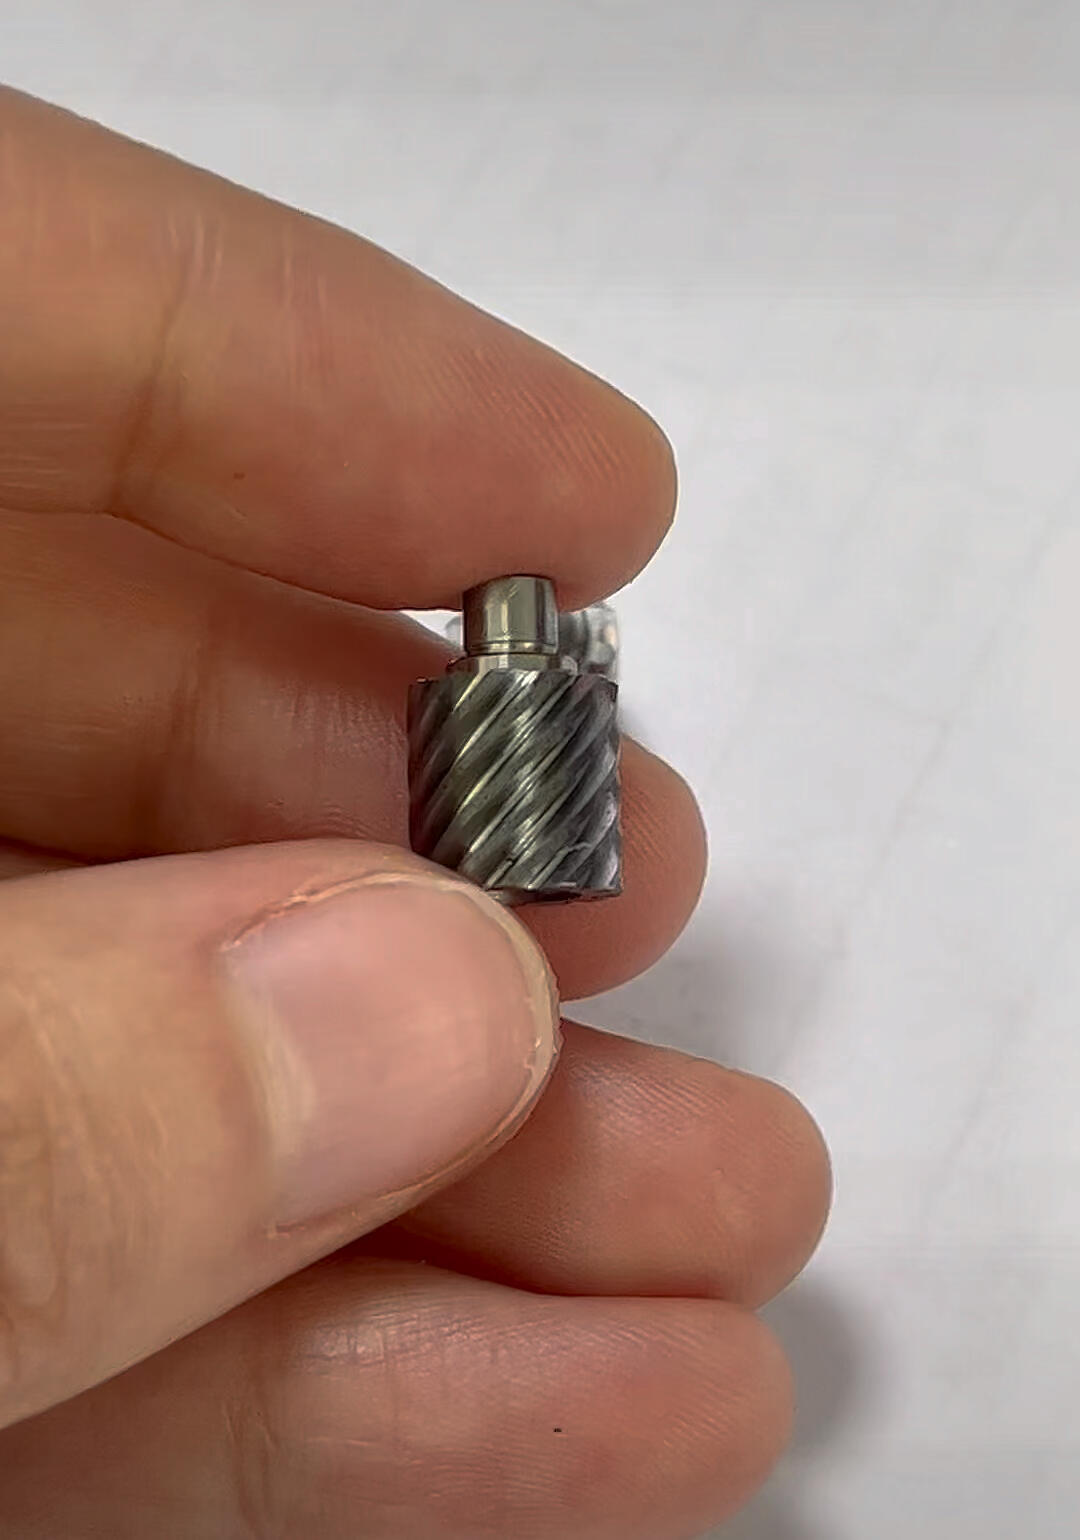
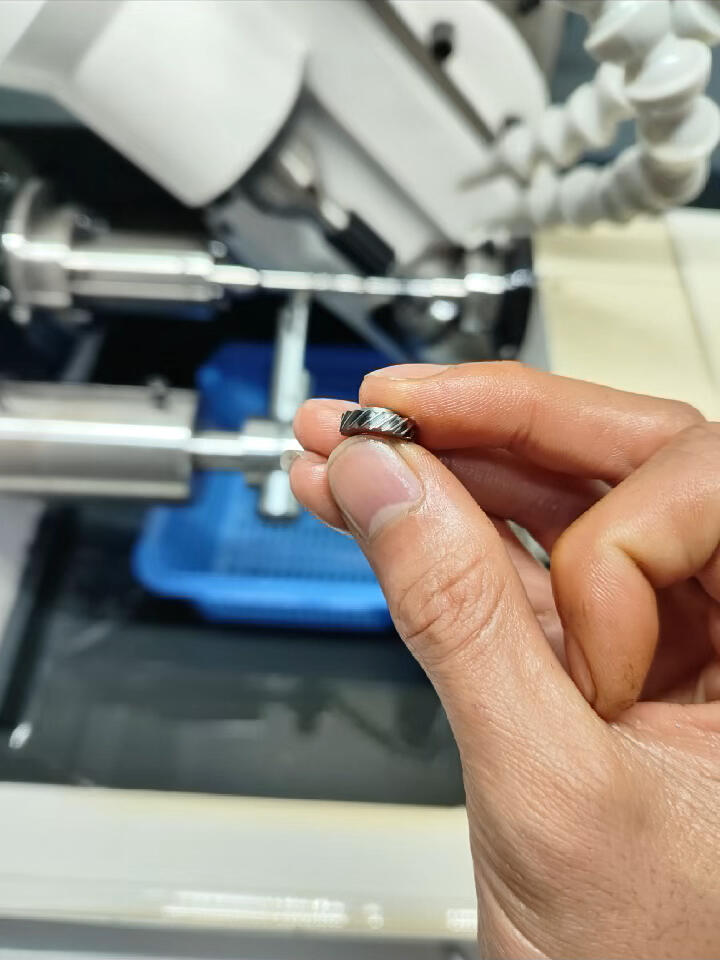
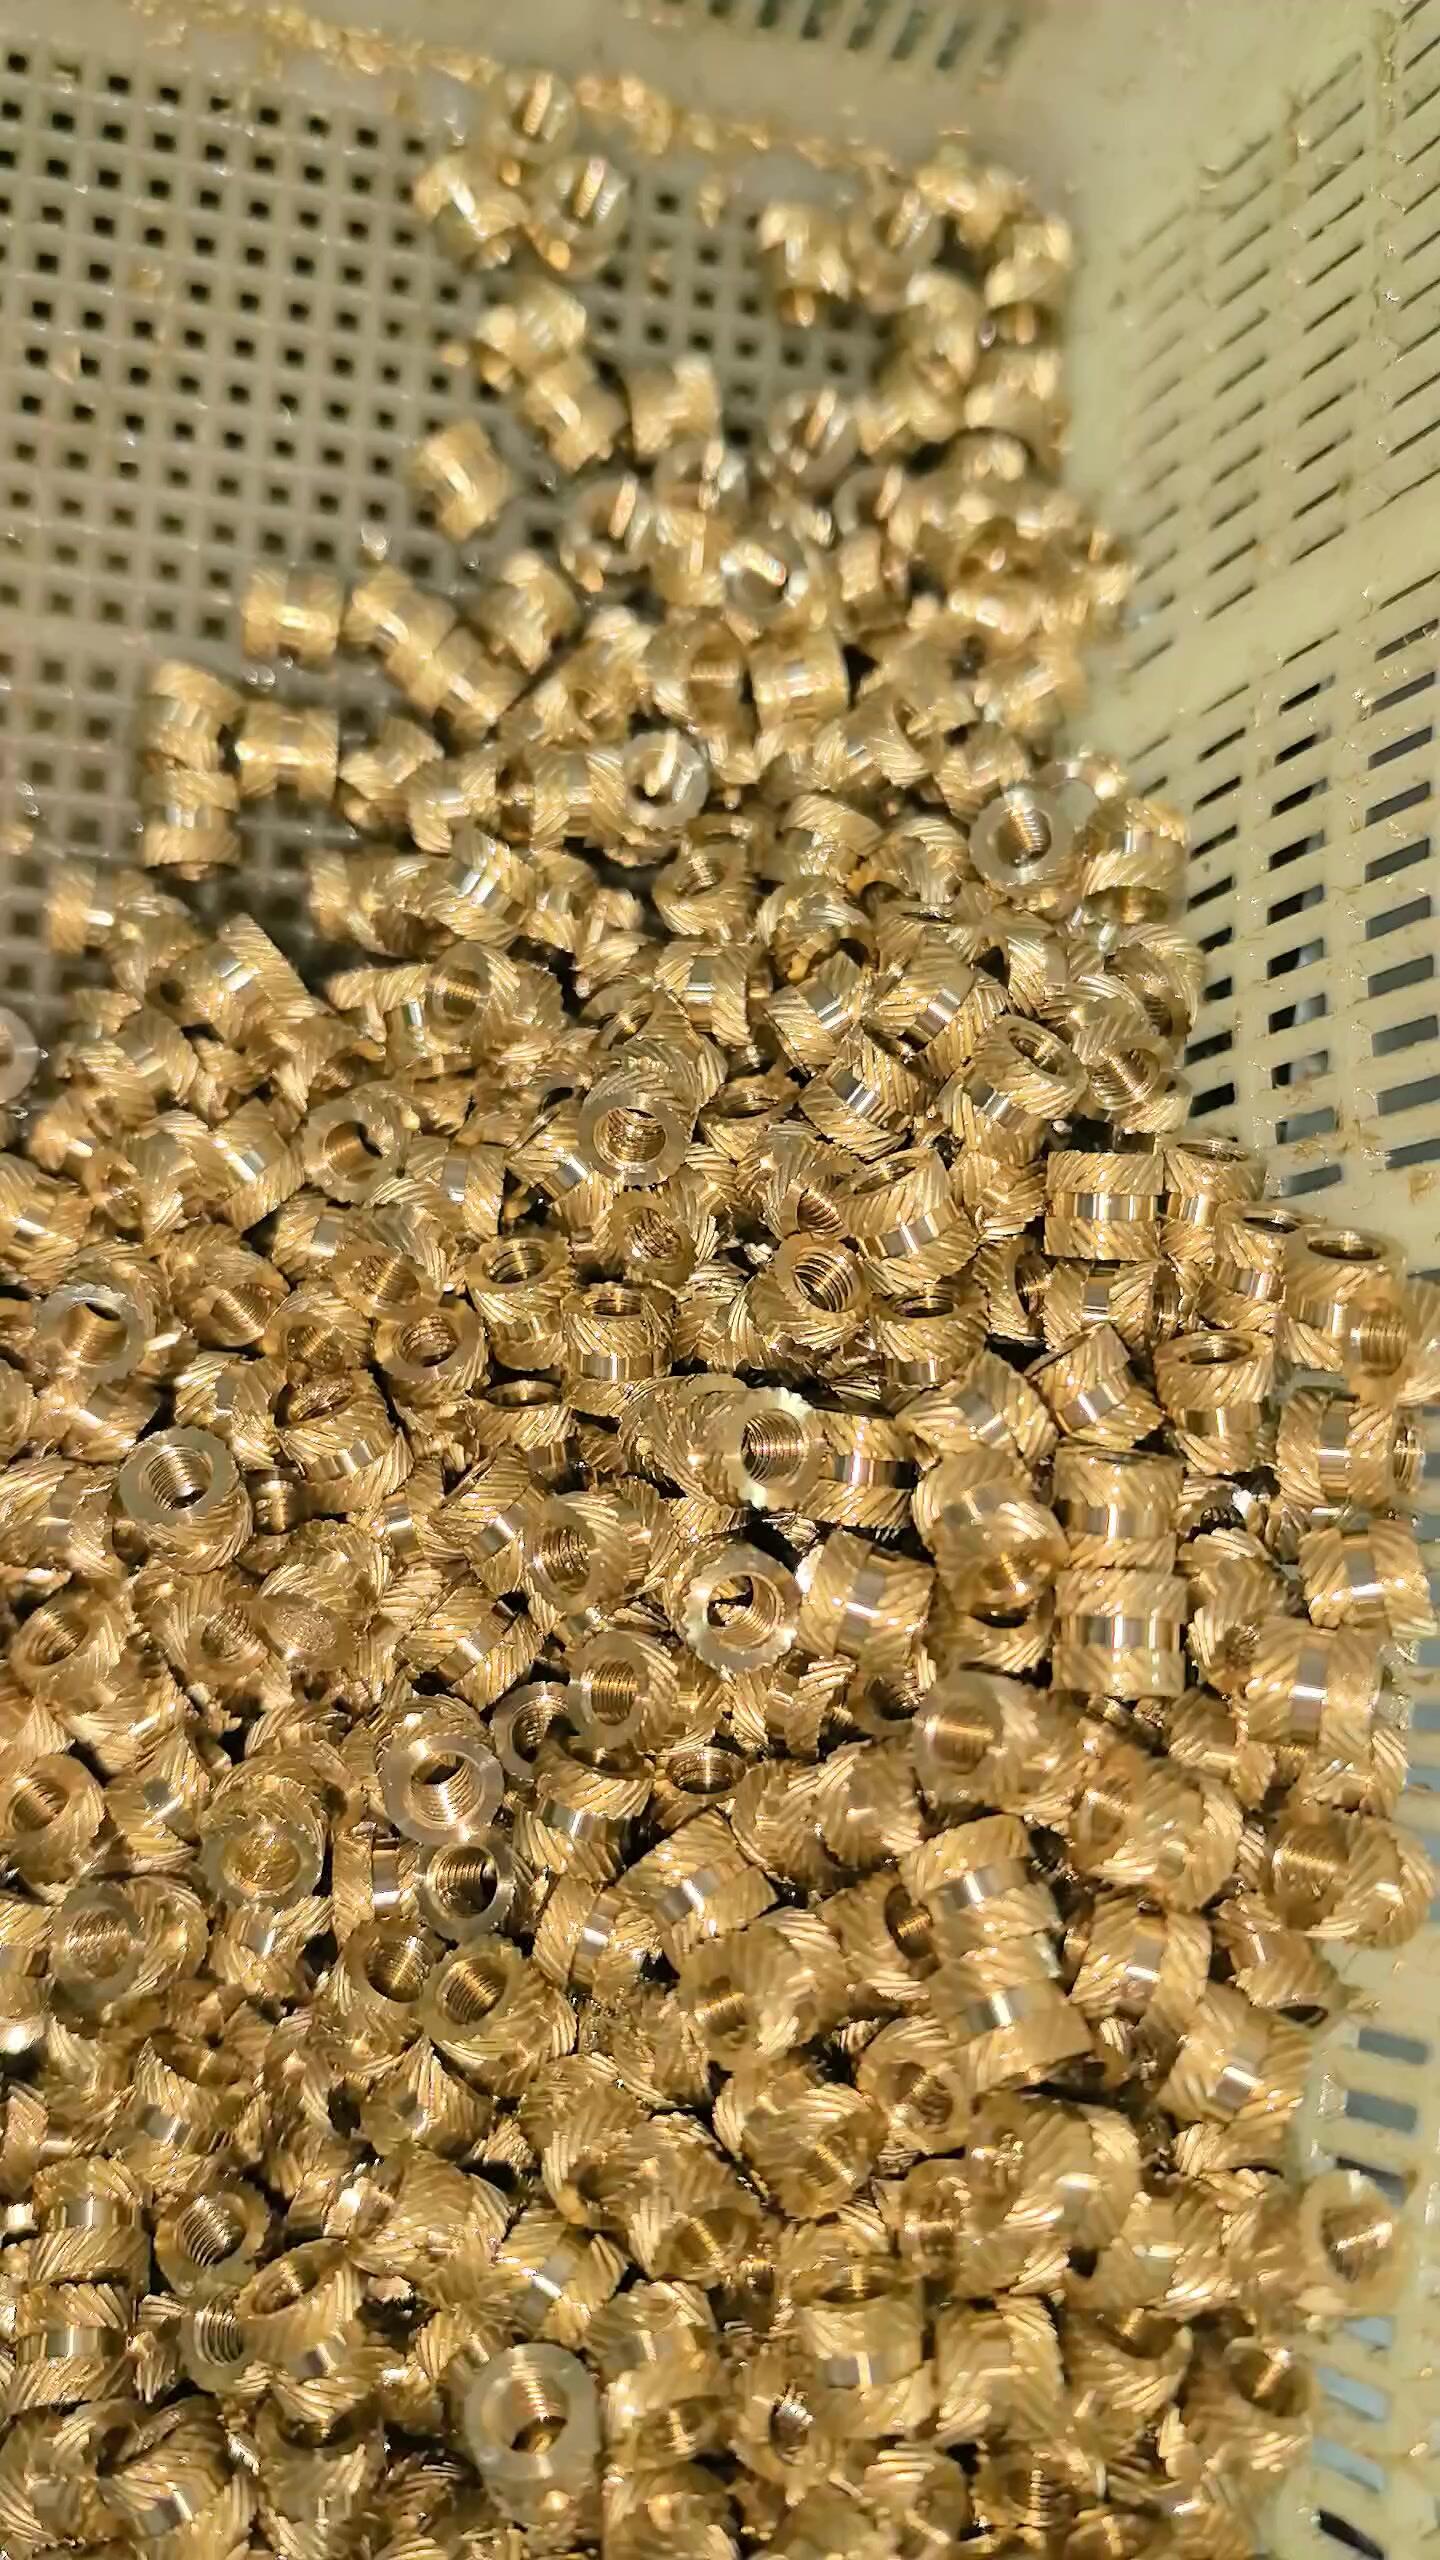
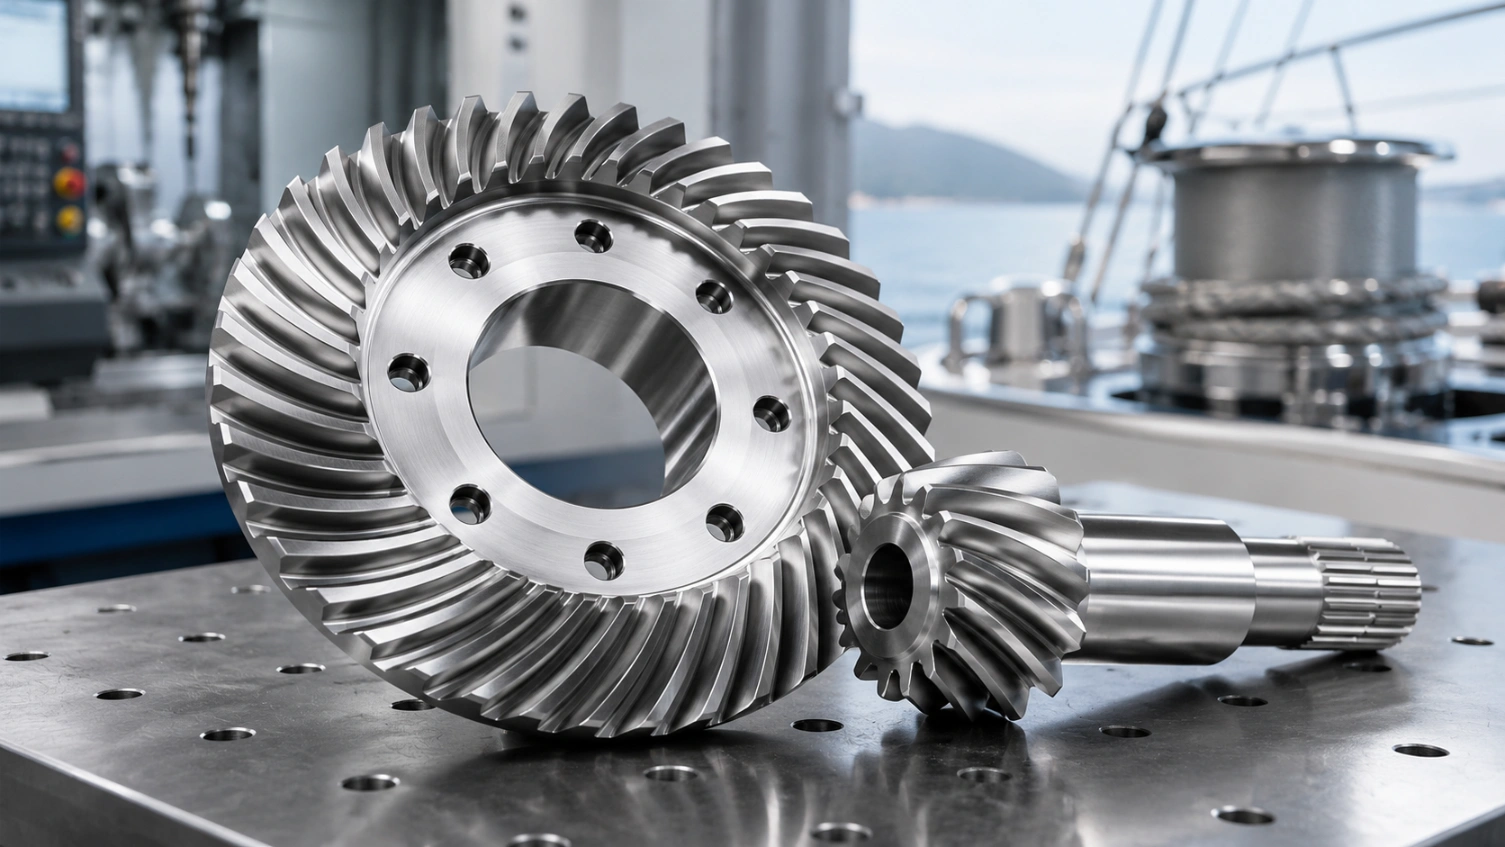
Engrenages coniques droits, spiralés, Zerol et à pignon conique de haute précision — ainsi que pignons coniques, arbres d'engrenages coniques et ensembles assortis — pour entraînements d'arbres à angle droit (90°) et non-90°. Module 0,5–16, angles d'arbre 45°–135°. Usinés par Gleason & Klingelnberg, vérifiés selon AGMA 10 / DIN 6, polissés et vérifiés par motif de contact. Fabriqué dans notre usine en Chine, devis personnalisé en 48 heures.
PLAN D'ENSEMBLE DWG · BVL-000 PAIRE CONIQUEISO 9001 : 2015
Usinage Gleason · AGMA 10
Angle Spiralé 35°
Paire polie · Vérifiée CP
Gleason · Klingelnberg
Systèmes de coupe
Polissage · Usinage · CMM
Finition
48hr Devis · MOQ 1
Réponse
±0.006mm
Tolérance de profil d'engrenage Atteignable AGMA 10 / DIN 6
M 0,5–16
Gamme de modules micro à grande industrie
Associé
Paires d'engrenages monté en lissant & vérifié le motif de contact
7 Jours
Délai de livraison le plus rapide prototype de biseau droit
Notre travail
Engrenages coniques que nous avons fabriqués
Ensembles d'engrenages coniques hélicoïdaux, paires d'engrenages coniques droits, engrenages à pignon, arbres à pignon conique, et engrenages coniques Zerol — commandes réelles expédiées de notre usine en Chine vers des clients automobiles, marins, industriels et aérospatiaux.
Hélicoïdaux, droits, Zerol, à miter, arbres à pignon conique, ensembles à angle droit et non à 90°, anti-jeu, miniature et de grand diamètre — toute configuration d'engrenage conique que votre conception exige.
Engrenages coniques à spirale
dents courbées ou inclinées (angle hélicoïdal standard de 35°) pour un engagement progressif et à faible bruit. Le choix dominant pour les différentiels automobiles, les transmissions industrielles à grande vitesse à angle droit, et les boîtes de vitesses aéronautiques. Engrenages coniques hélicoïdaux personnalisés en paires assorties.
GleasonPaire montée en lissant
Engrenages coniques droits
Engrenages coniques à dents droites, coupés droits, rayonnant depuis le sommet. Produits sur machines Coniflex ou Revacycle. Plus simples et moins coûteux que les engrenages coniques hélicoïdaux — l'ensemble d'engrenages coniques droit préféré pour les outils à main, les transmissions à faible vitesse, et les applications où le coût prime.
ConiflexFaible Vitesse
Engrenages coniques Zerol
Dents courbées avec angle hélicoïdal zéro — combine la faible poussée axiale du conique droit avec l'engagement plus fluide des dents courbées. Plus silencieux que le conique droit, moins cher que le conique hélicoïdal. Paires d'engrenages coniques Zerol personnalisées usinées sur machines Gleason.
Hélicoïdal ZéroFaible Poussée
Engrenages à onglet (rapport 1:1)
Paires d'engrenages à onglet avec un nombre de dents égal et un angle d'arbre de 90° — utilisés uniquement pour changer la direction de rotation, pas la vitesse. Toujours remplacés par une paire d'onglet assortie. Couramment utilisés dans les têtes d'outils de machine à angle droit, les entraînements de panoramique de caméra et les unités d'angle de coin de convoyeur.
1:1Changement de direction
Engrenages à pignon à onglet et arbres à onglet
Engrenage à pignon à onglet et arbre usinés en une seule pièce pour une concentricité maximale (TIR ≤ 0,010 mm) — élimine la tolérance d'assemblage accumulée. Solution standard pour les assemblages d'engrenages à pignon à spirale dans les différentiels automobiles et les entraînements de poignées robotiques.
Onglet + ArbreConcentrique
Ensembles d'onglet à angle droit et non à 90°
Les engrenages à onglet à 90° sont la norme, mais nous produisons régulièrement des engrenages à onglet à 45°, 60°, 75° et 135° pour des entraînements spécialisés — instruments chirurgicaux, volants articulés et joints de robots personnalisés. L'engrenage et le pignon sont redessinés pour l'angle de l'arbre.
90° · 45°Non standard
Engrenages à onglet anti-jeu et à jeu nul
Conceptions à séparation à ressort ou paires usinées / polies avec précision atteignant un jeu inférieur à une minute d'arc. Pour les entraînements à angle droit positionnés par servo, les instruments optiques, la robotique chirurgicale et les tables d'indexation où le jeu de l'engrenage à onglet affecte directement la précision de positionnement.
ServoSous-arcmin
Engrenages coniques à petit, miniature et grand diamètre
Du micro / miniature engrenages coniques (M 0,3, diamètre extérieur inférieur à 15 mm) pour instruments médicaux et optiques, aux engrenages coniques de grand diamètre (diamètre extérieur jusqu'à 600 mm) pour boîtes de vitesses industrielles lourdes et transmissions marines. Gamme complète en acier, laiton, inox, aluminium et plastique.
M 0,3–16Diamètre extérieur ≤ 600mm
Fiches techniques
Capacités d'usinage d'engrenages coniques
De la fraise à face et à profil hélicoïdal à la coupe d'engrenages coniques droits et à la découpe d'engrenages coniques à 5 axes CNC — quatre processus de fabrication dédiés aux engrenages coniques couvrant tous les types et exigences de précision. Services complets de coupe d'engrenages coniques du prototype à la production.
🔄
Conique hélicoïdal (Gleason)
Fraisage à face et rectification
⚙️
Hobbing conique droit
Production en volume élevé
🏭
Fraisage 5 axes
Prototype & complexe
🔬
Polissage et inspection
Motif de contact et bruit
Engrenage conique hélicoïdal — Gleason face-milling et rectification
Nos machines CNC de coupe et de rectification d'engrenages coniques hélicoïdaux au format Gleason produisent des ensembles d'engrenages coniques hélicoïdaux appariés avec des motifs de contact optimisés. Hobbing face Klingelnberg également disponible sur demande. L'engrenage et le pignon sont toujours coupés, rectifiés et polis en paire appariée — le procédé éprouvé de fabrication d'engrenages coniques hélicoïdaux pour différentiels automobiles, transmissions marines et boîtes de vitesses industrielles à angle droit.
Gamme de module
1 – 16 mm
Diamètre extérieur maximum (engrenage)
600 mm
Angle de l'arbre
60°–120° (standard 90°)
Angle hélicoïdal
25°–35° (standard Gleason 35°)
Classe de qualité
AGMA 9–10 / DIN 6 précision
Tolérance de profil
±0,006 mm
Lapping inclus
Oui — motif de contact vérifié
Délai de livraison
12 – 22 jours
Fraisage et coupe d'engrenages à face droite
Les engrenages à face droite (y compris les engrenages à pignon à 1:1) sont produits sur des machines CNC de fraisage d'engrenages à face droite utilisant le procédé Coniflex ou Revacycle. La fabrication d'engrenages à face droite est plus simple et moins coûteuse que celle des engrenages hélicoïdaux, et est préférée pour des applications à faible vitesse et tolérantes au bruit. Le rectifiage d'engrenages à face droite est disponible pour une précision AGMA 9 si nécessaire.
Gamme de module
0,5 – 12 mm
Diamètre extérieur maximum (engrenage)
400 mm
Angle de l'arbre
45°–135° (standard 90°)
Classe de qualité
AGMA 7–9 / DIN 7–8
Tolérance de profil
±0.010 mm
Pignon (1:1)
Oui
Quantité typique
50 – 20 000 paires
Délai de livraison
8 – 14 jours
Fraisage d'engrenages à face inclinée CNC 5 axes — Prototypes & Spécialités
Le fraisage d'engrenages à face inclinée CNC 5 axes génère directement la forme des dents à partir d'une barre pleine ou d'une forge — pas de machine dédiée à l'engrenage à face inclinée requise. La voie la plus rapide pour des quantités prototypes (1–20 pièces) de toute forme d'engrenage : droit, hélicoïdal, Zerol ou angles d'arbre non standard. La coupe d'engrenages à face inclinée CNC est également le seul procédé viable pour les engrenages à face inclinée en plastique usiné.
Gamme de module
1 – 16 mm
Angle de l'arbre
Tout — non standard OK
Forme de dent
Droit, hélicoïdal, Zerol, personnalisé
Classe de qualité
AGMA 7–8 / DIN 8
Quantité Minimum de Commande
1 pièce
Délai de fabrication (prototype)
5 – 10 jours
Matériaux
Tous métaux + plastiques techniques
Fonctions intégrées
Arbre, moyeu, rainure d'une seule opération
Lapping, inspection et mesure d'engrenages à face inclinée
Chaque paire d'engrenages hélicoïdaux appariés est rodée sur une machine de lapping d'engrenages. Le motif de contact est encré, photographié, et comparé à la spécification de roulement de conception avant expédition. Les engrenages à face inclinée rodés arrivent silencieux et efficaces dès le premier montage — pas d'essais et erreurs du côté du client. Rapport complet d'inspection et de mesure des engrenages à face inclinée inclus avec chaque commande.
Motif de contact
Encré et photographié par paire
Roulement cible
Selon Gleason / spécification du client
Contrôle de bruit
Montée en régime à la vitesse nominale dans un bain d'huile
jeu
Mesuré et rapporté selon DIN 3967
Contrôle CMM
Profil, déviation, angle de face
Rapport fourni
Oui — par paire, avec photos
S'applique à
Toutes les paires d'engrenages coniques hélicoïdaux et Zerol
Matériaux
Plus de 50 matériaux certifiés
Certificats de fraisage complets et analyse spectrale sur chaque lot — engrenages coniques en acier, inox, laiton, bronze, aluminium, ainsi que des engrenages coniques en plastique POM, nylon et PEEK.
Métaux
Plastiques d'ingénierie
Acier 20CrMnTi
Traitement thermique de cas, dureté HRC 58–62 en surface. La norme pour les engrenages coniques en acier trempé dans les différentiel automobiles et ensembles hélicoïdaux lourds.
Charge élevéeTrempéAutomobile
Acier allié 42CrMo4
Blanks d'engrenages coniques forgés à trempe traversante pour les grands engrenages coniques industriels à spirale de grand diamètre où la profondeur de carburisation de la boîte est insuffisante.
RobusteBlank forgé
Al 6061-T6 / 7075
Engrenages coniques en aluminium léger, anodisables. Actionneurs aérospatiaux, articulations de poignet de robot, et instruments de précision où la masse est importante.
LégerAnodisable
Laiton C36000
Engrenages coniques en laiton usinés librement, fonctionnement à faible bruit. La référence pour les petites paires d'engrenages coniques et à onglet dans les horloges et instruments.
Faible bruitRésistance à la corrosion.
Phosphore Bronze
Engrenages coniques en bronze auto-lubrifiants contre la contrepartie en acier. Les engrenages coniques en bronze excellent comme élément résistant à l'usure dans les transmissions coniques industrielles à basse vitesse.
AutolubrifiantRésistance à l'usure.
Acier inoxydable SUS304 / 316L
Engrenages coniques en acier inoxydable personnalisés — applications alimentaires, marines et médicales. Passivés pour une immunité complète à la corrosion.
MaritimeMédical
POM (Delrin)
Engrenages coniques en Delrin auto-lubrifiants, faible friction, fonctionnent souvent à sec. Le matériau plastique par défaut pour les engrenages coniques dans les robots de service, produits de consommation, et transmissions à angle droit silencieuses.
Auto-lubrifiéFaible bruit
Nylon PA66-GF30
Engrenages coniques en nylon renforcé de verre 30% avec une capacité de charge supérieure à celle du POM. Engrenages coniques en plastique usinés pour une précision des dents plutôt que moulés.
Haute résistanceLéger
PEEK
Engrenages coniques en plastique PEEK haute température, résistants jusqu'à 260°C. Résistants aux produits chimiques, stérilisables pour instruments chirurgicaux et de laboratoire — y compris les paires d'engrenages coniques en spirale en plastique par usinage à 5 axes.
Haute TempératureRésistance Chimique.
Référence
Spécifications standard des engrenages coniques
Module, angle de l'arbre, angle de spirale, tolérance — les spécifications standard des engrenages coniques que chaque dessin doit définir. Une référence de travail pour les ingénieurs préparant des CAO, des demandes de devis, et des devis d'engrenages coniques.
📏Tableau des modules d'engrenages coniques (Métrique)
Par ISO 678 / DIN 780, les tailles de module d'engrenages coniques suivent la même série standard que les engrenages droits et hélicoïdaux — le module se réfère toujours à la extrémité large (cône arrière) pour engrenages coniques :
Série I
Série II
Utilisation typique des engrenages coniques
0.5, 0.8, 1, 1.25, 1.5
0.7, 0.9, 1.125
Engrenages coniques miniatures et d'instrumentation
2, 2.5, 3, 4, 5
2.25, 2.75, 3.5, 4.5
Engrenages coniques industriels, poignet de robot
6, 8, 10, 12, 16
5.5, 7, 9, 11, 14
Différentiels automobiles, industrie lourde
∠Référence d'angle d'arbre (Σ)
Le angle d'arbre (Σ) est l'angle entre les axes de l'engrenage et du pignon. 90° (angle droit) est de loin le plus courant, mais d'autres angles sont des configurations valides d'engrenages coniques :
Les deux engrenages nécessitent des angles de cône de pas non standard
🔄Angle de spirale & Référence de la main
Angle de spirale (β) définit la courbe des dents sur un engrenage conique à spirale. Main (gauche ou droite) détermine la direction de la poussée axiale — l'engrenage et le pignon doivent avoir des mains opposées :
Angle de spirale β
Type d'engrenage
Notes
0°
Conique droit
Coniflex/Revacycle, dent droite, coupe droite
0° (courbé)
Engrenage à spirale zéro
Plus fluide que droit, sans poussée axiale
35°
Spiral bevel
Gleason standard — automobile, industriel
25°–45°
Spiral bevel
Klingelnberg / spécialité
✓Qualités AGMA / DIN
Normes d'engrenages coniques par AGMA 2005-D03 / ISO 17485 / DIN 3971–3978. Les classes de précision supérieures nécessitent un rectifiage Gleason après durcissement :
Engrenages coniques hélicoïdaux à grande vitesse, différentiels de précision
11+
4 – 5
Engrenages coniques de haute précision — aéronautique, instruments
ƒFormules clés pour engrenages coniques
Angle du cône de pas pour un angle d'arbre de 90° — définit l'angle du demi-cone pour chaque engrenage du couple :
δ₁ = arctan(z₁ / z₂) · δ₂ = arctan(z₂ / z₁)
Distance moyenne du cône Rm = Re − b/2 (où Re = distance du cône extérieur, b = largeur de la face). Diamètre de pas à l'extrémité large : d = m × z. Recommandation de largeur de face : b ≤ Re/3 pour maintenir une proportion correcte des dents.
📐Liste de vérification pour le dessin de roue conique
Un dessin complet de roue conique doit spécifier chaque élément ci-dessous. La poignée spiralée or angle de l'arbre bloquera la citation :
• Module (m) — extrémité large
Obligatoire
• Nombre de dents (z₁ / z₂)
Obligatoire
• Angle de l'arbre (Σ)
Obligatoire
• Forme de la dent (droite / spiralée / Zerol)
Obligatoire
• Angle spiralé & poignée (si spiralé)
Obligatoire
• Angle de pression (par défaut 20°)
Obligatoire
• Largeur de face (b)
Obligatoire
• Distance de montage
Obligatoire
• Classe de précision AGMA / DIN
Obligatoire
• Matériau, traitement thermique, finition
Obligatoire
Pourquoi HXC
Pourquoi choisir HXC comme votre fabricant d'engrenages coniques
Une usine d'engrenages coniques en Chine avec découpe, rectification, lapidage et vérification du motif de contact en interne — prix direct d'usine, devis personnalisé en 48 heures, sans intermédiaire.
🏭
Usine d'engrenages coniques en Chine à Dongguan
Notre usine d'engrenages coniques HXC en Dongguan, France utilise des coupeurs Gleason, des rectifieuses Gleason, des analyseurs Klingelnberg, et des machines de lapidage d'engrenages coniques dédiées — tout sous un même toit. Fabriqué en France depuis 2008, exportant vers plus de 35 pays en tant que fabricant d'engrenages coniques en Chine directement.
💬
Devis personnalisé pour engrenages coniques en 48h
Téléchargez votre dessin — nous vous renvoyons un devis personnalisé pour engrenages coniques avec matériau, processus (Gleason vs 5 axes), classe AGMA, spécification de lapidage, délai de livraison, et prix unitaire. Devis du fabricant directement de notre équipe d'ingénierie — pas de commercial intermédiaire, pas de majoration par un intermédiaire sur le prix de l'engrenage conique.
🎯
Gleason & Klingelnberg — En interne
La plupart des fournisseurs d'engrenages coniques sous-traitent la découpe et la rectification Gleason. Nous ne le faisons pas. Notre usine d'engrenages coniques héberge des Fraiseuses Gleason 463 / 600HC et rectifieuses Gleason 600G, plus analyseurs Klingelnberg — la chaîne complète de fabrication d'engrenages coniques à spirale en une seule installation.
🧩
Tous types · MOQ 1 pièce
Engrenages coniques à spirale personnalisés, engrenages coniques droits, engrenages coniques Zerol personnalisés, paires de pignons, engrenages coniques à spirale en plastique, arbres de pignon conique — une seule usine, tous types. Les fabricants d'engrenages coniques personnalisés se spécialisent généralement dans un processus ; nous exécutons les quatre en parallèle. MOQ de 1 pièce pour prototypes.
Études de cas
Projets d'engrenages coniques réels
Ensembles d'engrenages coniques à spirale, paires d'engrenages coniques droits, et engrenages coniques spéciaux pour des applications exigeantes — tous fabriqués dans notre usine en France.
Automobile
Ensemble à spirale conique — Différentiel de SUV
Matériau
20CrMnTi
Dents
8 / 39T
Processus
Gleason + Lap
Quantité
800 ensembles
✓ AGMA 10 · Modèle de contact correspondant · Zéro plainte pour bruit
Robotique
Paire d'engrenages coniques — Poignet de robot 6-DOF
Matériau
Al 7075-T6
Angle d'arbre
90°
Grade
AGMA 9
Quantité
40 ensembles
✓ 5 axes + Anodisation dure · Jeu < 0,018 mm · Approuvé FAI
Maritime
Ensemble à spirale conique — Treuil marin
Matériau
SUS316L
Rapport
1:3
Traitement
Passivé
Quantité
50 ensembles
✓ Testé en spray salin pendant 3 ans · Aucune corrosion en service après 18 mois
Comment ça fonctionne
De la dessin à votre porte
Téléchargez votre dessin d'engrenage conique — spécifiez l'angle d'arbre, le module, le nombre de dents, l'angle de spirale et la main (si applicable), ainsi que la classe de précision. Nous gérons la coupe, le rectifiage, le polissage et la vérification du modèle de contact des engrenages coniques.
01
Télécharger le dessin
Inclure l'angle d'arbre, le module, Z, l'angle de spirale, la main, et la classe AGMA/DIN.
02
Devis personnalisé en 48 heures
Devis du fabricant directement de notre équipe d'ingénierie — recommandation du processus Gleason vs processus 5 axes, matériau, délai ferme, et prix en usine.
03
Production & Polissage
Découpe d'engrenages coniques, traitement thermique, rectification, polissage et vérification du motif de contact pour chaque paire assortie.
04
Expédition dans le monde entier depuis la Chine
Paires assorties marquées et emballées ensemble. Rapport d'inspection complet et photos du motif de contact joints. DHL / FedEx / fret maritime.
Qualité
Engagement zéro défaut
Chaque paire d'engrenages coniques quittant notre usine en France passe une mesure de profil, une inspection CMM et une vérification du motif de contact avant l'expédition.
Certifications & Équipements
✓
ISO 9001:2015
Tous les processus de fabrication des engrenages coniques certifiés selon notre Système de Management de la Qualité (SMQ)
📐
Normes AGMA 2005 / DIN 3971
Tolérances des engrenages coniques selon AGMA 2005-D03 et DIN 3971 — angle de spirale, cône de pas, épaisseur de dent toutes rapportées.
🔭
Analyser Gleason 300GMM
Analyseur dédié aux engrenages coniques mesure la topographie de la surface dentaire, la déviation de la forme du flanc et l'angle de spirale sur chaque lot de production.
📄
Photos du motif de contact
Chaque paire d'engrenages coniques en spirale assortie est polie et le motif de contact est marqué à l'encre, photographié et approuvé avant l'expédition.
Protocole d'inspection en 4 étapes
1
Contrôle du matériau et de la pièce blanche
L'analyse spectrale confirme la composition de l'alliage. L'angle de face de la pièce blanche, l'angle du cône de pas et la distance du cône arrière sont vérifiés avant la découpe de l'engrenage.
2
Mesure post-découpe
L'analyseur Gleason vérifie la topographie de la surface dentaire — pas, forme du flanc et angle de spirale sur l'engrenage et le pignon avant le traitement thermique.
3
Après la rectification et le polissage
Après le traitement thermique et la rectification Gleason, la paire assortie est mise en marche sur la machine de polissage. Le motif de contact est marqué à l'encre et doit montrer un appui central de la bonne taille avant approbation.
4
Inspection finale de sortie
CMM vérifie les dimensions de montage, le trou et les angles de face. Le jeu est mesuré et enregistré. Rapport complet avec photos du motif de contact expédié avec chaque commande.
Avis
Fabricant fiable d'engrenages coniques en France
★★★★★
"800 ensembles de engrenages à spirale coniques pour notre programme de différentiel SUV. Surfaçage par Gleason, polissage, photos du motif de contact fournies avec chaque lot. Zéro défaillance de bruit lors de l'assemblage en production. Le système qualité de HXC est aussi performant que celui de nos fournisseurs locaux de niveau 1 — à un prix bien meilleur."
RH
Robert H.
Ingénieur en transmission · France
★★★★★
"Engrenages coniques en Al 7075 pour notre poignet de robot — angle d'arbre non standard de 110°, AGMA 9, usinés en 5 axes. HXC était le seul fournisseur prêt à proposer un devis pour cette géométrie en quantités de prototype. Livré en 8 jours. Le motif de contact était parfait."
MT
Marco T.
Ingénieur en chef en robotique · France
★★★★★
"Ensembles d'engrenages coniques spiralés SUS316L pour un actionneur sous-marin. Exigences critiques de corrosion — passivation, certification par brouillard salin, traçabilité complète du matériau. HXC a répondu à toutes les exigences. Nous les utilisons maintenant depuis trois générations de produits."
AK
Annika K.
Ingénieure en systèmes sous-marins · Norvège
FAQ
Engrenage conique — Questions fréquemment posées
Questions courantes des ingénieurs et acheteurs concernant les engrenages coniques, engrenages coniques à spirale, devis personnalisés pour engrenages coniques, et fabrication d'engrenages coniques.
Une roue conique est une roue dentée avec des dents taillées sur une surface conique, conçue pour transmettre la puissance entre arbres qui se croisent — le plus souvent à 90° (angle droit), mais d'autres angles d'arbre sont possibles. Les dents peuvent être droites (roue conique droite), spiralées (roue conique spiralée), ou courbes avec un angle de spirale nul (roue conique Zerol). Les engrenages coniques sont la solution standard pour la transmission de puissance à angle droit dans les différentiels automobiles, les boîtes de vitesses industrielles à angle droit, les articulations de poignet de robot, et les outils à main.
Engrenages coniques droits ont des dents qui rayonnent droit depuis le sommet, offrant un contact simultané complet des dents — simple, peu coûteux, mais bruyant et limité à des vitesses plus faibles (inférieures à environ 5 m/s de vitesse de pas). Engrenages coniques hélicoïdaux ont des dents courbées et inclinées (angle de spirale généralement de 35°) qui s'engrènent progressivement, comme les engrenages hélicoïdaux, produisant un fonctionnement plus silencieux, une capacité de charge plus élevée, et une adaptation aux hautes vitesses. Presque tous les différentiels automobiles et les transmissions industrielles à grande vitesse utilisent des engrenages coniques spiralés. Les engrenages coniques droits sont préférés pour les outils à main, les transmissions à basse vitesse, et les applications où le coût prime.
Le prix d'un engrenage conique dépend de six variables : (1) module & diamètre extérieur de l'engrenage — des engrenages plus grands coûtent plus cher ; (2) forme des dents — les engrenages coniques droits sont les moins chers, Zerol en gamme moyenne, les engrenages coniques spiralés étant les plus coûteux en raison de la coupe et de la finition Gleason ; (3) matériau — le 20CrMnTi carburé est plus cher que le 42CrMo4 trempé ; (4) classe de précision AGMA — l'AGMA 10 (meulé et lapé) coûte environ 2 à 3 fois plus cher que l'AGMA 8 (simplement coupé) ; (5) traitement thermique — la carburisation + le rectifiage ajoutent 25 à 40 % au coût; (6) quantité de commande — Les prototypes d'une pièce coûtent plus cher par unité que les lots de 100 ensembles. Envoyez votre dessin pour une demande de devis personnalisé gratuit — nous répondons généralement dans les 48 heures avec le prix ferme et le délai de livraison pour la roue dentée conique à spirale.
Une roue conique est une roue conique droite ou à spirale avec un rapport 1:1 — les deux roues de la paire ont le même nombre de dents et l'angle de l'arbre est exactement de 90°. Les roues coniques sont utilisées uniquement pour changer la direction de rotation, pas pour changer la vitesse. Elles sont fabriquées par paires assorties et doivent toujours être remplacées en paire. Les applications courantes incluent les têtes d'angle droit des machines-outils, les entraînements de panoramique de caméra et les unités de coin de convoyeur. HXC produit des paires de roues coniques à spirale dans tous les modules standard de M0.5 à M12.
Le Système Gleason est la méthode dominante américaine pour la conception et la fabrication de roues coniques à spirale, utilisant fraisage de face (un espace de dent à la fois avec une fraise en forme de tasse). Les roues Gleason ont une profondeur de dent effilée et sont coupées en paires assorties — la roue et le pignon doivent être utilisés ensemble et ne sont pas interchangeables. L'alternative système Klingelnberg (Palloid) utilise le filetage de face avec un hob conique, produisant une profondeur de dent constante et des roues théoriquement interchangeables. HXC utilise des machines au format Gleason pour la majorité de la production de roues coniques à spirale — indiquez "Gleason" ou "Klingelnberg" sur votre dessin si vous avez une préférence.
Le schéma de contact (ou schéma de roulement) est la zone de la face de la dent qui entre réellement en contact sous charge — révélée en faisant tourner la paire de roues avec un composé de marquage et en examinant la marque d'encre. Pour les roues coniques à spirale, le schéma de contact doit être un ovale central occupant 50–60 % de la face de la dent. Le contact en bordure (roulement au niveau de l'extrémité ou du talon) concentre la charge et provoque une fatigue prématurée. Un schéma de contact correct indique une distance de montage et un décalage appropriés. HXC encre, photographie et enregistre le schéma de contact pour chaque paire de roues coniques à spirale assortie avant l'expédition.
Oui — roues coniques anti-jeu utilisent soit des conceptions à deux moitiés à ressort (deux moitiés de roue préchargées l'une contre l'autre) ou des paires usinées / polies avec une épaisseur de dent contrôlée. Roues coniques à jeu zéro au sens strict, réaliser une précision sub-arcminute via lapping et l'assemblage sélectif. La contre-jeu est utilisée dans les entraînements à angle droit servo-positionnés, les instruments optiques, la robotique chirurgicale et les tables d'indexation où le jeu d'engrenages coniques affecte directement la précision de position. Spécifiez le jeu maximal admissible (par exemple ≤0,015 mm) sur votre dessin ; nous recommanderons la technique appropriée.
Les engrenages coniques droits sont le type d'engrenage le plus bruyant — leur engagement simultané complet des dents crée une charge impulsive similaire à celle des engrenages droits, mais amplifiée par la géométrie conique. Engrenages coniques hélicoïdaux sont nettement plus silencieux — l’engagement des dents est progressif et la ligne de contact glisse sur le flanc, lissant l’application de la charge. Les paires d’engrenages coniques hélicoïdaux usinées et lappées (AGMA 10 / DIN 6) dans un logement correctement préchargé figurent parmi les options d’entraînement à angle droit les plus silencieuses. Engrenages coniques Zerol (angle de spirale zéro avec dents courbes) sont intermédiaires — plus silencieux que les coniques droits, moins chers à produire que les coniques hélicoïdaux.
Oui — les engrenages coniques peuvent être conçus pour n’importe quel angle d’arbre entre 45° et 135°. La norme est 90° (angle droit), mais 45° (utilisé dans les entraînements à manivelle), 60°, et 120° sont également produits régulièrement. Les angles d’arbre non standard nécessitent des conceptions d’engrenages sur mesure — les angles du cône de pas, l’angle de spirale et les angles de face changent tous. Les ingénieurs de HXC conçoivent des ensembles d’engrenages coniques non standard à partir de votre angle d’arbre et de vos exigences de rapport. Pour des prototypes d’engrenages coniques non standard, une fraiseuse CNC à 5 axes est utilisée ; pour des quantités de production, des configurations de machines dédiées Gleason ou Klingelnberg sont créées.
Les engrenages coniques nécessitent huile pour engrenages (pas de graisse pour roulements) car les vitesses de glissement des dents sur les flancs de spirale conique sont importantes. Pour les différentiels automobiles : Huile pour engrenages hypoid SAE 75W-90 ou 80W-140 (additifs EP essentiels — une huile pour engrenages standard provoquera des piqûres sur les flancs de spirale conique). Pour les boîtes de vitesses industrielles à angle droit : ISO VG 220–320 huile pour engrenages minérale ou synthétique. Pour les engrenages coniques droits à basse vitesse : la lubrification par graisse est acceptable. Les engrenages coniques en plastique (POM, Nylon) peuvent fonctionner à sec dans des applications légères. Les engrenages coniques en acier inoxydable dans les applications alimentaires utilisent une huile pour engrenages de qualité alimentaire NSF H1.
L'usine d'engrenages coniques de HXC est située à Dongguan, Guangdong, Chine — un centre majeur de fabrication de précision dans le delta de la Rivière des Perles. Nous sommes un fabricant chinois d'engrenages coniques depuis 2008, exportant vers des clients en Allemagne, aux États-Unis, au Japon, en France, en Italie, en Corée, et dans plus de 30 autres pays. Toutes les opérations de découpe des engrenages, traitement thermique, meulage Gleason, lappage et inspection Klingelnberg sont réalisées en interne — sans sous-traitance. Les visites d'usine et les audits vidéo sont bienvenus pour les équipes d'approvisionnement qualifiant de nouveaux fournisseurs d'engrenages coniques hélicoïdaux en Chine.
Les roues dentées hélicoïdales transmettent la puissance entre arbres parallèles utilisant des dents inclinées sur un corps cylindrique. Engrenages coniques transmettent la puissance entre arbres qui se croisent utilisant des dents sur un corps conique. Pour les arbres parallèles, les engrenages hélicoïdaux sont la norme ; pour les transmissions à angle droit, ce sont des engrenages coniques. Un engrenage conique hélicoïdal or boîte d'engrenages coniques-hélicoïdaux combine les deux : une étape conique modifie l'angle de l'arbre (habituellement 90°) et une étape hélicoïdale assure la réduction de vitesse principale. C'est la configuration dominante dans les boîtes d'engrenages à angle droit multi-étages industrielles.
Les deux transmettent la puissance à 90°, mais avec des différences fondamentales : Engrenages coniques travaillent sur des axes intersectants (les arbres se croisent si prolongés), sont très efficaces (97–99% de rendement par engrènement), entièrement réversibles, et limités à des rapports modérés (généralement de 1:1 à 1:6 par étape). Engrenages à vis sans fin travaillent sur axes non intersectants, non parallèles (arbres décalés), peuvent atteindre des rapports élevés en un seul stade (5:1 à 100:1), sont auto-verrouillants à faibles angles de pas, mais sont moins efficaces (50–90% selon le rapport et l'angle de pas). Choisissez le conique pour l'efficacité et la réversibilité ; choisissez l'engrenage à vis sans fin pour un rapport élevé, une compacité et un auto-verrouillage.
Les engrenages coniques à spirale du système Gleason sont produits en ensembles assortis parce que les corrections de coupe et de rectification appliquées à un engrenage sont compensées par l'engrenage d'accouplement. Les surfaces dentaires de l'engrenage et du pignon sont conçues ensemble pour produire le bon motif de contact et le jeu — le pignon n'est pas interchangeable avec un pignon d'un autre ensemble, même de dimensions nominalement identiques. Remplacer un seul engrenage d'une paire usée produira un motif de contact incorrect, un bruit excessif et une défaillance rapide. Toujours remplacer l'engrenage et le pignon ensemble. Les marques HXC identifient les paires assorties avec le même numéro de série avant l'expédition.
Exigences de précision pour les engrenages coniques : AGMA 7–8 / DIN 8–9 pour les engrenages coniques droits industriels généraux — outils à main, convoyeurs, entraînements à basse vitesse. AGMA 9 / DIN 7 pour les boîtes de vitesses coniques à spirale industrielles, applications automobiles standard. AGMA 10 / DIN 6 pour les entraînements coniques à spirale à haute vitesse, machines-outils de précision, différentiels automobiles haute performance. AGMA 11+ / DIN 5 pour l'aérospatiale et les engrenages coniques de haute précision — nécessite un rectifiage de profil Gleason après trempe. Une classe de précision plus élevée augmente considérablement le délai de fabrication et le coût en raison des étapes de rectification et de polissage. Nos ingénieurs recommanderont la classe appropriée en fonction de votre vitesse, charge et exigences sonores.
Le sens (gauche ou droite) de la spirale sur un engrenage conique détermine la direction de la force de poussée axiale sous charge. Pour un engrenage à spirale droite: vu de la face arrière, les dents courbent vers la droite. Pour un engrenage à spirale gauche: les dents se courbent vers la gauche. Dans une paire d'engrenages coniques standard, l'engrenage et le pignon ont sens opposés (un droit, un gauche). Le choix du sens influence la direction de la charge du roulement — spécifiez-le en fonction de la conception de votre logement afin que les charges axiales soient dirigées vers (et non loin de) les roulements de montage. Incluez la spécification du sens sur votre dessin ; si elle est omise, HXC vous contactera pour confirmation avant la découpe.
Les rapports d'engrenages coniques pratiques varient de 1:1 (engrenages à miter) à environ 1:6 en une seule étape. Des rapports supérieurs à 1:5 sont possibles mais entraînent un engrenage très grand et un petit pignon — le pignon devient fragile, et la différence de taille complique le rodage en paire. Pour des transmissions à angle droit à rapport élevé (>6:1), une étape d'engrenage conique hélicoïdal combinée à une étape de réduction hélicoïdale (comme dans une boîte de vitesses à engrenages coniques hélicoïdaux) est plus pratique. Alternativement, les engrenages à vis sans fin offrent des rapports élevés en une seule étape au prix d'une efficacité moindre. HXC produit des ensembles d'engrenages coniques jusqu'à environ 1:8 — contactez nos ingénieurs pour des rapports plus importants.
Délais pour les engrenages coniques : Prototype d'ensemble d'engrenages coniques droits (fraisage 5 axes): 5–8 jours. Petite série d'engrenages coniques droits (50–200 paires, hobbing): 8–14 jours. Prototype de pignon conique hélicoïdal (5 axes): 7–12 jours. Production de pignon conique hélicoïdal (Gleason, trempé + rectifié + polie): 14–22 jours. Grand pignon conique hélicoïdal (>Ø200mm): 18–28 jours. Polissage et vérification du motif de contact ajoutent 3–5 jours par rapport à la production non polie. La production urgente est disponible — discutez de votre délai lors du téléchargement de votre dessin.
Pour une résistance maximale à la fatigue de contact (égratignure) et à la fatigue en flexion dans les engrenages coniques hélicoïdaux : 20CrMnTi carburé et trempé en surface jusqu’à HRC 58–62 est la norme automobile mondiale. Pour les engrenages plus grands dont la profondeur de cas est insuffisante par trempe : 42CrMo4 trempé en profondeur jusqu’à HRC 50–55. Pour les engrenages coniques d’aéronefs et de sport automobile nécessitant la meilleure résistance spécifique : acier de grade aéronautique M50 ou 9310 avec refonte par arc sous vide (VAR). Pour les environnements corrosifs : acier inoxydable durci par précipitation (17-4PH) offre la meilleure combinaison de résistance et de résistance à la corrosion pour les engrenages coniques.
Obtenir un devis
Envoyez votre dessin. Obtenez un devis.
Chaque demande comprend une revue DFM — faisabilité des tolérances, confirmation du matériau et approche du processus avant le début de la production. MOQ 1 pièce.
24hr
Réponse au devis
Quantité Minimum de Commande 1
Prototypes OK
ISO
9001:2015
📐
Revue DFM sur chaque demande
Faisabilité des tolérances, stratégie de fixation et confirmation des matériaux. Retour spécifique et exploitable — pas de refus générique.
🎯
Inspection du premier article — Standard
Rapport FAI sur chaque nouvelle série. Certificats de matériaux et de traitement de surface inclus avec chaque expédition.
🔄
Même processus : Prototype à Production
Le plan de processus de votre prototype s'applique aux lots de production. Pas de requalification lors de la montée en gamme.
⚙
Usinage CNC 3 / 4 / 5 axes + tournage
Pièces structurelles complexes, arbres, boîtiers et composants de transmission. Métaux et plastiques d'ingénierie.
ISO 9001:2015Fraisage 3/4/5 axesTournage CNCInspection CMMLivraison mondiale