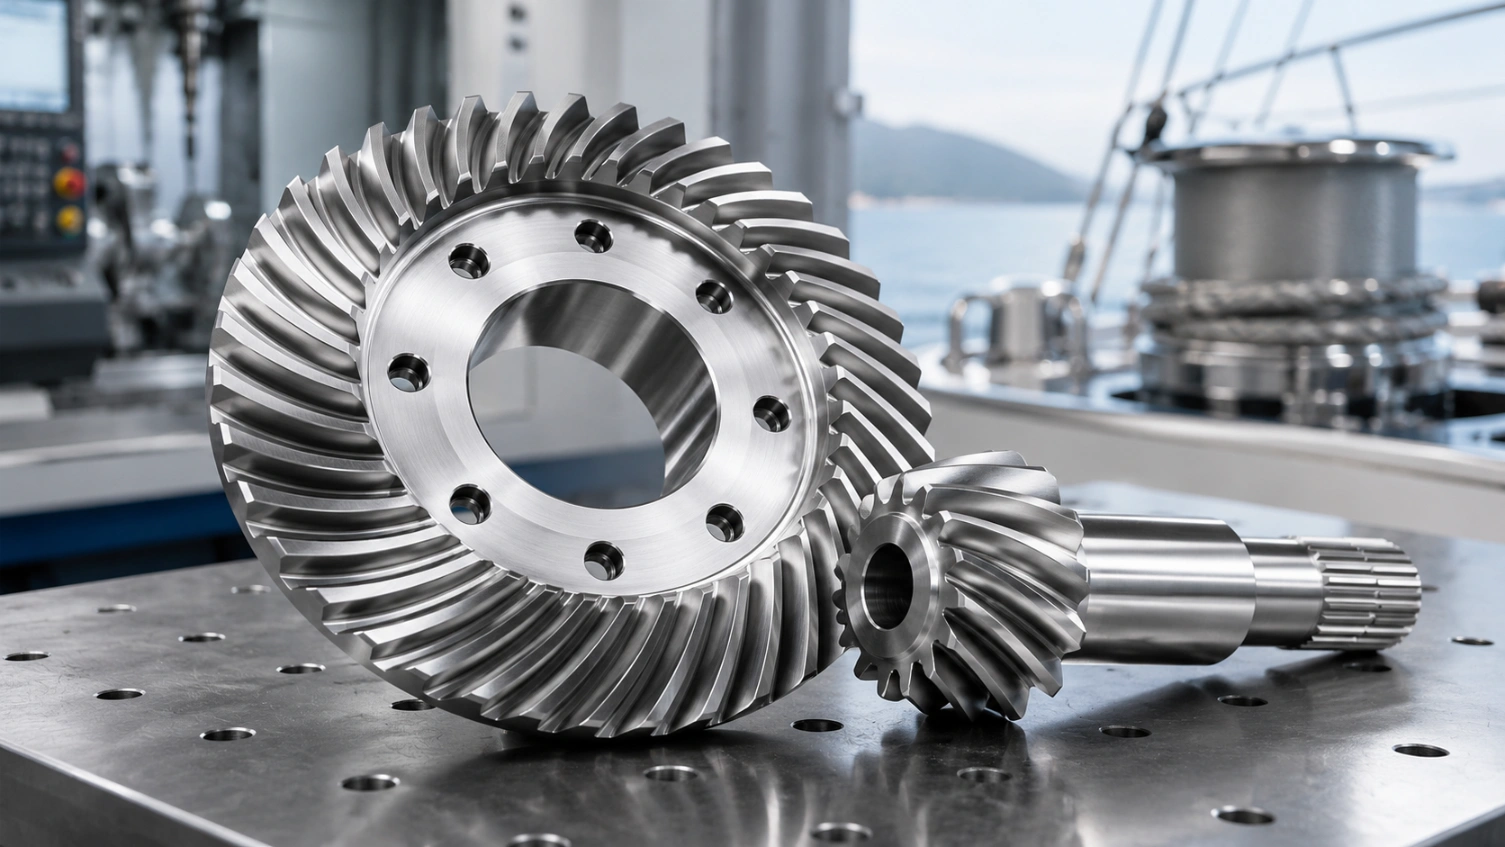
Пользовательные шлифованные цилиндрические зубчатые передачи Прямые, спиральные и Zerol
Высокоточные прямые, спиральные, Zerol и митровые конические шестерни — а также конические шестерни-пиньоны, валы конических шестерен и согласованные комплекты — для приводов с углом между валами 90° и не 90°. Модуль 0,5–16, углы между валами 45°–135°. Шлифованные на станках Gleason и Klingelnberg до AGMA 10 / DIN 6, притёртые и проверенные по контактному рисунку. Изготовлены на нашем заводе в Китае, индивидуальное предложение за 48 часов.
пары зубчатых колёс лавка/шлифовка и проверка контактного рисунка
7 дней
самый короткий срок поставки прототип прямого зевения
Наша работа
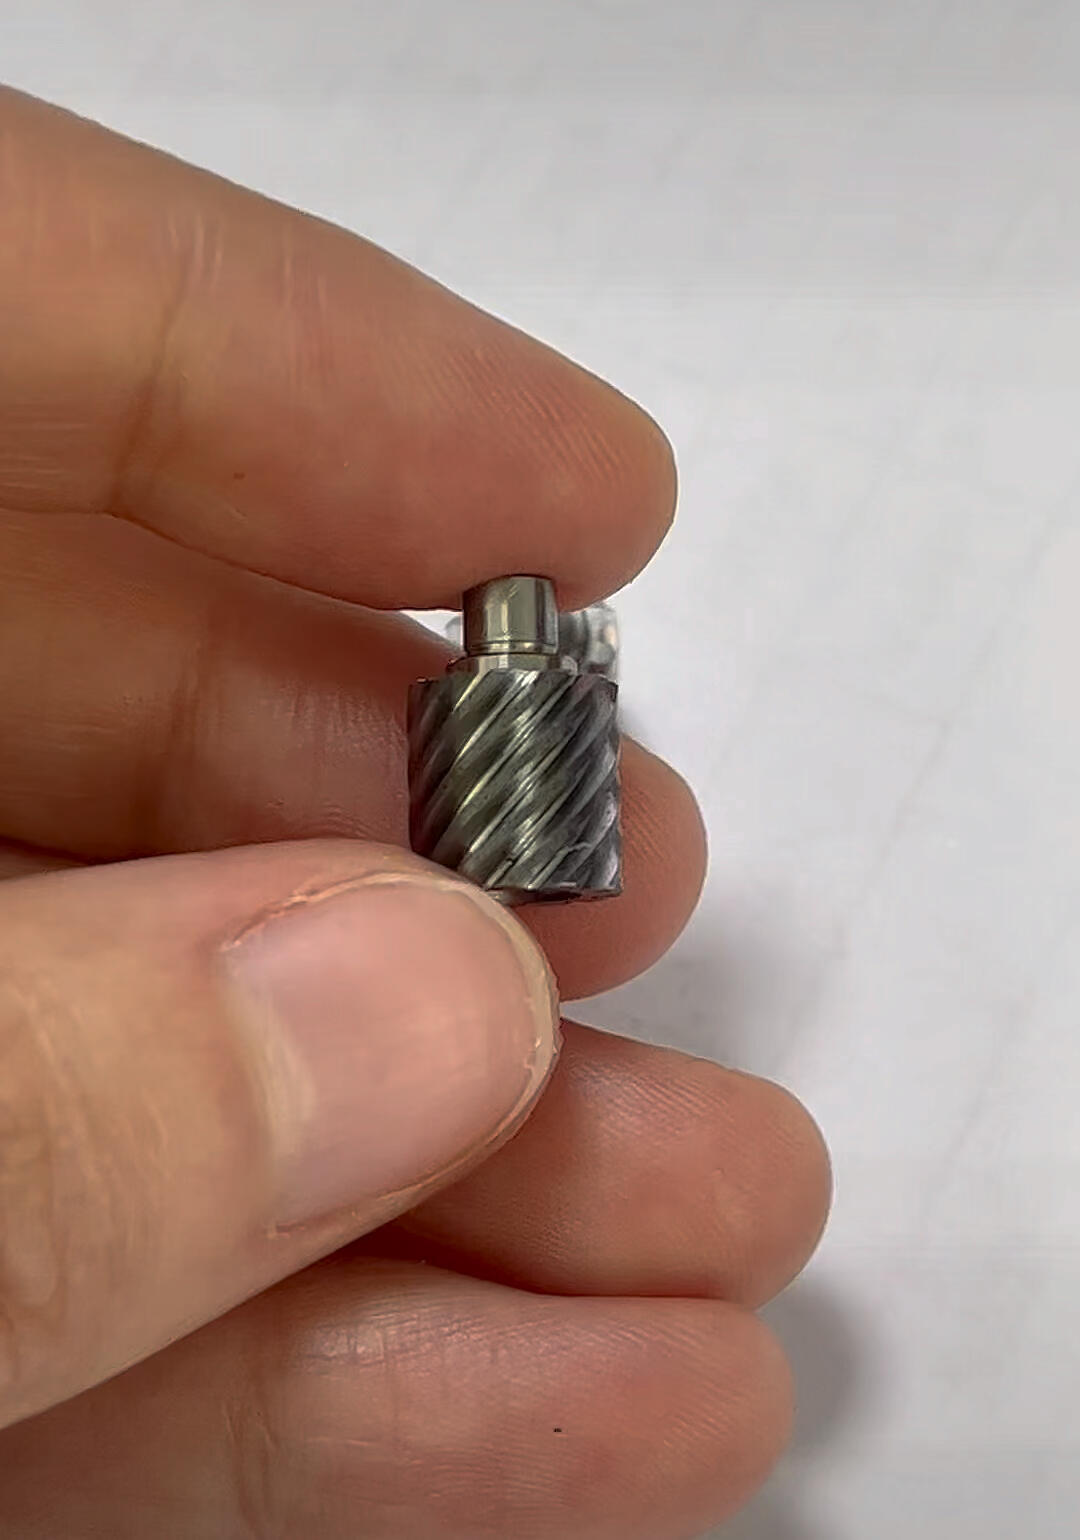
Прямозубые шестерни, которые мы сделали
Комплекты спиральных конических шестерен, пары прямых конических шестерен, митровые шестерни, валы конических шестерен-пиньонов и Zerol конические шестерни — реальные заказы отправляются с нашего завода в Китае для автомобильных, морских, промышленных и аэрокосмических клиентов.
Спиральные, прямые, Zerol, митровые, валы конических шестерен-пиньонов, комплекты с углом 90° и не 90°, с защитой от люфта, миниатюрные и большого диаметра — любая конфигурация конических шестерен, необходимая вашему проекту.
Спирально-конические зубья
Изогнутые, наклонные зубья (стандартный угол спирали 35°) для плавного, малошумного зацепления. Основной выбор для автомобильных дифференциалов, высокоскоростных промышленных приводов под углом и аэрокосмических редукторов. Индивидуальные спиральные конические шестерни в согласованных парах.
GleasonПритёртая пара
Прямые конические шестерни
Прямозубые, пряморезанные конические шестерни, расходящиеся от вершины. Производятся на станках Coniflex или Revacycle. Более простые и дешёвые, чем спиральные конические шестерни — предпочтительный комплект прямых конических шестерен для ручных инструментов, низкоскоростных приводов и применений, где важна стоимость.
ConiflexНизкоскоростные
Zerol конические шестерни
Изогнутые зубья с нулевым углом спирали — сочетают низкое осевое усилие прямых конических шестерен с плавным зацеплением изогнутых зубьев. Тише, чем прямые конические шестерни, дешевле, чем спиральные. Индивидуальные пары Zerol конических шестерен, нарезанные на станках Gleason.
Нулевая спиральНизкое осевое усилие
Митровые конические шестерни (соотношение 1:1)
Пары конических шестерен с одинаковым количеством зубьев и углом между валами 90° — используются исключительно для изменения направления вращения, а не скорости. Всегда заменяются согласованной митровой парой. Часто применяются в головках станков под углом, приводах панорамирования камер и угловых блоках конвейеров.
1:1Изменение направления
Конические шестерни и шестерни-водила
Коническая шестерня и вал обработаны как единое целое для максимальной соосности (биение ≤ 0,010 мм) — устраняет накопление допусков при сборке. Стандартное решение для сборок спиральных конических шестерён в автомобильных дифференциалах и роботизированных запястьях.
Коническая шестерня + Валконцентрический
Конические пары под прямым и неперпендикулярным углом
Конические шестерни под углом 90° являются стандартом, но мы регулярно производим конические шестерни под углами 45°, 60°, 75° и 135° для специальных приводов — хирургических инструментов, шарнирных маховиков и индивидуальных сочленений роботов. И шестерня, и водило перерабатываются под заданный угол.
90° · 45°Нестандарт
Конические шестерни с компенсацией и без люфта
Разделённые конструкции с пружинной нагрузкой или точно шлифованные/притертые пары с люфтом менее одной угловой минуты. Для сервоприводов под прямым углом, оптических приборов, хирургических роботов и делительных столов, где люфт конических шестерён напрямую влияет на точность позиционирования.
СервоМенее 1 угловой минуты
Миниатюрные, малые и крупные конические шестерни
От микро/миниатюрных конических шестерён (M 0,3, внешний диаметр менее 15 мм) для медицинских и оптических приборов до крупных конических шестерён (внешний диаметр до 600 мм) для тяжёлых промышленных редукторов и морских приводов. Полный размерный ряд из стали, латуни, нержавеющей стали, алюминия и пластика.
M 0,3–16Внешний диаметр ≤ 600 мм
Технические характеристики
Способности обработки конических шестерен
От фрезерования и нарезки спиральных конических шестерён до прямозубого нарезания и 5-осевой обработки на ЧПУ — четыре специализированных процесса производства конических шестерён, охватывающих все типы и требования к точности. Полный спектр услуг по нарезке конических шестерён от прототипа до серийного производства.
🔄
Спиральная зубчатая передача (Gleason)
Фрезерование лицевой поверхностью и шлифовка
⚙️
Прямая фасонная зубьевская обработка
Высокий выпуск
🏭
Фрезерование на 5 осей
Прототипы и сложные изделия
🔬
Зубообкатка и контроль
Контактная карта зубьев и шум
Спиральная коническая шестерня — фрезерование и шлифование по методу Глисона
Наши станки с ЧПУ по формату Глисона для нарезки и шлифования спиральных конических шестерён изготавливают согласованные пары с оптимизированным пятном контакта. По запросу доступна нарезка по методу Клингенберга. Шестерня и водило всегда нарезаются, шлифуются и притираются как согласованная пара — проверенный процесс производства спиральных конических шестерён для автомобильных дифференциалов, морских приводов и промышленных редукторов под прямым углом.
Диапазон модулей
1 – 16 мм
Макс.DП (шестерни)
600 мм
Угол вала
60°–120° (стандарт 90°)
Спиральный угол
25°–35° (стандарт Gleason 35°)
Класс качества
AGMA 9–10 / DIN 6 точность
Допуск профиля
±0.006 мм
Полировка включена
Да — шаблон контакта подтвержден
Срок изготовления
12 – 22 дня
Прямозубое нарезание и обработка конических шестерён
Прямозубые конические шестерни (включая митровые шестерни с передаточным отношением 1:1) производятся на станках с ЧПУ по процессу Coniflex или Revacycle. Производство прямозубых конических шестерён проще и дешевле, чем спиральных, и предпочтительно для низкоскоростных, не требовательных к шуму применений. Шлифование прямозубых конических шестерён доступно для точности AGMA 9 при необходимости.
Диапазон модулей
0,5 – 12 мм
Макс.DП (шестерни)
400 мм
Угол вала
45°–135° (стандарт 90°)
Класс качества
AGMA 7–9 / DIN 7–8
Допуск профиля
±0,010 мм
Митер-колесо (1:1)
Да
Типичное количество
50 – 20 000 пар
Срок изготовления
8 – 14 дней
5-осевая обработка конических шестерён на ЧПУ — прототипы и специальные решения
Пятиосевая ЧПУ-фрезеровка конических зубчатых колес формирует зубья непосредственно из цельного прутка или поковки — специализированный станок для конических колес не требуется. Самый быстрый способ изготовления прототипов (1–20 шт.) любой формы зуба: прямой, спиральный, Зерол или с нестандартными углами валов. ЧПУ-обработка конических колес — единственный возможный способ изготовления пластиковых конических колес.
Диапазон модулей
1 – 16 мм
Угол вала
Любой — нетипично OK
Форма зуба
Прямая, спиральная, Zerol, индивидуальная
Класс качества
AGMA 7–8 / DIN 8
Минимальный заказ
1 шт
Срок изготовления (прототип)
5–10 дней
Материалы
Все металлы + инженерная пластмасса
Интегрированные функции
Шпонка, шлиц в одном операции
Притирка, инспекция и измерение конических зубчатых колес
Каждая согласованная пара спиральных конических колес обкатывается на притирочном станке. Контактный рисунок наносится краской, фотографируется и сравнивается с проектной спецификацией пятна контакта перед отправкой. Притертые конические колеса поступают тихими и эффективными с первой сборки — без проб и ошибок у заказчика. К каждому заказу прилагается полный отчет по инспекции и измерению конических колес.
Контактный рисунок
Нанесено чернилами и сфотографировано на каждую пару
Целевой подшипник
По Gleason / спецификации заказчика
Проверка шума
Обкатка на rated speed в масляной ванне
Ладика
Измерено и доложено согласно DIN 3967
Проверка CMM
Профиль, выкраска, угол лица
Поставлено в отчёт
Да — по паре, с фото
Применяется к
Все пары спиральных и Zerol бевель
Материалы
50+ сертифицированных материалов
Полные сертификаты проката и спектральный анализ на каждую партию — металлические конические колеса из стали, нержавеющей стали, латуни, бронзы, алюминия, а также пластиковые конические колеса из POM, нейлона и PEEK.
Металлы
Инженерная пластмаса
Сталь 20CrMnTi
Закаленная поверхность, HRC 58–62. Стандарт для закаленных стальных конических колес в автомобильных дифференциалах и тяжелых спиральных конических передачах.
Высокая нагрузкаЗакаленАвтомобильный
Легированная сталь 42CrMo4
Закаленные по всему объему поковки для конических колес большого диаметра, где глубина цементации недостаточна.
Тяжелая серияПоковка
Al 6061-T6 / 7075
Легкие конические колеса из алюминия, пригодные для анодирования. Актуаторы для аэрокосмической техники, шарниры роботов и прецизионные приборы, где важна масса.
ЛегковесныйАнодируемый
Латунь C36000
Конические колеса из легкорежущей латуни, бесшумная работа. Стандарт для малых пар митровых и конических колес в часах и приборах.
Низкий шумКоррозионностойкость.
Фосфорная бронза
Самосмазывающиеся по стали. Бронзовые конические колеса отлично подходят в качестве износостойкого элемента в тихоходных промышленных конических передачах.
СамосмазывающийсяИзносостойк.
Нержавеющая сталь SUS304 / 316L
Индивидуальные конические колеса из нержавеющей стали — для пищевой, морской и медицинской техники. Пассивация для полной коррозионной стойкости.
МорскойМедицинский
ПОМ (Delrin)
Самосмазывающиеся конические колеса из Делрина, низкое трение, часто работают всухую. Основной материал пластиковых конических колес для сервисных роботов, потребительских товаров и тихоходных угловых передач.
Само смазывающийсяНизкий шум
Нейлон PA66-GF30
Конические колеса из нейлона 30%, армированного стекловолокном, с большей нагрузочной способностью, чем POM. Обрабатываемые пластиковые конические колеса для точности зуба, а не литья.
Высокая прочностьЛегковесный
PEEK
Высокотемпературные пластиковые конические колеса из PEEK, рассчитанные на 260°C. Химически стойкие, стерилизуемые для хирургических и лабораторных инструментов — включая пары пластиковых спиральных конических колес, изготовленных на пятиосевых станках.
Модуль, угол вала, угол спирали, допуск — стандартные параметры конических колес, которые должны быть определены на каждом чертеже. Рабочий справочник для инженеров при подготовке CAD, запросов и расчетов конических колес.
📏Таблица модулей конических колес (метрическая)
Согласно ISO 678 / DIN 780, размеры модулей конических колес соответствуют той же стандартной серии, что и цилиндрических и косозубых — модуль всегда относится к большому концу (задний конус) для конических шестерен:
Определённый артикль угол валов (Σ) это угол между осями шестерни и пиньона. 90° (прямой угол) является наиболее распространенным, но другие углы также допустимы для конфигураций конических шестерен:
Угол валов Σ
Статус
Типичное применение
90° (прямой угол)
По умолчанию
Автомобили, промышленность, робототехника — 95% использования
45° / 60°
Специальное
Приводы ручных колес, сочлененные головки
120° / 135°
Специальное
Хирургические инструменты, индексирование
≠ 90°
Индивидуальный заказ
Оба зубчатых колеса требуют нестандартных углов конуса делительной окружности
🔄Угол спирали и направление
Угол спирали (β) определяет кривизну зубьев на конической шестерне со спиральными зубьями. Направление (левое или правое) определяет направление осевого усилия — шестерня и колесо должны иметь противоположные направления:
Угол спирали β
Тип зубчатого колеса
Примечания
0°
Прямая коническая шестерня
Coniflex/Revacycle, прямой зуб, прямой рез
0° (изогнутый)
Zerol коническая шестерня
Более плавная, чем прямая, отсутствует осевое усилие
35°
Коническая шестерня со спиральными зубьями
Стандарт Gleason — автомобильная, промышленная
25°–45°
Коническая шестерня со спиральными зубьями
Klingelnberg / специальное исполнение
✓Классы качества AGMA / DIN
Стандарты конических шестерён по AGMA 2005-D03 / ISO 17485 / DIN 3971–3978. Классы с более высокой точностью требуют шлифования Глисона после закалки:
Угол вершины делительного конуса для угла между валами 90° — определяет половину угла конуса для каждой шестерни в паре:
δ₁ = arctan(z₁ / z₂) · δ₂ = arctan(z₂ / z₁)
Среднее расстояние до вершины конуса Rm = Re − b/2 (где Re = внешнее расстояние до вершины конуса, b = ширина венца). Делительный диаметр по большому основанию: d = m × z. Рекомендация по ширине венца: b ≤ Re/3 для сохранения правильных пропорций зубьев.
📐Контрольный список для чертежа конической шестерни
Полный чертёж конической шестерни должен содержать все перечисленные ниже элементы. Отсутствие направления спирали or угол вала будет блокировать цитирование:
• Модуль (m) — большой конец
Требуется
• Количество зубьев (z₁ / z₂)
Требуется
• Угол вала (Σ)
Требуется
• Форма зуба (прямая / спиральная / Зерол)
Требуется
• Спиральный угол и направление (если спиральная)
Требуется
• Угол давления (по умолчанию 20°)
Требуется
• Ширина венца (b)
Требуется
• Монтажное расстояние
Требуется
• Класс точности AGMA / DIN
Требуется
• Материал, термообработка, отделка
Требуется
Почему HXC
Почему выбирают HXC как производителя конических шестерён
Китайский завод конических шестерён с собственными возможностями резки, шлифовки, притирки и проверки контактного пятна Gleason — заводские цены, индивидуальный расчёт за 48 часов, без посредников.
🏭
Китайский завод конических шестерён в Дунгуане
Наш завод конических шестерён HXC в Дунгуань, Китай использует резаки Gleason, шлифовальные станки Gleason, анализаторы Klingelnberg и специализированные станки для притирки конических шестерён — всё под одной крышей. Производство в Китае с 2008 года, экспорт в 35+ стран как прямой китайский производитель конических шестерён.
💬
Индивидуальный расчёт стоимости конических шестерён за 48 часов
Загрузите свой чертёж — мы предоставим индивидуальный расчёт стоимости конических шестерён с материалом, процессом (Gleason против 5-осевого), классом AGMA, спецификацией притирки, сроком изготовления и ценой за единицу. Заводская смета напрямую от нашей инженерной команды — без передачи продавцу, без наценки посредника на цену конической шестерни.
🎯
Gleason и Klingelnberg — Собственное производство
Большинство поставщиков конических шестерен передают резку и шлифовку Gleason на аутсорсинг. Мы этого не делаем. Наш завод по производству спиральных конических шестерен оснащён резцами Gleason 463 / 600HC и шлифовальными станками Gleason 600G, а также анализаторами Klingelnberg — полный цикл производства спиральных конических шестерен на одной площадке.
🧩
Все типы · Минимальный заказ 1 шт.
Индивидуальные спиральные конические шестерни, прямозубые конические шестерни, специальные конические шестерни Zerol, пары митровых шестерен, пластиковые спиральные конические шестерни, конические шестерни с валом — один завод, все типы. Обычно производители конических шестерен специализируются на одном процессе; мы выполняем все четыре параллельно. Минимальный заказ 1 шт. для прототипов.
Кейс-стади
Настоящие проекты зубчатых передач
Комплекты спиральных конических шестерен, пары прямозубых конических шестерен и специальные конические шестерни для сложных применений — всё производится на нашем заводе в Китае.
Автомобильный
Набор спирально-конических передач — дифференциал SUV
пара десневого зева — роботизированное запястье с 6 степенями свободы
Материал
Al 7075-T6
Угол вала
90°
Класс
AGMA 9
Количество
40 наборов
✓ 5-осевая обработка + анодирование черным оловом · зазор < 0,018 мм · утверждено FAI
Морской
Установка спирального венца — привод лебедки для морского оборудования
Материал
SUS316L
Коэффициент передачи
1:3
Обработка
Пассивирован
Количество
50 комплектов
✓ испытано 3 года на солевые атаки · без коррозии во время эксплуатации после 18 месяцев
Как работает
От чертежа до вашего порога
Загрузите чертёж вашей конической шестерни — укажите угол между валами, модуль, количество зубьев, угол спирали и направление (если применимо), а также класс точности. Мы выполняем резку, шлифовку, притирку и проверку пятна контакта конических шестерен.
01
Загрузить чертеж
Укажите угол вала, модуль, Z, спиральный угол, направление и класс AGMA/DIN.
02
Индивидуальное предложение за 48 часов
Заводская смета напрямую от нашей инженерной команды — рекомендации по процессу Gleason или 5-осевому, материал, точный срок изготовления и заводская цена.
03
Производство и доводка вкладышей
Резка конических шестерен, термообработка, шлифовка, притирка и проверка пятна контакта для каждой согласованной пары.
04
Доставка по всему миру из Китая
Согласованные пары маркируются и упаковываются вместе. В комплекте — полный отчёт по контролю и фотографии пятна контакта. Доставка DHL / FedEx / морским транспортом.
Качество
Обязательство без дефектов
Каждая пара конических шестерен, покидающая наш завод в Китае, проходит измерение профиля, контроль на КИМ и проверку пятна контакта перед отправкой.
Сертификации и оборудование
✓
ИСО 9001:2015
Все процессы производства конических шестерён сертифицированы в рамках нашей системы менеджмента качества (QMS)
📐
Стандарты AGMA 2005 / DIN 3971
Допуски на конические шестерни по AGMA 2005-D03 и DIN 3971 — угол спирали, угол конуса надпильной и толщина зуба, все параметры сообщаются.
🔭
Gleason 300GMM Анализатор
Специализированный анализатор конических шестерён измеряет топографию поверхности зуба, отклонение формы несущей поверхности и угол спирали на каждой партии производства.
📄
Фотографии контактного рисунка
Каждая подходящая пара спиральной конической передачи доводится до соответствия и контактный рисунок запечатан, сфотографирован и утвержден перед отгрузкой.
Инспекционный протокол в 4 стадии
1
Проверка материала и заготовки
Спектральный анализ подтверждает сплав. Плоскость лица заготовки, угол конуса зубьев и расстояние тыльного конуса проверяются до начала резки зубьев.
2
После резки измерение
Analyser Gleason проверяет топографию поверхности зуба — шаг, форму фаски и угол спирали на шестерне и ведущее зубчатое колесо перед закалкой.
3
После шлифовки и притирания
После термической обработки и шлифовки Gleason сопоставленная пара запускается на планшайбе. Контактный рисунок зарисован и должен показывать центральное опорное кольцо правильного размера перед утверждением.
4
Финальная выходная инспекция
CMM проверяет монтажные размеры, диаметр и углы торцов. Заикание измерено и зафиксировано. Полный отчёт с фотографиями контактного рисунка отправляется с каждым заказом.
Отзывы
Надёжный производитель конических шестерен из Китая
★★★★★
"800 комплектов клинёвых шестерён для нашей программы дифференциалов SUV. Gleason притёрты, притираны, фотографии контактного рисунка поставляются с каждой партией. Нулевая проблема с шумом на этапе сборки. Система качества HXC настолько же хороша, как и наши локальные поставщики Tier 1 — но за гораздо лучшую цену."
RH
Роберт Х.
Инженер по силовой установке · Германия
★★★★★
"Клинопассивные шестерни Al 7075 для нашего роботизированного запястья — нестандартный угол оси 110°, AGMA 9, обрабатывались по пяти осям. HXC был единственным поставщиком, готовым предложить эту геометрию в прототипных количествах. Доставлено за 8 дней. Контактный рисунок был идеален."
MT
Марко Т.
Главный инженер по робототехнике · Италия
★★★★★
"Спирально-конические пары SUS316L для противоутопляющего подводного привода. Критические требования к коррозионной стойкости — пассивация, сертификация соляной туман, полная прослеживаемость материалов. HXC удовлетворил все требования. Мы используем их уже три поколения продукции."
AK
Анника К.
Инженер по подводным системам · Норвегия
Часто задаваемые вопросы
Клиновая шестерня — Часто задаваемые вопросы
Часто задаваемые вопросы инженеров и покупателей о конических шестернях, спиральных конических шестернях, индивидуальных сметах и производстве конических шестерен.
Шевронная шестерня — это шестерня с зубьями, нарезанными на конической поверхности, предназначенная для передачи мощности между пересекающимися осями — чаще всего под углом 90° (прямой угол), но возможны и другие оси валов. Зубья могут быть прямыми (прямая шевронная шестерня), спиральными (спиральная шевронная шестерня) или кривыми с нулевым спиральным углом (Zerol шевронная шестерня). Шевронные зубчатые пары являются стандартным решением для передачи мощности под прямым углом в автомобильных дифференциалах, промышленных коробках передач с углом 90°, робототехнических суставах запястья и ручном инструменте.
Прямые шевронные шестерни имеют зубья, расходящиеся лучами из вершины, обеспечивая одновременный полный контакт зуба — простые, недорогие, но шумные и ограниченные по скорости (ниже примерно 5 м/с передаточной скорости). Спиральные шевронные шестерни имеют изогнутые, наклонные зубья (спиральный угол обычно 35°), которые зацепляются постепенно, подобно цилиндрическим шестерням, что обеспечивает бесшумную работу, большую грузоподъемность и применимость при высоких скоростях. Практически все автомобильные дифференциалы и высокоскоростные промышленные приводы с углом 90° используют спиральные шевронные шестерни. Прямые шевронные шестерни предпочтительны для ручного инструмента, механизмов низкой скорости и применений, где важна стоимость.
Цена конической шестерни зависит от шести параметров: (1) модуль и наружный диаметр шестерни — крупные шестерни стоят дороже; (2) форма зуба — прямозубые конические самые дешёвые, Zerol — средний ценовой сегмент, спиральные конические самые дорогие из-за резки и доводки по Глисон; (3) материал — цементируемая 20CrMnTi дороже, чем сквозьпрочная 42CrMo4; (4) класс точности AGMA — AGMA 10 (шлифованные и доведённые) примерно в 2–3 раза дороже AGMA 8 (только резка); (5) термообработка — цементация + шлифовка увеличивает стоимость на 25–40%; (6) объём заказа — прототипы по 1 штуке стоят дороже за единицу, чем партии по 100 комплектов. Отправьте свой чертёж для бесплатного индивидуального расчёта — обычно мы отвечаем в течение 48 часов с точной ценой и сроком изготовления спиральных конических шестерён.
Митерная шестерня — это прямая или спиральная шевронная шестерня с отношением 1:1 — обе шестерни в паре имеют одинаковое число зубьев, и угол оси составляет ровно 90°. Клинорезные передачи используются исключительно для смены направления вращения, а не для изменения скорости. Их изготавливают в сопоставляемых парах и их всегда следует заменять парой. Распространённые применения включают головы машинных инструментов с углом в 90°, приводы панорамирования камеры и узлы углов конвейеров. Компания HXC производит пары клинорезных шестерён во всех стандартных модулях от M0,5 до M12.
Определённый артикль Система Гливсона является доминирующим американским методом проектирования и изготовления спиральных конических шестерён, используя фасочнопиление (один зазор зуба за раз цилиндрической фрезой в чашевидной форме). Зубчатые колёса Gleason имеют уклон глубины зуба и изготавливаются попарно — шестерня и венец должны использоваться вместе и не interchangeable. Альтернатива система Klingelnberg (Palloid) использует фасочно-бороздование с конусовидной шлифовальной бабочкой, что приводит к постоянной глубине зуба и теоретически взаимозаменяемым шестерням. HXC использует машины формата Gleason для большинства производства Spiral bevel — укажите в вашем чертеже "Gleason" или "Klingelnberg", если у вас есть предпочтение.
Определённый артикль контактный рисунок (или подшипниковый рисунок) — область обточки зуба, которая фактически контактирует под нагрузкой — определяется путём совместного вращения пары шестерён с использованием маркера и рассмотрениемInk-марки. Для спиральных конических шестерён проектировочный контактный рисунок должен быть центральной овальной формы, занимающей 50–60% поверхности обточки зуба. Контакт по кромке (подшипник у носка или у вершины) концентрирует нагрузку и вызывает преждевременное усталостное разрушение. Правильный контактный рисунок указывает на правильное расстояние установки и смещение. HXC печатает чертежи, фотографии и регистрирует контактный рисунок для каждой пары спирально-конических шестерён перед отгрузкой.
Да — конические шестерни с антивозвратом используют либо раздельную конструкцию с пружинной преднагрузкой (две половины шестерни поджаты друг к другу), либо точно шлифованные/доведённые пары с контролируемой толщиной зуба. Конические шестерни с нулевым люфтом в строгом смысле достигают люфта менее одной угловой минуты за счёт доводки и селективной сборки. Антивозврат применяется в сервоприводах под прямым углом, оптических приборах, хирургической робототехнике и делительных столах, где люфт конических шестерён напрямую влияет на точность позиционирования. Указывайте максимально допустимый люфт (например, ≤0,015 мм) на чертеже; мы порекомендуем подходящую технологию.
Прямые шлицевые передачи являются самым шумным типом передач — их одновременное полное зацепление зубьев создает импульсную нагрузку, аналогичную зубчатым цилиндрическим передачам, но усиленную конической геометрией. Спиральные шевронные шестерни значительно тише — зацепление зубьев постепенное, и контактная линия скользит по боковой поверхности, сглаживая приложенную нагрузку. Шлифованные и лущеные спиральные шлицевые пары (AGMA 10 / DIN 6) в правильно предварительно установленном корпусе являются одними из самых тихих вариантов переднего угла привода. Шлицевые передачи Zerol (нулевой спиральный угол с изогнутыми зубьями) являются промежуточными — тише прямых шлицевых, дешевле в производстве, чем спиральные шлицевые.
Да — шлицевые передачи можно спроектировать под любой угол оси между 45° и 135°. Стандарт — 90° (прямой угол), но 45° (используются в металлических рукоятках приводов), 60° и 120° также регулярно производятся. Несоблюдаемые углы оси требуют индивидуальных конструкций зубчатых передач — углы конуса шага, спиральный угол и углы лица все изменяются. Инженеры HXC проектируют нестандартные наборы планетарных зубчатых передач по вашему углу вала и требованиям по передаче. Для прототипов нестандартных конических зубчатых передач применяется 5-осевая фрезеровка с ЧПУ; для производственных партий создаются специализированные установки станков Gleason или Klingelnberg.
Конические зубчатые передачи требуют масляное зубное масло (а не смазку подшипников) потому что скорости скольжения зубьев по торцам спирально-конических зубьев значительны. Для автомобильных дифференциалов: гидродинамическое масло SAE 75W-90 или 80W-140 гипоидного типа (помимо EP присадок — стандартное масло приведет к пикитированию по поверхностям спиральных торцов). Для индустриальных коробок передач с прямыми углами: ISO VG 220–320 минеральное или синтетическое масло. Для низкоскоростных прямых конических передач смазка смазкой допускается. Пластиковые конические зубчатые передачи (POM, нейлон) могут работать сухими в легких режимах. Нержавеющие конические передачи в продовольственных целях используют маслоGem пищевого класса NSF H1.
Завод конических шестерён HXC расположен в Дунгуань, Гуандун, Китай — крупном центре точного машиностроения в дельте реки Чжуцзян. Мы являемся китайским производителем конических шестерён с 2008 года, экспортируем в Россию, Японию, Францию, Италию, Корею и более чем в 30 других стран. Все операции по нарезке зубьев, термообработке, шлифовке по Глисону, доводке и контролю на Klingelnberg выполняются на собственном производстве — без передачи субподрядчикам. Для отделов закупок, выбирающих новых поставщиков спиральных конических шестерён из Китая, возможны визиты на завод и видеоаудиты.
Геликоидные передачи передают мощность между параллельные валы использование наклонных зубьев на цилиндрическом корпусе. 伺爾齒輪 передают мощность между пересекающимися осями используют зубья на коническом корпусе. Для параллельных валов охлепляющие зубчатые передачи стандартны; для передач с прямым углом используются конические зубчатые передачи. A спиральная конусная шестерня or конико-охлярдная коробка передач соединяет оба: конический этап изменяет угол вала (обычно 90°), а охлярдный этап обеспечивает основное снижение скорости. Это доминирующая конфигурация в индустриальных многоступенчатых коробках передач с прямым углом.
Обе передают мощность под углом 90°, но с фундаментальными различиями: 伺爾齒輪 работать пересекающиеся оси ( shaft s meet if extended )? Wait ensure translation: (оси пересекаются, если их продолжить), очень эффективны (97–99% на зубчатом венце), полностью обратно совместимы и ограничены умеренными передаточными числами (обычно 1:1 до 1:6 на ступень). Червячные передачи работать непересекающиеся, не параллельные оси (оси смещены), могут достигать больших передаточных чисел на одной ступени (5:1 до 100:1), самоблокируются при малых углах шага, но менее эффективны (50–90% в зависимости от отношения и угла шага). Выбирайте цилиндрическую зубчатую передачу для эффективности и обратимости; выбирайте червячную для высокого коэффициента передачи, компактности и самоблокировки.
Спиральные цилиндрические передачи Gleason-системы поставляются как наборы в паре, потому что шлифовка и корректировка зацепления, применяемые к одному зубчатому колесу, компенсируются соединяющим зубчатым колесом. Поверхности зубьев зубчатого колеса и ведущего колеса проектируются вместе, чтобы обеспечить правильный контактный рисунок и паразитную зазорность — ведущий колесо не взаимозаменяемо с ведущим от другой пары, даже если размеры номинально идентичны. Замена только одного колеса из изношенной пары приведет к некорректному рисунку контакта, излишнему шуму и быстрому выходу из строя. Всегда заменяйте зубчатое колесо и ведущее колесо вместе. Марки HXC обозначают пары в паре с тем же серийным номером перед отправкой.
Требования к точности цилиндрических зубчатых передач: AGMA 7–8 / DIN 8–9 для общих промышленных прямых конических зубчатых передач — ручные инструменты, конвейеры, привод низкой скорости. AGMA 9 / DIN 7 для промышленных редукторов цилиндрических конических зубчатых передач, стандартные автомобильные применения. AGMA 10 / DIN 6 для приводов цилиндрических конических зубчатых передач высокой скорости, прецизионных станочных инструментов, производительных автомобильных дифференциалов. AGMA 11+ / DIN 5 для аэрокосмических и прецизионных инструментальных конусных зубчатых передач — требует профилирования Gleason после термической обработки. Более высокая точность существенно увеличивает сроки изготовления и стоимость за счет шлифовки и полирования. Наши инженеры порекомендуют соответствующий класс в зависимости от вашей скорости, нагрузки и требований к шуму.
Направление (левое или правое) спирали на конической зубчатой передаче определяет направление осевого thrust при нагрузке. Для правой спирали: при просмотре с задней поверхности зубья закручиваются вправо. Для левой спирали: зубья закручиваются влево. В стандартной паре конических зубчатых передач колеса и венец имеют различные направления (право) одно, (лево) одно. Выбор руки влияет направление загрузки опоры — задавайте в зависимости от конструкции корпуса так, чтобы осевые нагрузки направлялись к подшипникам крепления (а не от них). Укажите спецификацию руки на чертежe; если не указано, HXC свяжется с вами для подтверждения перед резкой.
Практические передаточные числа шевронных зубчатых редукторов лежат в диапазоне 1:1 (митерные зубья) до примерно 1:6 на одном ступени. Передаточные числа выше 1:5 возможны, но приводят к очень большому зубчатому колесу и маленькому венцу — венец становится хрупким, а разница в размерах усложняет парную проточку. Для редукторов большого передаточного числа с правым углом (>6:1) спиральная ступень шевронной передачи в сочетании с цилиндрической редукционной ступенью (как в цилиндрическом-цилиндрическом редукторе) более практична. Альтернативно, червячные передачи обеспечивают высокие передаточные числа в одной ступени за счет меньшей эффективности. HXC выпускает наборы шевронных зубчатых передач примерно до 1:8 — свяжитесь с нашими инженерами для более крупных передаточных чисел.
Сроки изготовления шевронных зубчатых передач: Прототип прямого шевронного пары (м milling 5 осей): 5–8 дней. Малые партии прямых шевронных передач (50–200 пар, зенкование/зуборезание): 8–14 дней. Прототип спирального шеврона (5 осей): 7–12 дней. Производство спирального шеврона (Gleason, термически закалено + обработано + притерто): 14–22 дня. Большой спиральный конический зубчатый механизм (>Ø200 мм): 18–28 дней. Притирка и проверка контактного рисунка добавляют 3–5 дней по сравнению с непотрированным производством. Пробное производство доступно — обсудите ваш график при загрузке чертежа.
Для максимальной прочности на контактную усталость (стойкость к п pits-образованию) и изгибной усталости в конических спиральных зубчатых передач: 20CrMnTi закаленная и цементированная поверхностно до HRC 58–62 является глобальным автомобильным стандартом. Для больших зубьев, где глубина цементации недостаточна: 42CrMo4 череззакаленная до HRC 50–55. Для авиационных и гоночных конических зубчатых передач, требующих наилучшей удельной прочности: сталь авиационного класса M50 или 9310 с вакуумной дуговой переплавкой (VAR). Для агрессивных сред: обессеренная нержавеющая сталь с упрочнением осадкой (17-4PH) предлагает наилучшее сочетание прочности и коррозионной стойкости для конических зубчатых передач.
Получить предложение
Отправьте ваш чертеж. Получить предложение.
Каждое обращение включает DFM-обзор — проверку пригодности допусков, подтверждение материалов и подход процесса до начала производства. MOQ 1 штука.
24hr
Ответ по предложению
Минимальный заказ 1
Прототипы OK
ИСО
9001:2015
📐
DFM-обзор по каждому обращению
Проверка пригодности допусков, стратегия фиксации и подтверждение материалов. Конкретная, действенная обратная связь — без общего сопротивления.
🎯
Первичный контроль — стандарт
FAI-отчет по каждому новому запуску. Сертификаты материалов и сертификации покрытий включаются в каждую поставку.
🔄
Тот же процесс: от прототипа к производству
План процесса от вашего прототипа применяется к производственным партиям. Повторная квалификация не требуется при масштабировании.
⚙
3 / 4 / 5-ось CNC + токарная обработка
Сложные структурные детали, валы, корпуса и компоненты трансмиссий. Металлы и инженерные пластики.
ИСО 9001:2015Фрезерование 3/4/5 осейТокарная обработка на станках с ЧПУCMM-инспекцияГлобальная доставка