info@hxcnc.com Shenzhen, Китай Відповідь протягом 24 годин
Категорія продукції
Отвір ±0,005 · Позиція ±0,01 · Ra 0,4µм Шліфований вихід · Мін Ø0,2 · Мінімальне замовлення 1
NZB / 001 — 010

ЧПУ оброблено
Блоки форсунок

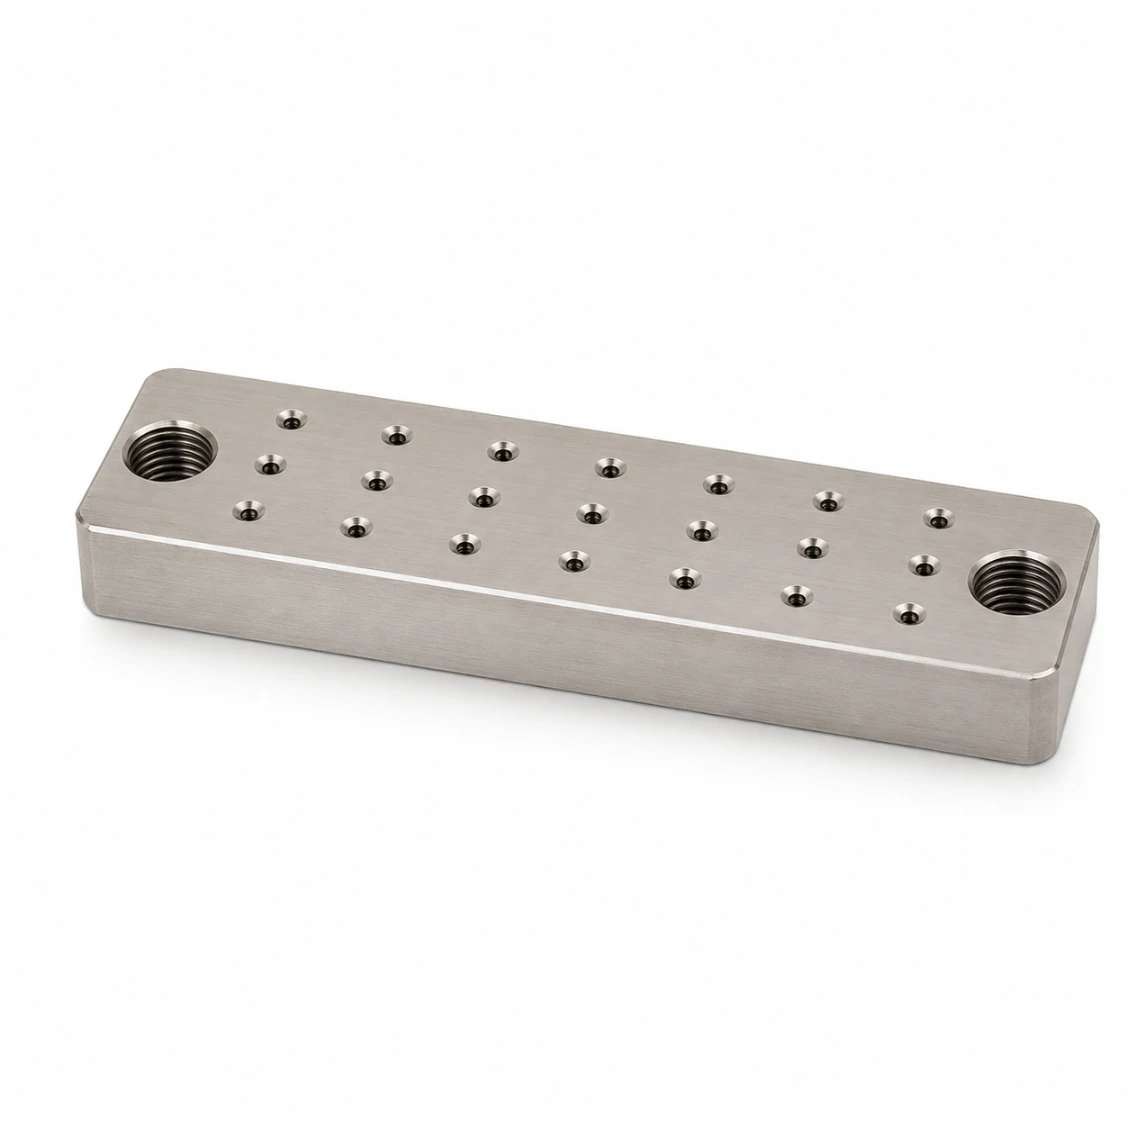
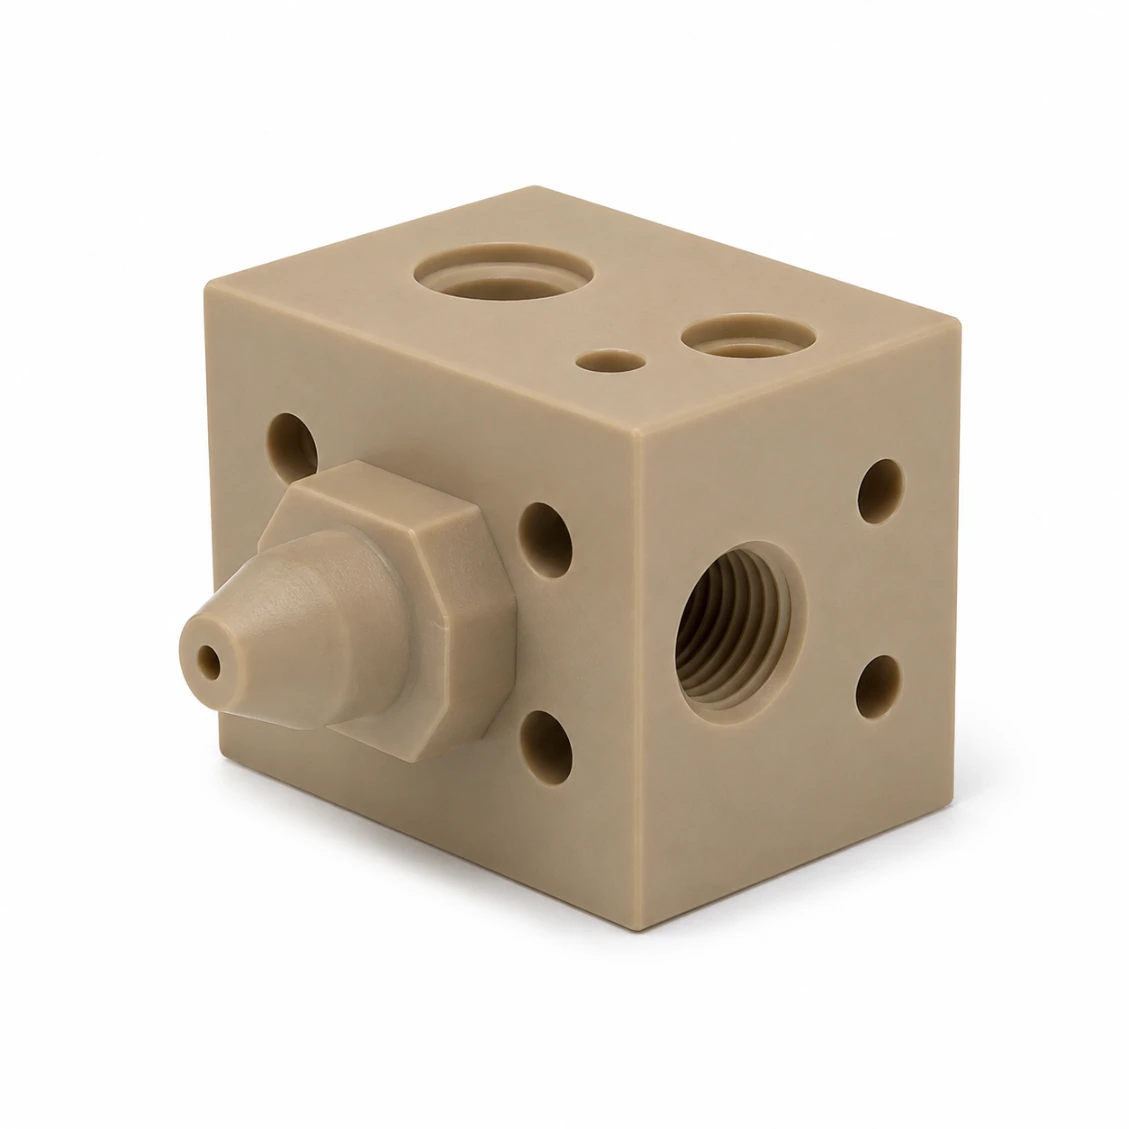
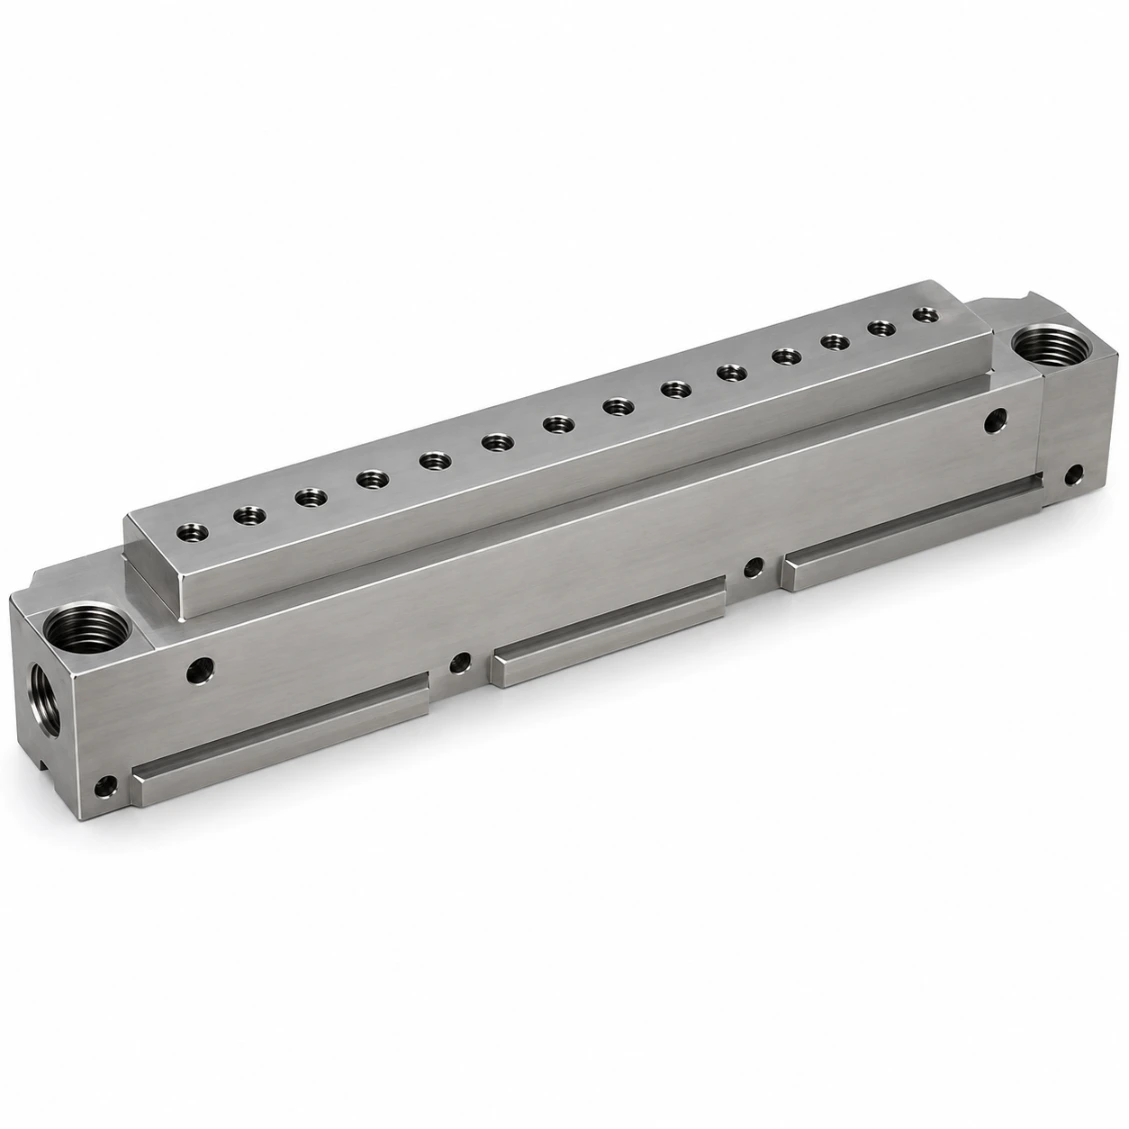
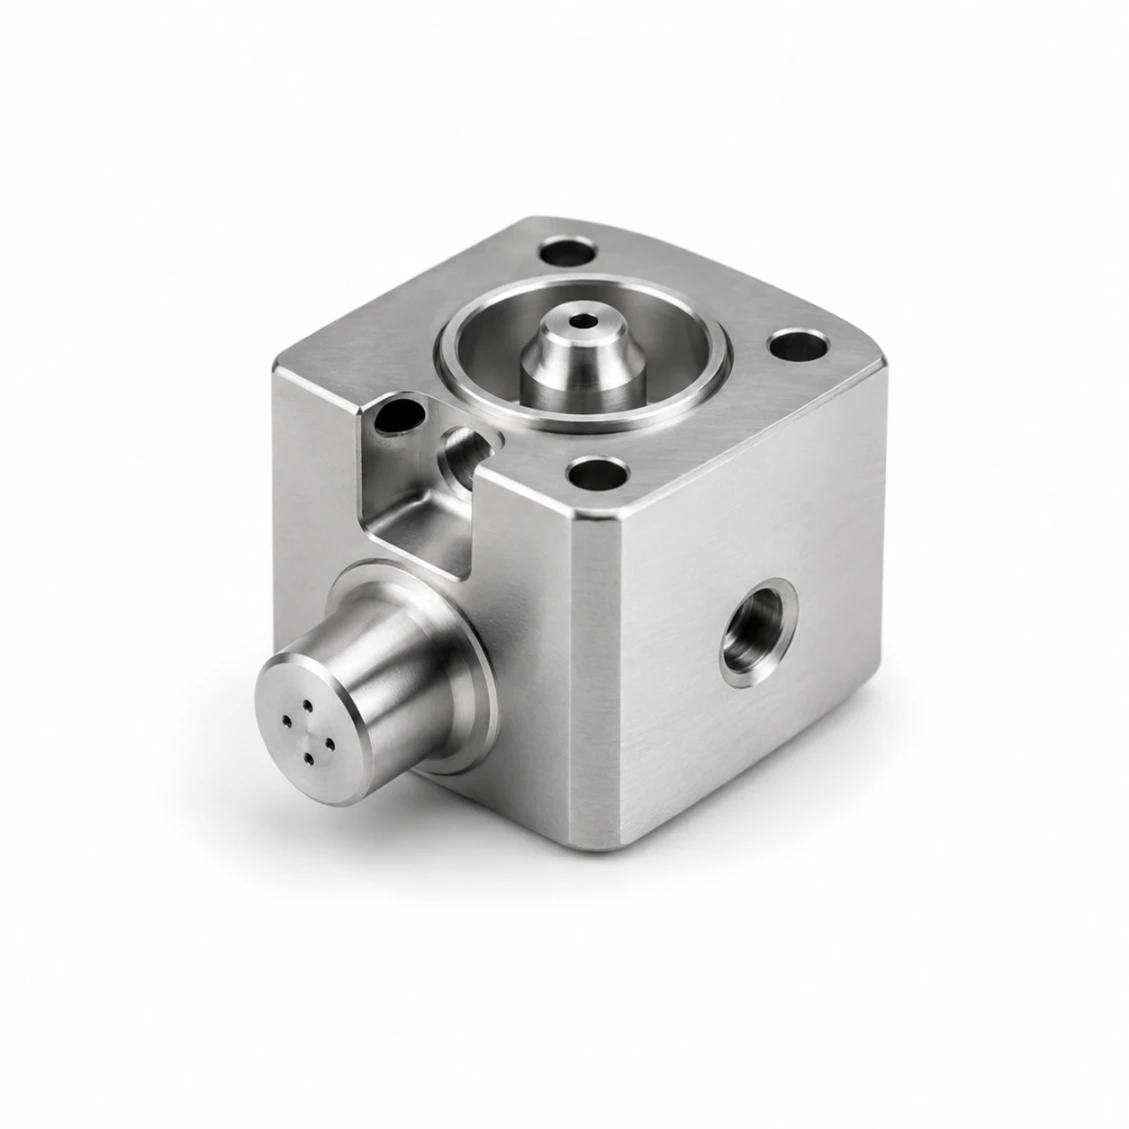
Індивідуальні блоки форсунок з ЧПУ з точними масивами отворів — діаметр отвору ±0,005 мм (до Ø0,2 мм), позиція отвору ±0,01 мм по масиву, вихідна поверхня шліфована до Ra 0,4 µм та перевірена на відсутність задирок тестом повітряного потоку. Для систем розпилення, охолодження, зволоження, впорскування пального та дозування хімікатів.

±0.005mm
Отвір Ø
±0.01mm
Положення отвору.
Ra 0.4µm
Вихідна поверхня
ЧАСТИНА КРЕСЛЕННЯ · NZB-001 · 24 ОТВОРИ Ø0,5 · SUS316L EP · Ra 0,4 ШЛІФОВАНИЙ ISO 9001 · ОПТИЧНЕ ВИМІРЮВАННЯ Ø · ТЕСТ ПОВІТРЯНОГО ПОТОКУ
Шліфований вихід Ra 0,4µм
Перевірено потоком — без задирок
БЛОК ФОРСУНОК · МАСИВ З 24 ОТВОРІВ SUS316L EP · 80×40×20 · Ø0,5 кожен · Шліфований вихід ±0,005 Ø VCR ВХІД ◀ КОНУС РОЗПИЛЕННЯ · ОДНОРІДНИЙ СЕКЦІЯ X-X плєнум → струмінь Ra 0,4µм ШЛІФОВАНИЙ ПЛОСКІСТЬ ≤0,005 L = 80 · 24 ОТВОРИ · КРОК 15 ОТВІР · ЩІЛЬНІСТЬ Рідкісний · 8 отворівHVAC зволоження Мед · 24 отвори ◀стандартний розпил Щільний · 80 отворівохолодження Макс · 500+ отворівØ0.2 мікро ЗАСТОСУВАННЯ · ТИП Розпил / Покриття ◀фарба · поверхня Охолодження / Загартуваннятуман · тепло Зволоження їжіCIP клас Аеро паливо · ХіміяТитан · PEEK КК · ВЕРИФІКАЦІЯ Ra 0.4 полірування ◀без обривів КММ всі отвори±0.01 позиція Оптичне Ø вимірювання100% отвори Тест потоку повітряперевірка засмічення ТА САМА СВЕРДЛІННЯ · 1 ОП Ø ОДНОРІДНИЙ ПО ВСЬОМУ МАСИВУ МАТЕРІАЛ · ОЗДОБЛЕННЯ SUS316L EP ◀розпилення · їжа SUS304 пасивованийохолодження Al 6061 тверде анодуванняВентиляція та кондиціювання (HVAC) Ti Gr5 · PEEKаеро · хімія ВИХІДНА ПОВЕРХНЯ Ra 0,4 мкмвідшліфовано + потік ✓ МАСШТАБ 2:1 · ММ
Розпилення · Охолодження · Їжа · Аеро · Хімія · Медицина
Застосування
SUS316L · SUS304 · Al · Ti · PEEK
Матеріали
48hr Котирування · 6-денний прототип · Мінімальне замовлення 1
Послуга
±0.005мм
Діаметр отвори
точне свердління
±0.01мм
Положення отвору
масив отворів
Ra 0.4µм
Вихідна поверхня
клас поверхні розпилення
6 днів
Найшвидша доставка
макети замовлення
Виклики обробки

Виклики обробки блоку форсунки

Ефективність блоку форсунки залежить від однорідності кожного отвору — діаметр, положення та якість вихідної поверхні повинні бути однаковими для всіх отворів для рівномірного розподілу розпилення.

🕳️
Точний діаметр отвору
Кожен отвір форсунки має бути просвердлений з точністю ±0,005 мм — будь-яке відхилення діаметра змінює коефіцієнт потоку та порушує однорідність розпилення. HXC використовує калібровані твердосплавні свердла з подачею охолоджувача та перевіряє діаметр кожного отвору.
⊕
Позиція масиву отворів
Всі отвори повинні бути точно розташовані на розпилювальній поверхні — ±0,01 мм від номіналу. Помилки позиціювання спричиняють нерівномірний розподіл розпилу. Перевіряється за допомогою КММ, вимірюючи центр кожного отвору на розпилювальній поверхні.
✂️
Вихідна поверхня без задирок
Будь-яка задирка на виході отвору відхиляє струмінь розпилу. HXC видаляє задирки з усіх виходів отворів шляхом шліфування розпилювальної поверхні до Ra 0,4 мкм — створюючи рівну, без задирок поверхню на кожному виході отвору. Рівність вихідної поверхні перевіряється за допомогою КММ.
Наша Робота

Блоки форсунок, які ми виготовили

Справжні проекти з ЧПУ — перевірені та доставлені.

Замовити Подібну Деталь →
Промисловий охолоджуючий блок форсунокSUS316L · Охолодження
Блок форсунок для охолодження — промисловий
12 отворів · Ra 0,4 мкм · 30 шт.
Блок форсунок для системи розпилуSUS304 · Розпил
Блок форсунок для системи розпилу
24 отвори · ±0,005 мм · 20 шт.
Форсунка для зволоження ОВКAl 6061 · ОВК
Форсунка для зволоження ОВК
8 отворів · Анодовано · 50 шт.
Харчовий блок форсунокНержавіюча сталь 316L · Харчова промисловість
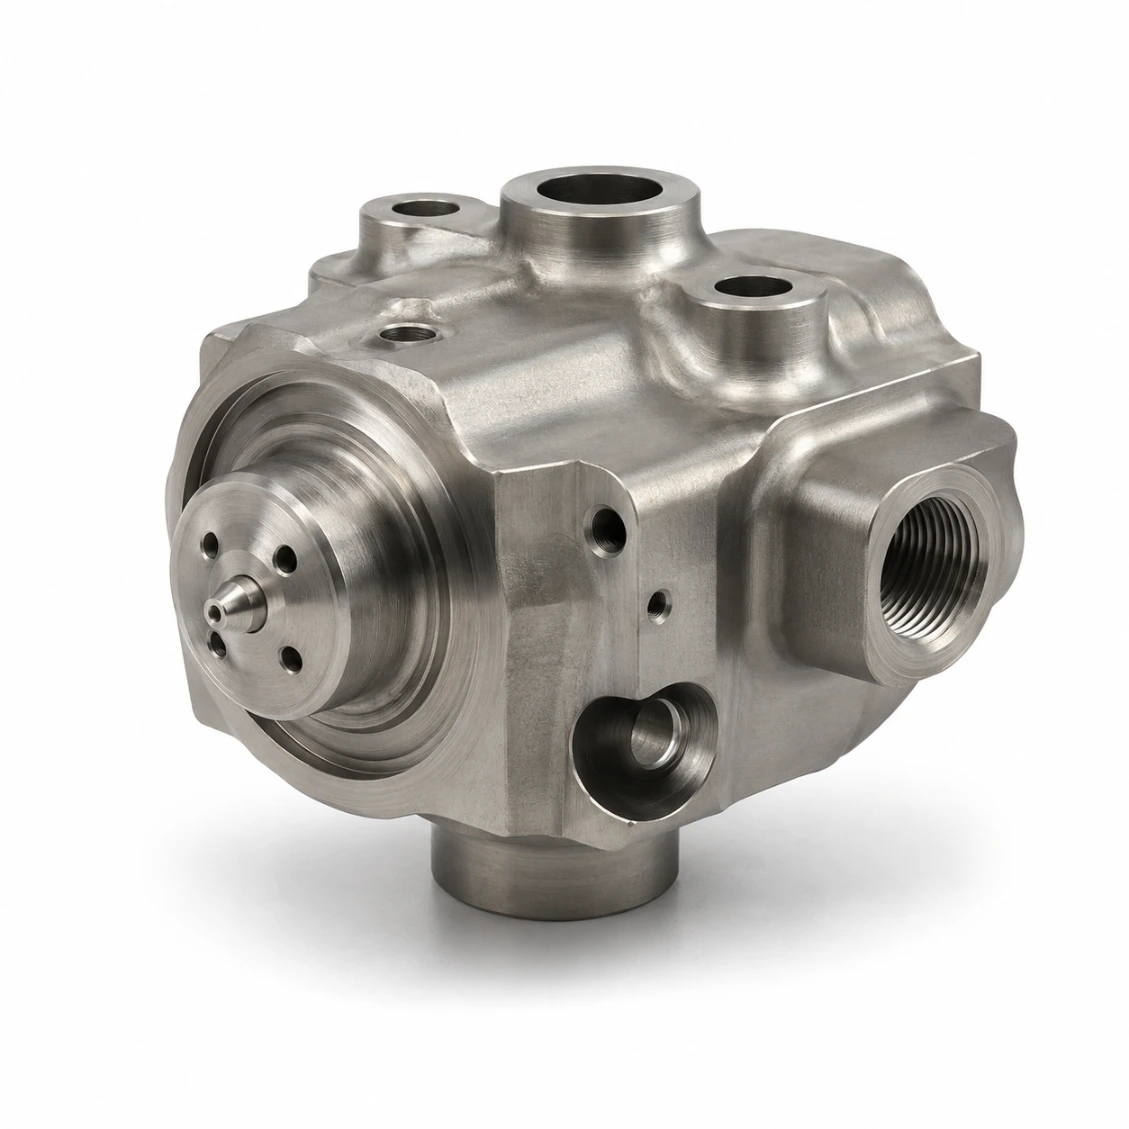
Блок форсунок для розпилу харчових продуктів
CIP · Пасивовано · 15 шт.
Блок форсунок для інжектора пального в аерокосмічній галузіTi Grade 5 · Аеро
Блок форсунок для інжектора пального в аерокосмічній галузі
Клас 5 · 6 шт.
Хімічно стійкий блок форсунокPEEK · Хімічний
Хімічно стійкий блок форсунок
PEEK · 10 шт.
Блок форсунок для обладнання нанесення покриттяSUS303 · Покриття
Блок форсунок для обладнання нанесення покриття
Лінійний масив · 25 шт.
Блок форсунок для медичного небулайзераSUS316L · Медичний
Блок форсунок для медичного небулайзера
Мікроотвор · 8 шт.
Можливості та допуски

Що Ми Можемо Доставити

Типові характеристики для цього типу продукту — підтверджуйте точні вимоги за запитом.

Допуск на діаметр отвору±0.005 мм
Допуск на положення отвору±0.01 мм
Шерехатість вихідної поверхні Ra0,4 мкм (лапінг)
Площинність вихідної поверхні≤ 0,005 мм
Мінімальний діаметр отворуØ0,2 мм
Максимальна кількість отворів500+ на блок
МатеріалиSUS316L, SUS304, Al, Ti, PEEK
Зняття зазорівЛапінг + перевірка потоку
ІнспекціяКоординатно-вимірювальна машина для всіх позицій отворів
ОчищенняУльтразвуковий + продувка
Термін виготовлення (прототип)6–9 днів
Час виготовлення (партія)10–16 днів
Як це працює

Від креслення до готового виробу

Завантажте ваш креслення — перевірка DFM, токарна обробка, випробування тиском/витоку за потреби та відвантаження в узгоджений термін.

01
Завантажити малюнок
STEP, DXF, PDF. Вказати кількість, діаметр і схему отворів.
02
DFM та цитата
Безкоштовний DFM-аналіз — доступ мікросвердла, стратегія видалення задирок, план лапінгу. 48 год.
03
Машина та випробування
ЧПУ-свердління, лапінг вихідної поверхні, ультразвукове очищення, КВМ + оптичний + тест потоку.
04
Доставляємо по всьому світу
Звіт про інспекцію + записи потоку додаються. DHL / FedEx / морем.
Відгуки

Довіра інженерів по всьому світу

★★★★★
"Глибокі перехресно просвердлені канали були ідеально зачищені — жодних задирок не виявлено під час нашого вхідного контролю. Тест на протікання пройдено з першого разу. Доставка точно за графіком."
MK
Мартін К.
Інженер гідравічних систем · Німеччина
★★★★★
"Ми закуповуємо прецизійні блоки форсунок і колекторні блоки у HXC. Однорідність діаметра отворів стабільно становить не більше 0,005 мм, шорсткість поверхні Ra перевіряється у кожній партії."
SL
Софі Л.
Менеджер із закупівель · Франція
★★★★★
"HXC одразу зрозуміли вимоги до чистоти для наших розподільчих пластин розпилення. Пакет документації був повним і відслідковуваним."
JT
Джеймс Т.
Процесний інженер
Поширені запитання

Механічна обробка блоку форсунок — Поширені запитання

Питання з інженерії та постачання, відповідають нашою командою.

Мінімальний діаметр отвору: Ø0,2 мм з використанням мікросвердління твердосплавними свердлами Ø0,2 мм на високошвидкісному шпинделі ЧПУ. Для отворів Ø0,2–0,5 мм: контрольована подача, видалення стружки повітряним потоком і інструмент з подачею охолоджуючої рідини. Мінімальний діаметр перевіряється каліброваним оптичним вимірювальним мікроскопом і калібром-прохідником.
Всі отвори в блоці свердляться одним каліброваним свердлом за одну операцію — той самий інструмент, ті ж параметри, ті ж умови різання. Після свердління діаметр свердла перевіряється калібром, щоб підтвердити відсутність зносу під час операції. Для критичних застосувань розпилення кожен діаметр отвору вимірюється оптичним мікроскопом і фіксується у звіті.
Поверхня розпилення шліфується до Ra 0,4 мкм по площинності після всіх свердлень. Шліфування рівномірно видаляє всі задирки на виході свердла по всій поверхні без деформації геометрії отвору. Площинність вихідної поверхні перевіряється на ККМ (≤ 0,005 мм). Для остаточної перевірки через кожен отвір пропускається повітря під стандартним тиском — будь-який заблокований отвір виявляється негайно.
Так — форсунки з харчових матеріалів: SUS316L пасивований стандарт для харчової та напоївної промисловості, Ra 0,4 мкм на всіх поверхнях, що контактують з продуктами, включаючи поверхню розпилення та внутрішні канали. Без щілин, без гострих кутів, без різьбових з'єднань у потоці продукту. Сумісність із CIP (миття на місці) — всі внутрішні канали повністю зливаються під дією сили тяжіння.
HXC виготовляла блоки форсунок з кількістю отворів до 500+ отворів на одній поверхні. Час свердління на ЧПК збільшується пропорційно, але розмірна якість зберігається для кожного отвору. Точність позиціонування ±0,01 мм по всьому масиву забезпечується за допомогою зондування на верстаті.
Так — блоки форсунок можуть інтегрувати внутрішні колекторні канали, які подають рідину до всіх отворів через один або декілька вхідних портів. Геометрія каналу, масив отворів і зовнішні порти обробляються в одній багатоступеневій програмі. Внутрішні канали обробляються від задирок і перевіряються на протікання перед поліруванням розпилювальної поверхні.
Пассивація: стандарт для всіх нержавіючих сталей. Тверде анодування (Тип III): для алюмінієвих блоків форсунок в абразивному розпиленні. Хімічне нікелювання (ENP): рівномірне покриття, включаючи внутрішню частину отвору. Покриття PTFE: для антипригарного розпилення. Товщина покриття враховується при попередньому розрахунку діаметра отвору.
Прототип: 6–9 днів. Партія (10–50 шт.): 10–16 днів. Блоки з великою кількістю отворів (>100 отворів): додати 1–2 дні на свердління та перевірку.
Отримати кошик

Надішліть свій малюнок.
Отримати пропозицію.

Кожне звернення включає перевірку DFM — перевірку толерантності, підтвердження матеріалу та підхід до процесу, підтверджені до початку виробництва. Мінімальний обсяг замовлення 1 шт.

24hr
Відповідь на пропозицію
Мінімальне замовлення 1
Прототипи OK
ISO
9001:2015
📐
Огляд DFM кожного запиту
Допустимість допусків, стратегія фіксації та підтвердження матеріалу. Конкретні, actionable відгуки — не загальна відмова.
🎯
Перша серія випробувань — стандарт
звіт FAI на кожен новий запуск. Сертифікати на матеріал та обробку поверхні включені з кожною поставкою.
🔄
Той самий процес: від прототипу до виробництва
План процесу з вашого прототипу застосовується до виробничих партій. Ніякої повторної атестації при масштабуванні.
⚙
КНЦ з 3 / 4 / 5 осей + токарна обробка
Складні структурні деталі, валу, корпуси та компоненти трансмісії. Метали та інженерні пластмаси.
ISO 9001:2015 Фрезерування 3/4/5 осей ЧПУ точіння КІМП (CMM) інспекція Глобальна доставка