
產品類別
孔徑 ±0.005 · 位置 ±0.01 · Ra 0.4µm 精磨出口 · 最小 Ø0.2 · 最低訂購量 1
NZB / 001 — 010
CNC 加工
噴嘴塊
客製化 CNC 加工噴嘴塊,精密孔陣列 — 孔徑 ±0.005 mm(最小至 Ø0.2 mm),陣列內孔位置 ±0.01 mm,出口噴射面精磨至 Ra 0.4 µm,並經氣流測試確認無毛刺。適用於噴霧、冷卻、加濕、燃油噴射及化學劑量系統。.
±0.005mm
孔徑 Ø
±0.01mm
孔位.
Ra 0.4µm
出口面
零件圖 · NZB-001 · 24 孔 Ø0.5 · SUS316L EP · Ra 0.4 精磨
ISO 9001 · 光學直徑測量 · 氣流測試
精磨出口 Ra 0.4µm
氣流驗證無毛刺
噴霧 · 冷卻 · 食品 · 航空 · 化學 · 醫療
應用領域
SUS316L · SUS304 · 鋁 · 鈦 · PEEK
材料
48hr 報價 · 6天打樣 · 最小訂購量1件
服務
±0.005毫米
導孔直徑
精密鑽孔
精密鑽孔
±0.01mm
孔位
孔陣列
孔陣列
Ra 0.4µm
出口面
噴霧表面等級
噴霧表面等級
6 天
最快交付
原型訂單
原型訂單
機加工挑戰
噴嘴塊加工挑戰
噴嘴塊性能取決於每個孔的均勻性——直徑、位置及出口面品質必須在所有孔中保持一致,才能確保噴霧分布均勻。.
🕳️
精密孔徑
每個噴嘴孔必須鑽至±0.005毫米——任何直徑變化都會改變流量係數並影響噴霧均勻性。HXC使用校準過的碳化鑽頭並搭配冷卻液,並檢驗每個孔徑。.
⊕
孔口陣列位置
所有孔口必須精確定位於噴射面上,誤差需在±0.01毫米以內。位置誤差會導致噴霧分布不均。每個孔中心皆以CMM量測驗證。.
✂️
無毛邊出口面
孔口出口若有毛邊會使噴射偏移。HXC通過研磨噴射面至Ra 0.4微米,去除所有孔口出口毛邊,確保每個孔出口表面平整無毛邊。出口面平整度由CMM驗證。.
我們的工作
请求相似零件 →
我們製作的噴嘴塊
真实数控加工项目——已检验并交付。.
 SUS316L · 冷卻
冷卻噴嘴塊 — 工業用
12孔口 · Ra 0.4微米 · 30件
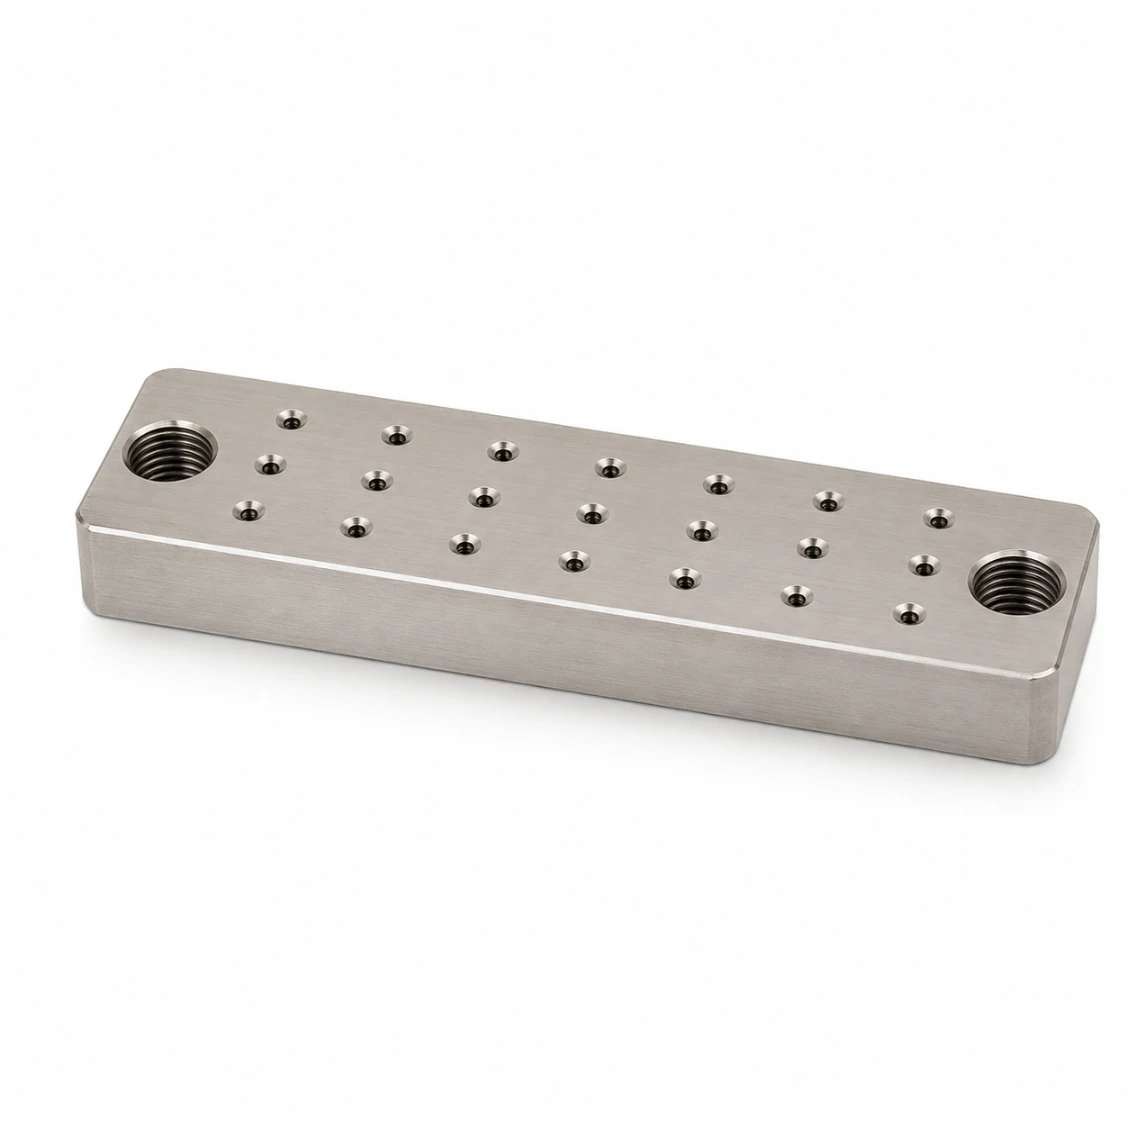 SUS304 · 噴霧
噴霧系統噴嘴塊
24孔 · ±0.005毫米 · 20件
 鋁6061 · 空調
空調加濕噴嘴
8孔口 · 陽極處理 · 50件
 SUS316L · 食品
食品級噴霧噴嘴塊
CIP · 鈍化處理 · 15件
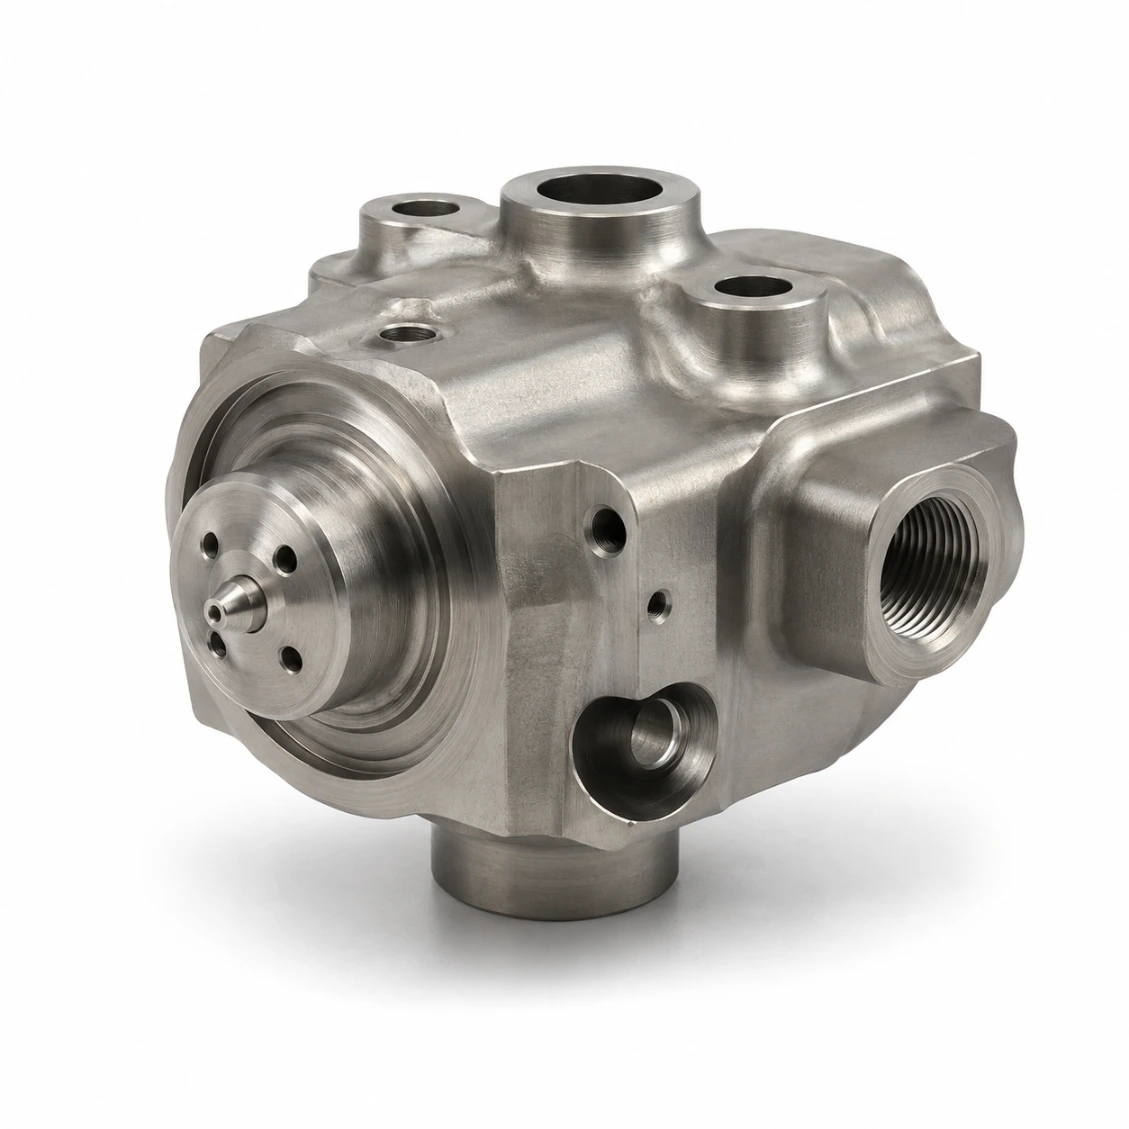 Ti Grade 5 · 航空
航太燃油噴射器塊
5級 · 6件
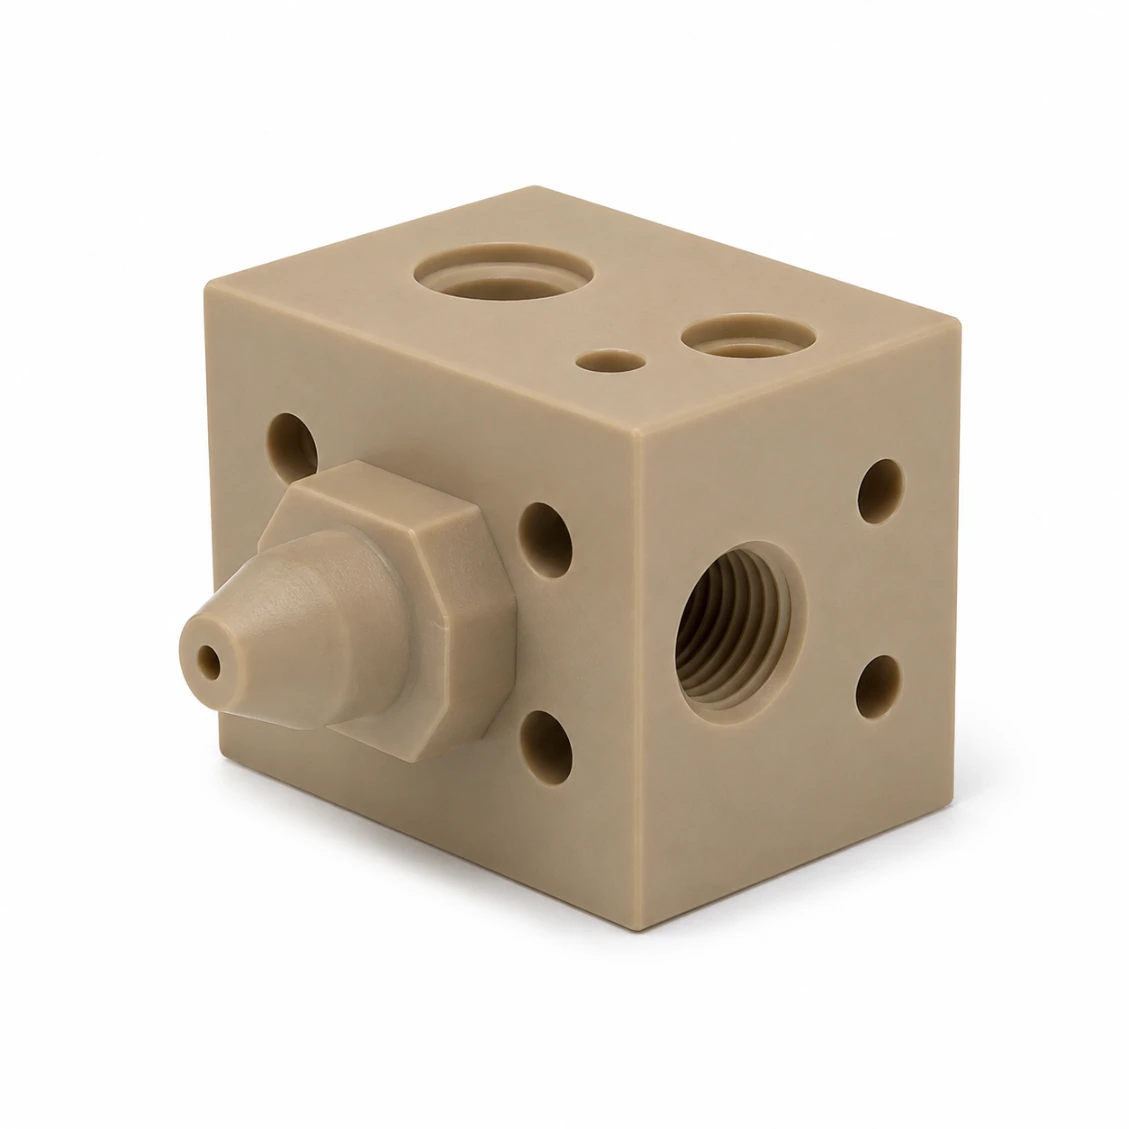 PEEK·化學用
耐化學噴嘴塊
PEEK · 10件
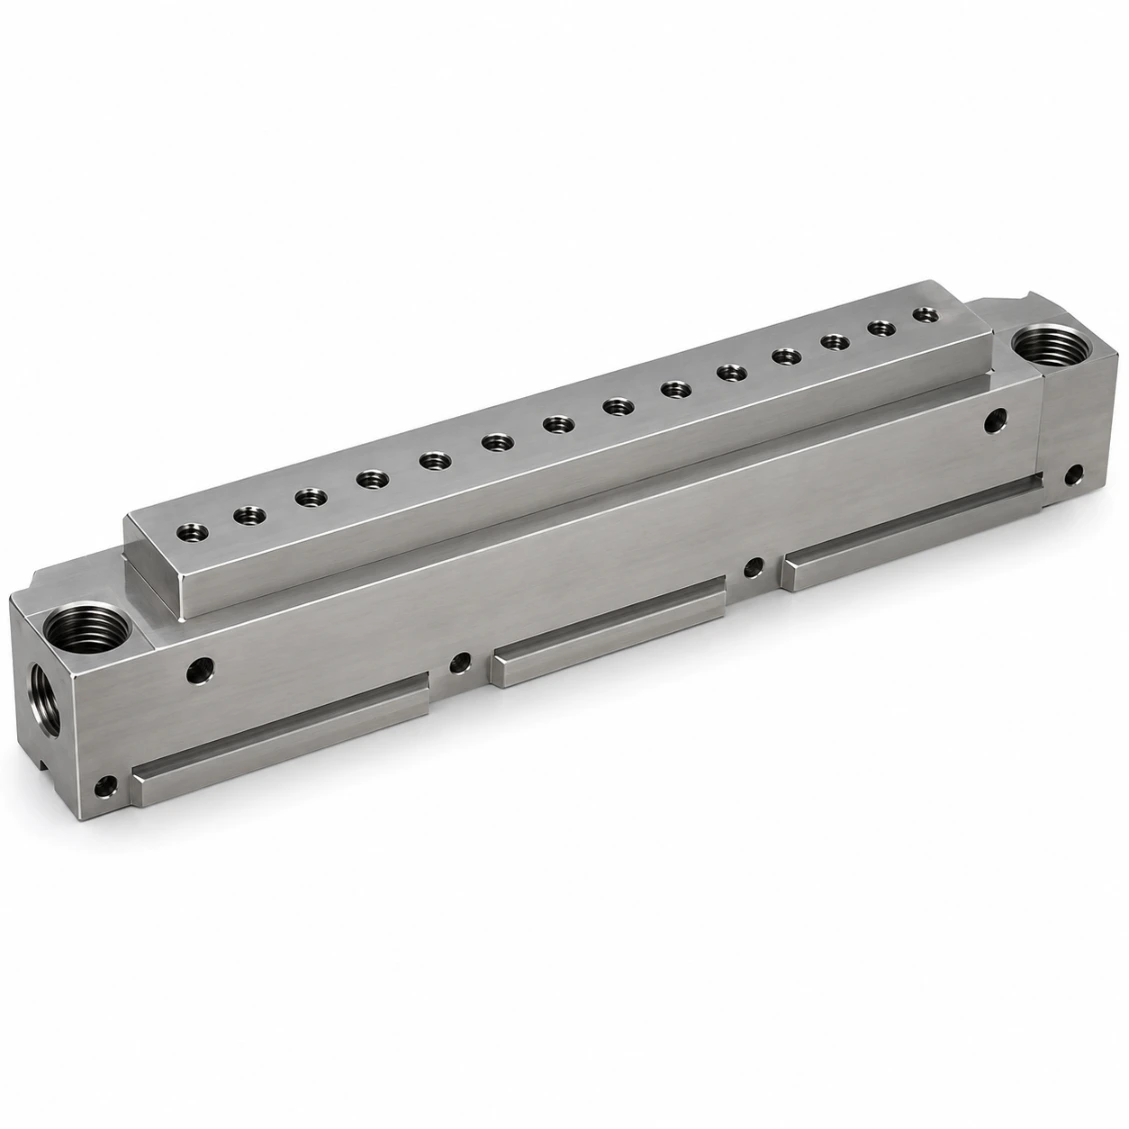 SUS303 · 塗層
塗佈設備噴嘴組塊
線性陣列 · 25 支
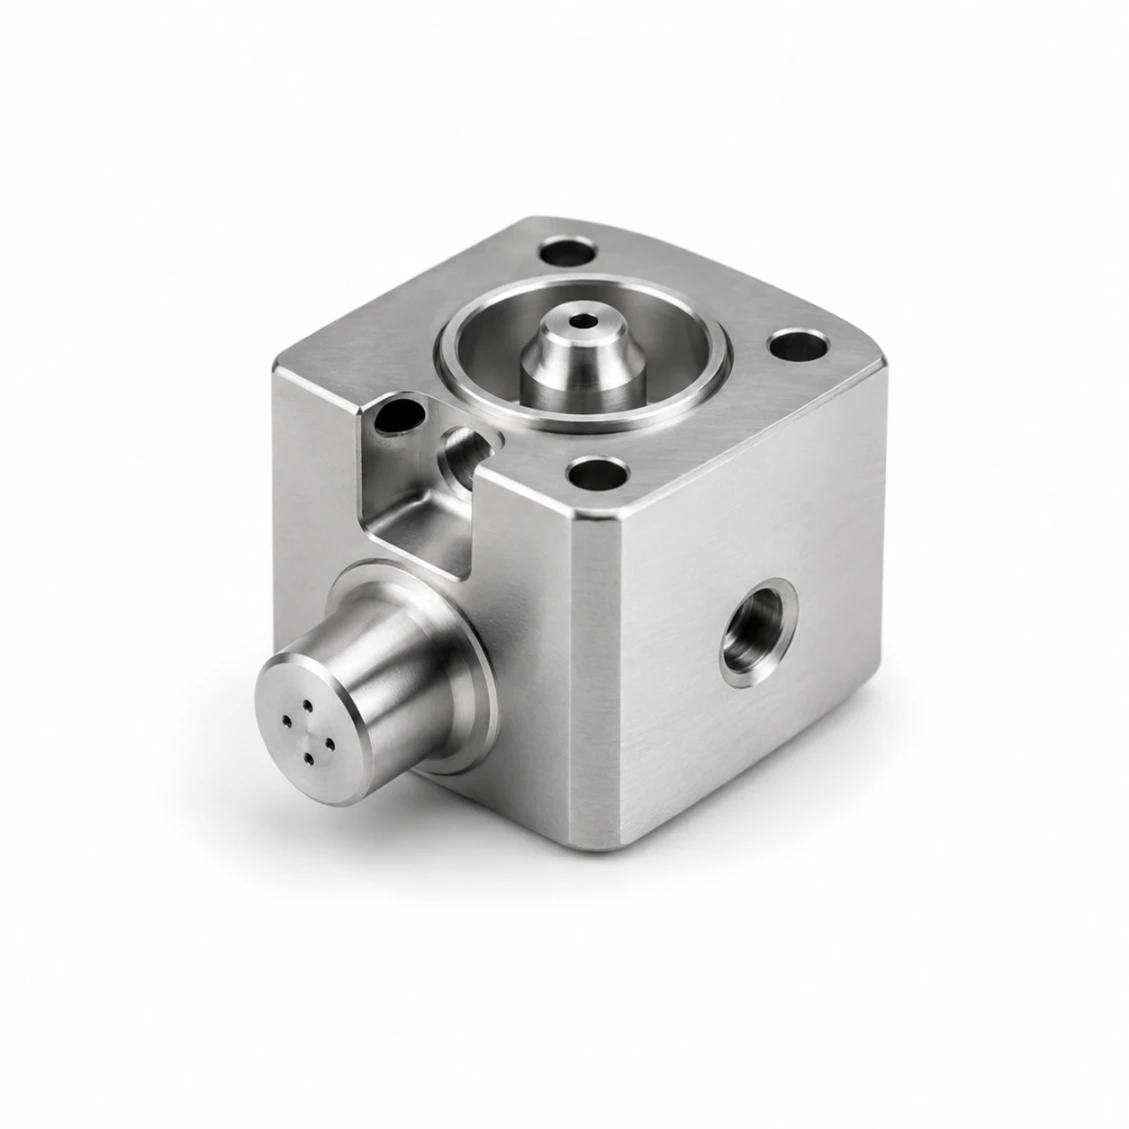 SUS316L · 醫療
醫療霧化器噴嘴組塊
微孔 · 8 支
能力與公差
我們可以交付的項目
此產品類型的典型規格。請在詢問時確認確切需求。.
| 孔徑公差 | ±0.005 毫米 |
| 孔位公差 | ±0.01 毫米 |
| 出口面粗糙度 Ra | 0.4 微米(研磨) |
| 出口面平整度 | ≤ 0.005 毫米 |
| 最小孔徑 | Ø0.2 毫米 |
| 最大孔數 | 每組塊 500+ |
| 材料 | SUS316L、SUS304、鋁、鈦、PEEK |
| 去毛刺 | 研磨 + 流量驗證 |
| 檢驗 | CMM 全孔位檢測 |
| 清潔 | 超聲波 + 爆出 |
| 交期(樣件) | 6–9 天 |
| 交貨期(批次) | 10–16 天 |
原理
從圖樣到成品部件
上傳您的圖紙——DFM 評估、加工、如需壓力/泄漏測試,並在約定的交期內出貨。.
01
上傳圖樣
STEP、DXF、PDF。請註明孔數、孔徑及排列規格。.
02
DFM 與報價
免費 DFM 檢討 — 微鑽可及性、去毛邊策略、研磨計畫。48 小時。.
03
機械與測試
CNC 鑽孔、出口面研磨、超音波清洗、CMM + 光學 + 流量測試。.
04
全球運送
附檢驗報告 + 流量紀錄。DHL / FedEx / 海運。.
評價
全球工程師信任的選擇
★★★★★
"深度交叉鑽孔通道去毛邊處理完美——我們進料檢驗時完全沒有發現毛邊。流量測試一次通過。交期完全準時。"
MK
馬丁 K.
液壓系統工程師 · 德國
★★★★★
"我們從HXC採購精密噴嘴塊與集流塊。孔徑均勻度始終維持在0.005毫米以內,每批次表面粗糙度Ra皆有驗證。"
SL
蘇菲 L.
採購經理 · 法國
★★★★★
"HXC立即理解我們對噴霧分配板的潔淨度要求。文件包完整且可追溯。"
JT
詹姆斯 T.
流程工程師 · 台灣
常見問題
噴嘴塊加工—常見問答
我們團隊回答的工程與採購問題。.
最小孔徑: Ø0.2 毫米 採用Ø0.2毫米鎢鋼微型鑽頭於高速CNC主軸微鑽。對於Ø0.2–0.5毫米孔徑:控制進給速率、氣體排屑及內冷刀具。最小孔徑經校正光學測量顯微鏡及通止規驗證。.
所有塊體孔徑均以 同一把校正鑽頭一次加工完成 ——同一刀具、同一參數、同一切削條件。鑽孔後,鑽頭直徑以量規驗證,確保加工過程中無磨損導致孔徑變化。對於關鍵噴霧應用,每個孔徑皆以光學顯微鏡量測並出具報告。.
噴霧面會 研磨至Ra 0.4微米平整度 於所有鑽孔後進行研磨。研磨可均勻去除所有出口毛邊,且不會變形孔徑幾何。出口面平整度以CMM驗證(≤0.005毫米)。最終驗證時,每個孔徑以標準壓力通氣流檢查——任何阻塞孔徑可立即識別。.
可以——食品級噴嘴塊: SUS316L 臘化處理 食品與飲料標準,所有食品接觸面(含噴霧面及內部通道)Ra 0.4微米。無縫隙、無銳角、無螺紋暴露於產品流道。CIP(原位清洗)相容——所有內部通道可完全重力排放。.
HXC已生產過最多 500+個噴孔 在單一噴面上。CNC鑽孔時間會隨噴孔數量增加而成比例增加,但每個噴孔的尺寸品質都能維持。全陣列的定位精度±0.01毫米,透過機上測量維持。.
可以 — 噴嘴塊可整合內部集流通道,從單一或多個進口供應所有噴孔。通道幾何、噴孔陣列及外部接口會在同一多次設定程式中加工。內部通道會去毛邊並進行流量驗證,然後再研磨噴面。.
被動化:所有不銹鋼標準。. 硬質陽極氧化(Type III):用於鋁製噴嘴塊的磨蝕性噴霧。. 無電鍍鎳(ENP):均勻鍍層,包括噴孔內部。. PTFE塗層:用於防沾黏噴霧。塗層厚度已計入噴孔預塗直徑。.
原型: 6–9 天. 。批量(10–50件):10–16天。大量噴孔塊(>100孔):鑽孔及驗證需額外增加1–2天。.