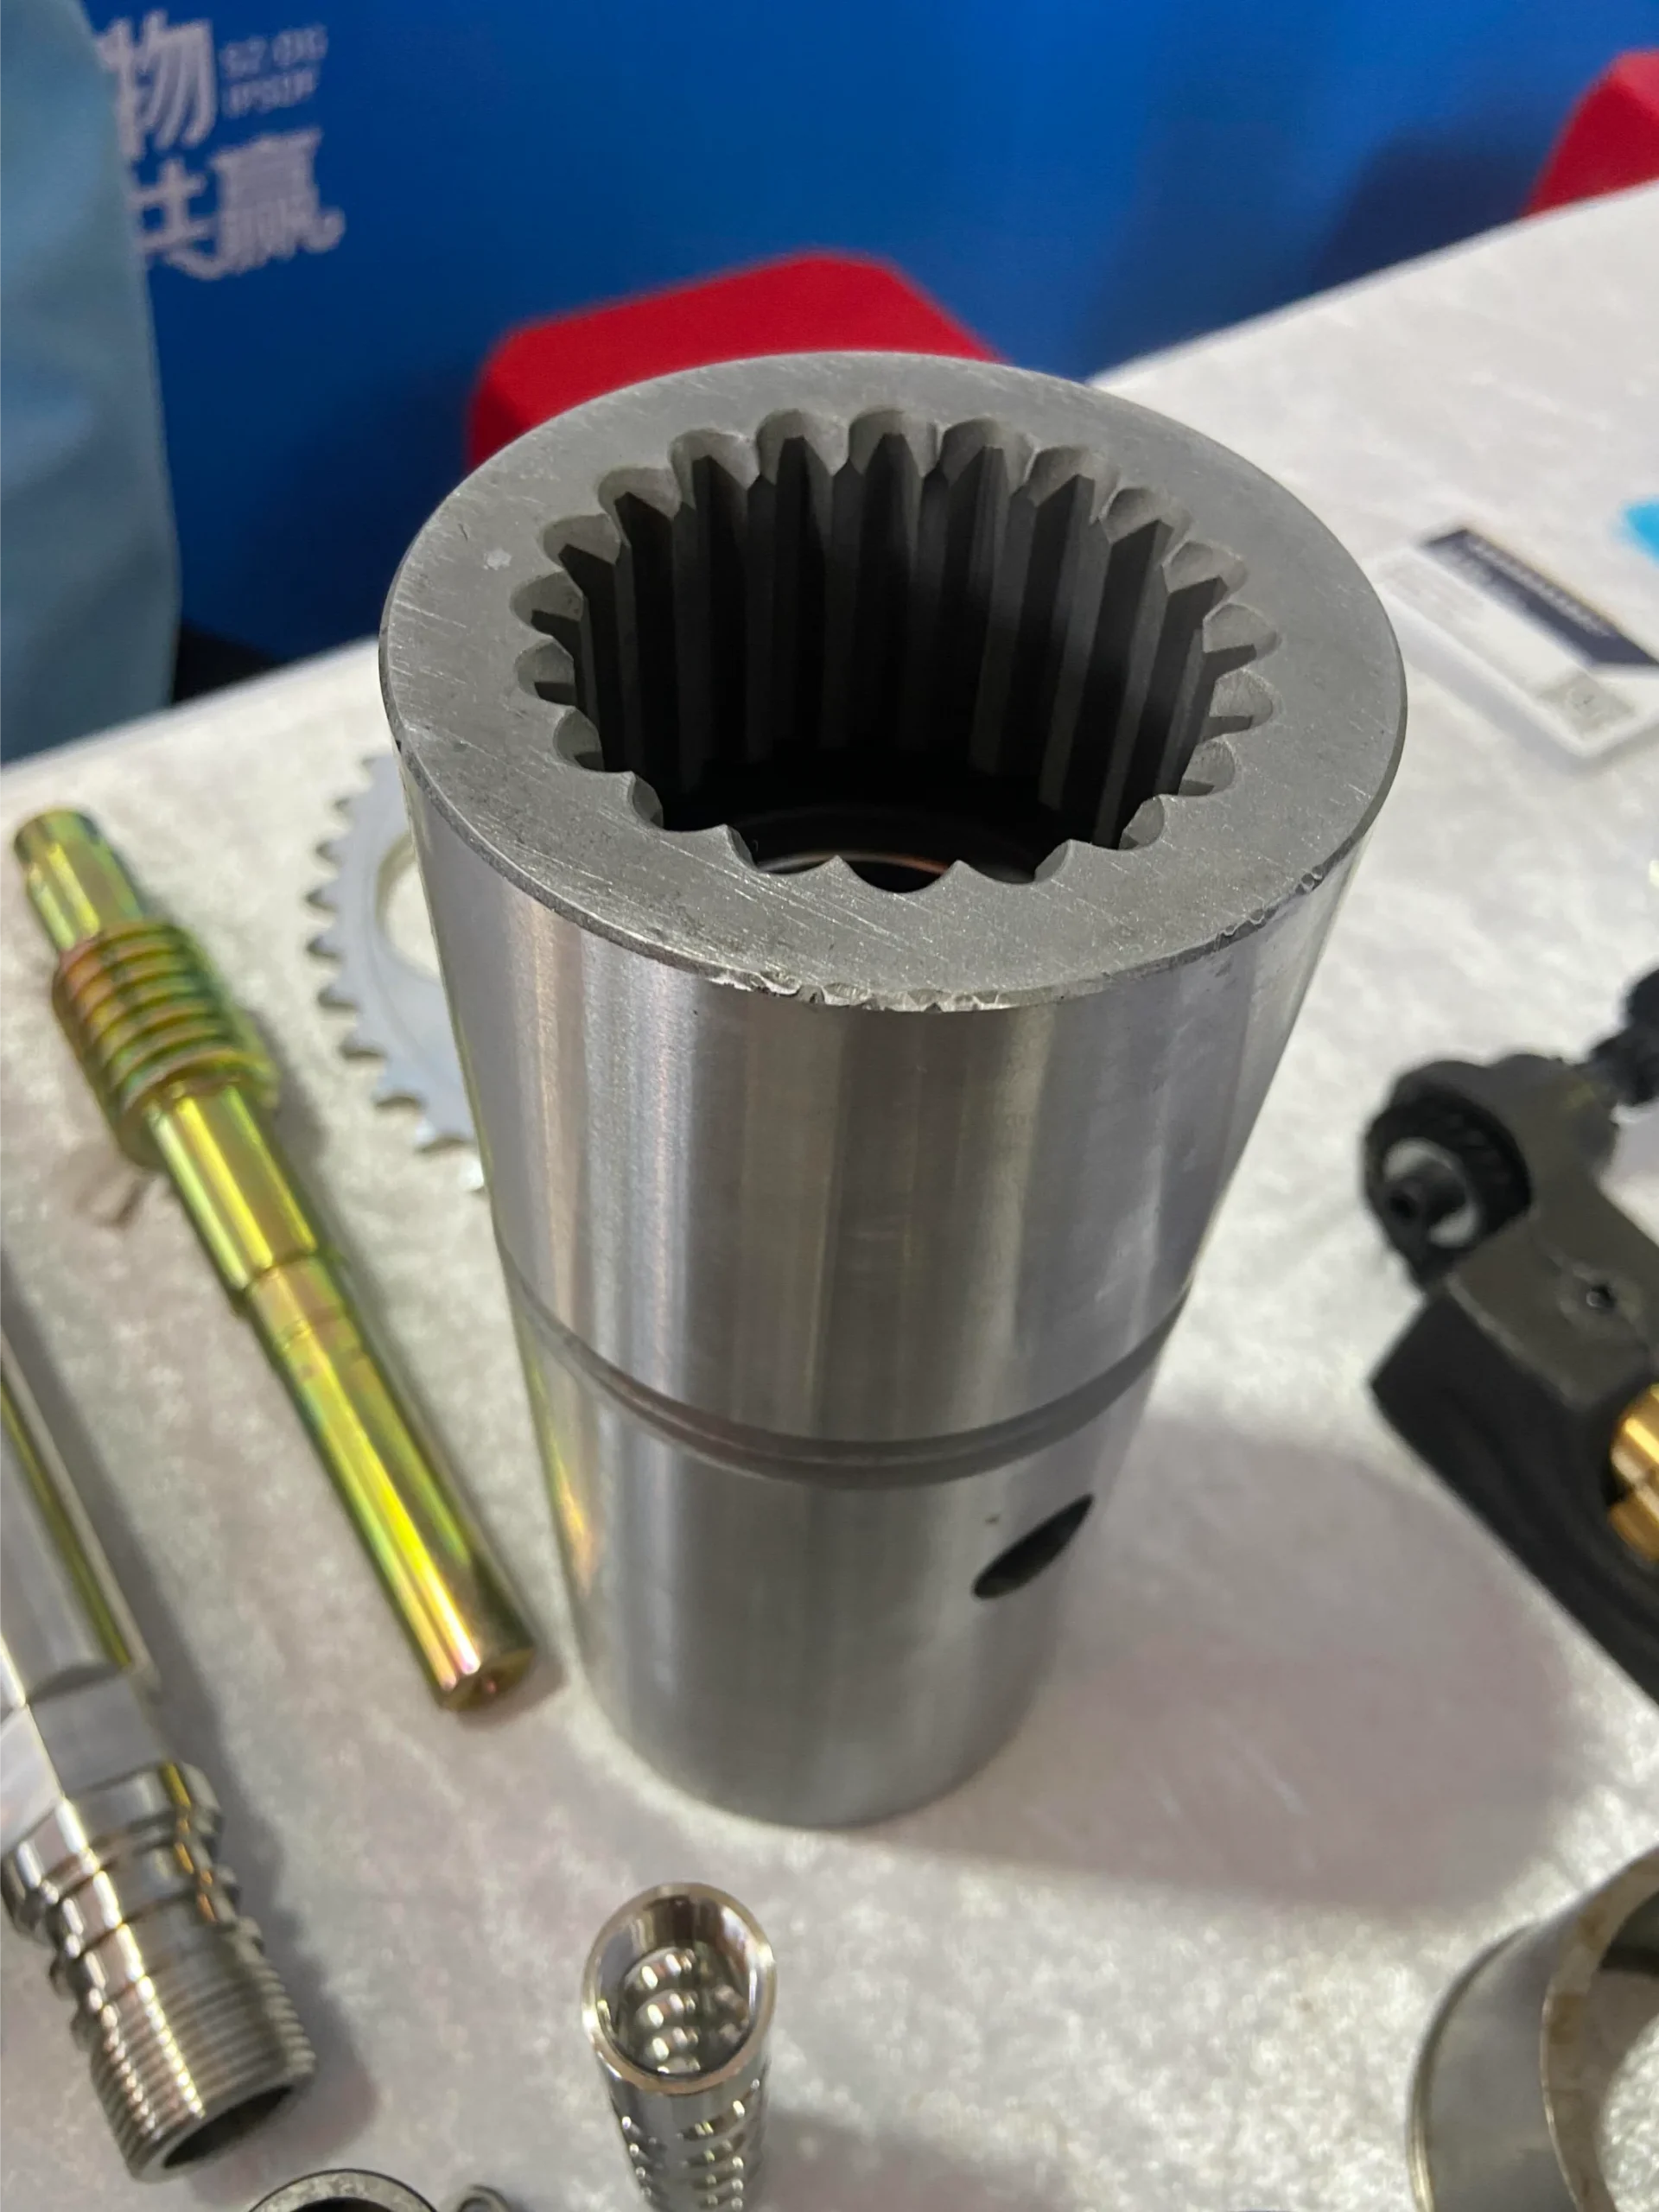
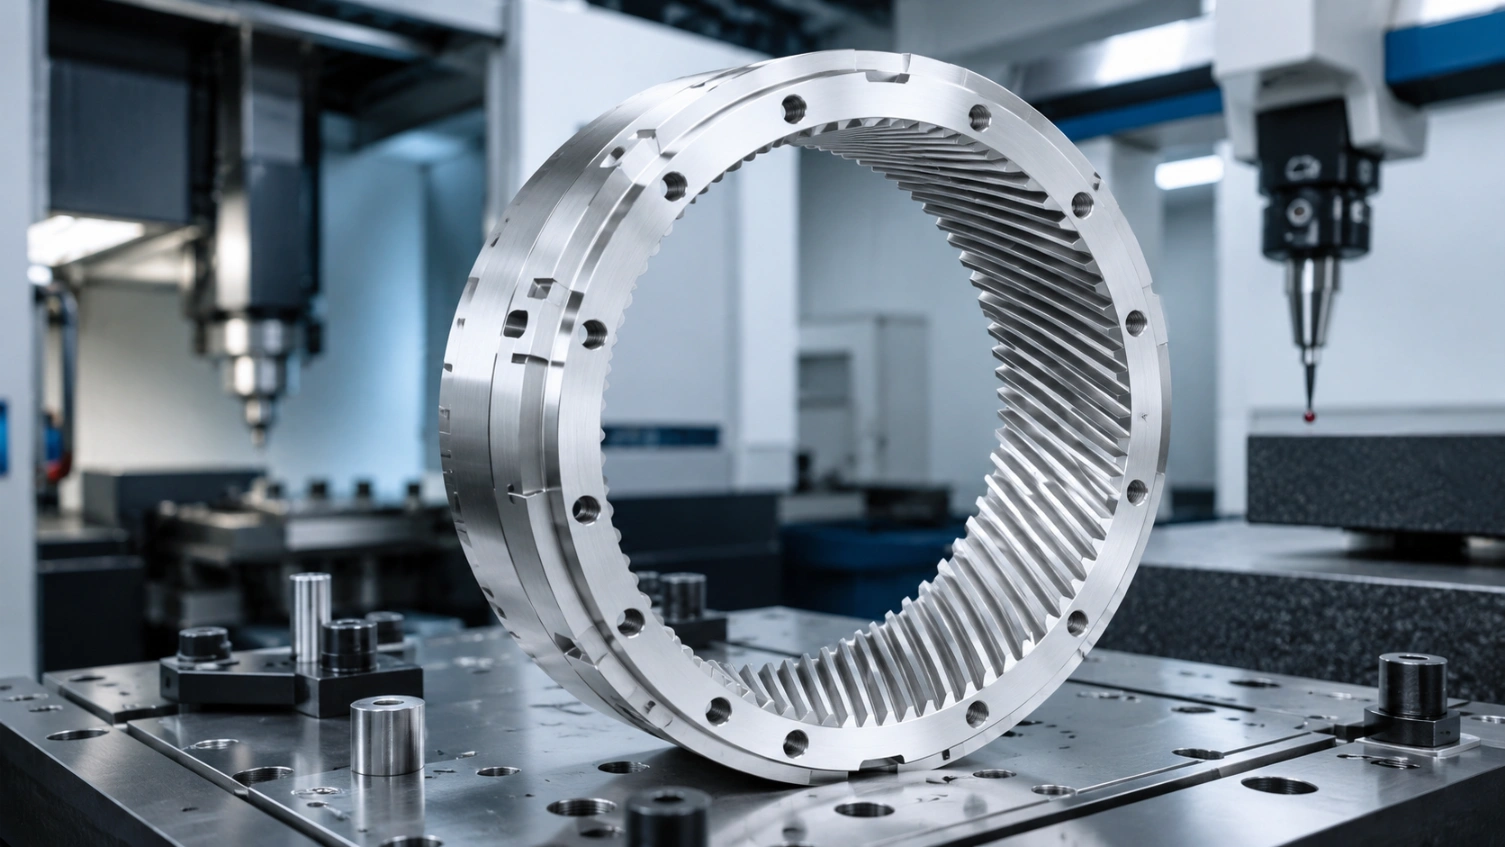
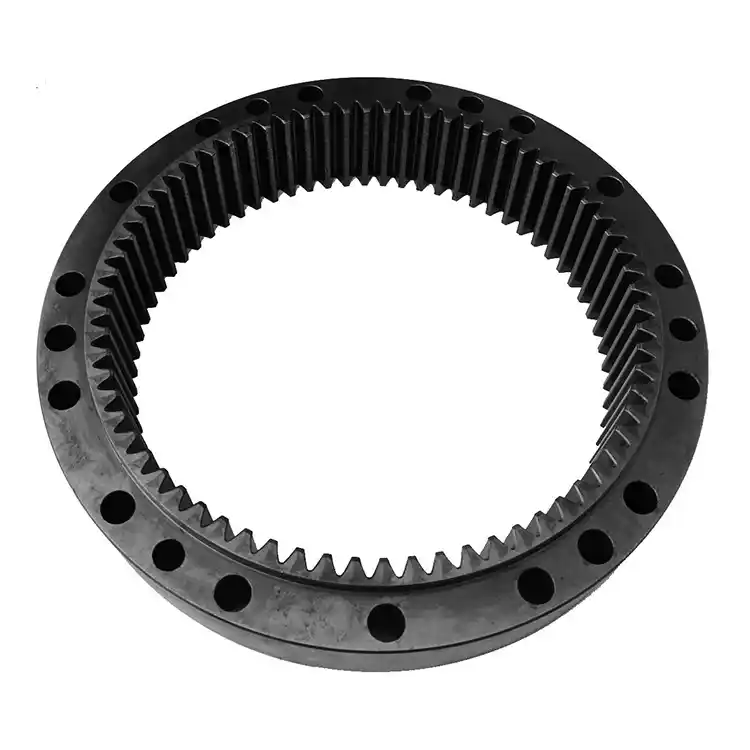
Індивідуальні внутрішні шліцеві втулки Свердлений, формований та оброблений
Високоточні внутрішні шліцеві муфти, внутрішні шліцеві hubs та з'єднання — внутрішні інволютні та плоскі кореневі шліцеві профілі відповідно до DIN 5480, ISO 4156 та ANSI B92.1. Внутрішнє шліцювання за допомогою нарізання, формування та шліфування. Діаметр отвору Ø8–400 мм, 100% контрольний, перевірено CMM. Автомобільні, аерокосмічні та гідравлічні застосування.
ЧАСТИНА DWG · ISP-000 ВНУТРІШНЯ ШЛІЦЕВА ВТУЛКАISO 9001 : 2015
DIN 5480 · 7H
Свердлений · m1.5 · Z=30
ПЕРЕВІРЕНО GO / NO-GO
ДІН 5480 · ІСО 4156 · SAE J498
Стандарти
Розточування · Форма · Шліфування
Процес
48hr Цитата · Відповідні набори
Послуга
±0.006мм
Допуск зубів внутрішнього шліца розточений або сформований
Ø8–400мм
Діапазон отворів мікро до великих втулок
100%
Контрольний інструмент для внутрішнього шліца go/no-go, кожен елемент
5 днів
Найшвидший термін виготовлення макети замовлення
Наша Робота
Внутрішні зубчасті втулки, які ми виготовили
Нарізані, зубчасті та CNC внутрішні шліцеві нарізки на внутрішніх шліцевих hubs, внутрішніх шліцевих муфтах, з'єднувальних муфтах та внутрішніх шліцевих втулках — для автомобільних трансмісій, гідравлічних насосів, роботизованих з'єднань та аерокосмічних актуаторів.
Завантажте креслення вашої внутрішньої шліцевої муфти — стандарт шліца, внутрішній шліцевий модуль, кількість зубів, кут тиску внутрішнього шліца, клас посадки та геометрія отвору/зовнішнього діаметра. Ми займаємося внутрішнім шліцюванням за допомогою нарізання або формування, загартування та перевірки 100%.
01
Завантажити малюнок
DIN 5480, ISO 4156, ANSI B92.1 або індивідуальні специфікації внутрішнього шліца. Вкажіть клас посадки та всі ключові розміри.
02
Котирування за 48 годин
Рекомендації щодо виробництва внутрішнього шліца (нарізка проти формування), матеріал, обробка поверхні та терміни виконання.
03
Обробка та загартування
Поверніть заготовку → формування або нарізка внутрішнього шліца → термічна обробка → шліфування внутрішнього шліца → обробка поверхні.
04
100% вимірювання та відправка
Кожен елемент контрольного інструмента для внутрішнього шліца перевірено. Вимірювання внутрішнього шліца CMM між штифтами на вибірці партії. Звіт з кожною відправкою.
Відгуки
Надійний виробник внутрішніх зубчастих втулок
★★★★★
"3,000 шт. внутрішніх шліцевих hubs DIN 5480 для нашої програми трансмісії. HXC надала дані контрольного інструмента 100% go/no-go з кожною партією та вимірювання CMM між штифтами в кожній партії. Нуль відмов при прийомі протягом 12 місяців. Їхнє розуміння вимог до внутрішніх інволютних шліців відмінне."
BM
Бруно М.
Якість постачальників трансмісії · Україна
★★★★★
"Нам потрібні внутрішні шліцеві hubs Al 7075 з анодованими внутрішніми гранями для нашого роботизованого з'єднання — дуже щільний клас посадки. HXC обробила форму зуба перед анодуванням зменшеного розміру, анодувала, а потім перевірила кожен елемент, щоб підтвердити остаточну посадку. Усі 80 шт. пройшли. Термін виконання 10 днів."
HK
Хіросі К.
Дослідження та розробки в робототехніці · Україна
★★★★★
"Внутрішні шліцеві муфти SUS316L для фармацевтичної машини заповнення та герметизації. DIN 5480 клас 7, пасивовані, з документацією матеріалів, сумісною з FDA. HXC зрозуміла вимоги до документації GMP і надала все, що нам потрібно. Вчасно, нуль NCR."
VR
Валентина Р.
Механічний інженер · Україна
Поширені запитання
Внутрішня шліцьова втулка — Питання та відповіді
Загальні запитання від інженерів та покупців щодо внутрішніх шліцевих муфт, hubs, з'єднань, обробки внутрішнього шліца та вимірювання внутрішнього шліца.
Внутрішня шліцева муфта (також називається внутрішнім шліцевим hub або внутрішньою шліцевою з'єднувальною муфтою) — це циліндрична частина з внутрішніми шліцевими зубами, нарізаними на внутрішній поверхні отвору які з'єднуються з відповідними зовнішніми шліцами на валу для передачі крутного моменту. На відміну від простої втулки з ключем, внутрішня шліцьова втулка розподіляє крутний момент по багатьом зубцям — забезпечуючи вищу ємність крутного моменту, кращу концентричність і можливість осьового переміщення під час передачі крутного моменту. Внутрішні шліцьові втулки є жіночим аналогом зовнішніх шліцьових валів у автомобільних синхронізаторах, з'єднаннях гідравлічних насосів і двигунів, а також в актуаторах роботизованих з'єднань.
Виробництво внутрішнього шліца використовує кілька основних процесів: (1) Брошує — багатозубий нарізний інструмент проходить через попередньо оброблений отвір за один прохід, нарізаючи всі зуби одночасно. Найшвидший процес нарізання внутрішнього шліца для великих обсягів, але вимагає індивідуального нарізного інструмента для кожного профілю. (2) Формування внутрішнього шліца — ротаційний різець поступово генерує зубці; не потрібен спеціальний інструмент, підходить для будь-якої кількості зубців і може виробляти шліци в сліпих отворах або проти плечей. (3) Внутрішнє нарізання шліців на хобі та 5-осеве ЧПУ нарізання внутрішніх шліців — для прототипних кількостей або нестандартних профілів. (4) Ротаційний брош для коротких внутрішніх шліців та малих отворів. Для шліців класу точності (DIN 5480 клас 5–6) додається додатковий шліфування внутрішніх шліців етап (або полірування внутрішніх шліців) після загартування.
Обробка шліців: найшвидший час циклу (секунди на деталь), відмінна поверхнева обробка, стабільна якість — але вимагає спеціального інструменту для обробки (дорого, тривалий термін виготовлення), який специфічний для однієї форми зубця. Економічно вигідно лише для обсягів 500+ штук на профіль. Не можна обробляти сліпі отвори або шліци проти плеча. Формування внутрішніх шліців: використовує стандартний різець формувальника, без витрат на інструменти для кожного профілю, працює в сліпих отворах і проти плечей, може виробляти будь-яку кількість зубців — але повільніший цикл. Краще підходить для малих та середніх обсягів (1–500 шт.), прототипів та фрезерування внутрішніх шліців у складних корпусах. У HXC ми рекомендуємо брошування для обсягів >500 стандартного профілю та формування зубців для всіх інших випадків обробки внутрішніх шліців.
Внутрішня шліцева втулка, що з'єднується із зовнішнім шліцевим валом, є внутрішня інволютна шліцева передача — та ж геометрія, що й зубці шестерні. Прилягання між ними визначається класом прилягання в стандарті (наприклад, клас валу DIN 5480 f/клас втулки H для ковзного прилягання). Ключові параметри, які повинні збігатися між валом і втулкою: внутрішній шліцевий модуль, кількість зубців, внутрішній шліцевий кут тиску, внутрішній діаметр шліцевої нарізки, та стандарт (DIN 5480 або ISO 4156 тощо). Клас посадки контролює, чи буде з'єднання вільно ковзати, щільно сидіти або бути пресовим з'єднанням. Завжди вказуйте класи посадки валу та втулки разом — невідповідність класів є поширеною помилкою проектування, яка призводить до заклинювання або надмірного люфту.
Дані DIN 5480 для внутрішніх шліців визначають розміри та допуски внутрішніх шліців (вісей) за допомогою буквено-цифрового коду: H (позиція допуску), поєднана з класом якості (5, 7, 9 тощо). Загальні позначення допусків втулок: 9H — загальний промисловий ковзний з'єднання, найширший допуск, найпростіший у виробництві. 7H — автомобільний стандарт, помірний допуск, підходить для формованого + загартованого виробництва. 5H — точні серво та аерокосмічні, вимагає шліфування внутрішніх шліців після загартування. Розміри внутрішніх шліців — модуль, кількість зубців, кут тиску, великий/малий діаметр та вимірювання між штифтами — повинні бути вказані разом з допуском з'єднувального валу для визначення повного з'єднання шліців. HXC виробляє всі класи — наші інженери підтверджують відповідний клас для вашого застосування.
Так — формування внутрішніх шліців особливо підходить для внутрішніх шліців у сліпих отворах (закритих отворах), оскільки різець формувальника рухається вперед-назад і може бути втягнутий перед досягненням дна отвору. Для обробки потрібен наскрізний отвір. Інтегровані фланці, місця для підшипників, масляні порти та монтажні поверхні можливі в одній деталі — наші 5-осні токарно-фрезерні центри виконують всі функції в одній установці, забезпечуючи концентричність між внутрішнім шліцом та всіма елементами корпусу. Загальні приклади: втулки синхронізаторів трансмісії з інтегрованими канавками для перемикання; гідравлічні з'єднувальні втулки з інтегрованими канавками для O-кілець; втулки роботизованих з'єднань з інтегрованими підшипниковими отворами.
42CrMo4 (індукційно загартовані, HRC 50–56) для автомобільних та промислових шліцьових втулок — відмінна стійкість до втоми, передбачувана поведінка при обробці. 20CrMnTi (карбюризовані, HRC 58–62) для максимальної контактної втомної міцності в висококрутних приводах. нержавіюча сталь SUS316L для харчових, фармацевтичних та морських внутрішніх шліцевих з'єднань. Al 7075-T6 (твердо-анодовані) для легких втулок роботизованих з'єднань. титану 5-го класу. для аерокосмічних шліцьових втулок. ПЕК для медичних та стерилізованих при високих температурах втулок роботизованих з'єднань. C45 / 1045 для загального призначення, недорогих промислових сплайн-центров, де максимальна твердість не є обов'язковою. Також доступні внутрішні металеві трубки сплайн та трубки з внутрішніми сплайнами.
Вимірювання внутрішнього сплайну використовує: (1) Вимірювальний прилад для внутрішнього сплайну — пробні вимірювальні прилади go/no-go — "go" щуп (що відповідає максимальному матеріальному стану сполучного валу) повинен проходити; "no-go" щуп не повинен входити. Це перевіряє загальну композитну толерантність, включаючи профіль, крок і концентричність в одному функціональному тесті. (2) Вимірювання внутрішнього сплайну між штифтами (over-pin / over-ball) — два прецизійні кулі, розміщені в протилежних внутрішніх зубчастих проміжках, розмір вимірюється за допомогою CMM або мікрометра; безпосередньо вимірює ширину ефективного простору. Це стандартний метод вимірювання внутрішніх інволютних сплайнів. (3) CMM з модулем зубчастого колеса — для прецизійних класів (DIN 5480 клас 5–6) вимірюються індивідуальний профіль зуба, крок і концентричність. HXC надає 100% вимірювання go/no-go на всі замовлення з звітами CMM про прецизійні класи.
A втулка з пазом використовує один прямокутний паз — простий, недорогий, але: висока концентрація напруги в кутах паза; обмежена здатність до крутного моменту; втулка коливається на ключі, зменшуючи концентричність; осьове ковзання викликає зношування паза. В внутрішня шліцьова втулка розподіляє крутний момент по всіх зубах одночасно: набагато вища здатність до крутного моменту на діаметр отвору; відмінна концентричність (самоцентруючий профіль інволюти); плавне осьове ковзання без зношування, якщо правильно змащене; набагато кращий термін служби на крутильну втомлюваність. Для застосувань вище ~100 Нм або що вимагають <0,05 мм биття між валом і втулкою, внутрішні шліцьові втулки значно перевершують втулки з пазом.
Це залежить від типу з'єднання: Фіксовані з'єднання (без осьового ковзання в експлуатації): одноразове нанесення мастила MoS₂ або антифрикційного складу під час складання є достатнім. Ковзаючі шліцьові з'єднання (осьове ковзання під навантаженням, наприклад, йоки карданного валу): вимагають специфічного для шліців мастила NLGI 2 з MoS₂ або графітом, поповнюється відповідно до графіка технічного обслуговування. Внутрішні частини коробки передач: змащуються трансмісійним маслом — забезпечте сумісність з API GL-4 або GL-5. Нержавіючі та титанові шліцеві втулки (харчова, фармацевтична, медична): працюють без мастила або з мастилом NSF H1 харчового класу. Полімерні шліцеві втулки (PEEK, POM): працюють без мастила в легких застосуваннях; мастило не потрібне.
Тертя в шліцевих з'єднаннях — це мікроковзання між внутрішніми та зовнішніми шліцевими гранями, викликане циклічними крутильними або осьовими навантаженнями з вібрацією — що призводить до окислених зношуваних частинок і, зрештою, до тріщин втоми на коренях зубів. Більш серйозно в внутрішньому шліці (вісі), ніж у зовнішньому валу, оскільки зуб вісі має нижчу жорсткість на вигин. Запобігання: (1) Тісніший клас посадки — зменшує амплітуду мікроковзання; (2) Загартування поверхні — тверді грані витримують абразивне зношування мікроковзання; (3) Мастило MoS₂ при складанні — зменшує коефіцієнт тертя мікроковзних контактів; (4) Ударне оброблення коренів внутрішніх зубів — стиснуте залишкове напруження запобігає ініціації тріщин; (5) Збільшення довжини зчеплення — довша шліцева поверхня розподіляє навантаження і зменшує одиничне напруження тертя.
Кілька стандартів регулюють внутрішні інволютні сплайни. DIN 5480 є домінуючим європейським стандартом для внутрішніх інволютних сплайнів, що визначає геометрію метричних з'єднань внутрішнього сплайну за модулем, кількістю зубців та кутом тиску 30°. ISO 4156 є міжнародним стандартом для інволютних внутрішніх сплайнів, що гармонізує метричні дані сплайну по всьому світу. ANSI B92.1 охоплює дюймові інволютні внутрішні сплайни, що використовуються в Північній Америці. SAE J498 визначає сплайни з плоским коренем (прямосторонні "SAE сплайни") з діаметральними кроками від 8/16 до 32/64, широко використовуються в мобільній гідравліці, де з'єднання насос-мотор повинні бути взаємозамінними. HXC виробляє внутрішні сплайн-рукави для всіх цих — вкажіть стандарт, модуль або діаметральний крок, та кількість зубців на вашому кресленні.
Час виконання: Прототип (1–5 шт.), форма зубчастого колеса, клас DIN 5480 7: 5–8 днів. Малий тираж (20–100 шт.), форма + загартована + виміряна: 8–14 днів. Виробництво (500–5,000 шт.), оброблені + загартовані: 10–16 днів (після затвердження першої статті обробки). Прецизійний клас (DIN 5480 клас 5–6, шліфування внутрішнього сплайну): 14–22 днів. Нержавіюча сталь або титан: додати 3–5 днів. Доступне термінове виробництво. Примітка: замовлення на першу обробку вимагають додаткових 5–7 днів для виготовлення інструменту — наступні замовлення використовують збережений інструмент.
Так — HXC регулярно постачає пари внутрішніх шліцьових муфт і зовнішніх шліцьових валів з однієї виробничої партії, виміряні разом для підтвердження цільового класу посадки (ковзання, перехідний або пресовий). Постачання обох частин від одного виробника усуває ризик накопичення допусків при закупівлі валу та втулки окремо — допуск валу f і допуск втулки H виробляються відповідно до комплементарних цілей, які разом досягають вказаного зазору. Відповідні набори упаковуються разом з єдиним звітом про перевірку, що показує вимірювання валу та втулки, а також розрахований клас посадки. Ця послуга особливо популярна для програм трансмісій автомобілів та з'єднань гідравлічних насосів і двигунів.
Моментна ємність внутрішньої шліцьової втулки DIN 5480 залежить від діаметр отвору сплайну, модуль внутрішнього сплайну, кількість зубців, ширина обличчя та твердість матеріалу. Як практичний орієнтир: внутрішня шліцьова втулка DIN 5480 з m1.5 / 30T / Ø55 мм отвором / 30 мм шириною обличчя з 42CrMo4 (індукційно загартована, HRC 52) передає приблизно 800–1,200 Нм безперервно. Ємність приблизно масштабується з кубом діаметра отвору для одного й того ж модуля. Основні проектні обмеження — це напруга зсуву зубців, контактна (Герціанська) напруга на боковині зубця та втома від тертя на корені зубця під циклічним навантаженням. Інженери HXC розраховують ємність шліців і рекомендують модуль, кількість зубців та ширину обличчя для вашого моменту та циклу життя як частину безкоштовного огляду DFM.
Мінімальна товщина стінки (від кореневого кола внутрішніх шліцьових зубців до зовнішнього діаметра втулки) повинна бути не менше 2–2.5× модуль внутрішнього сплайну щоб уникнути спотворення під час термічної обробки та забезпечити адекватну міцність на розтяг. Для внутрішніх сплайн-муфт з тонкими стінками спотворення під час термічної обробки є основною проблемою — формування внутрішнього сплайну перед термічною обробкою та шліфування внутрішнього сплайну після є найбезпечнішим підходом. Для дуже тонкостінних застосувань (стінка/модуль <2) розгляньте нітрування замість карбонізації — нітрування відбувається при нижчій температурі (520°C проти 900°C) з набагато меншими розмірами спотворення і без спотворення від охолодження. HXC позначає проблеми з тонкими стінками як частину безкоштовного огляду DFM для кожного замовлення на внутрішній сплайн-рукав.
Отримати кошик
Надішліть свій малюнок. Отримати пропозицію.
Кожне звернення включає перевірку DFM — перевірку толерантності, підтвердження матеріалу та підхід до процесу, підтверджені до початку виробництва. Мінімальний обсяг замовлення 1 шт.
24hr
Відповідь на пропозицію
Мінімальне замовлення 1
Прототипи OK
ISO
9001:2015
📐
Огляд DFM кожного запиту
Допустимість допусків, стратегія фіксації та підтвердження матеріалу. Конкретні, actionable відгуки — не загальна відмова.
🎯
Перша серія випробувань — стандарт
звіт FAI на кожен новий запуск. Сертифікати на матеріал та обробку поверхні включені з кожною поставкою.
🔄
Той самий процес: від прототипу до виробництва
План процесу з вашого прототипу застосовується до виробничих партій. Ніякої повторної атестації при масштабуванні.
⚙
КНЦ з 3 / 4 / 5 осей + токарна обробка
Складні структурні деталі, валу, корпуси та компоненти трансмісії. Метали та інженерні пластмаси.
ISO 9001:2015Фрезерування 3/4/5 осейЧПУ точінняКІМП (CMM) інспекціяГлобальна доставка