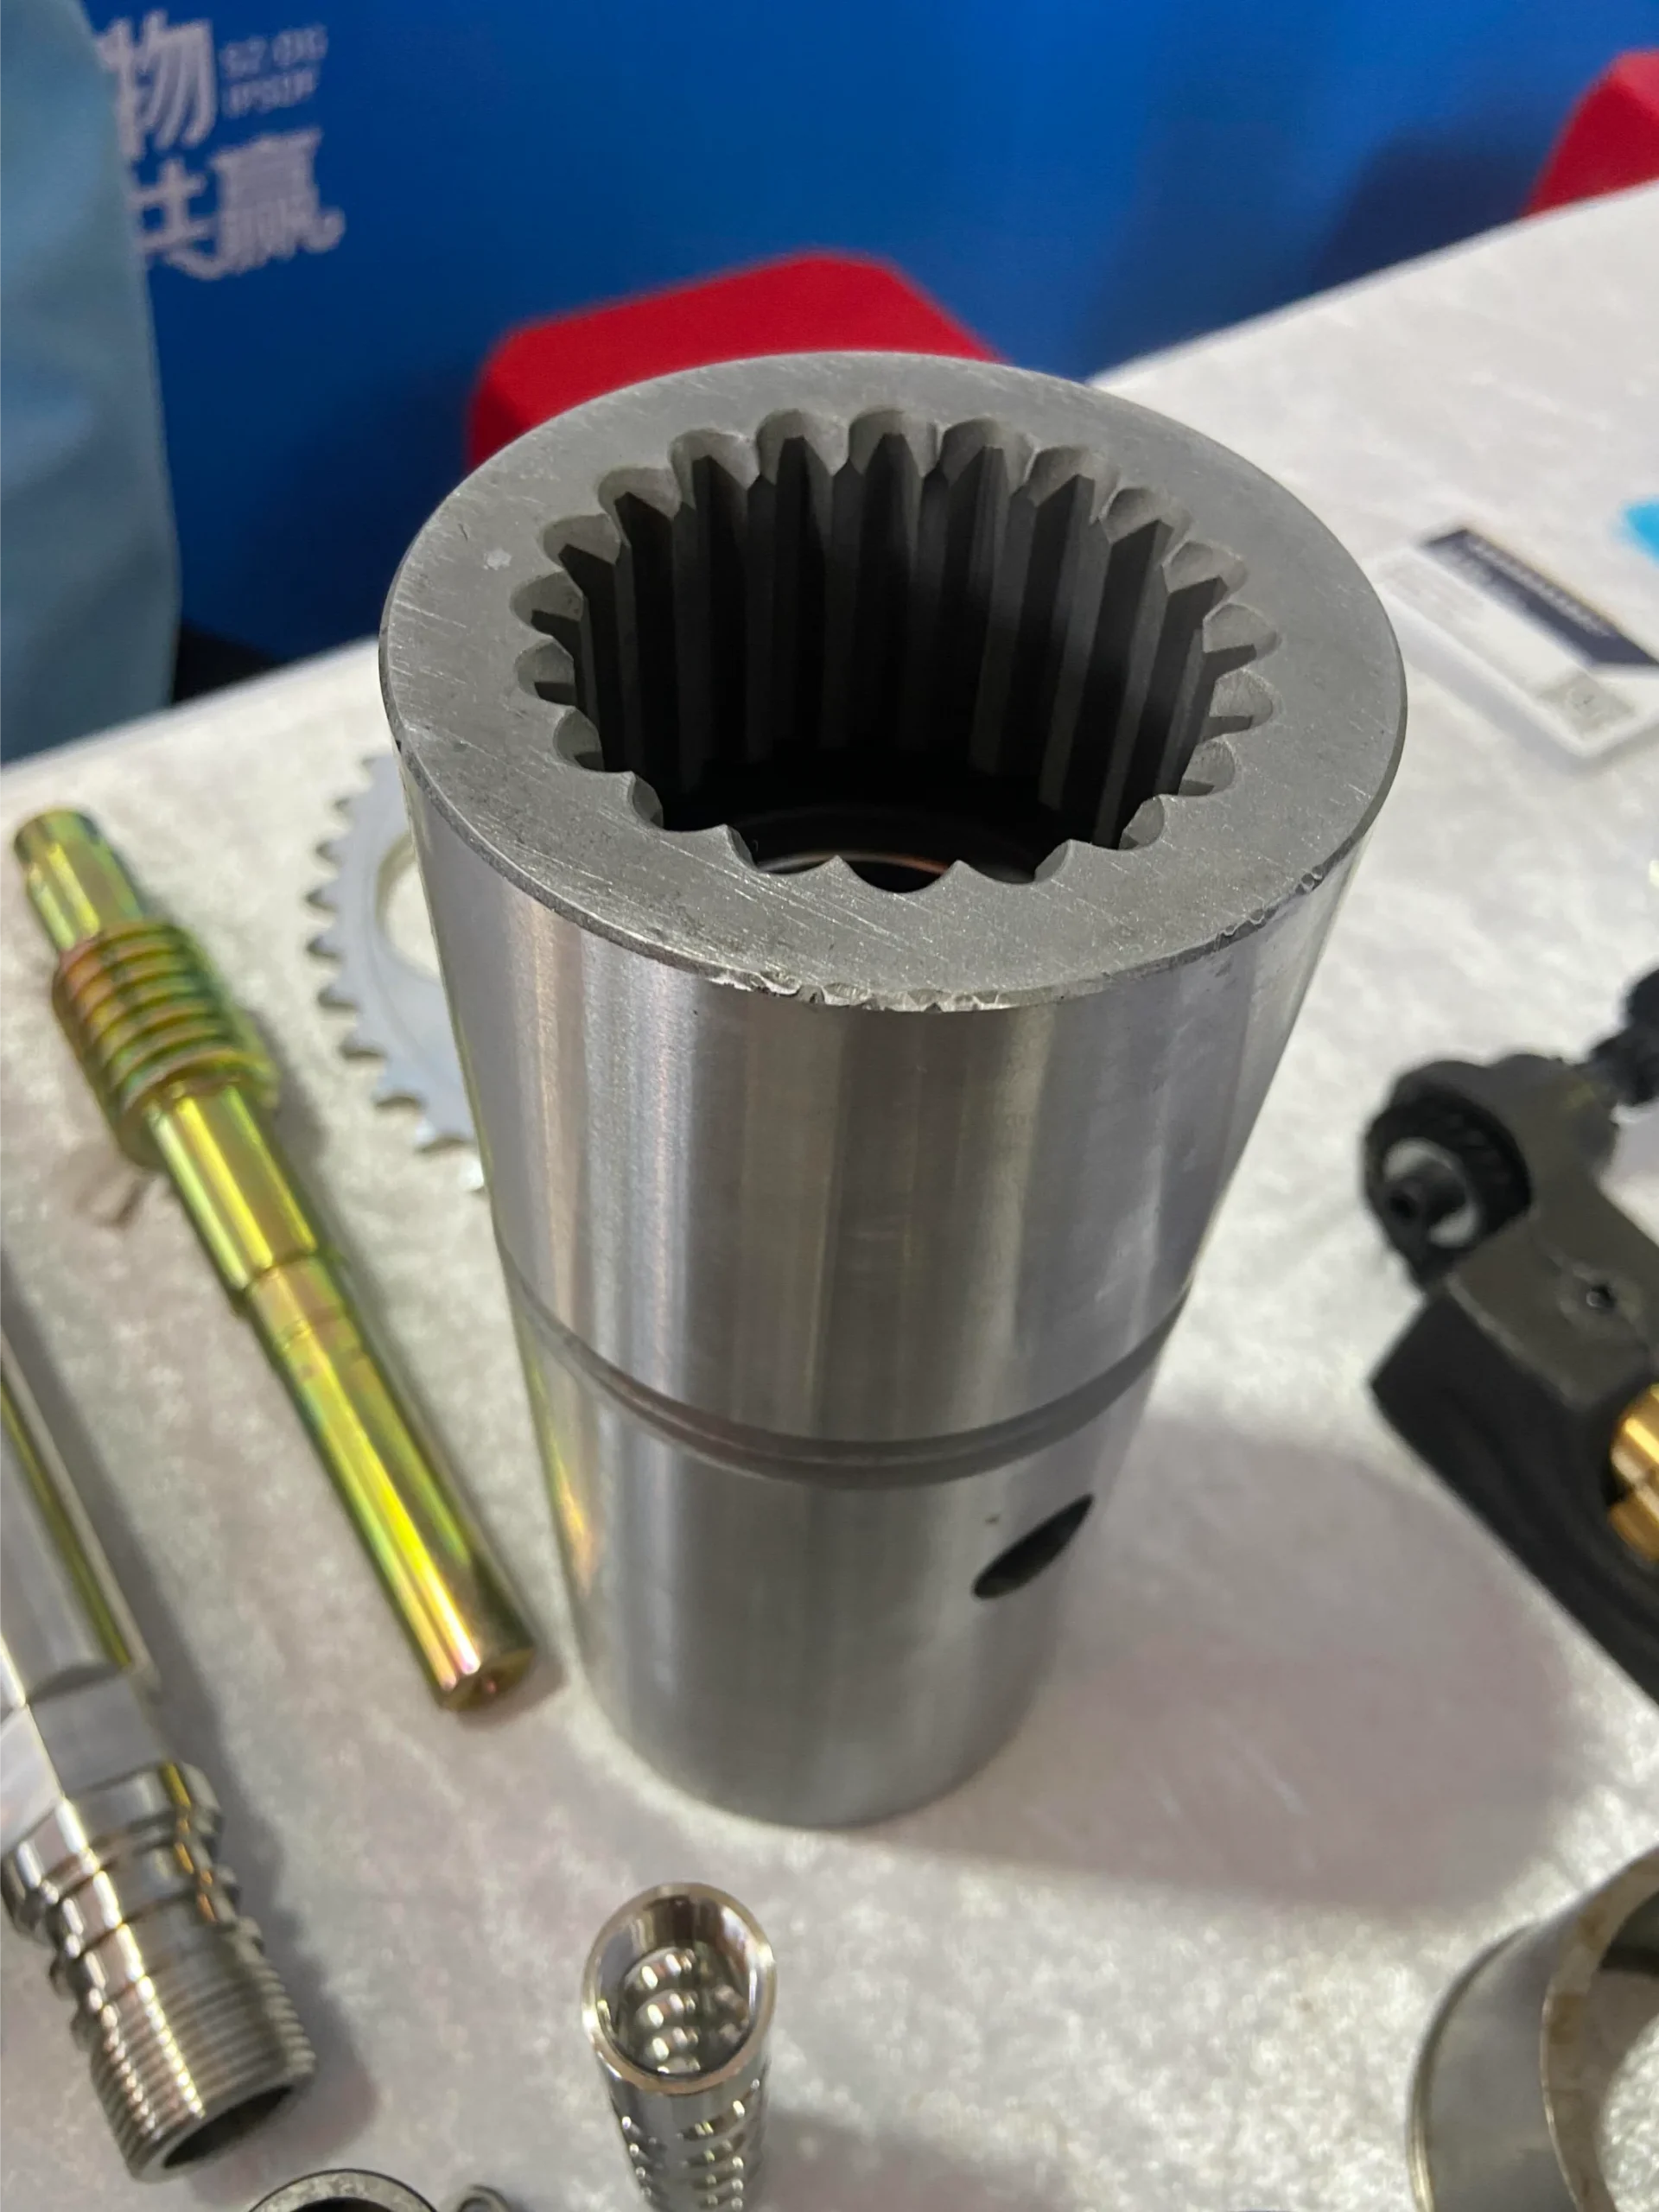
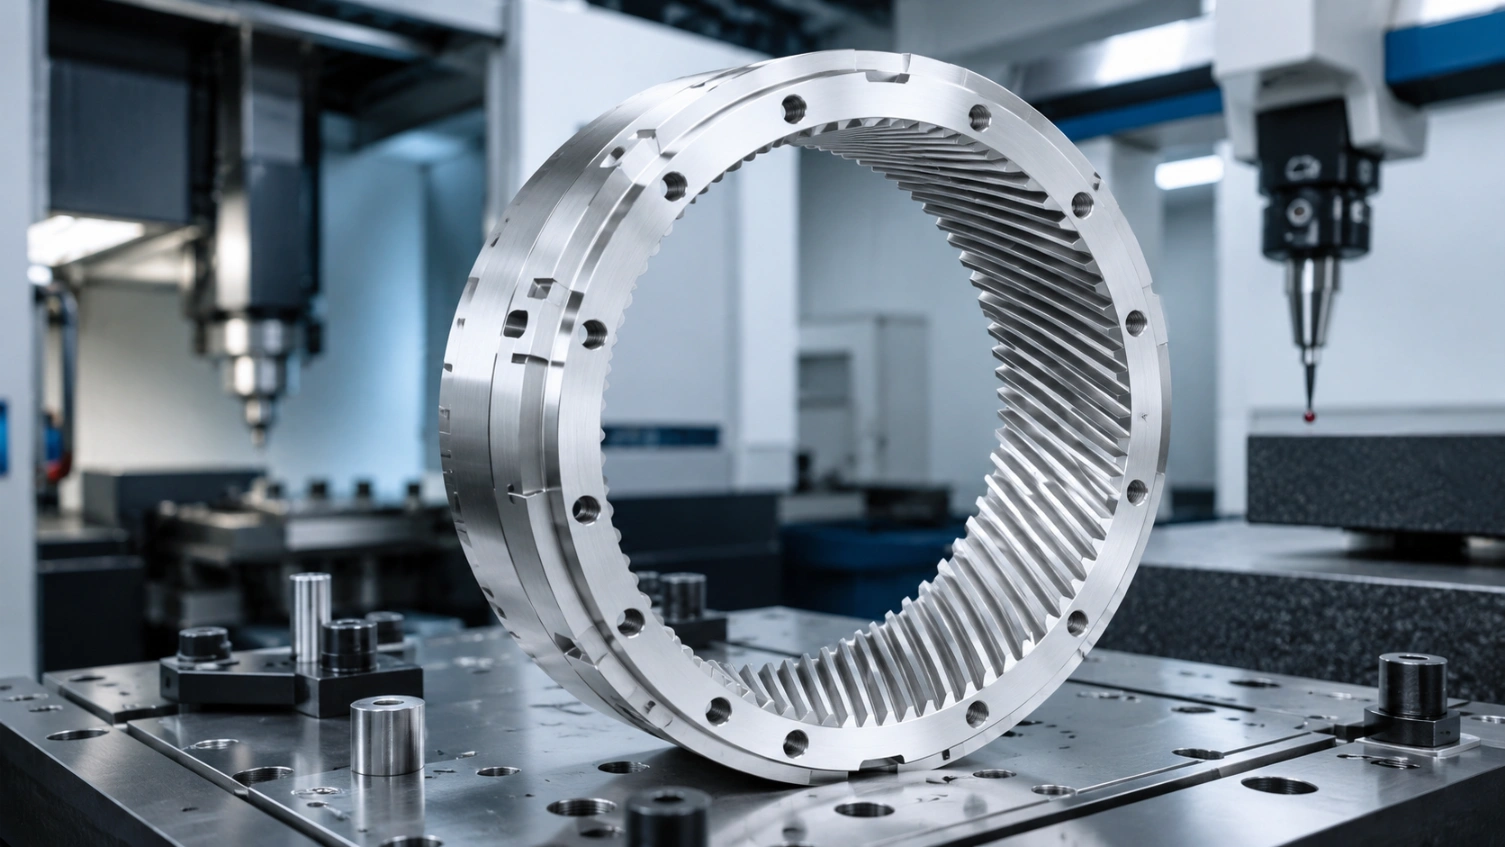
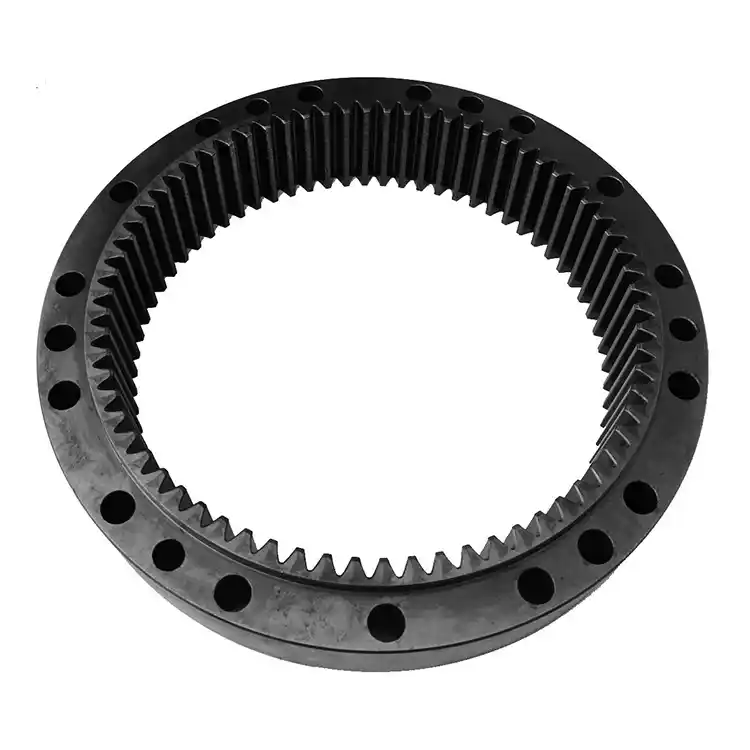
Manchons de douille à rainure interne personnalisée Broché, façonné & rectifié
Manchons à rainure interne de haute précision, moyeux à rainure interne, et accouplements — profils de rainure interne involute et à racine plate selon DIN 5480, ISO 4156, et ANSI B92.1. Coupe de rainure interne par broaching, façonnage et rectification. Diamètre Ø8–400 mm, calibré go/no-go 100%, vérifié par CMM. Applications automobiles, aéronautiques et hydrauliques.
DESSIN DE PIÈCE · ISP-000 MANCHON À RAINURE INTERNEISO 9001 : 2015
DIN 5480 · 7H
Broché · m1.5 · Z=30
Vérifié GO / NO-GO
DIN 5480 · ISO 4156 · SAE J498
Normes
Broche · Forme · Meulage
Processus
48hr Devis · Ensembles assortis
Service
±0.006mm
Tolérance de denture de l'arbore interne broché ou façonné
Ø8–400mm
Plage d'alésage moyeux de petite à grande taille
100%
Jauge d'arbore interne pass/no-go, chaque pièce
5 Jours
Délai de livraison le plus rapide commandes de prototypes
Notre travail
Manches d'arbore interne que nous avons fabriquées
Arbore interne broché, en forme d'engrenage, et coupe d'arbore interne CNC sur des moyeux à arbre interne, des manchons à arbre à denture interne, des manchons de couplage et des bagues à arbre interne — pour transmissions automobiles, pompes hydrauliques, joints robotiques et actionneurs aérospatiaux.
Téléchargez votre dessin de manchon d'arbore interne — norme de denture, module d'arbore interne, nombre de dents, angle de pression de l'arbore interne, classe de montage, et géométrie du trou/diamètre extérieur. Nous gérons la coupe d'arbore interne par brochage ou façonnage, le traitement thermique, et l'inspection 100%.
01
Télécharger le dessin
DIN 5480, ISO 4156, ANSI B92.1, ou spécifications personnalisées d'arbore interne. Spécifiez la classe de montage et toutes les dimensions clés.
02
Devis en 48h
Recommandation de fabrication d'arbore interne (brochage vs façonnage), matériau, traitement de surface, et délai de livraison ferme.
03
Machine & Durcissement
Tourner le blank → façonnage ou brochage de l'arbore interne → trempe → meulage de l'arbore interne → traitement de surface.
04
Jauge 100% & Expédition
Chaque pièce avec jauge d'arbore interne vérifiée. Mesure CMM de l'arbore interne entre les broches sur un échantillon de lot. Rapport avec chaque expédition.
Avis
Fabricant de confiance d'arbore interne
★★★★★
"3 000 pièces de moyeux d'arbore interne DIN 5480 pour notre programme de transmission. HXC a fourni les données de jauge go/no-go 100% avec chaque lot et la mesure CMM entre les broches sur chaque lot. Zéro rejet à l'arrivée pendant 12 mois. Leur compréhension des exigences d'arbore interne à denture involute est excellente."
BM
Bruno M.
Qualité des fournisseurs de transmission · France
★★★★★
"Nous avions besoin de hubs à denture interne en Al 7075 avec des flancs internes durcis par anodisation pour notre joint de robot — classe d'ajustement très serré. HXC a usiné la forme de denture avant anodisation en sous-dimension, anodisé, puis mesuré chaque pièce pour confirmer l'ajustement final. Les 80 pièces ont toutes passé. Délai de livraison : 10 jours."
HK
Hiroshi K.
Recherche et Développement en Robotique · France
★★★★★
"Manchons de couplage à denture interne en SUS316L pour une machine de remplissage et de scellage pharmaceutique. Norme DIN 5480 grade 7, passivé, avec documentation de matériau compatible FDA. HXC a compris les exigences de documentation GMP et a livré tout ce dont nous avions besoin. À l'heure, zéro NCR."
VR
Valentina R.
Ingénieur Mécanique · France
FAQ
Manchon à denture interne — FAQ
Questions courantes des ingénieurs et acheteurs concernant les manchons à denture intérieure, les moyeux, les accouplements, l'usinage de la denture intérieure et la mesure de la denture intérieure.
Un manchon à denture intérieure (également appelé moyeu à denture intérieure ou accouplement à denture intérieure) est une pièce cylindrique avec des dents de denture intérieure taillées sur sa surface de trou intérieur qui s'engrènent avec des dents de denture extérieure correspondantes sur un arbre pour transmettre le couple. Contrairement à un moyeu à clavette simple, un manchon à denture intérieure répartit le couple sur plusieurs dents — offrant une capacité de couple plus élevée, une meilleure concentricité, et la capacité de glisser axialement tout en transmettant le couple. Les manchons à denture intérieure sont la contrepartie femelle des arbres à denture extérieure dans les moyeux de synchronisation automobiles, les accouplements de pompes-moteurs hydrauliques, et les actionneurs d'articulations de robots.
La fabrication de la denture intérieure utilise plusieurs procédés principaux : (1) Brochage — un outil de brochage multi-dents est tiré à travers le trou pré-usiné en un seul passage, coupant toutes les dents simultanément. Processus de coupe de denture intérieure le plus rapide pour de grands volumes mais nécessite un outil de brochage personnalisé par profil. (2) Formage de la denture intérieure — un outil reciprocant génère les dents progressivement ; aucun outil personnalisé nécessaire, adapté à tout nombre de dents, et peut produire des dentures dans des trous borgnes ou contre des épaules. (3) Hobbing de la denture intérieure et coupe CNC à 5 axes de denture intérieure — pour des prototypes ou des profils non standard. (4) Brochage rotatif pour les petites dentures intérieures et petits trous. Pour des dentures de classe précision (norme DIN 5480 grade 5–6), une étape supplémentaire de meulage de la denture intérieure ou de lissage de la denture intérieure est ajoutée après le traitement thermique.
Brochage: cycle le plus rapide (secondes par pièce), finition de surface excellente, qualité constante — mais nécessite un outil de brochage personnalisé (coûteux, délai long) spécifique à une forme de dent. Économique uniquement pour des volumes de 500 pièces ou plus par profil. Ne peut pas brocher des trous borgnes ou des dentures contre une épaule. Formage de la denture intérieure: utilise une fraise à profil standard, aucun coût d'outillage par profil, fonctionne dans des alésages aveugles et contre des épaules, peut produire n'importe quel nombre de dents — mais avec un cycle plus lent. Mieux adapté pour des volumes faibles à moyens (1–500 pièces), prototypes, et fraisage de dents internes dans des logements complexes. Chez HXC, nous recommandons le broaching pour des volumes >500 d’un profil standard et la découpe d’engrenages pour tous les autres cas d’usinage de dents internes.
Le manchon à dents internes involutes s’engrenant avec l’arbre à dents externes est un mécanisme d’engrenage à dents internes involutes — la même géométrie que les dents d’engrenage. L’ajustement entre eux est défini par la classe d’ajustement dans la norme (par exemple, classe d’arbre DIN 5480 f/hub classe H pour un ajustement coulissant). Les principaux paramètres qui doivent correspondre entre l’arbre et le manchon : module de la denture interne, nombre de dents, angle de pression de la denture interne, diamètre de pitch de la denture interne, et standard (DIN 5480 ou ISO 4156 etc.). La classe d’ajustement détermine si l’assemblage glisse librement, est ajusté ou s’il s’agit d’un ajustement presse. Toujours spécifier conjointement les classes d’ajustement de l’arbre et du moyeu — des classes incompatibles sont une erreur courante de conception de la denture interne involute qui peut provoquer un blocage ou un jeu excessif.
Les données de la denture interne DIN 5480 définissent les dimensions et tolérances de la denture interne (moyeu) par un code lettre-chiffre : H (position de tolérance) combiné à une classe de qualité (5, 7, 9, etc.). Les désignations courantes de tolérance du moyeu : 9H — ajustement coulissant industriel général, tolérance la plus large, plus facile à produire. 7H — norme automobile, tolérance modérée, adaptée à la production façonnée + trempée. 5H — précision pour servo et aéronautique, nécessite un rectifiage de la denture interne après trempe. Les dimensions de la denture interne — module, nombre de dents, angle de pression, diamètre majeur/mineur et mesure entre les broches — doivent être spécifiées conjointement avec la tolérance de l’arbre en face pour définir l’ajustement complet de la denture. HXC produit toutes les classes — nos ingénieurs confirment la classe appropriée pour votre application.
Oui — façonnage interne par spline est spécialement adapté aux splines internes dans les trous borgnes (trous à fond fermé) car la fraise de façonnage reciprocque et peut être rétractée avant de toucher le fond du trou. La fraiseuse à aléser nécessite un trou traversant. Les flasques intégrés, sièges de roulements, ports d'huile et faces de montage sont tous possibles dans la même douille à spline interne — nos centres de tournage-fraisage 5 axes réalisent toutes les fonctionnalités en une seule mise en place, garantissant la concentricité entre la spline interne et toutes les caractéristiques du logement. Exemples courants : hubs de synchroniseurs de transmission avec rainures de fourchette de changement de vitesse intégrées ; douilles de coupleur à spline interne en hydraulique avec rainures pour joint torique intégrées ; hubs de joints de robot avec trous de roulement intégrés.
42CrMo4 (durci par induction, HRC 50–56) pour les hubs de spline internes automobiles et industriels — excellente résistance à la fatigue, comportement prévisible lors de l'alésage. 20CrMnTi (tanné par carburisation, HRC 58–62) pour une résistance maximale à la fatigue de contact dans les hubs de transmission à haute torsion. Inox SUS316L pour les couples de spline internes destinés à l'alimentation, la pharmacie et la marine. Al 7075-T6 (anodisé dur) pour les hubs de joints de robot légers. Titane de grade 5 pour les douilles de spline aéronautiques. PEEK pour les hubs de joints de robot stérilisables à haute température et médicaux. C45 / 1045 pour les moyennes de coût, à usage industriel général, où la dureté maximale n'est pas requise. Des tubes à rainure métallique internes et des tubes à rainure internes sont également disponibles.
La mesure de la rainure interne utilise : (1) Jauges de rainure interne — jauges de contrôle go/no-go à bouchon — le bouchon "go" (correspondant à la condition maximale du matériau de l'arbre de raccordement) doit passer ; le bouchon "no-go" ne doit pas entrer. Cela vérifie la tolérance composite totale, y compris le profil, le pas et la concentricité en un seul test fonctionnel. (2) Mesure de la rainure interne entre broches (sur-broche / sur-balle) — deux billes de précision placées dans des espaces de dents internes opposés, la dimension étant mesurée avec une CMM ou un micromètre ; mesure directement la largeur de l'espace efficace. C'est la méthode standard pour mesurer les rainures internes à profil involute. (3) CMM avec module d'engrenage — pour les grades de précision (DIN 5480 grades 5–6), le profil de chaque dent, le pas et la concentricité sont mesurés. HXC fournit une jauge go/no-go 100% sur toutes les commandes avec des rapports de lot CMM sur les grades de précision.
A moyeu à clavette utilise une seule rainure rectangulaire — simple, peu coûteux, mais : forte concentration de stress aux coins de la clavette ; capacité de couple limitée ; le moyeu oscille sur la clavette, réduisant la concentricité ; le glissement axial provoque une usure de la clavette. Un moyeu à rainure interne répartit le couple sur toutes les dents de la rainure interne simultanément : capacité de couple bien plus élevée par diamètre de trou ; excellente concentricité (profil involute interne auto-centreur) ; glissement axial fluide sans usure si bien lubrifié ; bien meilleure durée de vie en fatigue torsionnelle. Pour des applications au-dessus de ~100 Nm, ou nécessitant un jeu de moins de 0,05 mm entre l'arbre et le moyeu, les moyeux à rainure interne sont nettement supérieurs aux moyeux à clavette.
Cela dépend du type de raccord : Raccords fixes (pas de glissement axial en service) : une application unique de graisse MoS₂ ou de compound anti-grippage lors de l'assemblage suffit. Raccords à rainure glissante (glissement axial sous charge, par exemple yokes d'arbre de transmission) : nécessitent une graisse spécifique NLGI 2 avec MoS₂ ou graphite, rechargée selon le calendrier d'entretien. Composants internes de la boîte de vitesses: lubrifié par de l'huile de transmission — assurer la compatibilité API GL-4 ou GL-5. Manchons à rainures en acier inoxydable et titane (alimentation, pharmaceutique, médical) : fonctionner à sec ou avec de la graisse de qualité alimentaire NSF H1. Manchons à rainures en polymère (PEEK, POM) : fonctionner à sec dans les applications légères ; aucune lubrification nécessaire.
Le fretting dans les couples de rainures internes est une usure par micro-glissement entre les flancs de la rainure interne et externe causée par des charges de torsion ou axiales cycliques avec vibration — produisant des débris d'usure oxydés et éventuellement des fissures de fatigue par fretting au niveau des racines des dents. Plus sévère dans la rainure interne (poulie) que dans l'arbre externe car la dent de la poulie a une rigidité en flexion plus faible. Prévention : (1) Classe d'ajustement plus serrée — réduit l'amplitude du micro-glissement ; (2) Durcissement de surface — les flancs durs résistent à l'abrasion par micro-glissement ; (3) Graisse au MoS₂ lors de l'assemblage — réduit le coefficient de friction des contacts de micro-glissement ; (4) Peening à projection des racines de dents internes — la contrainte résiduelle de compression résiste à l'initiation de fissures ; (5) Augmenter la longueur d'engagement — une face de rainure plus longue répartit la charge et réduit la contrainte de fretting unitaire.
Plusieurs normes régissent les dentures internes involutes. DIN 5480 est la norme européenne dominante pour les dentures internes involutes, définissant la géométrie de l'accouplement de denture interne métrique par module, nombre de dents et angle de pression de 30°. ISO 4156 est la norme internationale pour les dentures internes involutes, harmonisant les données de denture à flanc métrique à l’échelle mondiale. ANSI B92.1 couvre les dentures internes involutes de série pouce utilisées en Europe. SAE J498 définit les dentures internes à racine plate (dentures " SAE " à côtés droits) avec des pas diamétraux allant de 8/16 à 32/64, largement utilisées en hydraulique mobile où les accouplements de pompe-moteur doivent être interchangeables. HXC produit des manchons de denture interne pour tous ces standards — spécifiez la norme, le module ou le pas diamétral, et le nombre de dents sur votre dessin.
Délais de livraison : Prototype (1–5 pièces), en forme d’engrenage, norme DIN 5480 grade 7: 5–8 jours. Petite série (20–100 pièces), façonnée + trempée + contrôlée: 8–14 jours. Production (500–5 000 pièces), parrainée + trempée: 10–16 jours (après approbation du premier article de la paroi). Niveau de précision (DIN 5480 grade 5–6, rectification de rainure intérieure): 14–22 jours. Acier inoxydable ou titane: ajouter 3–5 jours. Production urgente disponible. Remarque : les commandes de broaching pour la première fois nécessitent un délai supplémentaire de 5–7 jours pour la fabrication de l'outil de broche — les commandes suivantes utilisent l'outil stocké.
Oui — HXC fournit régulièrement ensembles de manchons à rainure intérieure assortis et d'arbres à rainure extérieure provenant du même lot de production, mesurés ensemble pour confirmer la classe de montage cible (glissement, transition ou presse). Fournir les deux moitiés du même fabricant de rainure intérieure élimine le risque de tolérance cumulée lors de l'approvisionnement séparé de l'arbre et du moyeu — la tolérance f de l'arbre et la tolérance H du moyeu sont produites selon des cibles complémentaires qui atteignent ensemble le jeu spécifié. Les ensembles assortis sont emballés ensemble avec un seul rapport d'inspection montrant les résultats de mesure entre les broches de l'arbre et du moyeu ainsi que la classe de montage calculée. Ce service est particulièrement populaire pour les programmes de couplage de transmission automobile et de pompe-moteur hydraulique.
La capacité de couple du moyeu à rainure intérieure DIN 5480 dépend de diamètre du trou de rainure, module de rainure intérieure, nombre de dents, largeur de la face, et dureté du matériau. En guide pratique : un moyeu DIN 5480 avec m1.5 / 30T / Ø55 mm de trou / 30 mm de largeur de face en 42CrMo4 (durci par induction, HRC 52) transmet environ 800–1 200 Nm en continu. La capacité augmente approximativement avec le cube du diamètre du trou pour le même module. Les limites de conception clés sont la contrainte de cisaillement des dents, la contrainte de contact (hertzienne) à la face de la dent, et la fatigue par frottement au niveau de la racine de la dent sous chargement cyclique. Les ingénieurs HXC calculent la capacité de la rainure et recommandent le module, le nombre de dents et la largeur de face pour votre couple d'application et votre durée de vie en cycle dans le cadre de la revue DFM gratuite.
L'épaisseur minimale de paroi (du cercle racine des dents de la rainure intérieure jusqu'à l'OD du manchon) doit être au moins 2–2,5× le module de la rainure intérieure pour éviter la déformation lors du traitement thermique et assurer une résistance adéquate à la déformation en hoop. Pour les bagues à rainure intérieure à paroi fine, la déformation lors du traitement thermique est la principale préoccupation — la mise en forme de la rainure intérieure avant le traitement thermique et le rectifiage après sont la méthode la plus sûre. Pour les applications à paroi très fine (paroi/module <2), envisagez la nitruration plutôt que la carburisation — la nitruration fonctionne à une température plus basse (520°C contre 900°C) avec beaucoup moins de déformation dimensionnelle, et sans déformation lors du trempage. HXC signale les préoccupations de paroi fine dans le cadre de la revue DFM gratuite pour chaque commande de manchon à rainure intérieure.
Obtenir un devis
Envoyez votre dessin. Obtenez un devis.
Chaque demande comprend une revue DFM — faisabilité des tolérances, confirmation du matériau et approche du processus avant le début de la production. MOQ 1 pièce.
24hr
Réponse au devis
Quantité Minimum de Commande 1
Prototypes OK
ISO
9001:2015
📐
Revue DFM sur chaque demande
Faisabilité des tolérances, stratégie de fixation et confirmation des matériaux. Retour spécifique et exploitable — pas de refus générique.
🎯
Inspection du premier article — Standard
Rapport FAI sur chaque nouvelle série. Certificats de matériaux et de traitement de surface inclus avec chaque expédition.
🔄
Même processus : Prototype à Production
Le plan de processus de votre prototype s'applique aux lots de production. Pas de requalification lors de la montée en gamme.
⚙
Usinage CNC 3 / 4 / 5 axes + tournage
Pièces structurelles complexes, arbres, boîtiers et composants de transmission. Métaux et plastiques d'ingénierie.
ISO 9001:2015Fraisage 3/4/5 axesTournage CNCInspection CMMLivraison mondiale