Mansoane interne personalizate cu dantură Brodate, modelate și șlefuite
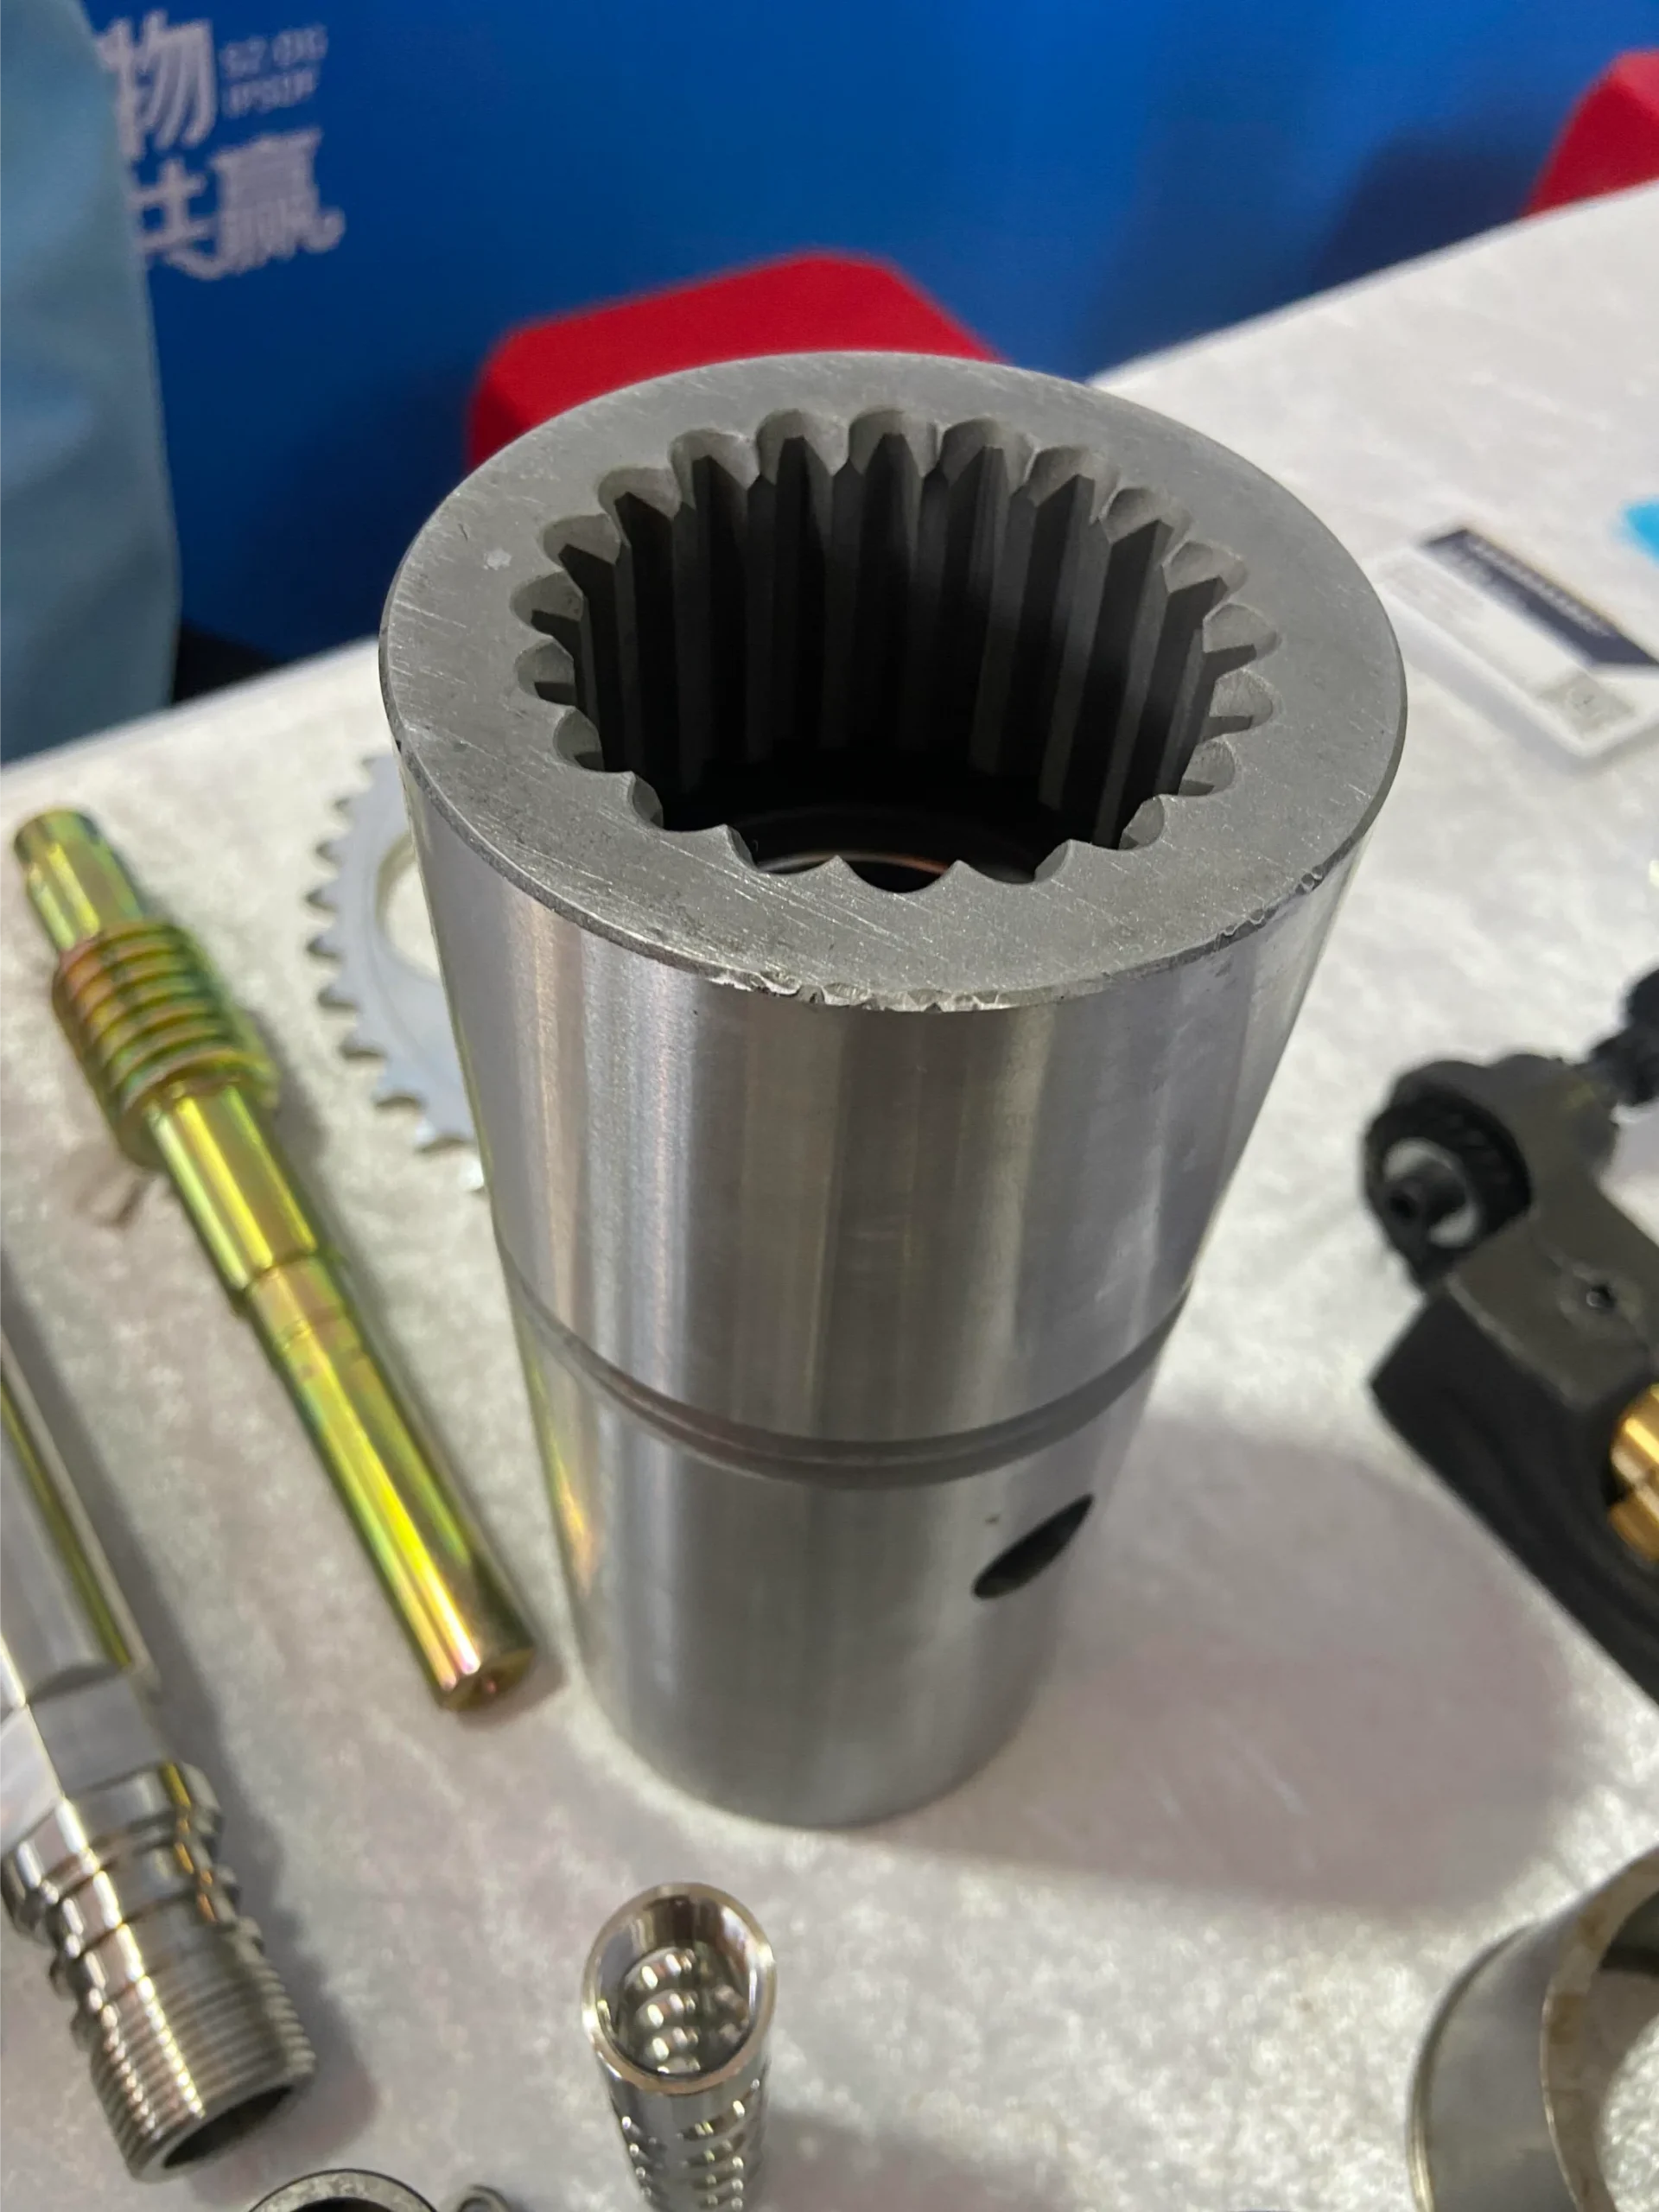
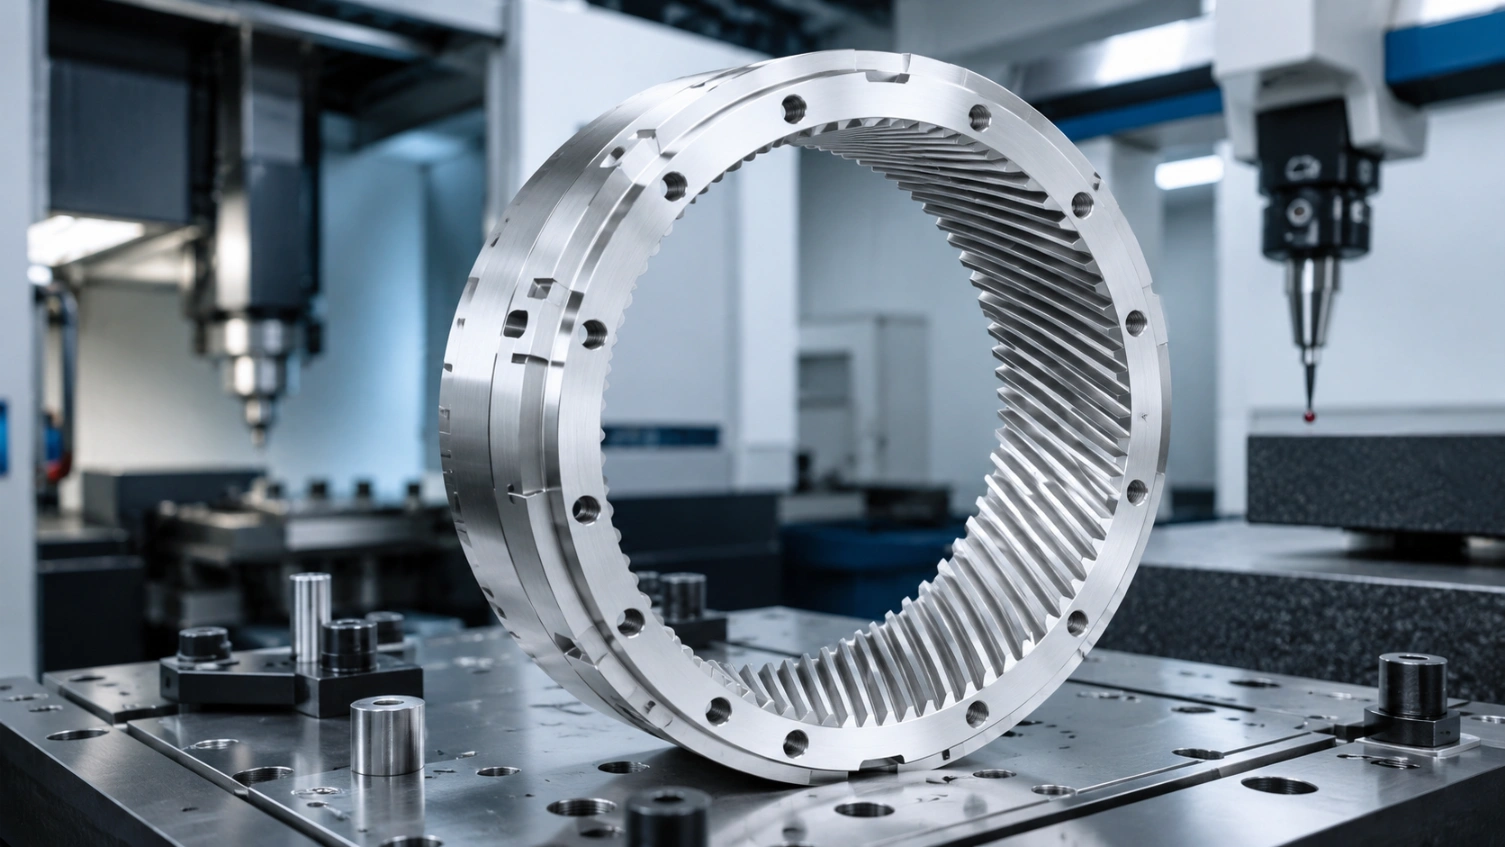
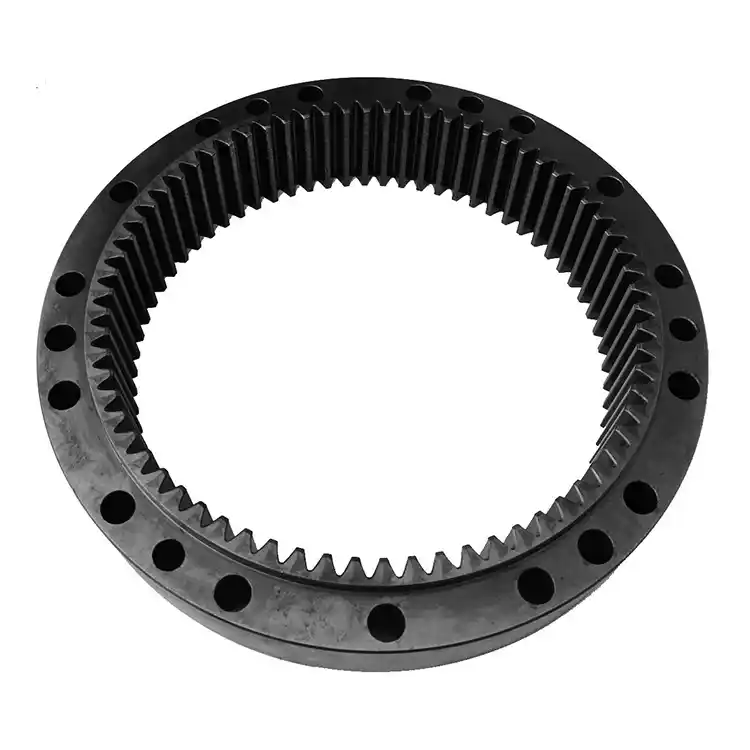
Mansoane interne cu dantură de înaltă precizie, hub-uri interne cu dantură și cuplaje — profile interne involute și cu rădăcină plată conform DIN 5480, ISO 4156 și ANSI B92.1. Tăierea danturii interne prin broaching, modelare și șlefuire. Diametru Ø8–400 mm, măsurat cu go/no-go 100%, verificat cu CMM. Aplicații în automotive, aerospațial și hidraulic.
DESEN PART · ISP-000 MANSOANĂ INTERNA CU DANTURĂISO 9001 : 2015
DIN 5480 · 7H
Brodat · m1.5 · Z=30
Verificat GO / NO-GO
DIN 5480 · ISO 4156 · SAE J498
Standarde
Broșare · Formă · Șlefuire
Proces
48hr Cotație · Seturi Potrivite
Serviciu
±0.006mm
Toleranță dinți filet interior broșat sau modelat
Ø8–400mm
Gama de Bărbie butucuri miniaturale până la mari
100%
Gauging pentru filet interior go/no-go, fiecare piesă
5 Zile
Timp de livrare cel mai rapid comenzi pentru prototipuri
Lucrările noastre
Suporturi pentru filet interior pe care le-am realizat
Broșare, formare dințată în formă de roată, și tăiere CNC a filetului interior pe butuci cu filet interior, suporturi cu filet interior, cuplaje și bucșe cu filet interior — pentru transmisii auto, pompe hidraulice, articulații robotice și actuatori aerospațiali.
De la desen la suport pentru filet interior măsurat
Încărcați desenul suportului pentru filet interior — standardul de filet, modulul de filet interior, numărul de dinți, unghiul de presiune al filetului interior, clasa de potrivire și geometria găurii/diametrului exterior. Noi realizăm tăierea filetului interior prin broșare sau modelare, tratament termic și inspecție 100%.
01
Încărcați desenul
DIN 5480, ISO 4156, ANSI B92.1 sau specificații personalizate pentru filet interior. Specificați clasa de potrivire și toate dimensiunile cheie.
02
Ofertă în 48h
Recomandare pentru fabricarea filetului interior (broșare vs modelare), material, tratament de suprafață și timp de livrare ferm.
03
Mașină și durificare
Prelucrare bucată goală → modelare sau broșare filet interior → tratament termic → șlefuire filet interior → tratament de suprafață.
04
Măsură 100% și Livrare
Fiecare piesă cu suport pentru filet interior verificată. Măsurare CMM a filetului interior între pini pe lotul de probe. Raport cu fiecare livrare.
Recenzii
Producător de încredere pentru suporturi cu filet interior
★★★★★
"3.000 bucăți de suporturi cu filet interior DIN 5480 pentru programul nostru de transmisii. HXC a furnizat datele pentru suportul go/no-go 100% cu fiecare lot și măsurare CMM între pini pe fiecare lot. Zero reject-uri la recepție în peste 12 luni. Înțelegerea lor despre cerințele pentru filet involut interior este excelentă."
BM
Bruno M.
Calitate Furnizor Transmisii · România
★★★★★
"Aveam nevoie de butuci cu dantură internă din Al 7075 cu flancuri interne dur anodizate pentru articulația robotului nostru — clasă de fixare foarte strânsă. HXC a prelucat forma dințată înainte de anodizare subdimensional, a anodizat, apoi a verificat fiecare piesă pentru a confirma potrivirea finală. Toate cele 80 de bucăți au trecut. Timp de livrare 10 zile."
HK
Hiroshi K.
Cercetare și Dezvoltare Robotică · Japonia
★★★★★
"Cuplaje cu dantură internă SUS316L pentru o mașină de umplere și sigilare farmaceutică. Grad DIN 5480 7, pasivate, cu documentație de material compatibilă cu FDA. HXC a înțeles cerințele de documentație GMP și a livrat tot ce am avut nevoie. La timp, zero NCR-uri."
VR
Valentina R.
Inginer Mecanic · Italia
Întrebări frecvente
Manșon cu dantură internă — Întrebări frecvente
Întrebări comune ale inginerilor și cumpărătorilor despre manșoane cu dantură internă, butucuri, cuplaje, prelucrarea danturii interne și măsurarea danturii interne.
Un manșon cu dantură internă (numit și butuc cu dantură internă sau cuplaj cu dantură internă) este o piesă cilindrică cu dinți de dantură internă tăiați pe suprafața interioară a găurii sale care se îmbină cu danturi externe corespunzătoare pe un arbore pentru a transmite cuplu. Spre deosebire de un butuc simplu cu cheie, un manșon cu dantură internă distribuie cuplul pe mai mulți dinți — oferind o capacitate de cuplu mai mare, o concentricitate mai bună și posibilitatea de a aluneca axial în timp ce transmite cuplu. Manșoanele cu dantură internă sunt contrapărțile feminine ale arborelui cu dantură externă în butucurile de sincronizare auto, cuplajele pompa-motor hidraulice și actuatoarele articulațiilor robotului.
Producția de dantură internă utilizează mai multe procese principale: (1) Broșare — un instrument broșă cu mai mulți dinți este tras prin gaura pre-prelucrată într-o singură mișcare, tăind toți dinții simultan. Cel mai rapid proces de tăiere a danturii interne pentru volume mari, dar necesită o broșă personalizată pentru fiecare profil. (2) Modelare dantură internă — un cutter reciproc generatează dinți progresiv; nu este nevoie de un instrument personalizat, potrivit pentru orice număr de dinți, și poate produce dantură în găuri fără capăt sau împotriva umărilor. (3) Hobbing pentru dantură internă și tăiere CNC cu 5 axe a danturii interne — pentru cantități de prototip sau profile non-standard. (4) Broșare rotativă pentru dantură internă scurtă și găuri mici. Pentru dantură de clasă precisă (DIN 5480 gradul 5–6), se adaugă o etapă de șlefuire a danturii interne (sau lustruire a danturii interne) după hardening.
Broșare: timp de ciclu cel mai rapid (secunde pe piesă), finisaj excelent al suprafeței, calitate constantă — dar necesită o broșă personalizată (scumpă, cu timp lung de realizare) specifică pentru un anumit profil de dinți. Economic doar pentru volume de peste 500 de bucăți pe profil. Nu poate broșa găuri fără capăt sau dantură împotriva unui umăr. Modelare internă a spline-ului: folosește un tăietor standard pentru modelare, fără costuri de unelte per profil, funcționează în găuri oarbe și împotriva umerilor, poate produce orice număr de dinți — dar cu un ciclu mai lent. Mai potrivit pentru volume mici până la medii (1–500 buc.), prototipuri și frezare de splines interne în carcase complexe. La HXC, recomandăm broșarea pentru volume >500 ale unui profil standard și modelarea dinților pentru toate celelalte cazuri de prelucrare a splines interne.
Mecanismul de îmbinare a mânerului spline intern cu axul spline extern este o rețea de spline involut intern — aceeași geometrie ca dinții de angrenaj. Potrivirea dintre ele este definită de clasa de potrivire din standard (de exemplu, DIN 5480 clasa de ax f / clasa de hub H pentru potrivire glisantă). Parametrii cheie care trebuie să se potrivească între ax și mâner: modul spline intern, numărul de dinți, unghiul de presiune al spline-ului intern, diametrul de pitch al spline-ului intern, și standard (DIN 5480 sau ISO 4156 etc.). Clasa de potrivire controlează dacă ansamblul alunecă liber, este strâns sau este o potrivire la presiune. Întotdeauna specificați clasele de potrivire ale axului și ale hub-ului împreună — clasele nepotrivite sunt o eroare comună de proiectare a spline-ului involut intern care poate cauza blocare sau joc excesiv.
Datele despre spline intern DIN 5480 definesc dimensiunile și toleranțele spline-ului intern (hub) printr-un cod format din literă și număr: H (poziția toleranței) combinată cu o clasă de calitate (5, 7, 9 etc.). Denumiri comune pentru toleranțele hub-ului: 9H — potrivire glisantă industrială generală, toleranță cea mai largă, cel mai ușor de produs. 7H — standard auto, toleranță moderată, potrivit pentru producție modelată + durificată. 5H — pentru servo și aerospațial de precizie, necesită frezare spline intern după durificare. Dimensiunile spline-ului intern — modul, numărul de dinți, unghiul de presiune, diametrul major/minor și măsurarea între pini — trebuie specificate împreună cu toleranța axului de potrivire pentru a defini complet potrivirea spline-ului. HXC produce toate gradele — inginerii noștri confirmă gradul adecvat pentru aplicația dumneavoastră.
Da — modelarea știfturilor interne este special potrivit pentru știfturi interne în găuri oarbe (găuri cu fund închis) deoarece tăietorul de formare reciprocăază și poate fi retras înainte de a atinge fundul găurii. Broșarea necesită o gaură traversantă. Flanșele integrate, seat-urile pentru rulmenți, porturile de ulei și suprafețele de montaj sunt toate posibile în același capac intern cu știfturi — centrele noastre de turn-milling cu 5 axe completează toate caracteristicile într-o singură configurare, asigurând concentricitatea între știftul intern și toate caracteristicile carcasei. Exemple comune: hub-uri de sincronizator de transmisie cu caneluri integrate pentru schimbător; cuplaje interne cu știfturi cu caneluri pentru O-ring integrate; hub-uri pentru articulații robot cu găuri pentru rulmenți integrate.
42CrMo4 (întărite prin inducție, HRC 50–56) pentru hub-uri interne de știfturi pentru automotive și industrie — rezistență excelentă la oboseală, comportament predictibil la broșare. 20CrMnTi (carburate, HRC 58–62) pentru rezistența maximă la oboseala de contact în hub-uri de transmisie cu cuplaj de cuplare cu cuplu mare. Oțel inoxidabil SUS316L pentru cuplaje interne de știfturi pentru industria alimentară, farmaceutică și maritimă. Al 7075-T6 (anodizare dură) pentru hub-uri de articulații robot ușoare. Titaniu gradul 5 pentru știfturi interne pentru aviație. PEEK pentru hub-uri de articulații robot pentru medii medicale și sterilizabile la temperaturi înalte. C45 / 1045 pentru utilizare generală, huburi de splină industriale cu costuri mai mici, unde nu este necesară duritatea maximă. De asemenea, sunt disponibile splină metalică internă și țevi cu splină internă.
Măsurarea splinei interne utilizează: (1) Gaură de splină internă — go/no-go, măsurători cu conectori de probă — conectorul "go" (corespunzător condiției maxime a materialului axei de cuplu) trebuie să treacă; conectorul "no-go" nu trebuie să intre. Aceasta verifică toleranța compusă totală, inclusiv profilul, pasul și concentricitatea, într-un singur test funcțional. (2) Măsurarea splinei interne între pini (peste-pin / peste-balon) — două bile de precizie plasate în spațiile opuse ale dinților interni, dimensiunea măsurată cu un CMM sau micrometru; măsoară direct lățimea spațiului efectiv. Aceasta este metoda standard pentru măsurarea splinelor involute interne. (3) CMM cu modulul de angrenaj — pentru grade de precizie (DIN 5480 gradele 5–6), se măsoară profilul individual al dinților, pasul și concentricitatea. HXC oferă măsurare go/no-go 100% pe toate comenzile cu rapoarte de lot CMM pentru gradele de precizie.
A hub cu cheie folosește o singură crestătură dreptunghiulară — simplu, cu costuri reduse, dar: concentrare mare de stres la colțurile cheii; capacitate limitată de cuplu; hub-ul se balansează pe cheie, reducând concentricitatea; alunecarea axială cauzează frecare la cheie. Un hub cu splină internă distribuie cuplul pe toate dinții splinei interne simultan: o capacitate de cuplu mult mai mare pe diametrul găurii; concentricitate excelentă (profil de splină involută internă auto-centrare); alunecare axială lină fără frecare dacă este lubrifiată corespunzător; o durată de viață mai bună a oboselii torsionale. Pentru aplicații peste aproximativ 100 Nm sau care necesită o deviere <0,05 mm între ax și hub, hub-urile cu splină internă sunt semnificativ superioare huburilor cu cheie.
Depinde de tipul de cuplare: Cuplaje fixe (fără alunecare axială în serviciu): o aplicare unică de lubrifiant MoS₂ sau compus anti-șurub la asamblare este suficientă. Cuplaje cu splină glisantă (alunecare axială sub sarcină, de exemplu, yoke-uri de arbore de transmisie): necesită un unguent specific pentru dantură NLGI 2 cu MoS₂ sau grafit, reumplut conform programului de întreținere. Interiorul cutiei de viteze: lubrifiat cu ulei de transmisie — asigurați compatibilitatea cu API GL-4 sau GL-5. Mâneci de dantură din oțel inoxidabil și titan (alimente, farmaceutice, medicale): funcționează uscat sau cu un unguent de calitate alimentară NSF H1. Mâneci de dantură din polimer (PEEK, POM): funcționează uscat în aplicații ușoare; nu este necesară lubrifierea.
Frecarea în cuplajele interne de dantură este uzura prin micro-slip între flancurile interne și externe ale danturii cauzată de sarcini torsionale sau axiale ciclice cu vibrații — producând resturi de uzură oxidate și, în cele din urmă, crăpături de oboseală prin frecare la rădăcina dinților. Mai severă în dantura internă (hub) decât în cea externă deoarece dintele hub-ului are o rigiditate la îndoire mai scăzută. Prevenire: (1) Clasă de fixare mai strânsă — reduce amplitudinea micro-slip-ului; (2) Întărirea suprafeței — flancurile dure rezistă la abraziunea micro-slip-ului; (3) Unguent cu MoS₂ la asamblare — reduce coeficientul de frecare al contactelor de micro-slip; (4) Întărirea prin șocuri a rădăcinilor dinților interni — stresul residual compresiv rezistă inițierii crăpăturilor; (5) Creșteți lungimea de angajare — fața mai lungă a danturii distribuie sarcina și reduce stresul de frecare pe unitate.
Mai multe standarde reglementează splines interne involute. DIN 5480 este standardul dominant european pentru splines interne involute, definind geometria cuplajului intern prin modul, numărul de dinți și unghiul de presiune de 30°. ISO 4156 este standardul internațional pentru splines interne involute, armonizând datele despre splinele cu fațetă metrică la nivel global. ANSI B92.1 acoperă splinesle interne involute din seria inch folosite în America de Nord. SAE J498 definește splines interne cu rădăcină plată (spline-uri "SAE" cu laturi drepte) cu pitch-uri diametrale de la 8/16 la 32/64, utilizate pe scară largă în hidraulica mobilă, unde cuplajele pompă-motor trebuie să fie interschimbabile. HXC produce țevi pentru spline interne pentru toate acestea — specificați standardul, modul sau pitch-ul diametral și numărul de dinți pe desenul dumneavoastră.
Timpuri de livrare: Prototip (1–5 buc), în formă de roată, gradul 7 DIN 5480: 5–8 zile. Lot mic (20–100 buc), modelat + durificat + măsurat: 8–14 zile. Producție (500–5.000 buc), broșată + durificată: 10–16 zile (după aprobarea primei broșări a articolului). Grad de precizie (DIN 5480 gradul 5–6, frezare internă a splinei): 14–22 zile. Inoxidabil sau titan: adăugați 3–5 zile. Se poate realiza producție urgentă. Notă: comenzile de broșare pentru prima dată necesită un timp suplimentar de 5–7 zile pentru fabricarea instrumentului de broșare — comenzile ulterioare utilizează instrumentul stocat.
Da — HXC furnizează în mod regulat seturi de inel cu splină internă și arbore cu splină externă compatibile din același lot de producție, măsurate împreună pentru a confirma clasa de potrivire țintă (alunecare, tranziție sau presare). Furnizarea ambelor jumătăți de la același producător de splină internă elimină riscul de acumulare a toleranțelor atunci când se achiziționează arbore și butuc separat — toleranța f a arborelui și toleranța H a butucului sunt produse pentru ținte complementare care împreună ating jocul specificat. Seturile compatibile sunt ambalate împreună cu un singur raport de inspecție care arată rezultatele măsurătorilor între pini pentru ambele părți și clasa de potrivire calculată pentru asamblare. Acest serviciu este deosebit de popular pentru programele de cuplare a transmisiei auto și pompa-motor hidraulic.
Capacitatea de cuplu a butucului cu splină internă DIN 5480 depinde de diametrul găurii splinei, modulul splinei interne, numărul de dinți, lățimea feței și duritatea materialului. Ca ghid practic: un butuc DIN 5480 cu m1.5 / 30T / gaura Ø55 mm / lățime a feței de 30 mm din 42CrMo4 (inducție durificată, HRC 52) transmite aproximativ 800–1.200 Nm în mod continuu. Capacitatea crește aproximativ cu cubul diametrului găurii pentru același modul. Limitele principale de proiectare sunt stresul de tăiere al dinților, stresul de contact (Hertzian) la flancul dinților și oboseala de frecare la rădăcina dinților sub încărcare ciclică. Inginerii HXC calculează capacitatea splinei și recomandă modulul, numărul de dinți și lățimea feței pentru cuplul și ciclul de viață al aplicației dvs. ca parte a revizuirii gratuite DFM.
Grosimea minimă a peretelui (de la cercul rădăcină al dinților splinei interne până la OD-ul inelului) trebuie să fie cel puțin 2–2.5× modulul splinei interne pentru a evita deformarea în timpul tratamentului termic și pentru a asigura o rezistență adecvată la efortul de înfășurare. Pentru bucșe cu perete subțire, deformarea în timpul tratamentului termic reprezintă principalul factor de preocupare — modelarea splinei interne înainte de tratament și frezarea splinei interne după tratament sunt cele mai sigure abordări. Pentru aplicații cu perete foarte subțire (perete/modul <2), luați în considerare nitrurarea în loc de carburizare — nitrurarea operează la temperaturi mai scăzute (520°C față de 900°C) cu mult mai puține deformări dimensionale și fără deformări de răcire. HXC semnalează preocupările legate de pereți subțiri ca parte a revizuirii gratuite DFM pentru fiecare comandă de inel cu splină internă.
Solicită o ofertă
Trimite-ți desenul. Obține o ofertă.
Fiecare solicitare include o revizuire DFM — fezabilitatea toleranței, confirmarea materialului și abordarea procesului înainte de începerea producției. MOQ 1 piesă.
24hr
Răspuns la ofertă
MOQ 1
Prototipuri OK
ISO
9001:2015
📐
Revizuire DFM pentru fiecare solicitare
Fezabilitatea toleranței, strategia de fixare și confirmarea materialului. Feedback specific și acționabil — nu respingeri generice.
🎯
Inspecția primului articol — Standard
Raport FAI pentru fiecare lot nou. Certificări de material și tratament de suprafață incluse cu fiecare livrare.
🔄
Același proces: prototipare până în producție
Planul de proces din prototipul dumneavoastră se aplică loturilor de producție. Fără re-qualificare atunci când scalați.
⚙
Frezare CNC 3 / 4 / 5-Axis + Strunjire
Piese structurale complexe, arbori, carcase și componente de transmisie. Metale și plastice de inginerie.
ISO 9001:2015Frezare 3/4/5-AxisFrezare în strung CNCInspecție CMMLivrare globală