
表面處理 — 第 4/5 類SPC · 6 過程
噴塗與
薄塗
服務項目
六種 CNC 加工金屬與塑膠件的噴塗與薄塗工序 — 粉末塗料、濕式噴漆、電泳塗層、PTFE/特氟龍塗層、陶瓷塗層,以及 PTFE 複合乾膜潤滑油。RAL/潘通顏色匹配 · 食品級選項 · 高溫陶瓷至 1600°C。.
按工序的典型塗層厚度
粉末塗裝
60–120 微米
濕式噴漆
40–120 微米
電泳底漆
15–25 微米
聚四氟乙烯塗層
15–35 微米
陶瓷噴塗
50–500 微米
-200–260°C
PTFE 範圍
6
工藝
RAL/PMS
顏色匹配
FDA
食品級
1600°C
陶瓷極限
最小訂購量 1
無最低量
🎨
粉體塗層
🖌
噴漆
⚡
電泳
🧪
PTFE 塗層
🔥
陶瓷
🔩
PTFE 複合材料
粉末塗裝 60–120μm RAL/PMS ◆濕式噴涂 2K 聚氨酯環氧 ◆E-Coat 磁控陽極 Primer ±2μm ◆PTFE 特氟龍 CoF ≤0.1 食品級安全 ◆陶瓷 Al₂O₃ Cr₂O₃ 至 1600°C ◆PTFE 脫油乾膜潤滑脂 ◆
粉末塗裝 60–120μm RAL/PMS ◆濕式噴涂 2K 聚氨酯環氧 ◆E-Coat 磁控陽極 Primer ±2μm ◆PTFE 特氟龍 CoF ≤0.1 食品級安全 ◆陶瓷 Al₂O₃ Cr₂O₃ 至 1600°C ◆PTFE 脫油乾膜潤滑脂 ◆
全部六道工藝
噴塗與塗裝 —
從粉末塗裝到陶瓷熱噴涂
塗層工序在 CNC 加工零件上沉積有機或無機薄膜以達成防腐、顏色、耐化學性、耐黏附性或熱阻之用途。根據基材材料、使用溫度與功能需求選擇工藝。.

SPC-01
製程 01
粉末塗裝
帶地線的金屬零件上施以靜電乾粉,於 180–200°C 進烘燒形成連續聚合物薄膜。為需耐久顏色與防腐的鋼、鋁 CNC 零件之首選塗層。單層厚度 60–120μm — 相同厚度下較濕式塗裝更厚、硬韌,抗衝擊、抗剝落、UV 穩定性更佳。表面可為光澤(60–90 GU)、亞光(25–60 GU)、霧面 (<25 GU)、質感(橙皮、皺紋、錘紋)與金屬色。顏色可全 RAL Classic/Design 範圍與 Pantone TPX 匹配。零VOC(無揮發溶劑)。耐腐蝕性:經前處理(噴砂+鋅鋁磷酸鹽或無鉻轉換)可達 500–1000+ 小時鹽霧測試(ASTM B117)。限制:需經烘箱固化 — 不適用於耐熱塑料或與橡膠密封件裝配的零件。最小薄膜厚度約 40μm;非常薄 (<30μm) 的薄膜難以穩定達成。.
層60–120 微米
鹽霧試驗500–1000+ 小時
顏色RAL / Pantone 匹配
鋼 · 鋁 · MDF報價

SPC-02
製程 02
噴漆 / 液態油漆
用於 CNC 加工的金屬與塑膠零件的濕式噴漆系統,當粉末塗裝不適用時—對熱敏 substrates、複雜的原廠顏色公式、金屬或珠光效果,以及非常薄膜厚度需求。系統:2K 聚氨酯頂漆(高化學與耐磨性、光澤保持、耐至 90°C);2K 複合樹脂底漆 + 聚氨酯頂漆(最大附著力與耐蝕性);原裝單組份風乾,適用於樣品與短期批量零件。 層厚:底漆 25–40μm + 頂漆 40–80μm = 總厚度 65–120μm。嚴格的 RAL Classical 與 Design、Pantone TPX、NCS,以及 OEM 公式顏色匹配(提供 Ford、GM、Toyota 標準顏色庫)。可實現金屬與珠光效果(鋁粒、珍珠雲母)。質感:光滑、細緻質感、粗糙質感、錘紋。ABS、PC、PP、GRP 基材可使用塑膠底漆。.
層40–120 微米
系統雙組份聚氨酯 · 雙組份環氧樹脂
顏色任意 RAL/PMS/OEM
鋼 · Al · 塑膠 · GRP報價
SPC-03
處理 03
電泳塗裝 / 電泳塗層
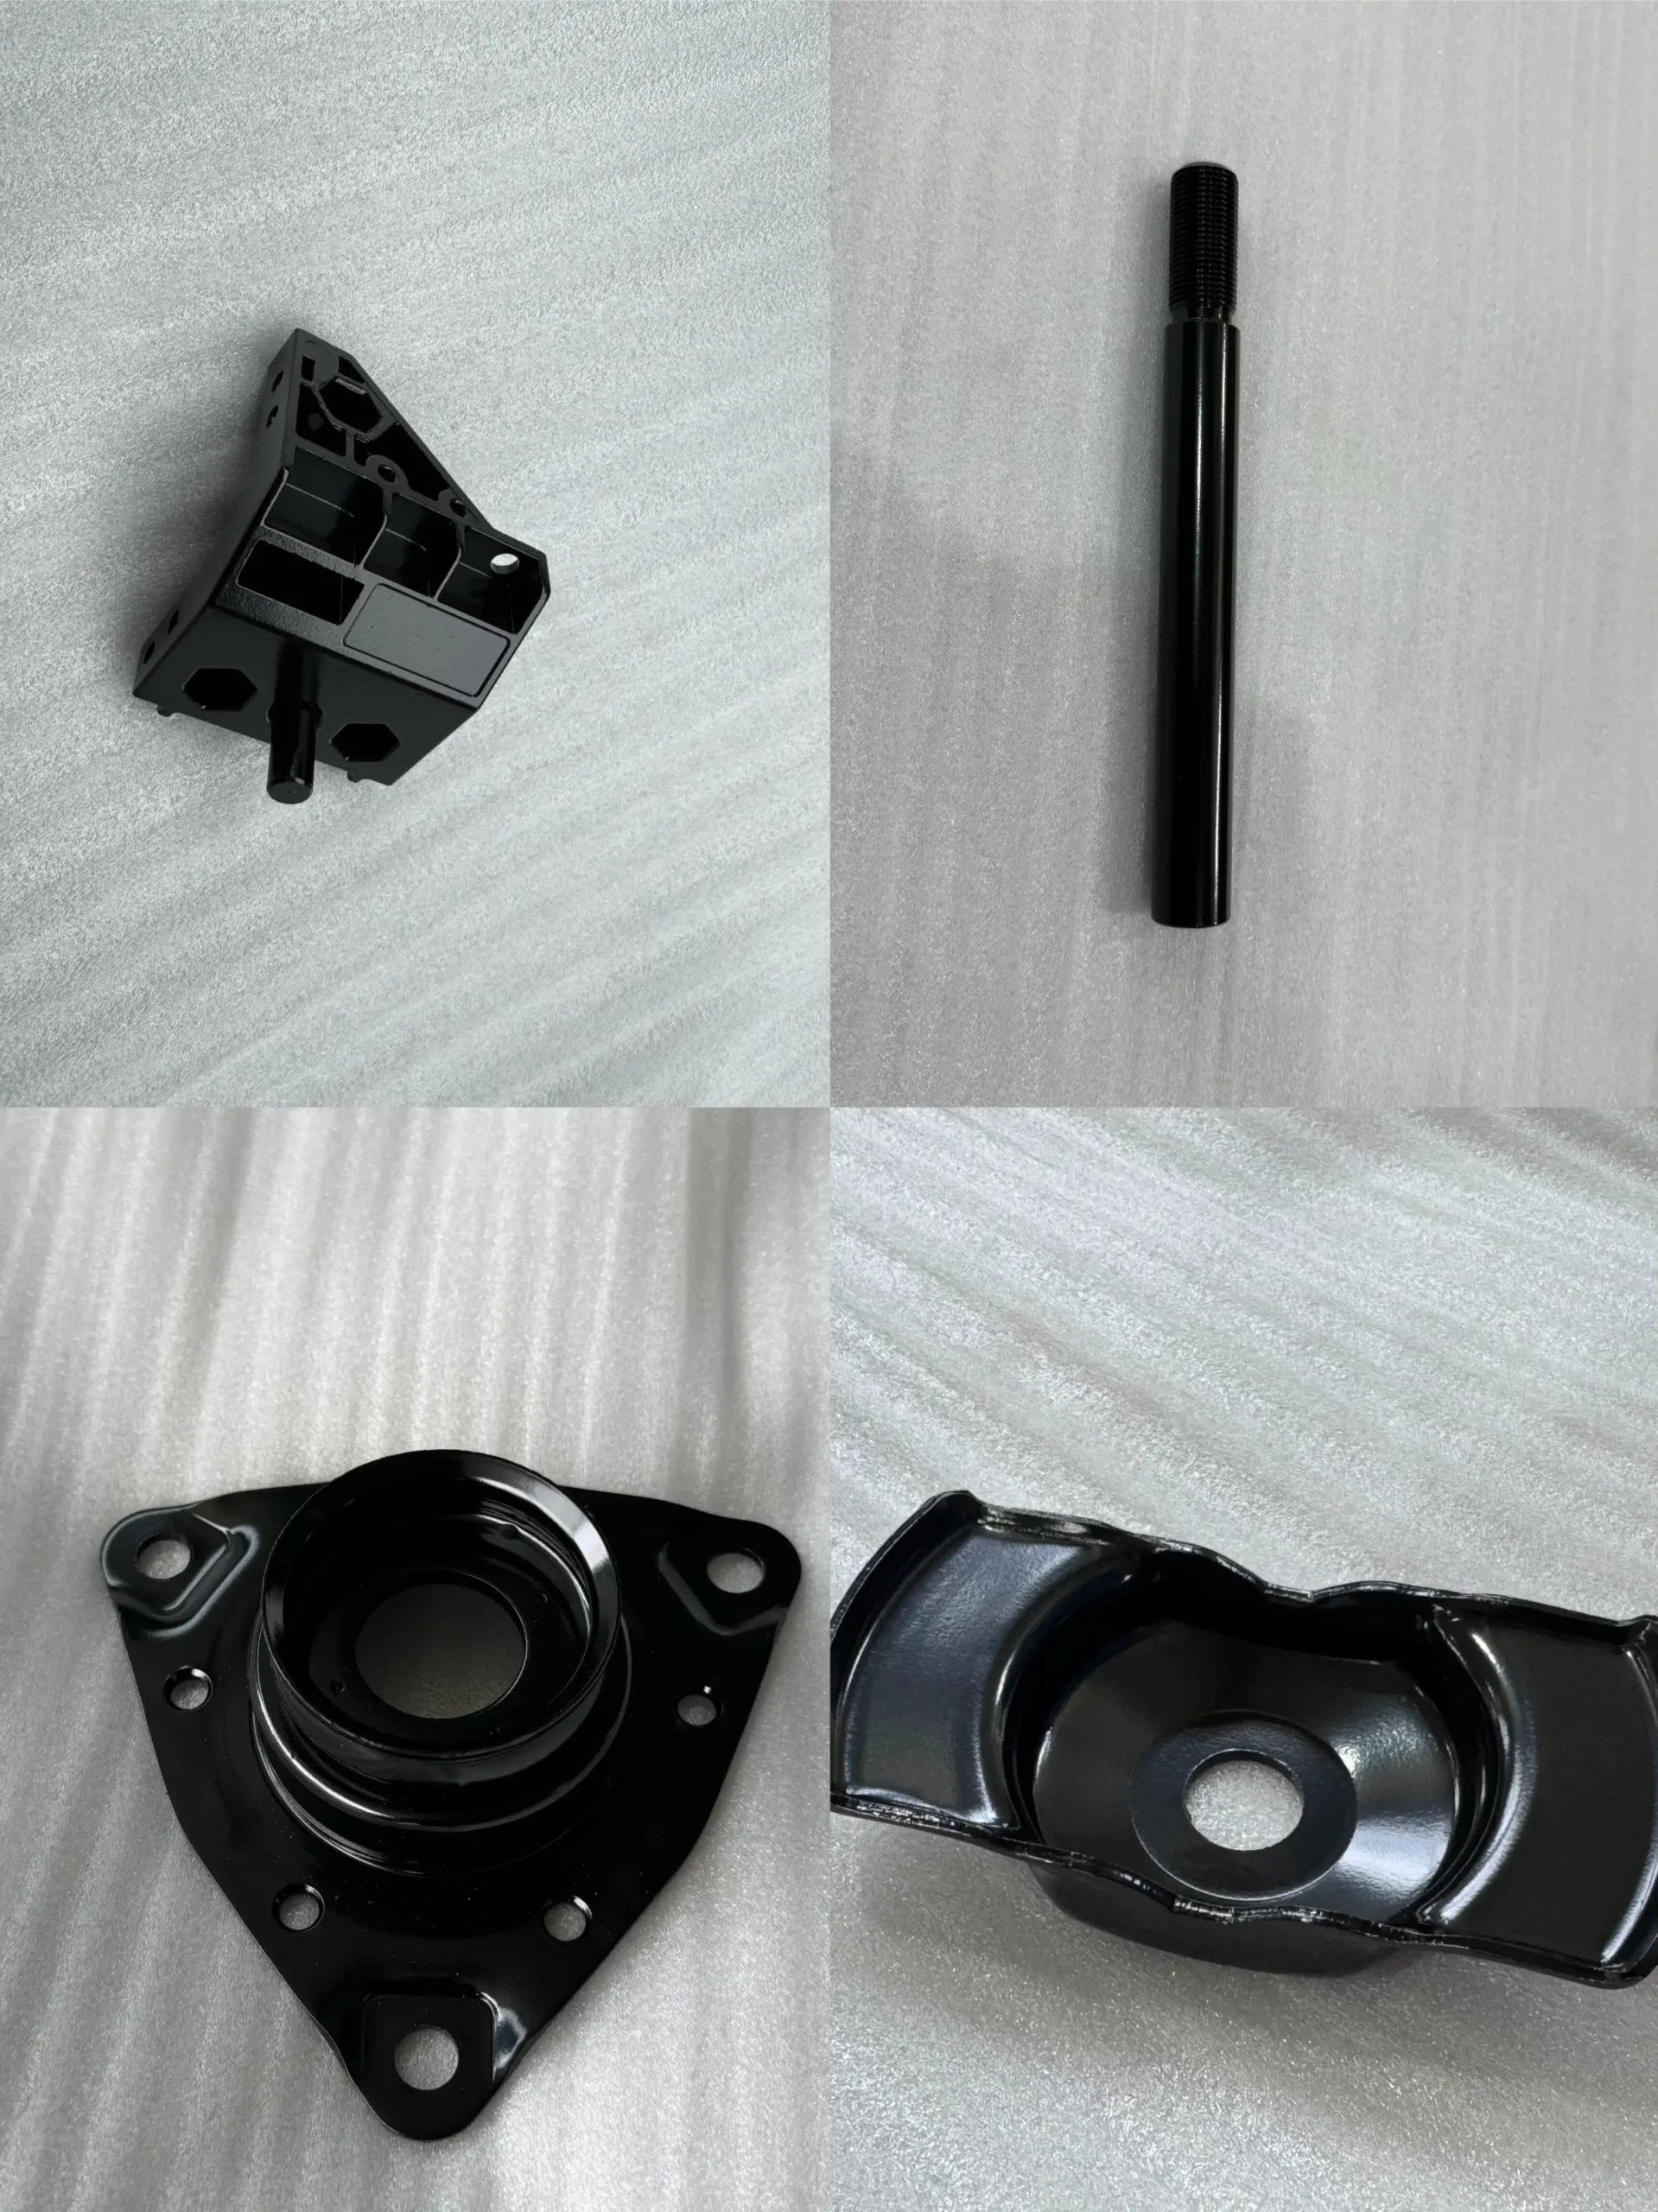
用於鋼鐵與鋁部件之電化學底漆沉積(陽極淺槽電泳)— 將部件浸入水性噴漆浴中,直流電使底漆均勻沉積於所有表面。相較於噴涂底漆的主要優點:電泳底漆能均勻覆蓋內部通道、焊接接頭、凹槽和複雜幾何形狀,噴漆設備無法一致覆蓋。膜厚在所有表面為 15–25μm ±2μm,與幾何形狀無關。作為底漆的耐腐蝕性:單層鹽霧測試 300–500 小時;塗覆粉末上層後可達 1000 小時以上。E-coat 是用於複雜焊接鋼件(車身總成、子框、支架)的標準汽車底漆。對於加工件而言:液壓歧管、複雜製造件以及任何需要內部表面抗腐蝕保護的部件。E-coat 是一種功能性底漆—呈灰色或黑色—最終外觀可再以粉末或濕塗裝覆蓋以達成最終外觀效果。.
層15–25 微米 ±2微米
鹽霧(底漆)300–500 小時
覆蓋範圍包含內部在內的所有表面
鋼 · 鋁報價
SPC-04
流程 04
PTFE / 特氟龍塗層
適用於需要防黏滯、低摩擦、耐化學性或高溫性能的 CNC 加工金屬部件之氟聚合物(PTFE、特佛龍)塗層。以水性分散液塗佈,至 350–400°C 鍍燒固化。摩擦係數 ≤0.1—在所有固體表面中為極低者之一。使用溫度:連續 -200°C 至 +260°C,峰值 +300°C。化學耐性:几乎所有酸、鹼、溶劑與油類。FDA 食品安全認證。層厚 15–35μm(單層塗層);35–75μm(雙層底漆 + 顶漆—在浸漬應用中具有更好的附着力與無針孔覆蓋)。顏色選項:標準灰、黑、棕;可客製顏色。表面處理需高度重視—在塗覆前進行 Ra 3–6μm 的噴砂粗糙度以達最大附着力。適用於:食品加工模具與元件、藥品加工部件、閥體與閥芯、注塑模具放出表面,以及化學處理設備。.
層15–75 微米
摩擦係數≤ 0.1
溫度範圍-200 至 +260°C
鋼 · 鋁 · 不鏽鋼 ·鑄鐵報價
SPC-05
工序 05
陶瓷塗層
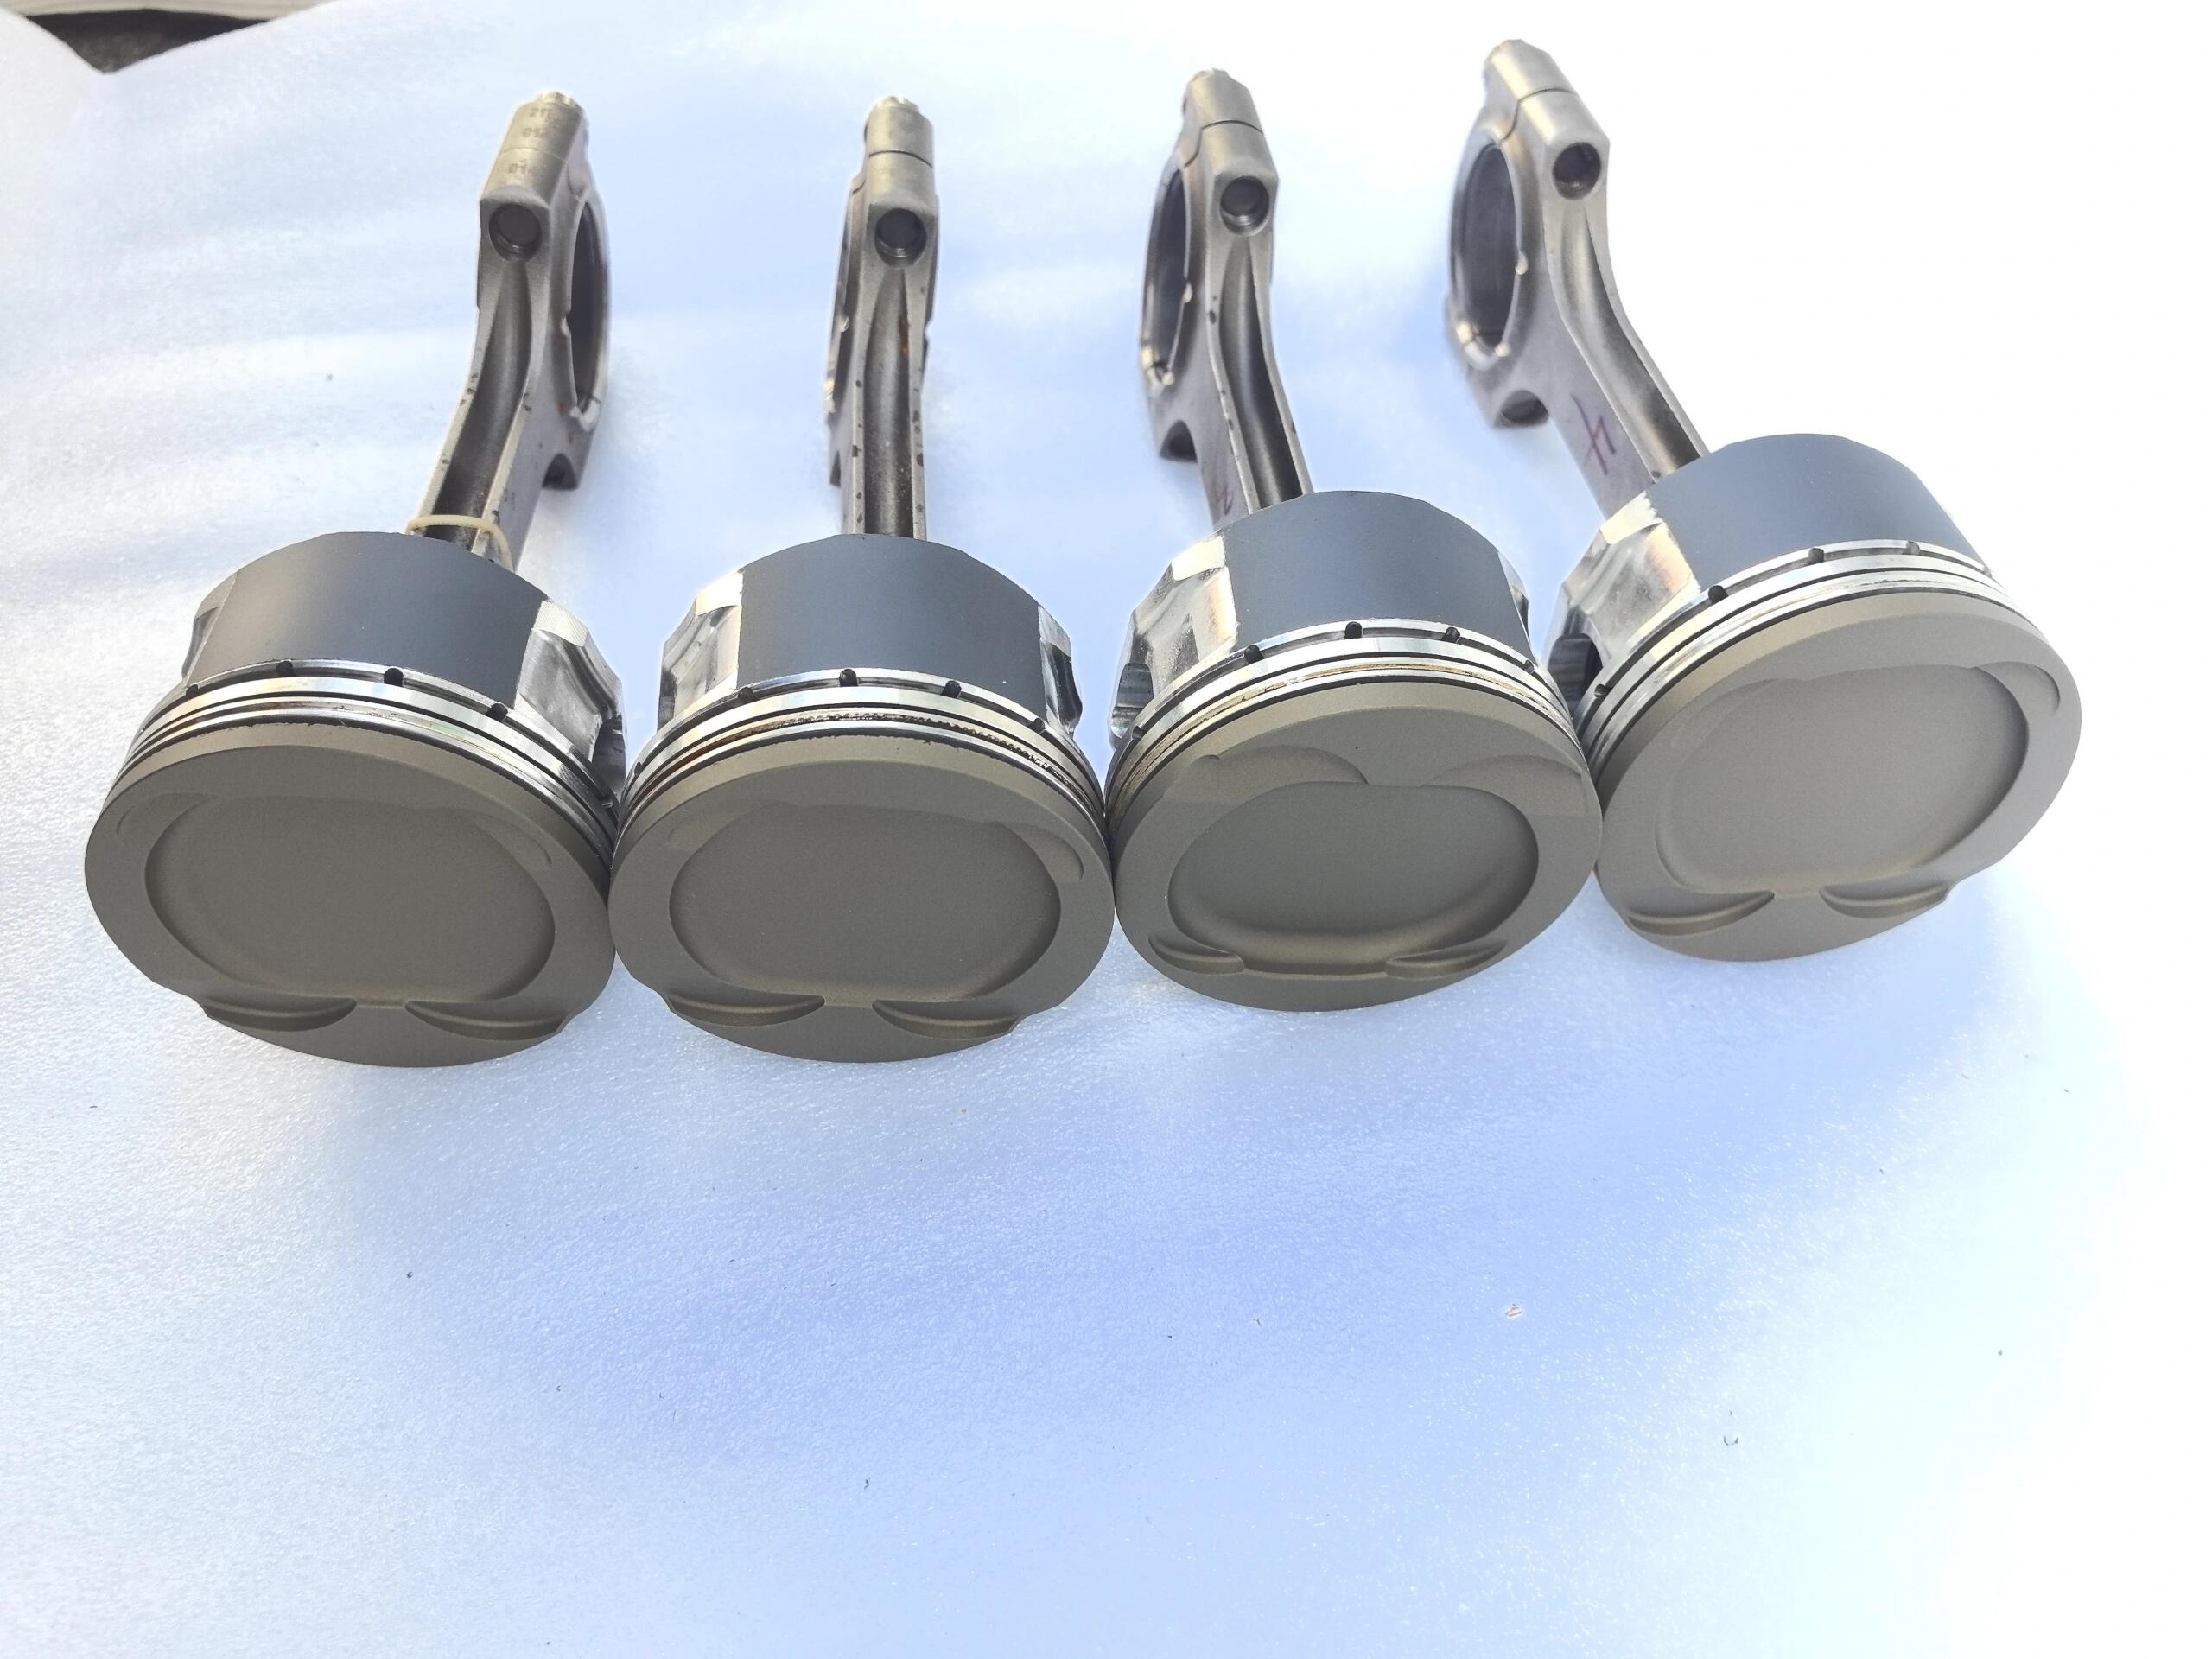
熱噴塗與等離子噴塗陶瓷塗層,用於高溫、耐磨及電絕緣應用。氧化鋁(Al₂O₃):硬度 HV 1200–1600;電絕緣性(介電強度 15–20 kV/mm);白色/灰色;在 1600°C 的使用壽命 — 指定用於高壓電絕緣及在滾子與導軌上的中等耐磨性。氧化鉻(Cr₂O₃):硬度 HV 1700–2000(在熱噴塗塗層中屬於極硬範圍);深綠色;在氧化性大氣中可耐至 900°C — 指定用於在惡劣介質(紙張與紡織機械、泵部件)中的極端耐磨與耐蝕性。釩穩定化的瑜珈二氧化鋯(YSZ)熱障塗層:在金屬結合層的超合金基底上可耐至 1200°C — 用於渦輪燃燒室襯里、排氣部件。所有陶瓷塗層均覆蓋於金屬 NiCrAlY 或 NiAl 結合層之上,以利附着與熱膨脹係數匹配。噴後研磨以達到尺寸公差。.
硬度HV 1200–2000
最高溫度1600°C(Al₂O₃)
層50–500 微米
鋼 · 超合金 · 鈦報價
技術參考
鍍層厚度與 主要特性
📏
按工藝的鍍層厚度
粉體塗層
60–120 微米
濕式噴霧
40–120 微米
陶瓷
50–500 微米
PTFE 塗層
15–75 微米
電泳
15–25 微米
PTFE 干膜
10–30 微米
⚙
關鍵工藝數據
PTFE 摩擦係數
≤0.1
任何鍍層的最低摩擦。防黏、耐化學性、FDA 食品安全。-200 到 +260°C。.
陶瓷硬度
HV 2000
Cr₂O₃ — 最高硬度的熱噴涂 coating。 在侵蝕介質中極度耐磨。 服務至 900°C。.
電泳塗層均勻
±2 微米
在內部通道、焊縫、凹槽處均勻覆蓋。作為底漆的鹽霜耐久性為 300–500 小時。.
粉末鹽霜
超過 1000 小時
ASTM B117,先處鹽酸鋅磷酸鹽處理。 RAL/潘通顏色,零 VOC,零廢棄物。.
能力
為您的應用選擇合適的鍍層
應用說明
🔥
溫度:第一個決定
溫度決定了可適用的鍍層等級:PTFE 高達 +260°C;2K 聚氨酯高達 +90°C;粉末涂層標準高達 +120°C(耐熱等級可達 +200°C);陶瓷熱噴涂高達 +900–1600°C。 我們於 DFM 確認使用溫度,並淘汰不能在作業環境下存活的鍍層。.
🎭
遮蔽精密表面
所有精密孔、螺紋、密封面與接觸表面在塗層前均需遮蔽。若未遮蔽,粉末塗層厚度(60–120μm)將阻礙螺紋啟合與孔件配合;遮蔽規範於設計為製程(DFM)階段已敲定,並統一應用於每一批次。.
🍽
FDA 食用安全涂層合規
PTFE(特氟龍)塗層符合 FDA 21 CFR 食品接觸用途。PTFE 複合乾膜適用於食品機械軸承與滑動表面,禁止使用液體潤滑劑。提供食品與製藥客戶之材料證書與 FDA 合規聲明。.
我們的優勢
為何工程師選擇我們的 塗層服務
溫度
溫度優先選擇
我們在建議系統之前,會淘汰無法在您的服務溫度條件下存活的塗層。若在模具工具上於 150°C 就失效的粉末塗層,成本反而高於在 DFM 指定正確的 PTFE 塗層。.
電泳
內部覆蓋的電泳塗覆
對任何需要防腐蝕的內部通道複雜鋼件組裝,我們指定電泳底漆,因為噴塗底漆無法一致地覆蓋內部表面。電泳塗層 ±2μm 的均勻性確保每個表面—內部與外部—都覆蓋底漆層。.
RAL
準確色彩匹配
我們將粉末漆與濕式油漆與所給的 RAL、Pantone TPX、NCS 或原廠色碼進行分批比對,並有公差測量(dE ≤1.5)。為確保跨批次的色彩一致性,保留顏色參考板以供再訂批次使用。.
遮蔽
精準遮蔽已紀錄
每個零件的遮蔽規範都記錄於路徑卡上——螺紋、孔徑、密封面、接觸表面。每批次的遮蔽對所有零件一致。對被粉末堵塞的螺紋或無法組裝的孔徑不需返工。.
常見問題
噴塗與塗裝 — 常見問題
粉末塗層: 靜電乾式加工,烘箱固化 180–200°C,厚度 60–120μm,零VOC,優異的抗衝擊/抗剝落/抗紫外線性能,覆蓋全 RAL 顏色範圍,提供質感效果。最適合需要耐久防護色的鋼材與鋁材。. 濕式噴漆: 液態噴塗,風乾或低溫乾燥,厚度 40–120μm,能精確匹配原廠顏色,具有金屬/珍珠光等效果,適用於塑膠底材。適用於粉末無法施作的情況(耐高溫元件、需精確原廠配方、金屬感效果)。.
電子鍍(陽極前底漆)均勻沉積 在所有表面±2μm 包括內部通道、焊縫與噴漆無法到達的凹槽。 15–25μm。鹽霧測試 300–500小時,單獨時,, 1000+ 小時配有頂漆. 電子鍍僅為功能性灰色/黑色底漆——以粉末或濕漆覆蓋的頂漆。為複雜鋼件組裝的標準汽車底漆。我們對具内部表面腐蝕保護要求的任何機加工或製造鋼件指定電子鍍。.
PTFE 塗層工作溫度: -200°C 至 +260°C 連續,+300°C 峰值. 摩擦係數 ≤0.1。FDA 食品級認可。對幾乎所有酸、鹼、溶劑與油具化學耐性。. 不適合金屬對金屬滑動接觸 — 軟性(2H 鉛筆硬度),易被尖銳金屬磨損。為耐磨滑動指定 DLC 或硬鉻。PTFE 用於不粘、化學耐性,以及非接觸或軟接觸表面。.
Al₂O₃(氧化鋁):到1600°C,HV 1200–1600,電絕緣體,白/灰色。. Cr₂O₃:到900°C,HV 1700–2000(最硬噴涂),超強耐磨。. YSZ 熱障礙:到1200°C,在高溫合金上具有鍵涂層——渦輪元件。全部覆以 NiCrAlY/NiAl 鍍層。噴後磨削以達公差。根據服務溫度、磨損需求與腐蝕環境,我們在 DFM 基礎上建議使用陶瓷型材。.
结构化数据(FAQPage + ItemList + Service 架构)嵌入 · 符合 Google FAQ 富结果