
產品類別
翼型 · LE/TE ±0.02mm · Ra 0.4µm · 5 軸模擬
TBV / 001 — 008
5-軸 CNC 加工
渦輪葉片與導葉
精密 5 軸 CNC 加工的渦輪葉片與導葉 — 複雜翼型輪廓,前緣/後緣公差 ±0.02 mm,扭轉與錐度幾何形狀,材質為鈦、不銹鋼與鎳基超合金。適用於燃氣渦輪、渦輪增壓器與航太流量控制系統。.
±0.02mm
LE / TE
Ra 0.4µm
氣體路徑
5 軸
模擬扭轉
零件 DWG · TBV-000 吹葉 · Ti-6Al-4V
ISO 9001 · 5-軸 CNC
扭轉翼型
LE ±0.02mm
航空 · 工業 · 渦輪 · 無人機 · 風 · 研究
使用案例
Ti Gr5 · Inconel 718/625 · 17-4PH · Al 7075
材料
48hr 報價 · 8 天原型 · 最小訂購量 1
服務
±0.02mm
前緣/後緣
公差等級
公差等級
翼型
個人資料幾何
扭曲與錐形化
扭曲與錐形化
Ra 0.4µm
表面精加工
氣體通路表面
氣體通路表面
8 天
最快交付
原型訂單
原型訂單
为何困难
渦輪葉片與葉翼加工挑戰
渦輪葉片結合最嚴苛的精密加工幾何——持續扭曲、錐形的翼型,具鋒利的進氣與出氣邊緣、根部連接特徵,以及受氣動效率驅動的表面光潔度要求。.
✈️
翼型輪廓精度
氣動性能完全取決於葉片輪廓。HXC 固定前緣與後緣位置至 ±0.02 毫米 並且橫截面弦長至±0.05 mm——由 CMM 在每片葉片的 5+個截面進行驗證。.
🔪
前緣與後緣銳利度
前緣需具精確半徑(典型 R0.1–0.5 mm),不可有毛刺或表面缺陷。後緣逐漸收斂成刀鋒幾何。為兩邊額定專用的微直徑刀具進行加工的完成路徑。.
🌡️
高溫材料
航空航太用渦輪葉片需使用鎳基超合金(如 Inconel 718、René 41)或鈦合金——材料易工硬化且產生極端高溫。HXC 使用立方晶金剛刀具、受控冷卻與降低加工參數來加工所有超合金葉片。.
我們的工作
请求相似零件 →
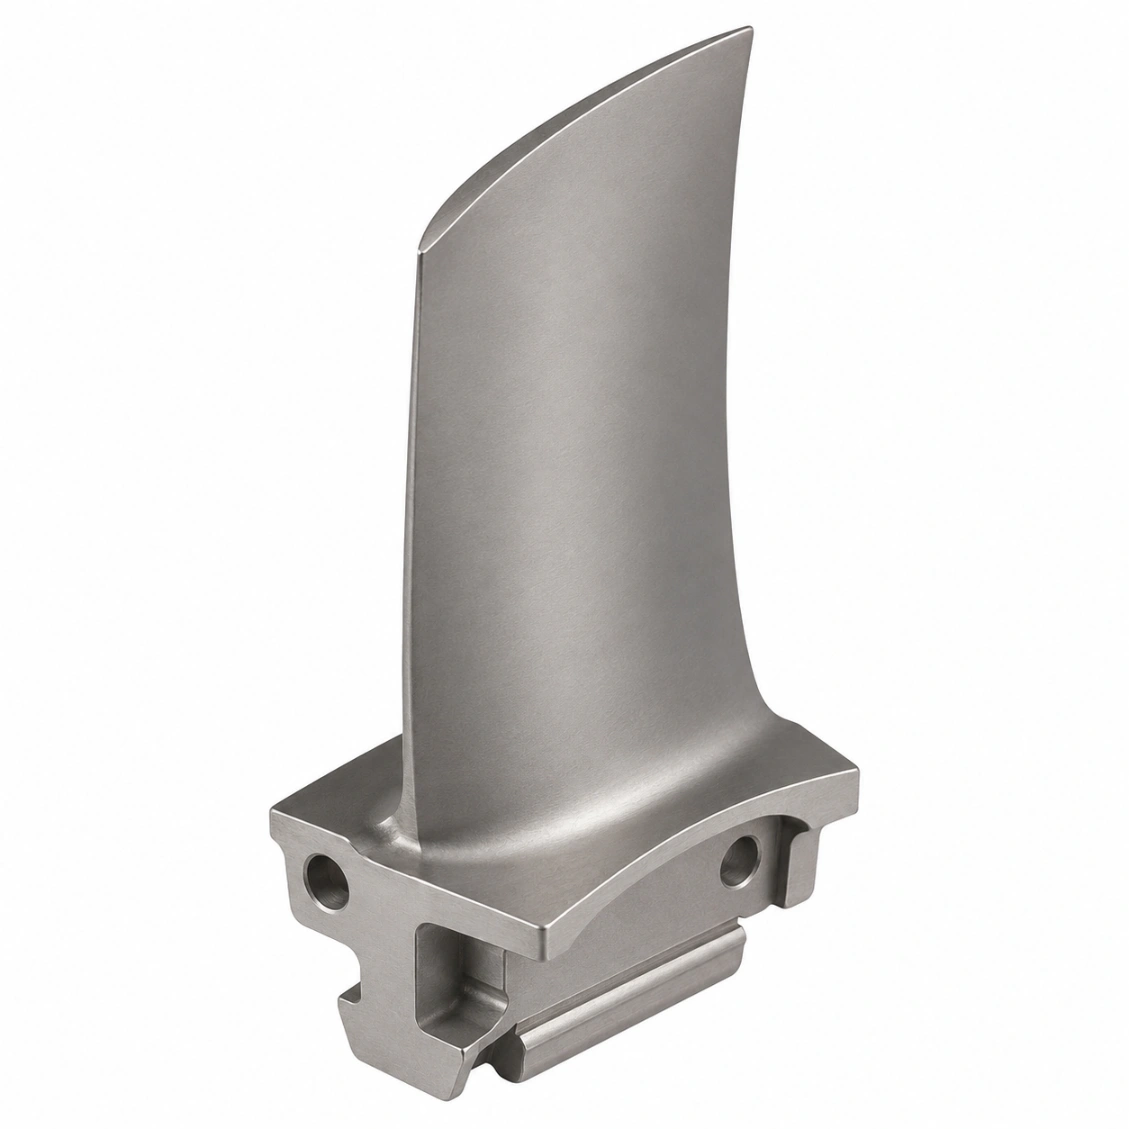
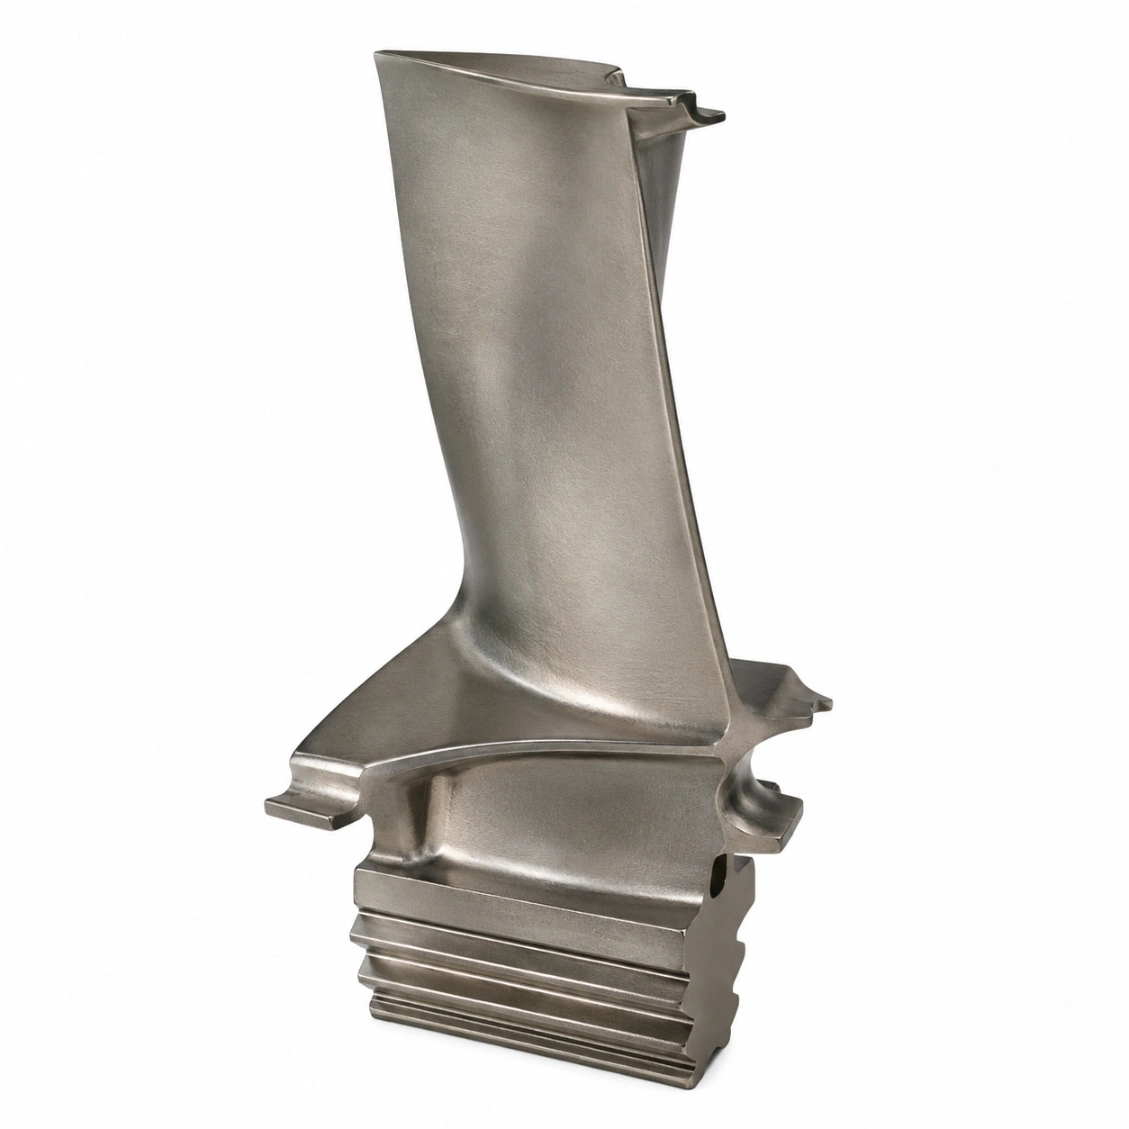
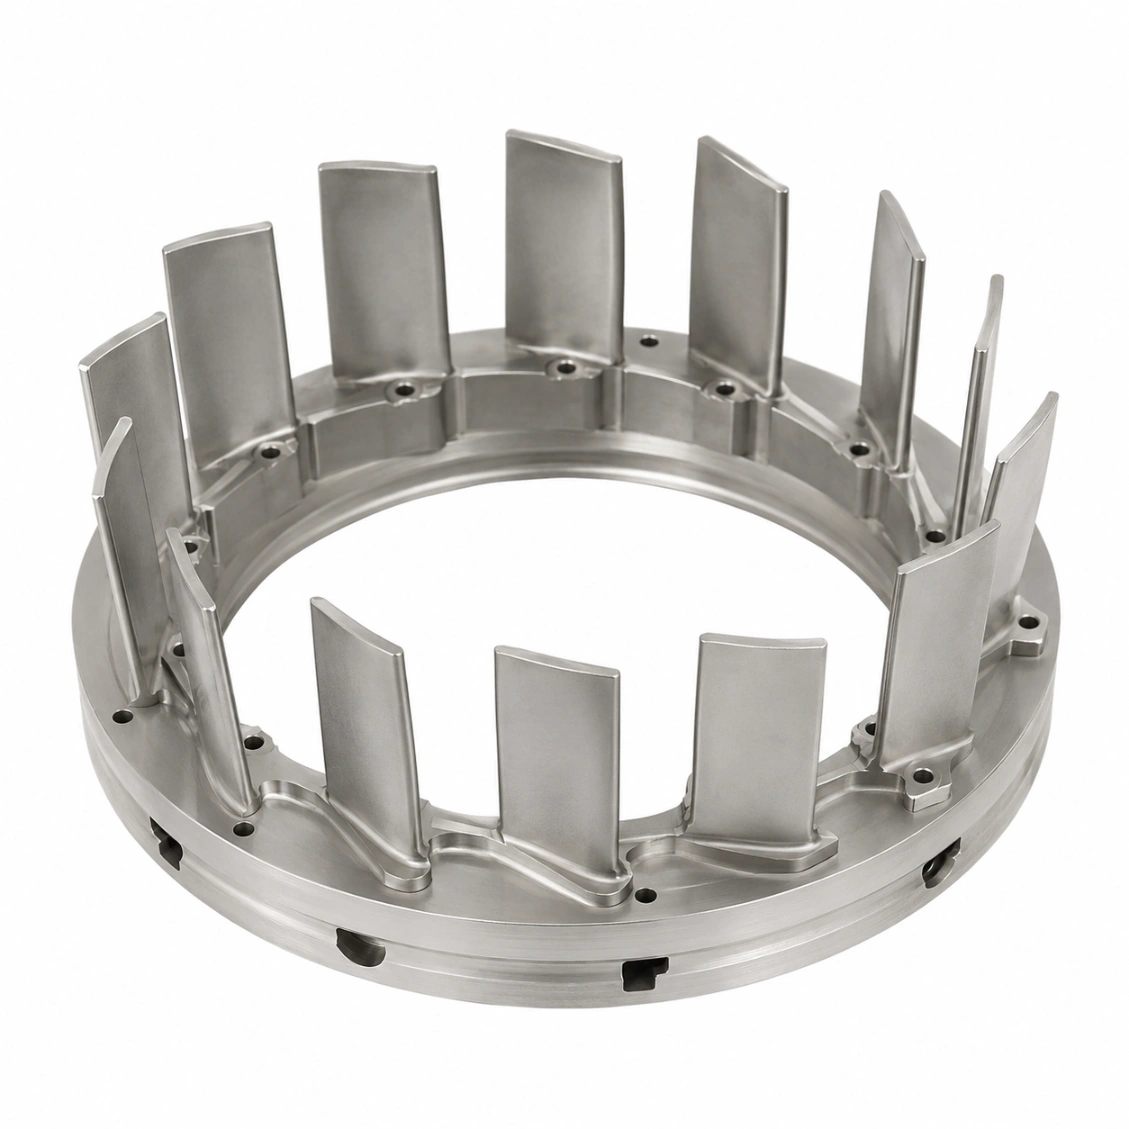
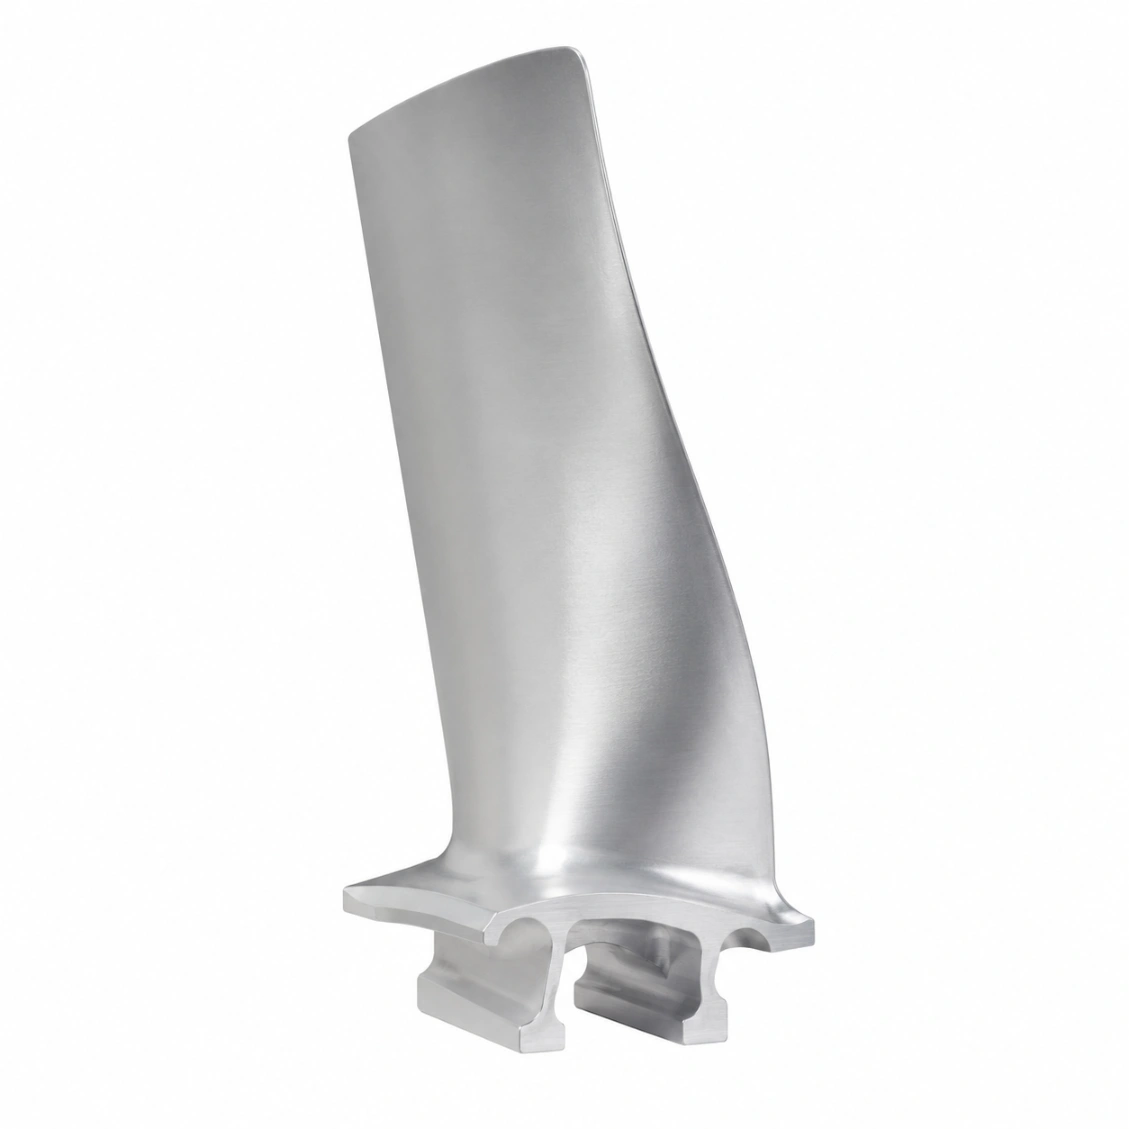
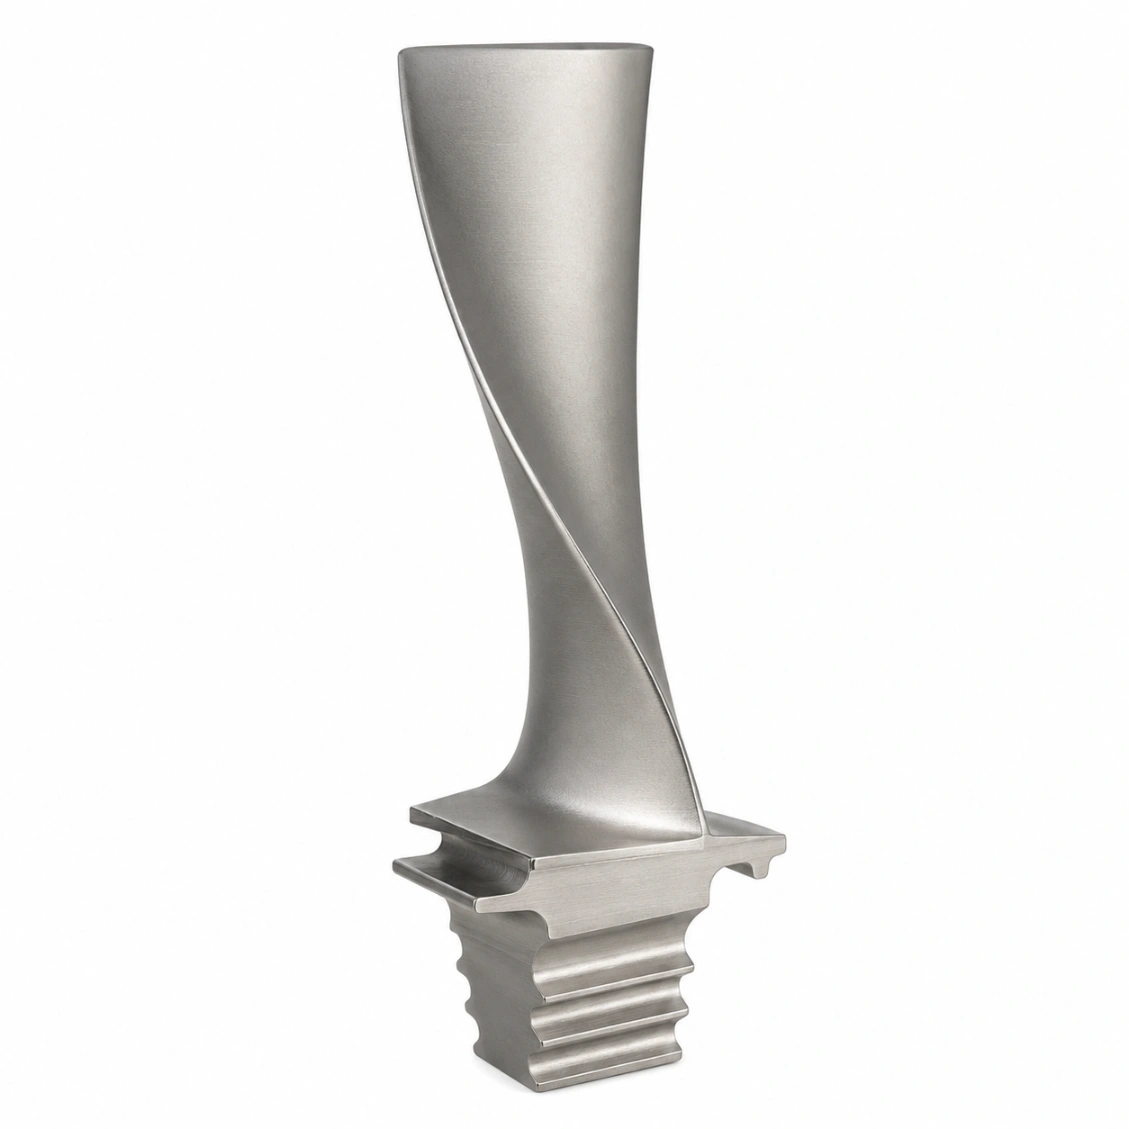
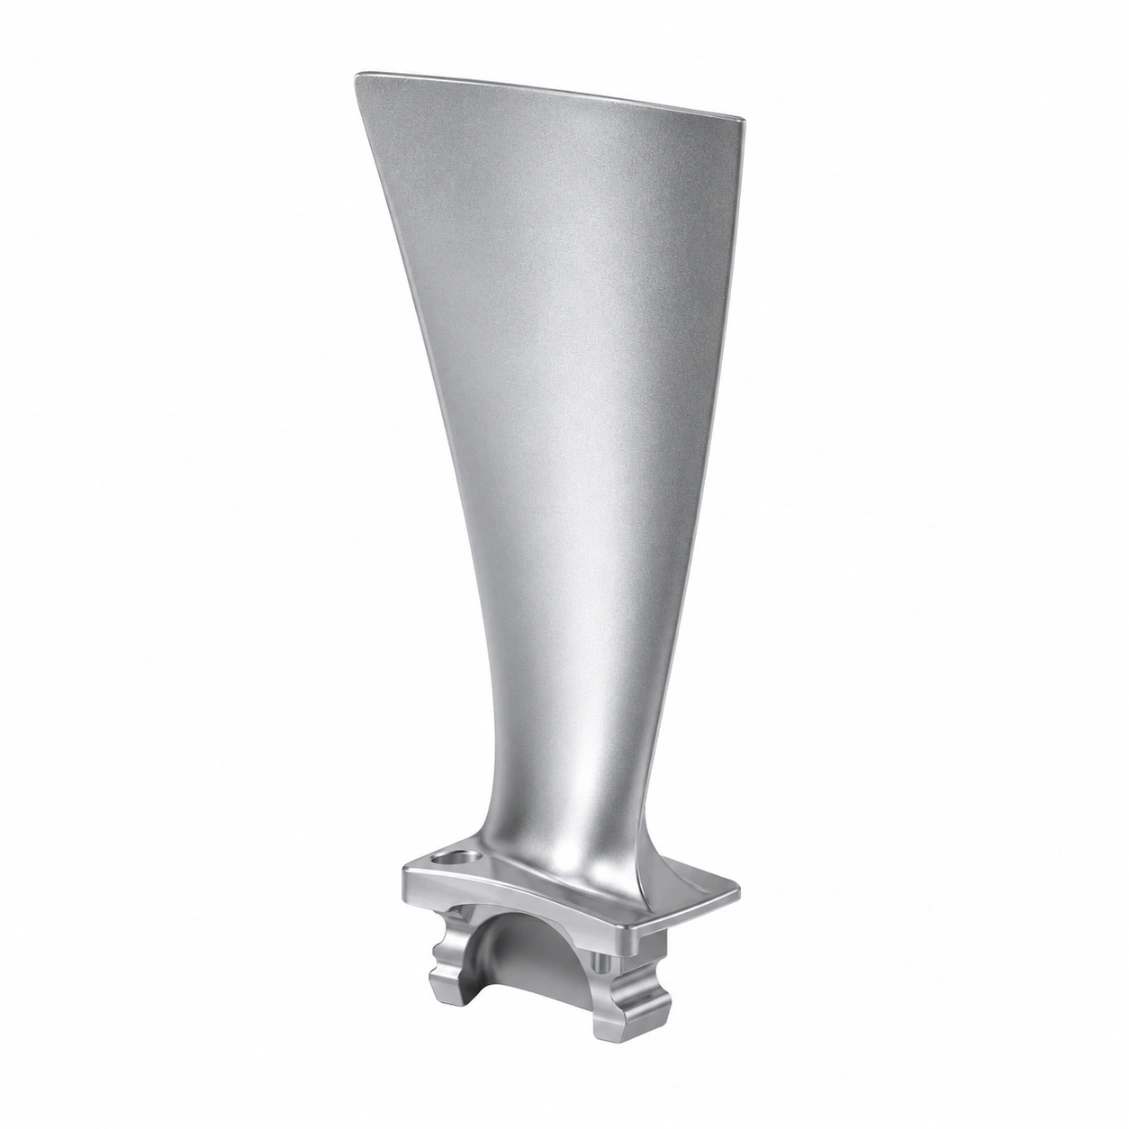
我們已製作的渦輪葉片與導葉
用於燃氣渦輪機、增壓機與流量控制系統的翼型剖面 — 徹底 CMM 對應剖面。.


能力與公差
我們可以交付的項目
此產品類型的典型規格。請在詢問時確認確切需求。.
| 葉片剖面公差。. | ±0.05 mm 势弦長公差 |
| 進出口翼緣位置 | ±0.02 毫米 |
| 扭曲角度範圍 | 總扭轉角度 0°–90° |
| 最小 TE 半径 | R0.1 毫米 |
| 表面粗糙度 | Ra 0.4 µm 气路 |
| 根部连接 | 雁形轮缘、燕尾、销柄 |
| 材料 | Ti、Inconel、SUS、Al |
| 檢驗 | CMM 5+ 部分/葉片 |
| 轮廓扫描 | 光学或 CMM 等高线 |
| 交期(樣件) | 8–12 天 |
| 交貨期(批次) | 16–24 天 |
| 高温超合金添加 | +4–6 天 |
原理
從圖樣到成品部件
上傳你的 2D/3D 文件 — DFM 反饋、刀具路径规划,以及在 48 小时内確認交期。.
01
上傳圖樣
STEP、IGES、DXF 或 PDF。包含表面品質與公差標註。.
02
DFM 與 加工路徑審查
免費 DFM 評估 — 介面下偏、薄壁、流路存取、表面策略。.
03
五軸加工与品質控制
5軸 CNC、加工中探針檢測、坐標量測機(CMM)或光學表面掃描。.
04
全球運送
完整尺寸報告已附。DHL / FedEx / 海運貨運。.
評價
全球工程師信任的選擇
★★★★★
"刀片輪廓精度卓越—每個部件首次就通過進料CMM檢測。流道表面的表面粗糙度超過我們的Ra 0.4 µm 規格。"
AK
Alex K.
流體系統工程師 · 德國
★★★★★
"HXC 立即理解了五軸刀路的挑戰。它們的 DFM 回饋捕捉到我們忽略的下斜問題。交期如報價。"
SL
蘇菲 L.
設計工程師 · 法國
★★★★★
"我們已透過 HXC 完成三批複雜彎曲零件的生產。批次間的尺寸一致性是我們從任何供應商中見過的最佳表現。"
JT
詹姆斯 T.
高級採購經理 · 英國
常見問題
常見的渦輪葉片與導向葉片加工問題問與答
由我們的五軸加工團隊回答的工程與採購問題。.
是的——HXC 機器全標準與客製翼型剖面使用 5 軸同時插值. 扭轉翼型(剖面沿葉片展長方向旋轉)、錐度翼型(根部到先端弦長減小)、以及複合曲率剖面都能在一次裝夾、以單一基準進行加工。每一截面的剖面皆以 CMM 驗證。.
前緣與後緣得到 專用的精加工刀路:(1)半精加工通道定義邊緣幾何形狀;(2)加工中 CMM 探針測量邊緣位置;(3)施加補償偏移;(4)使用專用小直徑球銷刀具(R0.1–0.3 mm)進行精加工,以達成最終邊緣形狀。位置公差: ±0.02 毫米.
(1)CMM 剖面掃描: 葉片在根部至先端的 5 個以上截面上測量,將實測的弦長、凸度與厚度與名義值在每個工位比較。. (2)光學表面掃描: 將整個葉片表面捕捉為 3D 點雲,與 CAD 名義值比對——偏差以顏色圖顯示。. (3)目視與邊緣檢查: 以顯微鏡檢查前緣/後緣是否有毛刺、微裂紋或加工痕跡。.
Ti-6Al-4V 等級5(Ti-6Al-4V): 渦輪機壓縮機葉片、風扇葉片。. Inconel 718: 高溫渦輪節段。. Inconel 625 / René 41: 極端溫度區段。. 17-4PH / SUS316L 不鏽鋼: 工業渦輪機及導向葉片。. 鋁 7075: 研究、無人機,以及低溫葉片。所有超合金葉片皆以金剛石刀具(CBN)加工,並受控工藝參數。.
根部連接特徵(fir-tree、dovetail、pin-boss)與葉芯在同一次五軸加工工序中加工—確保根部與葉片的空間定位精度。. Fir-tree 輪廓 在葉身輪廓加工後再以型式鉆加工。根部到葉片的堆疊軸位置:±0.02 mm。根部連接表面經過坐標測量機(CMM)與渦輪盤槽圖對證。.
是的——導葉裝置組(通常為 8–24 根葉片)從同一程式加工而成,並 100% CMM 量規檢驗 在每個葉片上。葉片與葉片之間的輪廓偏差在檢驗包中報告——通常 ≤ 0.015 mm 的葉片對葉片偏差。配對組確保流動腔幾何形狀的一致性與最小的氣動損失。.
燃氣渦輪機與壓縮機表面: 表面粗糙度 0.4 µm 在所有氣路潤濕表面(吸氣面、壓力面、前緣、後緣)上標準。對於高效設計:Ra 0.2 μm 並附加拋光過程。根部連接圓角:Ra 0.8 μm(結構用,非氣動)。表面粗糙度以輪廓儀測量並報告。.
鈦合金與不鏽鋼原型葉片: 8–12 天. 超合金(Inconel): 12–18 天. 小批量(10–30 片葉):16–24 天。配對導葉組(8–24 根葉片):18–26 天,取決於葉片數量與材料。.