info@hxcnc.com Shenzhen, Chine Réponse dans les 24 heures
Catégorie de produit
Profil d'aile · LE/TE ±0,02 mm · Ra 0,4 µm · Sim 5 axes
TBV / 001 — 008

Usiné CNC 5 axes
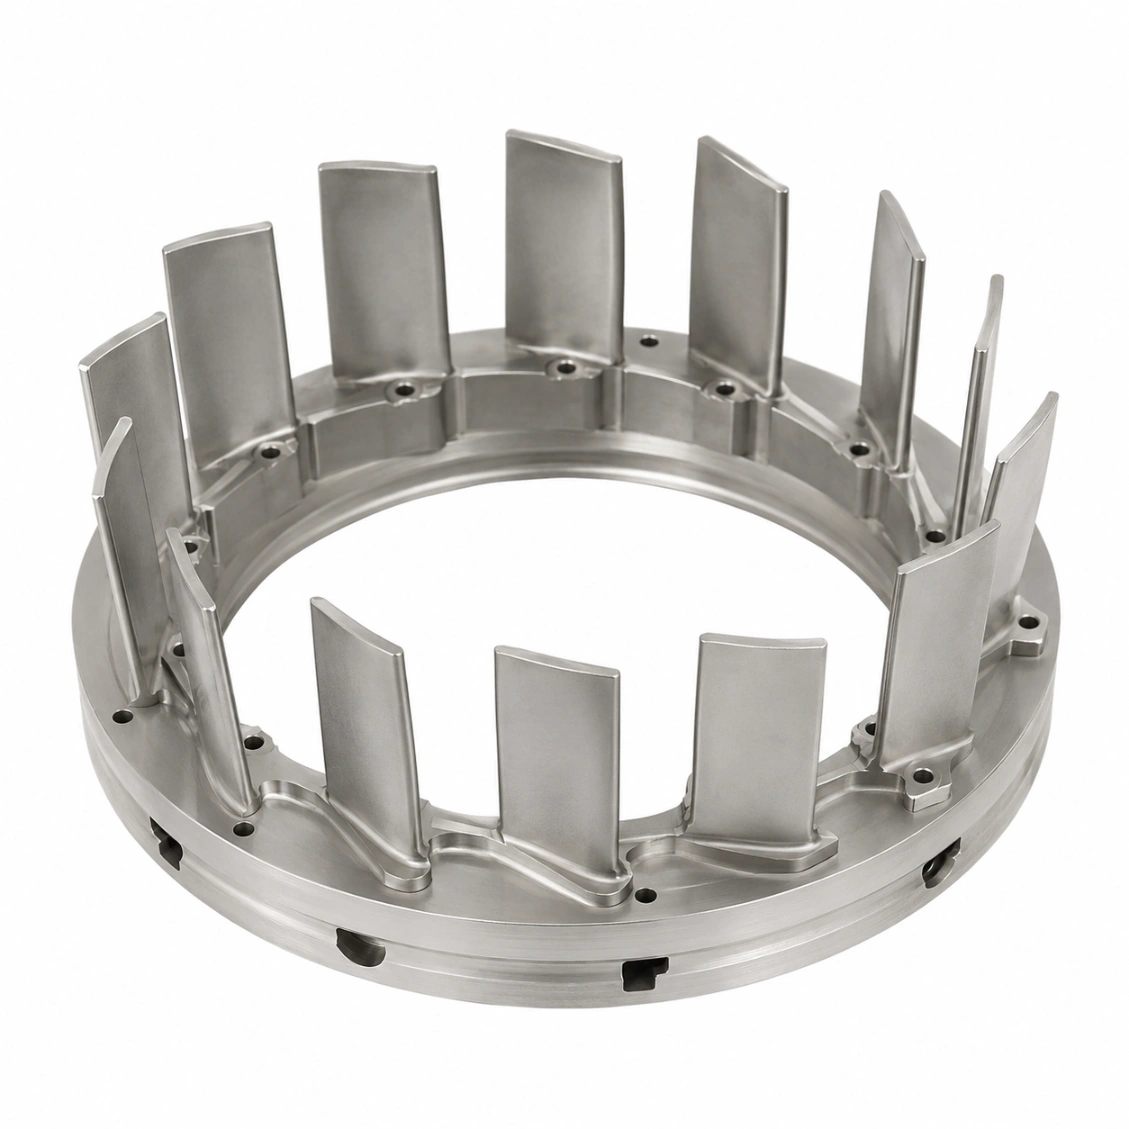
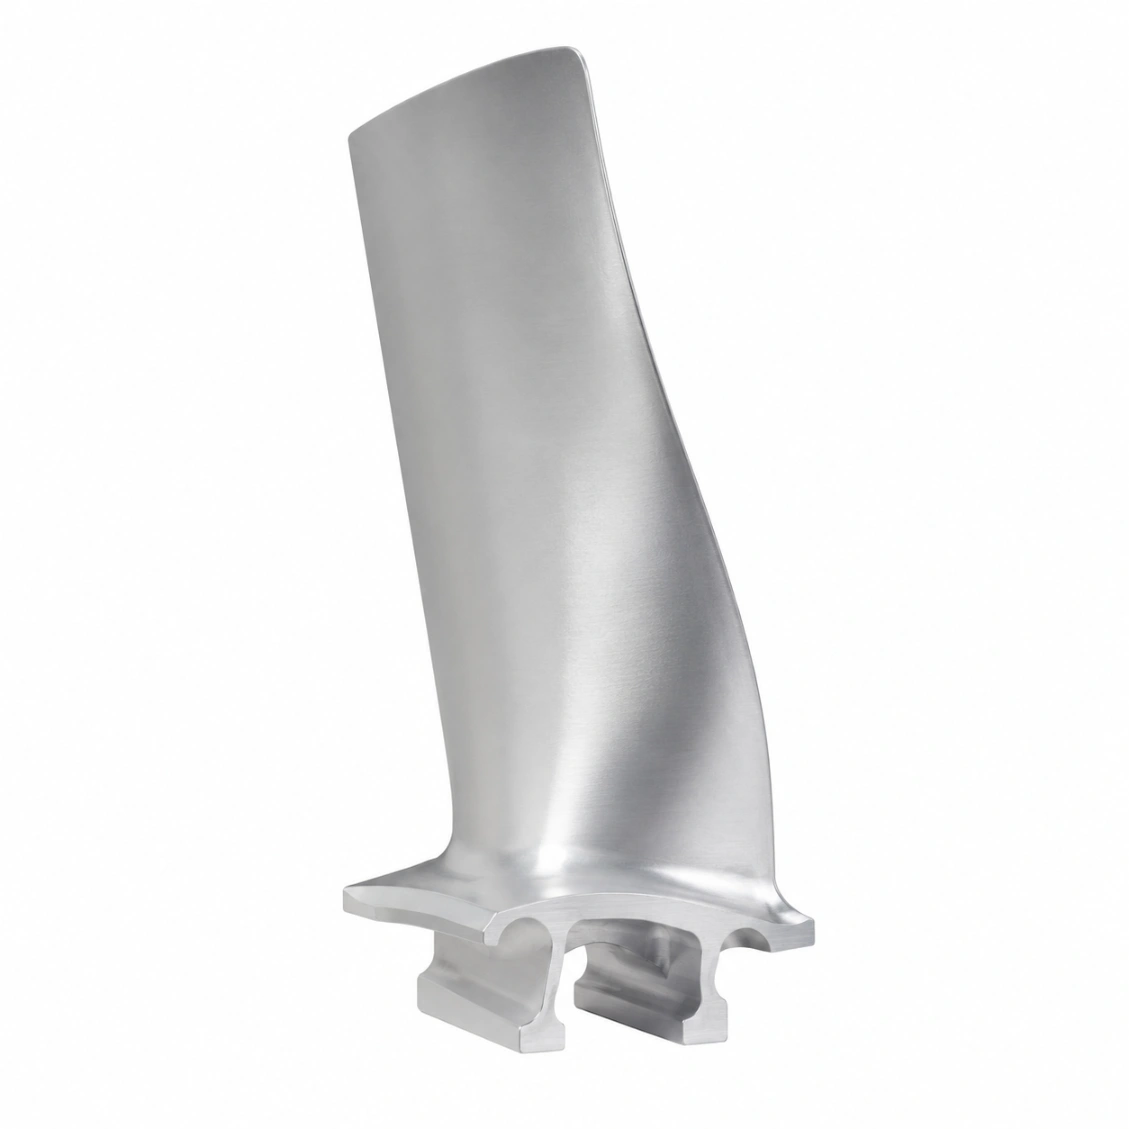
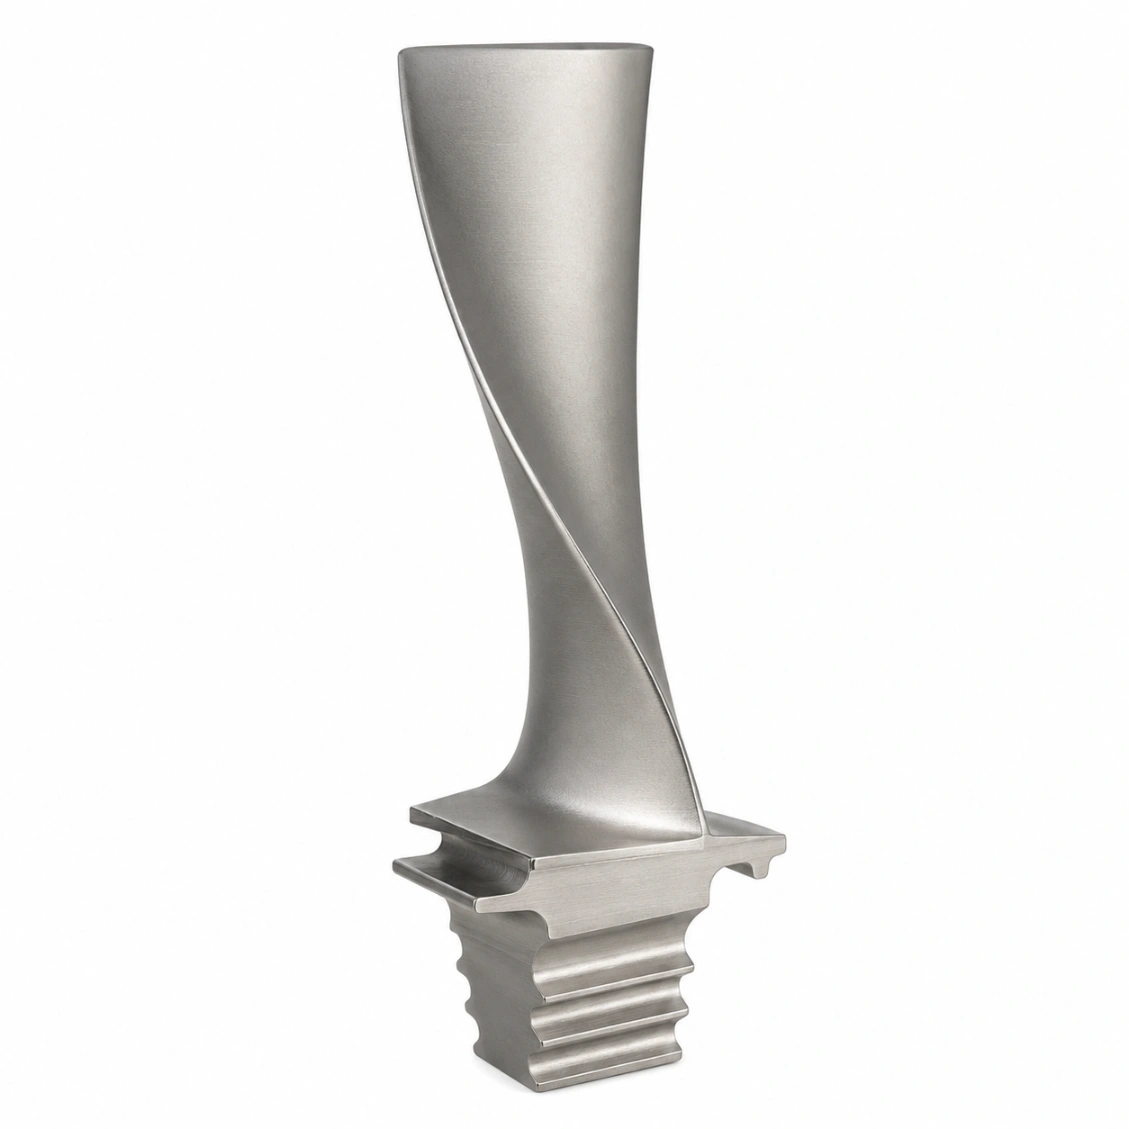
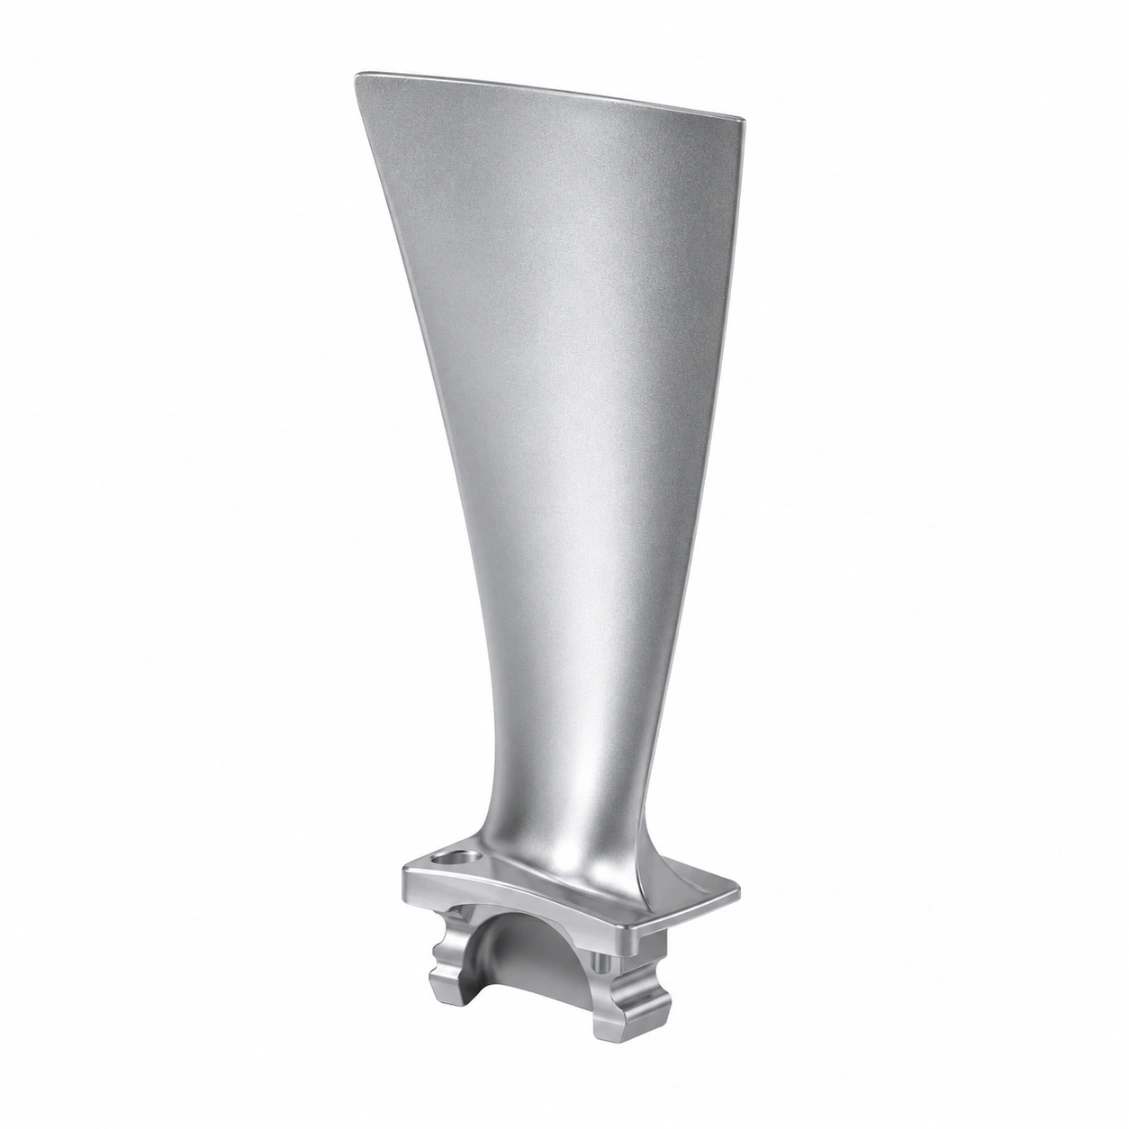
Aubes de turbine et guides d'aubes

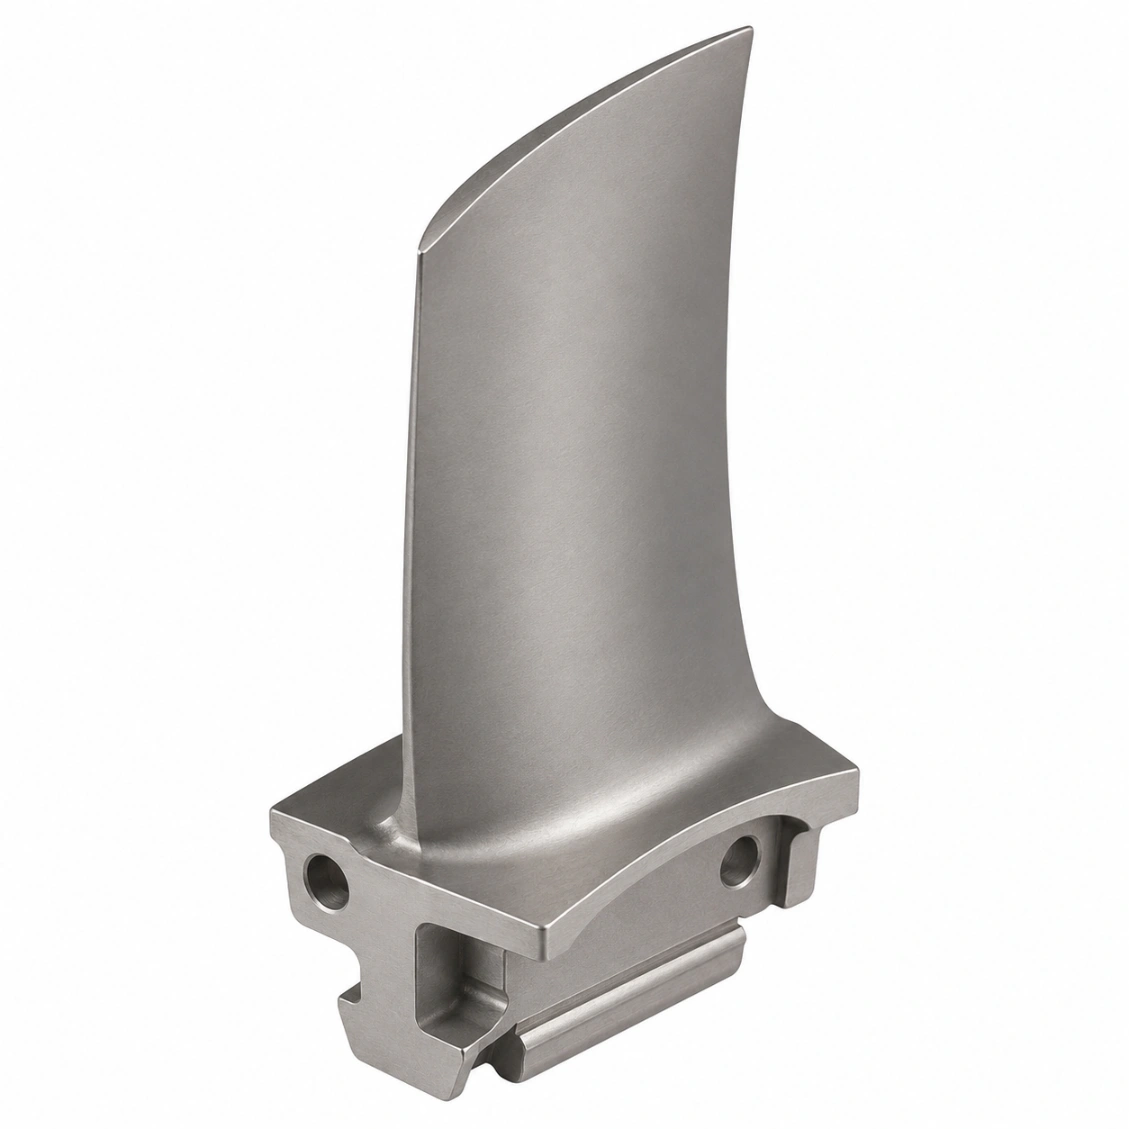
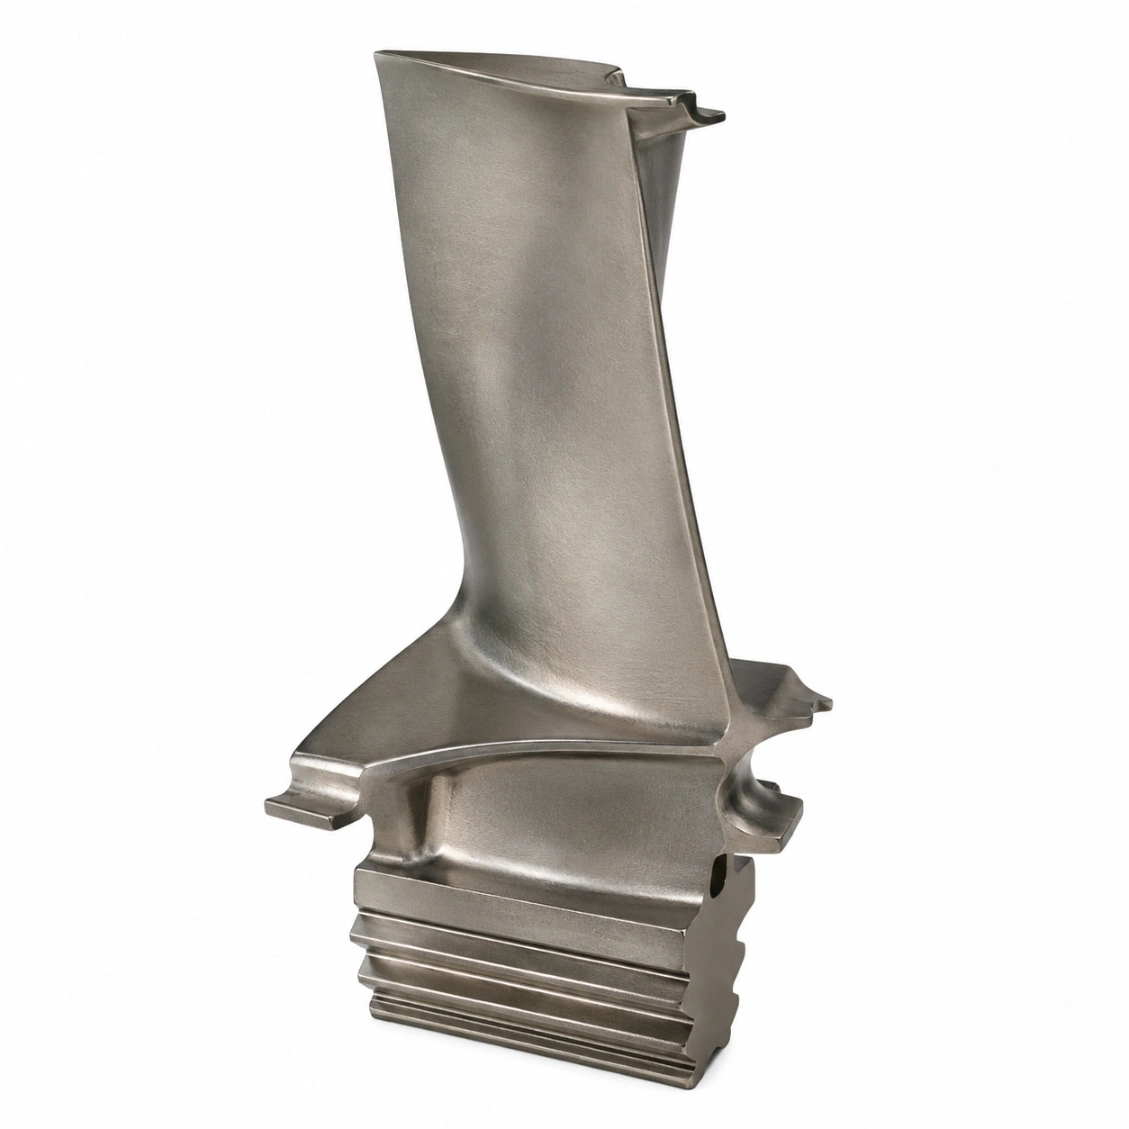
Aubes de turbine usinées avec précision en CNC 5 axes et aubes guide — profils d'aile complexes, tolérance de l'avant/arrière du bord d'attaque ±0,02 mm, géométrie torsadée et conique en titane, acier inoxydable et superalliages de nickel. Pour turbines à gaz, compresseurs et systèmes de contrôle de flux aéronautiques.

±0.02mm
LE / TE
Ra 0.4µm
Voie de gaz
5-Axes
Torsion Sim.
PLAN PART · TBV-000 AUBE DE COMPRESSEUR · Ti-6Al-4V ISO 9001 · CNC 5 AXES
Aile torsadée
LE ±0,02mm
RAISSE θ = 0° MILIEU θ = −12° ASTUCE θ = −24° FIR-TREE Empilement ±0,02 LE TE TORSION 5 AXES · ±0,02 LE/TE · Ra 0,4 VUE EN 3 SECTIONS LE / TE · ±0,02 mm R 0,3 LE R 0,1 TE CORDONNE · ±0,05 · POS ±0,02 FLUX DE TRAVAIL · 5 AXES BRUT SEMI-FIN SONDE FINITION BRUT · adaptatif +0,3 SEMI · +0,05 stock FINITION · boule R0,1 CMM · 5-SECTION pointe S1 S2 milieu S3 S4 racine S5 SCAN DE PROFIL 100% MATÉRIAU · TEMPÉRATURE MATÉRIAU T MAX UTILISATION Ti-6Al-4V ◀ 400°C compresseur Inconel 718 700°C turbine HP Inconel 625 900°C René 41 sect. 17-4PH 300°C aube industrielle Al 7075 120°C recherche · UAV ÉCHELLE 2 : 1 · MM
Aéro · Industriel · Turbo · UAV · Éolien · Recherche
Cas d'utilisation
Ti Gr5 · Inconel 718/625 · 17-4PH · Al 7075
Matériaux
48hr Devis · Prototype de 8 jours · MOQ 1
Service
±0,02mm
Bord d'attaque / Bord de fuite
classe de tolérance
Profil d'aile
Géométrie du profil
tordu et effilé
Ra 0,4 µm
Finition de surface
surfaces du chemin de gaz
8 jours
Livraison la plus rapide
commandes de prototypes
Pourquoi c'est difficile

Défis d'usinage des aubes et des aubes de turbine

Les aubes de turbine combinent la géométrie la plus exigeante en usinage de précision — un profil d'aile continuellement torsadé et effilé avec des bords d'attaque et de fuite tranchants, des caractéristiques de fixation à la racine, et des exigences de finition de surface dictées par l'efficacité aérodynamique.

✈️
Précision du profil d'aile
La performance aérodynamique dépend entièrement du profil de l'aile. HXC maintient la position du bord d'attaque et de fuite à ±0,02 mm et la corde de section à ±0,05 mm — vérifié par CMM sur plus de 5 sections transversales par aile.
🔪
Précision de la netteté du bord d'attaque et de fuite
Les bords d'attaque nécessitent des rayons précis (R0,1–0,5 mm typique) sans bavures ni défauts de surface. Les bords de fuite s'effilent en une géométrie de lame. Des trajectoires d'usinage de finition dédiées avec des outils micro-diamètre sont programmées pour les deux bords.
🌡️
Matériaux haute température
Les aubes de turbine aéronautiques nécessitent des superalliages de nickel (Inconel 718, René 41) ou du titane — des matériaux qui durcissent rapidement et génèrent une chaleur extrême. HXC utilise des outils en CBN, un refroidissement contrôlé, et des paramètres réduits pour l'usinage de toutes les aubes en superalliage.
Notre travail

Aubes de turbine et guides que nous avons réalisés

Profils d'aile pour turbines à gaz, turbocompresseurs et systèmes de contrôle du flux — entièrement profilés par CMM.
Demander une pièce similaire →
Pale de turbine — Aérospatial
Vanne de turbine à gaz
Vanne guide de turbine industrielle
Prototype de pale de turbine de recherche
Vanne guide de compresseur — Aéro
Roues de turbine de turbocompresseur
Array de vanes guide à haute température
Vanne de propulsion de drone
Capacités & Tolérances

Ce que nous pouvons livrer

Spécifications typiques pour ce type de produit — confirmer les exigences exactes lors de la demande.

Tolérance du profil de la pale.±0,05 mm de corde
Position LE/TE±0,02 mm
Plage d'angle de torsionTorsion totale de 0° à 90°
Rayon Min TER0,1 mm
Finition de surfaceTrajet gaze Ra 0,4 µm
Attache racineArbre de Noël, queue d'aronde, bossage de broche
MatériauxTi, Inconel, SUS, Al
InspectionCMM 5+ sections/lamelle
Scan de profilContour optique ou CMM
Délai de fabrication (prototype)8–12 jours
Délai de fabrication (lot)16–24 jours
Ajout de superalliage+4–6 jours
Comment ça fonctionne

De dessin à pièce finie

Téléchargez votre fichier 2D/3D — retour DFM, planification du parcours d'outil, et délai de livraison confirmé sous 48 heures.

01
Télécharger le dessin
STEP, IGES, DXF ou PDF. Inclure la qualité de surface et les appels de tolérance.
02
Revue DFM & Parcours d'outil
Revue DFM gratuite — contre-dépouilles, murs minces, accès au chemin de flux, stratégie de surface.
03
Usinage 5 axes & Contrôle qualité
Fraiseuse CNC 5 axes, sonde en cours de fabrication, CMM ou scan optique de surface.
04
Expédition dans le monde entier
Rapport dimensionnel complet inclus. DHL / FedEx / fret maritime.
Avis

De confiance des ingénieurs du monde entier

★★★★★
"La précision du profil de la lame était exceptionnelle — chaque pièce a passé notre contrôle CMM à l'entrée du premier coup. La finition de surface sur les surfaces de flux a dépassé notre spécification Ra 0,4 µm."
AK
Alex K.
Ingénieur systèmes fluides · France
★★★★★
"HXC a compris immédiatement les défis liés au parcours d'outils à 5 axes. Leur retour d'expérience en conception pour la fabrication a détecté un problème de sous-coupe que nous avions manqué. Délai de livraison tel que indiqué."
SL
Sophie L.
Ingénieur Conception · France
★★★★★
"Nous avons réalisé trois lots de production de pièces courbes complexes avec HXC. La cohérence dimensionnelle d'un lot à l'autre est la meilleure que nous ayons vue chez un fournisseur."
JT
James T.
Responsable Achats Senior · France
FAQ

Questions fréquemment posées sur l'usinage de la pale de turbine et de la vanne guide

Questions d'ingénierie et d'approvisionnement répondues par notre équipe d'usinage à 5 axes.

Oui — HXC usine tous les profils d'aile standard et personnalisés en utilisant Interpolation simultanée à 5 axes. Profiles aérodynamiques torsadés (où le profil tourne le long de l’envergure de la pale), profils aérodynamiques effilés (la corde diminue du racine à l’extrémité), et profils à courbure composée sont tous usinés en une seule opération à partir d’un seul point de référence. Le profil à chaque section est vérifié par CMM.
Les bords d’attaque et d’échappement reçoivent des trajectoires d’usinage de finition dédiées: (1) Une passe semi-finition définit la géométrie du bord ; (2) Une sonde CMM en cours de fabrication mesure la position du bord ; (3) Un décalage de correction est appliqué ; (4) Une passe de finition avec un outil à boule de petit diamètre dédié (R0,1–0,3 mm) permet d’obtenir la forme finale du bord. Tolérance de position : ±0,02 mm.
(1) Scan sectionnel CMM: la pale est mesurée à plus de 5 sections transversales du racine à l’extrémité, en comparant la corde réelle, la cambrure et l’épaisseur avec la nominale à chaque station. (2) Scan optique de surface: la surface complète de la pale est capturée sous forme de nuage de points 3D et comparée à la nominale du CAD — les écarts sont affichés sous forme de carte couleur. (3) Inspection visuelle et du bord: bords d’attaque/finition inspectés au microscope pour détecter les bavures, micro-fissures ou marques d’usinage.
Titanium de grade 5 (Ti-6Al-4V): aubes de compresseur, aubes de ventilateur. Inconel 718: étages de turbines à haute température. Inconel 625 / René 41: sections à températures extrêmes. Acier inoxydable 17-4PH / SUS316L: turbines industrielles et aubes guide. Al 7075: recherche, UAV, et aubes à basse température. Toutes les aubes superalliages usinées avec des outils CBN et des paramètres de processus contrôlés.
Les caractéristiques d’attachement de racine (arbre de sapin, queue d’aronde, boss de broche) sont usinées dans le même montage 5 axes que l’aile — garantissant la précision de position racine-à-aile. Profils d’arbre de sapin sont usinés par fraisage de forme après le profilage de l’aile. Position de l’axe de superposition racine-à-aile : ±0,02 mm. Les surfaces d’attachement de racine sont vérifiées par CMM selon le dessin de la rainure du disque de turbine.
Oui — les ensembles de guides de vanes (généralement 8–24 vanes) sont usinés à partir du même programme avec inspection de profil CMM 100% sur chaque vane. La déviation de profil entre vanes est rapportée dans le dossier d’inspection — généralement ≤ 0,015 mm d’une pale à l’autre. Les ensembles assortis garantissent une géométrie cohérente de l’annulus de flux et une perte aérodynamique minimale.
Surfaces de turbines à gaz et de compresseurs : Ra 0,4 µm standard sur toutes les surfaces en contact avec le gaz (côté aspiration, côté pression, bord d'attaque, bord de fuite). Pour les conceptions à haute efficacité : Ra 0,2 µm avec passes de polissage supplémentaires. Filet d'attache à la racine : Ra 0,8 µm (structurel, non aérodynamique). La finition est mesurée par un profilomètre et rapportée.
Pale prototype en titane et acier inoxydable : 8–12 jours. Superalliage (Inconel) : 12–18 jours. Petite série (10–30 pales) : 16–24 jours. Ensembles de guides-vanes assortis (8–24 vanes) : 18–26 jours selon le nombre de vanes et le matériau.
Obtenir un devis

Envoyez votre dessin.
Obtenez un devis.

Chaque demande comprend une revue DFM — faisabilité des tolérances, confirmation du matériau et approche du processus avant le début de la production. MOQ 1 pièce.

24hr
Réponse au devis
Quantité Minimum de Commande 1
Prototypes OK
ISO
9001:2015
📐
Revue DFM sur chaque demande
Faisabilité des tolérances, stratégie de fixation et confirmation des matériaux. Retour spécifique et exploitable — pas de refus générique.
🎯
Inspection du premier article — Standard
Rapport FAI sur chaque nouvelle série. Certificats de matériaux et de traitement de surface inclus avec chaque expédition.
🔄
Même processus : Prototype à Production
Le plan de processus de votre prototype s'applique aux lots de production. Pas de requalification lors de la montée en gamme.
⚙
Usinage CNC 3 / 4 / 5 axes + tournage
Pièces structurelles complexes, arbres, boîtiers et composants de transmission. Métaux et plastiques d'ingénierie.
ISO 9001:2015 Fraisage 3/4/5 axes Tournage CNC Inspection CMM Livraison mondiale