
Категорія продукції
Отвір H7/H6 · ≤0,005 Біг фланця · 5+ матеріалів
FB / 001 — 010
Отвір + фланець шліфовані
Фланцеві втулки
Точні фланцеві втулки та фланцеві гільзи з ЧПК-шліфуванням — допуск отвору H7/H6, биття торця фланця ≤ 0,005 мм відносно бази отвору, співвісність зовнішнього діаметра до отвору ±0,003 мм. Варіанти з бронзи, латуні, загартованої сталі, нержавіючої сталі, PEEK та з підкладкою PTFE для корпусів підшипників, шарнірів і напрямних точних валів.
H7 / H6
Допуск подіркового отвору
±0.003mm
Співвісність зовнішнього діаметра та отвору
≤0,005mm
Біг торця фланця
КРЕСЛЕННЯ ДЕТАЛІ · FB-000 ФЛАНЦЕВА ВТУЛКА · БРОНЗА PB2 · ЗОВН. Ø22 / ОТВІР Ø16 H7
ISO 9001 · ОТВІР + ФЛАНЕЦЬ ШЛІФОВАНІ · КІМ
Отвір + фланець · Один установ
Біг фланця 0,005 → A
Шарнір · Шків · Зчленування · Коробка передач · Харчова промисловість · Медицина
Застосування
Бронза · Латунь · Нержавіюча сталь 316L · 42CrMo4 · PEEK · ПТФЕ
Матеріали
48hr Цитата · 4-Денний Прототип
Послуга
H7 / H6
Допуск подіркового отвору
стандарт посадки корпусу
стандарт посадки корпусу
±0.003мм
Коаксіальність зовнішнього діаметра до отвору
змолоти в одній налаштуванні
змолоти в одній налаштуванні
≤0.005мм
Біг торця фланця
перпендикулярність до отвору
перпендикулярність до отвору
4 дні
Найшвидша доставка
макети замовлення
макети замовлення
Наша Робота
Замовити Подібну Деталь →
Фланцеві втулки, які ми виготовили
Точні фланцеві втулки, оброблені на ЧПУ, для автомобільної, робототехнічної, аерокосмічної, медичної та промислової галузей.
 Бронза PB2 · Ковзання
Фланцева бронзова втулка — шарнір
Зовнішній діаметр Ø22 / Отвір Ø16 H7 · 200 шт.
 Нержавіюча сталь 316L · Харчова промисловість
Фланцева втулка з нержавіючої сталі — харчова машина
Зовнішній діаметр Ø18 / Отвір Ø12 · Пасивовано · 100 шт.
 42CrMo4 · Гейровий агрегат
Фланцева загартована втулка
Зовнішній діаметр Ø35 / Отвір Ø25 · HRC 55 · 80 шт.
 Al 6061 · Робот
Фланцевий алюмінієвий втулка — Робот
Зовнішній Ø20 / Внутрішній Ø14 · Анодований · 120 шт.
 PEEK · Медичний
Фланцева втулка PEEK — Хірургічна
Зовнішній Ø14 / Внутрішній Ø10 · Стерилізується · 50 шт.
 Латунь C36000 · Інструмент
Фланцева латунна втулка
Зовнішній Ø16 / Внутрішній Ø10 · Ra 0,4 мкм · 200 шт.
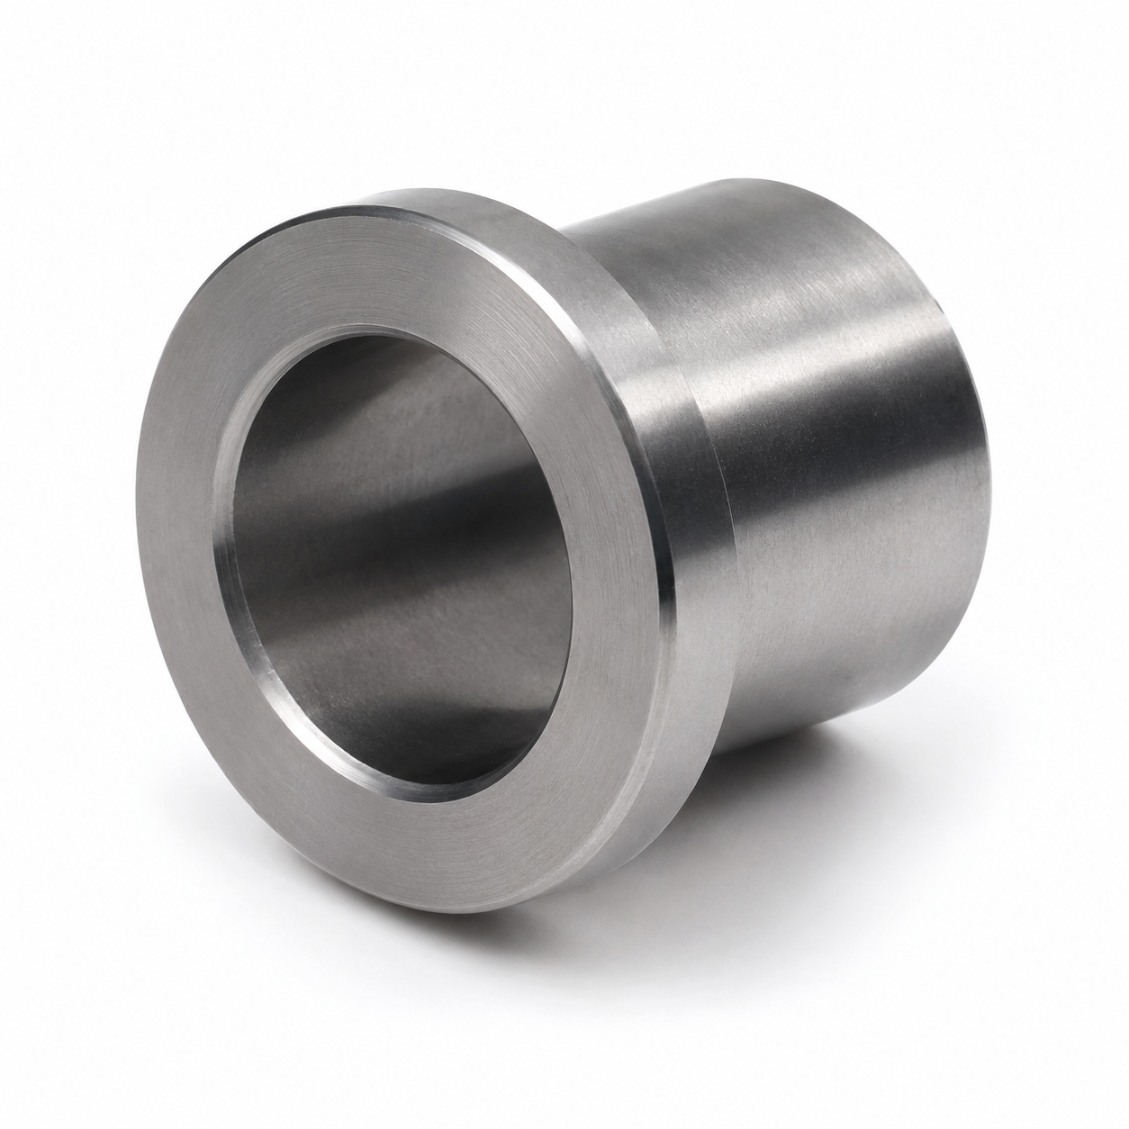 GCr15 · Підшипник
Фланцева підшипникова втулка
Зовнішній Ø28 / Внутрішній Ø20 · HRC62 · 100 шт.
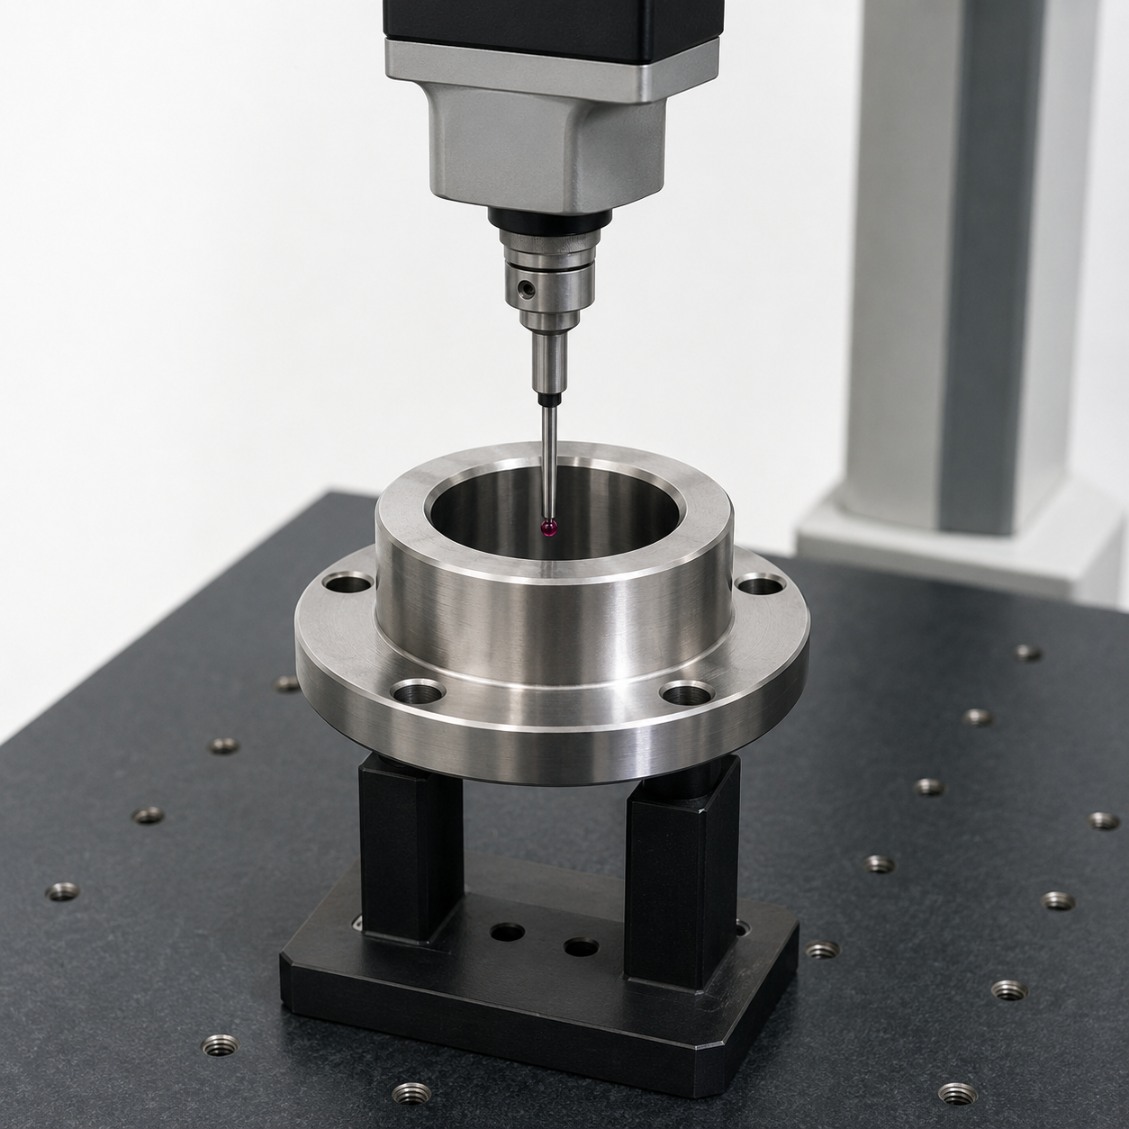 Перевірено CMM
Внутрішній + зовнішній діаметр + фланець перевірені
Кожен елемент виміряний CMM
Як це працює
Від креслення до готового виробу
Завантажте свій креслення — внутрішній діаметр, зовнішній діаметр, фланець і матеріал. Розрахунок ціни за 48 годин.
01
Завантажити малюнок
STEP, DXF, PDF або ескіз із зазначенням внутрішнього діаметра, зовнішнього діаметра, фланця та класу посадки.
02
Котирування за 48 годин
Рекомендація матеріалу, клас посадки та чіткий термін виготовлення.
03
Токарна обробка + шліфування + контроль
Внутрішній діаметр + фланець шліфуються за одну установку, перевірка на КІМ.
04
Доставляємо по всьому світу
Повний вимірювальний звіт. DHL / FedEx / морські перевезення.
Відгуки
Надійний виробник фланцевих втулок
★★★★★
"Видатна збереженість розмірів у кожній партії. Звіт CMM повністю відповідала нашому вхідному контролю. Час виготовлення — обіцяний."
AK
Олексій К.
Механічний інженер · Україна
★★★★★
"Огляд DFM від HXC виявив дві проблеми дизайну до виробництва. Готові деталі були бездоганні з першого разу. Сильна рекомендація."
SL
Софі Л.
Інженер з дизайну · Франція
★★★★★
"Три роки закупівель прецизійних втулок у HXC. Якість стабільна, терміни виконання надійні, інженери завжди на зв'язку."
JT
Джеймс Т.
Старший інженер · Україна
Поширені запитання
Фланцеві втулки — Поширені запитання
Технічні та питання з постачання відповідають нашими інженерами.
Фланцева втулка — це прецизійний циліндричний підшипник або напрямна втулка з інтегрованим радіальним фланцем на одному кінці. Фланець забезпечує осьове розташування у корпусі, запобігає проштовхуванню втулки через отвір корпусу під осьовим навантаженням і створює опорну поверхню для упору вала. Фланцеві втулки використовуються там, де потрібен простий підшипник у компактному вузлі, який також вимагає осьового позиціонування.
H7 (зазорна посадка) для більшості застосувань простих підшипників — вал працює із зазором 0,010–0,040 мм у втулці, забезпечуючи простір для мастильної плівки. H6 (менший зазор) для прецизійних позиціонуючих шарнірів, де мінімізація радіального люфту є критичною. H5 для каліброваних шарнірів. Правильний зазор залежить від діаметра вала, швидкості та мастила — інженери HXC радять правильну посадку за вашими даними застосування.
Фосфорна бронза PB2: стандартний матеріал для простих підшипників — самозмащуваний з масляними канавками, добра зносостійкість. Латунь C36000: менша вантажопідйомність, ніж у бронзи, відмінна оброблюваність, для легких шарнірів. нержавіюча сталь SUS316L: харчова, фармацевтична та морська промисловість. 42CrMo4 загартований: для заміни підшипників з голчастими роликами або кулькових втулок під великим навантаженням. ПЕК: хімічно стійкий, стерилізується, для медичних і високотемпературних застосувань. сталь з PTFE-покриттям: найнижчий коефіцієнт тертя, робота без мастила.
Фланцева поверхня фланцевої втулки — це опорна поверхня, яка контактує з торцем корпусу. Биття цієї поверхні відносно осі отвору означає, що фланець не перпендикулярний отвору — це спричиняє нахильний момент на валу під час обертання, збільшує тертя підшипника і прискорює знос. HXC шліфує фланцеву поверхню і отвір за одну установку, досягаючи биття поверхні ≤ 0,005 мм відносно осі отвору.
Прототип (1–5 шт., токарна + шліфування): 4–7 днів. Малий тираж (10–50 шт.): 7–12 днів. Серійне виробництво (100–1 000 шт.): 10–16 днів. Нержавіюча сталь або титан: додати 2–4 дні. Можливе термінове виробництво.
Стандартний шліфований отвір: Ra 0,4 мкм. Точний отвір (H6/H5): Ra 0,2 мкм. Торцева поверхня фланця шліфована: Ra 0,4 мкм. Дзеркально-шліфований отвір для високошвидкісних валів: Ra 0,1 мкм. Усі параметри виміряні контактним профілометром і зазначені у сертифікаті контролю.
Так — масляні канавки (осьові, гвинтові або перехресні), отвори для гноту, поперечні маслопроводи та самовстановлювальні фаски обробляються в тому ж токарно-фрезерному циклі, що й отвір та фланець, що забезпечує концентричність усіх елементів відносно бази отвору. Вкажіть схему та глибину канавки на кресленні.
За запитом — для серійного виробництва HXC може надати оправку для запресування, розмірену під зовнішній діаметр втулки та упор до фланця. Рекомендоване зусилля запресування та мінімальна товщина стінки корпусу розраховуються під час DFM-аналізу.
Готові замовити виготовлення фланцевих втулок на замовлення?
Завантажте креслення фланцевої втулки — отвір, зовнішній діаметр, діаметр і товщина фланця, матеріал і клас посадки. Розрахунок вартості за 48 годин.
Приймається: STEP · DXF · DWG · PDF · IGES · SolidWorks · CATIA