
產品類別
無人機 · 機器人 · 航空 · 5 軸 · −50% 質量
HLS / 001 — 008
中空輕量化
結構零件
精密 5 軸加工中空輕量化結構件 — 薄壁腔體、內部腔網、壁厚控制≥0.8 mm。Al 7075 或 Ti Grade 5。用於無人機機架、機器人連桿及航空航天結構,重量每克皆重要。.
≥0.8mm
最小壁厚
−50%
質量減輕
95%
剛度保留
零件 DWG · HLS-000 UAV ARM CUTAWAY · Al 7075-T651
ISO 9001 · AS9100 就緒
壁厚 ≥ 0.8 mm
孔洞銑削網絡
UT 壁厚量規 ✓
無人機 · 機器人 · 航空 · 光學
使用案例
鋁合金 7075 · 鋁合金 6061 · 鈦合金 5 級
材料
48hr 報價 · 7 天原型
服務
≥0.8毫米
最小壁厚
薄壁結構
薄壁結構
−50%
減重
與實心坯料相比
與實心坯料相比
Ra 0.8µm
內部表面
腔體表面處理
腔體表面處理
7天
最快交付
原型訂單
原型訂單
为何困难
中空結構加工挑戰
薄壁容易出現談振、夾持變形與熱處理變形。通過深腔保持壁厚的一致性需要專用工具與多步驗證。.
🏗️
薄壁穩定性
厚度低於2毫米的壁在加工過程中會振動(談振),導致表面波紋與尺寸不精確。我們使用優化的進給速度與專用裝夾件,在薄壁下機加工至 0.8 毫米
無談振。.
⚖️
重量-剛度平衡
目標是每克最大剛度——而不只是最輕。我們的工程師會審查載荷路徑,保留需要的結構肋,僅從非承載區域移除材料。.
🌡️
熱處理變形
與實心件相比,空心件在熱處理時更易變形,原因是截面不均。我們先預加工到過大尺寸,熱處理,必要時矯正,然後再精加工至最終公差。.
我們的工作
请求相似零件 →
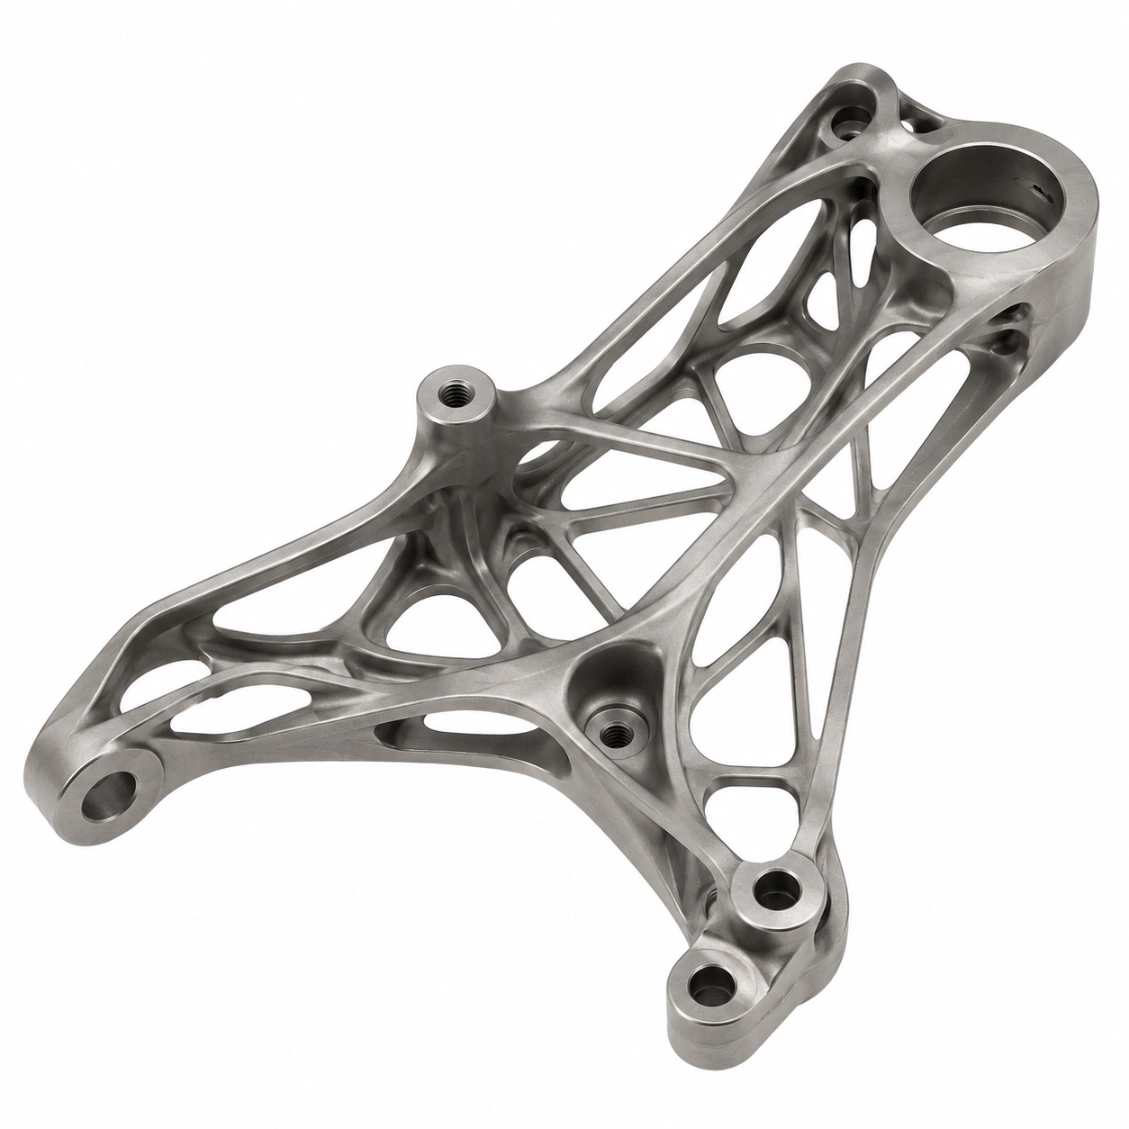
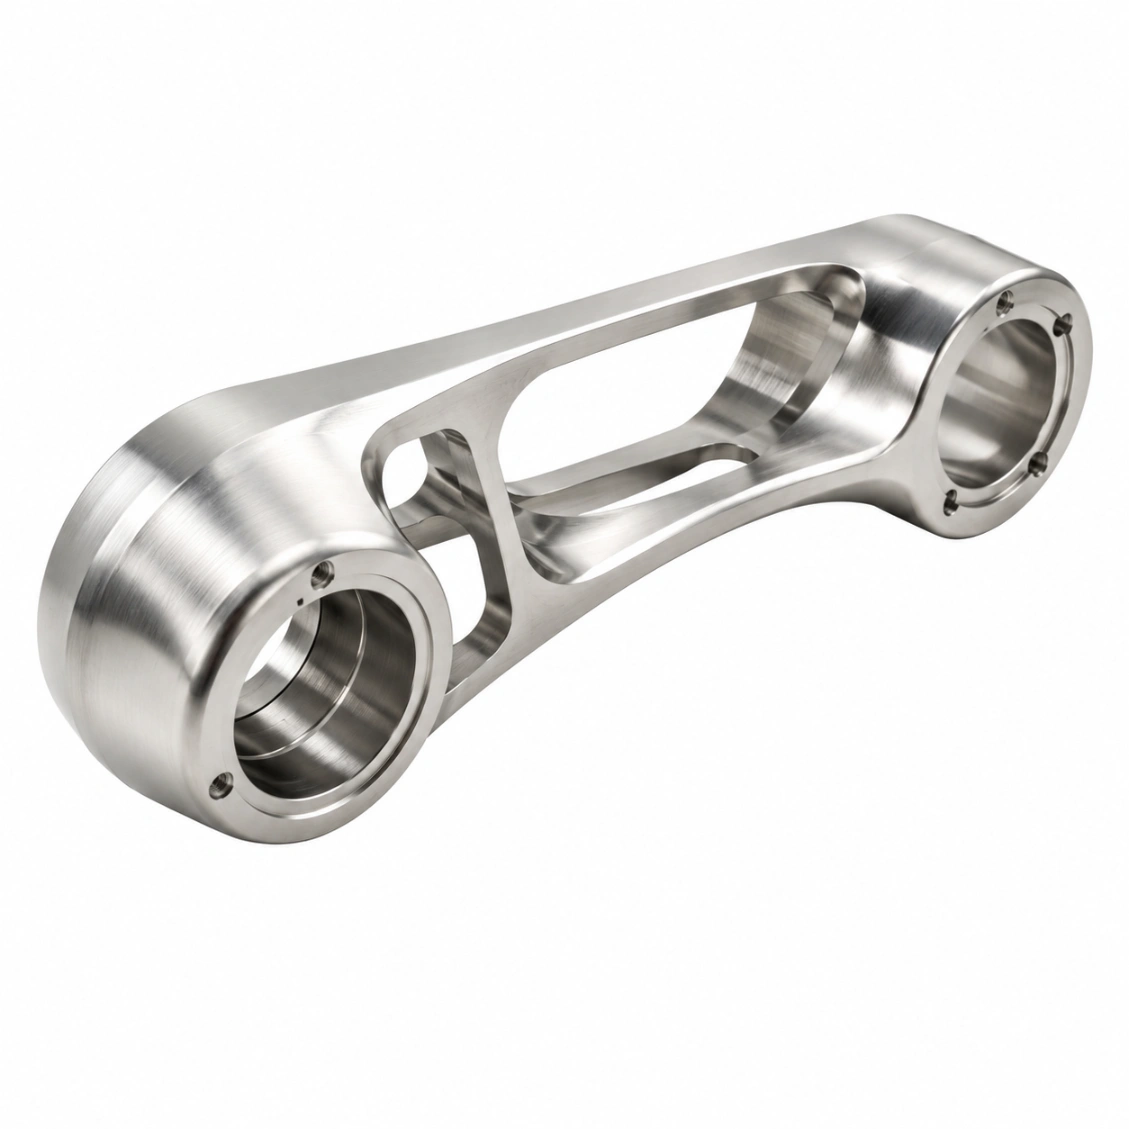
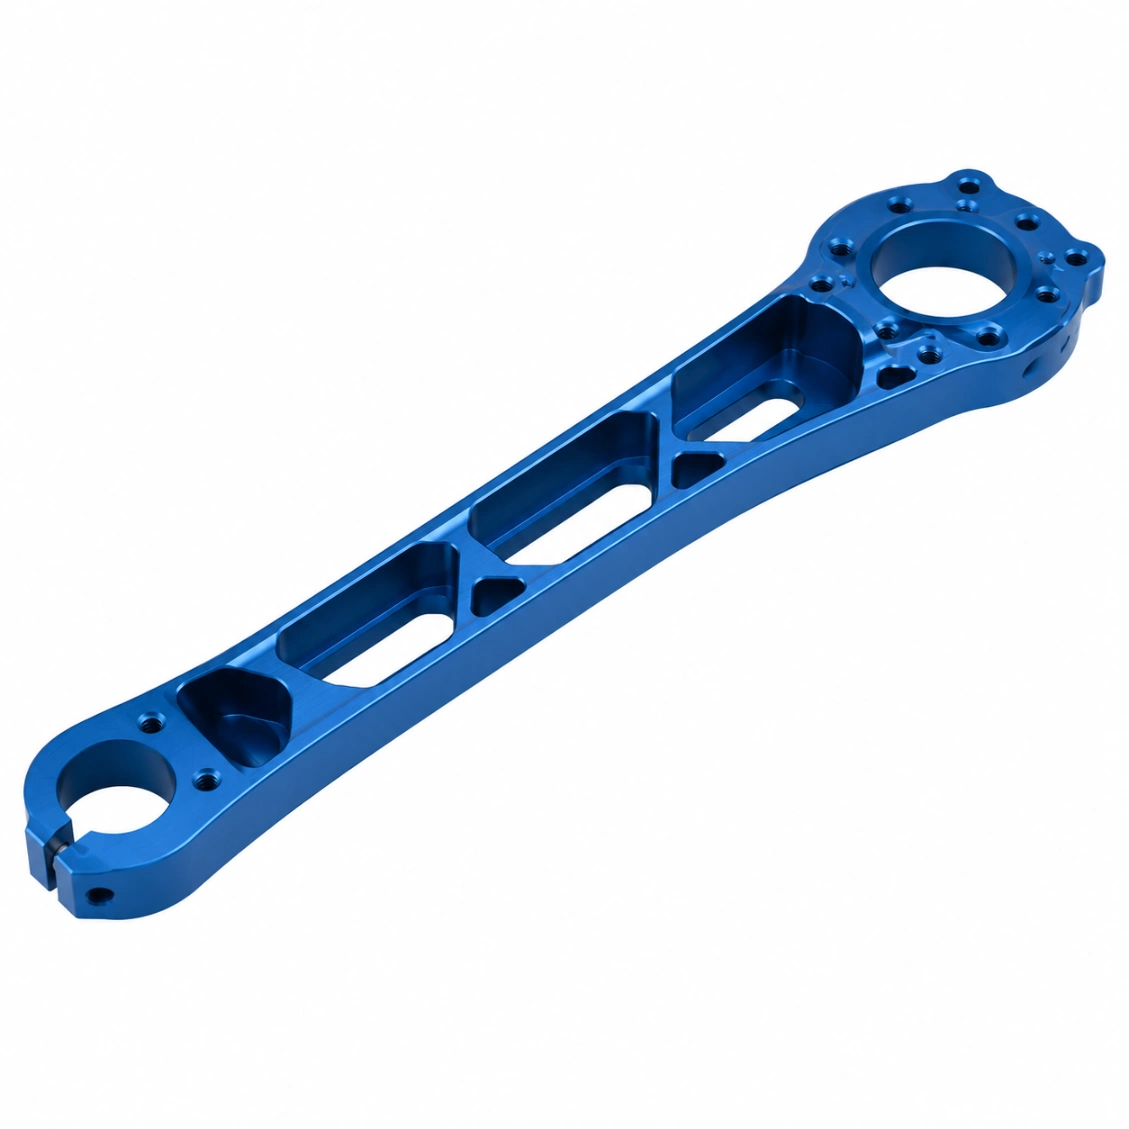
我們已製作的中空輕量化結構
無人機機架、機器人連桿,以及航空航天結構——每道壁厚都經過驗證。.




原理
從圖樣到成品部件
上傳您的 2D/3D 檔案 — 在 48 小時內收到 DFM 反饋、報價與確定的交期。.
01
上傳圖樣
STEP、DXF、PDF 或草圖。偏好 2D + 3D。.
02
DFM 檢查與報價
免費 DFM 反饋 + 材料、交期與成本 — 於 48 小時內完成。.
03
CNC 加工與 QC
五軸 CNC、CMM 檢測、完整尺寸報告。.
04
全球運送
DHL / FedEx / 海運。檢驗報告附寄。.
評價
全球工程師信任的選擇
★★★★★
"CMM 報告與我們的 incoming 檢驗完美匹配。第一件尺寸的每個關鍵尺寸都在規格內。交期正如報價。"
AK
Alex K.
機械工程師 · 德國
★★★★★
"HXC 的 DFM 評估在我們投入生產前就捕捉到公差堆疊問題。成品部件完美且批次一致性出色。"
SL
蘇菲 L.
設計工程師 · 法國
★★★★★
"在三年內我們從 HXC 取得超過 30 個料號。品質穩定,交期可靠,工程團隊回應也始終迅速。"
JT
詹姆斯 T.
高級採購員 · 台灣
常見問題
中空輕量化結構——常見問題
機器人技術與採購團隊的常見問題 — 由我們的製造團隊回答。.
實用最低值: 0.8 毫米用於 Al 7075, ,1.0 毫米用於 Al 6061,0.8 毫米用於 Ti Grade 5,
1.2 毫米用於不銹鋼。在這些極限以下,嚙合和夾持變形會使一致的壁厚成為不可能。HXC 在 DFM 審查中標示薄壁問題,並為您的幾何形狀建議最佳的最小值。.
HXC 使用以下組合 可及表面的 CMM 測量 與
用於封閉腔體的校準超聲壁厚計 在多個角度位置與軸向站點測量壁厚 — 全部在檢驗證書上報告。.
在 Al 7075 中設計得當的中空部件可以是 40–60% 比實心部件更輕 同等外部尺寸下。Ti Grade 5 中空結構比相同鋁實心部件輕 30–40%,同時提供更高的比剛度。具體降低量取決於荷載路徑與最小壁厚限制。.
三種策略: (1) 階段性粗加工與精加工 — 粗加工去除大部分材料以提高剛性,然後以輕薄的切屑進行壁面精加工。. (2) 溫度穩定夾持 — 液壓夾具施加均勻、低夾持力。.
(3) 序列最佳化 — 以盡量保留周圍更多材料的順序對壁面進行加工。.
T6 時效 (溶解熱處理 + 人工時效) 為 Al 7075 的標準熱處理 — 可提供峰值強度。對於薄壁中空件,我們使用 T651 預時效材料進行加工,並避免加工後再時效以降低變形。若需要加工後陽極化,則在陽極化前進行尺寸補償。.
是的——內部口袋、通道與凸台透過延伸式工裝與五軸可達角度進行加工
表面加工使用延伸長度工具與五軸穿透角度. 腔體內部的表面粗糙度:
Ra 0.8–1.6 µm 為標準。對於關鍵的內部表面(軸承座、密封槽),可達 Ra 0.4 µm。
盲內部特徵以可動式坐標測量機探頭進行檢驗。.
硬質陽極氧化(Type III): 於鋁合金上達 15–25 µm—顯著提高硬度而不扭曲薄壁。. 鉻酸鹽轉換鍍層: 厚度極薄,適用於
航空航太底漆附著。. 化學鎳鑽鍍: 內表面與外表面均勻覆蓋,提供耐腐蝕保護。避免薄壁件上使用重度鍍層(>10 µm).
原型(複雜空腔、客製治具): 7–12 天. 小批量:12–18 天。
無人機機架生產批次:15–22 天。Ti Grade 5 空心結構因材料前置時間與較慢的切削參數,再增加 3–5 天。.