
52100 軸承鋼 ✦
SUJ2(JIS 標準) ✦
GCr15(GB 標準) ✦
熱處理後的 HRC 60–64 ✦
亞霍氏低溫處理 ✦
精密外徑/內徑磨削 ✦
軸承球與磁環 ✦
精密球螺桿 ✦
耐磨部件與滾筒 ✦
52100 軸承鋼 ✦
SUJ2(JIS 標準) ✦
GCr15(GB 標準) ✦
熱處理後的 HRC 60–64 ✦
亞霍氏低溫處理 ✦
精密外徑/內徑磨削 ✦
軸承球與磁環 ✦
精密球螺桿 ✦
耐磨部件與滾筒 ✦
材料等級
52100 · SUJ2 · GCr15 — 一鋼三標
全球標準對應
52100、SUJ2 與 GCr15 是以三個國家標準所表示的高碳鉻軸承鋼組成相同的材質——AISI(美國)、JIS(日本)與 GB(中國)。全部可供精密軸承與耐磨件應用互換使用。.
AISI · 美國標準
52100
高碳鉻軸承鋼
國際公認的分級標示。以美國原始設備製造商的圖面指定,並廣泛用於國際航空、汽車與精准工程供應鏈。跨標準對照時的參考標示。.
🌐 國際 / 美國
JIS G4805 · 日本標準
SUJ2
高碳铬軸承鋼鋼管 Grade 2
由日本原廠商指定 — 豐田、本田、 NSK、 NTN — 以及所有 JIS 標準供應鏈。功能上與 52100 在各項性能上等同。當日本客戶指定 SUJ2 時,即為與 52100 / GCr15 相同的材料,將依序被採購與供應。.
🇯🇵 日本 · JIS 供應鏈
GB/T 18254 · 中國標準
GCr15
高碳铬軸承鋼 — "Cr15" = 1.5% Cr
大陸地區的標準 designation。"G" 代表 滾動軸承鋼 (rolling bearing steel),"Cr15" 表示大約 1.5% 的鉻含量。中國最常備的軸承鋼——如果你是從中國製造商採購,GCr15 將是提供的 52100 規格。.
🇨🇳 中國 · GB 供應鏈
化學成分(典型範圍)
52100
AISI / SAE — 依 ASTM A295
| 碳(C) | 0.98–1.10% |
| 鉻(Cr) | 1.30–1.60% |
| 錳(Mn) | 0.25–0.45% |
| 矽(Si) | 0.15–0.35% |
| 硫(S) 最大 | 0.015% |
| 磷(P) 最大 | 0.025% |
SUJ2
JIS G4805 — 日本標準
| 碳(C) | 0.95–1.10% |
| 鉻(Cr) | 1.30–1.60% |
| 錳(Mn) | 0.50% 最大 |
| 矽(Si) | 0.15–0.35% |
| 硫(S) 最大 | 0.025% |
| 磷(P) 最大 | 0.025% |
GCr15
GB/T 18254 — 中國標準
| 碳(C) | 0.95–1.05% |
| 鉻(Cr) | 1.40–1.65% |
| 錳(Mn) | 0.25–0.45% |
| 矽(Si) | 0.15–0.35% |
| 硫(S) 最大 | 0.020% |
| 磷(P) 最大 | 0.027% |
清潔度說明: 高性能軸承鋼在比普通合金鋼更嚴格的清潔度標準下生產——在煉鋼過程中控制氧含量、夾雜物數量與碳化物網絡分佈。我們為精密軸承應用採購具完整出廠證書的軸承鋼並包含清潔度驗證。標準商用 GCr15/52100 直條適用於一般磨耗部件;應要求可提供真空脫氣或電渣重熔(ESR)等級,以實現最高疲勞壽命的軸承應用。.
材料科學
為何選用 52100 / GCr15 於 滾動接觸應用

軸承鋼不僅僅是硬度高——它在微觀結構層面被工程化以對應特定失效模式:滾動接觸疲勞。透過適當熱處理而產生的細小且均勻的鉻碳化物分佈,是軸承鋼與同等硬度的通用高碳鋼或工具鋼的區別所在。.
硬度 HRC
HRC 60–64 — 通過熱硬化鋼可達的最高標準
1.0% 碳 + 1.5% 鉻成分在淬火後可產生最大馬氏體硬度——比 440C 不銹鋼更硬,且與高速鋼相當,且橫截面均勻性更佳。.
Cr
鉻碳化物 — 細小、均勻分佈
經過適當熱處理,鉻促成細小且均勻分佈的碳化物網絡。這些碳化物能在赫斯特應力下抗變形——重複的次表層應力模式在滾動軸承中會造成軟材或分佈不均材料的疲勞剝落。.
✓
滾動接觸疲勞壽命 — 目標導向設計
52100 特別開發(並經過百餘年 refinements)以最大化 L10 軸承疲勞壽命——首次疲勞失效的循環次數。就成本效益而言,沒有其他常見鋼材能與之媲美其滾動接觸疲勞性能。.
Ra
軸承表面佳的拋光性
52100 的細碳化物顯微結構可接受超精研抛光至 Ra 0.05–0.1 μm——對於軸承徑向導軌與螺桿表面極為重要,因為表面粗糙度直接控制接觸應力集中與疲勞壽命。.
熱處理過程
從退火棒材到 HRC 62 精密研磨部件
滾珠軸承鋼熱處理比通用合金鋼更受控——退火溫度窗寬窄,常需要接近零下處理,淬火後必須保持足夠低的回火以保留最大硬度同時降低脆性。.
🔩
粗加工
退火 — ~HRC 20
CNC 轉動與銑削,所有關鍵表面留有0.2–0.5 mm 的磨削餘量。退火球化狀態以實現最乾淨的切屑形成。.
🔥
奧氏化
820–860°C (52100)
溫度窗窄——低於合金鋼。使碳溶解於奧氏體中而不過度晶粒粗化。受控氣氛爐可防止脫碳。.
❄
淬火 + 次臨界低溫
油 → −75°C 至 −196°C
油淬至室溫, затем 立即降到亞零度以下。將保留的馬氏體轉變為馬氏體 — 對尺寸穩定性和最大硬度至關重要。次零度淬火通常被規範為必須,而非可選,適用於精密軸承部件。.
🌡
低回火
150–180°C
低回火溫度在保持最大硬度(HRC 60–64)的同時降低脆性。較高的回火溫度會以韌性換取硬度—僅在應用需要時才規定。.
⚙
精密研磨
±0.002–0.005 毫米
徑向/內徑圓柱研磨在熱處理變形後回復最終公差。需要時對軸承接觸面進行 Ra 0.05–0.1 μm 的超精加工.
加工說明
加工 52100 / GCr15 — 關鍵考量
⚠
軸承鋼的挑戰!
高碳化物含量 — 對切削工具具磨料性52100 中的鉻碳化物比鋼基體硬得多。切削工具的磨耗比同等硬度的普通鋼更快 — 必須規劃換刀週期以避免在刀片壽命後期出現表面退化。.
!
熱處理過程中的脫碳風險高碳含量使 52100 容易在退火時表面失去碳(脫碳)。必須使用受控氣氛爐 — 空氣爐會產生軟表層,削弱硬度和疲勞壽命。.
!
狹窄的馬氏體化溫度窗口52100 必須在狹窄範圍內進行奧斯坦化處理(820–860°C)。溫度過低會導致碳化物溶解不完全、硬度偏低;溫度過高則碳化物過度粗化、疲勞壽命下降,並可能出現留存馬氏體。.
!
零下處理時機至關重要零下處理必須在淬火後立即進行——在任何留存馬氏體穩定之前。延遲的零下處理效果較差。我們將時序作為熱處理序列的一部分進行管理。.
✓
我們如何應對這些挑戰✓
級別專用工具——具有計劃間隔的鍍碳化物具有正刃角的PVD鍍碳化物刀片、保守的切削速度、以及計劃的刀具更換間隔,能防止後期刀片壽命變化影響到最終表面。.
✓
僅限受控氣氛熱處理所有52100/GCr15的熱處理均在受控氣氛或真空爐中進行——去碳化被消除,事後不再檢查。.
✓
奧斯坦化溫度已驗證、而非假設為每個熱處理批次保留爐溫校驗記錄與裝載熱偶數據——作為交付之品質記錄的一部分。.
✓
淬火後立即進行的零下處理序列我們的熱處理協調確保零下處理在所需時間窗內完成——而不是讓部件放置過夜或在不同工廠之間移動後才進行。.
製造能力
我們的加工方式 軸承鋼部件
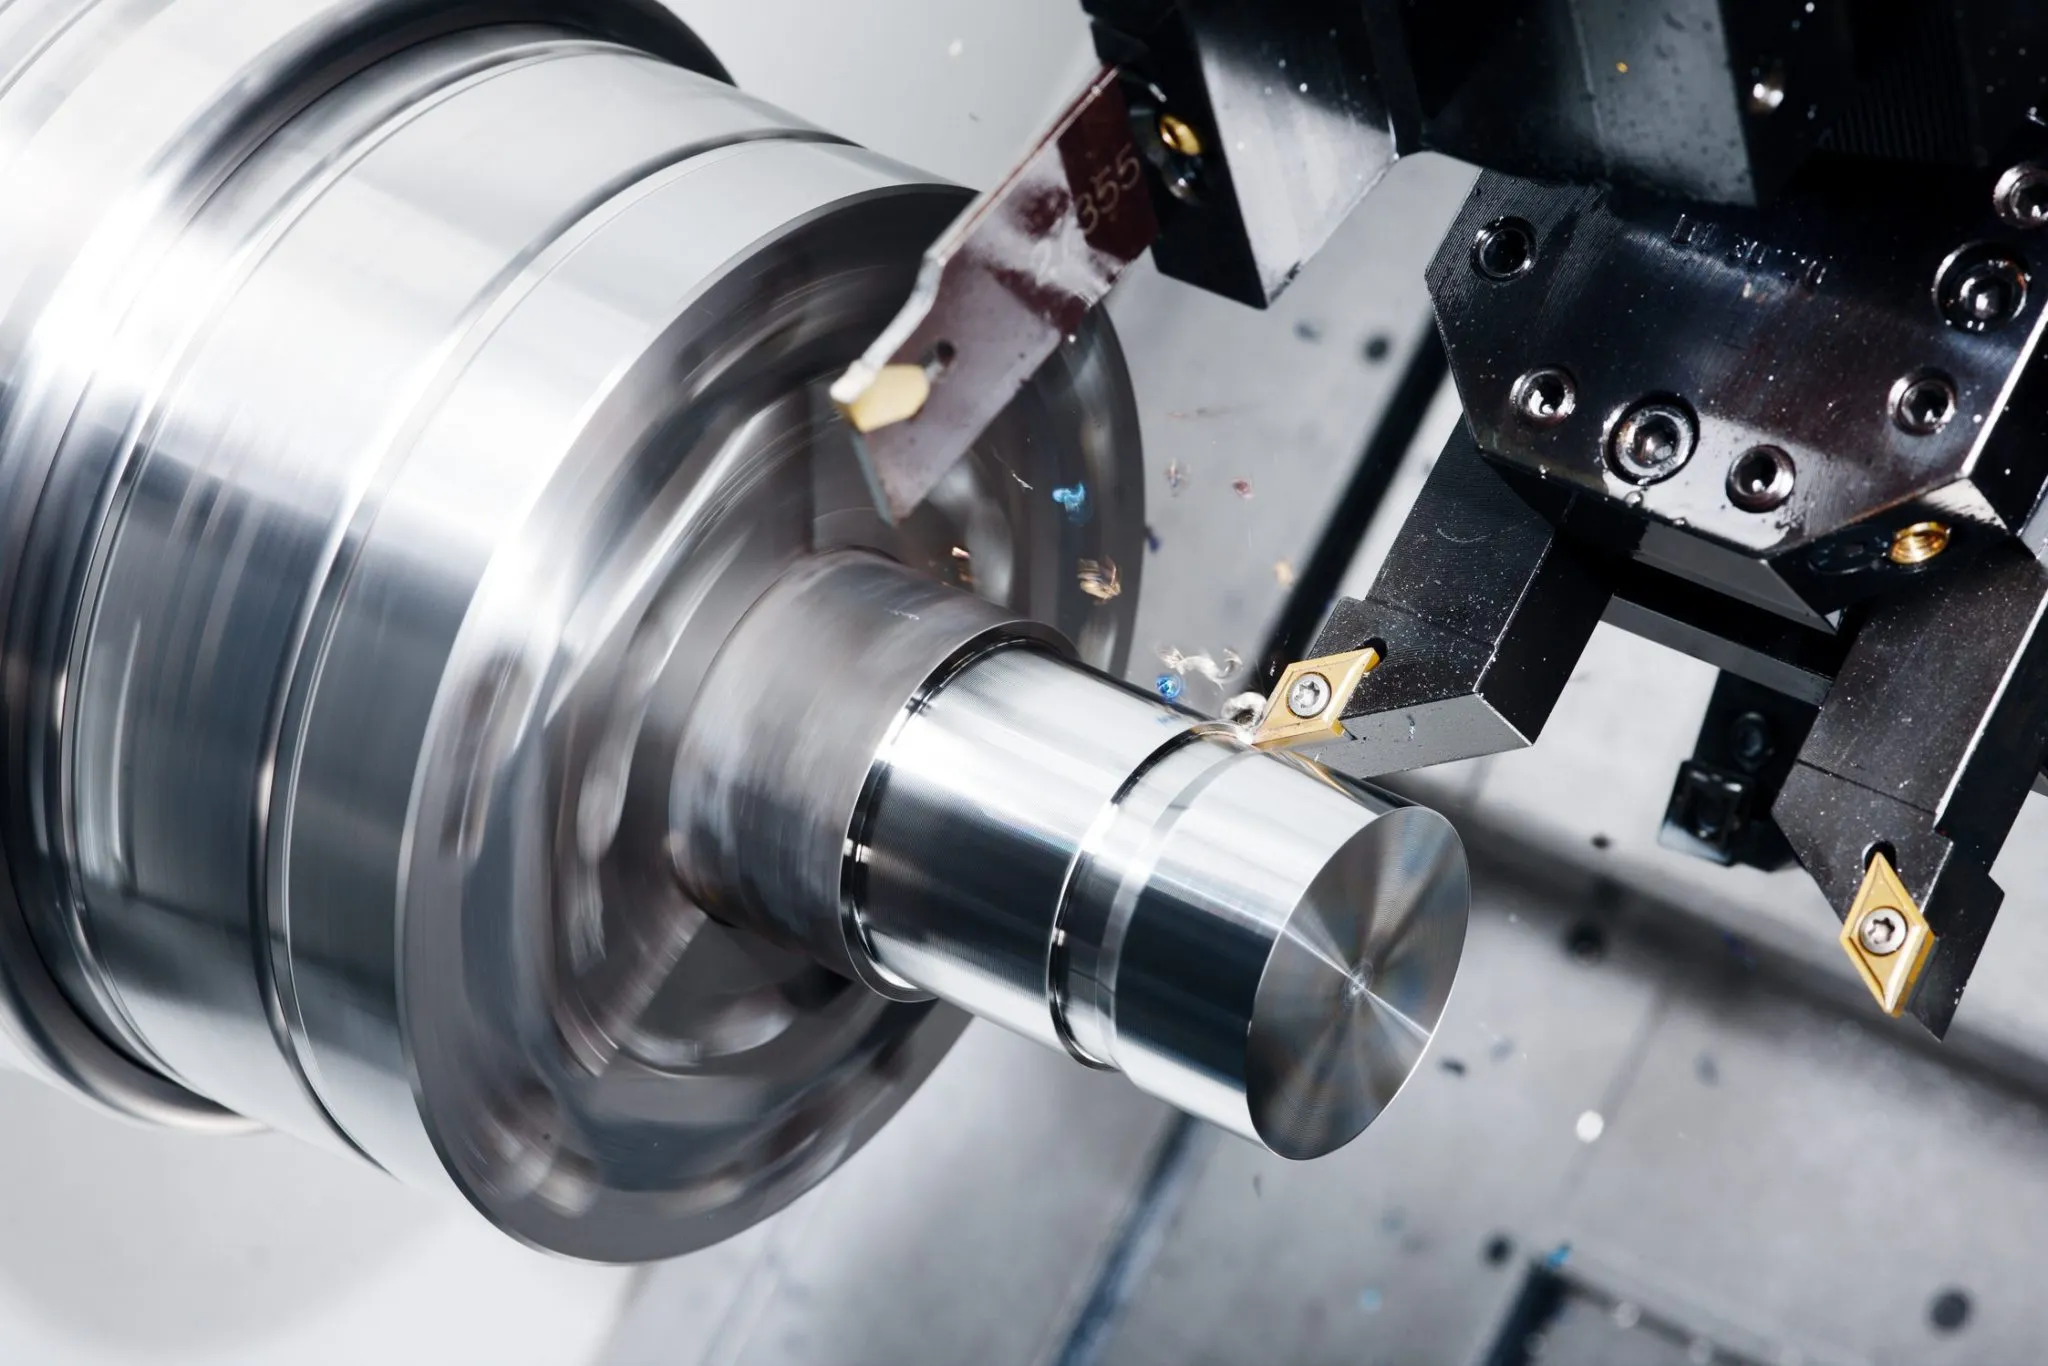
製程 / 01
CNC車削(退火狀態)
以球化退火狀態進行52100/GCr15/SUJ2 的粗加工與半精加工車削。熱處理前,在全部軸承接觸面以計算磨耗量(每面0.2–0.5 mm)的外徑與內徑輪廓加工。.
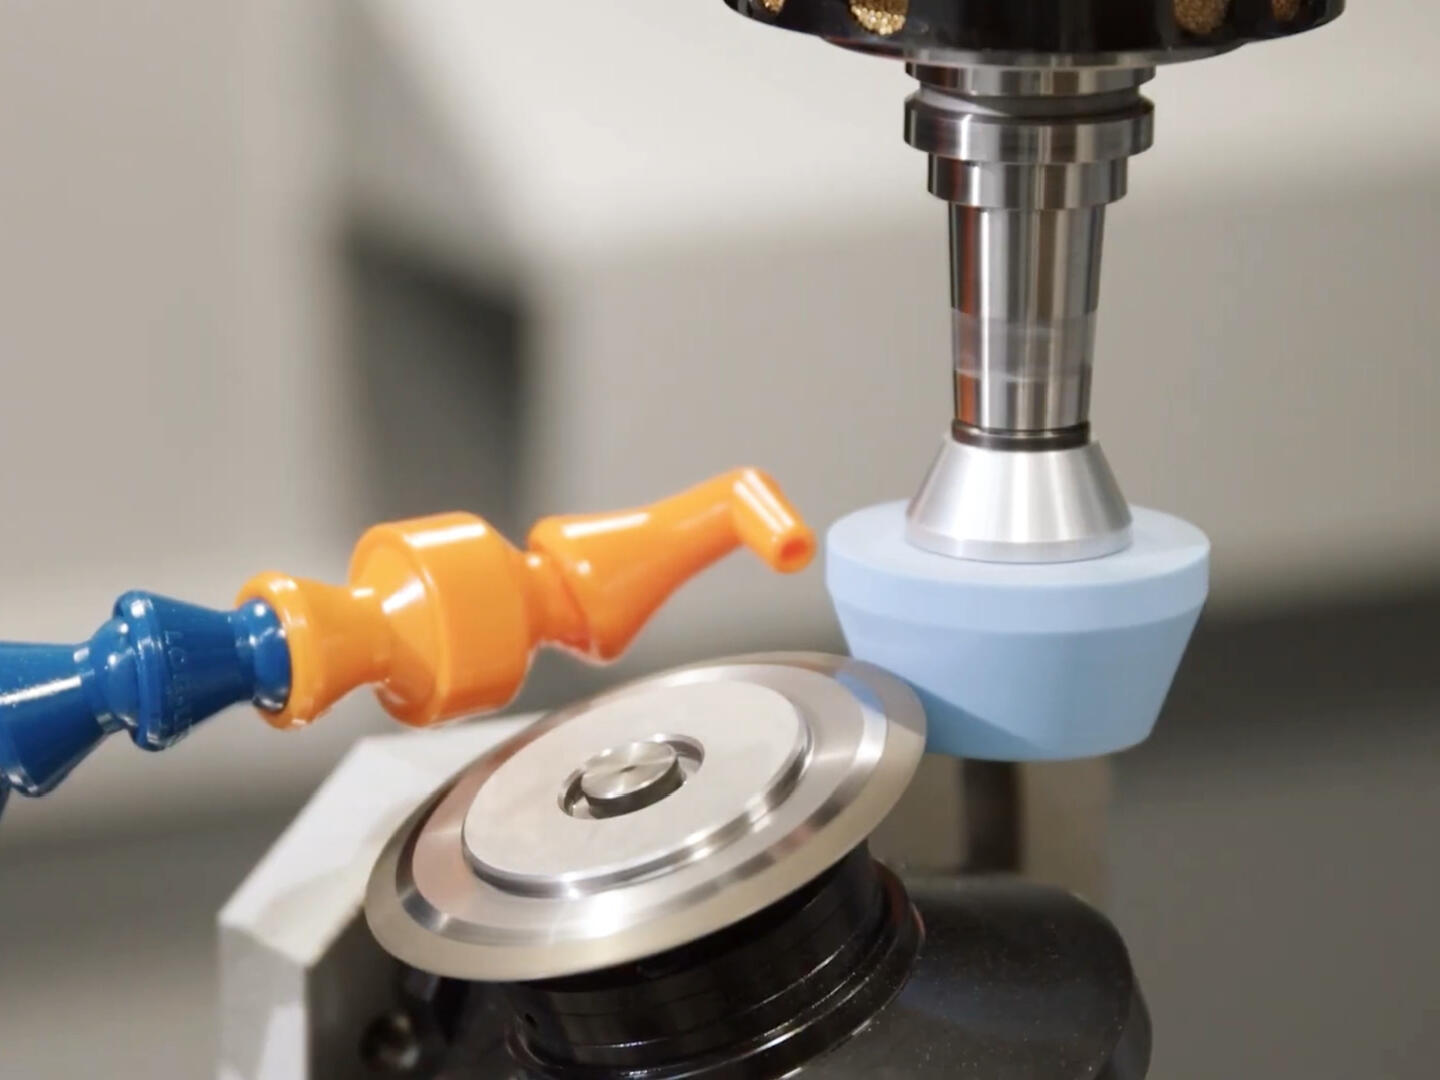
流程 / 02
精密圓柱磨床加工
熱處理後的外徑與內徑圓柱磨削以恢復最終公差。軸承座直徑控制在±0.002–0.005 mm。精密圈和榫槽表面的同心度(偏心度)控制在0.001–0.002 mm。.

流程 / 03
原型至量產
單件原型過量產化 — 同一完整熱處理、低溫處理與精密磨削序列適用於各支數量。無最低訂購量。所有訂單皆提供首件檢驗報告。.
材料選擇
52100 對比其他材料 高硬度鋼
| 性質 | 52100 / GCr15 | 440C不銹鋼 | D2 工具鋼 | 4140 (熱處理) | M2 高速鋼 |
|---|---|---|---|---|---|
| 最大硬度 | HRC 60–64 | HRC 58–60 | 耐心硬度 HRC 58–62 | HRC 34–42 | HRC 62–65 |
| 滾動接觸疲勞 | ★★★★★ 最佳 | ★★★ 中等 | ★★ 差 | ★ 未評級 | ★★ 差 |
| 抗腐蝕 | 低(非硬質鋼) | 良好(硬質鋼) | 低於標準值 | 低於標準值 | 低於標準值 |
| 可加工性(退火) | ★★★ 中等 | ★★★ 中等 | ★★ 困難 | ★★★★★ 良好 | ★★ 困難 |
| 亞零度處理 | 必需(標準) | 建議 | 建議 | 不典型 | 有時 |
| 主要應用 | 軸承、球螺桿、精密滾動接觸 | 軸承(腐蝕性環境) | 模具、沖頭、刀具 | 軸、結構件 | 刀具、鑽頭 |
| 何時選用 | 最大滾動疲勞壽命,非腐蝕性環境 | 腐蝕性環境+軸承應用 | 滑動磨耗/模具應用 | 中等硬度結構件 | 刀具應用 |
選擇規則: 在非腐蚀环境中用于滚动接触疲劳应用(轴承、滚珠丝杠、滚动元件)— 52100/GCr15 是正确的选择。对于在海洋或化学环境中的相同应用,请指定 440C 不锈钢轴承等级。切勿在滚动接触应用中替代普通合金钢(4140)——疲劳寿命差异数量级显著。.
應用畫廊
典型轴承钢件 我們生產
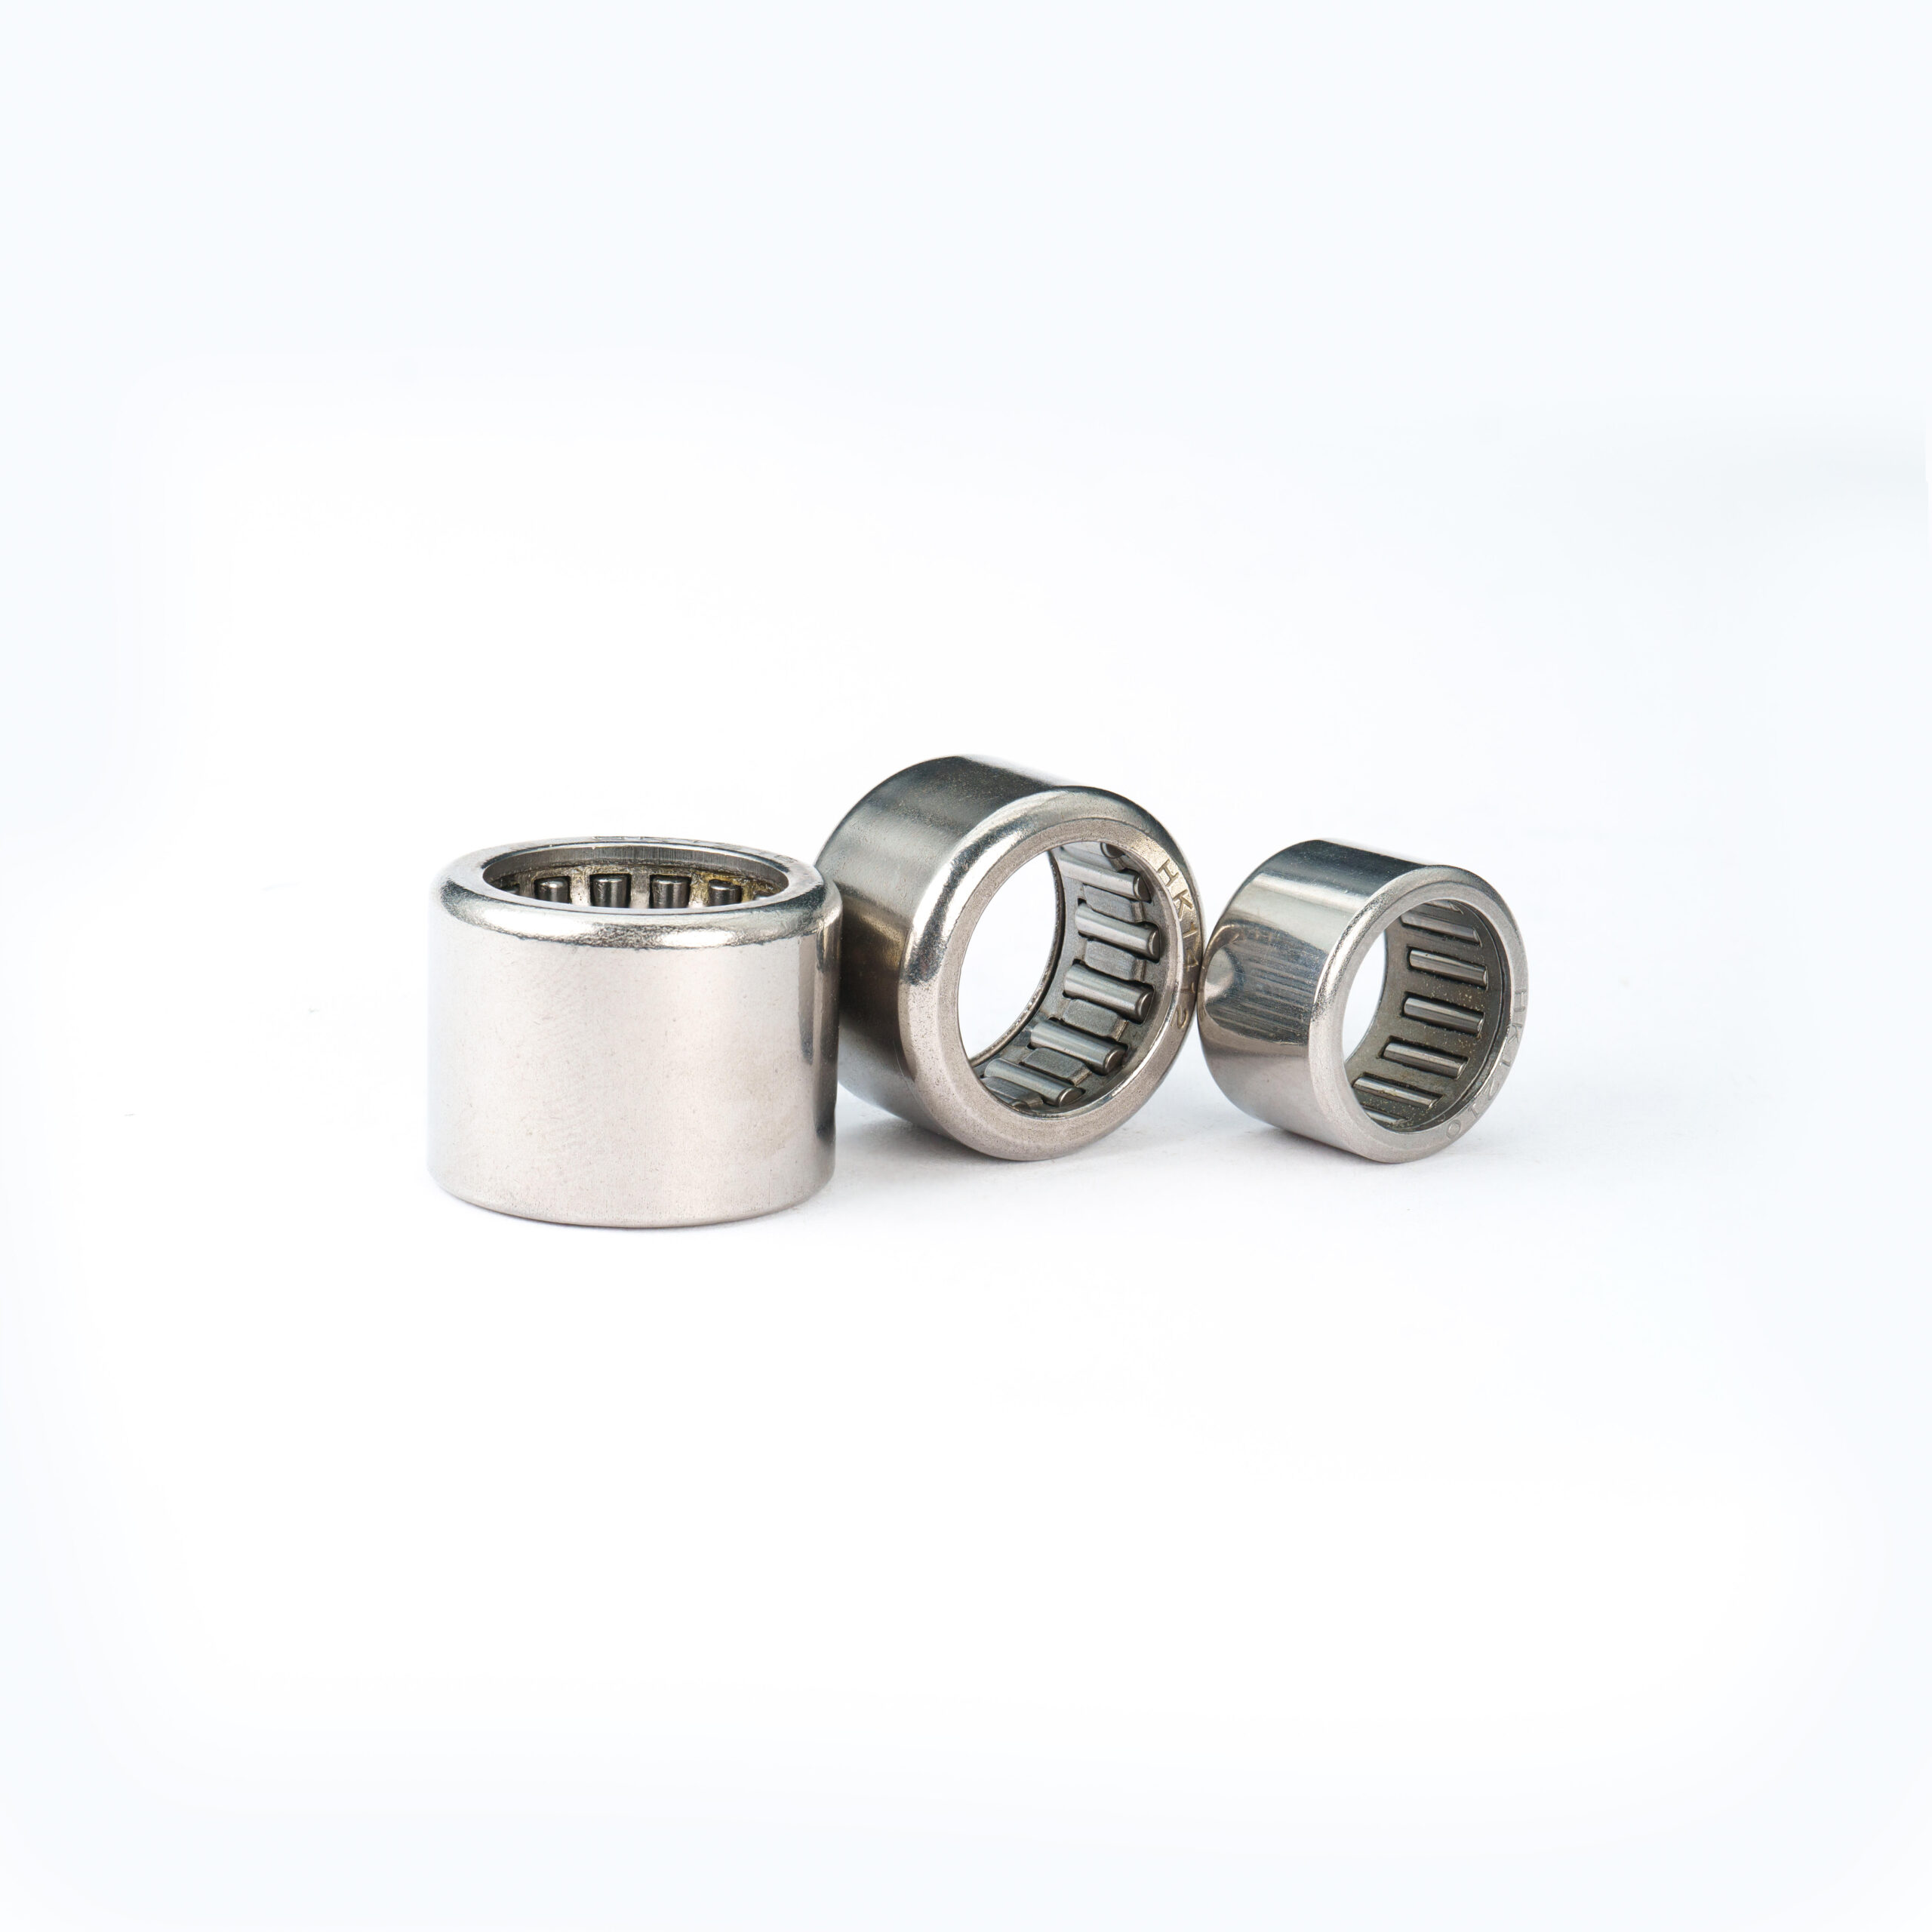 52100 / GCr15
轴承内外圈
材料52100 / GCr15 — 经过热处理后硬度为 HRC 60–62
工藝数控车削 → 调质 + 低温 → 外径/内径磨削 → 超精加工
產業汽车 · 工业 · 精密机械
 GCr15 / 52100
球螺杆轴与螺母
材料GCr15 / 52100 — HRC 58–62
工藝数控车削 → 调质 + 低温 → 螺纹磨削
產業CNC 機械工具 · 機器人技術 · 精密自動化
 52100 / SUJ2
精密閥球與座
材料52100 / SUJ2 — HRC 60–64
工藝CNC 車削 → Q&T → 矽化研磨至球度 <0.001 mm
產業高壓流體 · 液壓 · 檢查閥
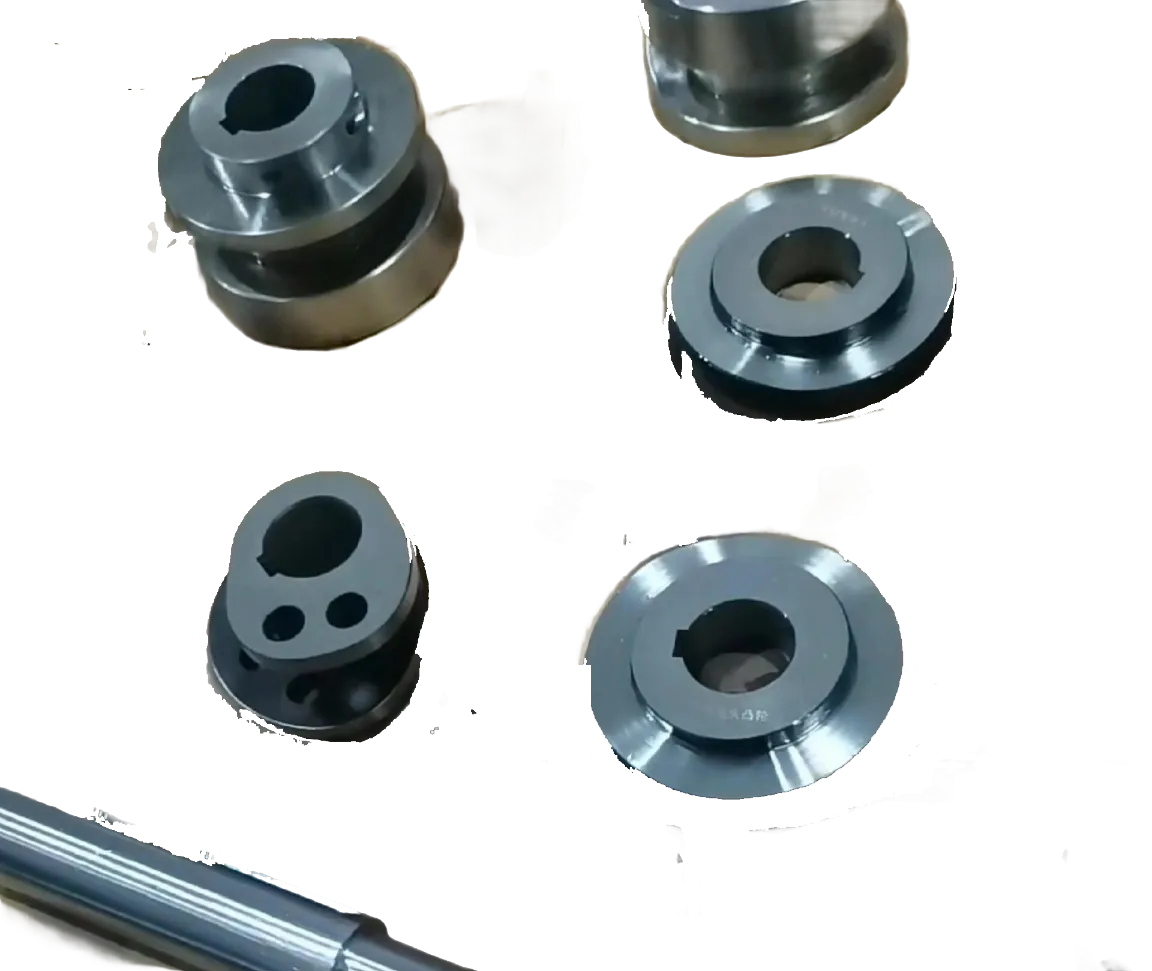 52100 / GCr15
精密滾子與凸輪跟隨件
材料52100 / GCr15 — HRC 58–62
工藝CNC 車削 → Q&T + Sub-Zero → 圓柱研磨
產業自動化 · 包裝機械 · 機器人技術
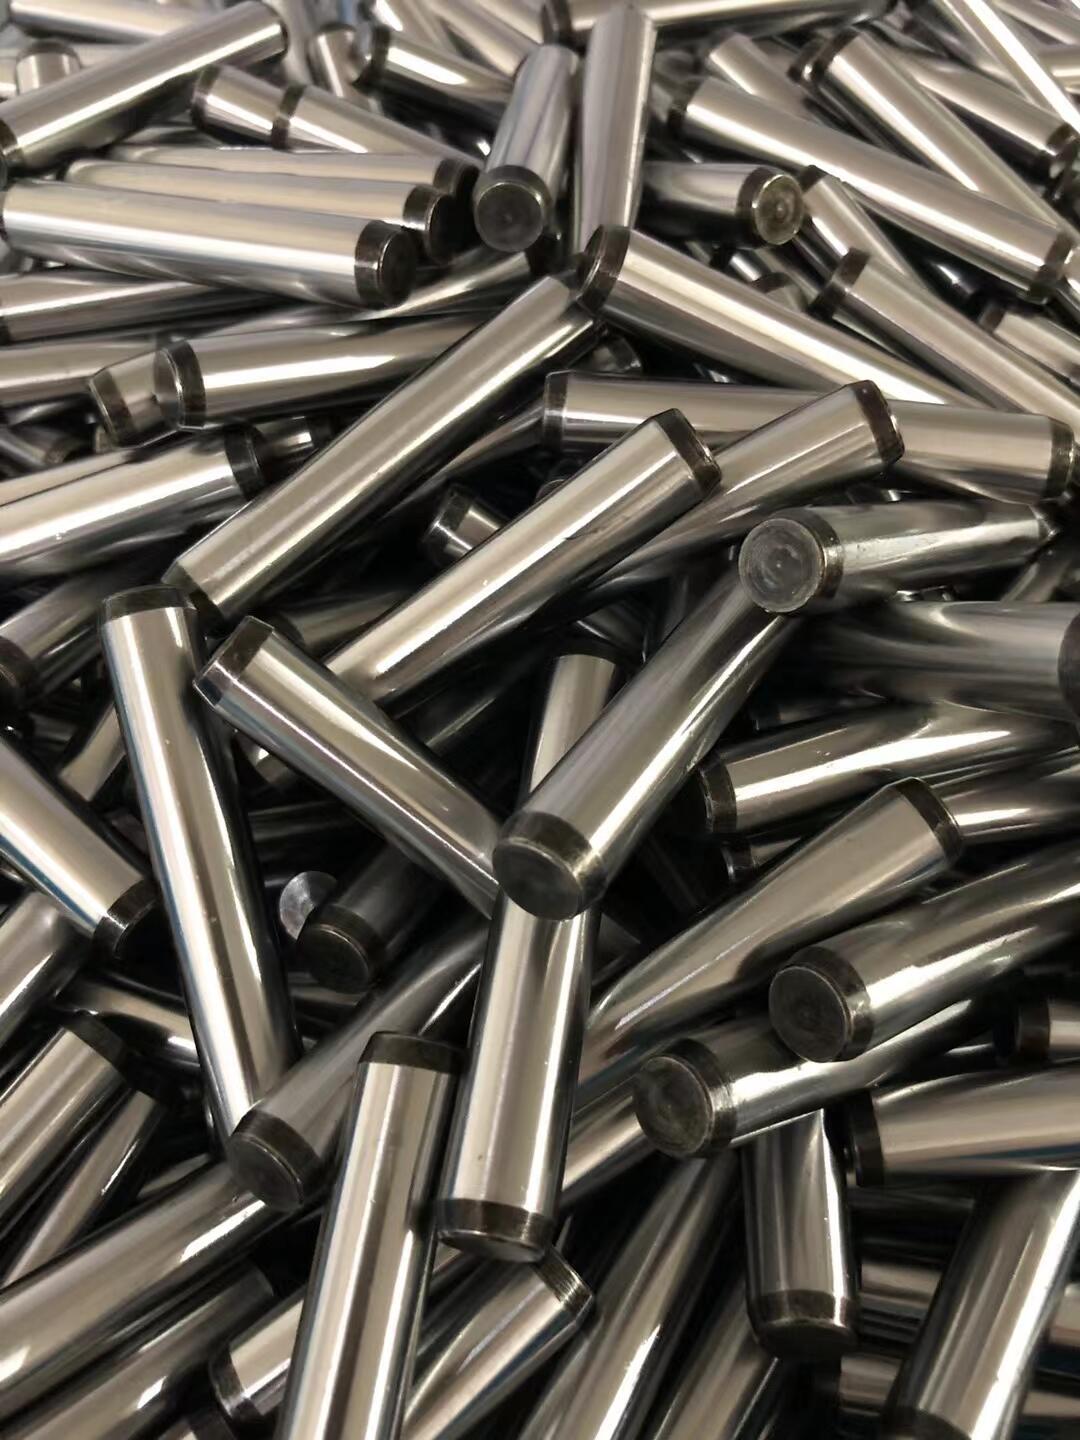 GCr15 / 52100
沖孔銷與精密模具嵌件
材料GCr15 / 52100 — HRC 60–62
工藝CNC 車削 → Q&T + Sub-Zero → 外圓研磨
產業沖壓 · 成形 · 精密工具製作
所服務的行業
用於 Bearing 鋼 需要高精度的應用
軸承
52100 / GCr15
機床
GCr15 / SUJ2
汽車
SUJ2 / GCr15
航太
52100
液壓
52100 / GCr15
機器人
GCr15 / 52100
專案案例研究
軸承鋼項目 我們已交付
案例 / 01
GCr15 軸承外圈 — 工業齒輪箱驅動單元
材料
GCr15 按 GB/T 18254,真空脫氣棒需有客戶要求的清潔度驗證報告
工藝
數控車削(退火,表面每面研削余量 0.35 mm)→ 氣氛控溫化等 840°C → 油淬 → 亞低溫 −75°C → 回火 160°C → 外徑/內徑圓柱磨削 → 超精加工 Ra 0.1 μm → CMM + 圓度檢測
挑戰
外徑 Ø110 −0/+0.006 mm、內徑 Ø72 +0/−0.006 mm、圓度 ≤0.003 mm 在退火后同心孔与外径均达到规格。真空去气材料需符合L10疲劳寿命规格。亚零度处理时间控制在淬火完成后2小时内。.
成果
600件分3批交付。所有HRC 61–63。外径/内径公差±0.004 mm,全批圆度≤0.002 mm。超精加工Ra 0.08 μm 平均值。客户的疲劳试验台验证的L10寿命超出规格223TP3T。.
結果: L10疲劳寿命高于规格22%——归因于稳定的亚零度处理和真空去气材料质量。客户现规定本系列所有齿轮箱轴承圈均使用我们的GCr15供货。.
請求相似零件 →
外殼 / 03
GCr15 精密阀球 — 高压液压止回阀 · 5,000 件
材料
GCr15棒材,标准商用等级,完整铸造证书并附硬度区间验证
工藝
CNC車削(近公称球体,+0.1 mm)→ Q&T HRC 60–62 + 亚零度 −75°C → 粗磨 → 精磨(球度 ≤0.0008 mm,Ra ≤0.05 μm) → 100% 圆度检验
挑戰
Ø12 mm 球的球度 ≤0.0008 mm 在 HRC 61 时——研磨序列必须在5,000件中实现近乎完美的球面,圆度容差亚微米级且过程控制一致。.
成果
5,000 颗球分4批交付。100% 圆度检验。平均球度0.0005 mm。每批次的Rockwell硬度测试为60–62。18个月高压液压使用中未发生现场密封失效。.
結果: 前供应商的GCr15 球的球度曾高达0.002 mm——在工作压力下导致间歇性泄漏。我们的工艺使球度降低了4倍并完全消除了泄漏问题。客户现为该阀系列中的所有阀球唯一来源于我们。.
請求相似零件 →
從退火棒加工至精密研磨件
我們如何生產 軸承鋼部件
步驟 01
棒材原料採購
52100 / SUJ2 / GCr15 條源於球化退火狀態,附機械證明與化學成分、清潔度等級(標準 / VD / ESR)依應用需求驗證。.
步驟 02
CNC 粗加工
在退火狀態進行車削、攻絲、銑削。受控的硬質合金刀具磨耗監控。對所有精密表面保留磨削餘量。.
步驟 03
熱處理 + 亞冷處理
氛圍控制的退火→油淬→即時亞冷 (-75°C 或 -196°C)→低溫回火 150–180°C。硬度在進行下一步前經洛氏硬度測試驗證為 HRC 60–64。.
步驟 04
精密研磨
外徑/內徑圓柱磨削公差 ±0.002–0.005 mm。 bearing 接觸表面超精加工達 Ra 0.05–0.1 μm。所有關鍵孔與軸線的圓偏度皆已驗證。.
步驟 05
檢驗與交貨
每筆訂單皆含 CMM 尺寸報告、洛氏硬度測試紀錄、爐循環圖、表面粗糙度測量與機械證明書。.
後加工
表面處理 軸承鋼部件
軸承鋼(52100 / GCr15)不是不銹鋼——具有自生腐蝕性不足以抗潮濕。需對暴露於潮濕或工藝流體的零件進行表面處理。主要限制:高硬度(HRC 60+)限制處理選項——必須管理硬化鋼材的氫脆風險。.
黑色氧化
對硬化軸承鋼最常見的處理方法。熱堿性黑化提供輕微防腐保護,幾乎不改變尺寸(<0.001 mm)— 與經過研磨的軸承元件嚴密公差相容。適用於存放或在油潤滑環境中使用的軸承環、滾子與閥球的標準處理。.
磷酸鹽塗層
錳或鋅磷酸鹽會產生微孔表面,可保持潤滑劑 — 改善軸承磨合並減少初次接觸時的磨損。用於軸承滾珠和精密軸承。尺寸變化極小,無氫脆風險。.
化學鎳
用於潮濕或濕環境中的軸承鋼部件的均勻腐蝕防護(20–50 μm)。謹慎塗覆 — 需在鍍後進行烘焙(190°C,4小時)以防止HRC 60+鋼材的氫脆。會造成可測量的尺寸增加 — 需在前鍍研磨中考慮。.
DLC / PVD鍍層
在52100軸承表面施加金剛石樣碳(DLC)或TiN/CrN PVD鍍層 — 增加Hv 2000+的耐磨層,降低摩擦係數至μ <0.1,並在高速或邊際潤滑應用中改善表面疲勞壽命。研磨後低溫沉積 — 對基材鋼硬度無影響。.
HRC 64
最大硬度(52100)
±0.002mm
精密研磨
Ra 0.05μm
超精加工
24hr
報價處理時間
為何與我們合作
為何選擇我們的 軸承鋼加工
HT
全淬火 + 超低温 — 作為同一訂單管理
氣氛控制退火、油淬、亞冷處理(−75°C 或液氮 −196°C),以及回火由我們協調。硬度 HRC 60–64 在進行磨削前驗證 — 不做假設。.
GR
精密磨削 ±0.002 mm — 預熱處理後標準
外徑與內徑圓柱磨削在熱處理失真後恢復最終公差。軸承座的圓度與同心度經驗證。可提供對軸承接觸面的超精加工至 Ra 0.05–0.1 μm。.
MS
三個標準:52100 / SUJ2 / GCr15
我們提供並機加工三種標準 designation — 從日本 JIS 規格 SUJ2 庫存供應給日本原始裝配製造商客戶、中國工廠供應鏈的 GCr15,或是國際規範的 ASTM A295 52100。.
QC
硬度 + CMM + 燒成紀錄 — 每一筆訂單皆附送
洛氏硬度測試紀錄(按批次或按零件)、CMM 尺寸報告、氣氛爐循環圖,以及化學成分驗證的工廠證書,隨貨包裝。不再事後尋找文件。.
AISI 52100(在日本亦稱 SUJ2、在中國稱 GCr15)是一種高碳、鉻合金軸承鋼,專為滾動接觸疲勞耐久性而設計。其組成約為 1.0% 碳與 1.5% 鉻,在熱處理後產生細小、均勻分佈的鉻碳化物,賦予其卓越的硬度(HRC 60–64)、耐磨性與接觸疲勞壽命。這些特性使其成為精密球軸承、滾子軸承、軸承座、精密球螺桿以及其他承受重複滾動接觸應力組件的標準材料。.
52100(AISI)、SUJ2(JIS G4805)與 GCr15(GB/T 18254)是 essentially 相同軸承鋼成分的國家標準 designation —— 高碳(約 0.95–1.10TP3T)、鉻(1.30–1.65TP3T),以及少量錳與矽。各標準之間存在微小成分差異,但在精密軸承與磨耗部件應用中功能上可互換。52100 為美國國際通用的指定;SUJ2 為日本原始裝配製造商所指定及在 JIS 供應鏈中使用;GCr15 為中國 GB 標準,在中國大陸最常備貨品級別。.
52100 軸承鋼在經標準淬火與回火熱處理後可達 HRC 60–64——顯著比 440C 不銹鋼(HRC 58–60)更硬,且與高速度工具鋼相當。高硬度結合細小的鉻碳化物分佈,使 52100 擁有卓越的滾動接觸疲勞壽命。淬火後的低溫處理可將殘留奧斯特金相轉變為馬氏體,進一步提高硬度並在使用中改善尺寸穩定性。.
52100 通常在退火或球化退火狀態(約 HRC 20–25)下以傳統數控車削與銑削加工。加工後再經熱處理至 HRC 60–64,並在所有關鍵表面進行精密研磨以消除熱處理變形後的最終公差。退火加工性類似中碳合金鋼,但高 carbide 含量可能導致刀具磨耗較鋼鐵碳鋼更快。在回火前淬火後常態化成為最大化硬度與尺寸穩定性的常規步驟。.
Sub-zero 處理(亦稱低溫處理)是指在淬火後,馬上在 −75°C 至 −196°C 的溫度下對硬化的軸承鋼進行冷卻,並在回火之前完成。這種低溫處理將殘留奧斯特金相(較軟、亞穩定相,淬火後仍存在)轉變為馬氏體——給予軸承鋼其硬度與性質的硬相。若未進行低溫處理,殘留奧斯特金相在使用中可能在應力或溫度變化下轉變為馬氏體,導致尺寸膨脹與軸承失效。對於精密軸承應用,通常會指定進行低溫處理以確保尺寸穩定性與最大硬度。.
52100 軸承鋼與工具鋼(D2、H13)皆可達到高硬度,但為不同應力類型而設計。52100 專為滾動接觸疲勞——軸承中赫茲接觸應力的重複作用——透過其細緻、均勻分佈的鉻碳化物微結構與極高純淨度達成。像 D2 這類工具鋼則針對滑動接觸與衝擊的耐磨性。52100 具有較高的滾動疲勞壽命但韌性與抗衝擊性低於 D2。對於軸承元件與精密滾動元件,52100/GCr15 是正確選擇;對於模具、沖頭與切削工具,D2 或 H13 較為適合。.
經熱處理與精密圓柱研磨後,我們在關鍵軸承座直徑與孔徑公差上維持 ±0.002–0.005 mm。對於精密研磨的軸承座,圓度(偏心度)可控制在 0.001–0.002 mm。表面粗糙度 Ra 在研磨表面為 0.2–0.4 μm;經超精整加工可達 0.05–0.1 μm。所有關鍵尺寸於放行前皆以 CMM 驗證。.
黑化酸溶處理是 52100 軸承鋼件最常見的表面處理之一——可提供輕微的防腐保護且基本不改變尺寸,且與硬化表面相容。磷酸鹽涂層亦因相同原因被使用。硬鉻鍍與化學鎳鍍可用於增強耐腐蝕性,但必須謹慎以避免在高硬度鋼材中產生氫脆——需於鍍後於 190°C、4 小時進行烘烤。PVD 涂層(TiN、DLC)用於精密軸承元件,以進一步降低摩擦並延長磨損壽命,同時不影響基鋼硬度。.