info@hxcnc.com Shenzhen, China Răspunde în termen de 24 de ore
Prelucrare CNC a oțelului pentru rulmenți

Oțel pentru rulmenți
Prelucrare CNC

52100 / SUJ2 / GCr15 HRC 60–64 După Q&T Tratament Sub-Zero Măcinare de precizie ±0.002 mm Rulmenți · Șuruburi cu bile · Piese de uzură

Prelucrare CNC a oțelului pentru rulmenți cu carbon înalt 52100, SUJ2 și GCr15 — materialul definitiv pentru aplicații de oboseală în contact de rulare. Tratament termic complet, tratament sub-zero, măcinare de precizie și finisare superfinisată gestionate ca un proces de sursă unică.
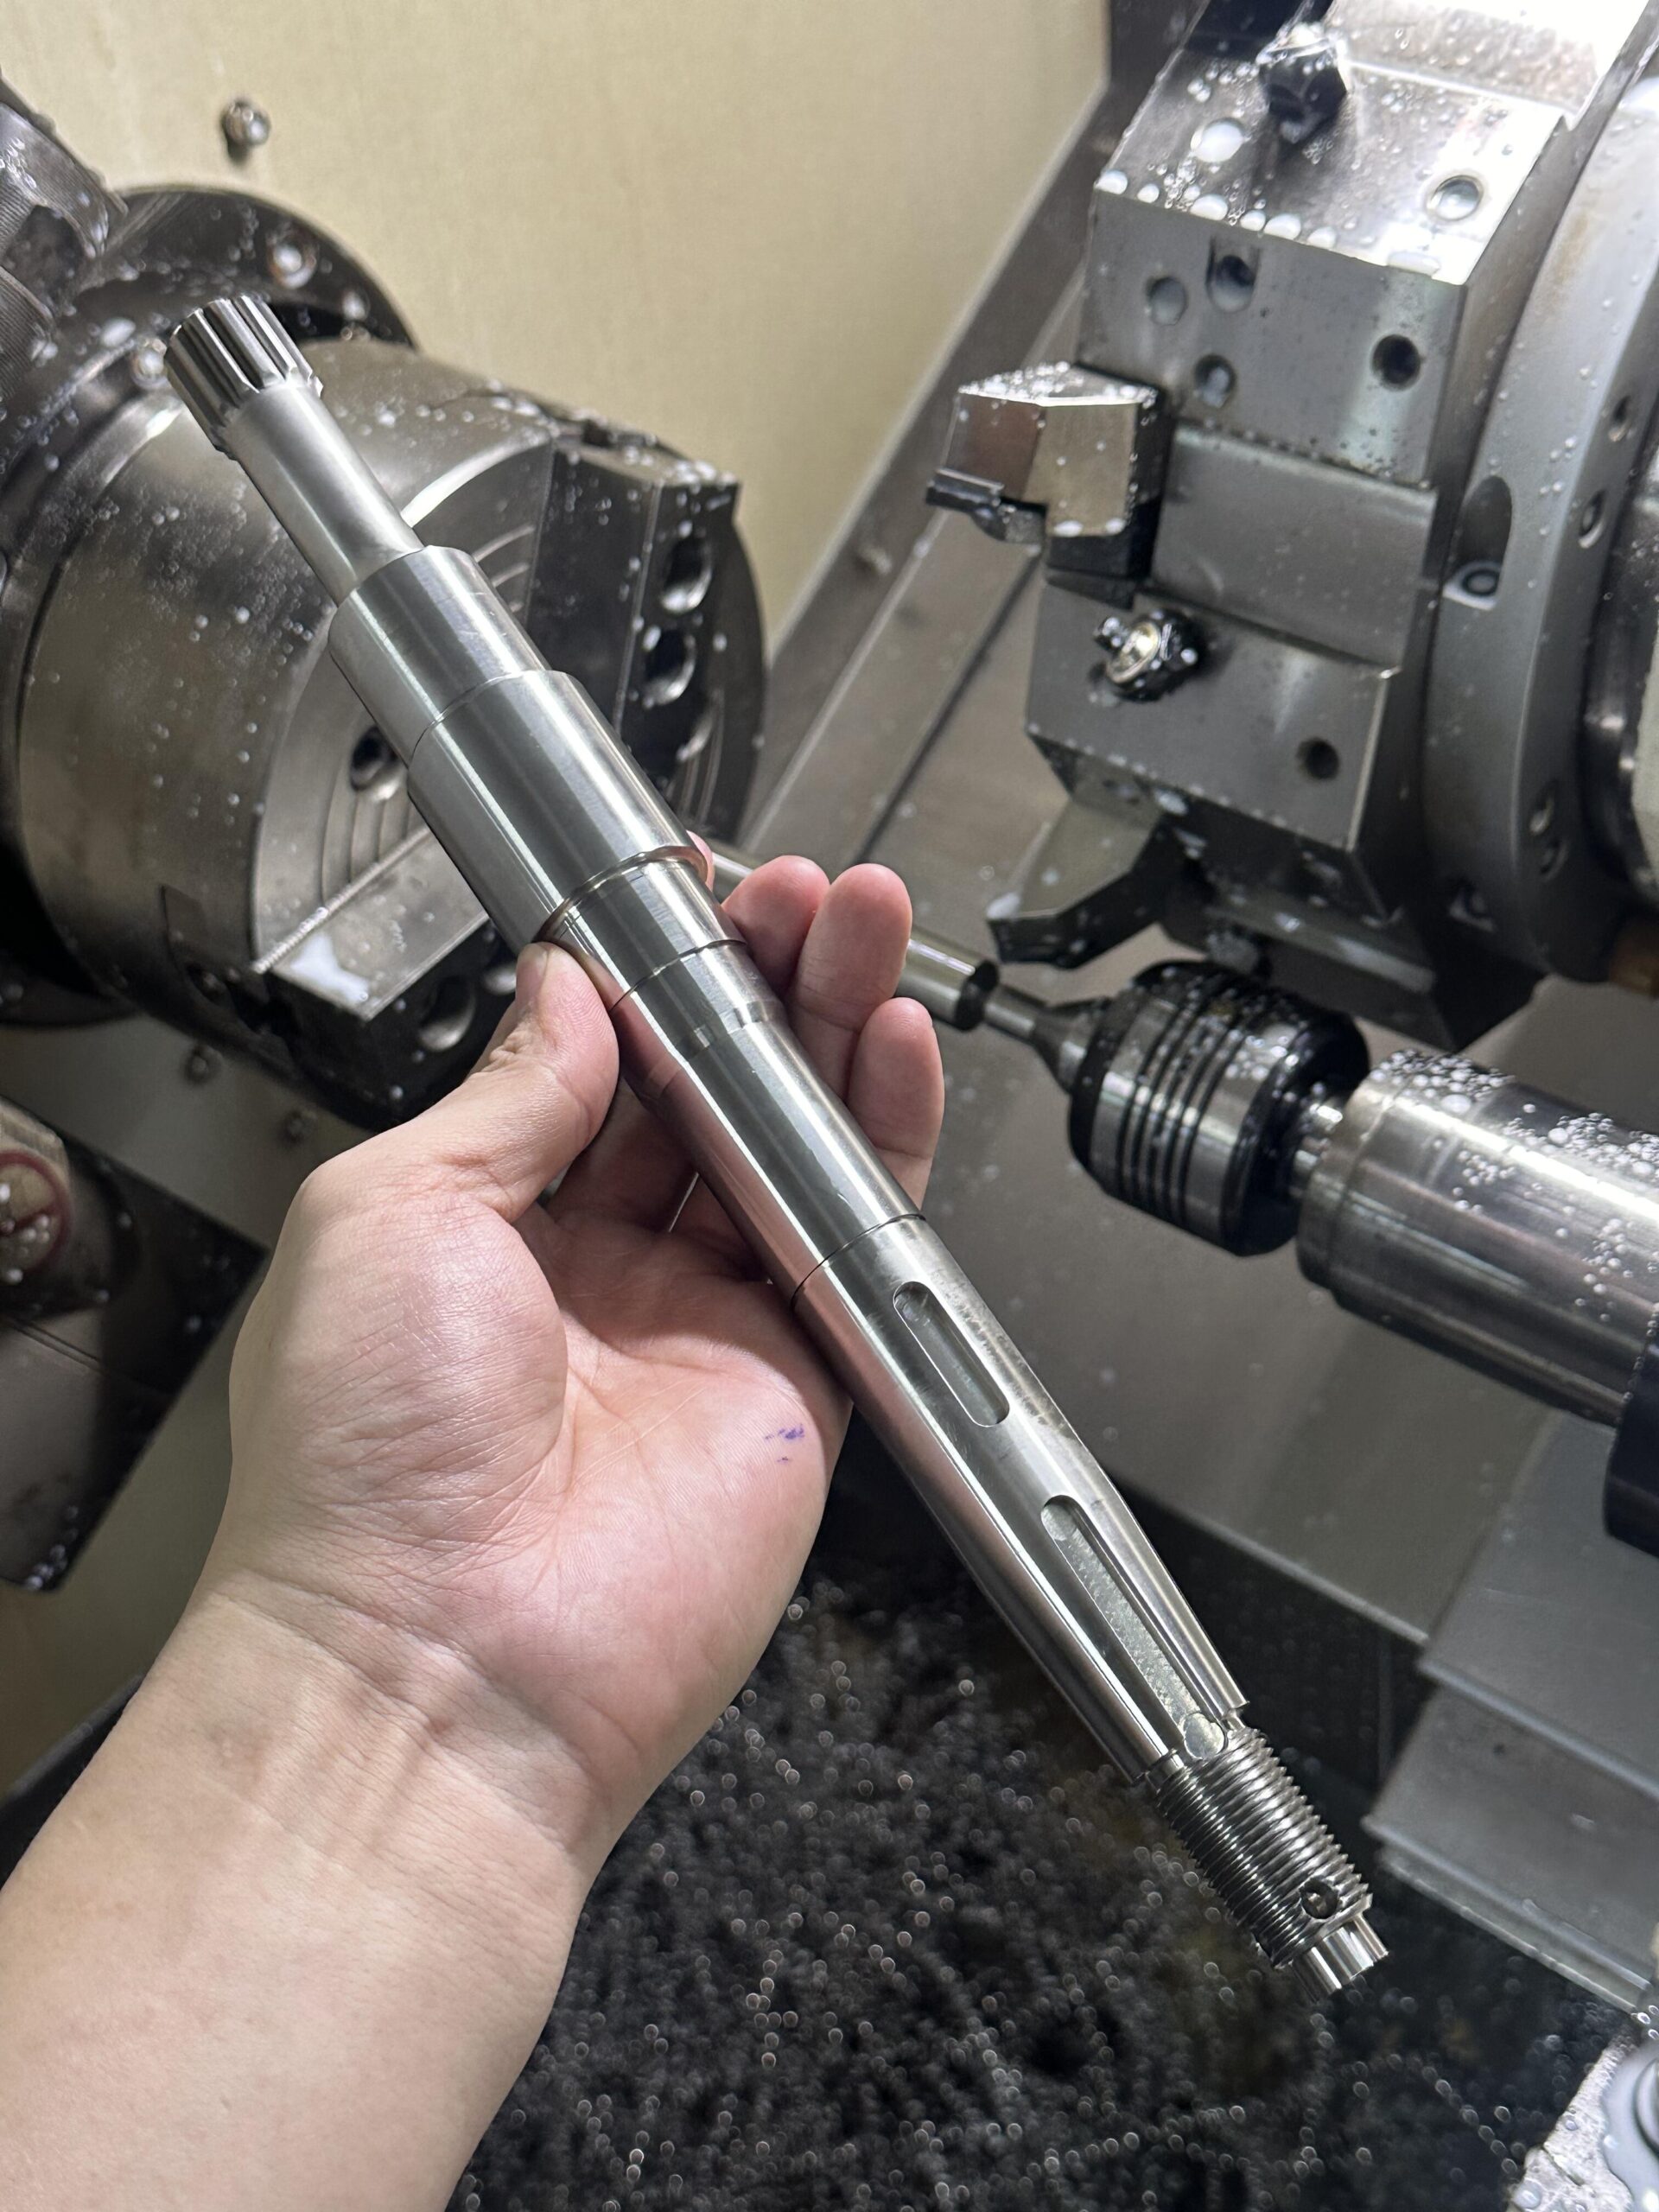
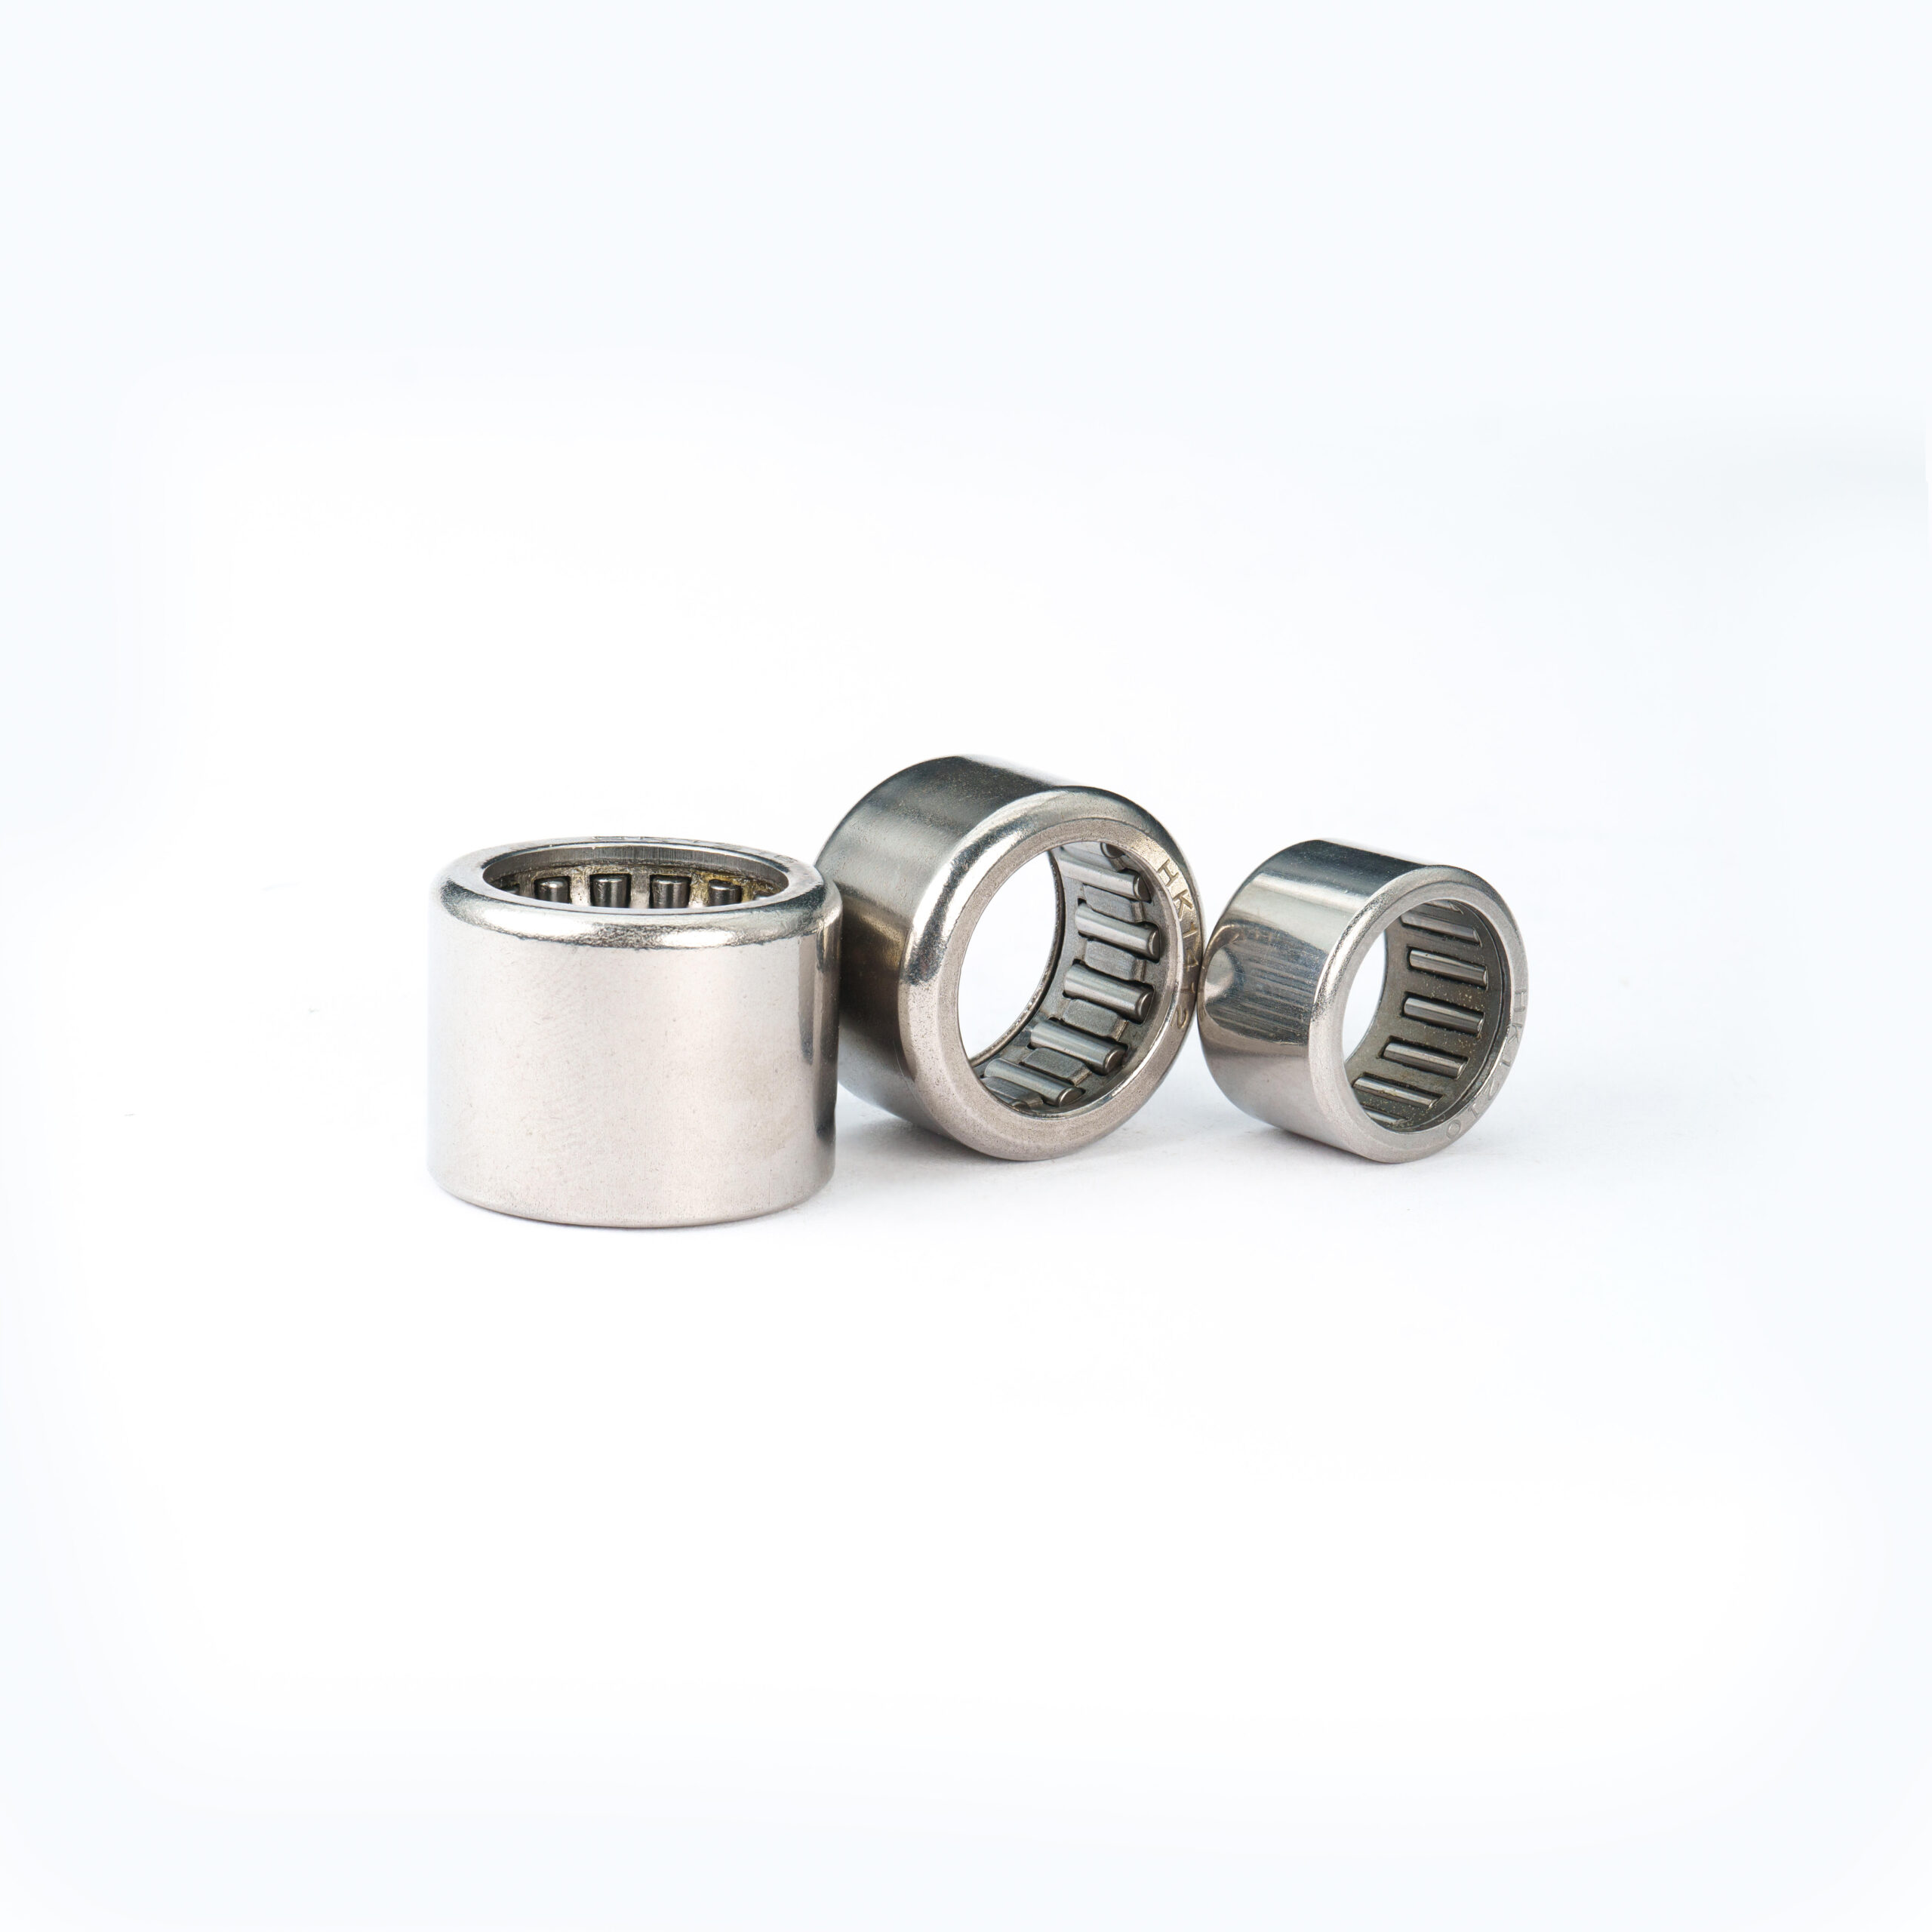
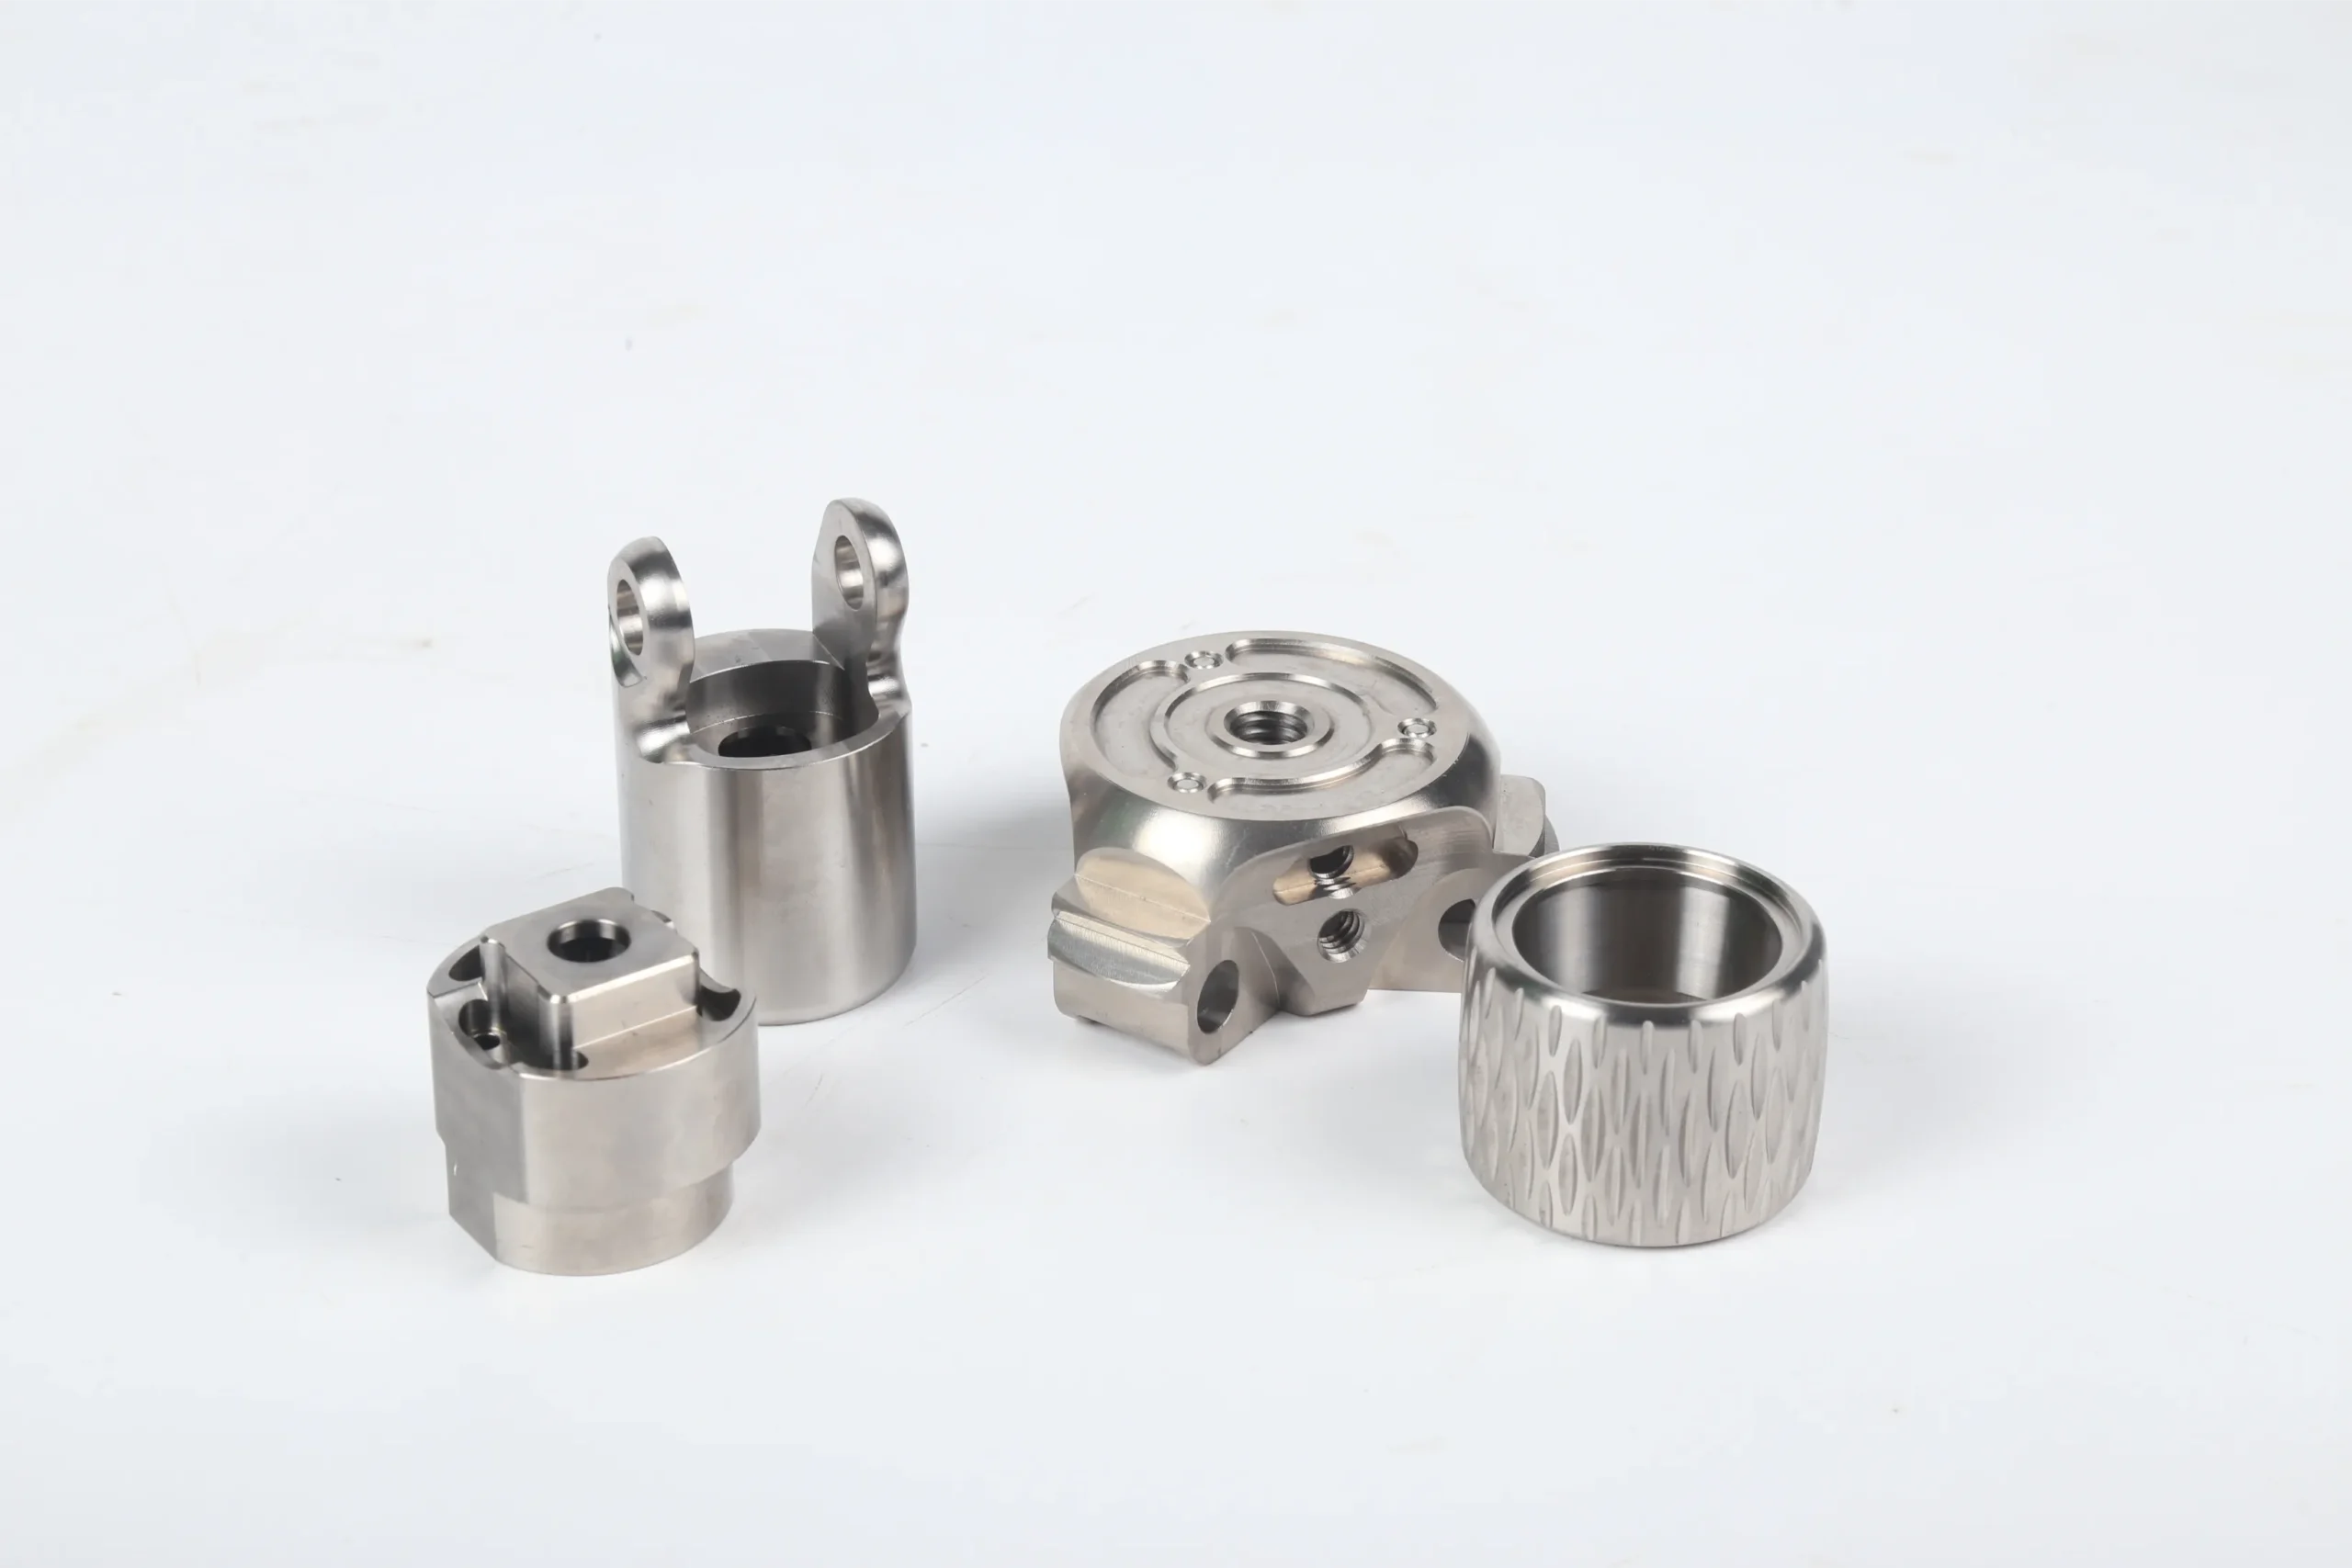
Piese din oțel pentru rulmenți 52100 GCr15 prelucrate de precizie
Duritate maximă
HRC 60–64
Prelucrare CNC a oțelului pentru rulmenți annealat
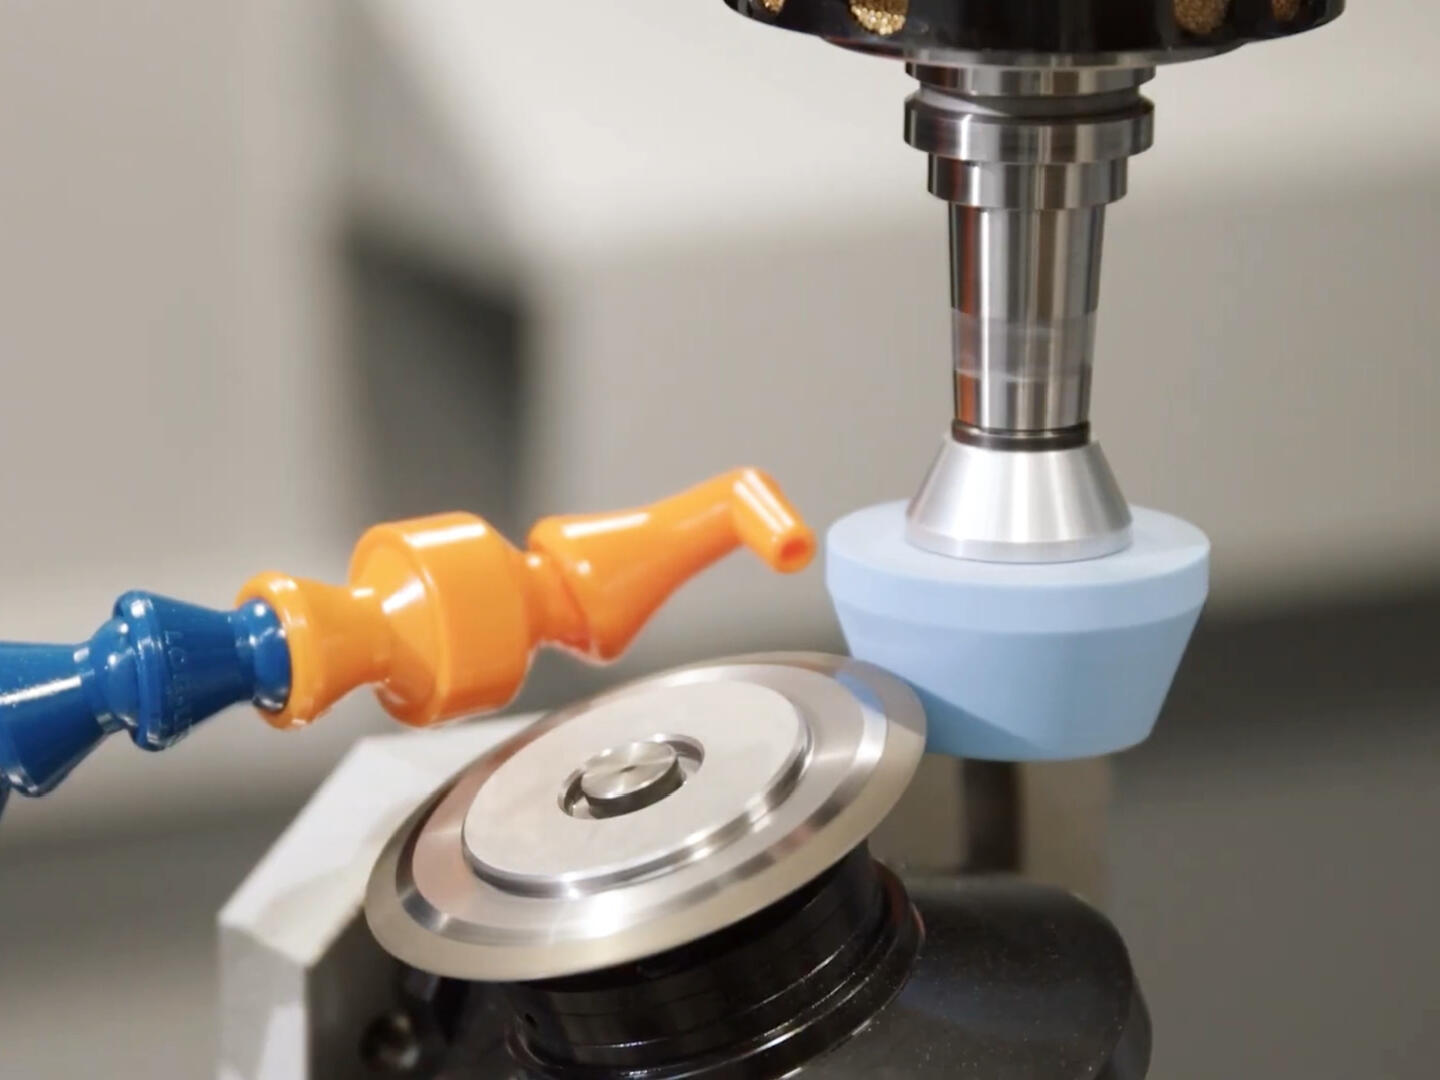
Măcinare de precizie 52100 după tratament termic
52100
= SUJ2 = GCr15
HRC 60–64
După Q&T + Sub-Zero
±0.002mm
Șlefuire de Precizie
24 de ore
Timp de răspuns pentru ofertă
Oțel pentru rulmenți 52100 ✦ SUJ2 (Standard JIS) ✦ GCr15 (Standard GB) ✦ HRC 60–64 După Tratament Termic ✦ Procesare criogenică Sub-Zero ✦ Măcinare de precizie OD/ID ✦ Rulmenți cu bile și piste ✦ Șuruburi cu bile de precizie ✦ Piese de uzură și role ✦ Oțel pentru rulmenți 52100 ✦ SUJ2 (Standard JIS) ✦ GCr15 (Standard GB) ✦ HRC 60–64 După Tratament Termic ✦ Procesare criogenică Sub-Zero ✦ Măcinare de precizie OD/ID ✦ Rulmenți cu bile și piste ✦ Șuruburi cu bile de precizie ✦ Piese de uzură și role ✦
Grade de materiale

52100 · SUJ2 · GCr15 — Oțel, Trei Standarde

Echivalențe Standard Globale
52100, SUJ2 și GCr15 sunt aceeași compoziție de oțel pentru rulmenți cu conținut ridicat de carbon și crom exprimată în trei standarde naționale — AISI (România), JIS (Japonia) și GB (China). Toate sunt interschimbabile pentru aplicații de rulmenți de precizie și piese de uzură.
AISI · Standard American
52100
Oțel pentru rulmenți cu conținut ridicat de carbon și crom
Denumirea recunoscută internațional. Specificată în desenele tehnice ale producătorilor români și utilizată pe scară largă în lanțurile de aprovizionare internaționale pentru aerospațiu, automotive și inginerie de precizie. Denumirea de referință atunci când se face corelare între standarde.
🌐 Internațional / România
JIS G4805 · Standard Japonez
SUJ2
高炭素クロム軸受鋼鋼管 Grade 2
Specificat de producători japonezi — Toyota, Honda, NSK, NTN — și toate lanțurile de aprovizionare JIS. Echivalent funcțional cu 52100 în toate proprietățile. Când un client japonez specifică SUJ2, este același material ca 52100 / GCr15 și va fi procurat și furnizat în consecință.
🇯🇵 Japonia · Lanț de aprovizionare JIS
GB/T 18254 · Standard Chinezesc
GCr15
高碳铬轴承钢 — "Cr15" = 1.5% Cr
Denumirea standard în China continentală. "G" înseamnă 滚动轴承钢 (oțel pentru rulmenți), "Cr15" indică aproximativ 1.5% conținut de crom. Cel mai frecvent stocat oțel pentru rulmenți în China — dacă achiziționați de la un producător chinez, GCr15 este ceea ce va fi furnizat pentru specificația 52100.
🇨🇳 China · Lanț de aprovizionare GB
Compoziție chimică (Intervale tipice)
52100
AISI / SAE — Conform ASTM A295
Carbon (C)0.98–1.10%
Crom (Cr)1.30–1.60%
Mangan (Mn)0.25–0.45%
Siliciu (Si)0.15–0.35%
Sulfur (S) max0.015%
Fosfor (P) max0.025%
SUJ2
JIS G4805 — Standard Japonez
Carbon (C)0.95–1.10%
Crom (Cr)1.30–1.60%
Mangan (Mn)0.50% max
Siliciu (Si)0.15–0.35%
Sulfur (S) max0.025%
Fosfor (P) max0.025%
GCr15
GB/T 18254 — Standard Chinez
Carbon (C)0.95–1.05%
Crom (Cr)1.40–1.65%
Mangan (Mn)0.25–0.45%
Siliciu (Si)0.15–0.35%
Sulfur (S) max0.020%
Fosfor (P) max0.027%
Notă privind curățenia: Oțelul pentru rulmenți de înaltă performanță este produs sub standarde de curățenie mai stricte decât oțelul aliat general — conținutul de oxigen, numărul de incluziuni și distribuția rețelei de carburi sunt controlate în timpul producerii oțelului. Furnizăm oțel pentru rulmenți cu certificate complete de la producător, inclusiv verificarea curățeniei, pentru aplicații de rulmenți de precizie. Oțelul comercial standard GCr15/52100 este potrivit pentru piese de uz general; la cerere sunt disponibile calități degazate în vid sau retopite prin electro-slag (ESR) pentru aplicații de rulmenți cu cea mai mare durată de viață la oboseală.
Știința Materialelor

De ce 52100 / GCr15 pentru Aplicații cu contact rulant

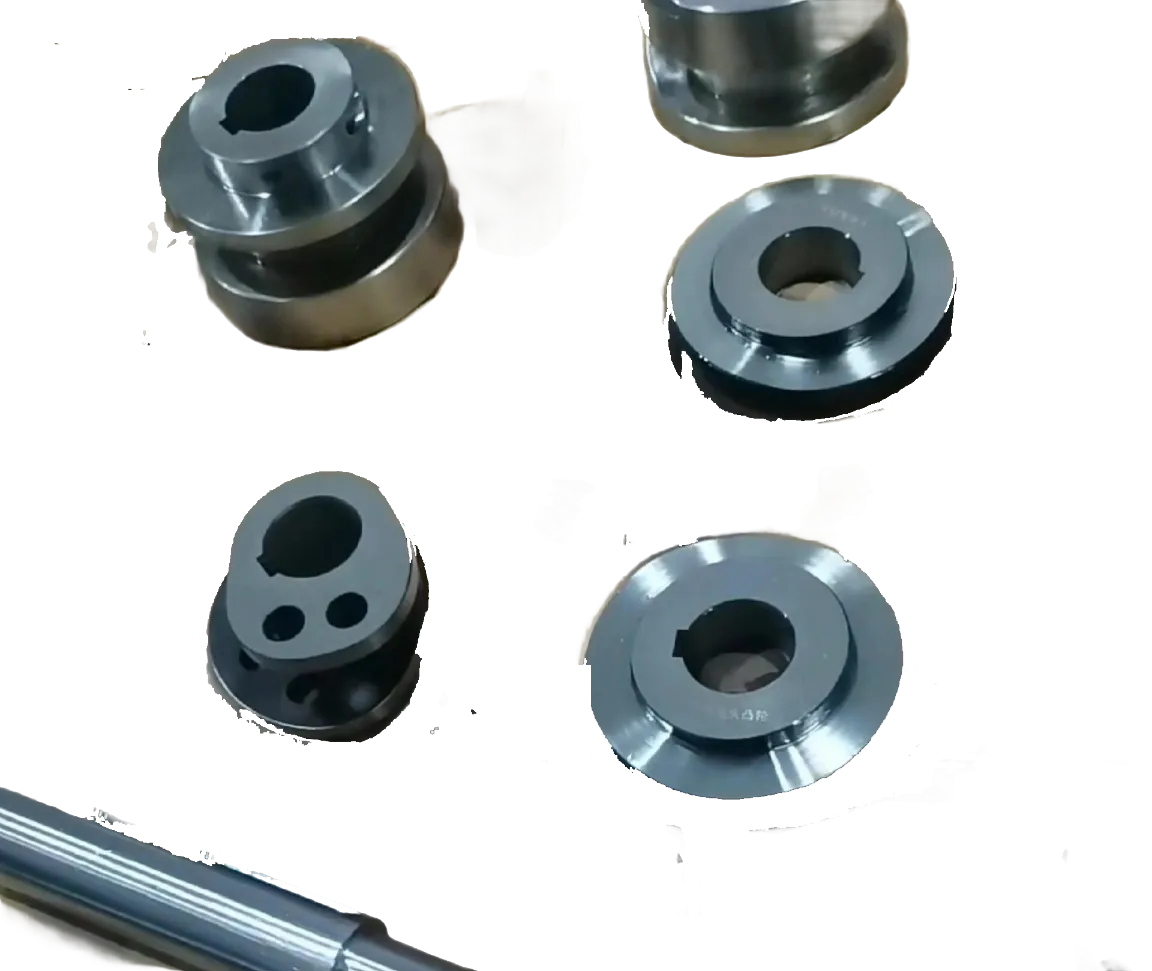
Piese prelucrate de precizie din oțel pentru rulmenți 52100

Oțelul pentru rulmenți nu este doar dur — este proiectat la nivel microstructural pentru un mod specific de defectare: oboseala la contactul rulant. Distribuția fină și uniformă a carburilor de crom produsă prin tratamentul termic adecvat este ceea ce distinge oțelul pentru rulmenți de oțelurile generale de înalt carbon sau de scule cu duritate similară.

HRC
HRC 60–64 — Cel mai înalt standard realizabil în oțelul călit integral
Compoziția de 1,01% carbon + 1,51% crom produce o duritate maximă a martensitei după călire — mai dur decât oțelul inoxidabil 440C și comparabilă cu oțelul rapid, cu o uniformitate superioară pe secțiune transversală.
Cr
Carburi de Crom — Distribuție Fină, Uniformă
Cromul promovează o rețea de carburi fină și uniform distribuită după un tratament termic adecvat. Aceste carburi rezistă la deformare sub stresul de contact Hertz — modelul repetat de stres subteran din rulmenții cu contact rulant care cauzează exfolierea prin oboseală în materiale mai moi sau mai puțin uniforme.
✓
Durata de Viață la Oboseală la Contact Rulant — Proiectat Special
52100 a fost dezvoltat în mod specific (și a fost rafinat timp de peste 100 de ani) pentru a maximiza durata de viață la oboseală a rulmenților L10 — numărul de cicluri până la prima defecțiune prin oboseală. Niciun alt oțel comun nu egalează performanța sa la oboseală la contact rulant per unitate de cost.
Ra
Polisabilitate Excelentă pentru Suprafețe de Rulmenți
Microstructura fină cu carburi a 52100 acceptă superfinisarea până la Ra 0,05–0,1 μm — esențială pentru cursele de rulmenți și suprafețele șuruburilor cu bile, unde rugozitatea suprafeței controlează direct concentrarea stresului de contact și durata de viață la oboseală.
Procesul de Tratament Termic

De la Oțel Anodizat la Piesă Rectificată de Precizie HRC 62

Tratamentul termic al oțelului pentru rulmenți este mai controlat decât cel al oțelului aliat general — fereastra de temperatură de austenitizare este îngustă, tratamentul sub zero este necesar în mod curent, iar revenirea trebuie să fie suficient de joasă pentru a păstra duritatea maximă, reducând în același timp fragilitatea.

🔩
Pre-prelucrare
Recojit — ~HRC 20
Strunjire și frezare CNC cu 0,2–0,5 mm material pentru rectificat lăsat pe toate suprafețele critice. Condiție recojită și sferoidizată pentru formare cât mai curată a așchiilor.
🔥
Austenitizare
820–860°C (52100)
Fereastră de temperatură îngustă — mai joasă decât a oțelurilor aliate. Dizolvă carbonul în austenită fără coalescență excesivă a carburilor. Un cuptor controlat al atmosferei previne decarburarea.
❄
Călire (Quench) + sub-zero
Ulei → −75°C până la −196°C
Călire în ulei până la temperatura camerei, apoi imediat tratament sub-zero. Convertește austenita reziduală în martensită — esențial pentru stabilitatea dimensională și duritatea maximă. Tratamentul sub-zero este specificat în mod uzual, nu opțional, pentru piese de rulmenți de precizie.
🌡
Temperare joasă
150–180°C
Temperatura joasă de revenire păstrează duritatea maximă (HRC 60–64) reducând totodată fragilitatea. Temperaturile mai înalte de revenire sacrifică duritatea în favoarea tenacității — specificate doar când aplicația o impune.
⚙
Rectificare de precizie
±0,002–0,005 mm
Rectificarea cilindrică OD/ID recuperează toleranța finală după deformările cauzate de tratamentul termic. Superfinisare la Ra 0,05–0,1 μm pe suprafețele de contact ale rulmenților, conform cerințelor.
Note de prelucrare

Prelucrare 52100 / GCr15 — Considerente cheie

⚠
Provocări cu oțelul pentru rulmenți
!
Conținut ridicat de carburi — abraziv pentru sculele de așchiereCarburile de crom din 52100 sunt semnificativ mai dure decât matricea de oțel. Uneltele de tăiere se uzează mai repede decât pe oțel simplu de duritate echivalentă — intervalele de schimbare a sculelor trebuie planificate pentru a evita degradarea suprafeței spre sfârșitul duratei de viață a plăcuței.
!
Risc de decarburizare în timpul tratamentului termicConținutul ridicat de carbon face ca 52100 să fie susceptibil la pierderea de carbon la suprafață (decarburizare) în timpul austenitizării. Cuptoarele cu atmosferă controlată sunt obligatorii — cuptoarele aeriene vor produce un strat superficial moale care compromite duritatea și rezistența la oboseală.
!
Fereastră îngustă de temperatură pentru austenitizare52100 trebuie austenitizat într-un interval îngust (820–860°C). Prea scăzut = dizolvare incompletă a carburilor și duritate redusă. Prea ridicat = creșterea excesivă a dimensiunii carburilor, reducerea duratei de viață la oboseală și apariția de austenită reziduală.
!
Momentul tratamentului sub-zero este criticTratamentul sub-zero trebuie efectuat imediat după călire — înainte ca orice austenită reziduală să se stabilizeze. Tratamentul sub-zero întârziat este mai puțin eficient. Gestionăm sincronizarea ca parte a secvenței de tratament termic.
✓
Cum gestionăm aceste provocări
✓
Unelte specifice pentru grad — plăcuțe din carbură placate, cu intervale planificatePlăcuțe din carbură placate PVD, cu unghiuri de degajare pozitive, viteze de așchiere conservatoare și intervale planificate de schimbare a sculelor previn ca degradarea produsă spre sfârșitul duratei de viață a plăcuței să afecteze suprafețele finale.
✓
Tratament termic controlat doar prin atmosferăToate tratamentele termice 52100/GCr15 sunt efectuate în cuptoare cu atmosferă controlată sau vid — decarburarea este eliminată, nu se verifică ulterior.
✓
Temperatura de austenizare verificată, nu presupusăÎnregistrările de calibrare a temperaturii cuptorului și datele termocuplului de încărcare sunt păstrate pentru fiecare lot de tratament termic — parte a înregistrării de calitate livrate împreună cu comanda.
✓
Tratament sub zero sequențiat imediat după quenchCoordonarea noastră a tratamentului termic asigură ca procesarea sub zero să aibă loc în intervalul necesar — nu după ce piesele stau peste noapte sau se transportă între facilități.
Capacități de fabricație

Cum Prelucrăm Piese din oțel pentru rulmenți
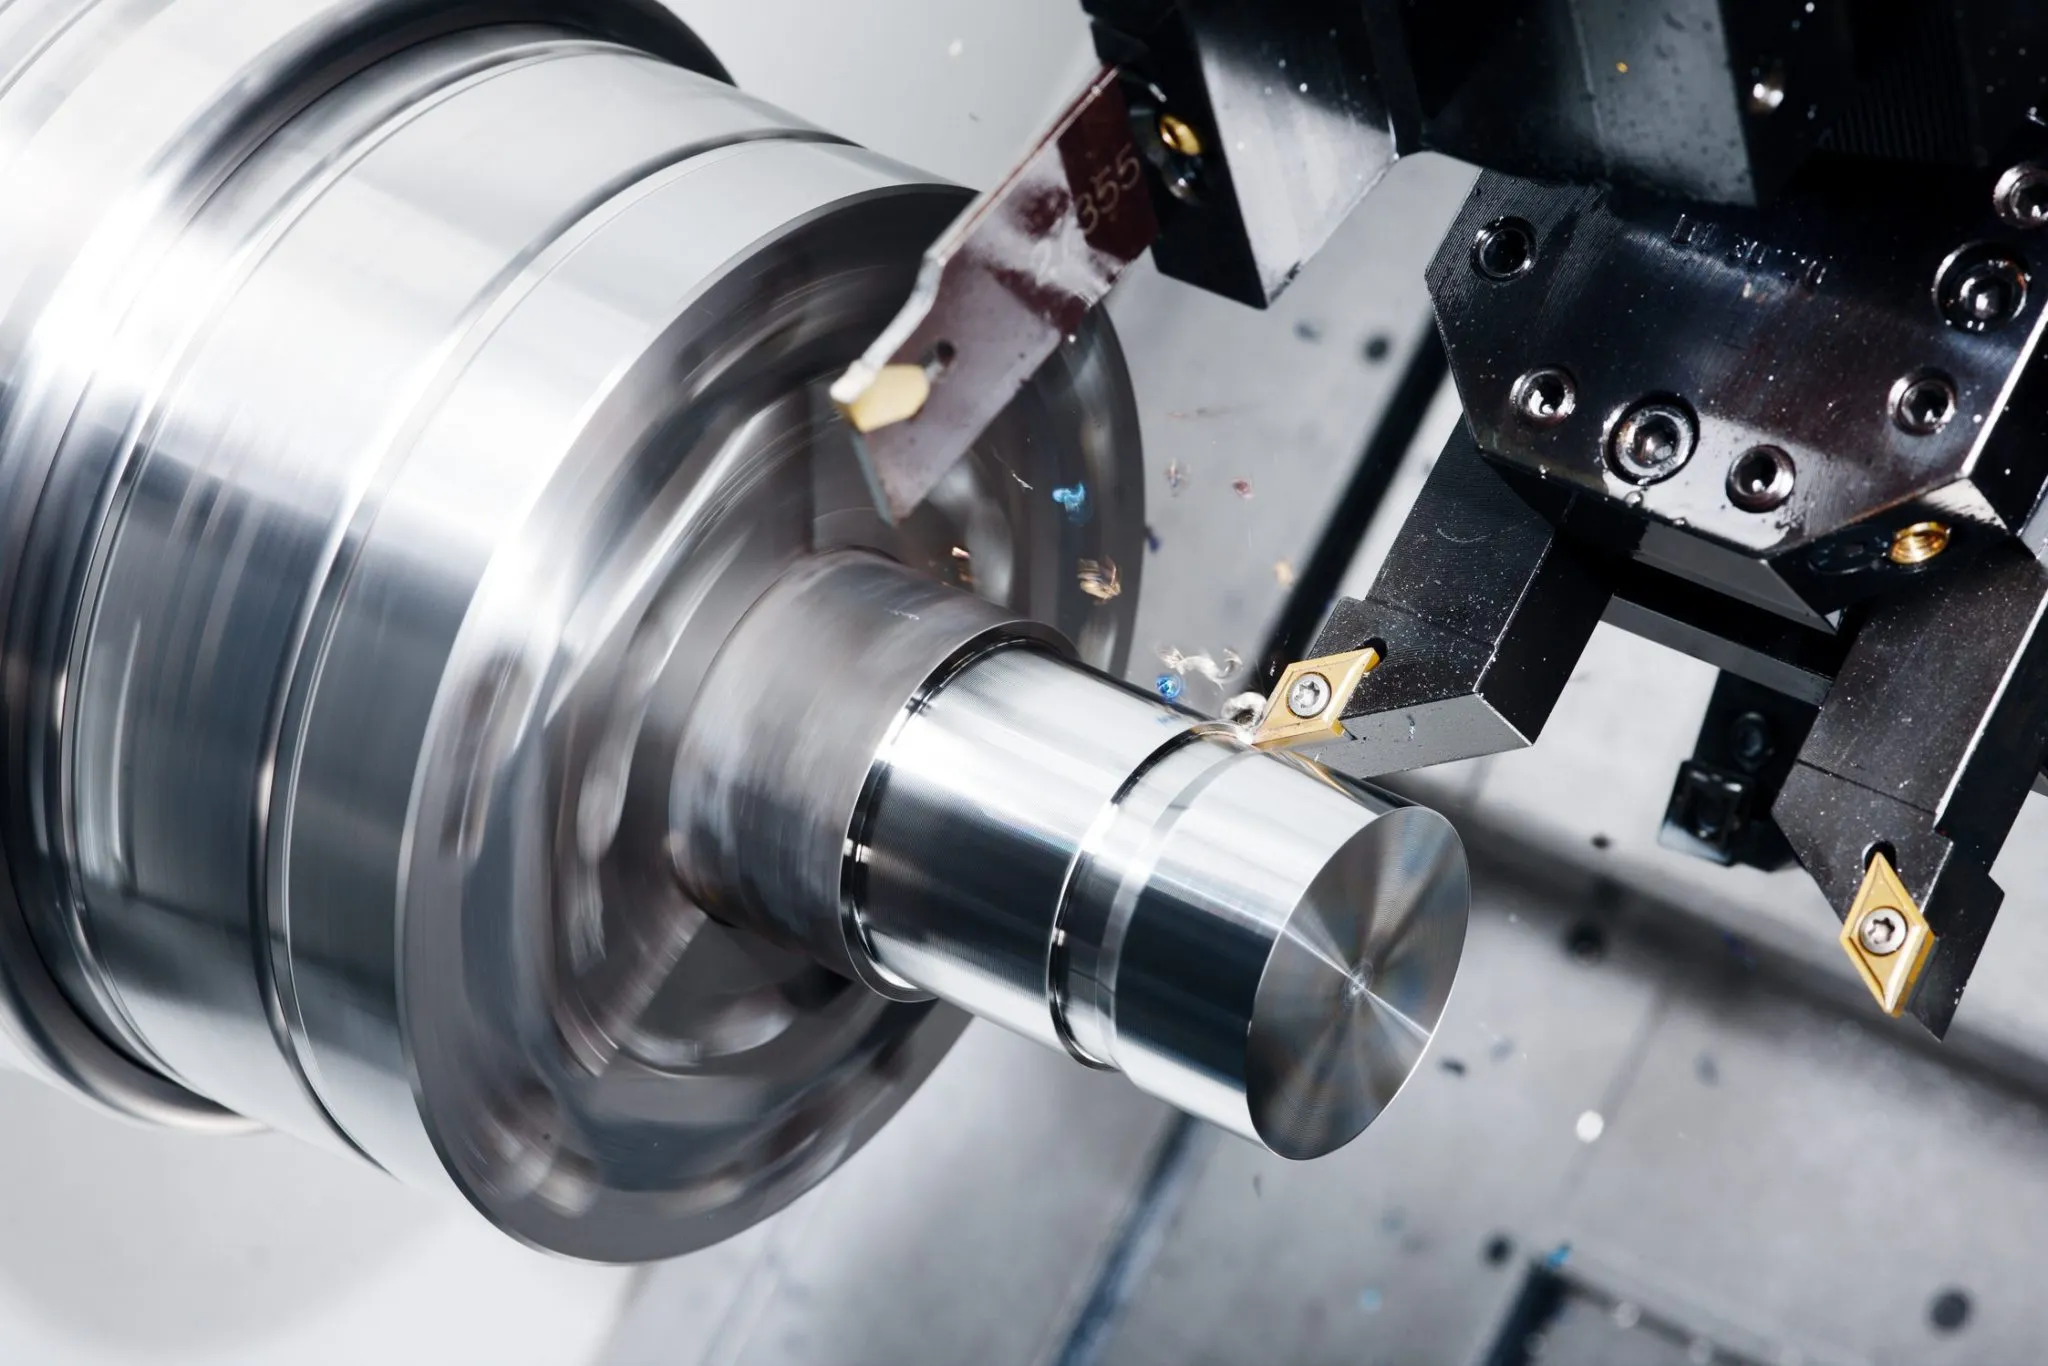
Prelucrare CNC a 52100 GCr15 annealat
PROCES / 01
Frezare CNC (încălzit)
Frezare brută și semi-finisă a 52100/GCr15/SUJ2 în condiție de sferoidizare-încălzire. Profiluri externe și interne prelucrate cu rezervă de șlefuire calculată (0.2–0.5 mm pe față) pe toate suprafețele de contact ale rulmenților înainte de tratamentul termic.
Încălzit ~HRC 20Rezervă de șlefuireCăptușeli și Căptușeli
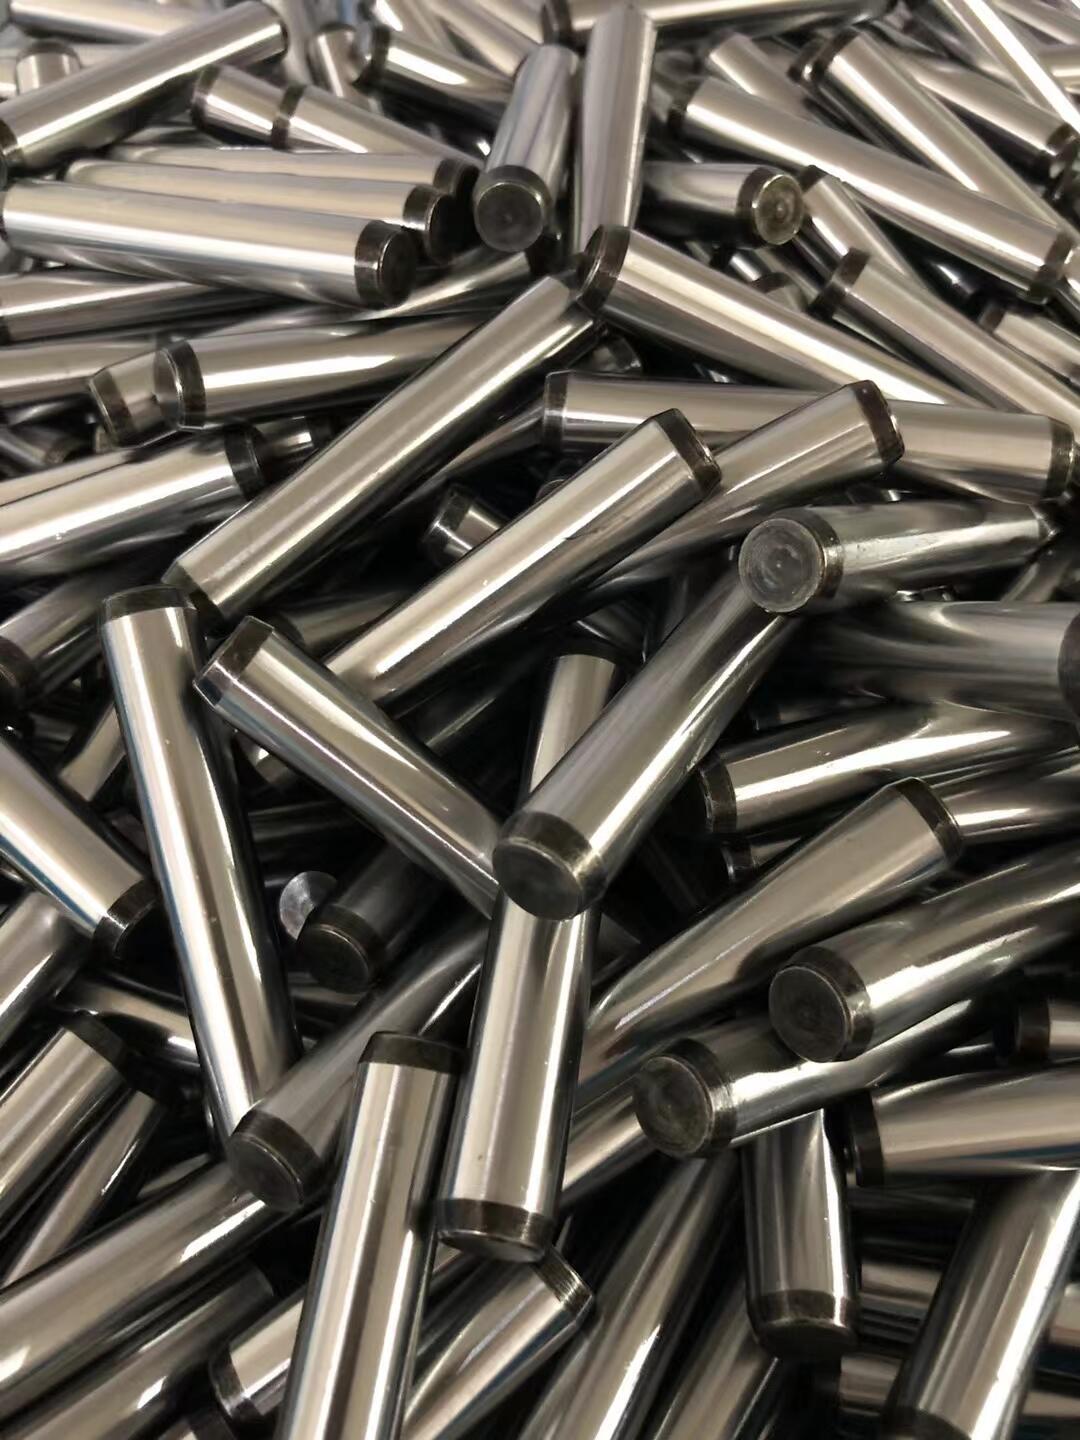
Prelucrare de precizie a cilindrilor pentru rulmenți 52100
PROCES / 02
Șlefuire cilindrică de precizie
Șlefuire cilindrică OD și ID după tratament pentru a recupera toleranța finală. Diametrele suporturilor de rulmenți menținute la ±0.002–0.005 mm. Roundness (out-of-roundness) controlată la 0.001–0.002 mm pe suprafețele de cerc și jurnal de precizie.
±0.002 mmȘlefuire OD/IDAșezări pentru rulmenți
Prototip până la producție pentru oțel pentru rulmenți
PROCES / 03
De la prototip la producție
Prototipuri dintr-o singură piesă până la serii de producție — aceeași secvență completă de tratament termic, sub zero și șlefuire de precizie se aplică pentru toate cantitățile. Fără cantitate minimă de comandă. Raportul de inspecție pentru primul articol disponibil pentru toate comenzile.
Fără cantitate minimă de comandăSecvența completă de tratament termicDisponibil FAIR
Selecție de materiale

52100 vs Altele Oțeluri cu duritate ridicată

Proprietate 52100 / GCr15 440C SS Oțel pentru scule D2 4140 (HT) M2 HSS
Duritate maximă HRC 60–64 HRC 58–60 HRC 58–62 HRC 34–42 HRC 62–65
Oboseala de contact în rulare ★★★★★ Cel mai bun ★★★ Moderată ★★ Prost ★ Neevaluat ★★ Prost
Rezistență la Coroziune Scăzut (non-SS) Bun (SS) Scăzut Scăzut Scăzut
Ajustabilitate (calmat) ★★★ Moderată ★★★ Moderată ★★ Dificil ★★★★ Bine ★★ Dificil
Tratament Sub-Zero Necesar (standard) Recomandat Recomandat Neobișnuit Uneori
Aplicație principală Rulmenți, șuruburi cu bile, contact de rulare de precizie Rulmenți (mediu coroziv) Unele, lovituri, unelte de tăiat Axe, piese structurale Unelte de tăiat, burghie
Alege Când Durata maximă de viață a oboselii în contact de rulare, mediu necoroziv Medii corozive + aplicație pentru rulmenți Uzură în alunecare / aplicație pentru matrițe Piese structurale cu duritate moderată Aplicație pentru unele de tăiat
Regulă de selecție: Pentru aplicații de oboseală în contact de rulare (rulmenți, șuruburi cu bile, elemente de rulare) în medii necorozive — 52100/GCr15 este alegerea corectă. Pentru aceeași aplicație în medii marine sau chimice, specificați gradul de rulmenți din oțel inoxidabil 440C. Nu înlocuiți niciodată oțelul aliat general (4140) în aplicații de contact de rulare — diferența de durată de viață a oboselii este de ordine de mărime.
Galerie de aplicații

Piese tipice din oțel pentru rulmenți Producem

Rulment interior și exterior pentru bile 5210052100 / GCr15
Rulmenți interni și externi pentru rulmenți
Material52100 / GCr15 — HRC 60–62 după Q&T
ProcesFrezare CNC → Q&T + Sub-Zero → Șlefuire OD/ID → Superfinisare
IndustrieAutomotive · Industrial · Mașini de precizie
Șurub cu bilă GCr15, piuliță și ax de ghidareGCr15 / 52100
Roti de șurub cu bile și piulițe
MaterialGCr15 / 52100 — HRC 58–62
ProcesFrezare CNC → Q&T + Sub-Zero → Șlefuire filete
IndustrieMașini-unelte CNC · Robotică · Automatizare de precizie
Bilă de supapă 52100 pentru presiune înaltă52100 / SUJ2
Bile și seat-uri pentru valve de precizie
Material52100 / SUJ2 — HRC 60–64
ProcesFrezare CNC → Q&T → Polizare pentru sfericitate <0.001 mm
IndustrieFluid de înaltă presiune · Hidraulice · Supape de control
role de precizie 52100, urmăritori de cam52100 / GCr15
Role de precizie și urmăritori de came
Material52100 / GCr15 — HRC 58–62
ProcesFrezare CNC → Q&T + Sub-Zero → Șlefuire cilindrică
IndustrieAutomatizare · Mașini de ambalare · Robotică
Pin de forjare de precizie GCr15, inserție pentru matrițăGCr15 / 52100
Pinuri de forjare și inserții de matrițe de precizie
MaterialGCr15 / 52100 — HRC 60–62
ProcesTornire CNC → Q&T + Sub-Zero → Șlefuire OD
IndustrieȘtanțare · Formare · Prelucrare de precizie
Industrii deservite

Oțel pentru rulmenți pentru Aplicații de precizie exigente

⚙
Rulmenți
52100 / GCr15
◈
Mașini-unelte
GCr15 / SUJ2
◎
Automotive
SUJ2 / GCr15
✈
Aerospațial
52100
🔧
Hidraulice
52100 / GCr15
◧
Robotică
GCr15 / 52100
Studii de caz ale proiectelor

Proiecte din oțel pentru rulmenți Am livrat

Rulment exterior GCr15, prelucrat
CAZ / 01

Raza exterioară a rulmentului GCr15 — Unitate de transmisie a cutiei de viteze industriale

GCr15 / 52100 Frezare în strung CNC Q&T + Sub-Zero −75°C Șlefuire cilindrică OD/ID Superfinisare Ra 0.1 μm Cantitate 600 bucăți
Material
GCr15 conform GB/T 18254, bară degazată în vid cu raport de verificare a curățeniei solicitat de client
Proces
Tornire CNC (întărită, stoc de șlefuire de 0.35 mm pe suprafață) → austenizare controlată în atmosferă la 840°C → răcire în ulei → sub-zero −75°C → temperare la 160°C → șlefuire cilindrică OD/ID → superfinisare Ra 0.1 μm → CMM + inspecție de rotunjime
Provocare
Ø110 mm OD −0/+0.006 mm, Ø72 mm ID +0/−0.006 mm, rotunjime ≤0.003 mm atât pe gaura cât și pe OD după tratamentul termic. Material degazat în vid necesar pentru a îndeplini specificația de durată de viață L10. Timpul de răcire sub-zero controlat în cadrul a 2 ore de la finalizarea răcirii în ulei.
Rezultat
Livrare de 600 de bucăți în 3 tranșe. Toate HRC 61–63. OD/ID în interiorul ±0.004 mm față de nominal. Rotunjime ≤0.002 mm pe întreaga lot. Ra de superfinisare medie 0.08 μm. Banca de testare a oboselii a clientului a validat o durată de viață L10 ce depășește specificația cu 22%.
Rezultatul: Durata de viață a oboselii L10 22% peste specificație — atribuită tratamentului consistent sub zero și calității materialului degazat în vid. Clientul specifică acum aprovizionarea noastră cu GCr15 pentru toate cursele rulmenților de cutie de viteze din această familie de produse.
Solicită Piesă Similară →
Bilă de supapă de precizie GCr15 pentru presiune înaltă
CASĂ / 03

Bilă de supapă de precizie GCr15 — Supapă de control hidraulic de înaltă presiune · 5.000 buc

GCr15 / 52100 Frezare în strung CNC Q&T HRC 60–62 Lapping de precizie Sfericitate ≤0.0008 mm Cantitate 5.000 buc
Material
Bară GCr15, calitate comercială standard, certificat complet de fabrică cu verificarea intervalului de duritate
Proces
Frezare CNC (sferă aproape netedă, +0.1 mm) → Q&T HRC 60–62 + sub-zero −75°C → lapping brut → lapping final (sfericitate ≤0.0008 mm, Ra ≤0.05 μm) → inspecție de rotunjime 100%
Provocare
Sfericitate ≤0.0008 mm pe bilă Ø12 mm la HRC 61 — secvența de lapping trebuie să producă o sferă perfectă în cadrul toleranței de rotunjime sub-micron pe cele 5.000 de bucăți cu control de proces constant.
Rezultat
5.000 de bile livrate în 4 loturi. Inspecție de rotunjime 100%. Sfericitate medie 0.0005 mm. Test de duritate HRC 60–62 pe fiecare lot. Zero eșecuri de etanșare în câmp raportate pe o perioadă de 18 luni de serviciu hidraulic de înaltă presiune.
Rezultatul: Bilele GCr15 ale furnizorului anterior aveau o sfericitate variind până la 0.002 mm — cauzând scurgeri intermitente la presiunea de funcționare. Procesul nostru a redus sfericitatea de 4 ori și a eliminat complet problema de scurgere. Clientul devine acum singurul furnizor pentru toate bilele de supapă din această familie de supape.
Solicită Piesă Similară →
De la bară tratată termic la piesă de precizie șlefuită

Cum producem Piese din oțel pentru rulmenți

PASUL 01
Sursa de materie primă pentru bare
Bară din 52100 / SUJ2 / GCr15 achiziționată în condiție de sferoidizare-annealare cu certificat de fabrică — verificare chimică, grad de curățenie (standard / VD / ESR) conform aplicației.
PASUL 02
Prelucrare brută CNC
Frezare, găurire și strunjire în condiție de annealare. Monitorizare controlată a uzurii uneltelor din carbură. Marjă de șlefuire calculată și lăsată pe toate suprafețele de precizie.
PASUL 03
Tratament termic + Sub-Zero
Austenizare controlată în atmosferă → răcire în ulei → sub-zero imediat (−75°C sau −196°C) → revenire la temperatură scăzută 150–180°C. Duritate HRC 60–64 verificată prin test Rockwell înainte de continuare.
PASUL 04
Șlefuire de Precizie
Șlefuire cilindrică OD/ID la ±0.002–0.005 mm. Finisare superfinishing la Ra 0.05–0.1 μm pe suprafețele de contact ale rulmenților. Verificare rotunjime pe toate găurile și jurnalurile critice.
PASUL 05
Inspecție și Livrare
Raport dimensional CMM, înregistrări ale testului de duritate Rockwell, diagrame ale ciclurilor de furnal, măsurători ale rugozității suprafeței și certificatul de fabrică împachetate cu fiecare comandă.
Post-Procesare

Tratament de suprafață pentru Piese din oțel pentru rulmenți

Toate finisajele →

Oțel pentru rulmenți (52100 / GCr15) nu este oțel inoxidabil — nu are rezistență înnăscută la coroziune. Tratament de suprafață necesar pentru piese expuse la umiditate sau fluide de proces. Constrângere principală: duritatea ridicată (HRC 60+) limitează opțiunile de tratament — riscul de embrittlement cu hidrogen trebuie gestionat pentru orice tratament aplicat oțelului durificat.

Oxid Negru
Cel mai comun tratament pentru oțelul de rulmenți durificat. Înegrirea caustică termică oferă o protecție ușoară împotriva coroziunii, cu schimbări dimensionale aproape zero (<0.001 mm) — compatibil cu toleranțele stricte ale componentelor de rulment șlefuite. Standard pentru inele de rulment, role și bile de supapă stocate sau utilizate în medii lubrifiate cu ulei.
~0 Schimbare DimensionalăProtecție UșoarăFără embrittlement cu H₂
Vopsire cu fosfat
Fosfatul de mangan sau zinc produce o suprafață micro-poroasă care reține lubrifiantul — îmbunătățind rularea rulmenților și reducând blocajele la contactul inițial. Utilizat pe inele de rulment și role de precizie. Schimbări dimensionale minime, fără risc de embrittlement cu hidrogen.
Reținerea lubrifiantuluiProtecție la rulare52100 Compatibil
Nichel fără electroliză
Protecție uniformă împotriva coroziunii (20–50 μm) pentru piese din oțel pentru rulmenți utilizate în medii umede sau umiditate ridicată. Aplicat cu grijă — necesară coacerea după placare (190°C, 4 ore) pentru a preveni fragilitatea prin embrittlement a hidrogenului în oțel HRC 60+. Adaugă o creștere măsurabilă a dimensiunii — trebuie luată în considerare în prelucrarea de pre-șlefuire.
Necesar pentru coacere H₂Creștere Dim. ~25 μmServiciu în medii umede
Acoperire DLC / PVD
Carbon de tip diamant (DLC) sau acoperiri PVD TiN/CrN aplicate pe suprafețele rulmenților 52100 — adaugă un strat de uzură Hv 2000+, reduce coeficientul de frecare la μ <0.1 și îmbunătățește durata de viață a suprafeței în condiții de viteză mare sau lubrifiere marginală. Aplicat după șlefuire la temperatură scăzută — nu afectează duritatea oțelului de bază.
Hv 2000+μ <0.1Fără pierdere a durității de bază HRC
HRC 64
Duritate maximă (52100)
±0.002mm
Șlefuire de Precizie
Ra 0.05μm
Superfinish
24hr
Timp de răspuns pentru ofertă
De ce să lucrați cu noi

De ce să ne alegeți pentru Prelucrare oțel pentru rulmenți

HT
Tratament termic complet + sub-zero — gestionat ca o singură comandă
Austenitizare controlată în atmosferă, răcire în ulei, tratament sub zero (−75°C sau azot lichid −196°C) și temperare coordonate de noi. Duritatea HRC 60–64 verificată înainte de a trece la șlefuire — nu se presupune.
GR
Șlefuire de precizie la ±0.002 mm — standard după tratament termic
Șlefuirea cilindrică OD și ID recuperează toleranța finală după deformarea cauzată de tratament termic. Verificarea rotunjimii și concentricității pe seat-urile rulmenților. Finisare superfinisare la Ra 0.05–0.1 μm disponibilă pentru suprafețele de contact ale rulmenților.
MS
Toate cele trei standarde: 52100 / SUJ2 / GCr15
Achiziționăm și prelucrăm toate cele trei denumiri standard — aprovizionare din stocul japonez JIS-spec SUJ2 pentru clienți OEM japonezi, GCr15 de la fabrici chineze pentru lanțurile de aprovizionare din China continentală sau ASTM A295 52100 pentru specificații internaționale.
QC
Duritate + CMM + Înregistrări cuptor — Livrate cu fiecare comandă
Înregistrări de testare a durității Rockwell (per lot sau per piesă), raport dimensional CMM, diagrame ale ciclurilor cuptorului de atmosferă și certificatul de fabrică cu verificarea compoziției chimice incluse în fiecare livrare. Fără căutări de documente ulterior.
Întrebări frecvente

Întrebări frecvente Întrebări

Întrebări frecvente despre oțelul pentru rulmenți 52100, SUJ2 și GCr15 — echivalența gradelor, tratamentul termic, procesarea sub zero, măcinarea de precizie și finisajul suprafeței.

AISI 52100 (cunoscut și sub denumirea de SUJ2 în Japonia și GCr15 în China) este un oțel pentru rulmenți cu conținut ridicat de carbon, aliat cu crom, special conceput pentru rezistența la oboseala de contact în rulare. Compoziția sa — aproximativ 1,0% carbon și 1,5% crom — produce o distribuție fină și uniformă a carburilor de crom după tratamentul termic, oferind o duritate excepțională (HRC 60–64), rezistență la uzură și durată de viață în oboseala de contact. Aceste proprietăți fac din acesta materialul standard pentru rulmenți de precizie, rulmenți cu bile, inele de rulment, șuruburi cu bile de precizie și alte componente supuse stresului repetat de contact în rulare.
52100 (AISI), SUJ2 (JIS G4805) și GCr15 (GB/T 18254) sunt denumiri standard naționale pentru compoziția esențială a aceluiași oțel pentru rulmenți — cu conținut ridicat de carbon (aproximativ 0,95–1,10%), crom (1,30–1,65%) și mici adăugiri de mangan și siliciu. Există diferențe minore în compoziție între standarde, dar toate trei sunt interschimbabile funcțional pentru aplicații de rulmenți de precizie și piese de uzură. 52100 este denumirea americană utilizată internațional; SUJ2 este specificată de producătorii japonezi și în lanțurile de aprovizionare JIS; GCr15 este standardul chinez GB și este cea mai frecvent stocată calitate în China continentală.
Oțelul pentru rulmenți 52100 atinge HRC 60–64 după tratament termic standard de quenching și temperare — semnificativ mai dur decât oțelul inoxidabil 440C (HRC 58–60) și comparabil cu oțelurile de scule de înaltă viteză. Duritatea ridicată combinată cu distribuția fină a carburei de crom conferă 52100 o durată de viață excepțională în contactul de rulare. Tratamentul sub zero (procesare criogenică la −75°C până la −196°C) după quenching transformă austenita reținută în martensită, crescând și mai mult duritatea și îmbunătățind stabilitatea dimensională în serviciu.
52100 este de obicei prelucrat în condiție de anoxidare sau sferoidizată-anoxidare (aproximativ HRC 20–25) folosind strunjire și frezare CNC convenționale. După prelucrare, piesele sunt tratate termic la HRC 60–64, apoi finisate cu precizie pe toate suprafețele critice pentru a recupera toleranța finală (±0.002–0.005 mm) după deformarea cauzată de tratamentul termic. Mașinabilitatea în condiție de anoxidare este similară cu cea a oțelurilor de aliere cu carbon mediu, deși conținutul ridicat de carburi poate cauza o uzură mai rapidă a sculei decât oțelurile simple cu carbon. Tratamentul sub zero se aplică în mod obișnuit după quenching înainte de temperare pentru a maximiza duritatea și stabilitatea dimensională.
Tratamentul sub zero (numit și procesare criogenică) reprezintă răcirea oțelului pentru rulmenți durificat la temperaturi între −75°C și −196°C imediat după quenching, înainte de revenire. Acest tratament la temperaturi scăzute convertește austenita reținută — o fază mai moale, metastabilă, care rămâne după quenching — în martensită, faza dură care conferă oțelului pentru rulmenți proprietățile sale. Fără tratamentul sub zero, austenita reținută se poate transforma în martensită în timpul utilizării sub stres sau schimbări de temperatură, cauzând creșteri dimensionale și defecte ale rulmenților. Pentru aplicații de precizie ale rulmenților, tratamentul sub zero este în mod obișnuit specificat pentru a asigura stabilitatea dimensională și duritatea maximă.
Oțelul pentru rulmenți 52100 și oțelurile pentru scule (D2, H13) ating ambele o duritate ridicată, dar sunt proiectate pentru diferite tipuri de solicitări. Oțelul 52100 este optimizat în mod specific pentru oboseala la contact de rulare — solicitarea de contact Hertzian repetată în rulmenți — prin microstructura sa fină, uniform distribuită de carburi de crom și o curățenie extrem de ridicată (conținut scăzut de incluziuni). Oțelurile pentru scule precum D2 sunt optimizate pentru rezistența la uzură în contact de alunecare și la impact. Oțelul 52100 are o durată de viață la oboseală mai mare în contact de rulare, dar o tenacitate și o rezistență la șoc mai scăzute comparativ cu D2. Pentru componentele de rulmenți și elementele de rulare de precizie, 52100/GCr15 este alegerea corectă; pentru matrițe, poansoane și scule de tăiere, D2 sau H13 este mai adecvat.
După tratamentul termic și șlefuirea cilindrică de precizie, menținem toleranțe de ±0,002–0,005 mm pe diametrele critice ale seat-urilor rulmenților și dimensiunile găurilor. Rotunjimea (neuniformitatea rotunjimii) poate fi controlată până la 0,001–0,002 mm pe inelele de rulmenți șlefuite de precizie. Rugozitatea suprafeței Ra de 0,2–0,4 μm este standard pe suprafețele de rulmenți șlefuite; Ra de 0,05–0,1 μm este realizabilă cu superfinisare. Toate dimensiunile critice sunt verificate cu CMM înainte de eliberare.
Oxidul negru este cel mai comun tratament de suprafață pentru piesele din oțel pentru rulmenți 52100 — oferă o protecție ușoară împotriva coroziunii cu practic zero schimbare dimensională și este compatibil cu suprafața durificată. Acoperirea cu fosfat este, de asemenea, utilizată din motive similare. Cromarea dură și nichelul electroless pot fi aplicate pentru o protecție sporită împotriva coroziunii, dar trebuie aplicate cu grijă pentru a evita fragilitatea prin embrittlement de hidrogen în oțelul cu duritate mare — coacerea după placare la 190°C timp de 4 ore este necesară. Acoperirile PVD (TiN, DLC) sunt utilizate pe componente de precizie ale rulmenților pentru a reduce și mai mult frecarea și a îmbunătăți durata de uzură fără a afecta duritatea oțelului de bază.
Solicită o ofertă

Trimite-ți desenul.
Obține o ofertă.

Fiecare solicitare include o revizuire DFM — fezabilitatea toleranței, confirmarea materialului și abordarea procesului înainte de începerea producției. MOQ 1 piesă.

24hr
Răspuns la ofertă
MOQ 1
Prototipuri OK
ISO
9001:2015
📐
Revizuire DFM pentru fiecare solicitare
Fezabilitatea toleranței, strategia de fixare și confirmarea materialului. Feedback specific și acționabil — nu respingeri generice.
🎯
Inspecția primului articol — Standard
Raport FAI pentru fiecare lot nou. Certificări de material și tratament de suprafață incluse cu fiecare livrare.
🔄
Același proces: prototipare până în producție
Planul de proces din prototipul dumneavoastră se aplică loturilor de producție. Fără re-qualificare atunci când scalați.
⚙
Frezare CNC 3 / 4 / 5-Axis + Strunjire
Piese structurale complexe, arbori, carcase și componente de transmisie. Metale și plastice de inginerie.
ISO 9001:2015 Frezare 3/4/5-Axis Frezare în strung CNC Inspecție CMM Livrare globală