✓ ISO 9001:2015✓ Мінімальне замовлення 1 шт.✓ К quote через 48 годин✓ DIN 4–11✓ Ліві та праві
±0.005мм
Точність профілю
5°–45°
Діапазон кута спіралі
М 0.5–20
Діапазон модулів
DIN 4–11
Ступінь якості
±0.005мм
Допуск профілю досяжний клас DIN 5
5°–45°
Діапазон кута спіралі ліві та праві доступні
30% Тихіше
в порівнянні з прямозубими передачами поступове зчеплення зубів
1–50,000
Кількість замовлення від прототипу до масового виробництва
Наша Робота
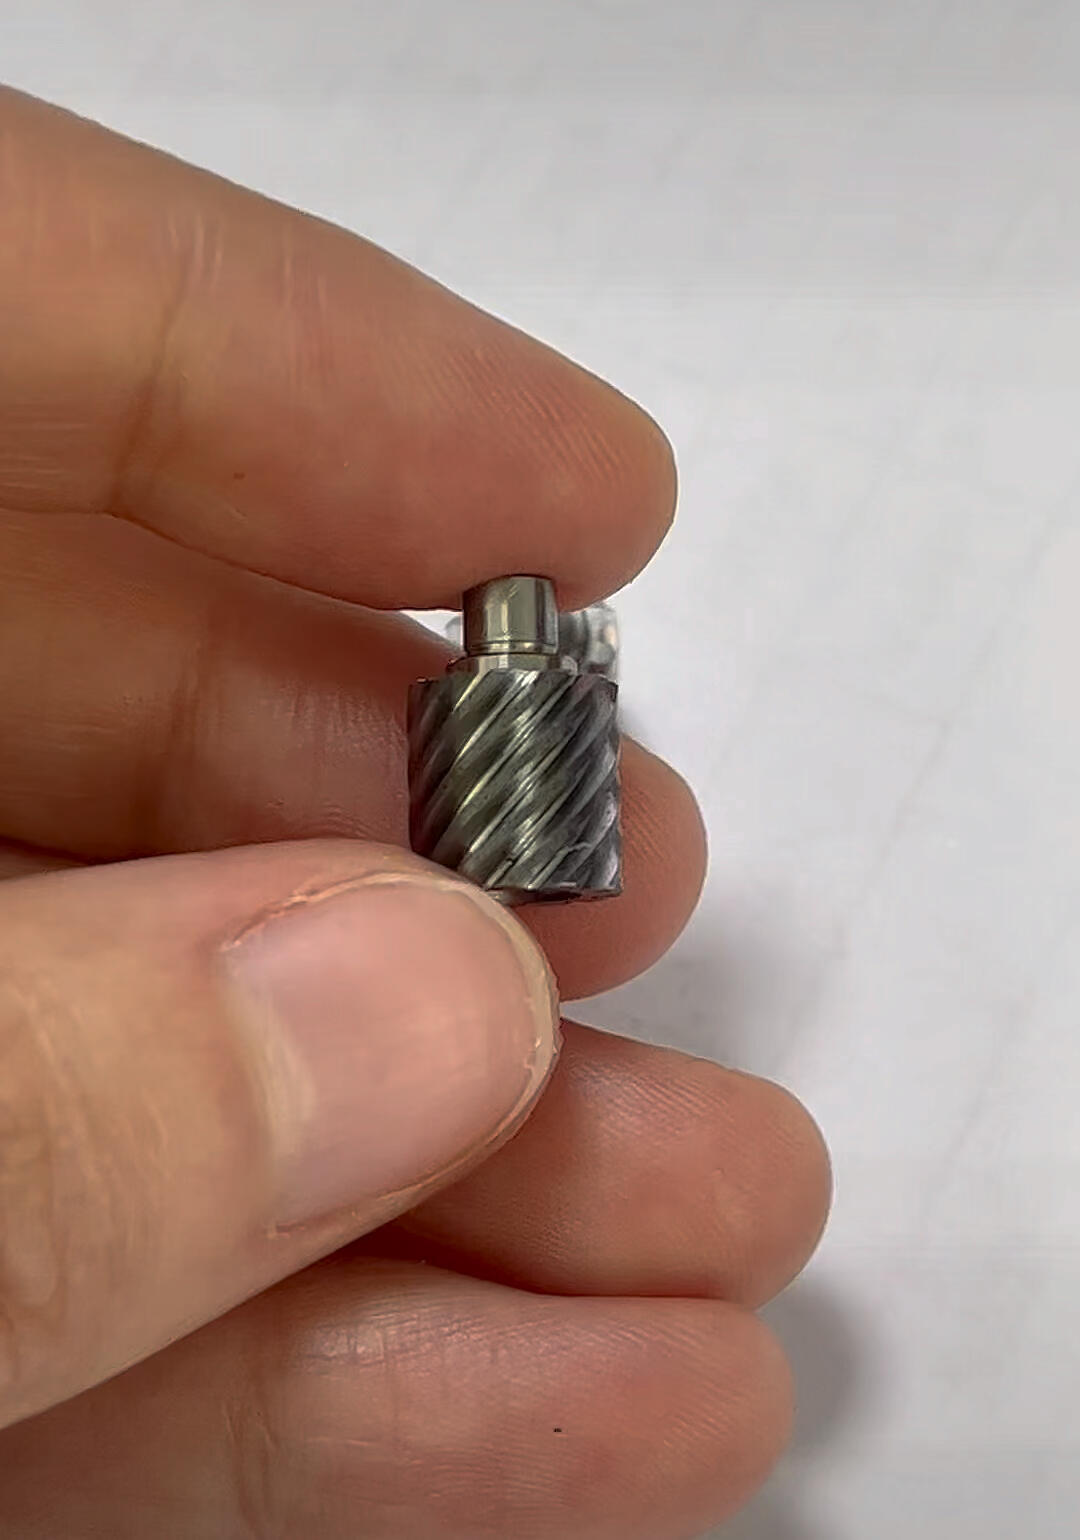
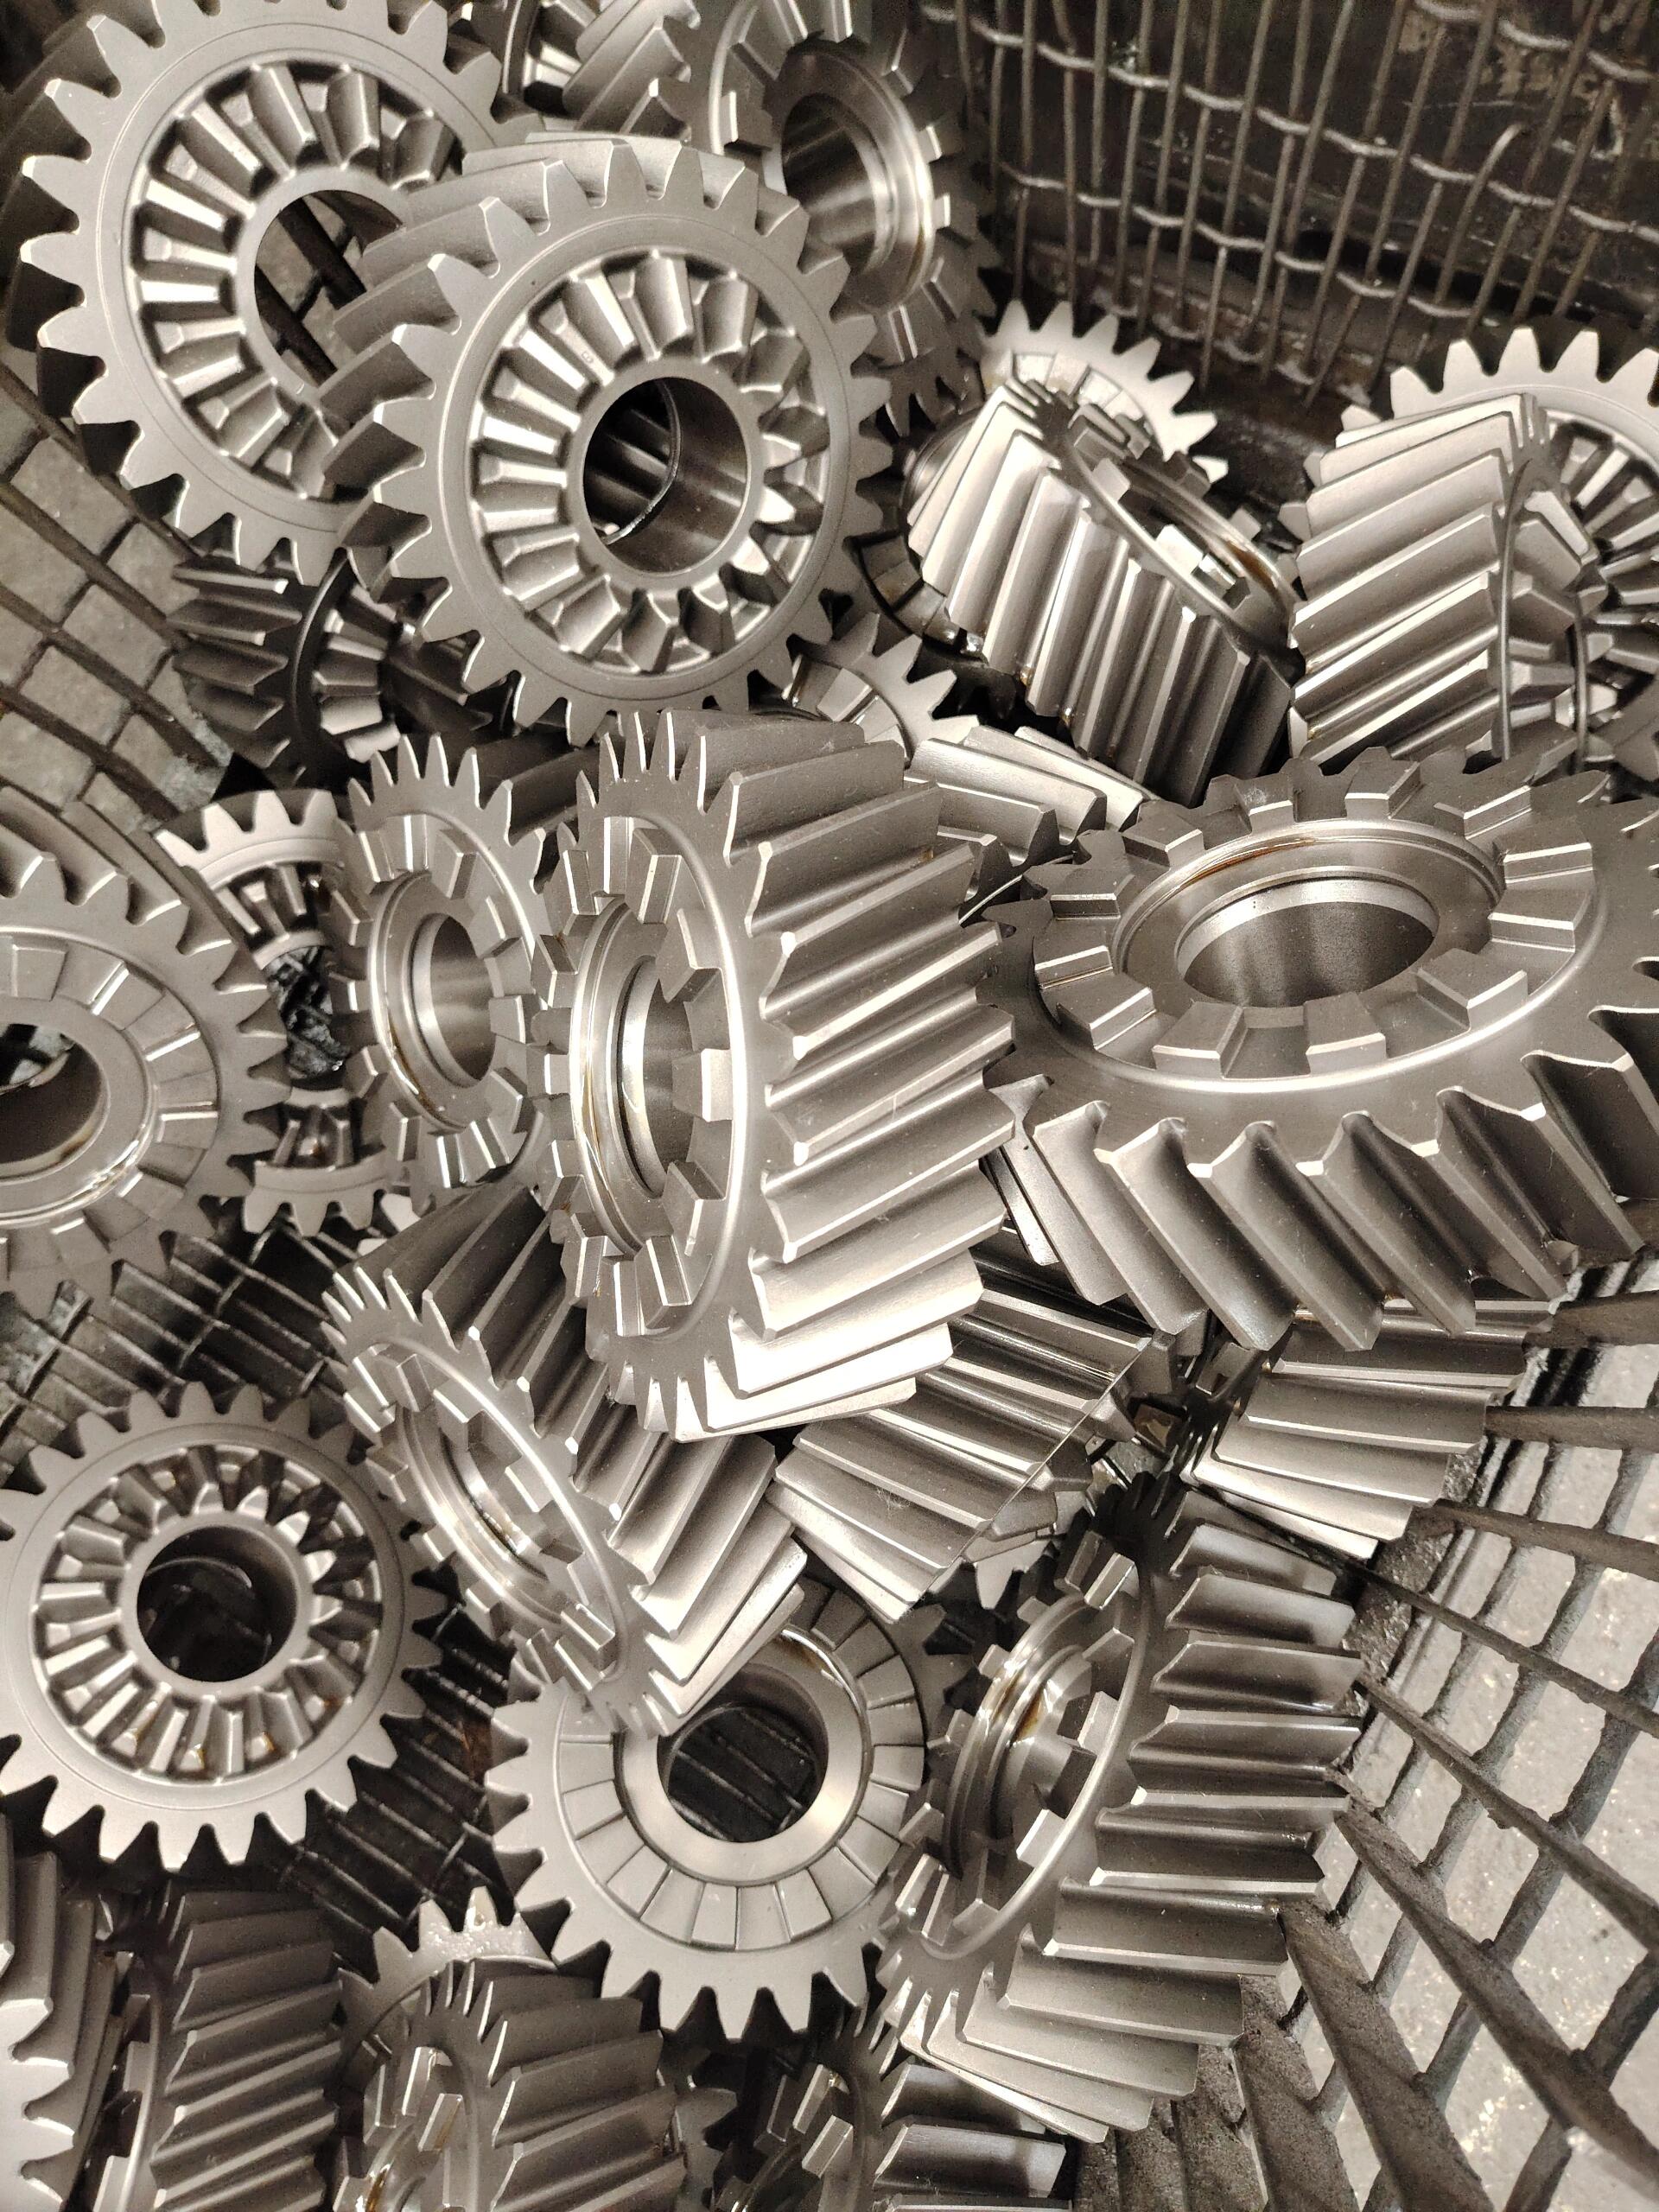
Гвинтові передачі, які ми виготовили
Справжні індивідуальні замовлення на косозубі шестерні — одинарні косозубі, подвійні косозубі, косозубі шестерні-рейки, косозубі рейково-шестеренні комплекти та прямолінійні косозубі редуктори — доставляються клієнтам по всьому світу.
Одинарні, подвійні косозубі, внутрішні кільцеві, шестерні-рейки, перехресні, рейки, секторні — будь-яка конфігурація косозубих шестерень, яку вимагає ваш проєкт, у будь-якій кількості: від одного прототипу до серійного виробництва партіями до 50 000 штук.
Одинарні косозубі шестерні
Стандартна зовнішня косозуба шестерня — зуби нарізані під одним кутом нахилу (зазвичай 15°–25°). Використовується за замовчуванням у прямолінійних косозубих редукторах, автомобільних трансмісіях та більшості промислових приводів. Лівий або правий напрям за запитом.
ЗовнішняЛЗ / ПЗ
Подвійні косозубі (шевронні) шестерні
Два протилежних кути нахилу на одній заготовці — осьові зусилля повністю компенсуються, опорні підшипники не потрібні. Оптимальний вибір для приводів компресорів великої потужності, морських рушіїв та важких промислових редукторів. Індивідуальні подвійні косозубі шестерні будь-якого модуля.
Нульове осьове зусилляВелика потужність
Внутрішні косозубі та кільцеві шестерні
Косозубі зуби нарізані з внутрішньої сторони кільця — необхідні для компактних планетарних редукторів, інтегрованих колісних вузлів та прямолінійних косозубих редукторів з великим передавальним числом. Виготовляються методом зубонарізання, протягування або електроерозійної обробки під будь-яким кутом нахилу.
Кільцева / АнулярнаПланетарний
Косозубі шестерні-пініони та шестерні-вали
Косозубі пініони та прецизійні косозубі шестерні-вали обробляються як єдина деталь для максимальної співвісності (TIR ≤ 0,008 мм). Стандарт для косозубих мотор-редукторів, косозубих приводів та сервоприводів з високим крутним моментом.
Інтегрований валКонцентричний
Перехресні косозубі шестерні
Передача руху між непаралельними, не перетинаючимися валами — зазвичай під кутом 90°. Обидві шестерні мають однаковий напрям; кут між валами дорівнює сумі кутів нахилу зубів. Використовуються у приводах клапанів, розподільчих валах та вимірювальних приладах.
Вали під 90°Непаралельні
Гвинтові рейкові та зубчасті набори
Гвинтові зубчасті рейки у парі з відповідними гвинтовими шестернями для лінійного руху з високим навантаженням і низьким рівнем шуму. Значно тихіші за прямозубі рейково-зубчасті передачі на високих швидкостях. Стандарт для осей верстатів з ЧПК, порталів і підйомних столів. Метричні та дюймові.
Лінійний рухЧПК-приводи
Гвинтові секторні шестерні
Частково-дугові гвинтові шестерні для застосувань з обмеженим обертанням — регулятори дроселя, приводи клапанів, автомобільні рульові сектори та індексуючі механізми. Така ж точність, як і у повних гвинтових шестерень, обробка лише по робочій дузі.
Часткова дугаКлапан / Дросель
Мініатюрні, малі та великі гвинтові шестерні
Від мініатюрних гвинтових шестерень (M 0,3, зовнішній діаметр менше 10 мм) для медичних та оптичних приладів до великих гвинтових шестерень (зовнішній діаметр до 600 мм) для вітроенергетики та важких промислових приводів. Повний асортимент зі сталі, латуні, нержавіючої сталі, алюмінію та пластику.
M 0,3–20ЗД ≤ 600мм
Технічні характеристики
Можливості обробки гвинтових передач
Від масового ЧПК-фрезерування гвинтових шестерень до ультрапрецизійного профільного шліфування — ми охоплюємо одинарні гвинтові, подвійні гвинтові, перехресні гвинтові та гвинтові рейково-зубчасті передачі. Доступні варіанти ЧПК-фрезерування гвинтових шестерень для малих партій та індивідуальних геометрій.
⚙️
Гвинтове нарізання
Виробництво великої кількості
🔬
Профільна шліфовка
Точність DIN 4–5
🏭
5-осеве фрезерування
Подвійні гвинтові та індивідуальні
📐
Фрезерування гвинтових рейок
Набори рейок і шестерень
CNC обробка гвинтових шестерень
ЧПК-центри зубонарізання використовують нахилені головки для формування точних гвинтових (косозубих) профілів зубів за один прохід. Найекономічніший метод для метричних гвинтових шестерень, стандартних гвинтових шестерень і масових комплектів гвинтових шестерень, де важлива оптова ціна. Стабільна точність кута гвинтової лінії у партіях до 50 000 шт.
Діапазон модулів
0.8 – 16 мм
Кут спіралі
5° – 45° (ліва або права)
Макс поздовжній діаметр
600 мм
Максимальна ширина обличчя
300 мм
Ступінь якості
DIN 7–9 стандарт
Точність профілю
±0.012 мм
Типова кількість
100 – 50,000 шт
Термін виготовлення
7 – 14 днів
Шліфування профілю гвинтових шестерень
Профільне шліфування після зубонарізання або термообробки для високоточних гвинтових шестерень, що використовуються у гвинтових редукторах, прямих гвинтових редукторах і гвинтових мотор-редукторах. Досягається DIN 4–5 та Ra ≤ 0,4 мкм на бокових поверхнях зубів — золотий стандарт для шліфованих гвинтових шестерень в авіації та високонавантажених приводах.
Діапазон модулів
0.5 – 10 мм
Кут спіралі
5° – 40°
Макс поздовжній діаметр
320 мм
Ступінь якості
DIN 4–6 точність
Точність профілю
±0.005 мм
Обробка поверхні Ra
0,2 – 0,8 мкм
Після термічної обробки
Так — шліфування загартованих шестерень
Термін виготовлення
10 – 18 днів
5-осьова ЧПК-обробка гвинтових шестерень — подвійні гвинтові та індивідуальні
5-осьове ЧПК-фрезерування для подвійних гвинтових шестерень (ялинка), перехресних гвинтових шестерень, внутрішніх гвинтових шестерень, індивідуальних кутів гвинтової лінії та гвинтових секторних шестерень. Усі елементи — отвори, шпонки, фланці — виконуються за одну установку для максимальної співвісності. Найшвидший шлях від креслення до першого зразка для виготовлення індивідуальних гвинтових шестерень.
Діапазон модулів
1 – 20 мм
Кут спіралі
Будь-який кут, лівий або правий
Макс поздовжній діаметр
500 мм
Подвійна спіраль
Так — профіль з риб'ячим кісткою
Внутрішня спіраль
Так
Мінімальне замовлення
1 шт
Термін виготовлення (прототип)
5 – 10 днів
Матеріали
Усі метали + пластики
Фрезерування спіральних рейок
Прецизійні спіральні рейки та відповідні спіральні шестерні для рейкових приводів. Рейки обробляються з плоского або круглого прутка, загартовуються та шліфуються, щоб точно відповідати куту спіралі вашої спіральної шестерні. Доступні дюймові та метричні спіральні рейки.
Діапазон модулів
1 – 12 мм
Кут спіралі
14.5° – 25° стандарт
Максимальна довжина рейки
2,000 мм (з'єднана)
Точність
DIN 7 – DIN 9
Матеріал рейки
C45, 42CrMo4, SUS304
Відповідна шестерня
Так — постачається комплектом
Термін виготовлення
10 – 16 днів
Обробка поверхні
Чорний оксид, цинк, індукційно загартований
Матеріали
50+ сертифікованих матеріалів
Повні сертифікати млина та спектральний аналіз кожної партії — сталь, нержавіюча сталь, латунь, бронза, алюміній та інженерні пластики.
Метали
Інженерні пластмаси
Сталь 20CrMnTi
Загартована поверхня, HRC 58–62. Стандартний матеріал гвинтових шестерень зі сталі для автомобільних трансмісій та важких загартованих приводів.
Висока навантажуваністьЗахищенийАвтомобільна промисловість
Вуглецева легована сталь 42CrMo4
Повністю загартовані, відмінна стійкість до втоми. Стандартні гвинтові шестерні з вуглецевої сталі для промислових гвинтових валів і важких редукторів.
Висока міцністьПромисловий
Al 6061-T6 / 7075
Легкі алюмінієві гвинтові шестерні, можливе анодування. Актуатори для авіації, сервоприводи роботів та точні мініатюрні прилади.
ЛегкістьАнодований
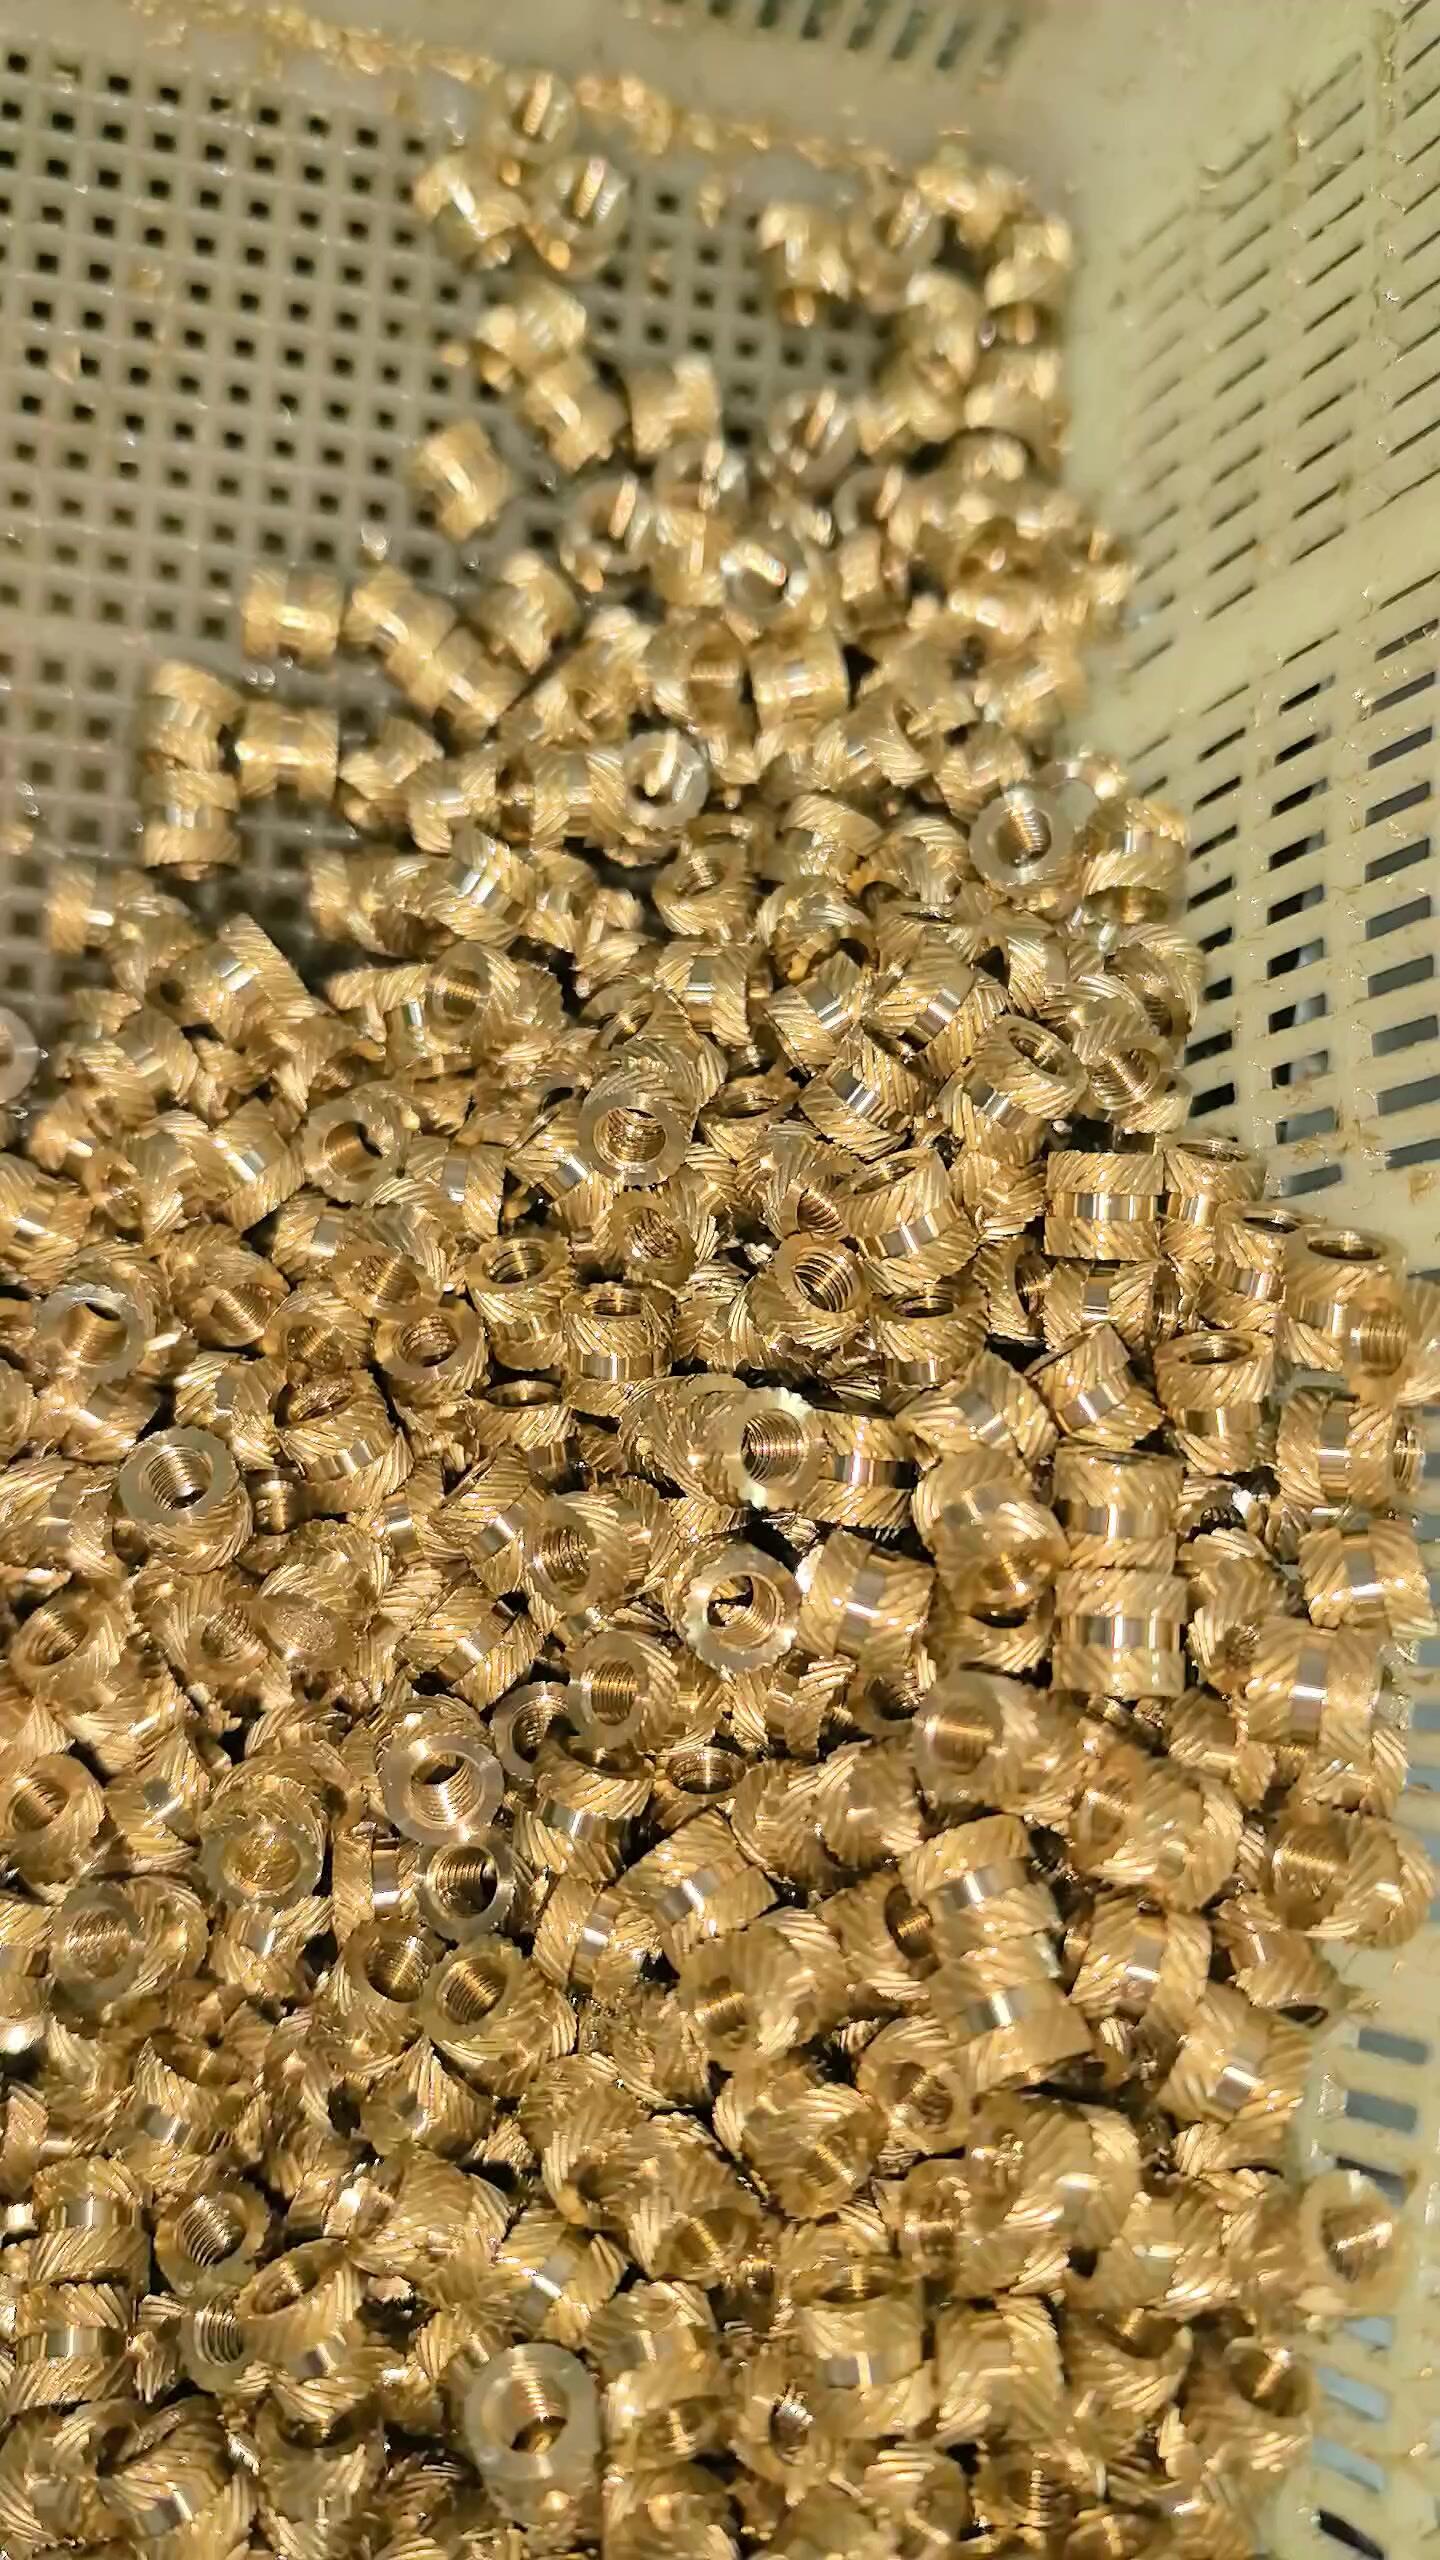
Латунь C36000
Гвинтові шестерні з легкорізальної латуні, тиха робота. Ідеально підходять для малих гвинтових шестерень у годинниках, приладах та тихих приводах.
Низький шумКорозійностійкість.
Фосфорна бронза
Самозмащувальні при роботі зі сталевою парою. Бронзові гвинтові шестерні ідеальні як пари для черв'ячних коліс і для передачі потужності на малих швидкостях.
СамозмащувальнийЗносостійкість.
Нержавіюча сталь SUS304 / 316L
Індивідуальні гвинтові шестерні з нержавіючої сталі — харчового та медичного класу. Стерилізуються, повністю стійкі до корозії.
Харчова ГруппаМедичний
POM (Delrin)
Самозмащувані пластикові гвинтові шестерні, низьке тертя, часто працюють без мастила. Стандарт для тихих приводів автоматизації.
СамовсмазуючийНизький шум
Нейлон PA66-GF30
Гвинтові шестерні з нейлону, армованого склом 30%, для більшої вантажопідйомності. Оброблені пластикові гвинтові шестерні з високою точністю зубів.
Висока міцністьЛегкість
ПЕК
Гвинтові шестерні з PEEK, стійкі до хімічних речовин, розраховані на 260°C. Стерилізовані мініатюрні гвинтові шестерні для хірургічних та лабораторних інструментів.
Висока ТемператураХімічна стійкість.
Референс
Стандартні технічні характеристики гвинтових шестерень
Модуль, кут гвинта, кут тиску, допуск — стандартні розміри та характеристики гвинтових шестерень, які має визначати кожен креслення. Робоча довідка для інженерів при підготовці CAD, запитів на пропозиції та комерційних пропозицій на гвинтові шестерні.
📏Стандартні модулі гвинтових шестерень (метричні)
Згідно з ISO 54 / DIN 780, та сама стандартна серія модулів застосовується до гвинтових шестерень, як і до прямозубих — але для гвинтових шестерень завжди мається на увазі нормальний модуль (mₙ), вимірюється перпендикулярно до поверхні зуба, а не по поперечному модулю:
Серія I (рекомендована)
Серія II
Типове використання
0.5, 0.8, 1, 1.25, 1.5
0.55, 0.7, 0.9, 1.125, 1.375
Мініатюрні гвинтові шестерні, інструменти
2, 2.5, 3, 4, 5
1.75, 2.25, 2.75, 3.5, 4.5
Промислові гвинтові шестерні, автомобільна галузь
6, 8, 10, 12, 16, 20
5.5, 7, 9, 11, 14, 18
Важкі редуктори, гвинтові шестерні великого діаметра
⊕Діаметральний крок (дюймова система)
Для дюймових гвинтових шестерень, нормальний діаметральний крок (Pₙ) визначає розмір зуба — кількість зубів на дюйм, виміряна по нормальній площині:
DP (нормальний)
Модуль mn (мм)
Типове використання
20, 24, 32, 48
1,27 → 0,53
Інструменти, модельні приводи
10, 12, 16
2,54 → 1,59
Робототехніка, малі машини
5, 6, 8
5,08 → 3,18
Промислові гвинтові редуктори
2, 2.5, 3, 4
12,7 → 6,35
Важкі промислові редуктори
∠Кут нахилу гвинтової лінії та кут тиску
З кут нахилу гвинтової лінії (β) є визначальним параметром косозубої шестерні. Стандартні діапазони та типові застосування:
Кут нахилу гвинтової лінії β
Використання
Компроміс
5° – 10°
Приводи з низьким осьовим навантаженням
Помірне збільшення шуму порівняно з прямозубими
15° – 25°
Промисловість / автомобільна сфера
Оптимальний баланс — стандартний діапазон
30° – 40°
Високошвидкісні турбіни
Потрібні упорні підшипники або здвоєні косозубі шестерні
45°
Максимальна плавність роботи
Дуже велике осьове навантаження
Кут тиску: 20° нормальний — світовий стандарт; 14,5° зустрічається у застарілих конструкціях; 25° — для застосувань з великим навантаженням.
ƒКлючові формули для косозубих шестерень
Нормальний проти поперечного модуля — характерно лише для косозубих шестерень:
mₜ = mₙ / cos(β) · діаметр поділу d = mₙ × z / cos(β)
Міжосьова відстань для двох зачеплених косозубих шестерень (однакова напрямленість, однаковий кут нахилу):
a = mₙ × (z₁ + z₂) / (2 × cos β)
Віртуальна кількість зубців zv = z / cos³(β) — використовується для розрахунку міцності та перевірки підрізання. Осьове зусилля: Fa = Ft × тан(β).
✓Стандарти косозубих шестерень DIN / AGMA
Клас якості контролює похибку профілю (Ff), відхилення гвинтової лінії (Fβ), похибку кроку (Fp), та биття. Відповідно до DIN 3961–3967 / AGMA 2015 / ISO 1328:
Промислові редуктори, стандартні косозубі редуктори
10 – 11
7 – 6
Низькошвидкісні комерційні приводи
📐Контрольний список креслення косозубої шестерні
Повне креслення косозубої шестерні повинно містити все нижченаведене — відсутність руки or кут гвинтового профілю опорної площини унеможливить отримання комерційної пропозиції:
• Нормальний модуль (mₙ) або нормальний DP
Обов’язково
• Кількість зубців (z)
Обов’язково
• Кут нахилу зуба (β)
Обов’язково
• Рука — ліва або права
Обов’язково
• Нормальний кут тиску (стандартно 20°)
Обов’язково
• Ширина вінця (b)
Обов’язково
• Діаметр поділу / зовнішній / діаметр основи
Обов’язково
• Клас точності (DIN / AGMA / ISO)
Обов’язково
• Товщина зубця / зазор
Рекомендовано
• Матеріал, термообробка, чистота поверхні
Обов’язково
Кейс-стадії
Справжні проекти спіральних шестерень
Від одноразових прототипів до високоякісних комплектів спіральних шестерень — перевірені результати від наших клієнтів.
Промисловий
Інлайн спіральний редуктор — етап 1 та 2
Матеріал
20CrMnTi
Процес
Фрезерування штифта + шліфування
Угловий кут спіралі
20°
Кількість
1,500 комплектів
✓ DIN 6 · Шум на 8 дБ нижчий, ніж у попередньому дизайні прямозубої передачі
Передача потужності
Подвійна спіральна (риб'ячий кістяк) пара зубців
Матеріал
42CrMo4
Угловий кут спіралі
±30°
Особливість
Нульове осьове зусилля
Кількість
80 шт
✓ Нульовий підшипник зусилля не потрібен · 40% вищий крутний момент у порівнянні з односпіральним
Робототехніка
Спіральний сервопривід — суглоб роботизованої руки
Матеріал
Al 7075-T6
Процес
5-осей + анодування
Клас
DIN 5
Кількість
120 шт
✓ Затверджено FAI 1-й цикл · зворотний хід < 0.015 мм
Як це працює
Від креслення до вашого дверного відвідування
Завантажте креслення косозубої шестерні або CAD-файл — ми забезпечуємо DFM, вибір процесу та повну CMM-інспекцію на нашому китайському високоточному виробництві.
01
Завантажити CAD / Малюнок
DXF, DWG, STEP, IGES або PDF. Включіть кут спіралі, напрямок, модуль та клас точності.
02
Комерційна пропозиція на косозубу шестерню за 48 годин
Котирування на виготовлення косозубої шестерні з ЧПК з урахуванням процесу (довбання або шліфування), матеріалу, термінів виготовлення та розбивки вартості. Оптові ціни для великих партій.
03
Виробництво та QC CMM
Різання косозубих шестерень на ЧПК з вимірюванням у процесі Klingelnberg — відхилення кута, профілю, кроку та биття.
04
Доставляємо по всьому світу
Вакуумна упаковка з повним звітом про перевірку. Доступні DHL / FedEx / морські перевезення.
Якість
Зобов'язання до нульових дефектів
Кожна косозуба шестерня, що виходить з нашого китайського високоточного виробництва, проходить 4-етапну перевірку, яка охоплює відхилення кута, помилку профілю, точність кроку та чистоту поверхні.
Сертифікації та обладнання
✓
ISO 9001:2015
Сертифікована система управління якістю — виробництво косозубих шестерень за стандартами ISO
📐
Стандарти DIN 3961–3967 / AGMA
Стандарти косозубих шестерень AGMA та класи точності DIN 4–11. Відхилення кута нахилу Fβ вимірюється для кожної партії.
🔭
Аналізатор зубчастих коліс Klingelnberg
Спеціалізоване вимірювання гвинтових зубчастих коліс: профіль, спіраль, крок, вібрація, ведення — все звітується відповідно до DIN 3962.
📄
Повна сертифікація матеріалів
Сертифікат млина + спектральний аналіз на кожну партію матеріалу — критично важливо для спеціальних застосувань гвинтових зубчастих коліс.
Повне вимірювання Klingelnberg + CMM першого гвинтового зубчастого колеса — кут спіралі, профіль, помилка кроку підтверджені перед партією.
3
Вимірювання зубчастих коліс у процесі
Перевірки під час виробництва. Відхилення спіралі Fβ, відхилення профілю Ff, помилка кроку Fp — все в межах класу DIN.
4
Остаточна вихідна перевірка
Візуальний + вибірковий аналіз зубчастих коліс 100%. Повний звіт про вимірювання гвинтових зубчастих коліс надсилається з кожним замовленням.
Відгуки
Надійний виробник гвинтових зубчастих коліс
★★★★★
"Ми перейшли від місцевого виробника гвинтових зубчастих коліс до HXC для наших гвинтових зубчастих коліс редуктора. Якість шліфування профілю відмінна — DIN 6 постійно досягається. Відхилення кута спіралі було в межах 5 мкм для всіх 1,500 частин. Час виконання 14 днів."
TW
Томас В.
Інженер з проектування редукторів · Німеччина
★★★★★
"HXC обробив набір подвійних гвинтових зубчастих коліс для нашого високопотужного компресора. Геометрія риб'ячої кістки була складною, але вони впоралися з цим з першої спроби. Нульове осьове зусилля виміряно — точно так, як було спроектовано. Дуже рекомендую."
LB
Лука Б.
Керівник механічного проектування · Італія
★★★★★
"Нам потрібні спеціальні гвинтові зубчасті колеса з кутом спіралі 25° в Al 7075 для нашого аерокосмічного сервоприводу. DIN 5, анодовані, повний звіт CMM. Перший зразок затверджено за один цикл. Зазор становив 0.012 мм — тісніше, ніж вимога креслення."
SR
Софі Р.
Закупівлі в аерокосмічній галузі · Франція
Поширені запитання
Гвинтові зубчасті колеса — Часті запитання
Все, що інженери запитують про спіральні зубчасті колеса, проектування спіральних зубчастих коліс та порівняння спіральних і прямозубих коліс або спіральних і прямокутних зубчастих коліс — відповіді від нашої команди.
Спіральне зубчасте колесо — це циліндричне зубчасте колесо, зуби якого вирізані під кутом — кут гвинтового профілю — до осі обертання колеса, а не паралельно, як у прямозубому колесі. Ця форма зуба під кутом означає, що кілька зубів взаємодіють одночасно, створюючи поступовий, перекриваючий контакт. Результат — тихіша робота, вища вантажопідйомність і плавніша передача в порівнянні з прямозубими зубчастими колесами, за рахунок осьової сили, яку потрібно обробляти підшипниками. Спіральні зубчасті колеса є домінуючим типом зубчастих коліс у автомобільних трансмісіях, промислових редукторах та високошвидкісній передачі потужності.
An внутрішня гвинтова шестерня (також називається гвинтовий зубчастий вінець або кільцева гвинтова шестерня) має гвинтові зуби, вирізані з внутрішньої сторони порожнистого кільця, а не з зовнішньої сторони циліндра. Вона зчіплюється з зовнішньою гвинтовою шестірнею, яка розташована всередині кільця. Шестерня і кільце обертаються в одному напрямку, що дозволяє створювати дуже компактні редукторні конструкції — саме тому внутрішні гвинтові шестерні є основою планетарних редукторів, інтегрованих колісних вузлів і високошвидкісних лінійних гвинтових редукторів. Внутрішні гвинтові шестерні не можна нарізати методом обкатки, їх виготовляють методом зубонарізання, протягування або електроерозійної обробки, що робить їх дорожчими за зовнішні гвинтові шестерні, але незамінними для компактних, високошвидкісних систем.
Спіральні зубчасті колеса використовуються там, де необхідна плавна, тиха, високошвидкісна передача потужності між паралельними валами. Основні застосування включають: автомобільні трансмісії та системи EPS; прямі спіральні редуктори для конвеєрів та промислових приводів; спіральні зубчасті мотори і спіральні зубчасті електродвигуни; спіральні зубчасті насоси для гідравлічних і мастильних систем; авіаційні актуатори; роботизовані серво-зубчасті редуктори (спіральні серво-зубчасті колеса); та спіральні зубчасті рейки та шестерні для лінійних осей верстатів. Перехрещені спіральні зубчасті колеса передають рух між непаралельними, неперетинаючими валами.
Гвинтові передачі передавати потужність між паралельними валами використовуючи кутові зуби на циліндричному тілі. Конусні зубчасті колеса — включаючи гвинтові конічні шестерні — передавати потужність між перехресними валами, зазвичай під кутом 90°, використовуючи зуби на конічному тілі. А гвинтовий схилений шестерень поєднує обидва: конічне тіло для зміни кута валу плюс гвинтові (криві) зуби для більш плавного зчеплення. У термінології редукторів, конічний гвинтовий редуктор or одиниця гвинтової конічної шестерні використовує конічну стадію для повороту під прямим кутом і гвинтову стадію для основного зменшення швидкості.
Класичне гвинтова шестерня проти прямозубої шестерні (або прямозуба шестерня проти гвинтової шестерні) порівняння: Гвинтові шестерні кращі для високошвидкісної роботи, низького шуму, високих навантажень та плавної передачі — саме тому автомобільні трансмісії та промислові прямозубі редуктори використовують їх. Прямозубі колеса кращі для простоти, нульового осьового тиску, нижчої вартості та точного позиціонування на помірних швидкостях. Для більшості безперервних передачі потужності на швидкостях вище ~3 м/с швидкості подачі, вибирайте спіральні. Для приладів, індексуючих приводів та низькошвидкісних машин прямозубі колеса є практичним вибором.
Для одного й того ж модуля та ширини обличчя, спіральні колеса на 20–40% міцніші в згинанні та поверхневій втомі, ніж прямозубі (прямозубі) колеса. Це пов'язано з тим, що спіральні зуби мають довшу лінію контакту (діагональне зчеплення розподіляє навантаження на більшу площу зуба) і вищий коефіцієнт контакту. У прямозубі проти спіральних коліс дебатах: спіральні виграють за міцністю та шумом; прямозубі виграють за простотою та відсутністю осьового тиску. Чи є прямозубі колеса міцнішими за спіральні? Ні — спіральні колеса витримують більше навантаження при однаковому розмірі зуба.
Спіральні колеса є кращими за прямозубі колеса в більшості застосувань безперервної передачі потужності: тихіші (найбільша перевага спіральних коліс над прямозубими), міцніші, плавніші та здатні до вищих швидкостей. Переваги спіральних коліс над прямозубими також включають вищий коефіцієнт контакту та здатність витримувати більше крутного моменту на одиницю розміру. Однак єдиним недоліком спіральних коліс є осьова сила тиску, яка вимагає підшипників, здатних витримувати тиск, і збільшує вартість системи. Для низькошвидкісних, низьконавантажених або точних індексуючих застосувань прямозубі колеса залишаються простішим і дешевшим вибором.
Спіральні колеса коштують на 10–30% більше, ніж еквівалентні прямозубі колеса однакового модуля та матеріалу. Премія виникає через: більш складну установку для нарізання (кутова головка нарізки), вищий знос інструментів через спіральний шлях різання та необхідність підшипників для тиску в складі. Однак для виробництва великої кількості за допомогою CNC нарізання спіральних коліс різниця в ціні на одиницю значно зменшується. Спеціальні спіральні колеса для малих обсягів коштують дорожче через час налаштування. У HXC ми пропонуємо конкурентоспроможні ціни на спіральні колеса від прототипу (1 шт.) до виробництва великої кількості без плати за інструменти.
Так — гвинтові зубчасті колеса зазвичай триваліші за прямозубі колеса в порівнянних застосуваннях з двох причин: по-перше, розподілене контактне навантаження зменшує контактний стрес (Герцевий тиск) на бокових гранях зубців, уповільнюючи втомне руйнування; по-друге, поступове зчеплення зубців зменшує динамічні навантаження та ударні стреси, які викликають тріщини в коренях прямозубих коліс. У автомобільних трансмісіях перехід від прямозубих до гвинтових коліс у 20 столітті частково був зумовлений довговічністю, а також шумом. При належному змащенні та правильному куті спіралі гвинтові зубчасті колеса в хороших робочих умовах можуть прослужити все життя машини.
Основні недоліки гвинтових зубчастих коліс: (1) Осевий тиск — кут спіралі генерує компонент сили вздовж осі валу, що вимагає підшипників осьового тиску або подвійної гвинтової (зубчастої) конфігурації для його скасування. (2) Вищі витрати на виробництво в порівнянні з прямозубими колесами. (3) Складніший дизайн — кут спіралі, крок і напрямок повинні бути вказані та узгоджені між зчепленими колесами. (4) Коефіцієнт корисної дії трохи нижчий, ніж у прямозубих коліс через ковзний компонент у контакті зубців гвинтових коліс (хоча різниця невелика — зазвичай 0,5–1,% на зчеплення). Переваги подвійних гвинтових коліс включають усунення осьового тиску за рахунок ще більшої складності виробництва.
A правостороння гвинтова шестерня має зуби, які закручуються вгору і від спостерігача за годинниковою стрілкою (як стандартна різьба гвинта); лівостороння гвинтова шестерня закручується проти годинникової стрілки. Для зовнішніх гвинтових шестерень, що зчіплюються на паралельних валах, одна повинна бути лівосторонньою, а інша — правосторонньою — однаковий напрямок не зчепиться. Для перехресних гвинтових шестерень (непаралельні вали) обидві шестерні мають однаковий напрямок. Напрямок завжди потрібно вказувати на кресленні поруч з кутом нахилу. HXC постачає ліво- та правосторонні гвинтові шестерні у парі, з перевіркою напрямку на кожному звіті CMM. Напрямок також впливає на напрям осьового зусилля — це корисно при проектуванні опорних підшипників.
Спіральні колеса є значно тихіші за прямозубі колеса, особливо на високих швидкостях. Кутові зубці створюють поступове, перекриваюче зчеплення, а не одночасний удар всіх зубців прямозубих коліс. Шум збільшується з: помилками точності кута спіралі (шліфування до DIN 5–6 для тихої роботи), невірним вирівнюванням підшипників, недостатнім змащенням та зношеними гранями. На дуже високих швидкостях або з великими кутами спіралі осьова вібрація може стати джерелом шуму. Подвійні гвинтові колеса є найтихішими, оскільки протилежні сили спіралі скасовують, усуваючи осьову коливальність.
Так — гвинтові зубчасті колеса можуть бути зворотною передачею так само, як і прямозубі колеса, оскільки кути нормалей зубів створюють низьке тертя відносно рушійної сили. Це відрізняє спіральні колеса від черв'ячних, які самозамкові при низьких кутках ведення. спіральне черв'ячне колесо (перехрещене спіральне колесо) є особливим випадком: при дуже високих передавальних відношеннях і низьких кутах ведення на черв'ячному елементі воно може стати самозамковим. Стандартні набори спіральних коліс з паралельними осями — в лінійних спіральних редукторах або коробках передач — завжди оборотні і можуть вільно обертатися назад.
Так — сталеві спіральні колеса потребують змащення для ефективної та тривалої роботи. Рух між спіральними зубами (з кута спіралі) є більшим, ніж у прямозубих колесах, що генерує більше тепла. В'язкість масла для передач повинна вибиратися на основі швидкості по лінії кроку, навантаження та робочої температури — зазвичай ISO VG 150–320 для промислових спіральних редукторів. Винятком є пластмасових циліндричних спіралей (POM, Нейлон): їх часто експлуатують без змащення, оскільки низькотертяна полімерна поверхня та нижчі контактні навантаження роблять змащення непотрібним або навіть шкідливим. У мініатюрних спіральних колесах для приладів легке нанесення мастила часто є достатнім.
Найкращий матеріал залежить від застосування. Для автомобільних та промислових спіральних редукторів: 20CrMnTi (з загартованого корпусу, HRC 58–62) є найміцнішим матеріалом для спіральних коліс під високим циклічним навантаженням. Для важких промислових: 42CrMo4 через загартування. Для легких аерокосмічних: Al 7075-T6 or титану 5-го класу.. Для спіральні зубчасті насоси та харчової/медичної: нержавіюча сталь SUS316L. Для низькошумової автоматизації: спіральних коліс з POM-пластика.. Для високотемпературних середовищ: PEEK мініатюрні спіральні зубчасті колеса. Ми зберігаємо та сертифікуємо всі ці матеріали з повними заводськими сертифікатами.
Для максимальної міцності на знос та вигин, кейс-оброблена сталь 20CrMnTi (карбюризована до 0,8–1,2 мм глибини шару, поверхневий HRC 58–62, сердечник HRC 30–45) є стандартним вибором для високопродуктивних спіральних зубчастих коліс у автомобільних трансмісіях. Сталь для інструментів M2 оброблена до DIN 4 досягає найвищої поверхневої твердості, але є більш крихкою. Для спіральних зубчастих коліс в аерокосмічній промисловості, де важить кожен грам, титану 5-го класу. пропонує найкращу специфічну міцність. Для пластикових спіральних зубчастих коліс, PEEK GF30 надає найвищу міцність до ваги серед інженерних полімерів.
Оптимальний кут спіралі для спіральних зубчастих коліс балансує зменшення шуму, вантажопідйомність та осьовий тиск. На практиці: 15°–25° є найпоширенішим діапазоном для промислових та автомобільних трансмісій — це забезпечує значне покращення в співвідношенні контакту та шуму в порівнянні з прямозубими колесами, зберігаючи при цьому осьовий тиск під контролем. 30°–45° кути спіралі (використовуються в швидкісних турбінних трансмісіях) максимізують плавність, але вимагають важких осьових підшипників або подвійної спіральної конфігурації. Стандартні спіральні зубчасті колеса з каталогу постачальники зазвичай використовують кути спіралі 15° або 19.5° для взаємозамінності. Для нестандартних спіральних зубчастих коліс наші інженери рекомендують 20° як стандартний, якщо ваше застосування не вимагає іншого.
Правило 17 зубців стверджує, що стандартне прямозубе колесо з кутом тиску 20° потребує щонайменше 17 зубців, щоб уникнути підрізання. Для спіральні зубчасті колеса, ефективна кількість зубців є віртуальною кількістю зубців (фактичні зубці ÷ cos³ψ, де ψ — це кут спіралі), що завжди більше за фактичну кількість. Це означає, що спіральне колесо може мати менше фізичних зубців, ніж 17, без підрізання — одна з переваг спіральних зубчастих коліс над прямозубими для компактних, високих співвідношень однофазних редукцій. Наприклад, спіральний піон з 14 фактичними зубцями при 20° спіралі має віртуальну кількість зубців ~16.8, що безпечно перевищує межу підрізання. Для дуже малих кількостей зубців наші інженери застосовують зміщення профілю, щоб повністю усунути підрізання.
Отримати кошик
Надішліть свій малюнок. Отримати пропозицію.
Кожне звернення включає перевірку DFM — перевірку толерантності, підтвердження матеріалу та підхід до процесу, підтверджені до початку виробництва. Мінімальний обсяг замовлення 1 шт.
24hr
Відповідь на пропозицію
Мінімальне замовлення 1
Прототипи OK
ISO
9001:2015
📐
Огляд DFM кожного запиту
Допустимість допусків, стратегія фіксації та підтвердження матеріалу. Конкретні, actionable відгуки — не загальна відмова.
🎯
Перша серія випробувань — стандарт
звіт FAI на кожен новий запуск. Сертифікати на матеріал та обробку поверхні включені з кожною поставкою.
🔄
Той самий процес: від прототипу до виробництва
План процесу з вашого прототипу застосовується до виробничих партій. Ніякої повторної атестації при масштабуванні.
⚙
КНЦ з 3 / 4 / 5 осей + токарна обробка
Складні структурні деталі, валу, корпуси та компоненти трансмісії. Метали та інженерні пластмаси.
ISO 9001:2015Фрезерування 3/4/5 осейЧПУ точінняКІМП (CMM) інспекціяГлобальна доставка