

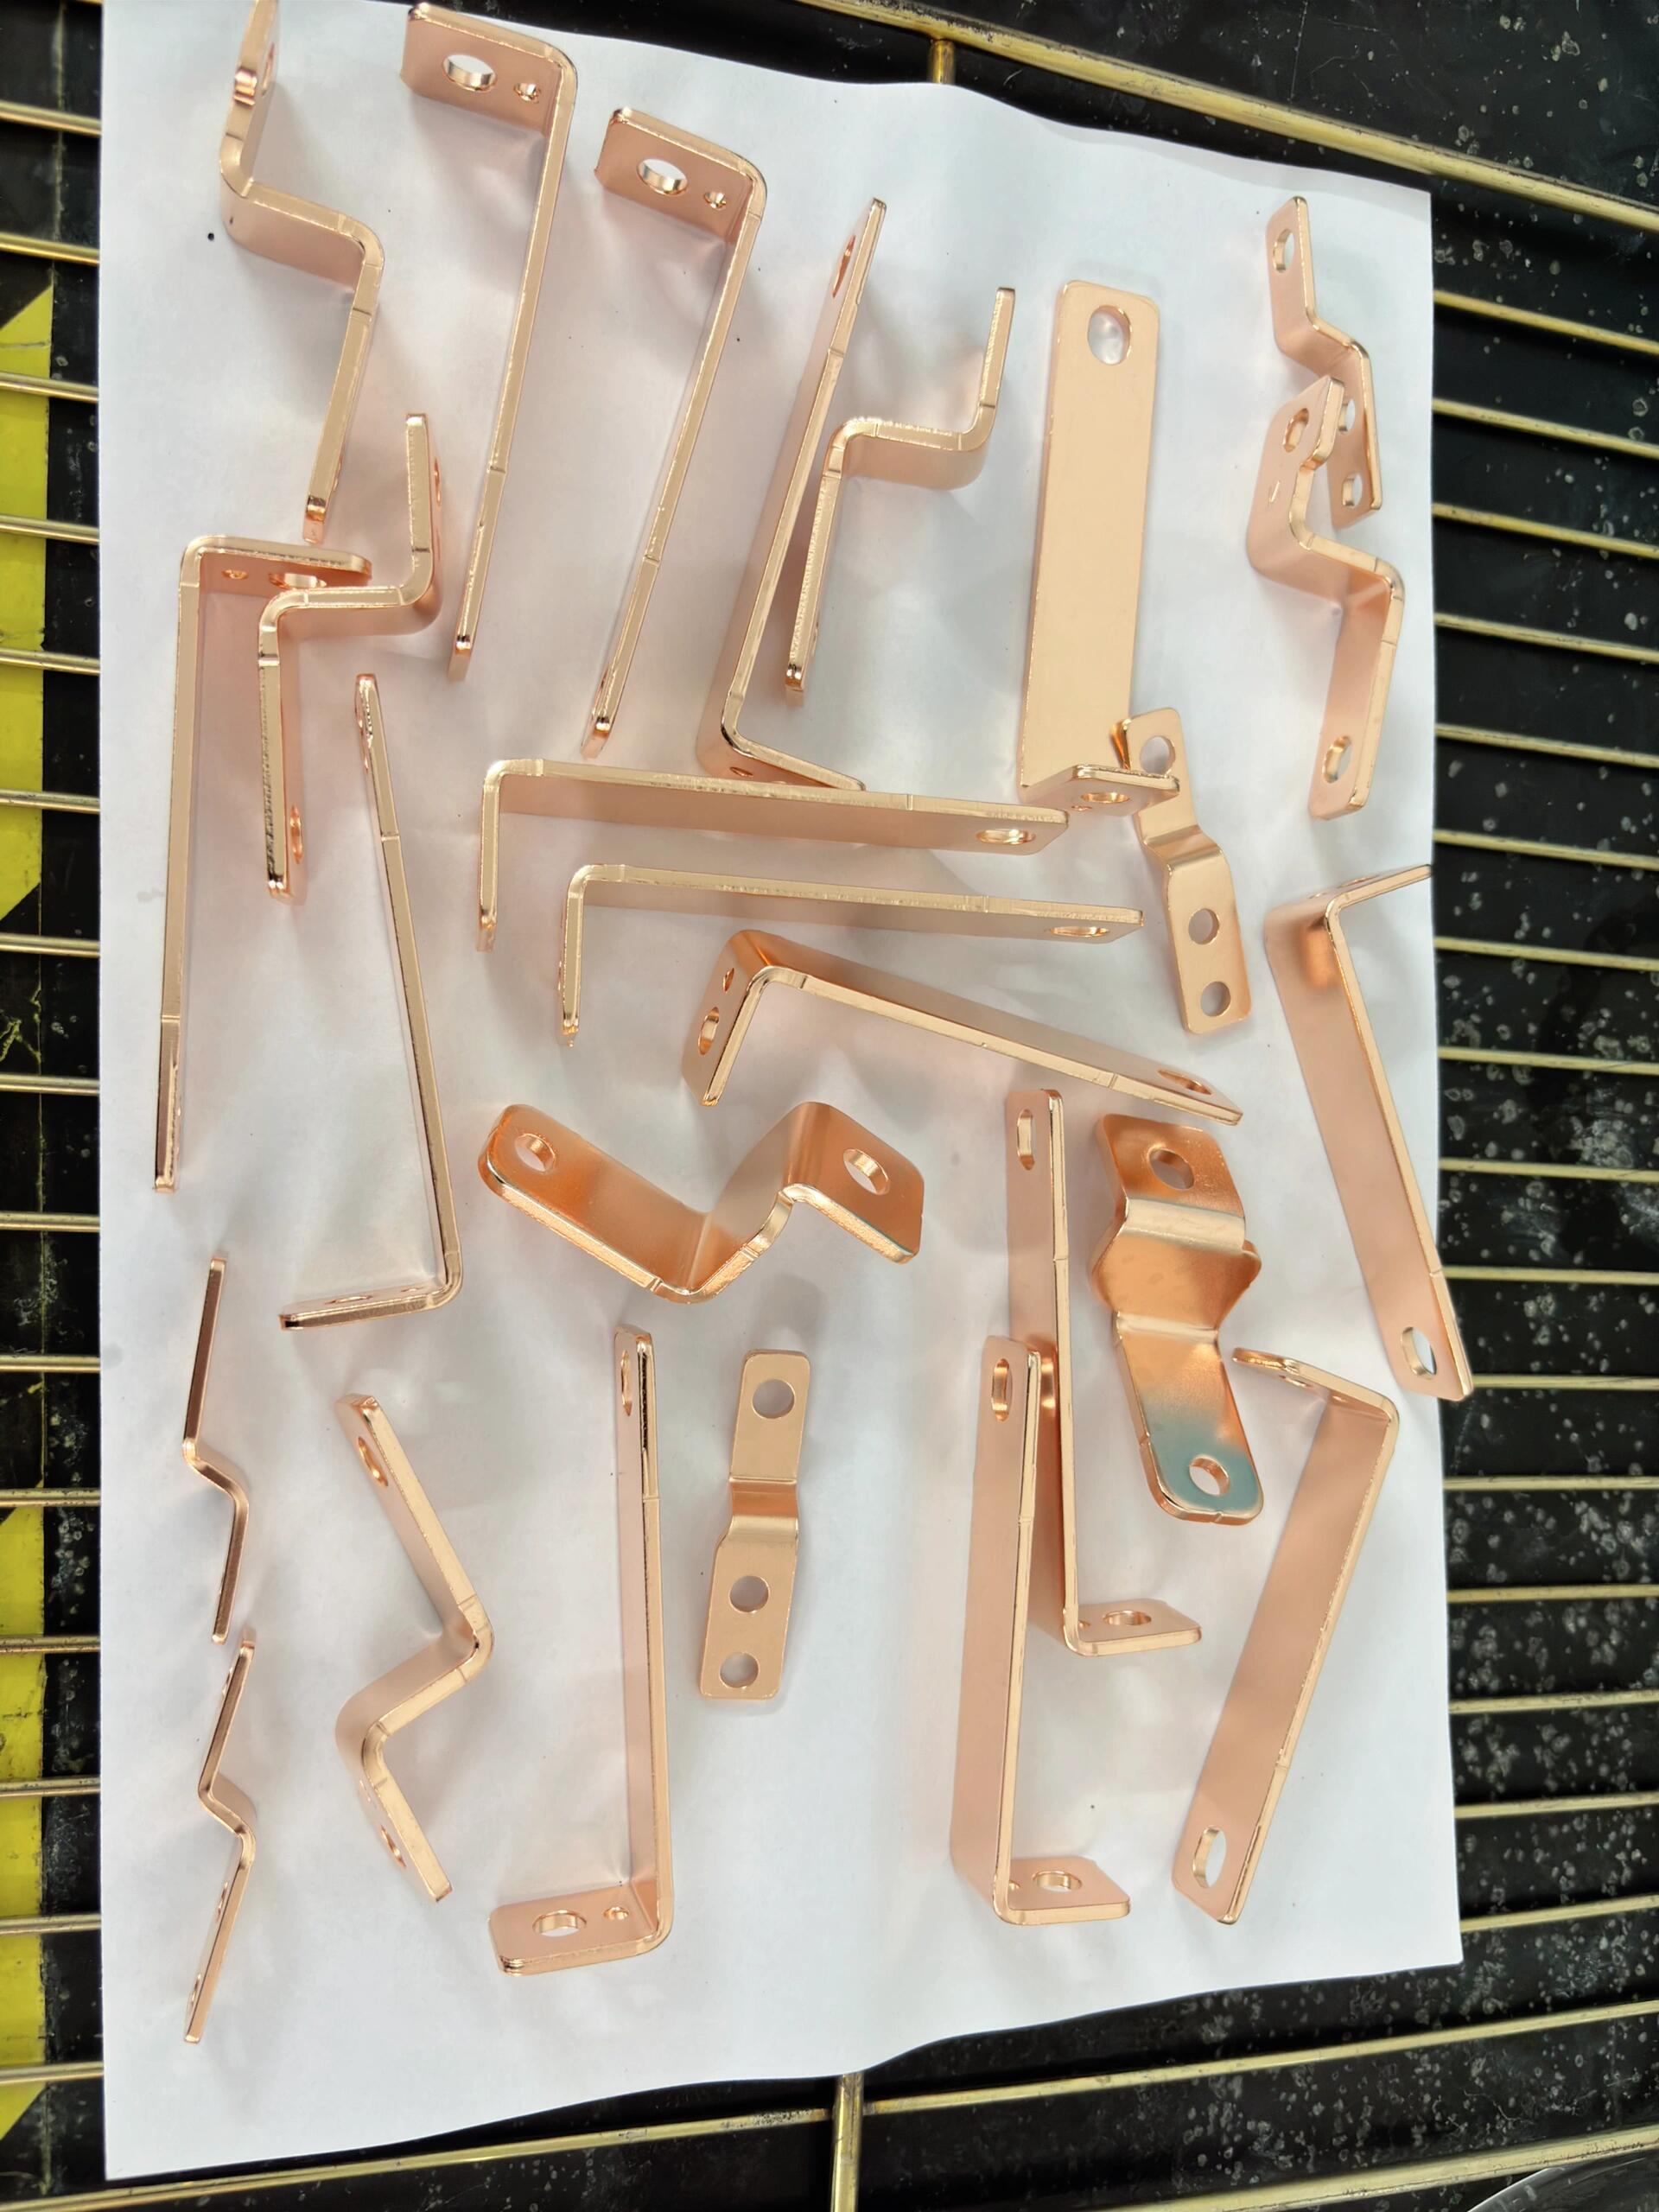

C360 自由切削黃銅 ✦
C260 彈匣黃銅 ✦
可加工性 評級 100% ✦
棒料自動車床加工 ✦
瑞士車削 ✦
管件與閥門 ✦
電氣連接器 ✦
儀表硬件 ✦
從原型到10萬+量產 ✦
C360 自由切削黃銅 ✦
C260 彈匣黃銅 ✦
可加工性 評級 100% ✦
棒料自動車床加工 ✦
瑞士車削 ✦
管件與閥門 ✦
電氣連接器 ✦
儀表硬件 ✦
從原型到10萬+量產 ✦
材料等級
黃銅等級 我們加工
C360
UNS C36000 · 自由切削黃銅 · 61.5Cu / 35.5Zn / 3Pb
自由切削黃銅 — 可加工性參考標準
機械加工等級 100% — 參考金屬
最快加工的工程用金屬。黃銅基體中嵌入的鉛顆粒充當內建切屑破碎器與潤滑劑 — 產生短而乾淨的加工屑、卓越的表面處理,以及顯著降低的切削力。C360 是其他金屬相對比的機械加工基準。非常適用於高產量的精密車削件,若腐蝕性需求允許鉛且沒有 RoHS 限制。.
機械加工性:100%(參考標準)
鉛含量:約 3% — 不符合 RoHS / 可飲用水標準
耐腐蝕性:良好 (大氣、淡水)
配件閥體連接器五金件螺絲產品
查看 C360 詳細資訊
C260
UNS C26000 · 卡式黃銅 · 70Cu / 30Zn · 無鉛
卡式黃銅 — 無鉛、高延展性
無鉛 · 符合 RoHS · 最高延展性
比 C360 含銅量高(70%)的 C260,具更佳延展性、冷成形性,且呈現暖金色、較豐富的外觀。無鉛——適用於飲用水應用(NSF/ANSI 61)、RoHS 規範的電氣設備,以及食品接觸元件。與 C360 相比,加工性較差但仍明顯比鋼材更易加工。當鉛限制適用或零件需要冷成形、深拉成形或沖壓加工同時再加工時,選用正確的黃銅等級。.
機械加工性:~30% — 仍然比大多數鋼材更快
無鉛——符合 RoHS 與 NSF/ANSI 61 飲用水規範
卓越的冷成形性,適用於組合成形+機械加工的零件
飲用水RoHS 零件裝飾用成形零件電氣
查看 C260 詳細資料
我應該指定哪一個等級?
⚡
在…時選擇 C360最高吞吐量為優先考量 · 無 RoHS 限制 · 無飲用水/食品接觸要求 · 通用工業配件、連接件、閥門、儀表硬件 · 大量棒材供應或瑞士車削,且每秒的循環時間都很重要
✓
在…時選擇 C260符合 RoHS 要求 · 飲用水/可飲用水接觸(NSF/ANSI 61)· 食品接觸應用 · 零件也會冷成形、深沖或沖壓 · 裝飾性表面需要更豐富的金色 · 客戶規格要求無鉛
?
不確定?問我們上傳你的圖紙並告訴我們的應用 — 我們在報價前會確認適用等級、鍍層選項及任何符合性考量.
為何選擇黃銅
C360 — 這個 可加工最快的金屬
100%
可加工性等級
C360 是參考標準 — 其他金屬相對於它來評級。沒有比它加工更快的工程金屬。.
3–5×
比不銹鋼更快
C360 的切削速度是 304 不銹鋼的 3–5 倍,工具壽命更長,且每一道工序表面仕上較佳。.
Ra 0.4
表面加工狀態:原切
直接從數控車床取得明亮、光滑的 Ra 0.4 μm 表面 — 對大多數應用不需次級拋光.
↓ 成本
最低加工成本
短週期時間 + 長工具壽命 + 無需次級精加工 = 任何工程金屬中每件加工成本最低。.
可加工性評級衡量在標準刀具壽命下可實現的相對切削速度——越高越快、越經濟,並產生更好的表面粗糙度。C360 在 100% 是公認的參考材料。.
重要背景資訊: C260 在 ~30% 可能看起來普通,但它仍顯著優於大多數鋼和所有不銹鋼等級。對於無鉛應用,C260 仍然是出色的加工選擇。.
等級比較
C360 與 C260 — 詳細比較
| 性質 | C360 自由切削 | C260 黏合筒 | 304 不銹鋼(參考) | 1018 鋼材(參考) |
|---|---|---|---|---|
| 組成 | 61.5銅 / 35.5鋅 / 3鉛 | 70Cu / 30Zn(無鉛) | 18鉻 / 8鎳 / 鐵 | 鐵 / 0.18碳 |
| 可加工性 | ★★★★★ 100% | ★★★ ~30% | ★★ ~45% | ★★★ ~78% |
| 拉力強度 | 約 340–470 MPa | 約 300–900 MPa(變化) | 約 515 MPa | 約 400 MPa |
| 冷加工性 | 有限 | 優秀 | 中等 | 良好 |
| 焊接性 | 不建議 | Braze 偏好 | 優秀 (304L) | 優秀 |
| 符合 RoHS | ✗ 否 (鉛) | ✓ 是 | ✓ 是 | ✓ 是 |
| 可飲用水 (NSF 61) | ✗ 不允許 | ✓ 符合 | 取決於等級 | ✗ 非典型 |
| 電導率 | ≈26% IACS | ≈28% IACS | ≈2% IACS | ≈9% IACS |
| 表面加工狀態:原切 | Ra 0.4 μm (卓越) | Ra 0.8 μm (良好) | Ra 0.8–1.6 微米 | Ra 0.8–1.6 微米 |
| 最佳使用案例 | 高產量條形送料車削,配件、閥門、連接件 | 無鉛零件,RoHS,飲用水,成形件 | 腐蝕臨界零件 | 結構性、可焊接零件 |
製造能力
我們的加工方式 銅合金零件
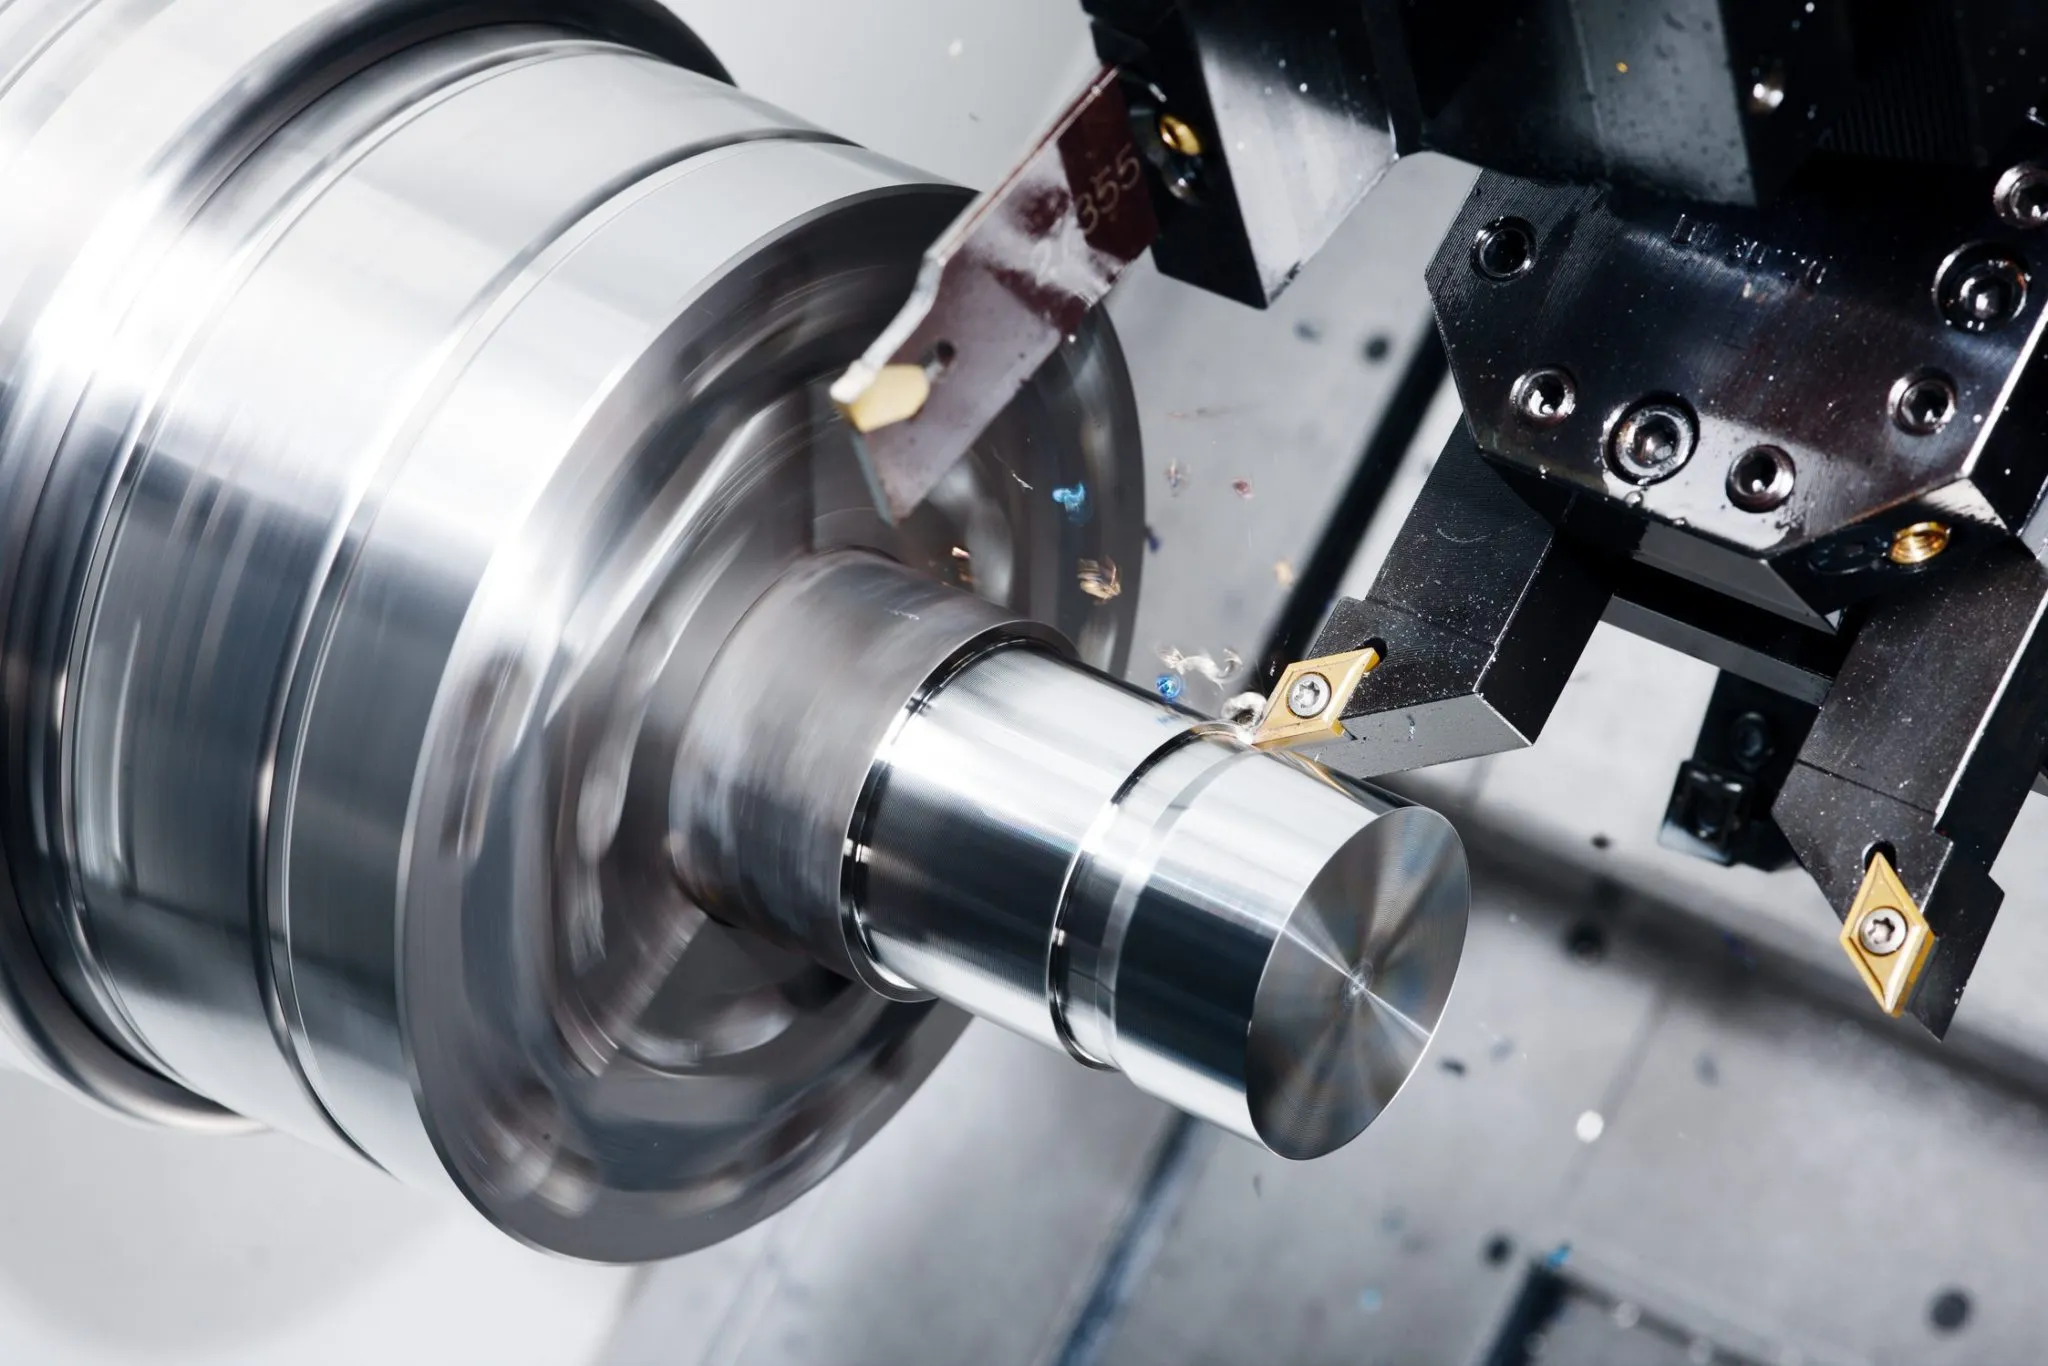
製程 / 01
棒料自動車床加工
自動條形送料CNC車削在C360銅合金中可提供最大價值。在高速切削下產生的短且整潔的切屑,允許對配件、連接件、螺紋零件和儀器硬件進行無人工看守的停機生產,循環時間無其他金屬可匹敵。.

流程 / 02
瑞士式數控車削
C360 在瑞士型車床上的小直徑銅件(Ø0.5–32 mm)——精密儀器硬件、微型連接器與複雜小型車削件的天然配對。C360 在高長徑比下的切屑控制可防止再切削與在主軸中卡入。.

流程 / 03
CNC 騎模加工
三軸與五軸銑削銅閥體、歧管、外殼、裝飾面板與結構銅部件。銅材銑削具最小毛刺與卓越表面光潔度——許多銅件加工後無需二次去毛刺。.
應用畫廊
典型銅件 我們生產
 C360
管件與閥體
材料C360(標準) / C260(可饮用水)
工藝棒材自動化車削 · NPT / BSP 螺紋 · 鎳 plating
產業管道 · 暖通空調 · 流體控制
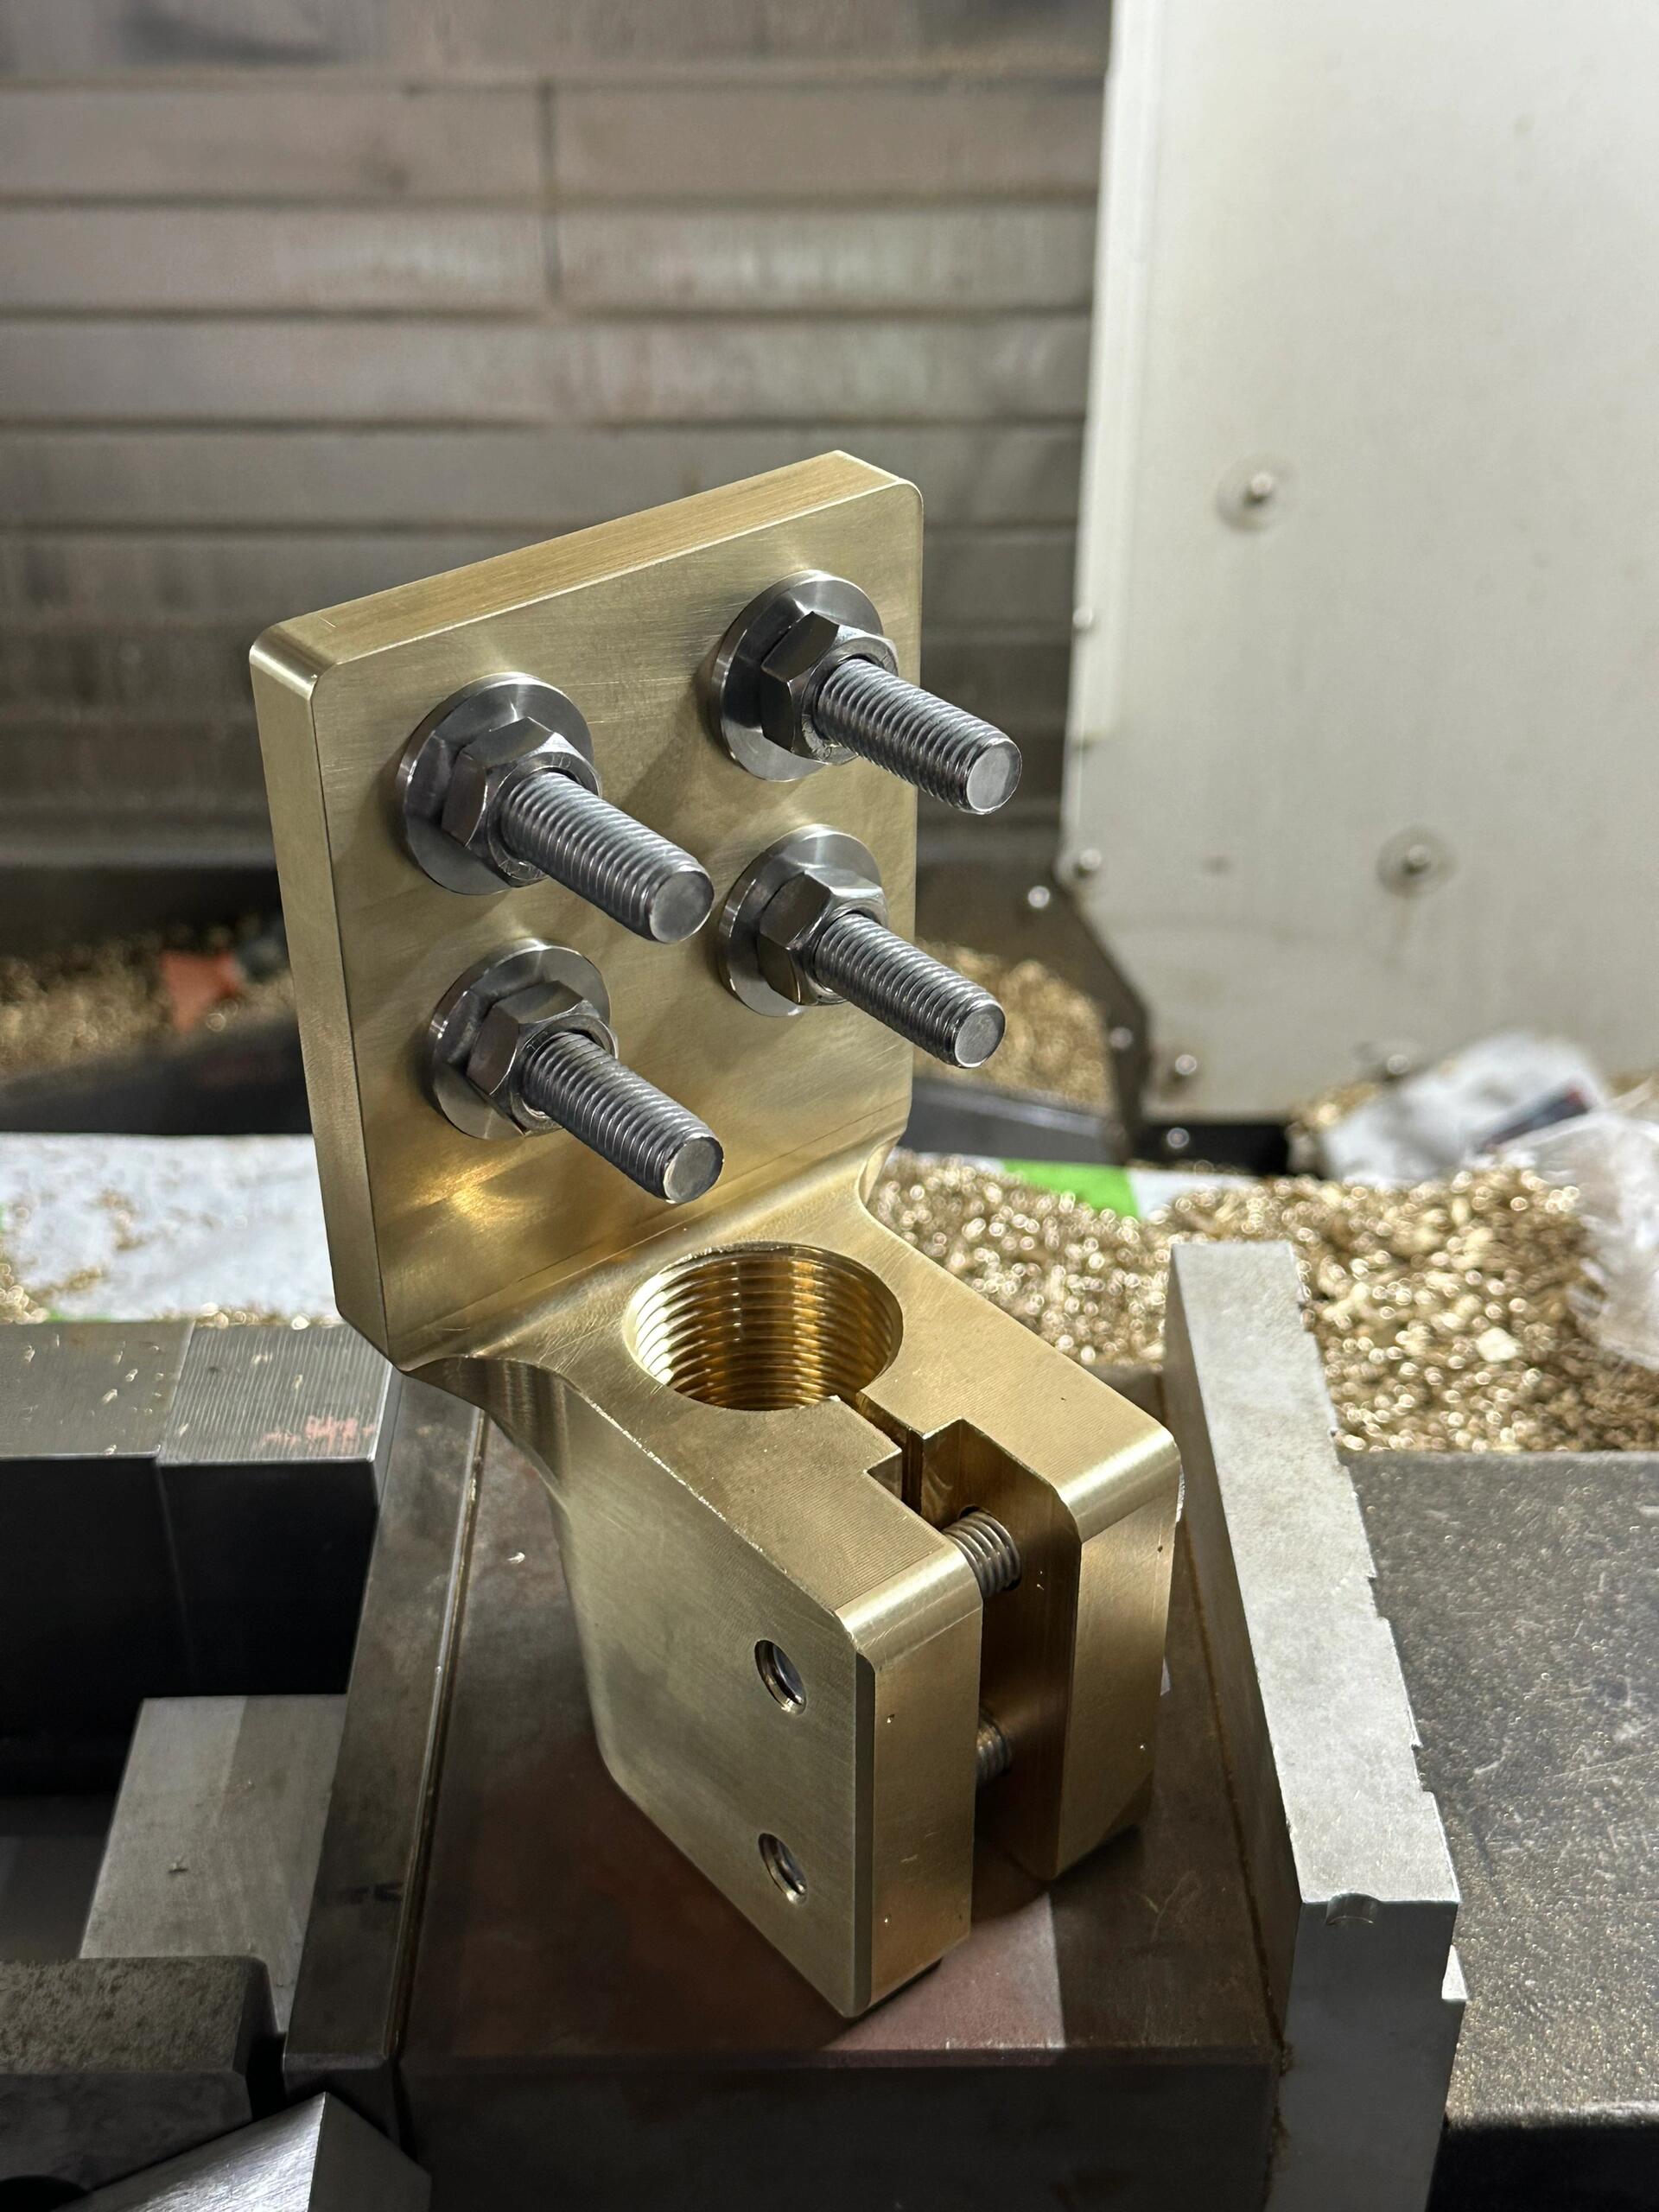 C360 / C260
電氣連接件與端子
材料C260(RoHS) / C360(非規範)
工藝棒材自動化車削 · 瑞士機筒 · 金鍍或錫鍍
產業電子 · 設備通信 · 汽車
 C360
氣動與液壓接頭
材料C360——工業服務標準
工藝棒材自動送料車削 · 夾具加工 · 螺紋車削
產業氣動裝置 · 液壓系統 · 工業自動化
所服務的行業
黃銅適用於 多種應用
給水/暖通空調
C360 / C260
電子
C260 / C360
氣動裝置
C360
測量儀器
C360 / C260
裝飾用
C260
航太
C360
從棒材到成品
我們如何生產 銅合金零件
步驟 01
棒材
來源為 C360 或 C260 的拉拔銅棒,具工廠證明,且合金組成已驗證。若需求,C260 訂單將包含 ICP 含鉛分析以符合可飲用水法規文件。.
步驟 02
CNC 加工
BAR-FED 轉刀、瑞士車削,或以最佳化的青銅切削參數進行 CNC 飚削。C360 的優異碎屑控制可實現高速無人化生產.
步驟 03
次級加工
在產線中完成的主動刀具穿孔、平面與溝槽。去毛刺 — 青銅通常產生較少的毛刺,與鋼鐵或不銹鋼相比,此步驟較少.
步驟 04
表面處理
作為訂單一部份協調的鎳、錫、金或鍍鉻鍍層。裝飾用清漆或拋光的黃金青銅。可依需求提供鍍層證書。.
步驟 05
檢驗與交貨
螺紋量規、尺寸檢查、加工證明與 RoHS DoC(C260)與訂單一起打包。大量生產的散裝包裝;精密零件的個別保護包裝。.
後加工
表面處理 銅合金零件
青銅具良好的本來抗腐蝕性,但在空氣中隨時間氧化 — 表面處理可提升長期外觀與抗腐性能,或增加如可焊接性、導電性、耐磨等功能性特性。.
無電鎳鍍
最常見的銅鋁合金機加工部件的功能性鍍層。對所有表面包括內孔、螺紋與複雜幾何形狀,均勻沉積25–50 μm的鎳-磷覆層。具有卓越的耐腐蝕性、輕微的耐磨保護,以及穩定的銀白外觀。.
錫鍍
對黃銅電連接器與端子進行亮光或啞光錫鍍(5–25 μm)。具備優良的焊接性、良好的耐腐蝕性,符合 RoHS。是印刷電路板端子針、連接器本體與需可靠焊點形成的觸點元件的標準表面處理。.
金鍍
在鎳底層之上做硬金鍍(0.1–3 μm),用於射頻連接器、精密觸點與低觸點電阻應用。金屬防氧化與雜質 TI痕,對於可靠的訊號傳輸至關重要。為降低成本的防腐蝕用途,閃鍍金(0.05–0.1 μm)。.
拋光與透明清漆
機械拋光至鏡面或緞面仕上,之後塗透明清漆以保留自然黃銅外觀。為裝飾五金、建築配件、消費品以及設計意圖中黃銅暖色金調的零件之標準處理。.
100%
C360 可銑削性
±0.01mm
標準公差
Ra 0.4μm
車削成品表面
24hr
報價處理時間

為何與我們合作
為何選擇我們的 黃銅加工
BR
兩個等級 — C360 與 C260 — 每日加工
我們每日在棒料放料車削、斯維斯車削與銑削中心同時加工這兩個等級。切削參數、刀具與碎屑排出皆為黃銅最佳化 — 從第一件件數開始的最大產量.
GS
等級建議 — 轉用黃銅,降低成本而不妥協性能
我們經常識別機會,讓 303 不銹鋼或其他金屬可被 C360 黃銅取代,而不牺牲應用性能,顯著縮短循環時間與成本.
DC
C260 的 RoHS / NSF 合規文件
C260 之 RoHS 一致性聲明、支援 ICP 化學分析報告及磨床證書,均可取得,適用於審計 — 不於交付後再行要求提供.
HV
原型到 10 萬以上量產 — 相同的品質體系
從50件工程樣品到每月10萬件的生產量。相同的螺紋規格、相同的尺寸檢測、相同的材料認證流程,無論數量為何。.
黃銅是一種銅鋅合金族,結合了卓越的加工性、良好的耐蝕性、吸引人的外觀與低摩擦特性。在 CNC 加工中,黃銅因其出色的碎料特性、能控公差的能力以及直接從機床得到的明亮、光滑表面而受到重視。常見應用包括水管配件、電連接器、閥體、精密儀器硬件、裝飾性元件,以及任何需要耐腐蝕性、導電性與高品質美感結合的零件。.
C360(自由切削黃銅)與 C260(彈藥黃銅)在鋅含量與鉛的添加方面不同。C360 含有大約 61.5% 的銅、35.5% 的鋅,以及 3% 的鉛——鉛顯著改善加工性,使 C360 成為可加工性最快的黃銅。C260 含有 70% 的銅和 30% 的鋅,未含鉛——其加工性低於 C360,但冷成形能力、延展性顯著較好,適合需要符合 RoHS 規範或可飲用水接觸的應用。若為純加工用途且無法規限制,偏好使用 C360;若為成形件或需要鉛含量無鉛的規格,則 C260 為正確的選擇。.
C360 銅鋁磷合金含約 3% 鉛,屬於 RoHS 指令下的受限物質。C360 不能用於受 RoHS 法規管制的電氣或電子設備,也不能用於食品接觸或飲用水應用。如需鉛免費的銅鋁合金,請指定 C260。我們提供適用於受管制應用的 C260 訂單之符合 RoHS 的符合性宣告與 ICP 化學分析報告。.
黃銅是最具尺寸穩定性與可預測性的機械加工金屬之一。C360 與 C260 的標準數控車削與銑削公差為 ±0.01 mm。在精密車削特徵上常可達到 ±0.005 mm 的更緊公差,並且在具適當工具與過程控制的情況下,特定關鍵尺寸可達到 ±0.002 mm。C360 出色的可加工性使大批量生產中仍能保持一致的尺寸結果。.
常見的黃銅 CNC 加工件表面處理包括:化學無鉛鎳鍍(耐腐蝕、對複雜幾何形狀的覆蓋均勻)、錫鍍(可焊性、連接件符合 RoHS 安全規範)、金鍍(低接觸電阻的射頻連接器與精密觸點)、銀鍍、鋅鎳,以及裝飾用的清漆或拋光処理。這些處理將在整個訂單中統籌安排。.
C360 自由切削黃銅用於:螺紋配件與連接件、管路閥門與閥體、氣動與液壓配件、電連接器外殼、精密儀器五金、墊片與定位件、絲杼機加工件、照相與光學設備五金,以及任何在循環時間與表面品質重要的高量產精密車削元件。其加工性評級為 100%,使其成為最快捷、最具成本效益的加工金屬。.
黃銅可以用脫金、焊錫與焊接方式連接,但因鋅揮發問題,傳統的 MIG/TIG 焊接較具挑戰性。以銀基填充焊料進行的鈍焊(銀基合金焊接)是連接黃銅裝配的首選方法。C260 比 C360 更易焊接;而 C360 的鉛含量則使焊接更為複雜。對於大多數黃銅裝配應用,通常指定機械連接(螺紋、過預裝配)或鈑接焊接,而非焊接。.
C360免切削黃銅的機加工性等級為100%——它是所有其他金屬以它為基準的參考材料。作比較:C260黃銅的機加工性約為30%,303不銹鋼約為45%,1018碳鋼約為78%,6061鋁約為90%。這意味著C360在可同等或更高的切削速度下加工,刀具壽命更長、表面品質更好,幾乎勝過其他任何工程金屬,是在材料特性允許的情況下,進行大批量高精度車削應用的最經濟選擇。.