
產品類別
中國CNC花鍵軸工廠
SPL / 001 — 003
客製花鍵軸
漣波齒輪與平鍵
高精度外部花鍵軸——漸開線、平鍵、鋸齒、空心、齒輪花鍵軸,以及馬達/液壓泵花鍵軸。直徑6–400毫米,研磨至DIN 5480/ISO 4156/ANSI B92.1/SAE標準。在我們中國工廠製造,48小時內提供客製化花鍵軸報價。.
±0.005mm
外徑公差
Ø6–400
直徑範圍
等級 5–6
DIN 5480 類別
部件繪圖 · SPL-000 SPLINE SHAFT
ISO 9001:2015
DIN 5480 · 30° PA
淬硬 HRC 58
超銷檢證
DIN 5480 · ISO 4156 · ANSI B92.1
標準
花鍵·淬火·研磨
工藝
48hr 報價 · 最小訂購量 1
回應
±0.005毫米
花鍵外徑公差
地面精加工標準
地面精加工標準
Ø6–400mm
直徑範圍
實心與空心軸
實心與空心軸
3 標準
DIN 5480 · ISO 4156
ANSI B92.1/B92.2M/SAE
ANSI B92.1/B92.2M/SAE
5 天
最快交期
原型花键轴
原型花键轴
我們的工作
请求相似零件 →
我们制造的花键轴
漸開線花鍵軸、平鍵與直邊花鍵軸、鋸齒、空心、齒輪花鍵軸、馬達花鍵軸及液壓泵花鍵軸——由我們中國工廠出貨,服務汽車、機器人、液壓及航太產業客戶。.

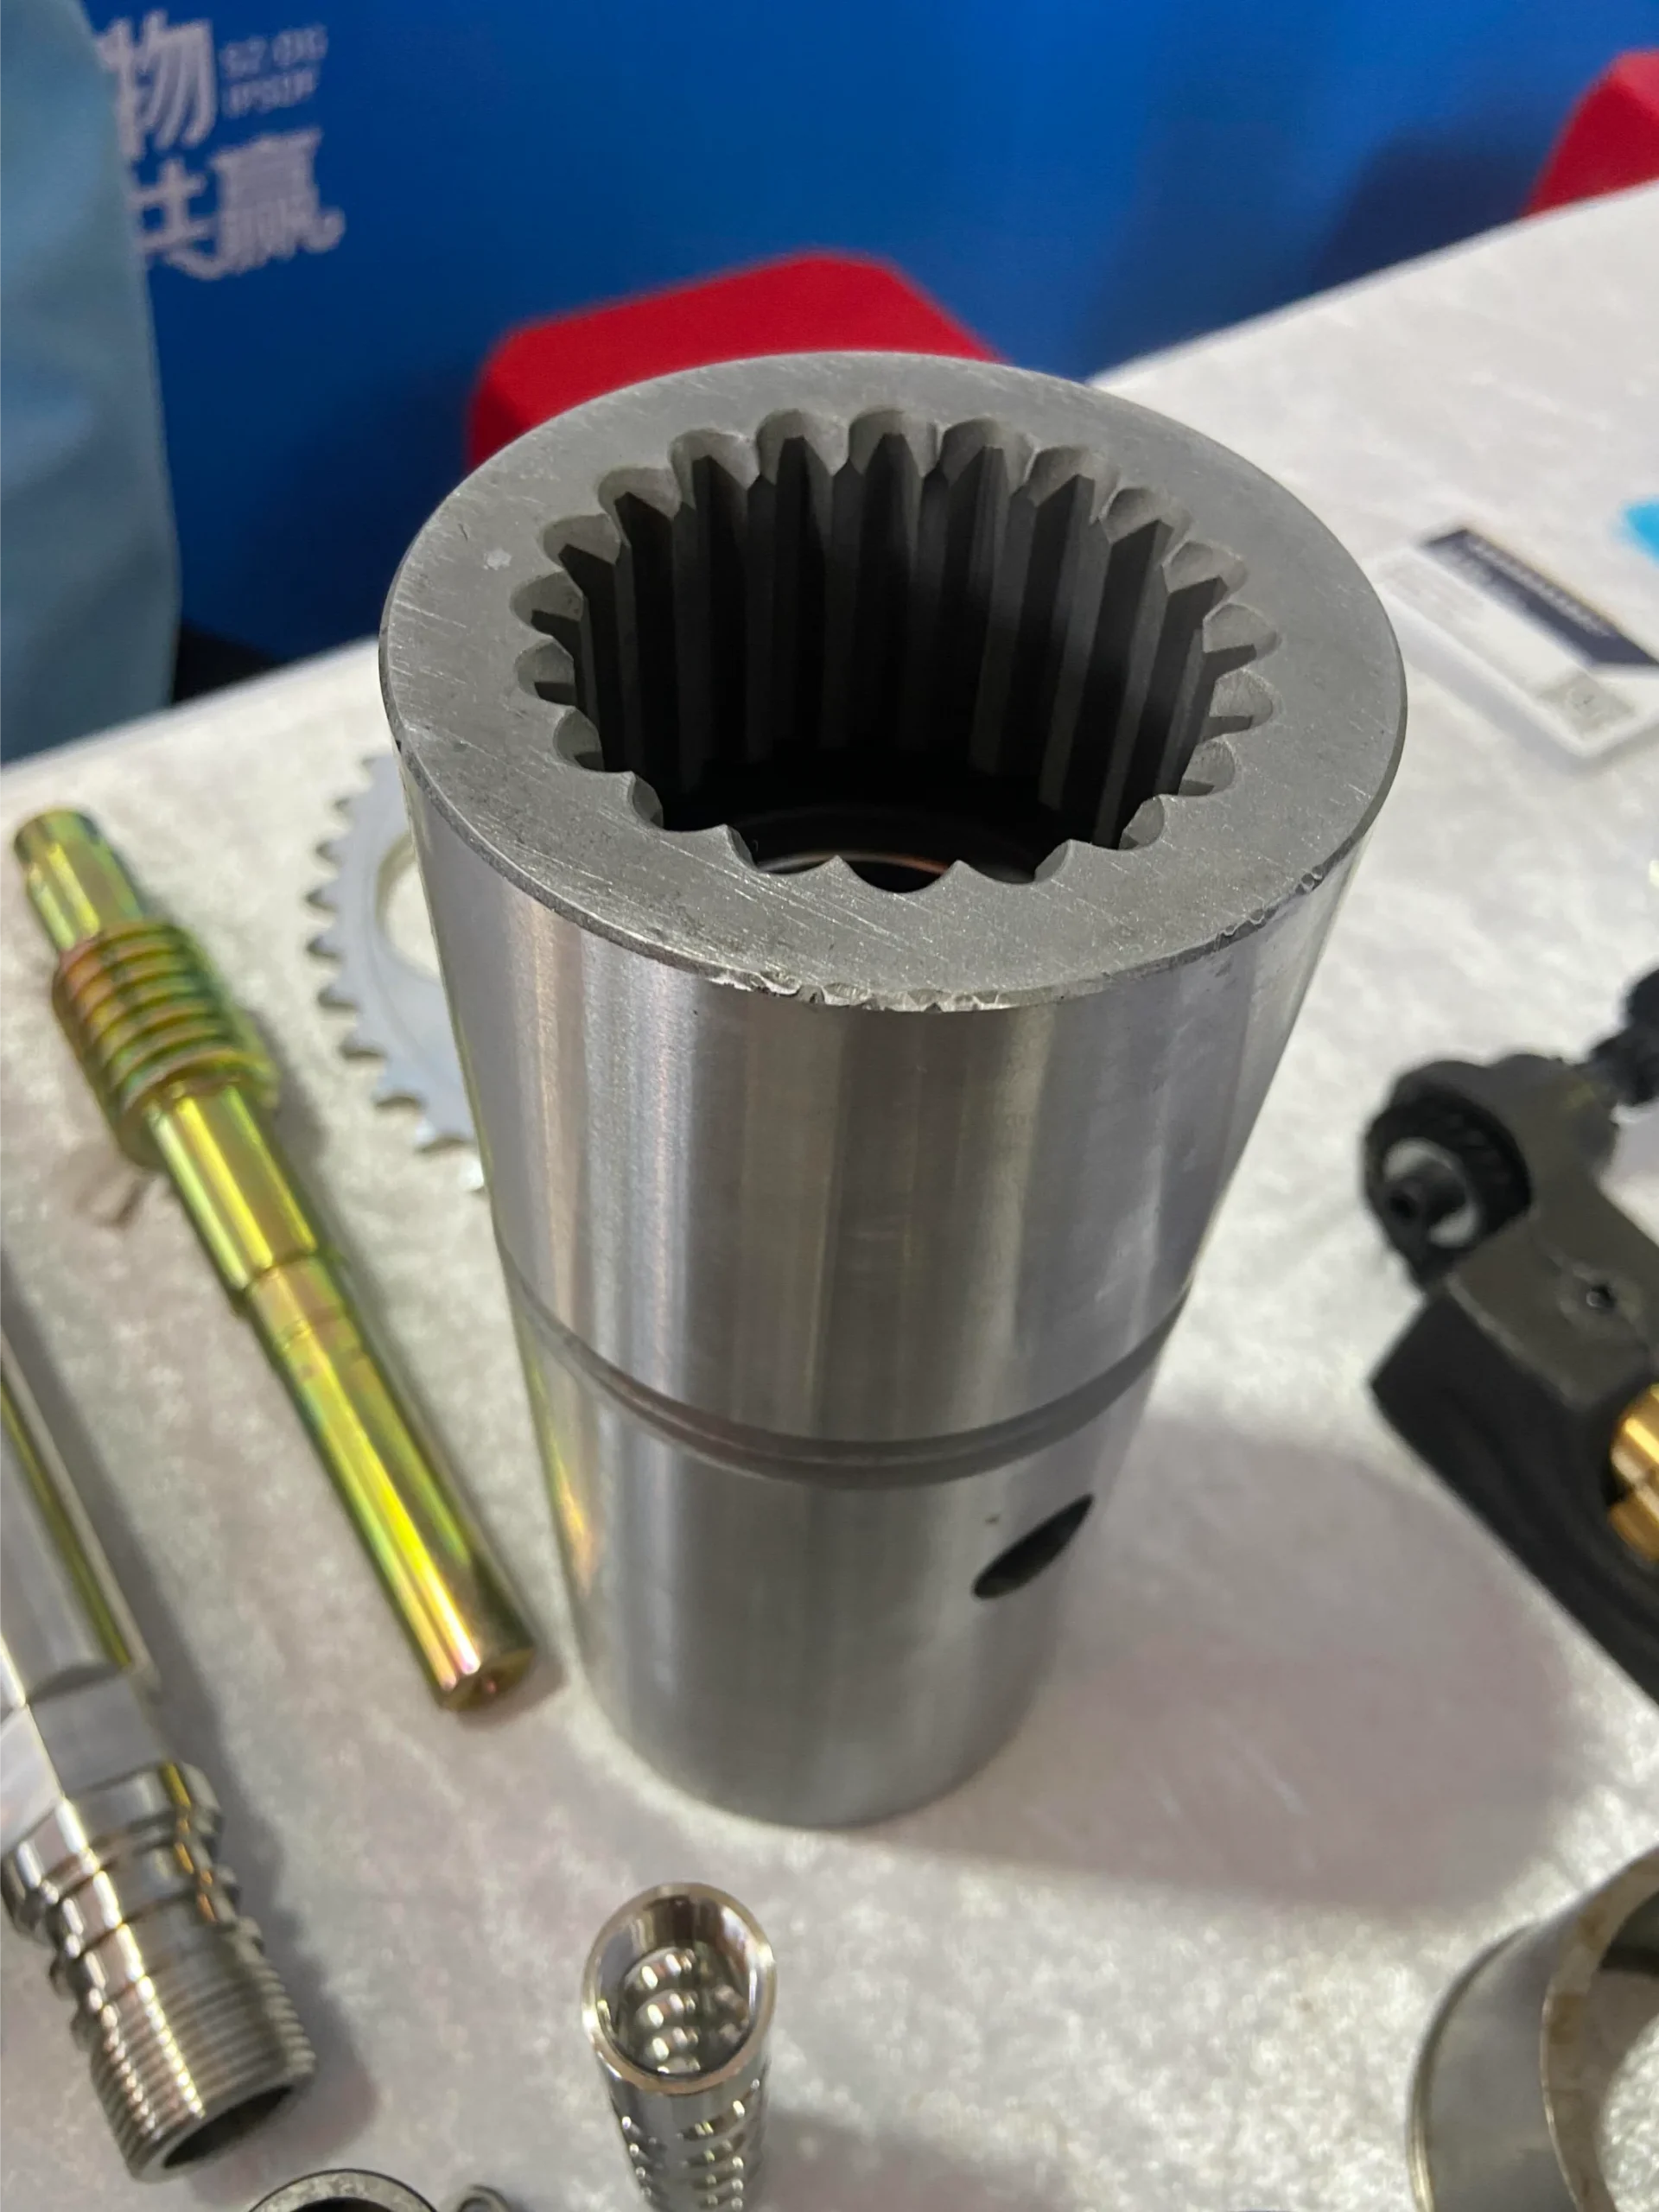


配置
我們製造的花鍵軸類型
外部漸開線花鍵軸、平邊、鋸齒、空心、齒輪花鍵軸、馬達/伺服花鍵軸、液壓泵花鍵軸,以及客製化花鍵軸——可依您的設計需求製作各種規格。.
漸開線花鍵軸
外部漸開線花鍵軸至 DIN 5480 / ISO 4156 / ANSI B92.1. 。全球主流花鍵標準——自動定心、高扭矩容量,可用標準量規檢測。公制漸開線與英制漸開線,30°/37.5°/45°壓力角。.
DIN 548030°壓力角
平鍵與直邊花鍵軸
依據 DIN 5462/5463 製作的直邊花鍵軸,齒面為平面——加工更簡單,成本低於漸開線花鍵軸。公制平行花鍵軸型式,適用於機床、輸送機及農業傳動系統(負載允許範圍內)。.
平行DIN 5462
鋸齒花鍵軸
細齒距鋸齒花鍵軸,具有多個小型三角齒——用於可調角度定位(方向盤、控制桿)及永久壓入式組裝。依據 ANSI B92.2M 及SAE鋸齒標準。.
細距可換式
中空花鍵軸
中空花鍵軸具內孔設計,可減輕重量、作為油/冷卻液通道或線材佈線。常用於機器人關節、航太致動器及現代汽車傳動軸等對質量有要求的場合。內孔與花鍵外徑同心度≤0.01 mm。.
中空輕量化
齒輪花鍵軸
齒輪與花鍵軸一體成型—一端為外花鍵,另一端直接加工螺旋齒/傘齒/直齒。適用於變速箱輸入軸、機器人關節輸出及直線減速機的緊湊解決方案。所有特徵一次裝夾同心加工。.
齒輪+花鍵一體成型
馬達與伺服花鍵軸
高精度花鍵馬達軸,適用於直驅伺服馬達、機器人關節及步進驅動。跳動公差嚴格(TIR ≤ 0.005 mm)、低慣性,並符合DIN 5480 5級精度,適用於對背隙敏感的定位應用。可依任意模數與齒數客製化花鍵馬達軸。.
伺服DIN 5級
液壓泵花鍵軸
液壓泵花鍵軸聯軸器符合 SAE J498 適用於液壓齒輪泵、葉片泵及柱塞泵。標準9T-16/32DP、13T-16/32DP及15T-16/32DP軸型,採用滲碳8620或42CrMo4製造—此應用HXC已為台灣OEM泵浦製造商供應超過十年。.
SAE J498液壓
客製花鍵軸(黃銅/塑膠/微型)
結合特殊材質與功能的客製花鍵軸—儀器用黃銅花鍵軸、醫療及實驗設備用塑膠(POM/PEEK)花鍵軸、光碟機用微型花鍵。可製作任意單件一體成型花鍵軸。.
黃銅/塑膠微型
技術規格
花键轴制造能力
四大精密花鍵軸加工工藝—滾齒、磨削、成型銑削及拉削—涵蓋所有花鍵型式與精度需求。全製程自毛胚至研磨完成一站式生產。.
⚙️
花键滚齿
大批量生產
🔬
花键磨削
淬火后精密加工
🏭
五轴数控铣削
原型与复杂件
📐
外径与轮廓磨削
端面与花键表面加工
花鍵軸滾齒
CNC花鍵軸滾齒加工以連續且快速的方式生成外部漸開線花鍵輪廓——這是大量生產軸花鍵的標準加工方法。一支滾刀可同時切削整個花鍵長度上的所有齒。適用於DIN 5480、ISO 4156及ANSI B92.1漸開線花鍵軸,熱處理及最終研磨前使用。.
| 花键外径范围 | Ø8 – 250 毫米 |
| 模組範圍 | 0.5 – 10 毫米 |
| 最大花鍵長度 | 800 毫米 |
| 齒形輪廓 | 漩形(30°, 37.5°, 45° PA) |
| 標準 | DIN 5480 · ISO 4156 · ANSI B92.1 |
| 品質(前磨) | DIN 5480 等級 7–9 |
| 典型數量 | 100 – 20,000 件 |
| 加工期 | 7 – 12 天 |
熱處理後花鍵軸研磨
經感應淬火或滲碳後,花鍵軸齒形需進行輪廓研磨,以恢復因熱處理而變形的漸開線幾何。可達到嚴格的齒厚公差(DIN 5480 5–6級)、正確的跨針尺寸及齒面Ra ≤ 0.4 µm。適用於汽車變速箱及航太花鍵軸,對於間隙及疲勞壽命要求嚴格。.
| 花键外径范围 | Ø10 – 180 毫米 |
| 品質等級 | DIN 5480 等級 5–6 精度 |
| 齒厚公差. | ±0.005 毫米 |
| 表面粗糙度 Ra | 0.2 – 0.4 微米 |
| 熱處理後 | 是——感應淬火或滲碳 |
| 外徑跳動 | ≤ 0.008 毫米 TIR |
| 加工期 | 10 – 18 天 |
五軸數控銑削 — 原型與特殊輪廓
五軸銑削可生成具複雜特徵的花鍵輪廓——偏置花鍵、中斷花鍵、非標準齒形、齒輪花鍵軸,以及帶法蘭或孔的軸。適合原型數量(1–20件)、客製化花鍵軸設計或標準滾刀無法加工的特殊花鍵形式。.
| 花键外径范围 | Ø6 – 400 毫米 |
| 齒形 | 蝸線、平行、鋸齒、客製 |
| 標準 | 任意 — DIN、ISO、ANSI、客戶 |
| 整合特性 | 法蘭、孔、螺紋、鍵槽 |
| 最小訂購量 | 1 件 |
| 交期(樣件) | 5 – 10 天 |
| 材料 | 所有金屬 + 工程塑料 |
OD 圓柱研磨
套筒徑孔、軸承座與花鍵齒輪外徑在同一治具上進行圓柱磨削,以確保所有徑向同心。對於需要精密軸承支撐的花鍵軸尤其重要,轉動偏差必須控制在 ≤ 0.005 mm TIR。.
| 直徑範圍 | Ø6 – 300 毫米 |
| 最大長度 | 1,200 毫米 |
| 圓度 | ≤ 0.002 毫米 |
| 圓柱度 | ≤ 0.003 毫米 / 100 毫米 |
| 跳動(與花鍵一致) | ≤ 0.005 毫米 TIR |
| 表面粗糙度 Ra | 0.2 – 0.8 微米(符合規格) |
| 加工期 | 加入花鍵加工 — 不需額外 |
材料


50+ 認證材料
每批均附完整材料證書及光譜分析——花鍵軸材料涵蓋鋼、不鏽鋼、鋁、黃銅、青銅及工程塑膠。.
金屬
工程塑料
20CrMnTi 鋼
表面滲碳硬化,HRC 58–62。汽車變速箱及高扭力傳動的預設滲碳鋼花鍵軸。.
高承載滲碳處理汽車
42CrMo4 合金鋼
感應硬化,HRC 52–58。變速箱輸入軸及液壓泵花鍵軸的標準鋼花鍵軸材料。.
感應處理抗疲勞.
Al 6061-T6 / 7075
輕量化鋁花鍵軸,可進行硬質陽極處理。客製化鋁花鍵軸方案,適用於機器人關節、無人機及航太執行器。.
輕量化可陽極化
C36000 黃銅
易加工黃銅花鍵軸,適用於儀器、光學驅動及小型精密機構,低噪音且具抗腐蝕性。.
低噪音耐腐蝕指數.
磷青銅
對鋼配件自潤滑。青銅花鍵軸在低速滑動花鍵應用中表現優異,具耐磨特性。.
自潤滑耐磨.
SUS304 / 316L 不鏽鋼
不鏽鋼花鍵軸——適用於食品、製藥、船舶及無塵室應用。經鈍化處理,完全抗腐蝕。SUS630(17-4PH)兼具強度與抗腐蝕性。.
食品 / 藥品海洋用


參考
花鍵軸標準規格
模數、壓力角、配合等級、公差——標準公制花鍵軸尺寸及ANSI/SAE等效規格,每張圖紙都應定義。工程師製作CAD、詢價及花鍵軸報價時的實用參考。.
📏花鍵軸模數對照表(DIN 5480公制)
根據 DIN 5480 / ISO 4156, 標準公制花鍵軸尺寸遵循此模數系列。30°壓力角為全系列標準:
| 模數(mn) | 常見齒數範圍 | 典型用途 |
|---|---|---|
| 0.5, 0.75, 1 | 14 – 60 | 微型、儀器、伺服馬達花鍵 |
| 1.25, 1.5, 1.75, 2 | 14 – 50 | 機器人關節、小型傳動裝置 |
| 2.5, 3, 4, 5 | 14 – 40 | 汽車變速箱、工業傳動 |
| 6, 8, 10 | 14 – 30 | 重工業、農業、船舶 |
∠花鍵軸壓力角
花鍵軸壓力角高於齒輪——提供更寬的齒根及更佳的負載分布。標準選項:
| 壓力角 | 標準 | 說明 |
|---|---|---|
| 30° | DIN 5480, ISO 4156 | 歐洲標準——新設計預設選用 |
| 30° / 37.5° / 45° | ANSI B92.1 | 台灣系列——45°提供最強齒根 |
| 20° | 細齒距ANSI | 少見——高齒數,齒薄 |
| 鋸齒狀 | SAE J499 / ANSI B92.2M | 60° 平側齒,用於可換式定位 |
🔧配合等級與公差(DIN 5480)
DIN 5480 花鍵軸公差由齒厚公差等級規範。請將軸等級與相對應的輪轂等級配對:
| 軸等級 | 配合類型 | 應用 |
|---|---|---|
| e、f、g | 滑動配合 | 需要軸向移動 — 傳動滑動叉 |
| h、js | 緊密滑動/定位配合 | 固定聯軸器,易於組裝 |
| k、n | 壓入配合 | 永久組裝,免維護 |
ƒ花鍵軸主要計算公式
花鍵軸節徑 (漸開線花鍵幾何的基準圓):
d = mn × z (公制 DIN 5480)
花鍵外徑 外花鍵:da ≈ mn × (z + 1) — 實際值依配合等級而定。. 跨銷測量 M_pin 使用已知直徑的精密銷釘放置於相對的齒槽中。跨距以千分尺測量:
M_pin = d + 2 × (inv α + s/d − π/z) × ...(參見 DIN 5480-1)
✓花鍵軸標準對照表
請根據地區及最終應用選擇標準。HXC 可依四種標準生產:
| 標準 | 地區/用途 | 型材 |
|---|---|---|
| DIN 5480 | 歐洲工業及汽車 | 漸開線,公制,30° 壓力角 |
| ISO 4156 | 國際(約等於 DIN 5480) | 漸開線,公制,30° 壓力角 |
| ANSI B92.1 / B92.2M | 台灣 | 漸開線,英制 DP/公制,30°-45° 壓力角 |
| SAE J498 / J499 | 液壓泵、農業設備. | 漸開線及鋸齒型,英制 DP |
📐花鍵軸圖面與 GD&T 檢查清單
完整的花鍵軸工程圖必須標註下列所有項目。花鍵軸 GD&T(同心度、跳動、垂直度)應以軸承頸為基準:
| • 標準(DIN 5480 / ISO 4156 / ANSI) | 必填 |
| • 模數(mn)或 DP、齒數(z) | 必填 |
| • 壓力角(預設 30°) | 必填 |
| • 配合等級 (例如 9H / 9e) | 必填 |
| • 花鍵外徑、節徑、根徑 | 必填 |
| • 花鍵長度與倒角 | 必填 |
| • 跑合(以軸頸基準) | 必填 |
| • 側面表面粗糙度(Ra) | 建議 |
| • 材料、熱處理、硬度 | 必填 |
為什麼選擇HXC
為什麼選擇 HXC 作為您的花鍵軸製造商
一家中國 CNC 花鍵軸工廠,擁有自有插齒、感應淬火、型面磨削及 100% 檢測——工廠直銷價格,48 小時內提供客製化花鍵軸報價,無中間商。.
🏭
中國 CNC 花鍵軸工廠(東莞)
我們的 HXC CNC 花鍵軸工廠位於 中國東莞 設有花鍵插齒中心、感應淬火單元、型面磨床,以及 Zeiss 三次元 + Klingelnberg 實驗室——一站式花鍵軸製造流程。. 自2008年於中國製造, ,作為中國 CNC 花鍵軸製造商,產品出口至 35+ 國家。.
💬
48 小時內提供客製化花鍵軸報價
請提供您的圖面——我們將回覆 客製化花鍵軸報價 包含材料、工藝、配合等級、交期及單價。由我們工程團隊直接報價——無業務交接,無花鍵軸報價或零件加工報價的中間商加價。.
⚙️
應用專家——各類花鍵軸
液壓泵花鍵軸製造商(SAE J498)、齒輪花鍵軸供應商(齒輪+花鍵一體)、中空花鍵軸製造商(輕量化機器人關節)、精密花鍵馬達軸生產——全部一站完成。一家工廠,滿足所有花鍵應用。.
🧪
全材料範圍 · 最低訂購量 1 件
鋼製花鍵軸製造商、不鏽鋼花鍵軸供應商、鋁合金花鍵軸製造商、黃銅、青銅,以及塑膠(POM / PEEK)——所有材料一站採購。客製化 CNC 花鍵軸,從 1 件打樣到 20,000 件量產,標準模組免開模費。.
案例研究

實際花鍵軸專案
從汽車變速箱輸入軸到機器人關節花鍵軸——我們台灣工廠客戶的驗證成果。.
汽車
變速箱輸入花鍵軸
材料
42CrMo4
花鍵外徑
Ø45mm / 30齒
標準
DIN 5480
數量
2,000 支
✓ 等級 6 · 感應淬硬 · 齒厚 ±0.006 mm · 100% 尺度已檢查
航太
致動器花鍵軸 — 飛行控制
材料
鈦 五級
花鍵外徑
Ø18 公釐
標準
ANSI B92.1
數量
30 件
✓ 陽極淬火 · 全部 CMM · FAI 首件驗收
藥品 / 食品
不鏽鋼花键軸 — 藥品泵
材料
SUS316L
標準
ISO 4156
表面處理
被動化
數量
150 件
✓ 輪緣 Ra 0.4µm · 全部材料證明 · FDA 相容
原理
從圖樣到磨削花鍵軸
上傳您的花鍵軸圖紙 — 請包含花鍵標準、模數/節距、齒數、壓力角及配合等級。我們由中國工廠全程處理。.
01
上傳圖樣
DIN 5480、ISO 4156、ANSI B92.1、SAE J498或客製化。請提供花鍵外徑、模數、齒數、壓力角及配合等級。.
02
48小時內提供客製化報價
製造商報價由我們工程團隊直接提供 — 齒切與磨齒建議、材料、表面處理、交期及工廠價格。.
03
花鍵法槍切削 → 淬火 → 磨削
花鍵齒切、熱處理、齒面磨削、外徑磨削 — 全部在同一生產單元完成,無需外包。.
04
量規與三次元檢測,出貨
100%通止花鍵量規 + 三次元跨針測量。每一筆訂單皆附完整報告,由中國出貨。.
品質
零缺陷承諾
每一支從中國工廠出貨的花鍵軸都經過100%通止量規檢查及三次元跨針測量。無抽樣 — 每一件皆檢測。.
認證與設備
✓
ISO 9001:2015
所有花鍵軸製造工序皆經認證—齒輪分度、淬火、磨削、檢驗
📐
DIN 5480 / ISO 4156 / ANSI B92.1
花鍵規(go/no-go)經三標準校準。每批均進行超 pins/超 balls 測量。.
🔭
蔡司 CMM + Klingelnberg
CMM 測量花鍵外徑、跳動、圓柱度與位置公差。Klingelnberg 驗證精密級花鍵之律動剖面。.
📄
完整尺寸報告
超 pins 測量、跳動、表面粗糙度、硬度—皆於每筆單品出貨時一併報告並寄出。.
四階段檢驗
1
材料與毛坯檢查
光譜分析確認合金等級。花鍵軸車花之前,已驗證毛坯外徑、長度與直直度。.
2
後滾刀測量
滾齒後的過度針測量與目視檢查。任何系統性的齒形誤差在熱處理前予以校正。.
3
後硬化檢查
每批爐次後,透過樣件驗證硬度(洛氏)與淬層深度。尺寸檢查以確認變形在研磨公差內。.
4
最終:100%規與 CMM
每一支成品花鍵軸均以 100% 尺寸與可/不可用性檢測,並進行過度針測量。CMM 驗證外徑跳動、直線度與鍵槽尺寸。無抽樣—每件皆報告。.
評價
值得信賴的中國花鍵軸製造商
★★★★★
"42CrMo4 材料,經感應淬硬與研磨,2000 件 DIN 5480 傳動輸入軸。HXC 提供每批次的 100% 規檢查報告。進料檢驗於我們的 8 次出貨中零報廢。 他們理解傳動品質需求。"
MH
馬庫斯 H.
傳動購買 · 台灣
★★★★★
"用於我們飛行控制作動器的鈦合花鍵軸 — ANSI B92.1、打丸、完整 CMM 報告。全球僅有兩家供應商能符合我們的材質與公差規範。HXC 更快且更便宜。一次性 FAI 通過。"
NF
尼古拉斯 F.
航太供應商品質 · 台灣
★★★★★
"SUS316L 花鍵軸用於我們的藥品灌裝機泵 — ISO 4156、被動化、Ra 0.4µm。HXC 的品質文件正是我們 FDA 驗證流程所需。按時交貨 150 件,零 NCR。"
KP
卡塔日娜 P.
機械工程師 · 波蘭
常見問題
花鍵軸 — 常見問題
關於花鍵軸的技術及採購問題、客製化花鍵軸報價及花鍵軸製造 — 由我們工程師為您解答。.
花鍵軸(也稱為花鍵軸)是一種具有 齒形(花鍵) 與內部相配的花鍵(在花鍵輪毂、套筒或聯軸器中)啮合,以傳遞扭矩,同時允許軸向滑動或精確的角定位。與單一鍵槽軸不同(單鍵、單鍵槽),花鍵軸將扭矩分佈到多個齒上,提供 更高的扭矩容量、較好的同心度,以及較低的應力集中. 。花鍵軸被使用於必須在軸與滑動或固定的輪毂之間傳遞扭矩的場合——汽車變速箱、機器人關節、液壓泵以及航太致動裝置。.
客製化花鍵軸價格取決於六個變數: (1)花鍵外徑與模數 — 較大且細節距的軸價格較高;; (2)材料 — 20CrMnTi滲碳鋼比42CrMo4感應淬火鋼更昂貴;; (3)精度等級 — DIN 5480 5級(磨削)價格約為7級(僅齒切)的2倍;; (4)熱處理 — 感應淬火加磨削會增加25–40%;; (5)長度及特殊功能 — 長軸、中空軸及齒輪花鍵軸比簡單短花鍵價格更高;; (6)訂購數量 — 原型產品每單位成本高於100件以上的批量。請提供您的圖紙,免費獲得客製化花鍵軸報價 — 我們會在48小時內回覆確定價格、交期及花鍵軸零件加工報價。.
蝸齒花鍵 (由 DIN 5480、ISO 4156、ANSI B92.1 覆蓋) 的齒形輪廓具有一條 蝸線曲線 — 與齒輪齒輪齒形相同的輪廓幾何。這在受載時可實現自定位、扭矩容量高,並且能使用與齒輪相同的設備進行製造與檢驗。. 平行鍵花鍵 (DIN 5462/5463) 的齒形為直牙、扁平側面、截面為長方形——加工較為簡單,但承載能力較低,且沒有自定位。慣蝕齒輪適用於汽車與航空航天應用;平行鍵花鍵適用於較輕負荷的機床與輸送機應用。.
四大主要標準如下: DIN 5480 (德國/歐洲)——慣蝕花鍵、模數公制、30° 壓力角,在歐洲汽車與工業應用中佔主導地位。. ISO 4156 — 與 DIN 5480 非常接近,但在適配等級定義上有些差異;較適合國際採購。. ANSI B92.1 ( imperial,直径圆节距)和 ANSI B92.2M (公制)— 美國標準,廣泛應用於台灣汽車及液壓領域。. SAE J498 用於液壓泵聯軸器。HXC可依四種標準生產花鍵軸 — 請於圖紙上註明您的標準及配合等級。.
精密花鍵軸的標準製造流程: (1)毛胚車削 — 軸外徑、榫孔與特徵以近净形加工,並留有磨削料。. (2)花鍵滾齒 — 由 CNC 齒輪滾齒生成的等距花鍵齒。. (3)熱處理 — 花鍵區感應淬火,或根據應用全碳化。. (4)花鍵齒磨削 — 硬化後的輪廓磨削可恢復 DIN 5480 等級 5–6 的精度。. (5)外徑圆柱磨削 — 研磨至最終尺寸的軸承日誌與基準直徑。. (6) 檢驗 — 100% 去/守門規與過插銷量測。.
花鍵磨損 是在花鍵齒接觸表面的微滑磨耗——是在受到週期扭轉載荷與振動作用的花鍵聯軸器中常見的失效模式。它會產生特徵性的氧化磨粒(花鍵腐蝕),並可能發展成齒根花鍵疲勞裂紋。防止方法: (1) 緊配合等級 — 減少相對微動;; (2) 表面淬硬 — 硬齒面能抗微滑磨耗;; (3) 潤滑 — 耦合內的花鍵潤滑脂(MoS₂ 或 NLGI 2);; (4) 增加齒數 — 將載荷分散於更多齒上;; (5) 表面回火淬硬 — 根部的壓縮應力抑制裂紋起始。.
DIN 5480 透過以下定義花鍵配合 公差等級與配合型式. 軸(外花鍵)以牙厚公差等級分級(例如 e、f、g 代表滑動配合;js 代表過渡配合;k、n 代表擠入配合)。輪毂(內花鍵)具有相應的等級。常見選擇: 滑動配合(f/H) — 適用於必須軸向滑動或可用手力裝配的花鍵;典型於傳動裝置與液壓泵聯軸器。. 過渡配合(js/JS) — 適用於具有一定裝配公差的固定聯結件。. 擠入配合(k/K, n/N) — 適用於永久裝配。繪圖時務必同時指定軸與輪毂的配合等級——配對不當的等級常見設計錯誤。.
花鍵軸檢查使用三種互補方法: (1) Go/no-go 齒型規(溝槽規) — 對於生產檢驗最實用的方法。 "go" 規(配合塞規)在一次功能檢查中驗證總體公差,包括齒形、節距與同心度。 "no-go" 規檢查齒厚是否過薄。. (2) 超過銷(超球)測量 — 兩個已知直徑的高精度銷釘置於相對的齒間間隙,並用千分尺測量跨距。直接測量有效齒厚。. (3) 帶齒輪模數的 CMM — 針對需要單個齒輪輪廓、節距、螺旋與跳動測量的公差等級的分歧規齒輪,符合 DIN 5480 或 ISO 4156 的要求。HXC 使用三種方法,配合 100% go/no-go 齒規及批次樣本 CMM 測量。.
A 鍵槽軸 透過在軸與輪毂上均加工成槽的單一長方形鍵件來傳遞扭矩。簡單、成本低,但:鍵槽端部的應力集中高;同心度差(輪毂在鍵上可能略微晃動);扭矩承載能力有限(僅一個接觸面)。 spline 軸 透過分佈在周圍多齒傳遞扭矩:單位軸徑的扭矩承載能力高得多;同心度極佳(自對中花瓣形輪廓);允許軸向滑動而不失去扭矩傳遞;因應力分布,疲勞壽命更好。對於 ~50 Nm 以上的應用或需要高同心度的情況,spline 軸顯著優於鍵槽軸。.
HXC的CNC花鍵軸工廠位於 中國廣東東莞 — 珠江三角洲主要的精密製造中心。我們自2008年起即為中國花鍵軸製造商,出口至台灣、德國、日本、法國、義大利、韓國及30多個國家。所有花鍵軸加工、感應淬火、研磨及CMM檢驗皆於中國工廠內部完成 — 無外包。歡迎採購團隊蒞臨工廠參觀或進行視頻稽核,以評估新的中國CNC花鍵軸供應商。.
可以 — 中空花鍵軸 是HXC的專業項目。我們以深孔鑽棒材或無縫管加工中空花鍵軸,內孔可用於減輕重量、油液/冷卻液通道或線材穿引。常見應用包括機器人關節軸(較實心軸減輕約40%質量)、航太致動器、現代汽車傳動軸及賽車變速箱。內孔同心度相對花鍵節圓可控制在≤0.01 mm。請提供您的中空花鍵軸圖紙 — 我們將審查壁厚、熱處理變形風險,並於免費DFM分析中提供專屬報價。.
花鍵軸材料特性決定其應用: 42CrMo4 (感應淬火,HRC 52–58)為汽車變速箱花鍵軸及液壓泵花鍵軸標準用鋼 — 具良好疲勞強度、可預測熱處理及優異加工性。. 20CrMnTi (碳化,HRC 58–62) 用於高扭矩傳動軸花鍵的最大接觸疲勞強度。. SUS316L 不鏽鋼 用於食品、藥品與海洋用途。. Al 7075-T6 (硬質陽極氧化) 用於輕量化機器人關節花鍵。. 第5級鈦 用於航空航天。. 17-4PH 不鏽鋼 用於船舶及國防。. POM 用於醫療可高溫消毒花鍵。.
扭綜花鍵最常見的壓力角是: 30° (DIN 5480, ISO 4156) — 歐洲公制標準;高壓力角提供較寬的齒根、良好的承載能力與自我定位。. 37.5° 與 45° — 用於某些 ANSI B92.1 系列,以實現最大根部強度與最小徑向負荷在軸承上。. 20° — 用於某些細齒數的花鍵,較喜歡較多且較薄的齒。壓力角會影響齒的強度、自調定位剛度,以及檢查所需的特定花鍵規格。請始終明確指定壓力角——不要僅依賴標準,因為每個標準內存在多個 PA 選項。.
標準平行軸花鍵軸主要設計用於 扭矩傳遞 — 它們只有在花鍵設計有軸向肩座或保持環時才能傳遞軸向載荷,因為在標準螺旋花鍵聯接中齒壁本身並不承受軸向載荷。對於必須同時承受較大軸向載荷的花鍵,使用 螺旋花鍵 (類似於螺旋齒輪輪廓)可將扭矩轉換為軸向預荷力——用於某些飛機引擎配件驅動。對於較小的軸向載荷(僅預荷),在軸端裝有保持卡環的滑動配合花鍵是最簡單的解決方案。若需要同時具備扭矩與軸向載荷,HXC 設計的花鍵軸可按需求製作——請在圖紙說明中包含您的載荷需求。.
花鍵軸扭矩承載能力取決於 花鍵外徑、模數、齒數、端面寬度與材料硬度. 。作為粗略指南:DIN 5480 擬合花鍵軸在 m1.5 / 30T / Ø45mm、材料為 42CrMo4(感應硬化)時,能持續傳遞約 500–800 N m 。容量大致與同模數下花鍵外徑的立方成正比增長。主要設計極限: 齒根剪切應力 (根部剪切),, 接觸應力 (齒肩赫茲壓力),以及 擦傷疲勞 在齒根處。HXC 工程師可計算花鍵扭矩承載能力,並在免費 DFM 審核中為您的應用建議模數/齒數。.
潤滑取決於聯結類型: 固定花鍵聯軸器 (在使用中無軸向滑移):裝配時一次性塗抹二硫化鉬(MoS₂) grease 或抗凍結化合物足以。. 滑動花鍵聯軸器 (花鍵在運行中軸向滑移,例如驅動軸滑桿頭):需要花鍵專用潤滑脂(NLGI 2 鋰基複合脂,含 MoS₂ 或石墨),按保養計畫補充。. 油浴環境 (變速箱內部):由變速箱油潤滑——確保油品類型與花鍵材料相容(鋼花鍵需添加EP 劑)。不銹鋼及鈦合金花鍵對乾運轉較具容忍度,但仍有潤滑的好處。.
DIN 5480 精度等級: 8–9 級 — 只是齒形加工,未經磨齒;適用於低速、低載的工業用花鍵聯軸器與大型農業設備。. 7 級 — 已齒與輕微去毛刺;一般工業與車用的非關鍵應用。. 6 級 — 齒與磨削; automobiles 傳動、液壓泵花鍵、機器人關節驅動的標準。. 5 級 — 精度研磨;適用於伺服機器人關節、航空航天致動器以及需要嚴格控 backlash 的精密儀器驅動。每降一級,檢驗與製造成本大約加倍。Our 工程師將根據您的扭矩、速度與位置精度要求建議正確的等級。.
花鍵軸的交期: 原型(1–5 個),五軸銑削: 5–8 天。. 小批量(10–50 個),滾齒 + 硬化研磨,DIN 5480 等級 6: 8–14 天。. 批量生產(100–2,000 個),滾齒 + 硬化 + 研磨: 12–18 天。. 不銹鋼或鈦合金花鍵軸: 負載針對鈍化或額外加工難度加 3–5 天。. 長軸(>500mm): 熱處理後矯直加 2–3 天。可加急生產——在上傳圖紙時討論您的時程。.
是的——我們定期生產 齒輪花鍵軸 將外花鍵、外齒輪齒、軸承座、螺紋端部與安裝法蘭結合於單一軸上的花鍵齒輪軸。所有特徵都以序列化工序產生,確保花鍵、齒輪和軸承座同心。範例包括:汽車變速箱軸,一端為內齒輪花鍵,中間為螺旋齒;機器人關節軸,具有花鍵和集成的斜齒輪;液壓馬達軸,具有花鍵與法蘭安裝。這是我們製作的最複雜的高精度軸,也是最常見的客製需求。將您的圖紙寄來,我們提供免費的DFM審查與報價。.