
軸心專家
CNC 軸
加工
服務
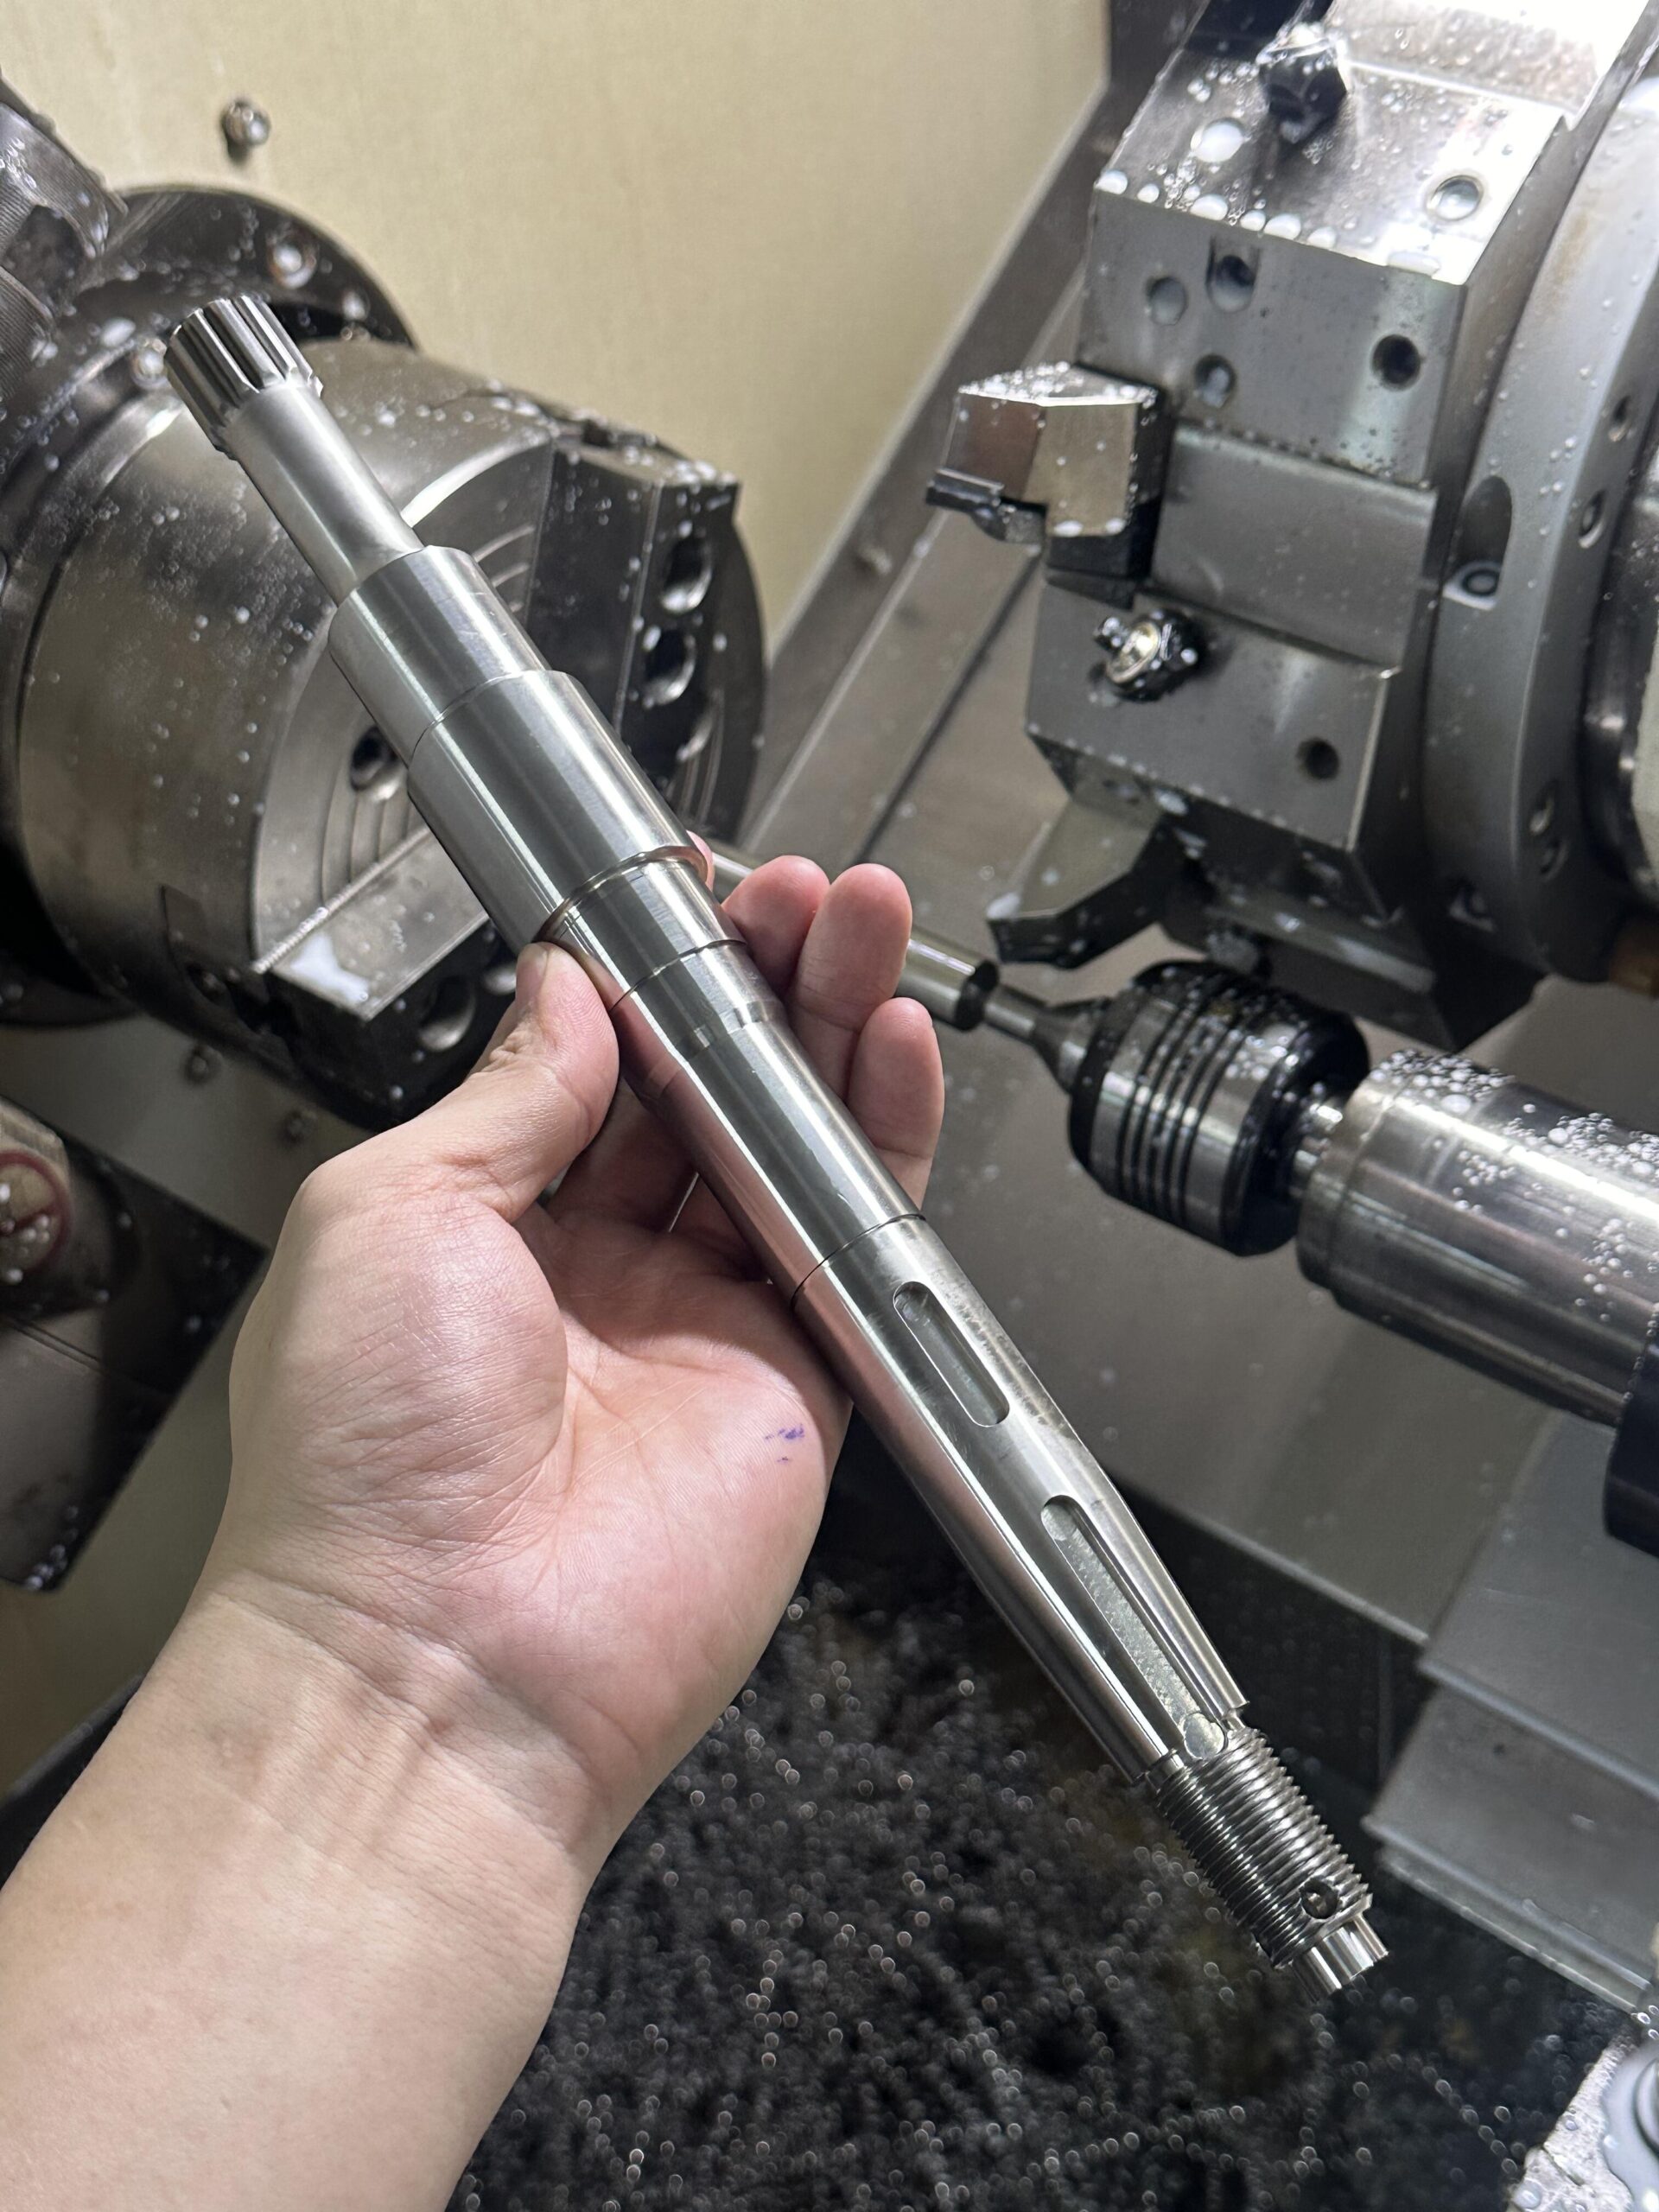
用於 transmissions、電機與工業應用的直軸、階梯軸、鍵鍵花與螺紋軸的精密配合、鍵槽與磨削表面之自動車床加工.
直/階梯/鍵花/螺紋
h6 / h7 / k6 合適尺寸
鍵槽與磨光表面
碳鋼/不鏽鋼/合金鋼
原型至量產
服務概覽
精密軸加工適用於 裝配公差關鍵旋轉部件
這不是一般的車削頁面。本服務專注於功能性軸——承載軸承、傳遞扭矩、接受鍵槽與花鍵,且必須在每個徑段滿足裝配級公差要求。.
我們將原棒材加工成成品功能件——包括圖紙上指定的所有裝配直徑、肩部、螺紋、鍵槽、花鍵與磨光表面。.
✓
直徑一致、階梯式、花鍵與螺紋軸
從單一直徑棒材到具備肩部、螺紋、鍵槽與花鍵的複雜多特徵軸.
✓
軸承座、密封座與裝配徑
軸徑公差符合 h6、h7 或 k6 的裝配等級,表面光潔度與同心度經驗證。.
✓
鍵槽、花鍵與聯結端
功能性特徵全部加工完成——軸已具備組裝條件,非半成品。.
✓
從原始棒材到成品軸
車削、銑削、磨削與特徵加工皆在同一工作流程中完成——同一供應商、同一品質系統。.
核心價值
為什麼軸件加工需要 超越標準車削
軸不只是圓柱體,而是功能性裝配介面——每個內孔、肩徑與特徵必須協同工作。.
!
通用車削服務的挑戰
×
多種裝配公差直徑未單獨控管軸承座、密封座與聯結件的徑穴需不同的配合等級——通用車削把它們一視同仁。.
×
鍵槽與花鍵特徵分別外包軸到貨時缺少功能特徵——鍵槽與花鍵送往另一家加工廠,增加交貨時間與裝配公差風險。.
×
偏擺與同心度未經驗證軸裝配於軸承與齒輪中——但未驗證軸在全長上的真直度。.
×
在配合截面無磨光表面可用光整加工未能滿足軸承座或密封表面的表面要求——但未提供磨削。.
✓
我們的軸心加工服務如何解決這些問題
✓
每個適配直徑都經過加工並逐一驗證h6、h7、k6、g6 — 每個 journals 都依其指定的配合等級加工,並在下一個特徵切削之前測量.
✓
鍵槽、花鍵、螺紋與十字孔由內部完成所有軸特徵在同一設施加工 — 不外包、無額外前置時間、供應商之間不存在適配不一致.
✓
同心度與跳動被控管與驗證軸在整體長度上進行全跳動檢查 — 對於在軸承、齒輪或高速組裝中運轉的軸尤為關鍵.
✓
可於配合截面進行圓柱磨在軸承座、密封表面與精密軸道上磨到 Ra 0.4 µm 的表面粗糙度 — 視需要而施用,非整根軸皆如此.
軸類型
軸類型 我們加工
—
直軸
單一直徑軸,用於直接驅動、簡單支撐與導向應用.
⊟
階梯軸
多直徑軸,具肩部定位軸承、密封座與定位圈.
⫿
花键轴
用于扭矩传递的渐开线与直齿花键,应用于变速箱与联轴器。.
⌇
带螺纹的轴
外螺纹与内螺纹——单头及多头——用于调整、锁定与驱动螺钉。.
⊞
键槽轴
用于皮带轮、齿轮与联接件啮合的单键槽或多键槽。.
◯
中空轴
用于减轻重量、液体通道或电缆布线的通孔轴。.
M
电机轴
用于电动机的精密轴,设有转子座、键槽和编码器平面。.
G
齒輪軸
集成齿轮与轴组件或用于齿轮传动的对轮轴。.
T
传动轴
用于动力传输的多特征轴,结合配合、花键与螺纹。.
±
精密配合轴
軸套每個軸頸都是合適臨界面——按圖紙規格為 h6、h7、k6、g6。.
加工特徵
適於加工的特徵 功能軸
每個特徵都在內部加工完成——軸件準備好組裝.
軸承導孔
密封座
肩部
保持溝
外螺紋
內螺紋
鍵槽
花鍵
平面
斜孔
錐度與圓角
端面特徵
計量學
配合公差與 功能軸承表面
軸配合
h6 / h7 / k6
圖樣上的 ISO 配合公差等級
同心度
0.01 mm 径向误差
整個軸長範圍
跳動
0.015 毫米
配合端面
磨光表面
Ra 0.4 µm
軸承座與密封表面
我們在每根軸上控制的事項
1
合適公差直徑精度
每個端孔皆經加工並依指定配合等級 — h6、h7、k6、g6 — 逐段測量並記錄.
2
軸承座一致性
軸承轭量符合配對軸承規格之尺寸與表面處理,而非僅一般公差。.
3
同心度與旋轉偏差
整體指示器跳動(TIR)跨越整個軸長的測量,以確認軸在組裝中能穩定運轉。.
4
需要時的研磨表面處理
在軸承座、密封座及精密配合段落上選択性地進行圓柱磨削 — 以符合所規定的表面粗糙度。.
材料選擇
適用材料 數控軸加工
1018
碳鋼 1018
低碳·通用軸
1045
碳鋼 1045
中碳·可熱處理軸
1215
自由切削 1215
高產量·快速加工軸
12L14
自由切削 12L14
鉛系·精密小軸
4140
合金鋼 4140
可熱處理·高強度軸
4340
合金鋼 4340
超高強度 · 關鍵軸
8620
合金鋼 8620
淬火處理 · 耐磨軸
52100
軸承鋼 52100
軸承級 · 高硬度軸
303
不銹鋼 303
易加工 · 快速周轉
304
不銹鋼 304
耐腐蝕 · 通用用途
316
不銹鋼 316
海洋 · 化工 · 醫療用軸
17-4
17-4PH 不銹鋼
高強度 · 航空航天軸
加工完成
軸部件的表面處理選項 車削加工表面
TN
車削表面處理
標準 CNC 車削表面,適用於非核心軸段。適用於肩部、間隔直徑和未指定配合等級的非接觸表面。.
GR
磨光表面
在軸承座、密封面及精密配合的外徑上進行圓柱磨削。僅在車削表面未達到表面要求時選用——功能性軸最為關鍵的表面。.
PL
拋光風格的 Journals
對於高轉速、低摩擦或需要降低表面粗糙度以滿足密封要求的配合段,採用鏡面拋光以達到高級表面平滑度。.
BO
黑色氧化
具有深色、霧面外觀的輕度防腐處理。常見於碳鋼及合金鋼軸,用於室內工業環境。.
PS
被動化
不銹鋼軸的化學處理——增強 303、304、316 及 17-4PH 等級的天然耐腐蝕性。.
NP
鎳鍍
在惡劣環境中運作的碳鋼與合金鋼軸,採用無電鍍鎳等電發鎳處理以提供均勻的耐腐蝕與耐磨保護。.
應用領域
典型應用於 CNC 加工轴
在各行業的旋轉、傳動與承載負荷應用中的功能軸.
馬達
電動與伺服
齒輪箱
傳動裝置
泵浦
離心與齒輪
輸送機
驅動與托辊
自動化
致動器與驅動
機器人
關節與致動軸
聯軸器
軸對軸連接
農業
PTO與傳動軸
傳動
動力轉移組件
機械
通用工業
h6/h7
精密配合
Ra 0.4µm
磨光表面
10+
軸類型
24hr
報價處理時間
服務比較
CNC軸心加工對比 通用CNC車削
同一設施中的兩種服務——一種廣泛、一種專業化。以下是各自的適用情況。.
| 數控軸加工 | 通用CNC車削 | |
|---|---|---|
| 範疇 | 致力於功能軸 | 所有旋轉部件——軸、軸套、螺栓、間隔片、法蘭 |
| 重點 | 適配、 journal、鍵槽、花鍵、跳動 | 一般圓柱、圓錐、螺紋、輪廓件 |
| 典型特徵 | 軸承座、密封座、鍵槽、花鍵、聯軸端 | 外徑/內徑車削、螺紋、槽、倒角 |
| 配合等級 | 根據圖樣的 h6、h7、k6、g6 | 根據圖樣的公差標準 |
| 表面精加工 | 配合截面上的精測研磨表面(Ra 0.4 µm) | 車削表面標準(Ra 1.6 µm) |
| 品質控制重點 | 跳動、同心度、配合驗證 | 依圖樣的尺寸精度 |
| 最佳於 | 傳動、馬達、泵與旋轉裝配 | 涵蓋各應用的廣泛圓柱件 |
品質保證
品質管制 精密軸件加工
⌀
配合截面上的直徑檢驗
每個關鍵配合的 journal 逐一測量 — 根據圖樣規定驗證 h6、h7、k6 直徑並按截面紀錄測量值.
↔
肩部對肩部檢查
驗證肩部之間的軸向距離、保持槽與螺紋起點,以確保正確的軸承位置與元件定位.
⊞
鍵槽與花鍵驗證
鍵槽寬度、深度與位置已驗證。花鍵齒形輪廓與節距已依照圖面或標準規範檢查。.
↻
跳動與同心度
全長軸的總指示器跳動量測 — 確認軸在軸承、齒輪與高速裝配中的同心性與直線性。.
Ra
表面粗糙度檢驗
地面端徑、軸承座與密封表面的表面粗糙度已驗證 — 確認表面處理符合對接件要求。.
MC
材料證明
材料等級依訂單規範確認。可提供帶有熱處理號碼的鑄造/鋼坯證明,適用於需要材料追溯的專案。.
工作流程
我們的 CNC 軸 加工流程
1
上傳圖樣
傳送含完整尺寸、配合公差與表面加工要求的 STEP、IGES、DWG或 PDF 檔案。.
2
配合與特徵檢閱
工程師在報價前會審核所有配合直徑、鍵槽規格、花鍵資料與功能需求。.
3
報價與工藝計畫
提供含加工策略、研磨要求與交期的詳細報價 — 於 24 小時內完成。.
4
CNC 軸件製造
車削、銑削、鍵槽切割、螺紋加工與磨削—全部在同一個工廠內管理。.
5
檢驗
裝配公差、偏心、同心度與表面粗糙度經驗證。需要時可提供報告。.
6
交付
對裝配表面具保護的軸件封裝。依需求附上材料證明與檢驗紀錄。.
我們加工直軸、階梯軸、花鍵軸、螺紋軸、鍵槽軸、中空軸、馬達軸、齒輪軸、傳動軸,以及高精度配合軸。零件範圍從單一直徑棒材的簡單件到具承軸、密封座、鍵槽、花鍵、螺紋與磨光表面的複雜多特徵軸,全部由原棒料至成品功能軸完成。.
是的。具有多直徑、肩部與過渡的階梯軸是一個核心能力。我們生產花式徑向的花鍵與直齒面花鍵、單頭與多頭螺紋(包括外螺紋與內螺紋),以及單軸上三者的組合。特徵經機加工並依圖紙規格(包括配合等級、螺距精度與位置公差)驗證。.
是的。我們加工鍵槽(單一與多個)、Woodruff 鍵座、軸承 journal、密封座與聯結端,以符合關鍵公差。軸徑以 h6、h7,或 k6 等配合等級控制,如圖紙所示,並以同心度與跳動控制以確保與軸承、密封件及配合件的正確組裝。.
我們以碳鋼(1018、1045)、合金鋼(4140、4340、8620)、不銹鋼(303、304、316、17-4PH)及需求時的特種材料進行加工。材料選擇取決於應用場合—在工程審查階段我們根據荷載、環境與硬度要求給出最佳等級建議。.
是的。我們在軸承座、密封表面與精密配合段提供圓柱磨削,當單純車削表面無法符合表面要求時。可提供 Ra 0.4 μm 及更細的磨削表面。磨削僅針對需要的特徵進行—非整條軸,以控制成本與交期。.
我們常規加工到 h6、h7、g6、k6 及圖紙所指定的其他 ISO 配合等級。關鍵配合段落以測量方式驗證並記錄。就軸承座與聯接配合而言,我們會確認實現的直徑與表面光潔度是否符合對應件規格。.
CNC 車削是一個涵蓋所有旋轉零件的廣泛加工類別——軸、軸套、螺柱、間隔圈、法蘭等。CNC 軸加工是一項專注於功能性軸的服務,對裝配的配合、端面、鍵槽、花鍵、跳動控制以及傳動與旋轉裝配的特定需求更為重視。.
是的。我們支援從單件原型到全面生產量的軸心加工——全部在同一工廠、相同的品質系統下完成。原型也會接受與量產軸同等的工程審查、配合驗證與檢驗。沒有最低訂單量要求。.