info@hxcnc.com Shenzhen, China Răspunde în termen de 24 de ore
Specialiști în axe

Ax CNC
Prelucrare
Serviciu

Prelucrare personalizată a axelor CNC pentru axe drepte, trepte, cu caneluri și filetate, cu ajustări de precizie, caneluri cheie și finisaje șlefuite pentru aplicații de transmisie, motor și industriale.
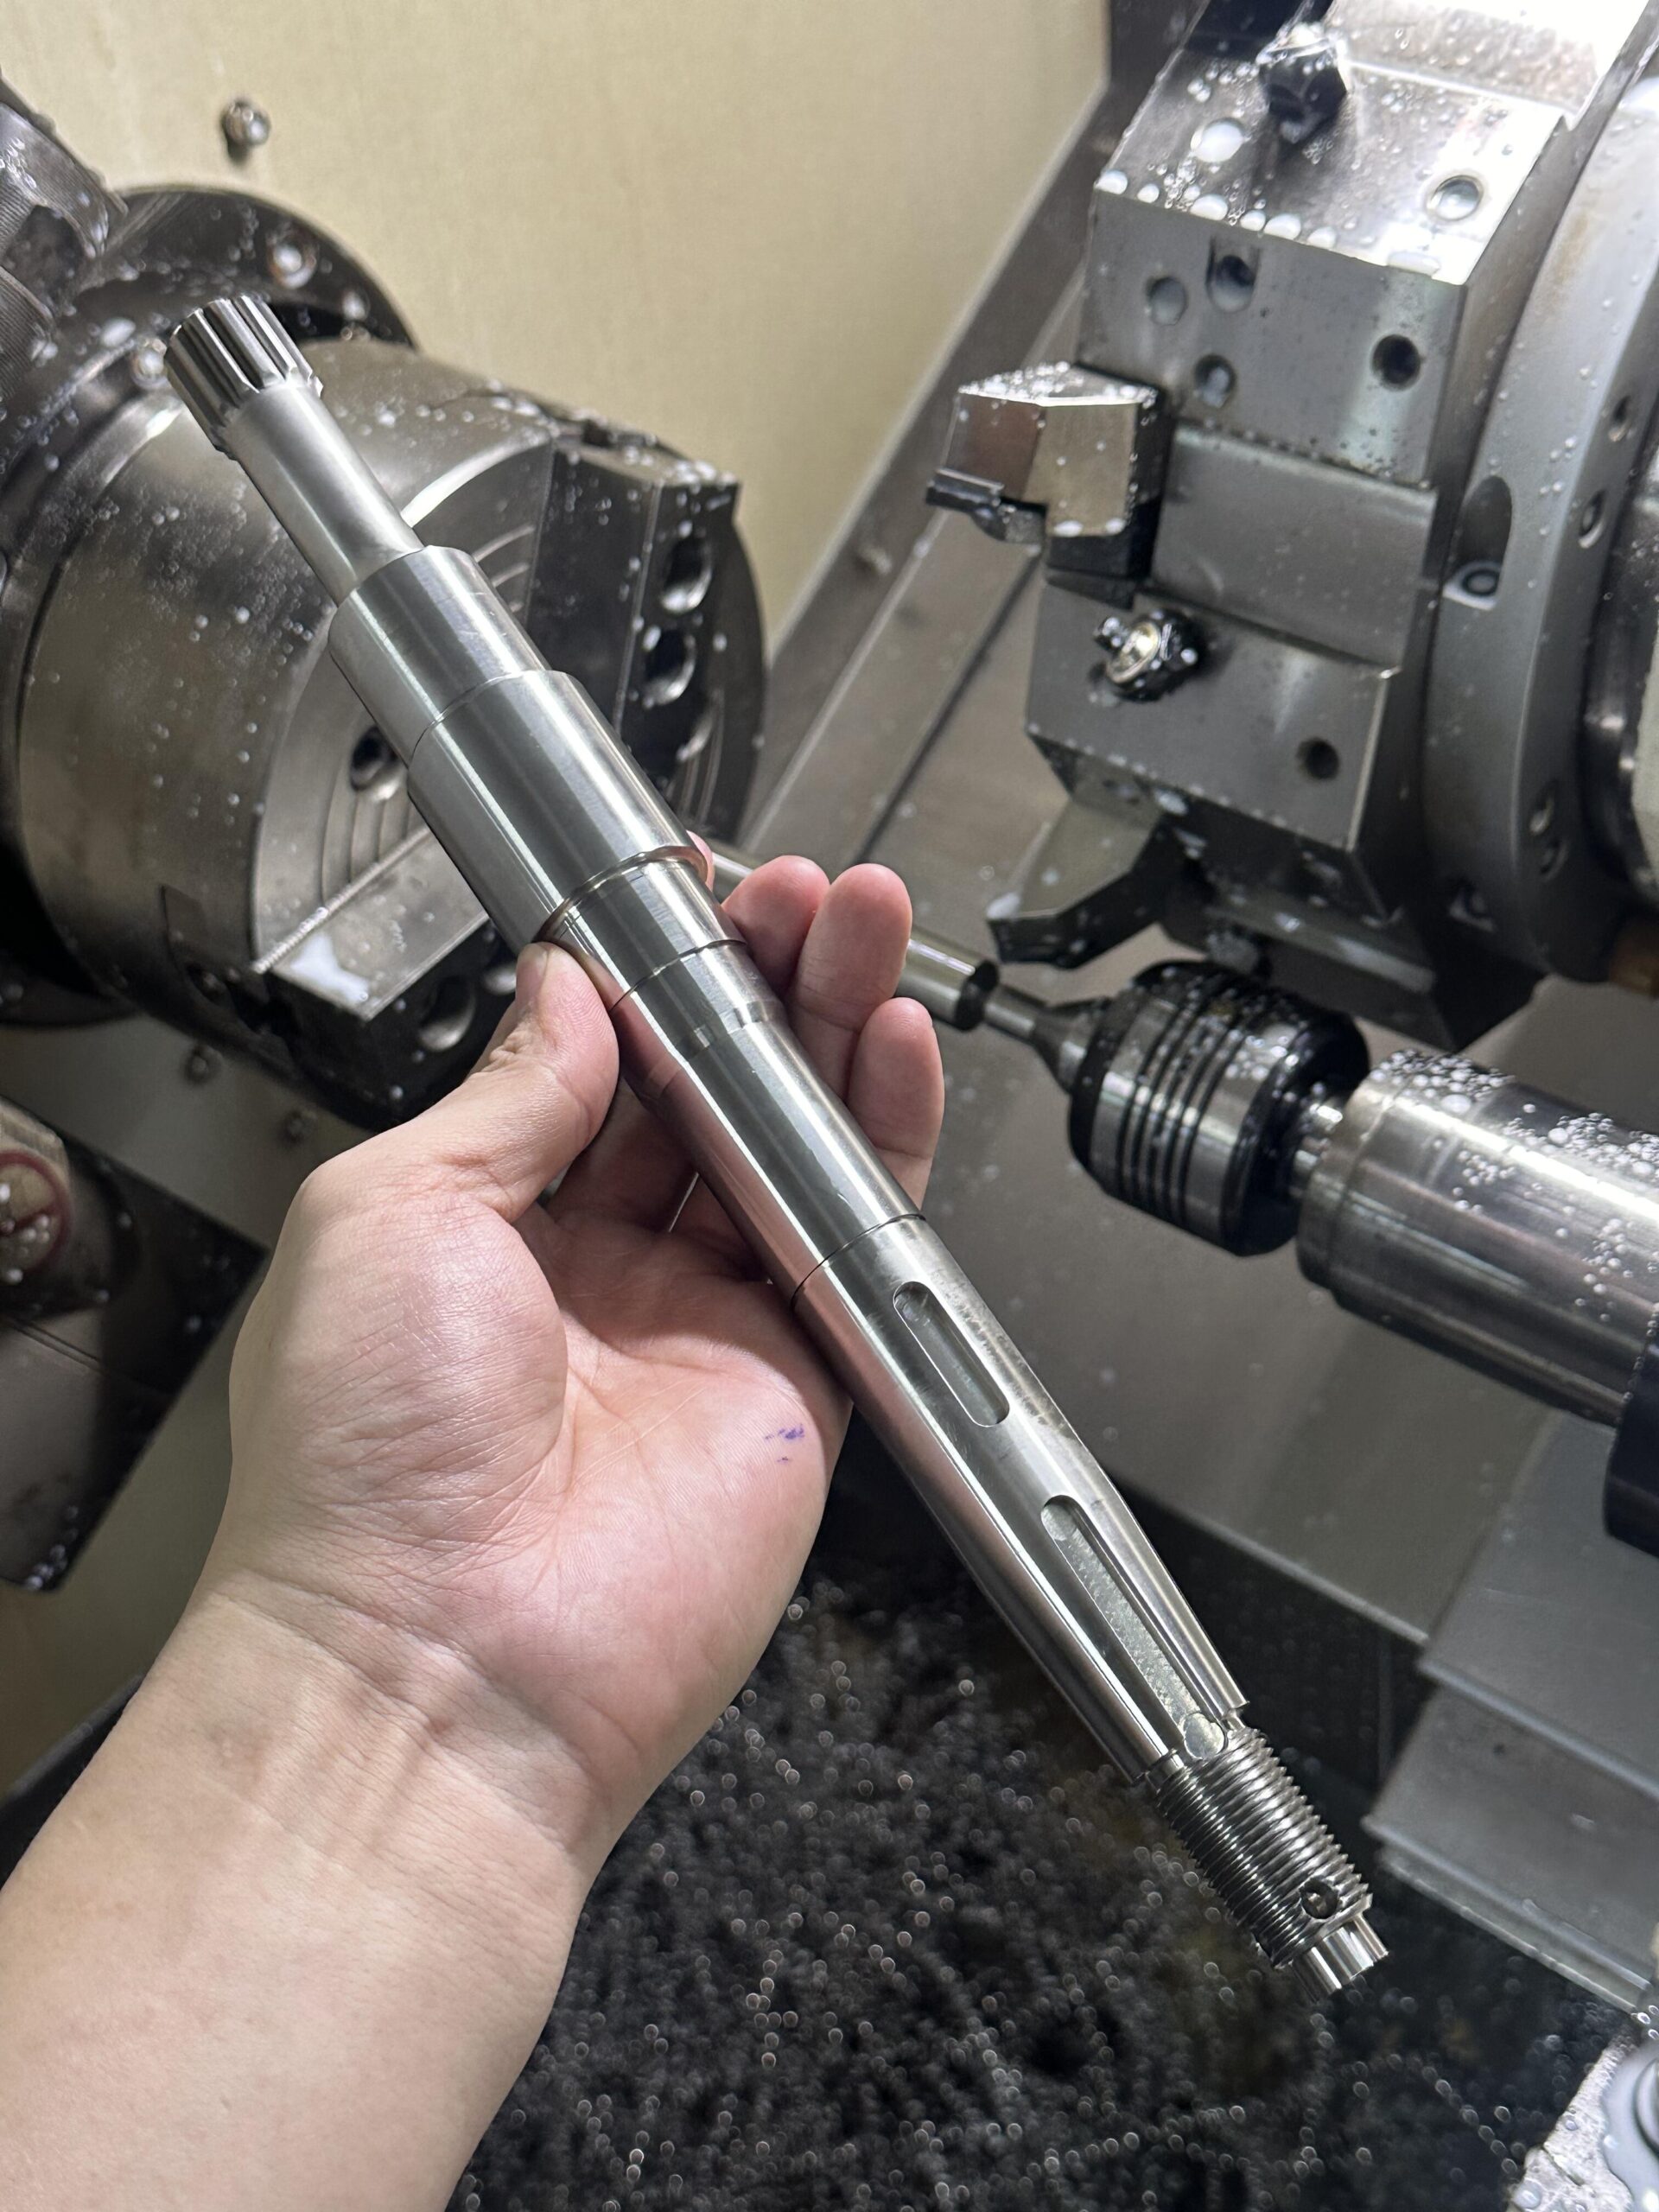
Drepte / Cu trepte / Cu caneluri / Filetate Potriviri h6 / h7 / k6 Caneluri cheie și finisaje șlefuite Oțel carbon / Inoxidabil / Aliat De la prototip la producție
Precizie în prelucrarea CNC a axelor
Ajustări ale axului
h6 / h7 / k6
Finisare
Ra șlefuit cu 0,4 µm
h6/h7
Ajustări de precizie
Ra 0.4µm
Finisaj prelucrat
10+
Tipuri de axe
Complete
Canelură cheie și canelură spline
24 de ore
Timp de răspuns pentru ofertă
Prezentare generală a serviciului

Prelucrare de precizie a axelor pentru Componente rotative critice pentru ajustare

Aceasta nu este o pagină generală de prelucrare. Acest serviciu este dedicat axelor funcționale — componente care susțin rulmenți, transmit cuplu, acceptă caneluri cheie și spline, și trebuie să îndeplinească cerințele dimensionale ale clasei de ajustare pentru fiecare jurnal.

Prelucrăm arbori de mașini din bară brută până la piesa funcțională finalizată — inclusiv toate diametrele de potrivire, umerii, filetările, canelurile, splines și suprafețele rectificate specificate pe desen.

✔;
Axe drepte, pasate, cu splines și filetate
Bare cu diametru unic până la axe complexe cu multiple caracteristici, cu umeri combinați, filetări, caneluri și splines.
✔;
Șeuri pentru rulmenți, șeuri pentru etanșare și jurnaluri de potrivire
Diametrele jurnalurilor respectă clasele de potrivire h6, h7 sau k6, cu finisaj de suprafață și concentricitate verificate.
✔;
Caneluri, splines și capete de cuplare
Caracteristicile funcționale prelucrate complet — arborele este gata de asamblare, nu jumătate finalizat.
✔;
De la bară brută la arbore finalizat
Frezare, strunjire, rectificare și prelucrare a caracteristicilor, toate gestionate într-un singur flux de lucru — un furnizor, un sistem de calitate.
Valoare de Bază

De ce necesită prelucrarea arborilor Mai mult decât strunjirea standard

Un arbore nu este doar un cilindru. Este o interfață funcțională de asamblare — și fiecare jurnal, umăr și caracteristică trebuie să funcționeze împreună.

!
Provocări cu serviciile de strunjire generice
×
Mai multe diametre de potrivire necontrolate individualȘeuri pentru rulmenți, șeuri pentru etanșare și jurnaluri de cuplare necesită fiecare clase de potrivire diferite — strunjirea generică le tratează pe toate la fel.
×
Caracteristicile de canelură și spline externalizate separatArborele ajunge fără caracteristici funcționale — canelurile și splines trimise către alt atelier, adăugând timp de livrare și risc de potrivire.
×
Runout și concentricitate neverifycateAx asamblat în rulmenți și angrenaje — dar fără verificare dacă axul rulează drept pe întreaga sa lungime.
×
Finisajul de șlefuire nu este disponibil pe secțiunile de potrivireFinisajul turnat singur nu îndeplinește cerințele de suprafață pentru șaibele de rulmenți sau suprafețele de etanșare — dar șlefuirea nu este oferită.
✔;
Cum rezolvă serviciul nostru de prelucrare a axului această problemă
✔;
Fiecare diametru de potrivire prelucrat și verificat individualh6, h7, k6, g6 — fiecare jurnal prelucrat conform clasei de potrivire specificate și măsurat înainte de a fi realizată următoarea caracteristică.
✔;
Canale cheie, splines, șuruburi și găuri transversale realizate în interiorToate caracteristicile axului prelucrate într-o singură facilitate — fără externalizare, fără timp suplimentar de livrare, fără nepotriviri de potrivire între furnizori.
✔;
Concentricitatea și abaterea de rotație controlate și verificateAx verificat pentru abaterea totală de rotație pe întreaga lungime — critic pentru axele care rulează în rulmenți, angrenaje sau ansambluri de mare viteză.
✔;
Finisaj cilindric disponibil pe secțiunile de potrivireFinisaje ale suprafeței la Ra 0,4 µm pe seat-urile rulmenilor, suprafețele de etanșare și jurnalurile de precizie — aplicate acolo unde este necesar, nu pe întregul arbore.
Tipuri de axe

Tipuri de arbori Prelucrăm

—
Axe drepte
Axe cu diametru unic pentru acționare directă, suporturi simple și aplicații de ghidare.
⊟
Axe pas cu pas
Axe cu diametre multiple și umeri pentru poziționarea rulmenilor, seat-urile de etanșare și inele de retenție.
⫿
Axe cu splină
Splines involute și cu margini drepte pentru transmiterea cuplului în cutii de viteze și cuplaje.
⌇
Axe filetate
Fileturi externe și interne — single și multi-start — pentru ajustare, blocare și șuruburi de acționare.
⊞
Axe cu chei
Canale pentru chei simple sau multiple pentru curele, roți dințate și cuplaje.
◯
Axe Căptușite
Axe cu găuri traversante pentru reducerea greutății, pasajul fluidelor sau rutarea cablurilor.
M
Axe de motor
Axe de precizie pentru motoare electrice cu seat-uri pentru rotor, canale pentru chei și suprafețe pentru encoder.
G
Axe pentru angrenaje
Ansambluri integrate de angrenaje și axe sau axe de potrivire pentru aplicații de angrenaj.
T
Axe de transmisie
Axe multifuncționale pentru transmisia de putere cu îmbinări combinate, splines și filete.
±
Axe cu potrivire de precizie
Axe unde fiecare jurnal este o suprafață critică pentru potrivire — h6, h7, k6, g6 conform specificației desenului.
Caracteristici de prelucrare

Caracteristici de prelucrare pentru Axe funcționale

Fiecare caracteristică prelucrată intern — axul este livrat gata pentru asamblare.

Jurnale pentru rulmenți
Locuri pentru garnituri
Umeri
Groove-uri de retenție
Filet extern
Filet intern
Cheiuri
Came
Planuri
Orificii transversale
Colțare și raze
Caracteristici ale suprafeței de capăt
Metrologie

Potriviri, toleranțe și Suprafețe funcționale ale axului
Ajustări ale axului
h6 / h7 / k6
Clase de potrivire ISO conform desenului
Concentricitate
0,01 mm TIR
De-a lungul întregii lungimi a arborelui
Deviere
0,015 mm
Pe jurnalurile de potrivire
Finisaj prelucrat
Ra 0,4 µm
Locurile de montare a rulmenților și suprafețele de etanșare
Ce controlăm pe fiecare arbore
1
Precizie Diametru Fit-Critical
Fiecare jurnal este prelucrat și verificat conform clasei de potrivire specificate — h6, h7, k6, g6 — cu înregistrarea măsurătorilor pe fiecare secțiune.
2
Consistența Șeii Rulmenților
Jurnalele rulmenților respectă dimensiunea și finisajul suprafeței în conformitate cu specificația de potrivire a rulmenților — nu doar o toleranță generală.
3
Concentricitate & Deviere
Devierea totală a indicatorului măsurată pe întreaga lungime a arborelui pentru a confirma că arborele va funcționa corect în ansamblul său.
4
Finisaj Prelucrat Acolo unde Este Necesare
Prelucrare cilindrică aplicată selectiv pe șeile rulmenților, șeile de etanșare și secțiunile de potrivire de precizie — conform finisajului specificat.
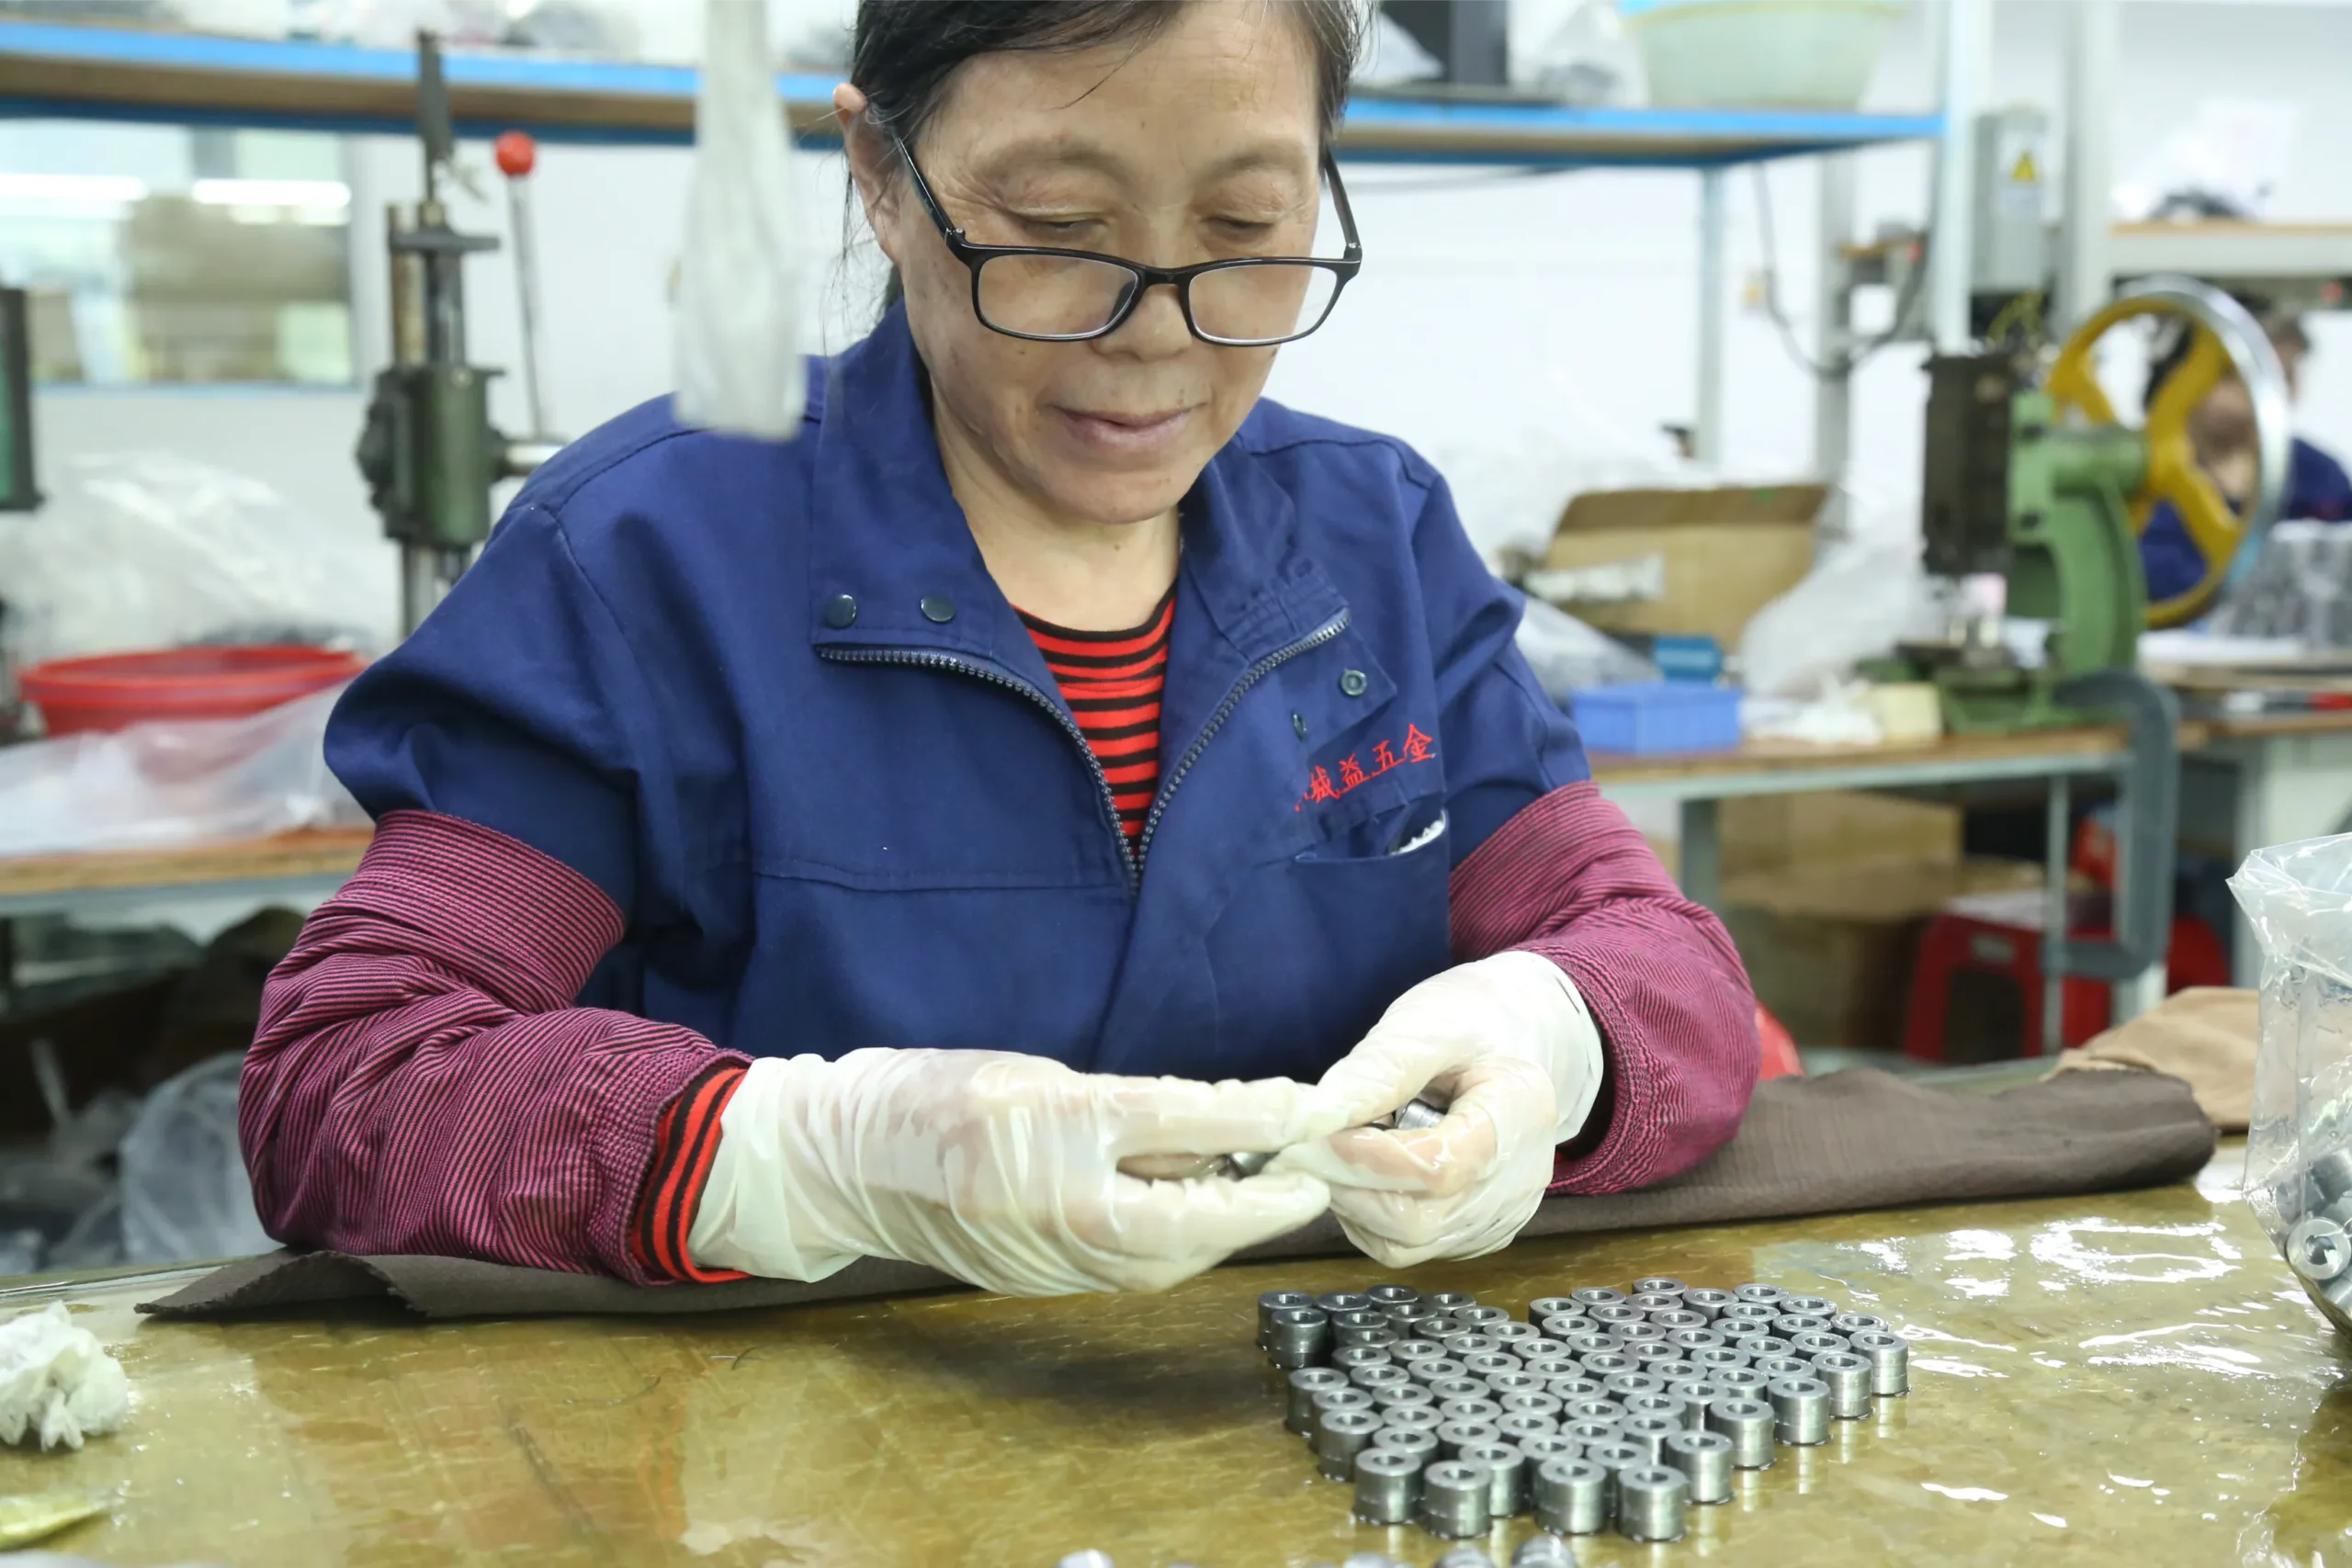
Precizie în inspecția potrivirilor axelor
Selecție de materiale

Materiale pentru Prelucrare CNC a arborilor

Bibliotecă Completă de Materiale →
1018
Oțel Carbon 1018
Carbon scăzut · Rășini pentru arbori de uz general
1045
Oțel Carbon 1045
Carbon mediu · Arbori tratabili termic
1215
Oțel de tăiere liberă 1215
Volum mare · Arbori pentru prelucrare rapidă
12L14
Oțel de tăiere liberă 12L14
Plumbuit · Arbori de precizie mici
4140
Oțel aliaj 4140
Tratabil termic · Arbori de înaltă rezistență
4340
Oțel aliaj 4340
Rezistență ultra-înaltă · Rotiți critice
8620
Oțel aliaj 8620
Călit prin carburare · Rotiți rezistenți la uzură
52100
Oțel pentru rulmenți 52100
Calitate pentru rulmenți · Rotiți cu duritate înaltă
303
Oțel inoxidabil 303
Prelucrare ușoară · Timp de livrare rapid
304
Oțel inoxidabil 304
Rezistent la coroziune · Utilizare generală
316
Oțel inoxidabil 316
Rotiți pentru marine · Chimice · Medicale
17-4
Oțel inoxidabil 17-4PH
Rezistență înaltă · Rotiți pentru aviație
Finisare

Opțiuni de finisare a suprafeței pentru Componente pentru axe

TN
Finisaj turnat
Suprafață standard CNC turnată pentru secțiuni non-critice ale axului. Potrivit pentru umeri, diametre de distanțiere și suprafețe fără contact unde nu este specificată clasa de potrivire.
Ra 1.6–3.2 µmSecțiuni non-critice
GR
Finisaj prelucrat
Șlefuire cilindrică pe seat-urile rulmenților, suprafețe de etanșare și journaluri de potrivire precisă. Aplicată selectiv unde finisajul turnat nu îndeplinește cerințele de suprafață — cel mai critic finisaj pentru axe funcționale.
Ra 0,4 µmAșezări pentru rulmențiSuprafețe de etanșare
PL
Jurnale lustruite
Secțiuni de montaj lustruite oglindă pentru aplicații de înaltă viteză, cu frecare redusă sau etanșare, unde rugozitatea suprafeței trebuie să fie minimizată dincolo de finisajul standard de șlefuire.
Ra 0,2 µmAxe de înaltă viteză
BO
Oxid Negru
Protecție împotriva coroziunii ușoare, cu aspect mat închis. Comun pe axe din oțel carbon și aliaj pentru aplicații industriale în interior.
Oțel CarbonOțel aliaj
PS
Pasivare
Tratament chimic pentru axe din oțel inoxidabil — îmbunătățind rezistența naturală la coroziune a calităților 303, 304, 316 și 17-4PH.
Oțel inoxidabilASTM A967
NP
Placare cu nichel
Placare electroless de nichel pentru protecție uniformă împotriva coroziunii și uzurii pe axe din oțel carbon și aliaje, operând în medii dure.
Protecție împotriva uzuriiVopsire uniformă
Aplicații

Aplicații tipice pentru Axe prelucrate CNC

Axe funcționale pentru aplicații de rotire, transmitere și suport de sarcină în toate industriile.

⚙
Motoare
Electrice și servo
◌
Cutii de viteze
Transmisii
✸
Pompe
Centrifugale și cu angrenaje
→
Conveioare
Role de transmisie și role de ghidare
◧
Automatizare
Actuatori și transmisii
🤖
Robotică
Axe de articulație și actuatori
⊕
Cuplaje
Conexiune între axe
⌀
Agricultură
Axe PTO și de transmisie
⊞
Transmisie
Ansambluri de transfer de putere
◉
Mașini
Industrie generală
h6/h7
Ajustări de precizie
Ra 0.4µm
Finisaj prelucrat
10+
Tipuri de axe
24hr
Timp de răspuns pentru ofertă
Compararea serviciilor

Prelucrarea axelor CNC vs Întoarce CNC generală

Două servicii în aceeași facilitate — unul larg, unul specializat. Iată când se aplică fiecare.

Prelucrare CNC a arborilor Întoarce CNC generală
DomeniuDedicat axelor funcționaleToate piesele rotative — axe, rulmenți, știfturi, distanțatoare, flanșe
FocalizarePotriviri, jurnaluri, chei, splines, runoutPiese cilindrice, conice, filetate, profilate în general
Caracteristici tipiceLocasuri pentru rulmenți, locasuri pentru etanșare, chei, splines, capete de cuplareÎntoarce OD/ID, filete, caneluri, raze de tăiere
Clase de potrivireh6, h7, k6, g6 conform desenuluiToleranțe standard conform desenului
Finisaj suprafațăFinisaje pe secțiunile de potrivire (Ra 0.4 µm)Finisaj standard turnat (Ra 1.6 µm)
Accent pe controlul calitățiiVerificare de ieșire, concentricitate, potrivirePrecizie dimensională conform desenului
Cel Mai Bun PentruTransmisie, motor, pompă și ansambluri rotativeGama largă de piese cilindrice pentru toate aplicațiile
Asigurarea calității

Controlul calității pentru Prelucrare de precizie a axului

⌀
Inspecție de diametru pe secțiuni de potrivire
Fiecare jurnal critic de potrivire a fost măsurat individual — diametrele h6, h7, k6 verificate conform specificațiilor desenului cu măsurători înregistrate pe fiecare secțiune.
↔
Verificări între Umeri
Distanțele axiale între umeri, canelurile de retenție și începuturile filetelor verificate pentru a asigura poziția corectă a rulmentului și poziționarea componentelor.
⊞
Verificare Cheie și Șuruburi de Dantură
Lățimea, adâncimea și poziția cheii verificate. Profilul și pasul dinților de șurub de dantură și șurubul de dantură comparate cu desenul sau specificația standard.
↻
Runout și Concentricitate
Runout-ul total al indicatorului măsurat pe întreaga lungime a arborelui — confirmând că arborele rulează precis pentru aplicații de rulmenți, angrenaje și asamblări de înaltă viteză.
Ra
Inspecție Finisaj Suprafață
Nuanțarea suprafeței verificată pe jurnaluri șlefuite, șaibele de rulment și suprafețele de etanșare — confirmând că finisajul îndeplinește cerințele componentelor de cuplare.
MC
Certificare Material
Gradul de material confirmat conform specificației comenzii. Certificatele de fabrică cu numărul de caldă disponibile pentru proiecte care necesită trasabilitate.
Flux de lucru

Cum Lucrăm Cu Arborele CNC Prelucrare

1
Încărcați desenul
Trimiteți fișiere STEP, IGES, DWG sau PDF cu dimensiuni complete, clase de potrivire și specificații de finisaj al suprafeței.
2
Revizuire Potrivire și Caracteristici
Inginerii noștri verifică toate diametrele de potrivire, specificațiile cheii, datele despre șurubul de dantură și cerințele funcționale înainte de ofertare.
3
Ofertă și Plan de Proces
Ofertă detaliată cu strategia de prelucrare, cerințele de rectificare și timpul de livrare — în termen de 24 de ore.
4
Producție Arbore CNC
Așchiere, frezare, tăiere cheie, filetare și rectificare — toate gestionate într-o singură facilitate.
5
Inspecție
Diametrele de potrivire, runout-ul, concentricitatea și finisajul suprafeței verificate. Rapoarte disponibile la cerere.
6
Livrare
Axe ambalate cu protecție pe suprafețele de potrivire. Certificări de material și înregistrări de inspecție incluse conform cerințelor.
Întrebări frecvente

Întrebări frecvente Întrebări

Totul despre prelucrarea axelor CNC — tipuri, caracteristici, potriviri, materiale și diferența față de așchiere generală.

Prelucrăm arbori drepți, arbori cu trepte, arbori cu caneluri, arbori filetati, arbori cu chei, arbori goi, arbori pentru motoare, arbori de angrenaj, arbori de transmisie și arbori cu potrivire precisă. Piesele variază de la bare simple cu diametru unic până la arbori complexi cu multiple caracteristici, precum jurnaluri pentru rulmenți, locasuri pentru garnituri, caneluri pentru chei, caneluri pentru splines, filete și finisaje rectificate — toate produse de la bară brută până la arbore funcțional finit.
Da. Arborele cu trepte, cu diametre multiple, umeri și tranziții, reprezintă o capacitate de bază. Produșăm splines involute și cu laturi drepte, filete simple și multi-start (atât externe, cât și interne), și combinații ale celor trei pe un singur arbore. Caracteristicile sunt prelucrate și verificate conform specificațiilor desenului, inclusiv clasa de potrivire, precizia pitch-ului și toleranțele de poziție.
Da. Prelucrăm caneluri (simple și multiple), locuri pentru chei Woodruff, jurnaluri pentru rulmenți, locuri pentru etanșări și capete de cuplu pentru a se potrivi cu toleranțe critice. Diametrele jurnalurilor sunt menținute conform claselor de potrivire h6, h7 sau k6, conform specificațiilor din desen, cu concentricitate și abatere de rotație controlate pentru a asigura asamblarea corectă cu rulmenți, etanșări și componente de cuplu.
Prelucrăm arbori din oțel carbon (1018, 1045), oțel aliat (4140, 4340, 8620), oțel inoxidabil (303, 304, 316, 17-4PH) și materiale speciale la cerere. Alegerea materialului depinde de aplicație — oferim consultanță privind gradul optim în timpul revizuirii inginerești, bazată pe sarcină, mediu și cerințe de duritate.
Da. Oferim rectificare cilindrică pe seat-urile rulmenilor, suprafețele de etanșare și secțiunile de potrivire precisă unde finisajul turnat singur nu satisface cerințele de suprafață. Finisaje rectificate la Ra 0,4 μm și mai fine sunt disponibile. Rectificarea se aplică selectiv pe caracteristicile care necesită acest lucru — nu pe întregul arbore — pentru a controla costurile și timpul de livrare.
Tăiem în mod obișnuit diametrele arborilor la h6, h7, g6, k6 și alte clase de potrivire ISO, conform specificațiilor din desen. Secțiunile critice pentru potrivire sunt verificate prin măsurare și înregistrate. Pentru suprafețele de suport ale rulmenților și potrivirile cu cuplaj, confirmăm diametrul obținut și finisajul suprafeței în raport cu specificația componentelor de cuplare.
Prelucrarea CNC a axelor este o categorie largă de prelucrare care acoperă toate piesele rotative — axe, bucșe, știfturi, distanțiere, flanșe și altele. Prelucrarea CNC a axelor este un serviciu specializat pentru axe funcționale, cu accent mai mare pe potriviri, jurnaluri, caneluri, splines, controlul runout-ului și cerințele specifice ale transmisiei și ansamblurilor rotative.
Da. Susținem prelucrarea arborilor de la prototipuri dintr-o singură piesă până la cantități complete de producție — toate din aceeași facilitate cu același sistem de calitate. Prototipurile beneficiază de aceeași revizuire tehnică, verificare a fitingului și inspecție ca și arborii de producție. Nu există o cantitate minimă de comandă.
Solicită o ofertă

Trimite-ți desenul.
Obține o ofertă.

Fiecare solicitare include o revizuire DFM — fezabilitatea toleranței, confirmarea materialului și abordarea procesului înainte de începerea producției. MOQ 1 piesă.

24hr
Răspuns la ofertă
MOQ 1
Prototipuri OK
ISO
9001:2015
📐
Revizuire DFM pentru fiecare solicitare
Fezabilitatea toleranței, strategia de fixare și confirmarea materialului. Feedback specific și acționabil — nu respingeri generice.
🎯
Inspecția primului articol — Standard
Raport FAI pentru fiecare lot nou. Certificări de material și tratament de suprafață incluse cu fiecare livrare.
🔄
Același proces: prototipare până în producție
Planul de proces din prototipul dumneavoastră se aplică loturilor de producție. Fără re-qualificare atunci când scalați.
⚙
Frezare CNC 3 / 4 / 5-Axis + Strunjire
Piese structurale complexe, arbori, carcase și componente de transmisie. Metale și plastice de inginerie.
ISO 9001:2015 Frezare 3/4/5-Axis Frezare în strung CNC Inspecție CMM Livrare globală