
關鍵分類:一次性模具與永久性模具
在金屬製造中,如何分類鑄造工藝歸結於一個根本問題:當熔融金屬凝固後,模具會發生什麼事?每個專案都需要在生產數量、模具成本與零件複雜度之間取得平衡。為了優化這個平衡,我們將產業分為兩大系統: 一次性模具 與 永久性模具.
一次性模具系統
一次性模具系統依賴於必須破壞才能取出凝固金屬鑄件的臨時模具。這些模具通常由砂、石膏或陶瓷與專用黏結劑製成,僅能使用一次。.
由於每次澆鑄後都需破壞模具,一次性模具工藝提供無與倫比的設計彈性。它們是複雜幾何形狀、精細內部空腔及大型組件的首選,這些零件若用剛性可重複使用的模具將無法取出。.
- 最適用於: 小至中等產量、大型結構件及高度複雜的幾何形狀。.
- 主要優勢: 前期模具與設置成本低,讓打樣與小批量生產具經濟效益。.
- 常用材料: 砂、黏土、石膏與精密陶瓷。.
永久性模具系統
永久性模具系統使用可重複利用的模具——通常稱為鑄模——由高強度、耐熱金屬或合金加工而成。這些模具設計可承受數千次熱循環而不變形或損壞結構。.
與一次性方法不同,永久性模具重力鑄造及高壓注射會將熔融金屬注入固定型腔。這種剛性確保了極佳的尺寸公差與優異的表面光潔度。然而,由於零件必須機械方式頂出,此系統限制了幾何自由度;零件不能有嚴重的倒勾或會將零件卡在模具內的內部形狀。.
- 最適用於: 大量、高產能生產,單位成本效率至關重要時。.
- 主要優勢: 生產週期快速、零件一致性極高、後加工需求極低。.
- 常用材料: 工具鋼, 灰口鑄鐵與石墨。.
金屬鑄造工藝的主要類型

不同的專案需要不同的製造方式。選擇合適的金屬鑄造工藝取決於您的生產數量、材料規格以及所需精度。以下是現代製造業中主要使用的方法解析。.
砂模鑄造(產業主力)
砂模鑄造仍然是生產大型零件最廣泛使用的方法。透過將耐火砂混合物壓實於可重複使用的模型周圍,我們可製作出能承受極高熔化溫度的臨時模具。.
- 最適用於: 大型結構零件、引擎缸體及重型機械外殼。.
- 適用合金: 鐵金屬與非鐵金屬,包括鑄鐵、鋼及鋁。.
- 主要優勢: 極低的前期模具成本,並為大型零件提供無與倫比的幾何彈性。.
精密鑄造/失蠟法(精度首選)
當您的設計需要嚴格的尺寸公差與複雜細節時,精密鑄造就是最佳解決方案。此工藝利用一個犧牲性的蠟模,外層包覆陶瓷漿料,製作出無縫且細節豐富的模具。.
- 最適用於: 複雜的航太零件、醫療植入物及專用硬體。.
- 適用合金: 不鏽鋼、超合金,, 鈦, ,以及鋁。.
- 主要優勢: 優異的表面光潔度與近淨形零件製造,大幅減少二次加工需求。對於需要精確對位的組件,使用 精密墊片 可確保複雜介面間的結構完整性。.
壓力鑄造(大量生產利器)
針對快速、大規模生產,壓力鑄造(HPDC)將熔融金屬在高壓下注入可重複使用的鋼模。這種自動化流程為大量生產帶來極高的速度與一致性。.
- 最適用於: 汽車外殼、結構支架及高流通量消費性產品。.
- 適用合金: 低熔點的非鐵合金,主要包括鋁、鋅和鎂。.
- 主要優勢: 快速循環時間、優異的尺寸重複性,以及超薄壁製造能力。.
專業鑄造方法
除了三種核心技術外,專業技術填補了特定工程領域的需求:
- 離心鑄造: 利用旋轉模具將熔融金屬向外推送,製造密實的圓柱形零件,如管道和壓力容器,且無內部氣孔。.
- 連續鑄造: 標準化用於原材料生產,持續將液態金屬倒入冷卻模具,形成長且連續的棒材、板材和管材。.
- 重力鑄造: 依靠自然重力而非高壓填充永久鋼模,與高壓鑄造相比,提供強度提升與較低模具成本的折衷方案。.
全面評估:鑄造的一般優缺點
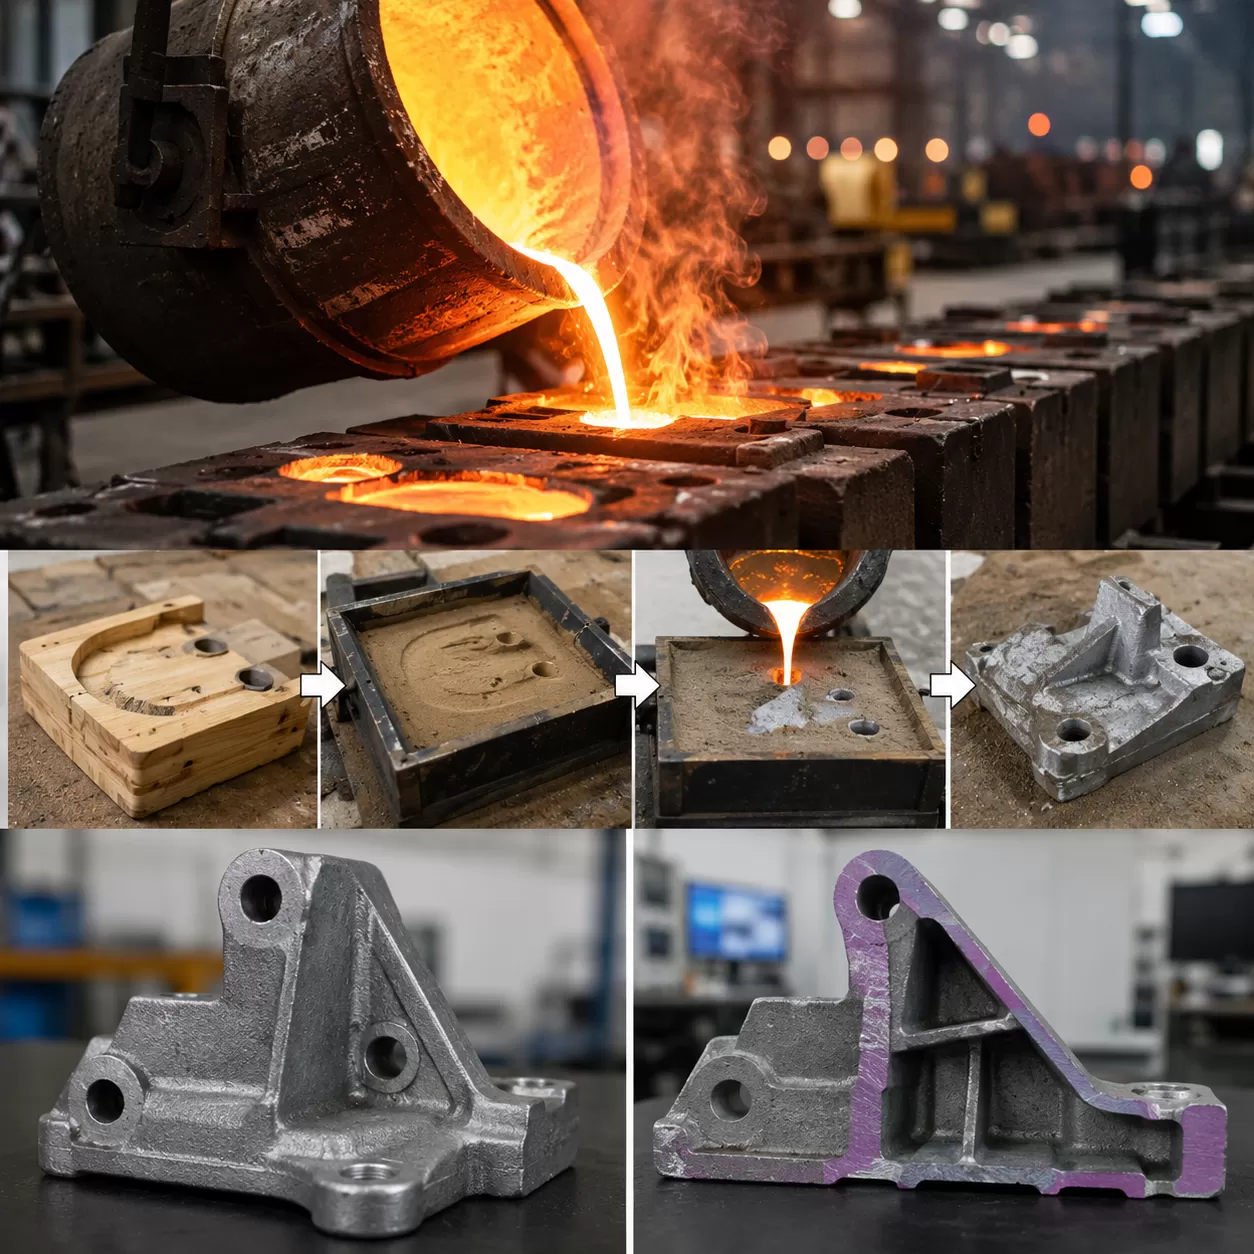
金屬鑄造是現代製造業的基石,提供結構自由度與生產效率的獨特組合。與任何製造方法一樣,平衡其核心優勢與固有限制,是選擇適合專案的關鍵。.
結構優勢(優點)
- 複雜幾何形狀: 鑄造能輕鬆製造複雜、中空形狀及內部腔體,這些形狀用實心材料加工幾乎不可能或成本過高。.
- 大規模製造: 可處理幾乎任何尺寸的零件,從微型電子外殼到重型工業機械底座,重量可達數噸。.
- 材料多樣性: 此工藝適用於大量鐵基與非鐵合金,包括鋼、鐵、鋁、鎂和銅。.
- 高效淨形零件製造: 它能夠製造出非常接近最終尺寸的零件。這大幅減少了材料浪費,並降低了大量後加工的需求。.
工程限制(缺點)
- 表面光潔度與尺寸公差: 鑄造表面通常比機加工零件粗糙。要達到嚴格公差通常需要二次加工。.
- 鑄造氣孔缺陷: 在熔融金屬凝固過程中可能形成內部氣孔或縮孔,如果未妥善控制,會影響零件的結構強度。.
- 高模具與設置成本: 設計與製造永久模具或專用模型需要大量前期投資,導致小批量生產成本效益較低。.
- 機械性能限制: 由於冷卻過程中形成的晶粒結構,鑄件的抗拉強度和疲勞強度通常低於鍛造零件。.
跨製程比較矩陣
選擇合適的金屬鑄造製程時,平衡生產數量、表面光潔度與前期模具成本,對專案的最終效益至關重要。以下是主要金屬鑄造方法在淨成型零件製造上的比較。.
| 鑄造製程 | 常用合金 | 公差 | 表面精加工 | 模具成本 | 理想產量 |
|---|---|---|---|---|---|
| 砂模鑄造 | 鐵合金與非鐵合金(鑄鐵, 、鋼、鋁) | 中等(±0.030″) | 粗糙/粗粒 | 極低 | 低至中等(1–1,000 件) |
| 精密鑄造 | 碳鋼、不鏽鋼、鋁 | 高(±0.005 吋) | 光滑/極佳 | 中高 | 中高(100–10,000+ 件) |
| 高壓壓鑄(HPDC) | 僅限非鐵金屬(鋁、鋅、鎂) | 極高(±0.002 吋) | 超光滑 | 高至極高 | 極高(10,000+ 件) |
每種熔融金屬凝固方法都有其固有的取捨。雖然高壓壓鑄能提供卓越的表面光潔度和尺寸公差,但初期模具投資使其不適合小批量生產。相反,砂模鑄造能為重型鐵合金提供快速且低成本的設置,但通常需要鑄後 CNC 加工以達到精密配合面。.
產業應用:鑄件決定設計的場合
鑄造是現代製造業的基石,將熔融金屬轉化為複雜且耐用的零件,推動主要產業運作。從輕量化的航太零件到高密度的工業齒輪,能夠將液態金屬澆鑄成精確形狀,使鑄造成為不可取代的工藝。以下介紹鑄造在台灣市場中不可或缺的應用領域。.
汽車與航太
運輸產業高度依賴鑄造,以兼顧強度與減重。在汽車製造中,高壓壓鑄主導了 鋁製引擎缸體, 、汽缸頭以及變速箱外殼。.
在航太領域,精密鑄造提供所需的極高精度,適用於 噴射引擎渦輪葉片 和結構支架。這些零件採用高性能 不鏽鋼零件 及超合金,以承受巨大的熱與機械壓力。.
重型工業機械
重工業需要能承受高扭力、巨大負載及持續磨損的堅固零件。對於大型建築、採礦及農業設備,鑄造是生產超大且複雜零件唯一具成本效益的方法。.
- 主要零件: 泵浦外殼, 、液壓閥及重型支架。.
- 動力傳輸: 大型變速箱 精密傳動元件的供應者 通常以鑄造方式建立其核心形狀,再進行最終加工以達到完美齒輪咬合。.
消費性電子產品
在消費性電子產品中,重點轉向美觀、散熱及薄壁耐用性。現代智慧型手機、筆記型電腦及無人機需要時尚、輕量的外殼,既能保護精密內部電路,又能作為散熱器。.
製造商利用精密壓鑄技術,搭配鎂合金與鋁合金,打造超薄且高剛性的機身。這不僅帶來高級觸感,也確保結構強度,並不會讓日常科技產品增加多餘重量。.
跨界整合:鑄造與精密CNC加工的交會點
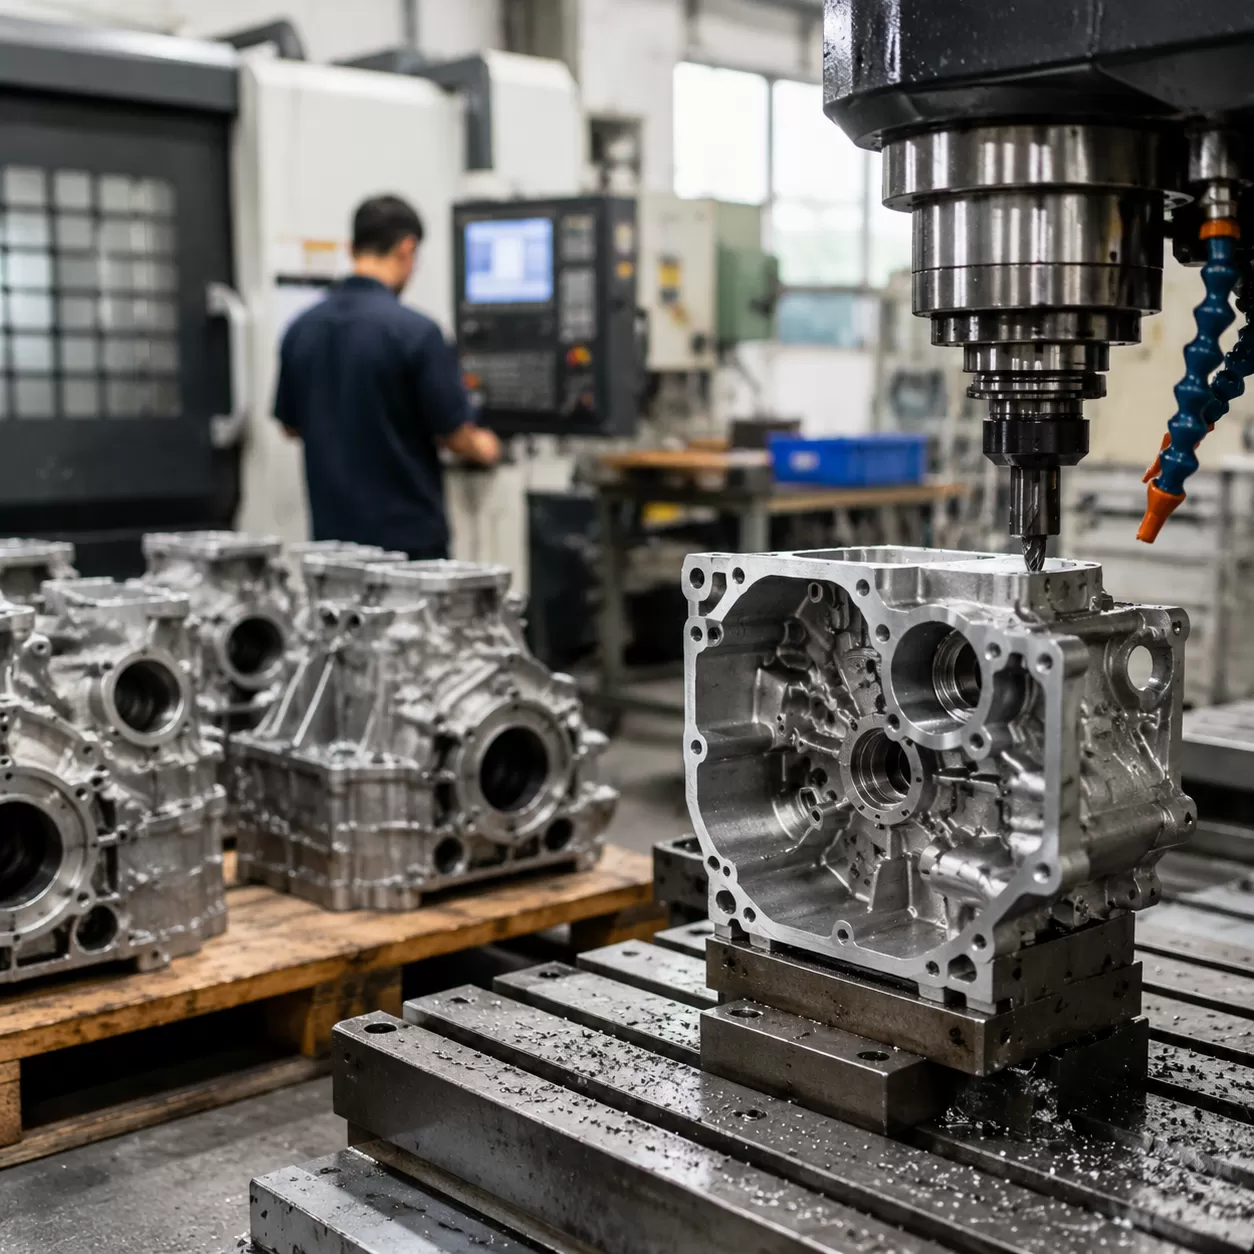
鑄造與CNC加工並非競爭對手,而是合作夥伴。鑄造負責大致成型,精密加工則提供零件間最終的“握手”。我們將這兩個流程視為一體化工作流程,旨在最大化效率。.
「近淨形」現實
大多數金屬鑄造工藝的目標是 淨形零件製造, 但現實通常是「近淨形」。即使是最好的模具也會因熱收縮或模具磨損而產生些微差異。我們利用鑄造讓零件達到90%的完成度,這大幅減少材料浪費並加快生產速度,相較於從實心金屬塊雕刻零件。.
提升鑄造零件品質
為了符合嚴格的 尺寸公差 要求,, 鑄後CNC加工 是不可或缺的。我們專注於精修原始鑄件,確保其能完美組裝。這包括:
- 銑削配合面 以達到完全平整、氣密的密封效果。.
- 鑽孔與攻牙 精確的螺紋孔,鑄造無法可靠製作。.
- 改善表面粗糙度 於關鍵磨損區域,例如 CNC齒輪傳動零件加工.
- 修正幾何形狀 以消除細微的 鑄造孔隙缺陷影響.
HXCNC優勢
在HXCNC,我們深知鑄件的品質取決於最終表面處理。我們專精於將原始鑄件轉化為高性能零件。無論您的專案是否需要特殊 合金鋼 CNC 加工 或是處理輕量非鐵合金時,我們能夠銜接鑄造廠與組裝線之間的需求。我們確保每個零件都符合台灣工業夥伴所期望的嚴格標準,結合鑄造的成本優勢與 CNC 無可比擬的精密度。.
金屬鑄造常見問題
鑄造與成型有什麼不同?
雖然兩者都是將材料填充到型腔中以成型零件,但核心差異在於所用材料及施加的壓力。. 鑄造 通常是將熔融金屬倒入模具中,讓其在重力或高壓下凝固。. 成型, 則通常指將塑膠或聚合物注入模具中。.
為什麼鑄造零件需要二次 CNC 加工?
金屬鑄造雖然適合製作接近成品形狀的零件,但往往無法達到配合面、嚴格公差及螺紋孔所需的精度。鑄造後的 CNC 加工可針對這些關鍵區域進行精修。例如,高精度 流體控制閥零件 最初為毛胚鑄件,但需經過精密 CNC 銑削,才能確保無洩漏密封與完美的工業性能。.
哪種鑄造工藝表面最光滑?
失蠟鑄造(精密鑄造) 在傳統鑄造方法中提供最佳的表面光潔度與最高的尺寸精度。如果您大量生產非鐵合金,, 高壓壓鑄(HPDC) 同樣能帶來極為光滑、接近鑄態的表面,減少後續加工需求。.