
產品類別
±0.003mm 同心度 · 磨光
PTS / 001 — 003
精密傳動
套筒與間隔件
高精度 CNC 加工的傳動套筒、間隔件與適配襯套,適用於齒輪箱、伺服驅動與精密運動系統。孔同心度 ±0.003 mm,外徑徑向跳動 ≤ 0.005 mm,磨光表面 — 鋁、鋼與不鏽鋼。.
±0.003mm
同心度 TIR
Ra 0.4
磨光外徑 µm
Ø4–300
直徑 mm
零件圖 · PTS-000 精密套筒
ISO 9001:2015
⌀65 g6 外徑
⌀55 H7 洞徑
磨光 Ra 0.4 µm
套筒 · 緩衝器 · 轉接襯套
元件
42CrMo4 · 鋁 · SUS · Ti · C45+Cr
材料
48hr 報價 · 最小訂購量 1
服務
±0.003mm
孔同心度
Ra 0.4µm
研磨外徑 finish
Ø4–300mm
直徑範圍
5 天
最快交期
我們的工作
请求相似零件 →
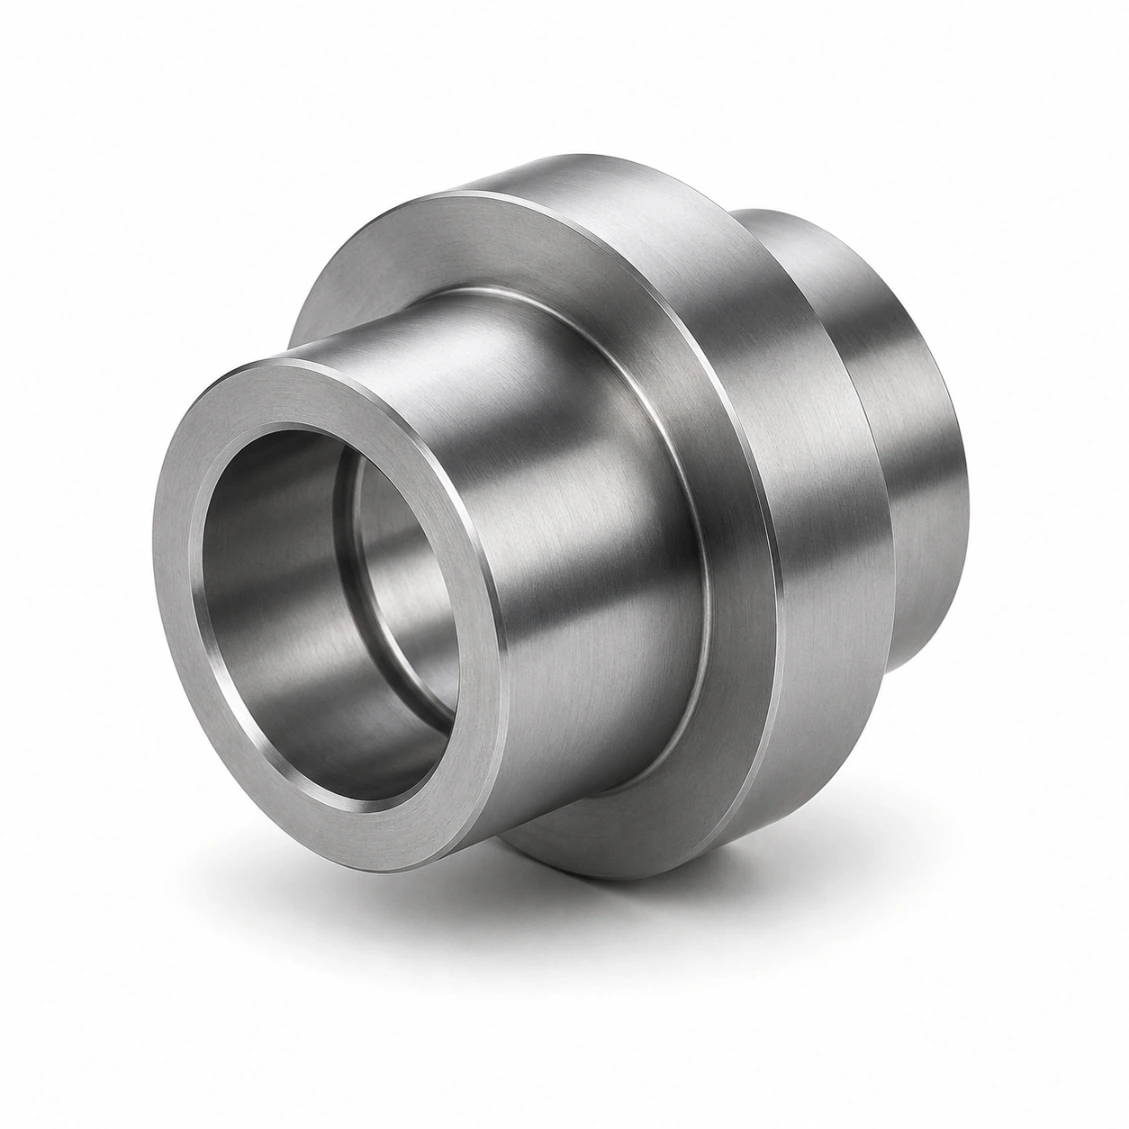
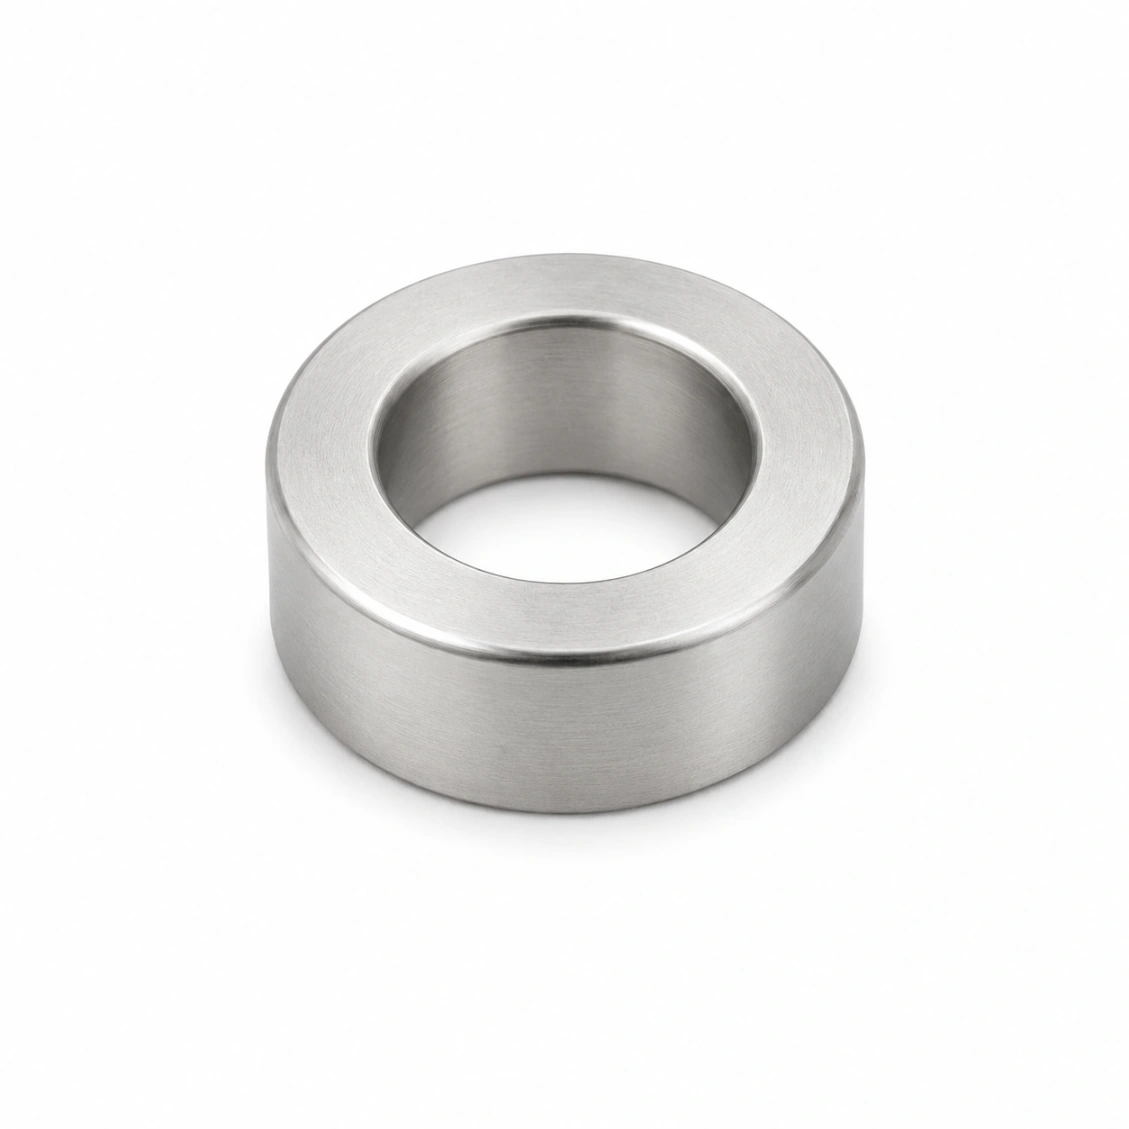
我們製作的精密傳動套筒
磨光精密套筒、間隔件和轉接襯套,用於齒輪箱、伺服致動器、編碼器安裝座、軸承座和機床主軸。.




原理
從圖紙到成品精密傳動套筒
上傳您的精密傳動套筒圖紙——尺寸、公差、材料與表面處理。.
01
上傳圖樣
STEP、DXF、PDF,或是含關鍵尺寸與公差的草圖。.
02
48小時報價
材料、加工、表面處理與穩定的交貨時間。.
03
CNC加工與檢驗
精密加工、熱處理、表面處理、CMM驗證。.
04
全球運送
全尺寸報告。DHL / FedEx / 海運運輸。.
評價
值得信賴的精密傳動套筒製造商
★★★★★
"「來自 HXC 的優質精密傳動套筒。尺寸報告與我們的 CMM 匹配每一件。交貨期如承諾。」"
AK
Alex K.
機械工程師 · 德國
★★★★★
"HXC 的 DFM 審查在量產前捕捉到設計問題。成品的精密傳動套筒完全符合要求。"
SL
蘇菲 L.
設計工程師 · 法國
★★★★★
"與 HXC 合作採購精密傳動套筒三年。品質穩定,交期可靠,工程師總是樂於助人。"
JT
詹姆斯 T.
高級工程師 · 英國
常見問題
精密傳動套筒 — 常見問答
關於精密傳動套筒、公差與應用的常見問題。.
精密傳動套筒是一個 薄壁圓筒形零件 具有經過精確磨削的孔徑與 外徑,用於在齒輪箱、伺服驅動與軸承組件中對接軸與本體直徑的裝置。常見用法:將 Ø20 mm 的馬達軸適配至 Ø25 mm 的齒輪箱進口孔;在本體中間隔開軸承,以軸向定位;為本體孔提供經淬硬處理的耐磨表面。關鍵參數為孔徑、外徑、孔徑與外徑的同心度、表面粗糙度與長度。.
HXC 在精密傳動套筒上標準實現孔徑對外徑同心度為 ±0.003 mm 真直 ,在同一加工步驟中磨削孔徑與外徑而不重新夾持,因此為標準值。更緊密的同心度(±0.001 mm)適用於精密主軸與編碼器應用,需額外費用且需較長的交期。.
42CrMo4 淬透硬化:齒輪箱與機床套筒 — 耐磨、尺寸穩定。. Al 7075-T6 電鍍後:輕量化機器人關節適配件。.
SUS316L 鉻酸鈍化:醫療與食品應用。. 鈦 五級:
航太重量減輕。. C45 + 硬質鉻: 需要經過硬化磨耗表面的機床主軸套筒。.
用於精密磨削套筒的實用最小壁厚: 1.0 毫米 對不銹鋼與鋼;; 1.5 毫米 對鋁材(壁厚較薄在陽極氧化時會變形)。低於1毫米時,套筒在磨削過程中過於易變形而無法保持同心度。對於極薄壁應用,對較厚的套筒進行電解鎳或硬質鉻覆蓋通常比加工非常薄的精密套筒更佳。.
標準: 表面粗糙度 0.4 µm 在磨削外徑與孔面的粗糙度。對於軸承壓配:外徑 Ra 0.8 μm(較粗糙有助於形成穩定的干涉配合)。對於編碼器軸接口:Ra 0.2 μm(較平滑可減少表面紋理造成的轉動誤差)。對於硬質鉻主軸套筒:鉻磨後 Ra 0.1–0.2 μm。.
對於壓入式(固定)軸承外圈:外徑公差 P6 或 P7 (微小干擾)。
對於旋轉外圈外殼:外徑公差 H7 (滑動間隙)。內圈裝配的孔徑公差取決於軸承的內徑 — 通常 k5 或 m5 用於
固定內圈配合。請始終在圖面上指定軸承規格與配合等級;HXC
工程師從軸承製造商數據中確認正確的套筒尺寸。.
可以——HXC 經常加工具備 整合鍵槽、螺孔、油
槽、止動環溝槽,以及法蘭面等精密套筒. 。所有特徵均在一次五軸加工中完成,以保持同心度。例子:帶有鍵槽孔和油分配
溝的變速箱套筒;帶鎖定位螺紋與整合推力法蘭的軸承轉接套筒。.
樣品(1–5 件,車削 + 研磨):4–7 天。小批量(20–100 件):7–12 天。量產
(200–2,000 件):10–16 天。硬鉻套筒:再加 3–5 天。不鏽鋼或鈦材:再加 2–3 天。.