
Категория продукта
±0.003 мм Концентричность · Заземлено
PTS / 001 — 003
Прецизионная передача
Втулки и прокладки
Высокоточные токарно-шлифованные втулки передачи, прокладки и адаптерные втулки для коробок передач, сервоприводов и систем точного перемещения. Концентричность отверстий ±0.003 мм, осевой биение наружной поверхности ≤ 0.005 мм, заземленная отделка — алюминий, сталь и нержавеющая сталь.
±0,003mm
Концентричность TIR
Ра 0.4
Заземленная Ø наружной поверхности µm
Ø4–300
Диаметр мм
ЧАСТЬ ЧЕРТЕЖ · PTS-000 ТОЧНАЯ СЛУЕВА
ISO 9001 : 2015
⌀65 g6 Вн/Ø
⌀55 H7 СКАЗ
Заземленная Ra 0.4 µm
Втулка · В spacер · Втулка адаптера
Компоненты
42CrMo4 · Al · SUS · Ti · C45+Cr
Материалы
48hr Котировку · MOQ 1
Сервис
±0.003мм
Концентричность отверстия
Ra 0.4µм
Обработанная наружная поверхность
Ø4–300мм
Диапазон диаметров
5 дней
Самый быстрый срок выполнения
Наша работа
Запросить аналогичную деталь →
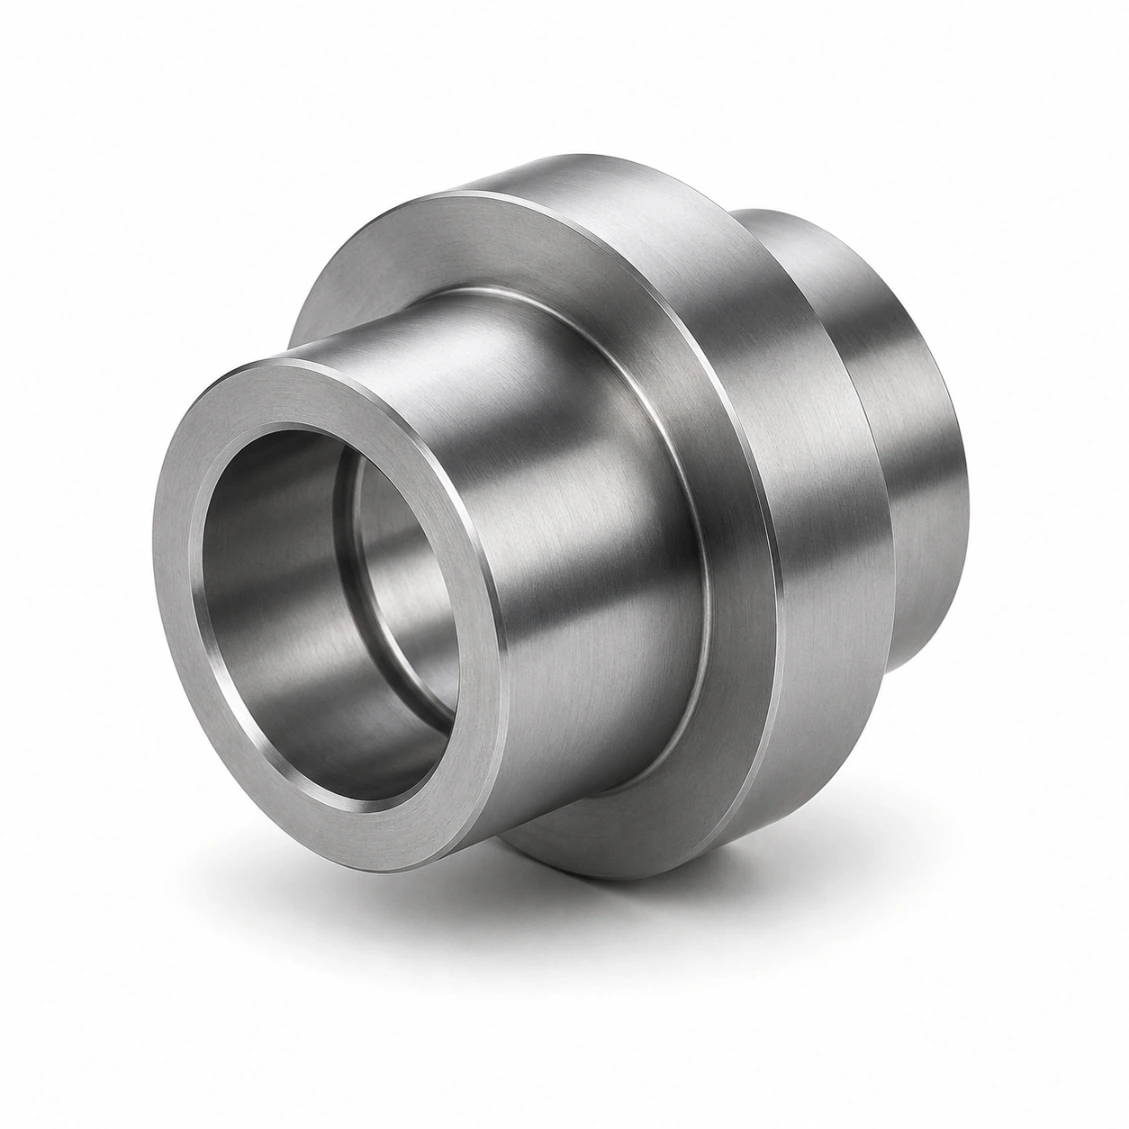
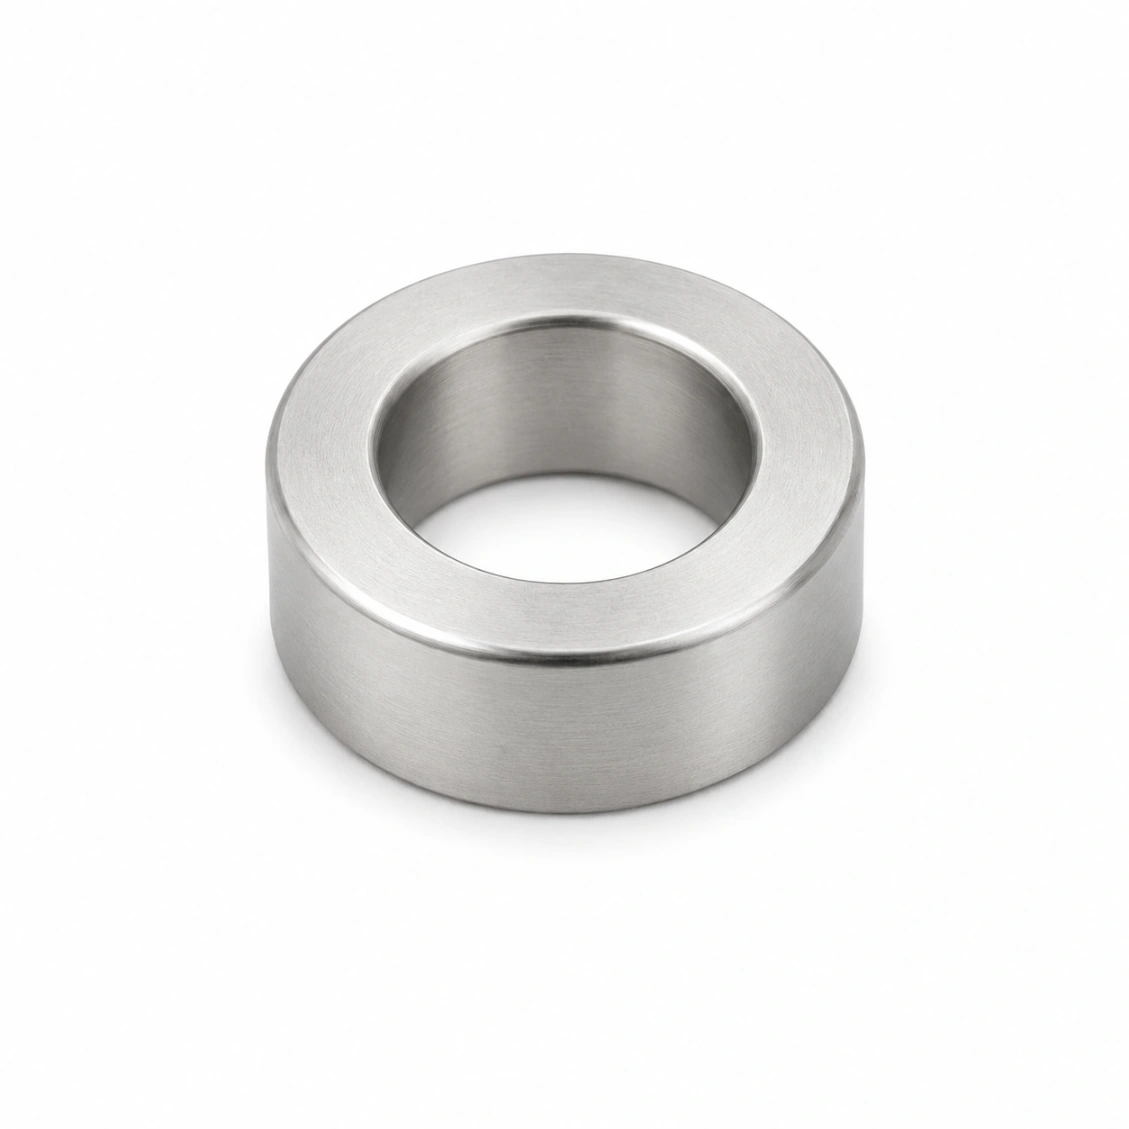
Прецизионные втулки передачи, которые мы изготовили
Обработанные прецизионные втулки, прокладки и адаптерные втулки для коробок передач, серводвигателей, креплений энкодеров, корпусов подшипников и шпинделей станков.




Как работает
От чертежа до готовых прецизионных втулок передачи
Загрузите чертеж ваших прецизионных втулок передачи — размеры, допуски, материал и обработку поверхности.
01
Загрузить чертеж
STEP, DXF, PDF или эскиз с ключевыми размерами и допусками.
02
Котировка за 48 часов
Материал, процесс, обработка поверхности и твердый срок выполнения.
03
ЧПУ-машина и контроль
Прецизионная обработка, термообработка, обработка поверхности, верификация CMM.
04
Доставка по всему миру
Полный размерный отчет. DHL / FedEx / морские перевозки.
Отзывы
Надежный производитель прецизионных втулок передачи
★★★★★
"Отличное качество прецизионных втулок передачи от HXC. Размерный отчет соответствовал нашему CMM на каждом изделии. Сроки выполнения как обещано."
AK
Алекс К.
Инженер-механик · Германия
★★★★★
"Рецензия DFM HXC позволила выявить проблемы дизайна до производства. Готовые прецизионные втулки передачи оказались идеальными."
SL
Софи Л.
Инженер-конструктор · Франция
★★★★★
"Три года закупки прецизионных втулок передачи у HXC. Качество стабильно, сроки поставки надежны, инженеры всегда помогут."
JT
Джеймс Т.
Старший инженер · Великобритания
Часто задаваемые вопросы
Прецизионная втулка передачи — FAQ
Типичные вопросы о прецизионных втулках передачи, допусках и применениях.
Прецизионная втулка передачи — это тонкостенная цилиндрическая деталь с точно обработанным просверленным отверстием и внешним диаметром, используемая для адаптации между диаметрами вал-аксель и корпуса в редукторах, сервоприводах и узлах подшипников. Обычно используется: адаптация осевого вала мотора Ø20 мм к входному отверстию редуктора Ø25 мм; осевая раскладка подшипников в корпусе; создание износостойкой поверхности для отверстия корпуса. Ключевые параметры: диаметр отверстия, OD, концентричность между отверстием и внешним диаметром, качество поверхности и длина.
HXC обеспечивает концентричность отверстие–внешний диаметр ±0.003 мм TIR как стандарт для прецизионных втулок передачи, точением отверстия и внешнего диаметра в одной заготовке без повторной зажигательности. Более жесткую концентричность (±0.001 мм) можно получить для прецизионных шпиндельных и энкодерных применений за дополнительную стоимость и увеличенное время выполнения заказа.
20CrMnTi закалённые сквозной термообработкой: втулки для редукторов и станков — износостойкие,
стабильные по размерам. Al 7075-T6 анодирован: легкие адаптеры суставов роботов.
SUS316L пассивирован: медицинские и пищевые применения. Ti Группа 5:
экономия веса в космической отрасли. C45 + твёрдое хромирование: втулки шпиндельных узлов станков, требующие
твёрдого износостойкого покрытия.
Минимальная практическая толщина стенки для прецизионной обточенной втулки: 1.0 мм для нержавеющей стали
и стали; 1.5 мм для алюминия (более тонкие стенки деформируются при анодировании). Ниже 1 мм,
втулка становится слишком гибкой, чтобы сохранять круглость во время обработки. Для очень тонкостенных применений
электроник Nickel или твёрдое хромирование на более толстой втулке часто лучше, чем механическая обработка очень
тонкой прецизионной втулки.
Стандарт: Ra 0,4 мкм на обработанных по внешнему диаметру и отверстиям поверхностей. Для пресс-фарш bearing (упорного) посадочного соединения: Ra 0.8 мкм
по внешнему диаметру (шершавость способствует устойчивому зазору). Для интерфейсов шкива энкодера: Ra 0.2 мкм (более гладкая
уменьшает вклад биения за счёт шероховатости поверхности). Для втулок шпинделя с твёрдым хромированием: Ra 0.1–0.2 мкм после
шлифовки хрома.
Для запрессовываемого (фиксированного) наружного обоймы подшипника: допуск по OD P6 или P7 (легкое вмешательство).
Для корпусов внешних половин с вращением: допуск Ø H7 (скольжение зазора). Допуски отверстий
для установки внутреннего кольца зависят от наружного диаметра подшипника — как правило, k5 или m5 для
фиксационных посадок внутреннего кольца. Всегда указывайте обозначение подшипника и класс посадки на чертеже; инженеры HXC подтверждают корректные размеры втулки по данным производителя подшипника.
Да — в HXC регулярно выполняют токарно-фрезерные обработки прецизионных втулок с встроенными шпонками, резьбовыми отверстиями, масляными. канавками, канавками под стопорное кольцо и торцевыми поверхностями фланца.
Прототип (1–5 шт., точение + шлифовка): 4–7 дней. Небольшая партия (20–100 шт.): 7–12 дней. Производство (200–2 000 шт.): 10–16 дней. Грубые хромированные втулки: добавить 3–5 дней. Нержавеющая сталь или титан: добавить 2–3 дня.