info@hxcnc.com Shenzhen, Chine Réponse dans les 24 heures
Catégorie de produit
<1×10⁻⁹ · EP Ra 0,4µm · Joint torique ±0,02 · Résistible à la cuisson
VMF / 001 — 008

Usiné CNC
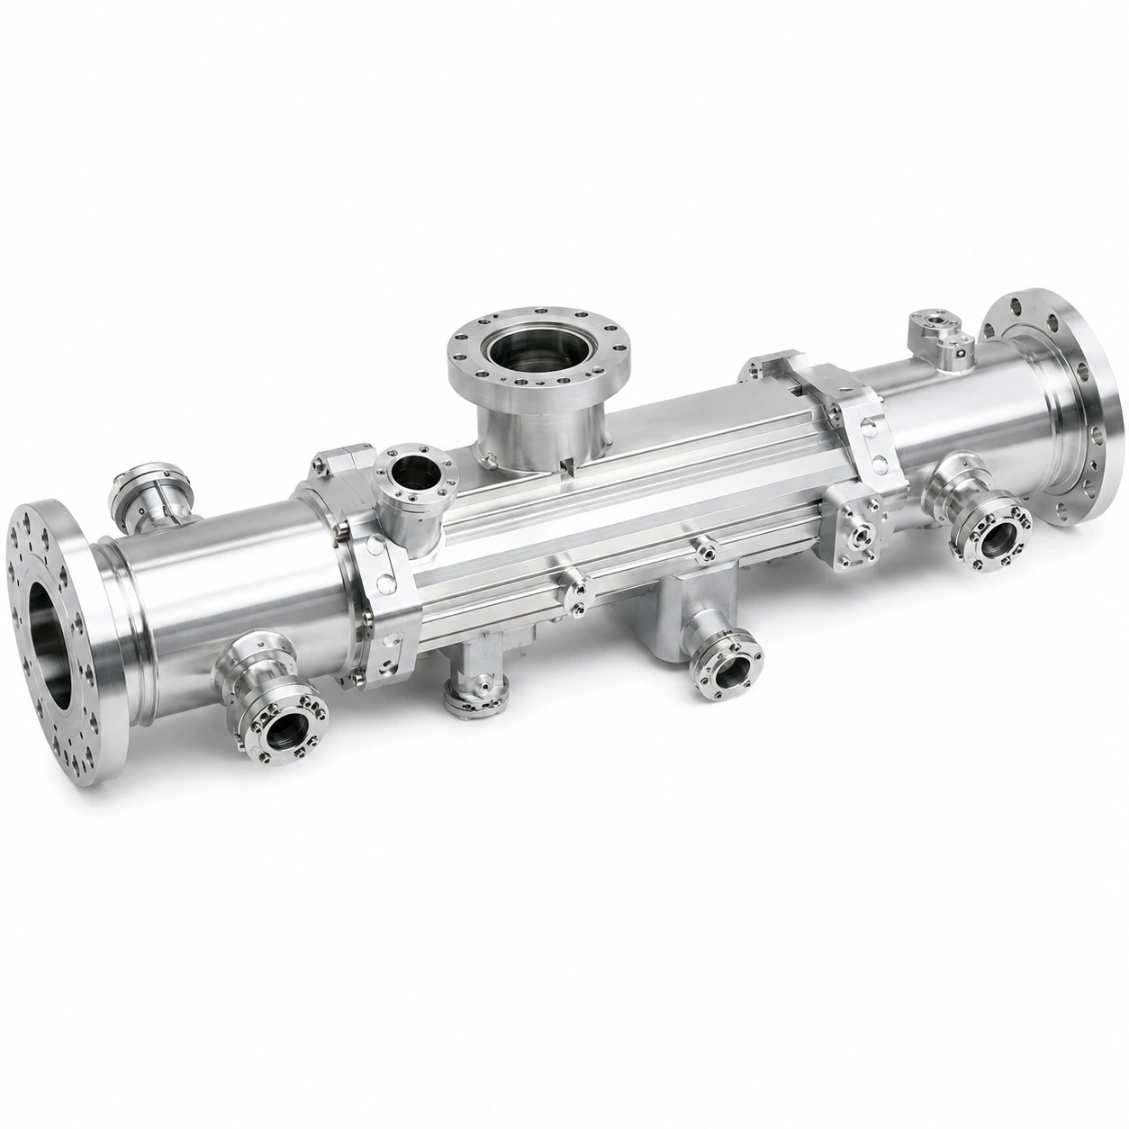
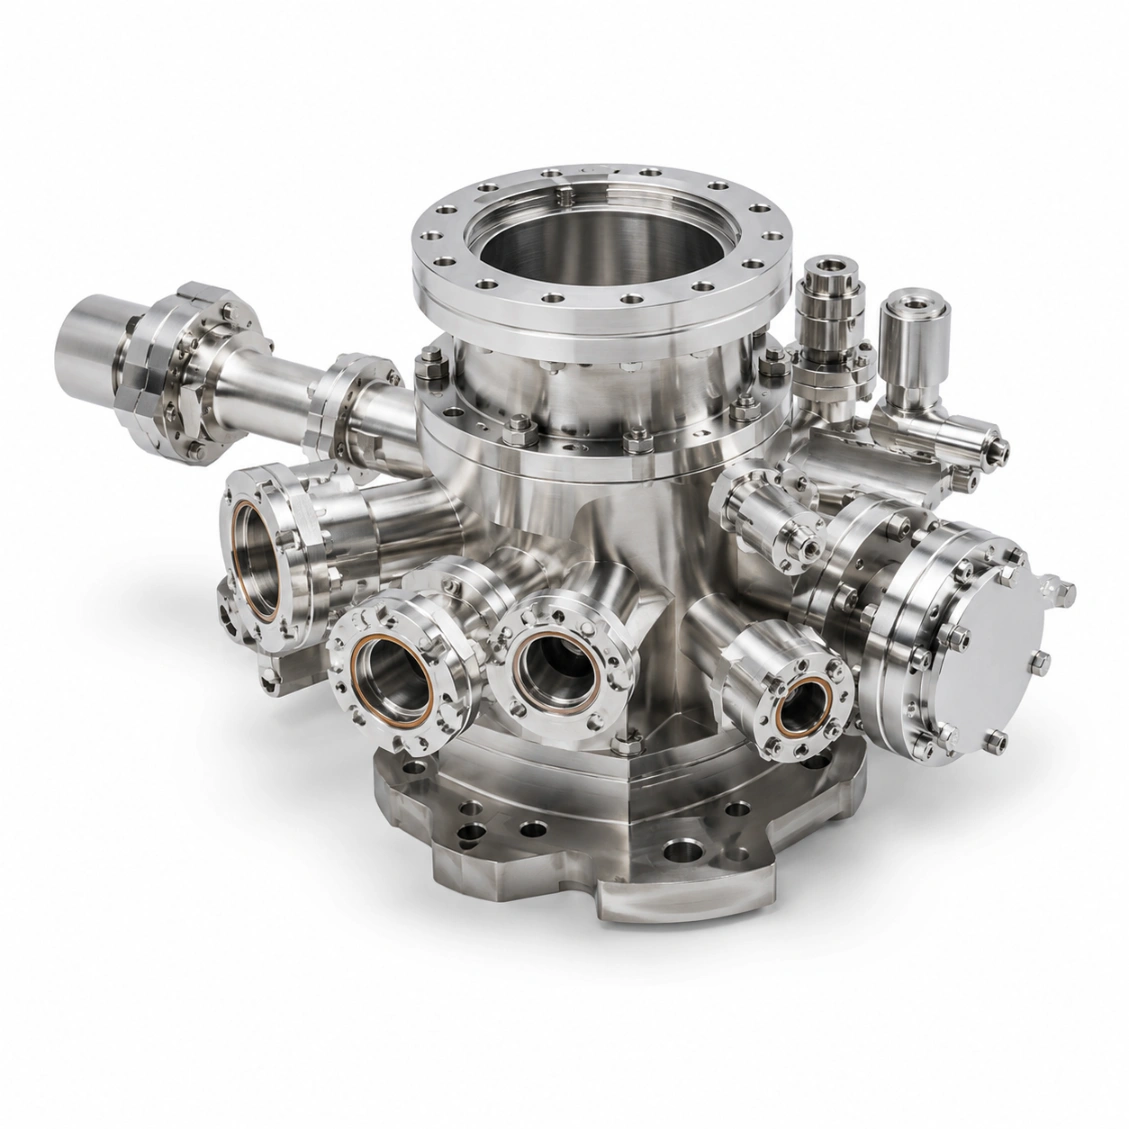
Collecteurs à vide

Collecteurs de vide usinés avec précision CNC — surfaces internes électropolies ultra-propres, dimensions de la gorge pour joint torique selon les spécifications du fabricant, taux de fuite <1×10⁻⁹ mbar·l/s. SUS316L ou Al 6061 pour systèmes de vide pour semi-conducteurs, laboratoires et recherche.

<10⁻⁹
Fuite d'hélium
Ra 0.4µm
EP Interne
KF/CF/VCR
Normes
Dessin de pièce · Collecteur VMF-000 6-PORTS · SUS316L EP ISO 9001 · Résistible à la cuisson 300°C
Électropolissage EP
6 ports KF/CF
P1 P2 P3 (POMPE) P4 (MANOMÈTRE) P5 P6 SUS316L EP JOINT TORIQUE · GORGE W ±0.02 AS568/BS1806 W ±0,02 mm Profondeur ±0,02 mm ✓ Compression 25-30% ✓ Vérifié par CMM ÉLECTROPOLISSAGE · EP USINÉ Ra 1,6 ✗ EP ◀ Ra 0,4 ✓ DÉGASAGE 5-10× INFÉRIEUR NETTOYAGE · 5 ÉTAPES Dégraissage + élimination des copeaux Ultrasonique IPA 15min Séchage à l'azote (N₂) Inspection à la lampe UV Salle blanche de classe ISO 5 Sac à double joint + purge à l'azote (N₂) MATÉRIAU · PRESSION DE BASE MATÉRIAU P min CLASSE SUS316L EP ◀ 10⁻¹⁰ UHV SUS316L 10⁻⁹ HV SUS304 10⁻⁸ HV Al 6061 HA 10⁻⁶ MV · lumière Al 6082 10⁻⁵ MV budget ÉCHELLE 1 : 3 · MM
Semi · Recherche · UHV · Optique · Médical · Cryo
Cas d'utilisation
SUS316L EP · 304 · Al 6061 · Al 6082
Matériaux
48hr Devis · Prototype de 7 jours
Service
<1×10⁻⁹
Taux de fuite
mbar·l/s test d'hélium
Ra 0,4 µm
Surface intérieure
Électropolissage
KF/CF/VCR
Normes de brides
supporté
7 Jours
Livraison la plus rapide
commandes de prototypes
Défis de l'usinage

Défis d'usinage du manifold à vide

Un manifold à vide doit atteindre des taux de fuite indétectables par les tests de pression standard — nécessitant des surfaces électropolies, des rainures pour joints toriques de précision, et un processus de fabrication compatible avec la salle blanche.

💨
Taux de fuite ultra-faible
Les manifolds à vide pour applications dans les semi-conducteurs ou la recherche nécessitent des taux de fuite <1×10⁻⁹ mbar·l/s. Cela exige des surfaces d'étanchéité sans défaut, une géométrie précise des rainures pour joints toriques, et des tests de fuite à l'hélium — pas seulement des tests de pression pneumatique.
🧼
Propreté de surface et dégazage
Les surfaces internes doivent être exemptes de résidus d'usinage, d'huiles et de micro-rugosités qui dégazent dans le vide du processus. HXC électropolisse toutes les surfaces internes et nettoie à l'ultrason dans de l'IPA avant l'emballage en salle blanche.
Précision de l'interface bride & port
Les dimensions des interfaces KF, CF, et VCR sont standardisées — toute déviation cause un mauvais alignement de la face de la bride et des fuites au joint à lame. Les machines HXC usinent toutes les faces de bride à vide selon les normes ISO/PNEUROP et vérifient par CMM.
Notre travail

Manifolds à vide que nous avons fabriqués

Manifolds à haute-vacuum pour systèmes semi-conducteurs, de recherche et de laboratoire — testé à l'hélium pour fuite.

Demander une pièce similaire
Manifold de procédé pour semi-conducteurs
Manifold de laboratoire de recherche à vide
Manifold de procédé PVD CVD
Manifold optique à vide
Manifold de système à vide médical
Manifold cryogénique à vide
Manifold pour accélérateur de particules
Lot de manifolds à vide
Capacités & Tolérances

Ce que nous pouvons livrer

Spécifications typiques pour ce type de produit — confirmer les exigences exactes lors de la demande.

Norme de débit de fuite<1×10⁻⁹ mbar·l/s
Ra interne0,4 µm (électropolished)
Normes de brideKF (ISO), CF (ConFlat), VCR, ISO-K
Tolérance de rainure pour joint toriqueProfondeur/largeur ±0,02 mm
NettoyageUltrasonique IPA + emballage en salle blanche
Test d'étanchéité à l'héliumStandard sur tous les manifolds à vide
MatériauxSUS316L, Al 6061, Al 6082
ÉlectropolissageSurfaces internes standard
CertificationCertificat de test de fuite à l'hélium
Délai de fabrication (prototype)7–10 jours
Délai de fabrication (lot)12–18 jours
EmballageSac de salle blanche, doublement scellé
Comment ça fonctionne

De dessin à pièce finie

Téléchargez votre dessin — revue DFM, usinage, test de pression/étanchéité si nécessaire, et expédition dans le délai convenu.

01
Télécharger le dessin
STEP, DXF, PDF. Inclure les spécifications du canal, les normes de filetage et les exigences d'étanchéité.
02
DFM & Devis
Revue DFM gratuite — accès au canal, faisabilité de l’ébavurage, stratégie de surface d’étanchéité. Devis en 48 h.
03
Machine & Test
Usinage CNC, déburring, nettoyage, inspection CMM, test de pression/fuite selon les spécifications.
04
Expédition dans le monde entier
Rapport d'inspection + enregistrements de tests joints. DHL / FedEx / fret maritime.
Avis

De confiance des ingénieurs du monde entier

★★★★★
"Les canaux traversants profonds ont été parfaitement débourrés — zéro bavure trouvé lors de notre inspection à l'arrivée. Test de fuite réussi du premier coup. Livraison exactement dans les délais."
MK
Martin K.
Ingénieur en systèmes hydrauliques · France
★★★★★
"Nous nous procurons des corps de valves de précision et des blocs de collecteurs chez HXC. La coaxialité du trou est constamment inférieure à 0,005 mm, la rugosité de la surface d'étanchéité est vérifiée sur chaque lot."
SL
Sophie L.
Responsable des achats · France
★★★★★
"HXC a immédiatement compris les exigences de propreté pour nos plaques de distribution de gaz pour semi-conducteurs. Le dossier de documentation était complet et traçable."
JT
James T.
Ingénieur de procédé · Taiwan
FAQ

Questions fréquemment posées sur l'usinage des manifolds à vide

Questions d'ingénierie et d'approvisionnement répondues par notre équipe.

Standard : <1×10⁻⁹ mbar·l/s (test de fuite à l'hélium). Pour les applications UHV : <1×10⁻¹⁰ mbar·l/s avec traitement de surface supplémentaire et brides CF à bord tranchant. Chaque manifold à vide HXC produit est testé à l'hélium pour fuite et un certificat de test avec date, référence de calibration de l'instrument et débit de fuite mesuré est fourni.
Toutes les brides d'interface à vide standard des machines HXC : KF (Bride Klein, ISO 2861) — Ø10 à Ø160 mm ; CF (ConFlat, ANSI/BSR) — étanchéité à lèvre pour UHV ; ISO-K / ISO-F — vide à grand diamètre ; VCR — raccords pour tubes de gaz et de vide de haute pureté. Toutes les dimensions de face de bride sont usinées selon la norme ISO/PNEUROP et vérifiées par CMM.
Les machines HXC électropolissent toutes les surfaces internes des collecteurs à vide : Ra 0,4 µm après électropolissage (contre Ra 0,8–1,6 µm usiné). L’électropolissage élimine les aspérités de surface et la couche appauvrie en chrome, réduisant le taux de dégazage de 5 à 10 fois par rapport aux surfaces uniquement usinées. Essentiel pour les systèmes nécessitant une pression de base inférieure à 10⁻⁷ mbar.
(1) Dégraissage et élimination des résidus d'usinage; (2) Nettoyage par ultrasons dans l'IPA; (3) Séchage à l'air avec azote; (4) Inspection visuelle sous lumière UV pour détecter toute contamination résiduelle ; (5) Emballage en salle blanche à double scellement dans un sac de classe ISO 5. Rapport de comptage de particules disponible sur demande pour les collecteurs de qualité semi-conducteur.
Les dimensions de la gorge de l'O-ring pour les brides CF et KF suivent la géométrie de gorge standard AS568 / BS1806. Tolérances critiques : largeur de gorge ±0,02 mm ; profondeur de gorge ±0,02 mm ; position de la ligne centrale de gorge ±0,05 mm par rapport à la face de la bride. Ces tolérances garantissent que l'O-ring est comprimé au pourcentage correct pour une étanchéité sans fuite. Toutes les dimensions de gorge sont vérifiées par CMM.
Oui — pour les applications UHV (pression de base <10⁻⁹ mbar) : (1) Brides CF ConFlat avec étanchéité à lame de rasoir (joint en cuivre ou plaqué or) ; (2) Intérieur électropolishé Ra 0,4 µm; (3) Matériaux compatibles UHV (SUS316L, grades non magnétiques sur demande) ; (4) capable de bake-out — usinés à partir de 316L sans volumes piégés. Test d'étanchéité à l'hélium <1×10⁻¹⁰ mbar·l/s disponible.
SUS316L: standard pour le vide haute et ultra-haute — faible émission de gaz, électropolissable, non magnétique (grade standard). Al 6061/6082: pour les systèmes à vide inférieur (< 10⁻⁶ mbar) où le poids est important — brides KF, anodisation dure. SUS304: pour le vide moyen et les systèmes de processus propres. Certificats de matériaux et conformité RoHS fournis.
Prototype : 7–10 jours (inclut électropolissage + test de fuite à l'hélium). Petite série (5–20 pièces) : 12–18 jours. Production : 16–24 jours. Manifolds UHV ConFlat : ajouter 2–3 jours.
Obtenir un devis

Envoyez votre dessin.
Obtenez un devis.

Chaque demande comprend une revue DFM — faisabilité des tolérances, confirmation du matériau et approche du processus avant le début de la production. MOQ 1 pièce.

24hr
Réponse au devis
Quantité Minimum de Commande 1
Prototypes OK
ISO
9001:2015
📐
Revue DFM sur chaque demande
Faisabilité des tolérances, stratégie de fixation et confirmation des matériaux. Retour spécifique et exploitable — pas de refus générique.
🎯
Inspection du premier article — Standard
Rapport FAI sur chaque nouvelle série. Certificats de matériaux et de traitement de surface inclus avec chaque expédition.
🔄
Même processus : Prototype à Production
Le plan de processus de votre prototype s'applique aux lots de production. Pas de requalification lors de la montée en gamme.
Usinage CNC 3 / 4 / 5 axes + tournage
Pièces structurelles complexes, arbres, boîtiers et composants de transmission. Métaux et plastiques d'ingénierie.
ISO 9001:2015 Fraisage 3/4/5 axes Tournage CNC Inspection CMM Livraison mondiale