

±0.005毫米
轮廓公差
可達 DIN 等級 5
可達 DIN 等級 5
模數 0.5–20
模數範圍
任意齒數
任意齒數
5 天
最快交期
樣品訂單
樣品訂單
1–50,000
訂購數量
從原型到量產
從原型到量產
我們的工作
请求相似零件 →
我們製作的產品
實際的直齒輪訂單已運往汽車、機器人、航太與工業等領域的客戶。.


配置

我們製造的直齒輪類型
外齒、內齒、齒輪軸、齒條、防背隙組件、微型、無軸心——任何設計所需的直齒輪配置,數量從單一原型到五萬件量產皆可。.
外齒直齒輪
標準配置——漸開線齒形切削於外圓柱上。最適合平行軸傳動的高效率齒輪類型。模數0.5–20,任意齒數,可選鋼、鋁、黃銅或塑膠材質。.
外齒DIN 4–12
內齒直齒輪
齒切於內側的環形齒輪——行星齒輪箱、整合式輪轂及緊湊減速機不可或缺。採齒輪成形或線切割加工,適用於刀具無法到達的位置。.
環形/環狀行星輪
直齒輪軸
齒輪與軸一體加工,確保最高同心度(TIR ≤ 0.008 mm)。馬達小齒輪、伺服驅動及高扭矩惰輪的標準選擇——消除鍵槽間隙。.
整合軸轉刀-車銑一體機
防背隙與零背隙齒輪
分體彈簧設計或精密研磨對組,背隙低於一弧分。適用於定位系統、伺服執行器、光學儀器及分度台。.
分體/彈簧伺服
齒條與齒輪組
直齒齒條搭配相應小齒輪,實現旋轉到線性運動轉換。提供研磨與硬化選項,適用於CNC線性驅動、龍門架及升降系統。.
直線運動磨削
微型與迷你直齒輪
適用於醫療器材、光學儀器及消費性電子產品,模數0.5起跳。可客製小型黃銅直齒輪、不鏽鋼或POM材質,齒數從8齒起。.
模數 0.3–1.0仪器
大直徑直齒輪
外徑可達600毫米,適用於重工業變速箱、礦業設備及低速動力傳輸。可依規格滾齒、研磨或滲碳處理。亦提供大型塑膠直齒輪。.
外徑 ≤ 600mm重型耐用
無輪轂與雙層(組合)直齒輪
無輪轂直齒輪可節省重量與軸向空間。雙層直齒輪可在一個齒輪胚上結合兩種齒數,適用於空間有限的緊湊型二段減速。.
節省重量二段式
技術規格
齒輪加工能力
四種直齒輪切削方式——從標準滾齒量產齒輪到超高精度航空零件研磨。.
⚙️
齒輪分度(齒輪切削)
高產量
🔬
齒輪磨削
超精密
🏭
五轴铣削
複雜幾何形狀
🔧
轉刀-車銑一體機
軸齒輪
直齒輪滾齒
CNC滾齒機可在大量生產中維持一致的漸開線齒形。是製造標準外齒直齒輪、直齒輪軸,以及公制或英制齒形(鋼、鋁、黃銅)最快且最經濟的方法。.
| 模組範圍 | 0.8 – 16 毫米 |
| 最大外徑 | 600 毫米 |
| 最大面寬 | 300 毫米 |
| 品質等級 | DIN 6–9 標準 |
| 輪廓公差 | ±0.010 毫米 |
| 典型數量 | 100 – 50,000 件 |
| 加工期 | 7 – 14 天 |
| 材料 | 鋼、鋁、黃銅 |
直齒輪研磨
滾齒後或硬化後研磨,適用於航空及精密儀器齒輪。研磨直齒輪可達DIN 4–5等級及Ra ≤ 0.4 µm,是硬化直齒輪、消背隙配對及零背隙定位應用的標準精加工程序。.
| 模組範圍 | 0.5 – 10 毫米 |
| 最大外徑 | 320 毫米 |
| 品質等級 | DIN 4–6 精度 |
| 輪廓公差 | ±0.005 毫米 |
| 表面粗糙度 Ra | 0.2 – 0.8 微米 |
| 熱處理後 | 是 — 硬化拋磨 |
| 加工期 | 10 – 18 天 |
| 材料 | 20CrMnTi、42CrMo4、M2 |
五軸CNC直齒輪加工
CNC直齒輪加工可一次完成整合輪轂、法蘭、內齒或分體設計。適用於原型製作、客製內齒直齒輪、消背隙及無輪轂設計,以及重視工裝成本的短單生產。.
| 模組範圍 | 1 – 20 毫米 |
| 最大外徑 | 500 毫米 |
| 品質等級 | DIN 7–9 |
| 輪廓公差 | ±0.015 毫米 |
| 整合特性 | 孔、鍵槽、連軸器 |
| 最小訂購量 | 1 件 |
| 交期(樣件) | 5 – 10 天 |
| 材料 | 所有金屬 + 塑料 |
車銑複合(直齒輪軸)
軸裝直齒輪及小齒輪軸可一次裝夾完成,確保最大同心度。非常適合客製化直齒輪軸組件、整合鍵槽與花鍵,以及任何需嚴格跳動控制的帶軸直齒輪。.
| 最大轉向直徑. | 280 公釐 |
| 最大軸長 | 800 毫米 |
| 同心度 | ≤ 0.008 毫米 TIR |
| 輪廓公差 | ±0.010 毫米 |
| 鍵槽 / 花鍵 | 是 — inline |
| 加工期 | 7 – 14 天 |
| 材料 | 鋼材、不鏽鋼、合金 |
材料
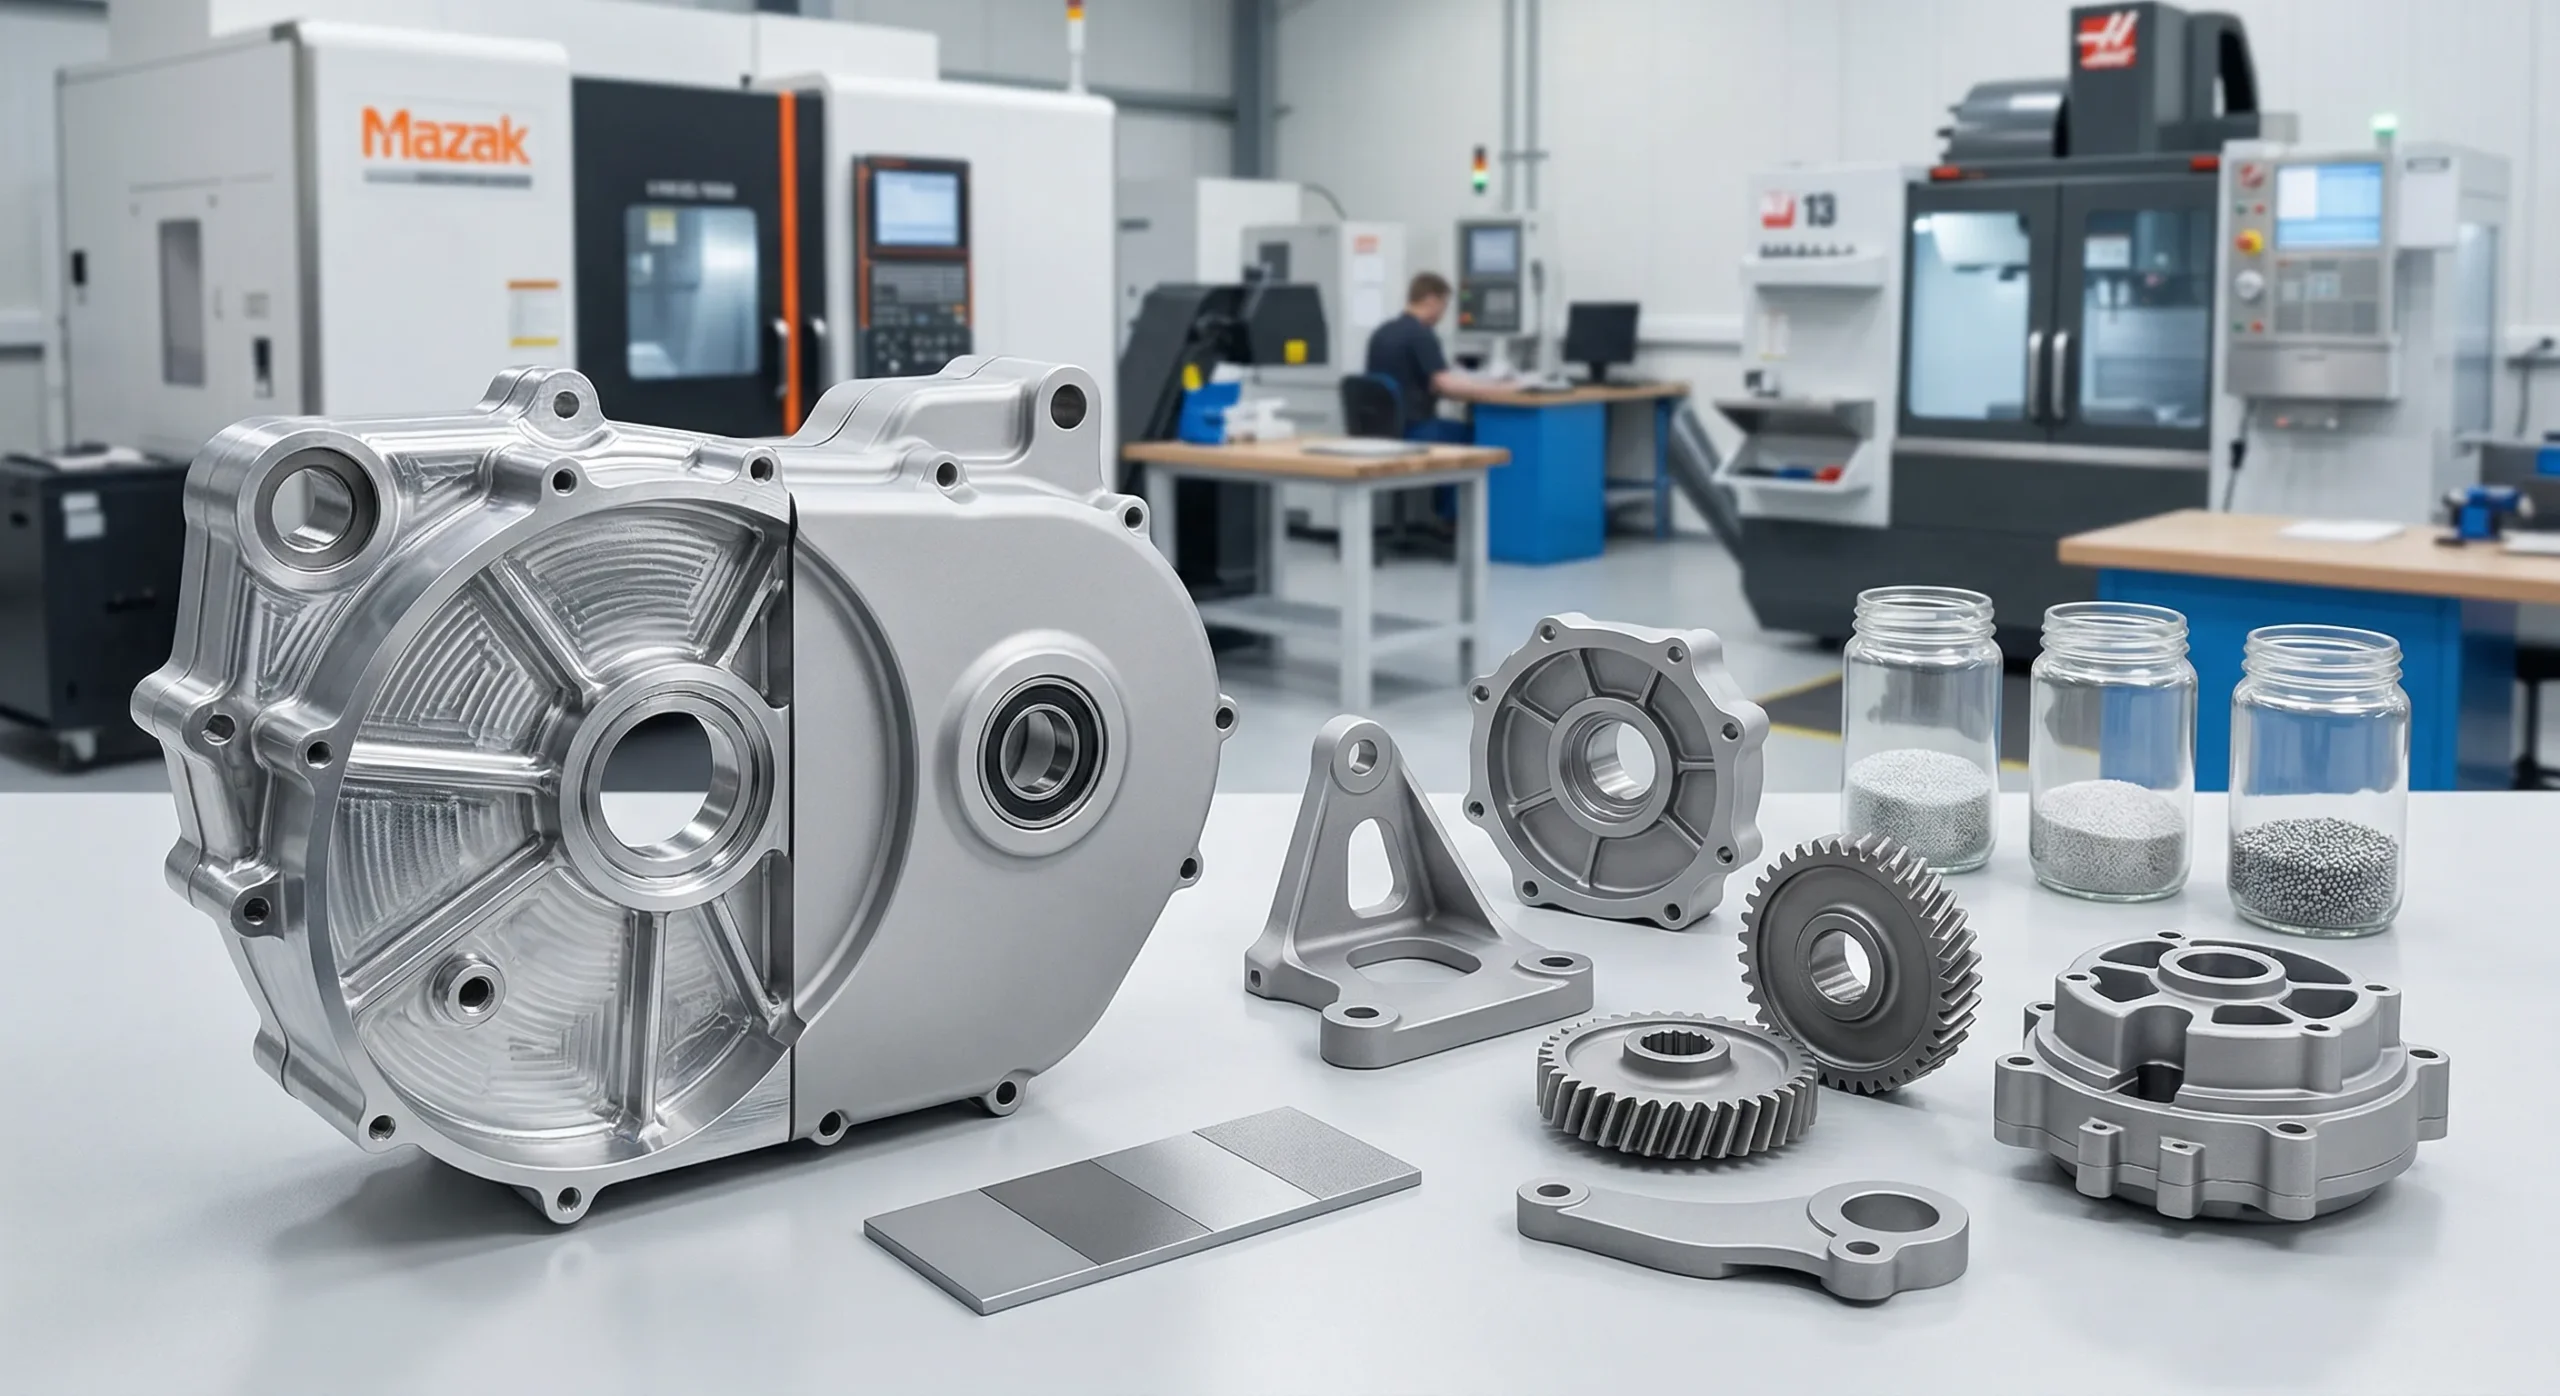


50+ 認證材料
每批均附有完整的材料證明書與光譜分析——鋼、不鏽鋼、黃銅、青銅、鋁及工程塑膠。.
金屬
工程塑料
20CrMnTi 鋼
表面經滲碳硬化,HRC 58–62,芯部韌性佳。汽車變速箱硬化直齒輪的標準選擇。.
高承載硬化汽車
42CrMo4 碳合金鋼
整體淬硬,優異的疲勞抗性。重工業傳動用標準碳鋼直齒輪材料。.
重型耐用工業
Al 6061-T6 / 7075
輕量化鋁合金直齒輪,可陽極處理。適用於航太執行器及精密儀器。.
輕量化可陽極化
C36000 黃銅
易切削黃銅直齒輪,低噪音,耐腐蝕。適用於時鐘及儀器中的小型黃銅直齒輪。.
低噪音耐腐蝕指數.
磷青銅
與鋼配對時具自潤滑性,耐磨壽命優異。青銅直齒輪搭配蝸桿或低速鋼小齒輪的標準選擇。.
自潤滑耐磨.
SUS304 / 316L 不鏽鋼
食品級及醫療級不鏽鋼直齒輪。可高溫滅菌,完全耐腐蝕。.
食品級醫療


參考
直齒齒輪標準規格
模數、壓力角、齒距、容差——每份直齒齒輪圖紙都應定義的標準規格。工程師及採購團隊準備CAD或詢價單時的實用參考。.
📏直齒齒輪模數對照表(公制)
模數(m)是齒輪齒尺寸的公制單位——節徑除以齒數。標準模數系列依據 ISO 54 / DIN 780:
| 系列I(首選) | 系列II | 典型用途 |
|---|---|---|
| 0.5, 0.8, 1, 1.25, 1.5 | 0.55, 0.7, 0.9, 1.125, 1.375 | 微型、儀器用,0.5模數直齒齒輪 |
| 2, 2.5, 3, 4, 5 | 1.75, 2.25, 2.75, 3.5, 4.5 | 一般工業用(模數2、3、4直齒齒輪) |
| 6, 8, 10, 12, 16, 20 | 5.5, 7, 9, 11, 14, 18 | 重型機械、大型工業 |
⊕齒距(英制)
對於英制直齒齒輪,, 齒距(DP) 定義齒輪齒尺寸——每英寸節徑的齒數。常見直齒齒輪齒距及公制模數對照:
| DP | 模數(毫米) | 典型用途 |
|---|---|---|
| 20, 24, 32, 48 | 1.27 → 0.53 | 儀器、模型齒輪 |
| 10, 12, 16 | 2.54 → 1.59 | 機器人、小型機械 |
| 5, 6, 8 | 5.08 → 3.18 | 工業齒輪箱 |
| 2, 2.5, 3, 4 | 12.7 → 6.35 | 重工業 |
∠標準壓力角
壓力角(α)定義齒面幾何形狀。. 20° 是直齒輪的全球標準壓力角. 14.5° 仍用於舊型設備;25° 用於較高負載能力:
| 壓力角 | 狀態 | 說明 |
|---|---|---|
| 20° | 標準 | 新齒輪預設,ISO & AGMA |
| 14.5° | 舊型 | 1960年前英制,較安靜但較弱 |
| 25° | 高負載 | 最少13齒,較高承載能力 |
ƒ主要直齒輪公式
節徑(d) — 兩個嚙合漸開線直齒輪實際接觸的假想圓。這是任何直齒輪圖上的最重要尺寸:
d = m × z(公制)· d = z / DP(英制)
中心距 針對兩個嚙合的直齒輪:
a = (d₁ + d₂) / 2 = m × (z₁ + z₂) / 2
外徑: da = m × (z + 2) · 齒厚 在節圓上:s = π × m / 2 · 建議齒寬: b = 8 × m 到 12 × m
✓品質等級與公差(DIN / AGMA)
品質等級控制齒形、螺旋角、節距及跳動偏差——同時也控制主動直齒輪中心距公差。數字越小,精度越高。標準對應如下 DIN 3961–3967 / AGMA 2015:
| DIN 等級 | AGMA | 應用 |
|---|---|---|
| 4 – 5 | 13 – 12 | 航太、量測設備 |
| 6 – 7 | 11 – 10 | 精密機器人、伺服驅動 |
| 8 – 9 | 9 – 8 | 工業用齒輪箱(標準型) |
| 10 – 12 | 7 – 5 | 商用,低速 |
📐直齒輪工程圖檢查清單
完整的直齒輪工程圖應標註以下參數。若有缺漏,將延遲報價,需進一步確認尺寸及齒形:
| • 模數(m)或徑節(DP) | 必填 |
| • 齒數(z) | 必填 |
| • 壓力角(預設20°) | 必填 |
| • 齒寬(b) | 必填 |
| • 節徑/外徑/根徑 | 必填 |
| • 品質等級(DIN或AGMA) | 必填 |
| • 齒厚/側隙 | 建議 |
| • 齒形/導程修正 | 適用於DIN ≤ 5 |
| • 材質、熱處理、表面處理 | 必填 |
案例研究
實際專案,實際成果
精選訂單展示我們的系列 — 從單一原型到 10,000+ 生產量.
汽車
傳動惰輪直齒輪組
材料
20CrMnTi
工藝
銑削 + 磨削
数量
2,000 支
交貨時間
12 天
✓ 100% 通過德國 TÜV 進口檢驗
機器人
機器人關節傳動齒輪(POM)
材料
POM Delrin
工藝
五軸 CNC
数量
200 件
交貨時間
5 天
✓ 零件被拒收 · 放大至 5,000 件生產量
航太
航太執行器斷齒輪
材料
Al 7075-T6
工藝
5 軸 + 陽極電鍍
数量
50 件
等級
DIN 5
✓ 1 次加工完成點檢批准 · 完整的 CMM 報告附上
原理
從圖紙到您家門口
上傳您的 CAD 檔案 — 我們從 DFM 到最終檢驗與出貨全部處理完成。.
01
上傳 CAD / 畫件
DXF、DWG、STEP、IGES 或 PDF 直齒輪工程圖。拖曳上傳或電郵給我們的工程師。.
02
48 小時內報價
加工建議、材料選項與帶成本明細的交期承諾。.
03
生產與CMM QC
直齒輪加工採用過程中 Klingelnberg 測量並提供完整 FAI 報告。.
04
全球運送
真空包裝,附檢驗報告。可提供 DHL / FedEx / 海運運送。.
品質
零缺陷承諾
每一個從我們中國精密加工廠出貨的直齒輪,都需通過四道檢驗程序。.
認證與設備
✓
ISO 9001:2015
品質管理系統 — 所有流程皆經認證
📐
DIN / AGMA 標準
提供 DIN 3961–3967 公差等級 4–12 · 符合 AGMA 2015 標準
🔭
蔡司 CMM + Klingelnberg
進口 3D 座標與專用齒輪測量系統
📄
完整材料證書
每一批材料的工廠證明與光譜分析
四階段檢驗流程
1
進料檢查
光譜分析儀在任何機加工開始前即可驗證合金等級.
2
首件檢驗
第一件件購全公差測量 — 在批量生產前確認所有重要尺寸.
3
在制程中的齒輪量測
克林根伯格在生產過程中進行中心檢查輪廓、螺旋、齒形偏差與轉動不規則性。.
4
最終出貨檢驗
100% 視覺檢查 + 抽樣 CMM。每份訂單都附上完整量測報告。.
評價
全球工程師信任的選擇
★★★★★
"500 件 20CrMnTi 主齒輪用于我們的齒輪箱組裝。尺寸報告完好 — 每顆齒輪首次就通過來料檢驗。交期 12 天,完全依照報價。"
MK
馬庫斯 K.
驅動系統工程師 · 德國
★★★★★
"原型 POM 齒輪在 5 天內到達。齒形輪廓與圖紙完全一致。放大至 5,000 件生產量且毫無問題。現在 HXC 成為我們塑膠齒輪的唯一供應商。"
SR
蘇菲 R.
機器人技術主管工程師 · 法國
★★★★★
"航太級鋁合金齒輪符合 DIN 6。CMM 報告詳盡,表面加工超出規範。通過 TÜV 稽核,沒有一個 NCR。每筆訂單如期交付。"
JT
詹姆斯 T.
採購經理 · 美國
常見問題
常見問答
工程師與採購人員關於蝸輪齒輪的一切問題,均由我們的製造團隊解答。.
一個伺服齒輪是最簡單、最常見的圓柱齒輪類型。它具有 與齒輪旋轉軸平行的直齒, ,並在同一平面上與其他齒輪啟動啮合,以在平行軸之间傳遞動力。伺服齒輪被廣泛使用,原因是它們易於製造、效率高(97–99%),並且有各種尺寸與材料可選。.
請觀察三個關鍵特徵: (1) 直齒 與軸心完全平行——不可成角或扭曲;; (2) 圓柱體本體 (不是錐形或蠕蟲形);以及 (3) 外部或內部齒形 在平面盤上。如果正對齒輪正面觀看,齒形會呈現直的徑向線條。螺旋齒輪看起來也類似,但其齒形會明顯成角。.
根據 ISO 54 / DIN 780, ,直齒輪的首選標準模數為: 0.5, 0.8, 1, 1.25, 1.5, 2, 2.5, 3, 4, 5, 6, 8, 10, 12, 16, 20 (系列 I)。模數 1 至 3 適用於大多數機器人及小型工業應用;模數 4 至 6 主要用於汽車及機床變速箱;模數 8 以上則用於重工業傳動。模數計算方式為節徑除以齒數(m = d / z)。HXC 可加工全系列公制模數直齒輪,並涵蓋英制徑節 DP 2 至 DP 48。.
用於 公制直齒輪:d = m × z — 節徑等於模數乘以齒數。例:24 齒、模數 2 的齒輪,節徑為 48 mm。對於 英制直齒輪:d = z / DP — 齒數除以徑節。例:48 齒、DP 16,節徑為 3 英吋。節徑定義了兩個嚙合齒輪實際接觸的位置,也是直齒輪工程圖上最關鍵的尺寸。兩個嚙合直齒輪的中心距等於(d₁ + d₂)/ 2。.
伺服齒輪幾乎出現在所有產業: 汽車 (傳動惰輪齒輪,車窗升降馬達),, 医疗 (外科手術機器人,輸液泵),, 航太 (致動器驅動),, 機器人技術 (伺服齒輪減速機),, 工業機械 (泵、壓縮機、齒條與小齒輪線性驅動),以及 消費性電子產品 (相機自動對焦機構,印表機)。在中等轉速需要平行軸傳動時,它們是預設選擇。.
"普通齒輪"不是技術術語——在工程領域,, 伺服齒輪本身就是基線齒輪類型. 。其他齒輪家族(斜齒、錐齒、螺輪、行星齒輪)的定義在於它們與伺服齒輪的不同。與斜齒輪相比,伺服齒輪齒形為直齒且不產生軸向推力;與錐齒輪相比,它們在平行軸上工作而非相交軸;與螺輪相比,它們具有可逆性且效率更高。.
花鍵齒輪也被稱為 直齒 or 直齒輪, ,指的是齒的排列方向。在賽車與性能汽車領域,您常聽到「直齒齒輪箱」一詞,意指以花鍵齒輪(非斜齒輪)組成的變速箱。在某些較舊的技術文獻中,它們Simply 被稱為 圓柱齒輪, ,雖然如今該術語同時涵蓋花鍵與斜齒的變體。.
主要優點有: 高效率 (每齒接觸的扭矩效率為97–99%——無徑向推力損失);; 簡單性 — 最容易設計、製造與檢測的齒輪類型;; 低成本 — 分模鑽削在任何產量下都快速且經濟;; 無軸向負荷 在軸承上,簡化軸與外殼設計;; 精密的速比 — 適用於定位與分度應用;以及 廣泛的材料選擇 — 從淬硬鋼到工程塑料。.
主要限制包括: 高速時的噪音 — 著齒接觸是撞擊,而非逐步嚙合,於約 3 m/s 的節距線速度之上會產生特徵性的嗡嗡聲;; 每單位寬度的承載能力較低 與伞齒輪相比(接觸是直線而非對角帶);; 只有平行軸 — 無法在非平行軸之間傳動;以及 振動 同一撞擊接觸引起的噪音。對於高速、低噪音的應用,通常更偏好螺旋齒輪。.
At 在低至中等轉速下它們相對安靜; 在高速時會產生明顯的嗡嗡聲,因為所有齒合點同時開始與結束——一種衝擊而非逐漸接合。噪音會隨著節距線速度、齒致誤差與間隙增大而增加。為減少噪音:使用 依 DIN 5–6 的輪廓磨齒, ,施加 頂部凸緣或拱形削減, ,選擇 聚醚酰胺或尼龍 用於輕度負荷的應用,並確保精確對齊。螺旋齒輪在高轉速時因齒齒接觸重疊而固有地更安靜。.
是的——伺服齒輪通常是 最省成本的齒輪型式. 齒輪分齒速成快速且不需特殊工具;同一模數的情況下,一把分齒刀可覆蓋多數齒數。CNC分齒在量產時每小時可生產數百齒輪。成本影響因素為材料等級(合金鋼 vs. 不鏽鋼)、所需的DIN精度等級(每一等級步進大約會把加工時間加倍),以及訂單量。在HXC,原型數量可從具競爭力的單件價格開始,且不收工具費。.
20° 是直齒輪的全球標準壓力角 目前廣泛使用於超過 95% 的新設計中。它在承載能力、接觸比及最小齒數(17 齒不產生根切)之間取得最佳平衡。. 14.5° 仍應用於舊式英制傳動系統及 1960 年前設備——運轉較安靜但承載力較低,且更難取得替換刀具。. 25° 適用於高承載需求及最少 13 齒不產生根切的場合。所有 HXC 直齒輪預設為 20° 壓力角;14.5° 及 25° 可依需求提供。.
外齒直齒輪 齒輪齒位於圓柱外側,並與另一個外齒輪嚙合——輸入與輸出之間的旋轉方向相反。. 內齒(環形)直齒輪 齒輪齒切削於環形內側,並與置於其內部的外齒小齒輪嚙合——旋轉方向保持一致,且嚙合齒輪共用軸向空間,使設計更為緊湊。內齒輪是行星齒輪箱、整合式輪轂及諧波傳動的關鍵元件。內齒輪無法使用滾齒加工,必須採用插齒、拉削或線切割製造,因此成本較高,但對於緊湊減速系統來說不可或缺。.
是的。直齒是正齒輪的定義特徵——它們的齒形是 與齒輪旋轉軸平行的加工平行面, ,從側面看呈現筆直的齒面輪廓。這也是它們與伞形齒輪(斜齒)、魚骨齒輪(雙斜齒)以及螺旋傘形齒輪(曲線齒)區分的地方。直切齒也是它們產生衝擊式啮合且不產生軸向推力的原因。.
是的——通過定義,所有齒輪都有齒,而直齒輪也不例外。它們的齒有一個 蝸輪齒廓曲線:一條數學上精確的曲線,能在輕微的中心距離變化下保持恆定的速率比。關鍵參數是 模組 (牙齒尺寸,公制標準), 壓力角 (通常為20°),以及 牙齒數量. 齒數除以模數得到節距直徑。HXC 機台的伺服齒輪模數範圍從模數 0.5(微型齒輪)到模數 20(大型工業齒輪)。.
對於相同的牙齒尺寸與面寬,, 螺旋齒輪通常承載多出 20–40% 的負荷 比直齒輪更能分佈載荷,因為斜齒的對接在較長的接觸線上分佈載荷。然而,斜齒輪會產生軸向推力,必須由軸承吸收,增加了複雜性與成本。對於中等負載,斜齒輪的強度優勢很少需要,也較為實用的選擇仍是直齒輪。.
直齒齒輪在以下情況下更佳: 成本、簡單與效率最為重要;速度屬於低至中等;軸向空間有限;或是你不需要在軸承上承受推力負載。. 螺旋齒輪在以下情況下更好: 在操作速度很高時(上方約 3 m/s 表心速度以上);低噪音是關鍵,或是在同等外型下需要更高的承載能力。在實際應用中,大多數工業與汽車齒輪箱使用蟲輪主階為斜齒輪,從動齒輪、輔助驅動與儀器機構使用直齒輪。.
以最大強度而言,, 淬火鋁合金鋼 是標準選擇: 20CrMnTi (碳化到 HRC 58–62)且 42CrMo4 (調質到 HRC 50–55)主導汽車與工業齒輪裝置。對於極高接觸應力,, M2 工具鋼 經 DIN 4 研磨可提供最高表面硬度。對於腐蝕環境,, SUS316L 不鏽鋼 在強度與抗腐蝕性之間取捨。. 第5級鈦 在航太領域提供最佳的強度/重量比。工程塑膠(PEEK、POM)在非金屬選項中最強。.
當蝸桿的導程角小於摩擦角時,蝸桿齒輪具有自鎖性能——通常小於約 5°。在低導程角時,, 對蝸齒的反作用力更多指向螺牙的襯面,而非沿著螺紋, 因此摩擦力使螺桿不能向後轉動,這就是螺桿齒輪能提升與門鎖在無煞車情況下保持位置的原因。通常,直齒與斜齒輪因齒面法向量幾乎與軸垂直,造成相對於傳動力的低摩擦,因此都容易被回啟動(回啟動).
17 齒規則指出 標準 20° 壓力角的直齒輪必須至少有 17 顆齒才能避免下削 —— 一種情況下,刀具從齒根處移除材料,削弱齒根並扭曲轉翼曲線。齒數低於 17 顆時,齒根會出現缺口,降低彎曲強度與接觸比。較少齒數的解決方案包括: 齒形位移 (把齒條刀具向外移動),使用 較高的壓力角 (25° 最少能有 13 顆齒),或 短齒輪 齒形。HXC 的工程師可以就您的小齒輪設計提供最佳做法建議。.
六個經證實的方法: (1) 更高的精度等級 — 磨削到 DIN 5 或 6 可降低齒形誤差與衝擊;; (2) 錐端圓角 — 齒尖的微小斜倒角可促進嚙合;; (3) 頭部隆起 — 齒面略呈桶形可降低邊緣負荷;; (4) 塑料匹配齒輪 — 以鋼駆動輪搭配 POM 或尼龍被動齒輪可顯著降低噪音;; (5) 增加接觸比 — 同時接觸的齒數增加(透過較大模數或齒距補償達成)可使傳動更平順;; (6) 潤滑與對中 — 適當的油黏度與精確的軸心對中可在設計良好的正齒輪組中消除大部分噪音。.