


23
產品線
Ø0.5 毫米mm
瑞士機最小外徑
公差 h6 / h7
外徑公差
Ra ≤0.4μm
表面精加工
24hr
報價處理時間
精密車削軸 ✦
小軸 ✦
階梯軸 ✦
螺母座 ✦
精密螺紋件 ✦
螺紋連接器 ✦
轉接連接器 ✦
接觸針 ✦
定位銷 ✦
釘裝 ✦
柱塞 ✦
套圈 ✦
精密套筒 ✦
噴嘴座 ✦
連接器金屬部件 ✦
通信硬體 ✦
儀器連接器 ✦
醫療小型五金 ✦
瑞士式長軸 ✦
小型連接柱 ✦
圓柱形支架 ✦
六角車削件 ✦
精密端子 ✦
精密車削軸 ✦
小軸 ✦
階梯軸 ✦
螺母座 ✦
精密螺紋件 ✦
螺紋連接器 ✦
轉接連接器 ✦
接觸針 ✦
定位銷 ✦
釘裝 ✦
柱塞 ✦
套圈 ✦
精密套筒 ✦
噴嘴座 ✦
連接器金屬部件 ✦
通信硬體 ✦
儀器連接器 ✦
醫療小型五金 ✦
瑞士式長軸 ✦
小型連接柱 ✦
圓柱形支架 ✦
六角車削件 ✦
精密端子 ✦
完整產品系列
23 精密車削
產品線
選擇分類分頁 · 自由加工鋼 · 瑞士型能力 · 最小訂單量 1 件
產品分類
在自由加工鋼(1215、12L14)、不銹鋼(SS303)、青銅與鈦製成的精密車削軸、細徑軸、階梯軸與螺母座本體。 外徑公差 h6/h7; Ra ≤0.4 μm 標準。L/D >10:1 的瑞士型車削——全長無挠曲,公差一致。階梯軸肩垂直度 ≤0.005 mm;螺母座孔同心度 ≤0.005 mm。.

FMS-001
軸 / 001 — 特色
精密車削軸
在自由加工鋼 1215(含硫化)或 12L14(含鉛)中的精密 CNC 車削圆柱軸。外徑公差 h6(±0.005–0.008 mm)為標準;一般精密應用為 h7。由車床加工而成的表面粗糙度 Ra ≤0.4 μm——不需要二次研磨,因自由加工鋼的表面粗糙度更佳。直線度 ≤0.02 mm/m;圓柱度 ≤0.005 mm。同一 CNC 設備完成鍵槽、十字孔、平鍵與螺紋特徵。標準直徑範圍 Ø1 mm 至 Ø80 mm;Ø0.5 mm 至 Ø20 mm 的瑞士型車削,L/D >10:1。可提供鎳或硬鉻鍍以提高耐腐蝕與耐磨性。大宗生產數量按具競爭力的價格報價——自由加工鋼切削速度比 45# 銅鋼快 3 倍。.
1215 · 12L14 · SUM24L · SS303 · 黃銅
報價

FMS-002
軸/ 002
小型軸
用於醫療器械、連接針、鐘錶元件及精密儀器的瑞士車床小直徑精密軸 Ø0.5–Ø8 mm。可實現長徑比高達25:1。外徑公差h7;表面粗糙度Ra ≤0.4 μm。端部倒角或圓角。批量包裝於保護托盤中。.
1215 · SS303 · Ti · 黃銅報價

FMS-003
軸/ 003
階梯軸
多直徑分級精密斷面軸。肩部垂直度 ≤0.005 mm;軸座公差為 h6。台階直徑公差 ±0.005 mm。為防止疲勞凹陷,肩部圓角≥R0.3 mm。依直徑與長徑比選用瑞士車床或一般車削。.
12L14 · SS303 · 黃銅報價

FMS-004
軸/ 004
螺母座
精密螺母座筒身與螺紋嵌入座殼。 內螺紋 4H/6H;孔徑同心度對外徑 ≤0.005 mm。 起毛、六角或圓形外徑以便扳手握持或壓入配合。 出貨前所有螺紋特征均以Go/No-Go量表檢查。.
12L14 · SS303 · 黃銅報價
材料: 1215 · 12L14 · SUM24L · SS303 · SS316L · 黃銅 · Ti 等級 2
全部 4 件 → 請求接觸針、定位針與鍵定位針、針釘、活塞體、襯套與精密套筒——最高量級的精密車削產品族。接觸針圓柱度 ≤0.002 mm;定位針外徑 h6,粗糙度 Ra ≤0.4 μm;襯套外徑/內徑同心度 ≤0.005 mm。所有針件均附保護包裝,以在運輸過程中穩定尺寸。.

FMS-005
PINS / 005 — 精選
接觸針
用於電氣連接器、ICT 測試治具、彈簧接觸組件與提針針頭應用的精密接觸針與測試探針針。外徑公差 h6;圓柱度 ≤0.002 mm——在彈簧加載針組件中對穩定接觸力至關重要。接觸筒 Ra ≤0.2 μm,通過在自由加工鋼中進行精密車削後再電解拋光或筒拋光實現。尖端幾何形狀依圖紙—尖點(錐形)、平頭、皇冠、鑿形或球形半徑。淬硬版本:1215 鋼, HARD chrome 900–1200 HV 以提高耐磨接觸表面。金 plating(0.1–0.5 μm)覆於鎳之上,適用於低接觸電阻電信號應用。大批量可達 50,000 支。.
1215 · 12L14 · SS303 · BeCu · 黃銅
報價

FMS-006
銷 / 006
定位銷
精密銷釘與定位銷,外徑公差 h6/h7,Ra ≤0.4 μm,圓柱度 ≤0.003 mm。淬火選項:GCr15 HRC 60–64 或 40Cr HRC 55–60。領端倒角(標準 15°)以利組裝導引。現貨含 DIN 7 與 ISO 8734 標準尺寸;可按圖紙定制。.
1215 · GCr15 · SS303報價

FMS-007
PINS / 007
釘釘
小型精密釘扣件,外徑公差 h8。尖端或平端;先導倒角。批量包裝於保護性包裝中。自由加工鋼或不銹鋼。鍍鋅或鎳鍍選項。.
1215 · SS303 · 黃銅報價

FMS-008
PINS / 008
柱塞
柱塞、球柱塞與鎖扣柱塞外殼。外螺紋 6g;用於球與彈簧組件的貫徑通孔。提供輕、中、重彈簧力版本。以合格與不合格檢測螺紋。亦提供僅外殼以便客戶自組裝彈簧與球。.
12L14 · SS303 · 黃銅報價
FMS-009
PINS / 009
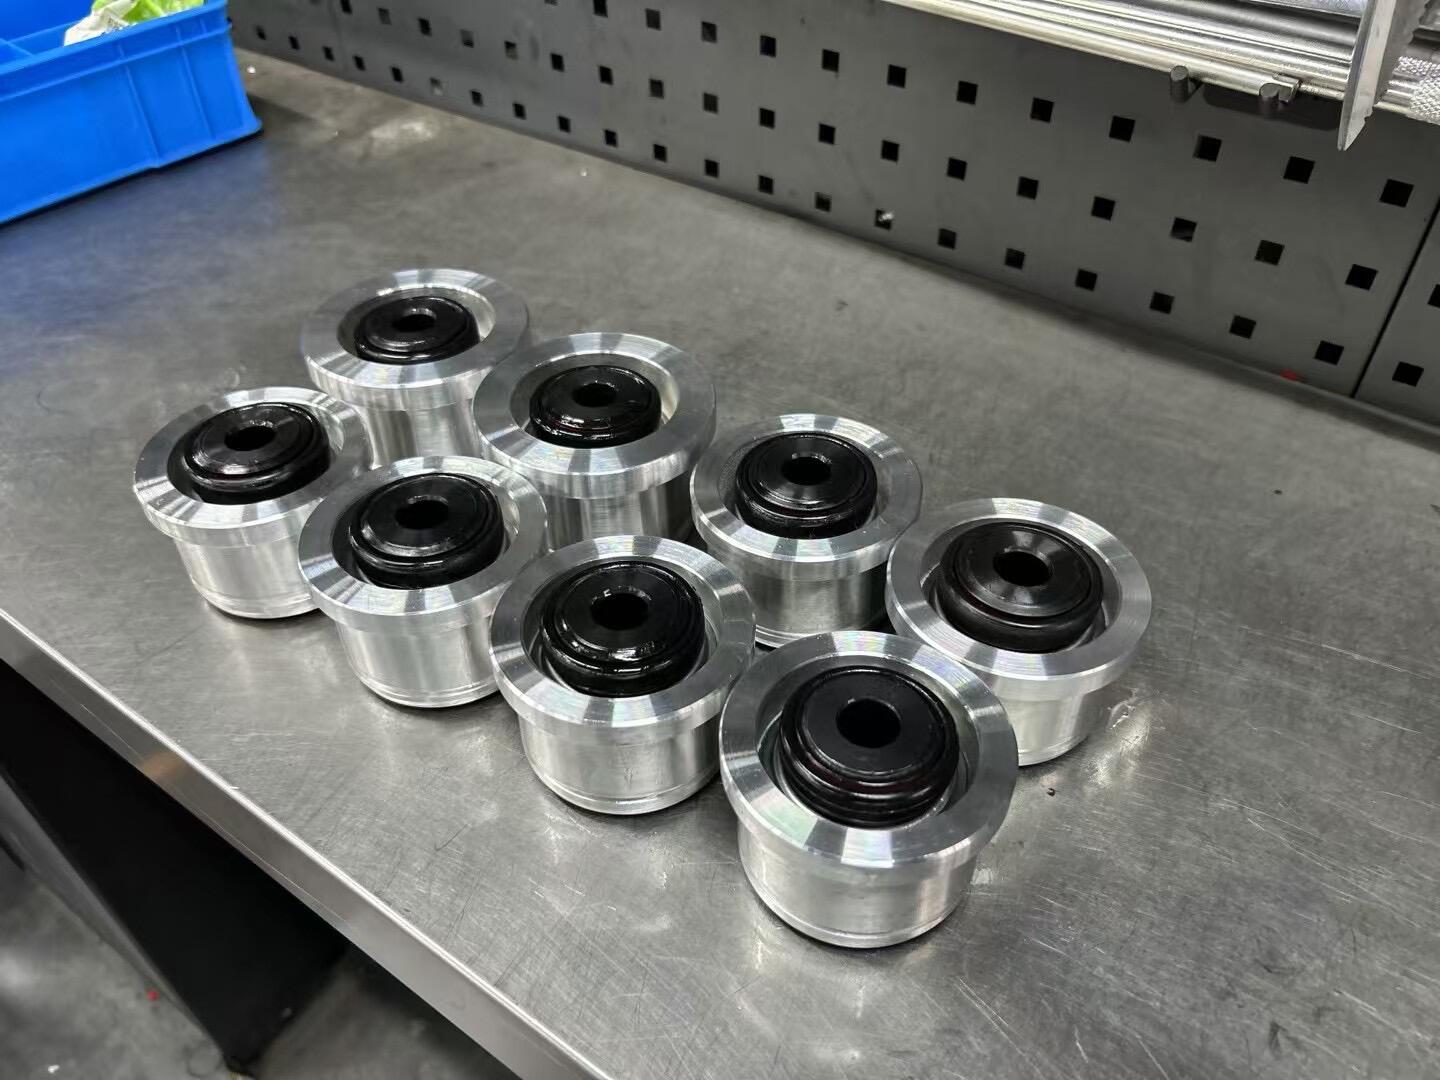
軸套
精密孔筒襯套與線性襯套,H7 孔公差,外徑/內徑同心度 ≤0.005 mm。可選油槽、法蘭及壓入外徑選項。青銅(自潤滑)、自由加工鋼(鍍層)與 SS316(耐腐蝕)版本。.
青銅 · 12L14 · SS316報價

FMS-010
PINS / 010
精密套筒
精密套筒與管件間隔件,外徑/內徑公差緊密 (h7/H7),孔徑 Ra ≤0.4 μm。軸向間距控制長度公差 ±0.01 mm。端面平行度公差 ±0.005 mm。防腐蝕採黑氧化或鎳鍍處理。.
12L14 · SS303 · 黃銅報價
材料: 1215 · 12L14 · GCr15 · SS303 · SS316 · 青銅 · BeCu · 黃銅
請求全部 6 個 →精密螺紋件、螺紋連接件、轉接連接件,以及螺紋質量與孔徑精度決定組裝系統功能的噴嘴座。儀器與醫療精密應用之螺紋公差等級為 4H/4h;通用用途為 6H/6g。所有螺紋件皆以Go/No-Go量規檢驗。噴嘴孔徑公差 ±0.002 mm;孔槽表面 Ra ≤0.1 μm,透過精密鏜削後再拋光或超精加工以確保穩定的流量係數。.
FMS-014
螺紋 / 014 — 特徵
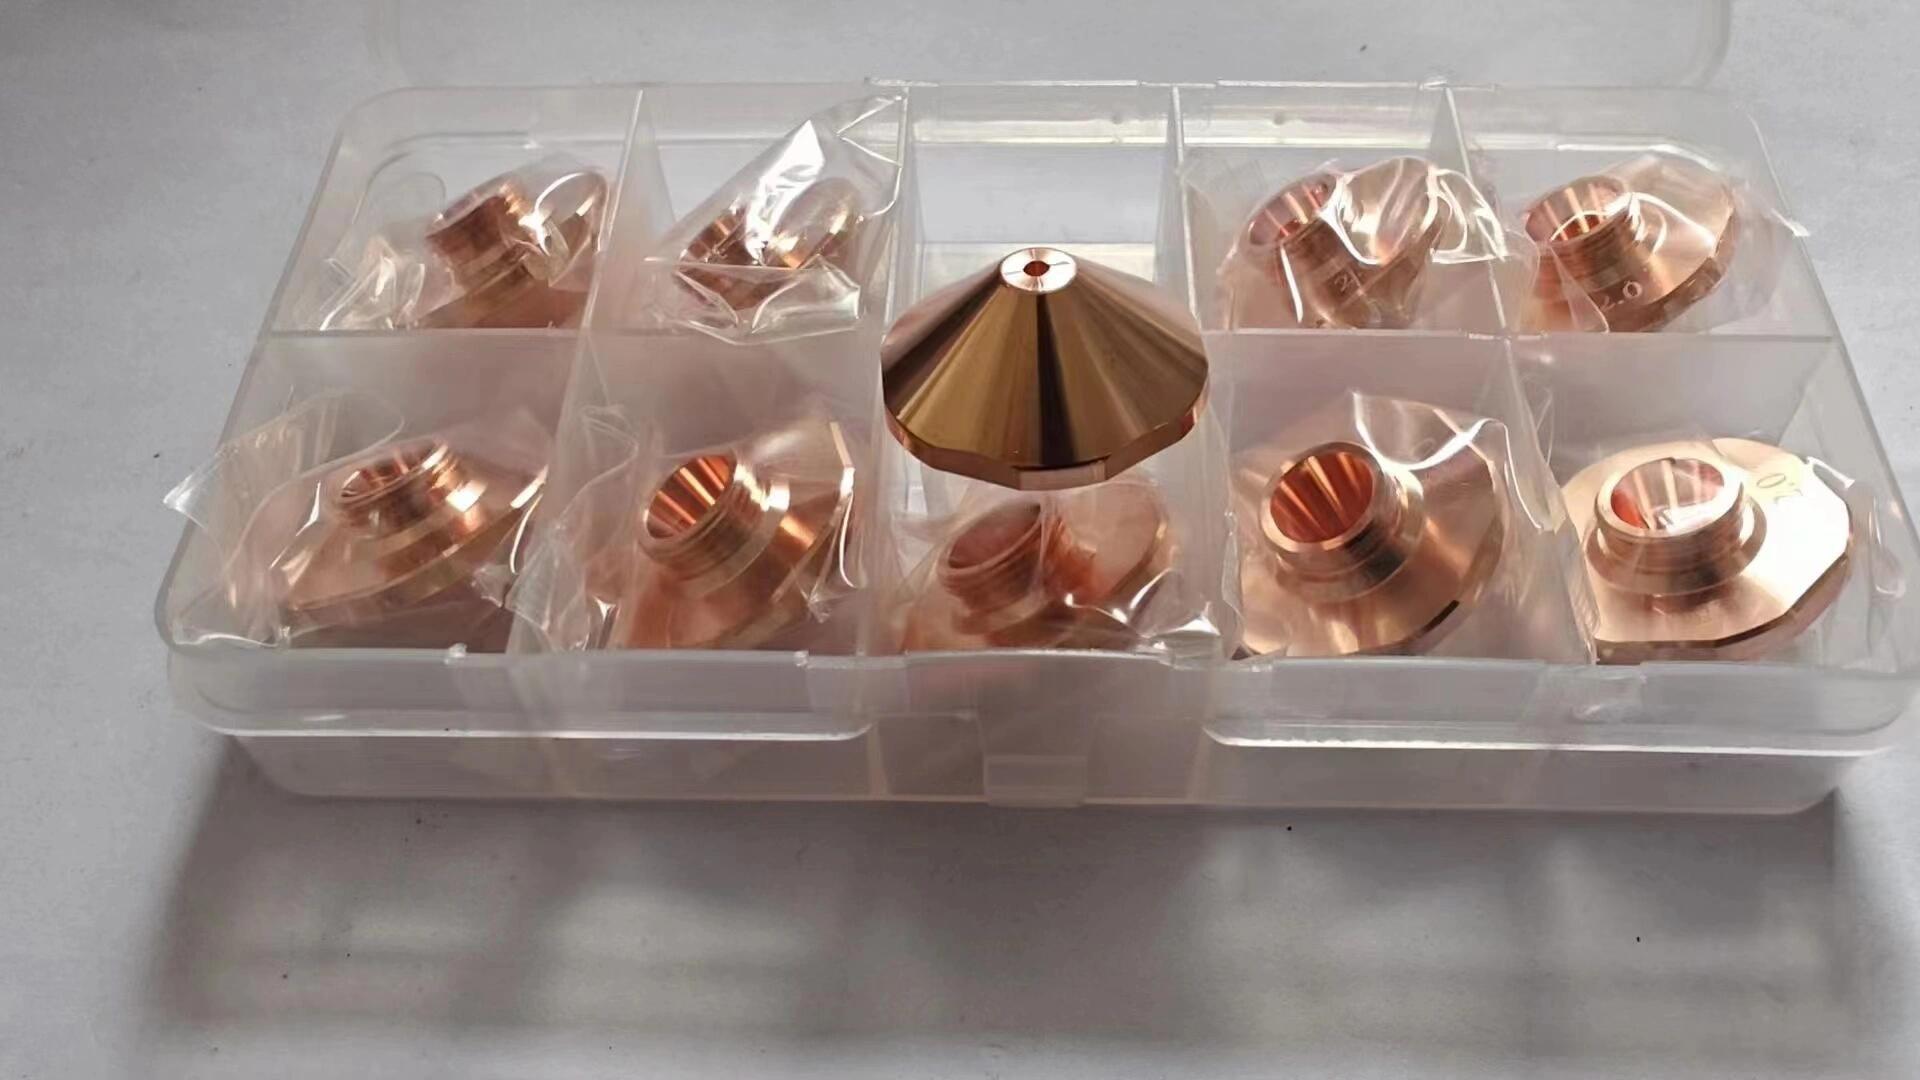
噴嘴座
用於流體處理、氣動分配與噴霧系統的精密噴嘴座與注射噴嘴本體。內部孔徑公差 ±0.002 mm — 決定流量係數與噴霧形狀穩定性的規格。孔槽表面 Ra ≤0.1 μm,透過精密銑削再經拋光或超精加工達成——不僅僅是鑽削與銑削。閥座密封的座錐角公差 ±0.1°。噴嘴本體於集流槽安裝的外螺紋:6g 螺紋等級,螺紋形狀由光學對位儀檢查。提供 12L14(標準)、SS316L(耐腐蝕流體)與 PEEK(化學工藝)版本。可定制孔徑尺寸從 Ø0.1 mm 起。.
12L14 · SS316L · PEEK · 鈦
報價

FMS-011
螺紋 / 011
精密螺紋件
高精度螺紋元件,具緊密的螺紋形態公差——螺距公差、襯角與小徑/大徑皆受控。儀器與醫療用途為 4H/4h;一般用途為 6H/6g。以光學對位儀檢查螺紋輪廓。整段螺紋運轉量檢查。.
12L14 · SS303 · Ti · 黃銅報價

FMS-012
螺紋 / 012
THREADING 連接器
用於氣動、液壓與儀表管路的小直徑螺紋連接器配件。公制、NPT、BSP 與 G 緊徑選項。六角本體便於扳手操作。密封膠或 O 型圈槽為整體加工。所有螺紋皆進行通/不通檢驗。.
12L14 · SS303 · 黃銅報價

FMS-013
螺紋 / 013
Adapter 連接器
螺紋到螺紋與螺紋到推入式接頭的轉接連接器。兩種螺紋特徵在單一夾具中同軸加工 — 螺紋軸線同軸度 ≤0.005 mm。中本體六角設計以施力扭矩。提供公制轉換為英制與 NPT 轉換為 BSP 的轉接.
黃銅 · SS303 · 12L14報價

FMS-015
螺紋/ 015
螺紋嵌件本體
高精度螺紋嵌件外殼與類 Helicoil 螺紋修復嵌件。外螺紋用於壓入或膠接安裝;內螺紋為所需的修復螺紋等級。皆經過進/退檢驗。粗花紋外徑用於壓入保持扭矩。.
SS303 · 12L14 · 黃銅報價
材料: 12L14 · SS303 · SS316L · 黃銅 · PEEK · Ti Grade 2
請求全部 5 件 →瑞士型長軸精密零件、小型連接柱、圓柱形支撐柱、六角車削件,以及醫療小型硬件——需要瑞士型 CNC車床或專業能力的專家級精密車削產品。瑞士型車削在Ø0.5 mm直徑時可達到長徑比大於20:1。醫療硬件採用不銹鋼SS316L、鈦級別2以及PEEK,並依ISO 10993與ASTM F136要求進行被針化與電解拋光。.
FMS-020
瑞士與特別 / 020 — 精選
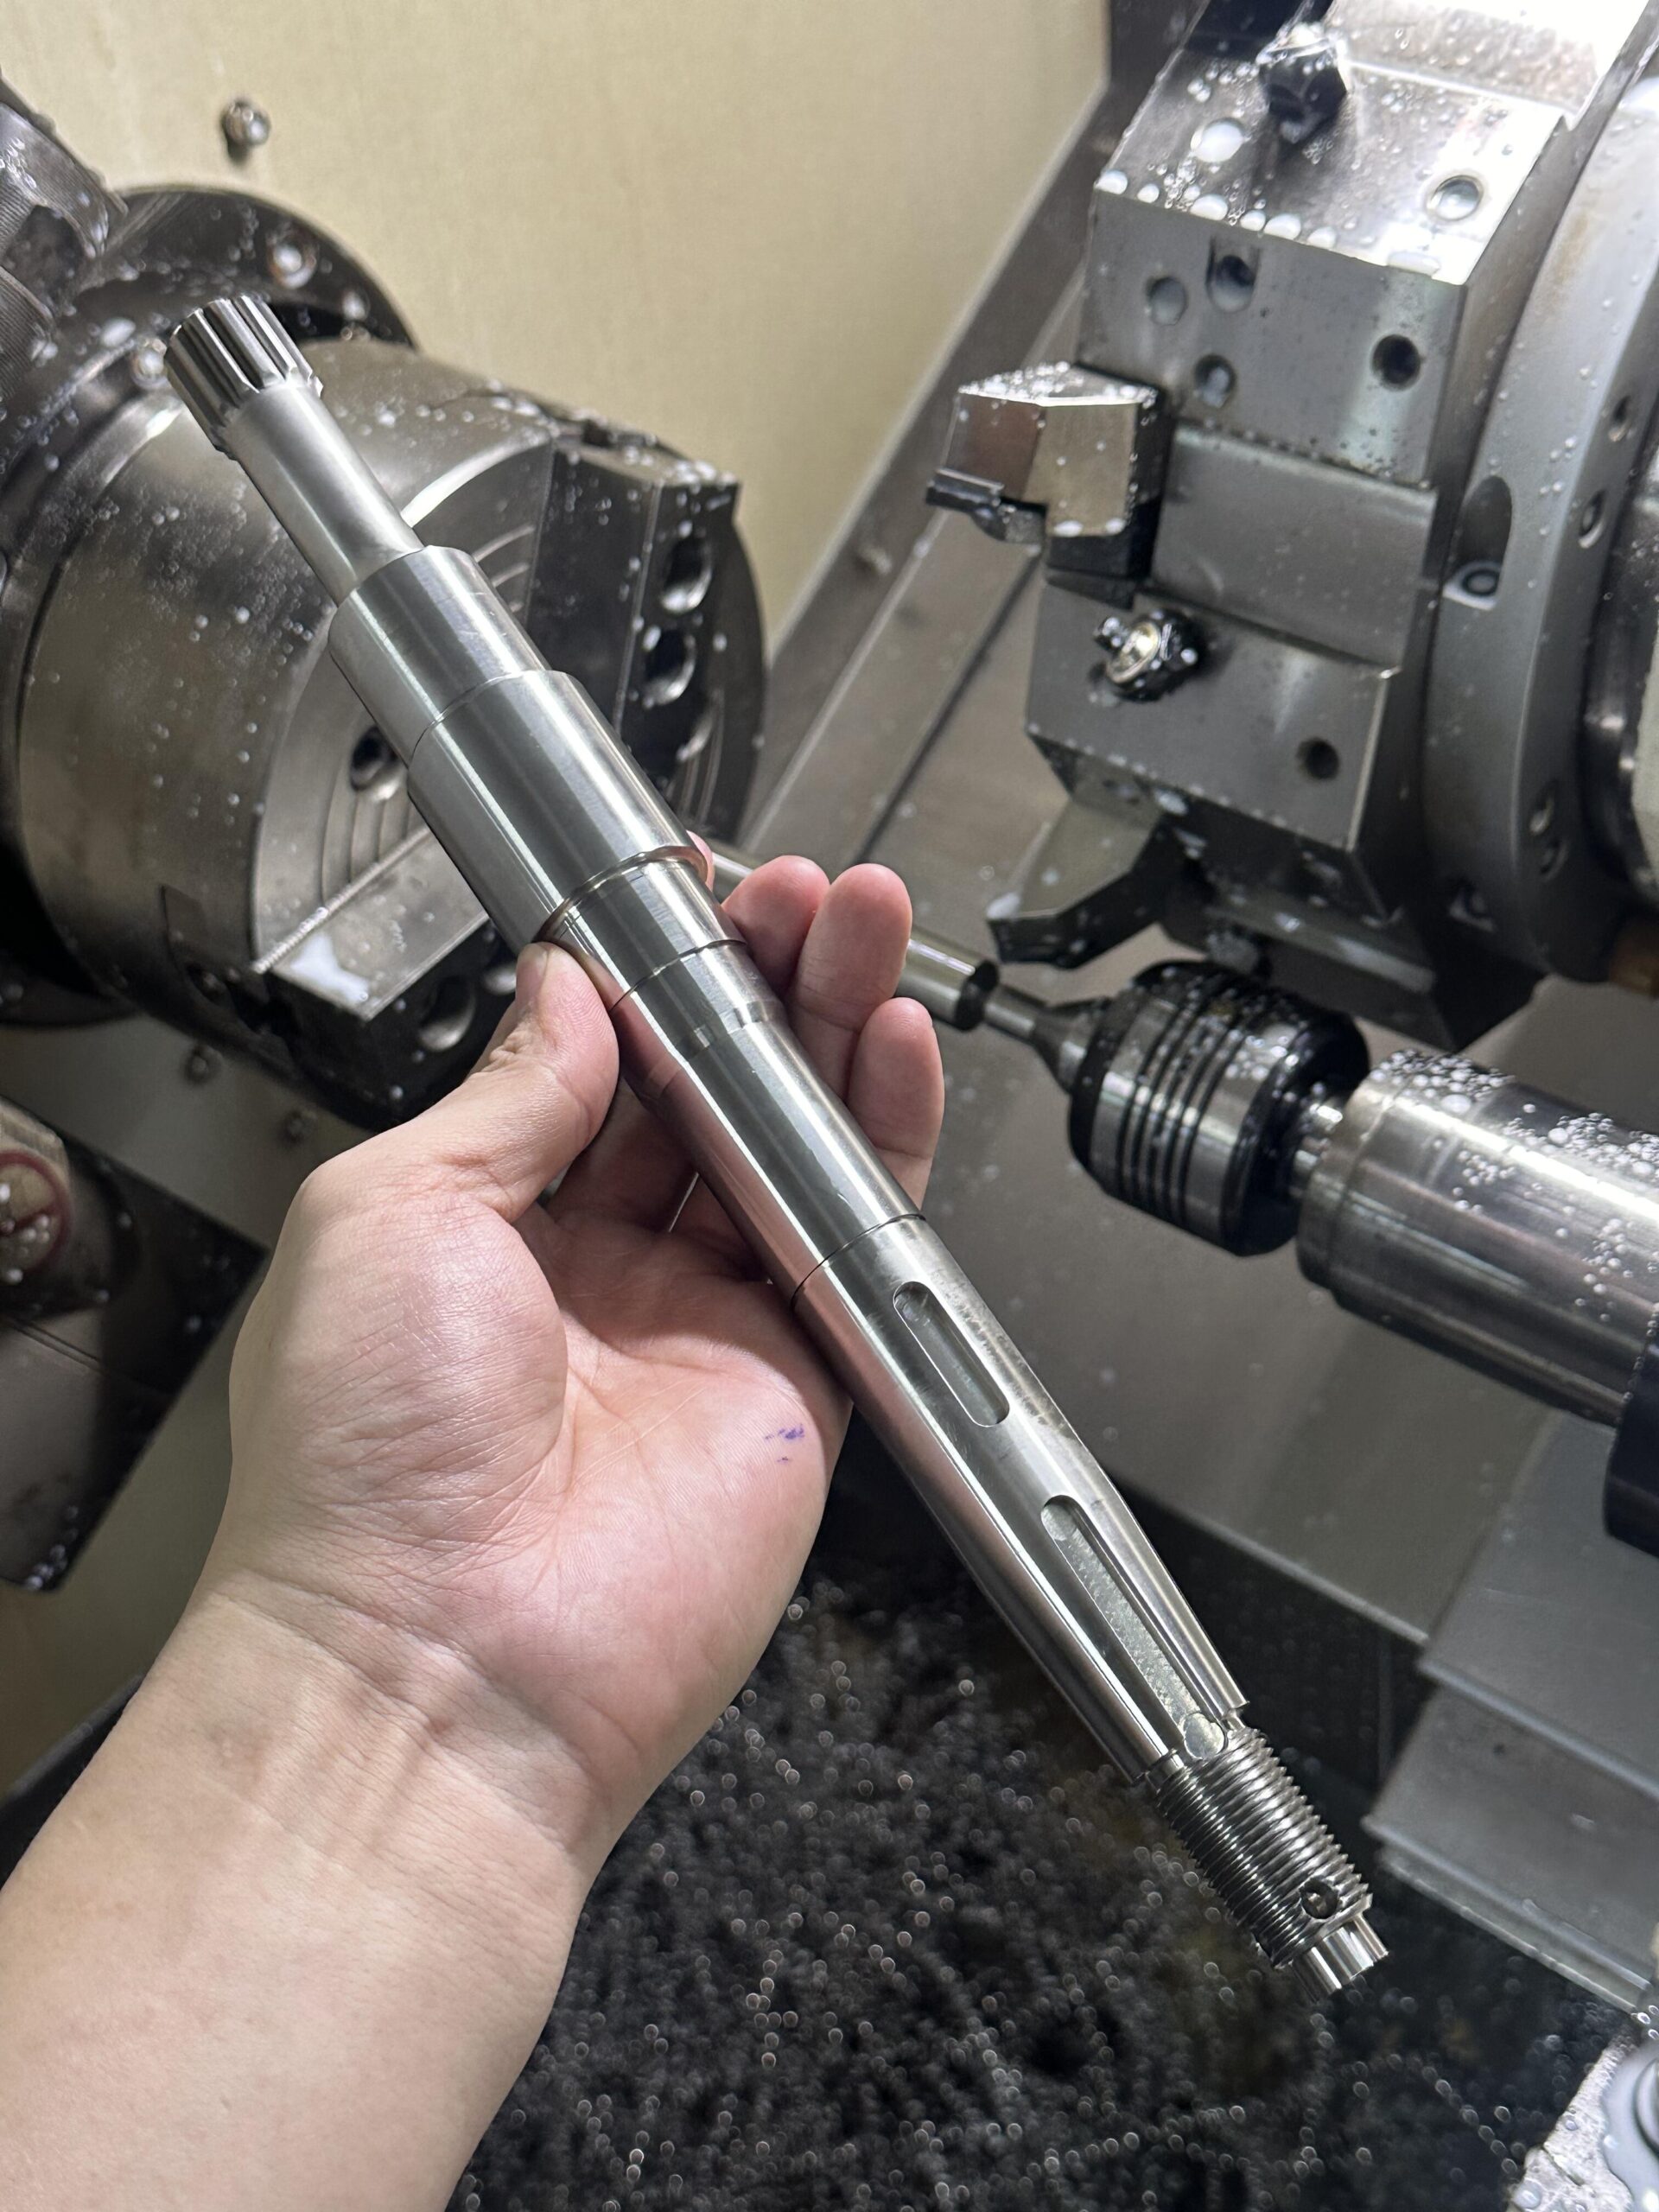
瑞士型長軸件
在瑞士型(滑動車床)CNC車床上的長而細的精密軸件——專為當工件直徑相對於長度過小而無法在中心與尾座車削時產生撓曲的情況而設計。可實現:Ø0.5 mm至Ø20 mm,長徑比超過20:1,外徑公差為h7,Ra ≤0.4 μm,圓柱度 ≤0.005 mm——整個軸長。相同零件使用常規CNC車削會因長徑比>5:1而產生外徑錐度與卵形變形,而瑞士型透過在切削區域支撐工件的導向筒來消除。材料:自由加工鋼1215、不鏽鋼303 SE(非磁性)、鈦 Grade 2、黃銅、鋁。應用:醫療器械主軸、表芯機芯零件、連接觸點軸、精密儀器致動杆。.
1215 · SS303 SE · Ti Gr2 · 黃銅 · 鋁
報價
FMS-019
瑞士與特別 / 019
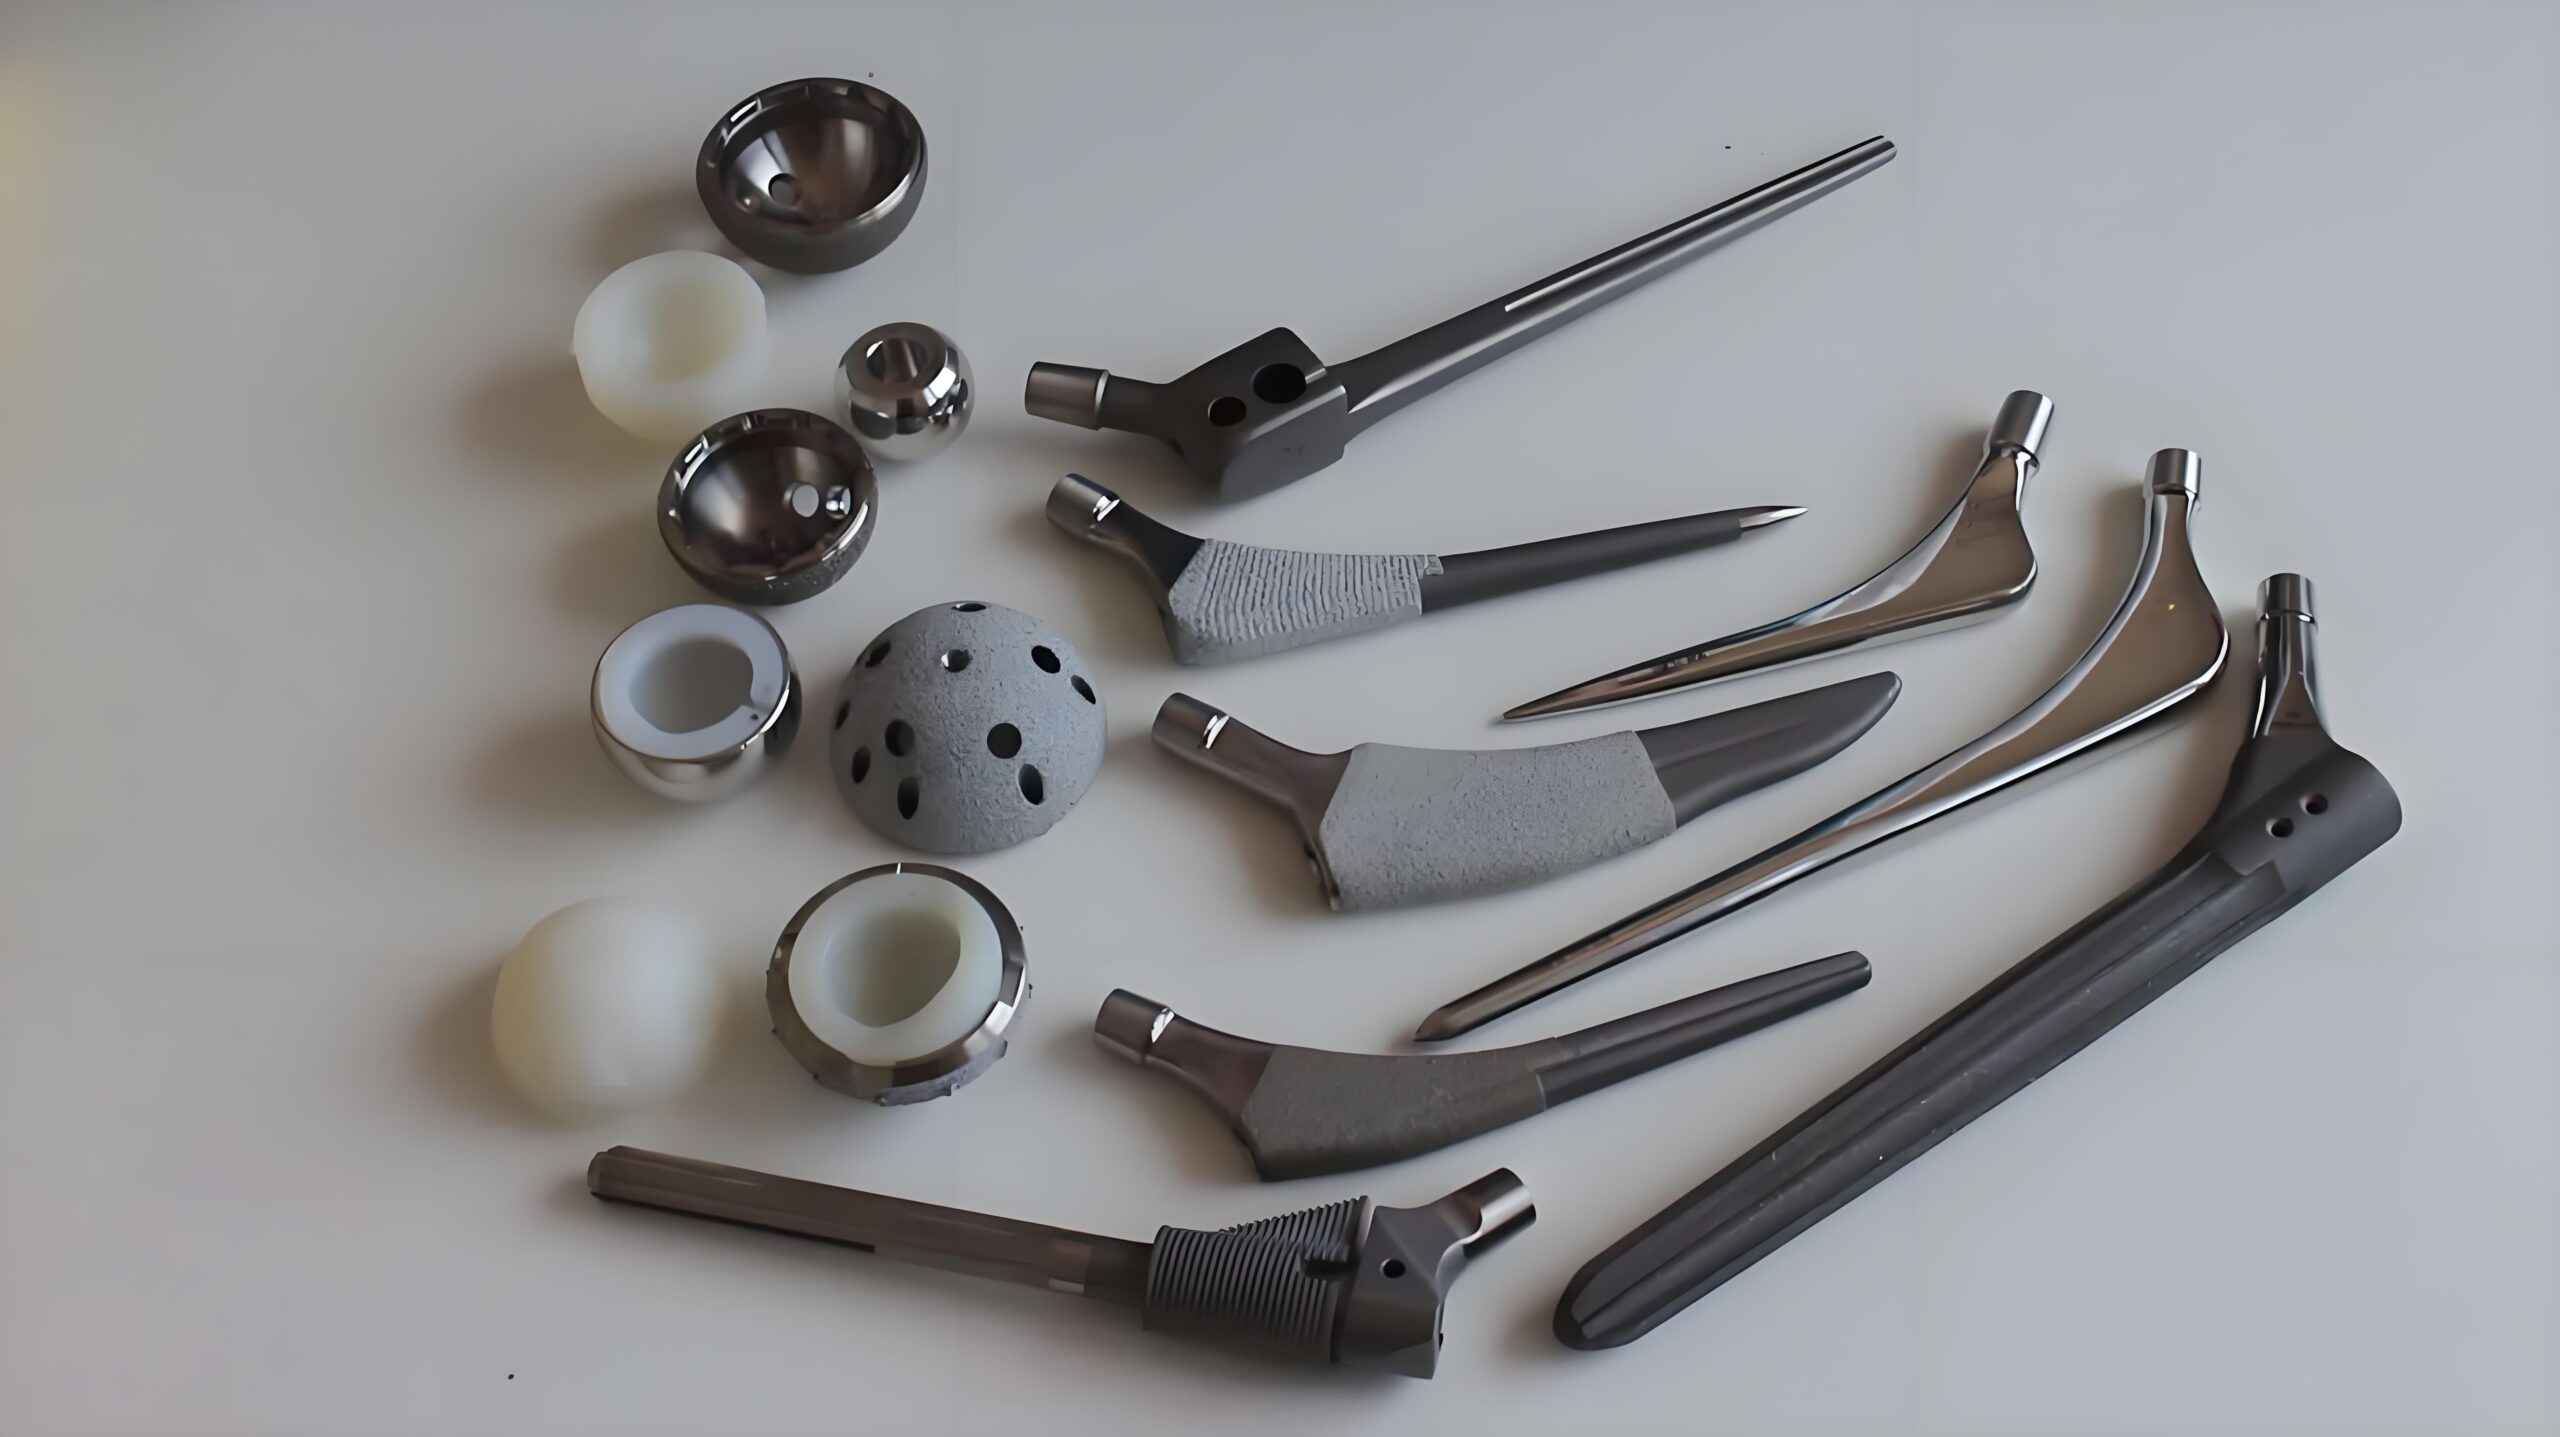
醫療小型五金
用於醫療器械與外科手術用品的小型精密車削硬件——針芯座、針筒尖端、內視鏡元件針、植入螺絲,以及儀器主體插銅。使用SS316L或 Ti Grade 2,具被針化或電解拋光。Ra ≤0.4 μm標準;植入部位相鄰表面 Ra ≤0.1 μm。提供ISO 10993生物相容性文件。.
SS316L · Ti Gr2 · PEEK報價
FMS-021
瑞士與特殊 / 021
小型連接柱與支撐件
PCB 支撐柱、連接柱與圓筒型間隔件。M2、M2.5、M3、M4 公/母螺紋。外徑 h8;高度公差標準為 ±0.05 mm;精度 ±0.01 mm。六角或圓柱形本體。大量批次採用防靜電包裝,適用於抗靜電敏感型 PCB 組裝。.
12L14 · SS303 · 黃銅 · 鋁報價

FMS-022
瑞士與特殊 / 022
六角車削零件
六面六角輪廓的精密車削零件——六角支撐件、六角間隔件、六角嵌件本體與六角肩螺栓。六角對邊公差為 h9,以便扳手裝合。內螺紋 4H/6H;外螺紋 6g。材質包含黃銅、易切削鋼、不銹鋼與鋁。.
黃銅 · 12L14 · SS303 · Al6061報價
材料: 1215 · SS303 SE · SS316L · Ti 等級 2 · PEEK · 黃銅 · Al6061
全部 4 件 → 請求製造能力
需要哪些精密車削零件
超越標準 CNC 車削
🔬
瑞士型車削 — L/D >20:1 不產生偏擺
瑞士型(滑動床頭) CNC 車床在切削區通過導向套筒支撐工件 — 消除傳統車床在 L/D >5:1 無法避免的偏擺。Ø0.5 mm,長度 10 mm,公差為 h7 — 在傳統 CNC 上不可能實現。.
⚗
自由加工鋼 — 表面粗糙度比常規高出 3 倍
1215 和 12L14 由車床加工可達 Ra ≤0.4 μm 表面粗糙度 — 無需二次磨削,因短脫硫化物與鉛 inclusions 使刀具無積碳。等同的 45# 炭鋼需要磨削以達到相同表面。.
💎
噴嘴孔穴 ±0.002 mm — 端孔鏜削
噴嘴與孔洞公差經由精密數控車削加工後再拋光或超精加工,直徑公差達±0.002 mm。孔表面 Ra≤0.1 μm,確保穩定流量係數。孔徑尺寸自 Ø0.1 mm 起 — 超越一般鑽床能力範圍。.
🧲
SS303 SE — 非磁性自由加工不銹鋼
SS303 SE(含硫增強)結合自由加工級別的加工性優勢與奧氏體不銹鋼的耐腐蝕性。非磁性 — 適用於需消除磁干擾的精密感測器支架與醫療零件。.
🏥
醫療硬體 — ISO 10993 文件
小型醫療車削件採用 SS316L 與 Ti 等級 2,經陽極氧化(ASTM A967)或電解拋光(Ra ≤0.4 μm)。提供 ISO 10993 生物相容性框架文件。每批醫療材料皆附有熱號與化學成分證明。.
📦
鍍覆 — 關鍵零件的 XRF 厚度驗證
對關鍵醫療與航太端子與連接器零件進行金、錫、鎳與硬鉻鍍並以 XRF(X 光螢光)測厚。鍍層規格寫入零件訂單中 — 僅以製程控制無法單獨假定。.
精密規格
各零件類型的公差 — 精密車削件
📐
尺寸公差
外徑標準
公差 h6 / h7
孔槽 (H)
H7 / H8
圓柱度(銷子)
≤0.002 毫米
外徑/孔同心度
≤0.005 毫米
螺紋等級標準
6H / 6g
螺紋公差等級.
4H / 4h
表面精加工
Ra ≤0.4 μm
噴嘴孔徑
±0.002 毫米
🔬
材料與加工參考
瑞士最小外徑
Ø0.5 毫米mm
瑞士式CNC。長徑比>20:1。整個軸長皆為h7公差。.
自由車削光亮
Ra ≤0.4μm
1215/12L14 旋削表面 — Ra ≤0.4μm 無需研磨。.
光整孔徑
Ra ≤0.1μm
噴嘴孔徑與接觸針桶身光整至 Ra ≤0.1μm。.
鍍金
0.1–0.5μm
在鎳障壁上。醫療與航空訂單經XRF驗證。.
品質系統
ISO 9001
ISO 9001:2015。醫療批次可追溯與材料證明標準。.
最小訂購量
1 件
原型到 50,000+ 件量產。50 件起的量販定價。.
表面處理
鍍層與表面處理 小型精密零件
所有鍍層均以成品尺寸為基準—在加工前的 DFM 階段確認鍍層厚度容許量。.
🥇
金鍍
0.1–0.5 μm 金鍍覆蓋在 2–5 μm 鎳障壁上。對信號連接器、測試探針針、精密端子具有低且穩定的電接觸電阻。醫療與航天訂單採用 XRF 厚度驗證。.
端子接觸針
🔘
鎳鍍
在自由加工鋼上採用電解亮鎳 5–15 μm 或化學鎳 25–50 μm。防腐保護、可焊接表面與硬度(約 500 HV EN)。金鍍底層為連接器本體標準底層涂層。.
鋼製連接器底層
🔩
硬質鍍鉻
硬質鉻 10–30 μm,硬度 900–1200 HV,磨光後 Ra ≤0.1 μm。在磨耗環境中提供最大接觸腳、柱塞軸與精密軸的耐磨性。可按需求提供無鉻替代品。.
接觸針柱塞
🪙
錫鍍
亮錫 5–15 μm,用於端子本體與連接器針的可焊性。錫-銀合金(Sn96Ag4)用於無鉛應用。符合 RoHS。對壓接與焊接的電接觸具有低電阻。.
端子RoHS
🔲
黑色氧化
高溫黑色氧化,對輕度腐蝕提供保護且尺寸變化為零(<1 μm)。保留精密端子、軸與連接器的 h6/h7 公差。一般工作車間需要耐腐蝕但不影響尺寸公差的精密車削件標準做法。.
精密針軸
⚗
致密化(SS)
柠檬酸鹽酸酸鹽酸鹼處理,按 ASTM A967 對 SS303、SS316L 與 Ti 件實施被動化處理。恢復被動氧化層以達到最大耐腐蝕性。所有不銹鋼或鈦金屬的醫用與食品級車削件皆需,並附證書。.
醫療用不銹鋼鈦
✦
電解拋光(EP)
在 SS316L 醫療硬件上進行電解除蝕抛光,達到 Ra ≤0.4 μm。去除機加工表面的微觀粗糙度與嵌入污染物,為貼近患者組織或體液的醫療器械元件創造光滑、抗生物負荷的表面。.
醫療用 SS316L生物負荷
我們的優勢
為何工程師指定我們 精密車削件
瑞士
瑞士型車削 — Ø0.5mm,L/D 20+
專用瑞士型 CNC 車床用於長而細的部件,常規 CNC 無法在不偏斜的情況下車削。Ø0.5 mm 直徑,L/D 20:1,公差為 h7 — 該工藝使醫療器械軸與連接觸點銷可作為單件加工完成。.
Ra
自由加工鋼 — Ra ≤0.4μm 不需磨削
1215 和 12L14 於車床上可達 Ra ≤0.4 μm 表面光潔度 — 無二次磨削。這意味著成千上萬件零件的表面光潔度一致,不依賴磨削設定與整修週期。自由加工鋼提供的表面光潔度優勢,是指定其用於精密車削零件的最大原因。.
XRF
電鍍 — 透過 XRF 測厚驗證
在關鍵醫療與航太端子訂單上,金與錫的鍍層厚度以 XRF 光譜法測量。絕不僅以製程控制假設為準 — 已測量並報告。鍍層規格寫入訂單中,不交由電鍍分包商自行解讀。.
1 件
原型到 50,000 件 — 品質相同
從單一原型到大批量生產批次 — 與瑞士型 CNC 的品質相同、相同的 go/no-go 螺紋檢查、相同的鍍層規格、相同的文件。量產定價從 50 件起。未設定「僅限量產」的精密車削零件限制。.
常見問答
精密車削零件 — 常見問題
關於材料、公差、瑞士型車削、鍍層與精密車削零件訂購的技術問題。.
易切削鋼(易切削鋼)在切削時加入硫(1215)、鉛(12L14)或錫鑭,使切屑變短,避免在標準碳鋼表面光潔度下降的積層刃。結果: Ra ≤0.4 μm 的表面光潔度在車床上無需二次磨削即可達成, ,切削速度比 45# 快 3 倍,且在大量生產批次中具有一致的尺寸公差。這些特性使易切削鋼成為鑰匙銷、連接件、螺紋,以及所有在生產量大、對表面光潔度與一致性要求高的小型精密車削件的標準選擇。.
在標準 CNC 車削中心:實際可用的最小外徑約為 Ø2 毫米. 。在瑞士型 CNC 車床(走芯機 / 滑動頭部車床):最小外徑為 Ø0.5 毫米 且長徑比超過 20:1 —— 工件在切削區由導套支撐,消除了普通車床在小直徑與高長徑比下無法防止的撓曲。應用包括醫療器械主軸、連接件觸點銷,以及瑞士手錶元件。.
OD: h6(±0.005–0.008 mm)標準;一般精度為 h7。. 孔: 對軸套的標準為 H7。. 螺紋: 4H/4h(精密、儀器、醫療用);6H/6g(通用用途)。. 表面粗糙度: Ra ≤0.4 μm 的標準車削光潔度;Ra ≤0.2 μm 抛光;Ra ≤0.1 μm 打磨(噴嘴孔、接觸筒)。. 圓柱度: 接觸銷的 Ra ≤0.002 mm。. 外徑/孔同軸度: 軸套與套筒的同軸度 ≤0.005 mm。. 噴嘴孔: ±0.002 mm 直徑。.
對於自由切削鋼: 鎳鍍 (電鍍或化學鎳)用於防蝕及可焊表面;; 金鍍 (在 Ni 上覆蓋 0.1–0.5 μm)以降低接觸電阻的電信號;; 錫鍍 (Sn 或 SnAg)符合 RoHS 可焊性的需求;; 硬鉻 用於耐磨接點,Ra ≤0.1 μm;; 黑色氧化 用於輕度防護,尺寸不變。對於不銹鋼/鎧鋼: 鈍化 依 ASTM A967;; 電解拋光 用於醫療 Ra ≤0.4 μm。所有鍍層均 Applied to net finished dimensions — thickness allowance confirmed at DFM stage.
是。瑞士型(滑動主軸)CNC車床可在以下條件下車削 L/D 比率超過 20:1, ,在自由加工鋼、不銹鋼 SS303 SE、銅合金和鈦中至少Ø0.5 mm。整個軸長保持外徑公差為 h7——這在常規 CNC 上無法實現,因為工件挠曲會使公差在 L/D 超過 5:1 時退化。應用於:醫療儀器主軸、連接器觸點軸、手錶元件,以及精密儀器致動桿。.
黃銅 C36000 是電氣端子與連接器本體的標準——自潤滑螺紋品質、良好的電導率,以及對金與錫的優良鍍層附着力。. 12L14 具有鎳鍍層 用於更高強度的連接器本體。. BeCu 鋯銅合金 適用於需要最高導電性的彈簧接觸元件。. SS303 SE 用於耐腐蝕連接器。. SS316L 用於具有被鉻酸鹽鈍化處理的醫療連接器本體。鍍層選擇:金用於低接觸電阻信號;錫用於可焊性;鎳作為金覆下的屏障。.
MOQ 為 1 件 用於原型。當產量達到時,生產經濟性變得有利於 50–100 件 用於瑞士型件。交貨時間:無二次加工的簡單車削件: 5–7 個工作日. 帶有十字鑽孔、銑削、熱處理的部件: 7–14個工作日. 生產批次 1,000 件以上: 10–20 個工作日. 價格依量販從 50 件起適用。每次報價回覆皆會明確引述實際 lead time。.
Yes — 我們接受客戶自備棒材、線材或鋼坯,且附有材料證書以證實等級與尺寸。供應 超出公稱件數的 10–15% 作為加工設定廢料與材料缺陷之剩餘材料。 我們也接受客戶自備截頭長度。對於醫療、航太與安全關鍵部件,建議使用我們的認證材料庫存以達成完整工件友好的鋼材證明與最終部件可追溯性,而非客戶自備材料,除非客戶有特定合格材料來源。.
結構化資料(FAQPage + ItemList + Product schema)嵌入頁頭 · 適用於 Google FAQ 富結果