
Catégorie de produit
Mur ≥1,0 mm · Déviation ≤0,005 mm · Ra 0,4 µm · CNC sans chatter
TWS / 001 — 008
Sans distorsion
Arbres à paroi fine
Arbres à paroi fine usinés avec précision par CNC avec une épaisseur de paroi allant jusqu'à 1,0 mm. Fixation par mandrin expansible dédiée et coupe légère séquentielle éliminent le chatter et la distorsion de serrage. Déviation de l'OD ≤ 0,005 mm, Ra 0,4 µm rectifié — pour les entraînements légers, encodeurs, et instruments médicaux.
≥1,0mm
Épaisseur minimale de la paroi
≤0,005mm
Déviation de l'OD
Ra 0.4µm
OD usiné
PLAN PART · TWS-000 ARBRE ENCODEUR · SUS316L · PAROI 2 mm
ISO 9001 · RECTIFIÉ PAR MANDRIN EXPANSIBLE
Paroi t = 2,0 mm
↗ Déviation ≤ 0,005
Encodeur · Endoscope · Aéro · Robot · Optique · Pompe
Cas d'utilisation
SUS316L · Al 6061/7075 · Ti Gr5 · PEEK · SUS303
Matériaux
48hr Devis · Prototype en 5 jours
Service
≥1,0mm
Épaisseur minimale de paroi
fixation spécialisée
fixation spécialisée
≤0,005 mm
Déviation de l'OD
après meulage
après meulage
Ra 0,4 µm
Finition de l'OD usinée
Norme de siège de roulement
Norme de siège de roulement
5 Jours
Livraison la plus rapide
commandes de prototypes
commandes de prototypes
Notre travail
Demander une pièce similaire →
Arbres à paroi fine que nous avons fabriqués
Arbres à paroi fine usinés avec précision CNC pour les applications automobiles, robotiques, aérospatiales, médicales et industrielles.
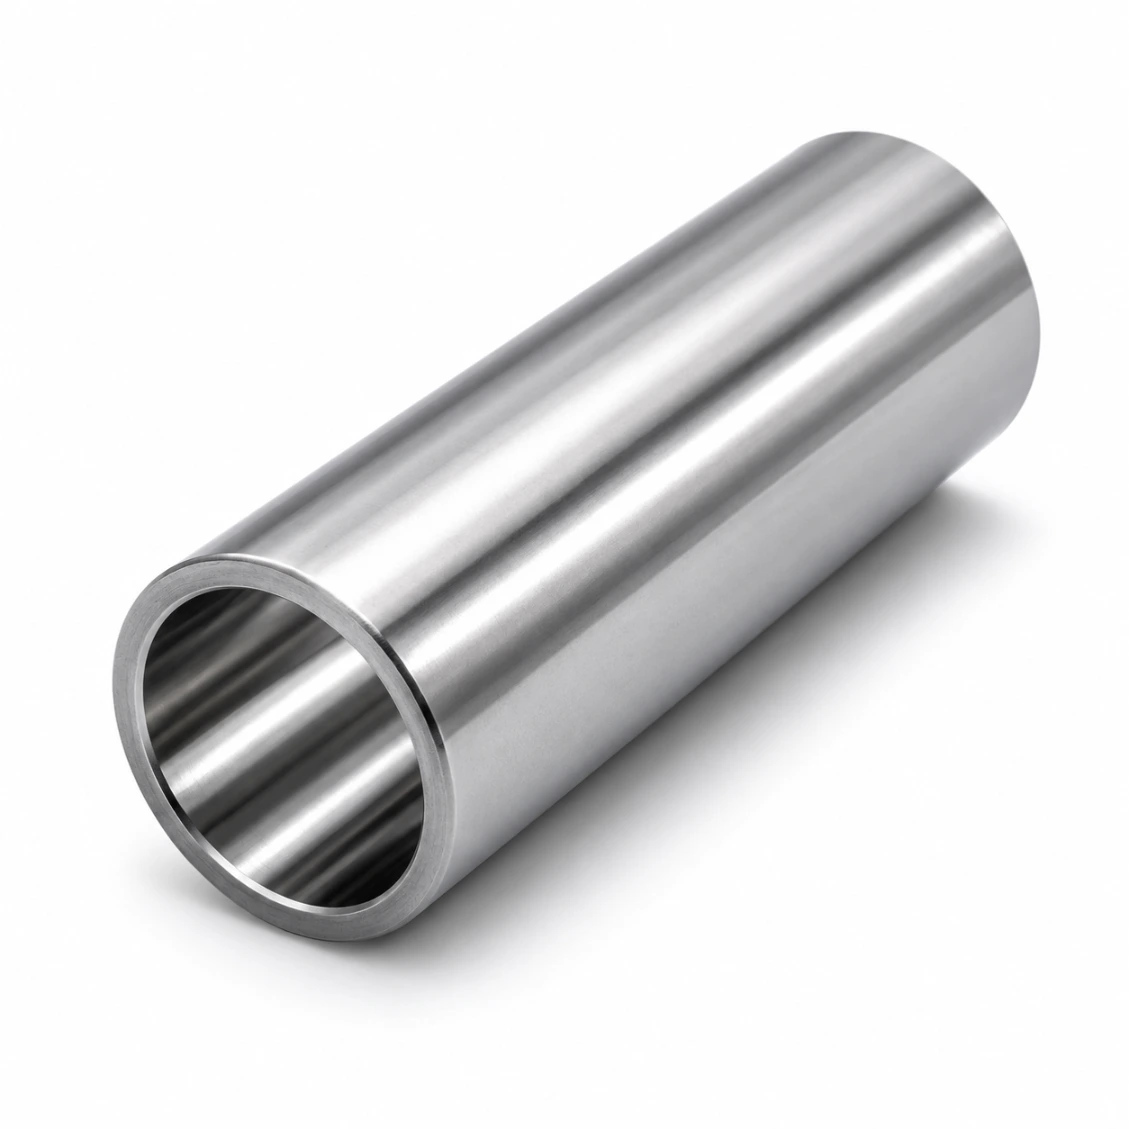 Al 6061 · Encodeur
Arbre d'encodeur à paroi fine
Ø20 mm extérieur / Ø16 mm intérieur · Paroi 2 mm · 200 pièces
 SUS316L · Médical
Arbre médical à paroi fine — Endoscope
Ø8 mm extérieur / Ø5,5 mm intérieur · Paroi 1,25 mm · 50 pièces
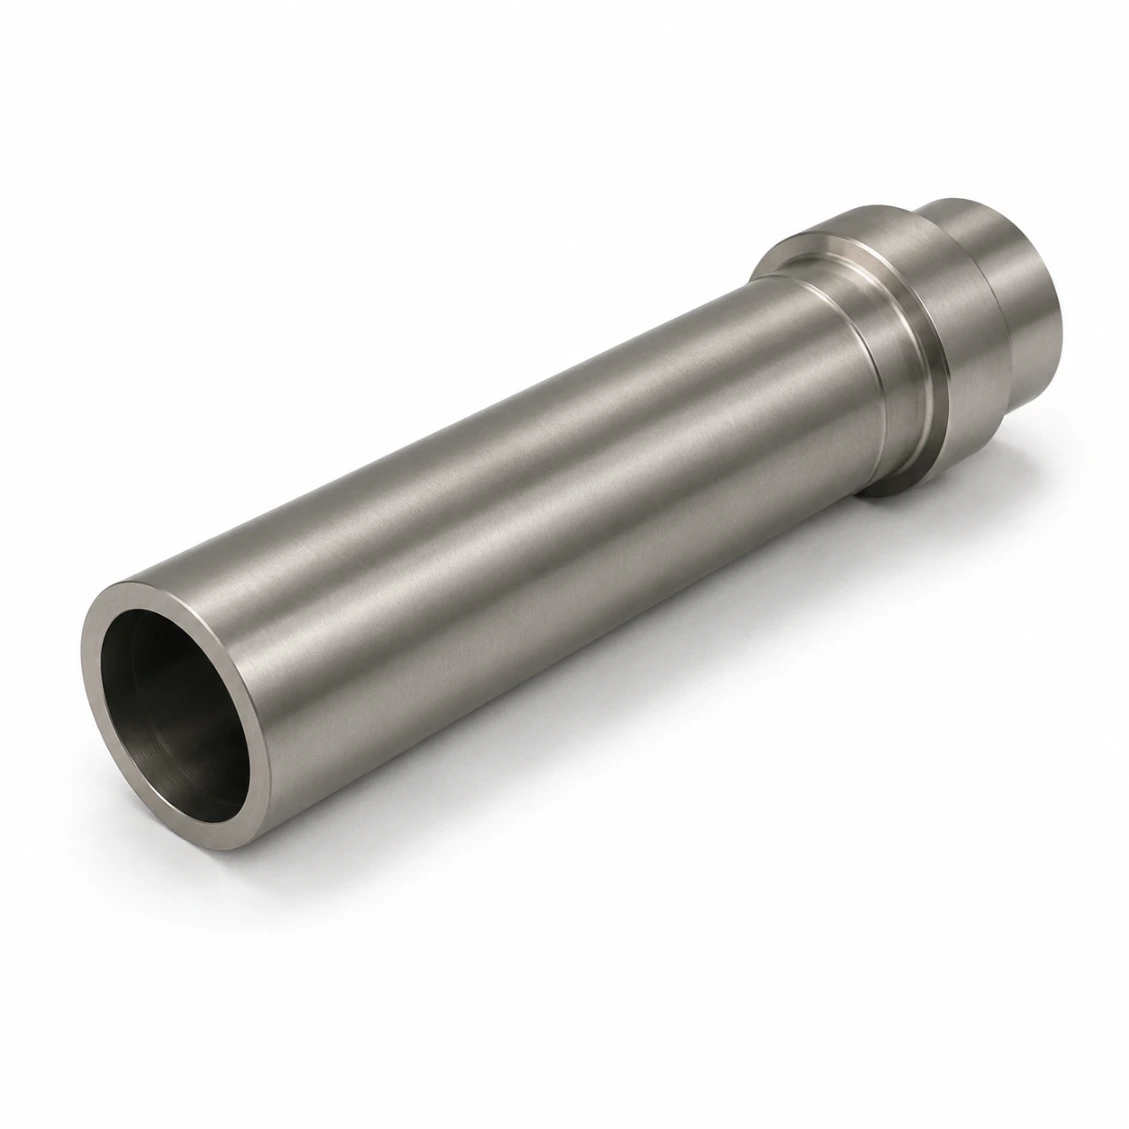 Ti Grade 5 · Aéro
Arbre d'actionneur à paroi fine — Aérospatial
Ø18 mm extérieur / Ø14 mm intérieur · Paroi 2 mm · 20 pièces
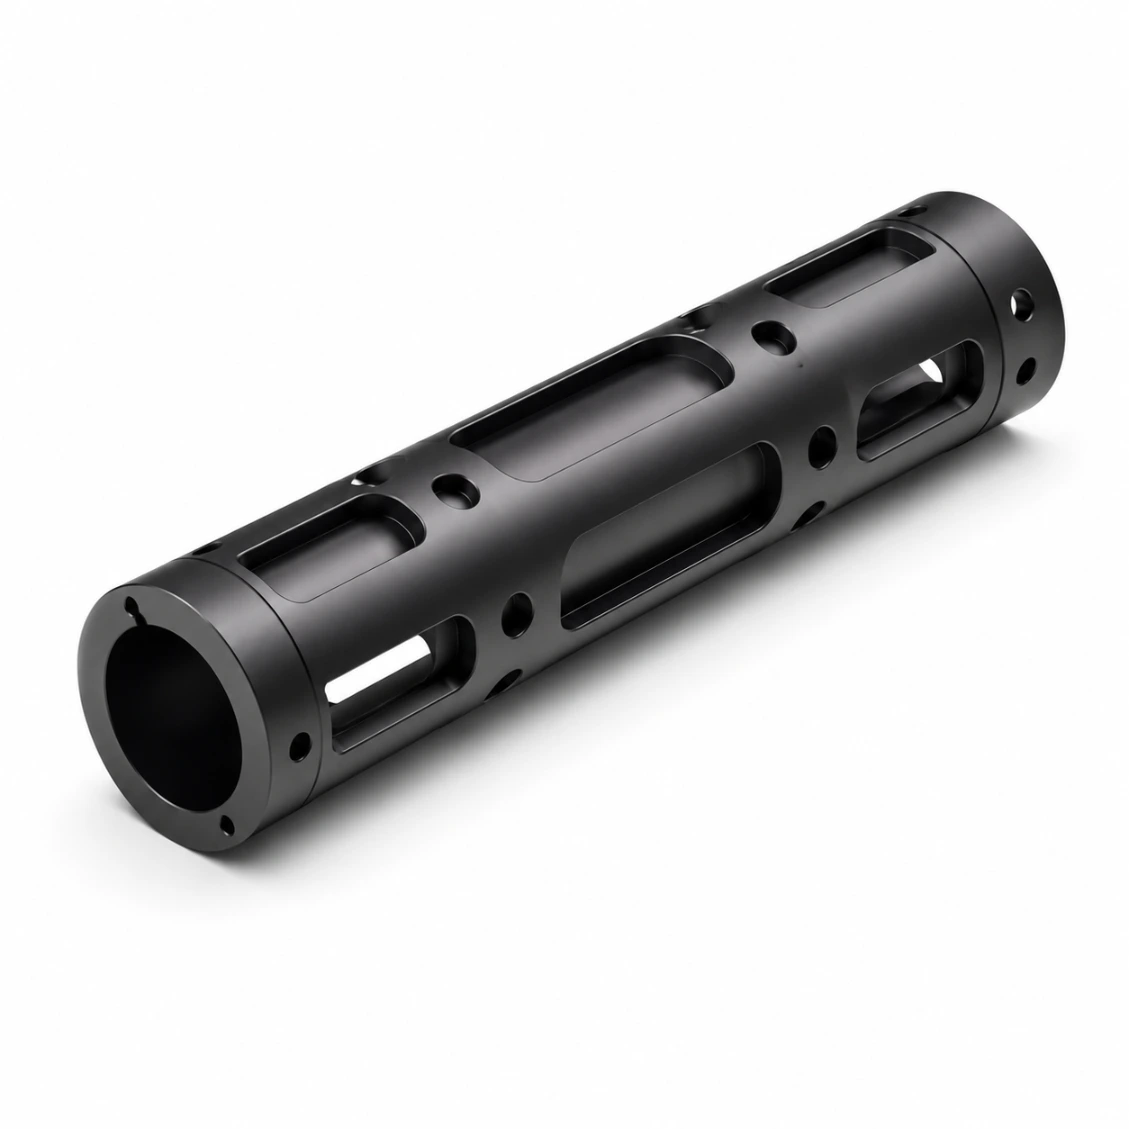 Al 7075 · Robot
Arbre de rotor à paroi fine — Robot
Ø25 mm extérieur / Ø21 mm intérieur · Anodisé · 60 pièces
C45 · Instrument
Arbre optique à paroi fine
Ø14 mm extérieur / Ø11 mm intérieur · Ra 0,2 µm · 80 pièces
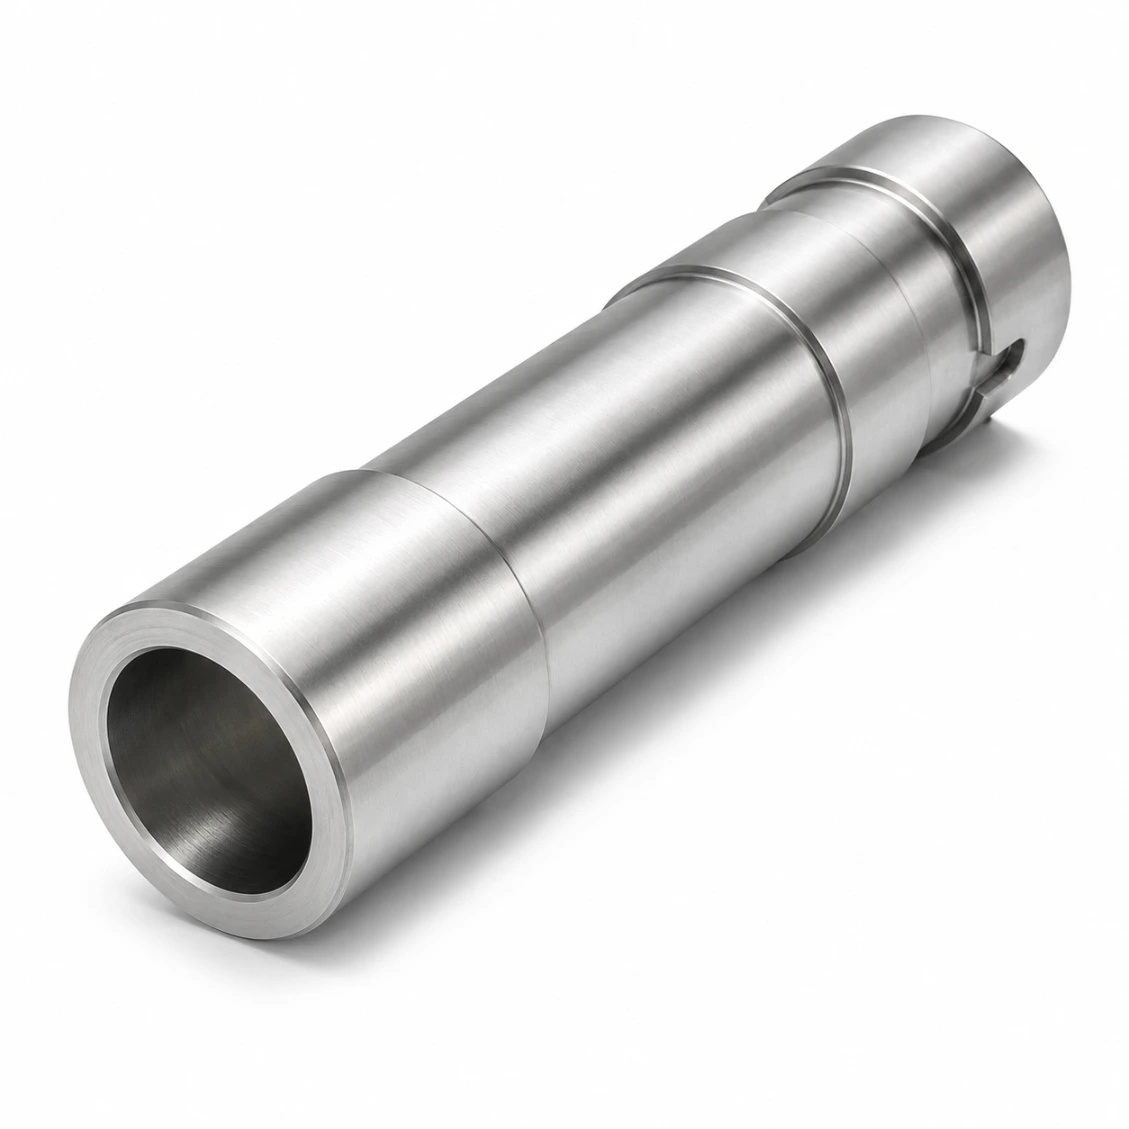 SUS303 · Pompe
Arbre de pompe à paroi fine
Ø30 mm extérieur / Ø24 mm intérieur · Passivé · 120 pièces
 PEEK · Stérilisable
Arbre PEEK à paroi fine — Chirurgical
Ø12 mm Ø extérieur / Ø9 mm Ø intérieur · Paroi 1,5 mm · 30 pièces
 Vérifié par CMM
Épaisseur de paroi et déviation vérifiées
Chaque pièce vérifiée par CMM + contrôle ultrasonique de la paroi
Comment ça fonctionne
De dessin à pièce finie
Téléchargez votre dessin — matériau, tolérances et traitement de surface. Devis en 48 heures.
01
Télécharger le dessin
STEP, DXF, PDF, ou croquis avec dimensions clés et tolérances.
02
Devis en 48h
Matériau, processus, traitement de surface, et délai ferme.
03
Machine CNC & Inspection
Tournage de précision, rectification, vérification CMM, traitement de surface.
04
Expédition dans le monde entier
Rapport dimensionnel complet. DHL / FedEx / fret maritime.
Avis
Fabricant de références de arbres à paroi fine de confiance
★★★★★
"Excellente cohérence dimensionnelle à chaque lot. Le rapport CMM correspond parfaitement à notre inspection d'entrée. Délai de livraison respecté."
AK
Alex K.
Ingénieur Mécanique · France
★★★★★
"La revue DFM de HXC a détecté deux problèmes de conception avant la production. Les pièces finies étaient parfaites dès la première fois. Fortement recommandé."
SL
Sophie L.
Ingénieur Conception · France
★★★★★
"Trois ans à sourcer des arbres de précision chez HXC. Qualité constante, délais fiables, ingénieurs toujours réactifs."
JT
James T.
Ingénieur Senior · France
FAQ
Arbres à paroi fine — Foire aux questions
Questions techniques et de sourcing répondues par nos ingénieurs.
Un arbre à paroi fine est un arbre creux dont le rapport entre l'épaisseur de la paroi et le diamètre extérieur est très faible — généralement paroi/diamètre extérieur < 0,15. À ce ratio, l'arbre est sujet à des vibrations de chatter lors du tournage, à une déformation radiale sous pression de serrage, et à une déformation thermique lors du traitement thermique. La fabrication d'arbres à paroi fine réussie nécessite des dispositifs spécialisés (mandrins expansibles ou mâchoires souples), des passes légères séquentielles, et une sélection soigneuse du traitement thermique ( nitruration plutôt que cémentation pour minimiser la déformation).
Dans l'acier et l'inox : Épaisseur de paroi minimale de 1,0 mm pour des diamètres supérieurs à Ø10 mm. En aluminium : 1,5 mm minimum. En titane : 1,2 mm minimum. En PEEK et plastiques techniques : 1,0 mm. En dessous de ces limites, les forces de serrage lors du tournage extérieur déforment le trou, et la pièce finie reprend sa forme lorsqu'elle est déserrée, provoquant un non-roundness. Pour des parois plus fines que 1,0 mm, envisagez l'électroformage ou la tige en tube comme blank plutôt que l'usinage à partir d'un solide.
HXC utilise trois méthodes de fixation pour l'usinage d'arbres à paroi fine : (1) Mandrin d'expansion — un mandrin hydraulique ou mécanique s'étend pour saisir uniformément l'intérieur du trou, répartissant la force de serrage sans déformation locale. (2) Mors doux adaptés au diamètre extérieur de la pièce — maximise la surface de contact pour réduire la pression unitaire. (3) Supports fixes pour les arbres à paroi fine — soutiennent la pièce au milieu pour éviter la déviation et le chatter. Le choix de la méthode dépend du rapport diamètre/longueur de l'arbre et du matériau.
Nitruration gazeuse la trempe par induction est la méthode de durcissement privilégiée pour les arbres à paroi fine : elle fonctionne à 520°C (contre 900°C pour la carburisation), ne comporte pas d'étape de trempe, et produit une déformation très faible — profondeur de cas 0,1–0,3 mm, dureté de surface HV 700–1 000. Trempe par induction est acceptable pour des parois plus épaisses (paroi ≥ 3 mm) si la bobine d'induction peut être contrôlée pour éviter le chauffage complet. La carburisation et la trempe sont généralement évitées pour les arbres à paroi fine en raison du risque élevé de déformation.
Prototype (1–5 pièces, tourné + rectifié) : 5–8 jours. Petite série (10–50 pièces) : 8–14 jours. Production (100–1 000 pièces) : 12–18 jours. Acier inoxydable ou titane : ajouter 2–4 jours. Production urgente disponible.
acier inoxydable SUS316L / SUS303 pour l'alimentation, la pharmacie, la marine, le médical. Aluminium 6061 / Aluminium 7075 résistant à l'anodisation dure pour les corps légers et les corps d'encodeurs. Ti Grade 5 pour l'aérospatiale et la biomédecine biocompatible. Nitruré 42CrMo4 pour les entraînements industriels. PEEK / POM pour les applications stérilisables ou auto-lubrifiantes. Bloc de tube disponible pour minimiser l'enlèvement de matière sur des parois très fines.
HXC mesure l'épaisseur de la paroi à l'aide d'une pèse-gaine ultrasonique calibré pour l'épaisseur de paroi à plusieurs positions angulaires et stations axiales. Pour les arbres à paroi fine critiques, la mesure CMM du diamètre du trou et du diamètre extérieur à la même position axiale permet un calcul indépendant de l'épaisseur de la paroi. Les deux mesures sont indiquées sur le certificat d'inspection.
Oui — les arbres en aluminium à paroi fine sont régulièrement anodisés dur. Cependant, le processus d'anodisation ajoute 15 à 35 µm à chaque surface, ce qui signifie que le trou s'élargit et que le diamètre extérieur se réduit légèrement (l'anodisation remplace l'aluminium plutôt que de le recouvrir). Pour les arbres à paroi fine à tolérances serrées, le trou et le diamètre extérieur avant anodisation sont usinés pour compenser l'accumulation de couche — HXC calcule la marge avant anodisation et usine en conséquence.