
Категория продукта
Стена ≥1.0 мм · Разбег ≤0.005 мм · Ra 0.4 µм · Без вибраций на ЧПУ
TWS / 001 — 008
Без искажения
Тонкостенные валы
Точные доработанные на ЧПУ тонкостенные валы с толщиной стенки до 1,0 мм. Специальная fixture сExpandable-mandrel и последовательная лёгкая резка исключают дребезг и деформацию захвата. Отклонение по наружному диаметру ≤ 0,005 мм, Ra 0,4 µм — для лёгких приводов, энкодеров и медицинских инструментов.
≥1,0mm
Мин. толщина стенки
≤0,005mm
Отклонение по овальности Ø
Ра 0.4µm
Загон OD
ЧЕРТЕЖ · TWS-000 ШПИНДЕЛЬ ДЛЯ ЭНКОДЕРА · SUS316L · СТЕНА 2 мм
ISO 9001 · РАСКАТКОВАННАЯ-РАЗВЕРТКА
Толщина стенки t = 2,0 мм
↗ Разбег ≤ 0.005
Кодирователь · Эндоскоп · Аэро · Робот · Оптический · Насос
Сферы применения
Нержавеющая сталь 316L · Алюминий 6061/7075 · Титан Gr5 · PEEK · Нержавеющая сталь 303
Материалы
48hr Котировка · 5-дневный прототип
Сервис
≥1.0 мм
Минимальная толщина стенки
специализированная фиксация
специализированная фиксация
≤0.005 мм
Отклонение по овальности Ø
после шлифовки
после шлифовки
Ra 0.4µм
Finish диаметров по наружному контуру
стандарт посадочного места под подшипник
стандарт посадочного места под подшипник
5 дней
самая быстрая доставка
заказы прототипов
заказы прототипов
Наша работа
Запросить аналогичную деталь →
Тонкостенные валы, которые мы производим
Прецизионные токарно-прошивные тонкостенные валы для автомобильной, робототехнической, аэрокосмической, медицинской и промышленных отраслей.
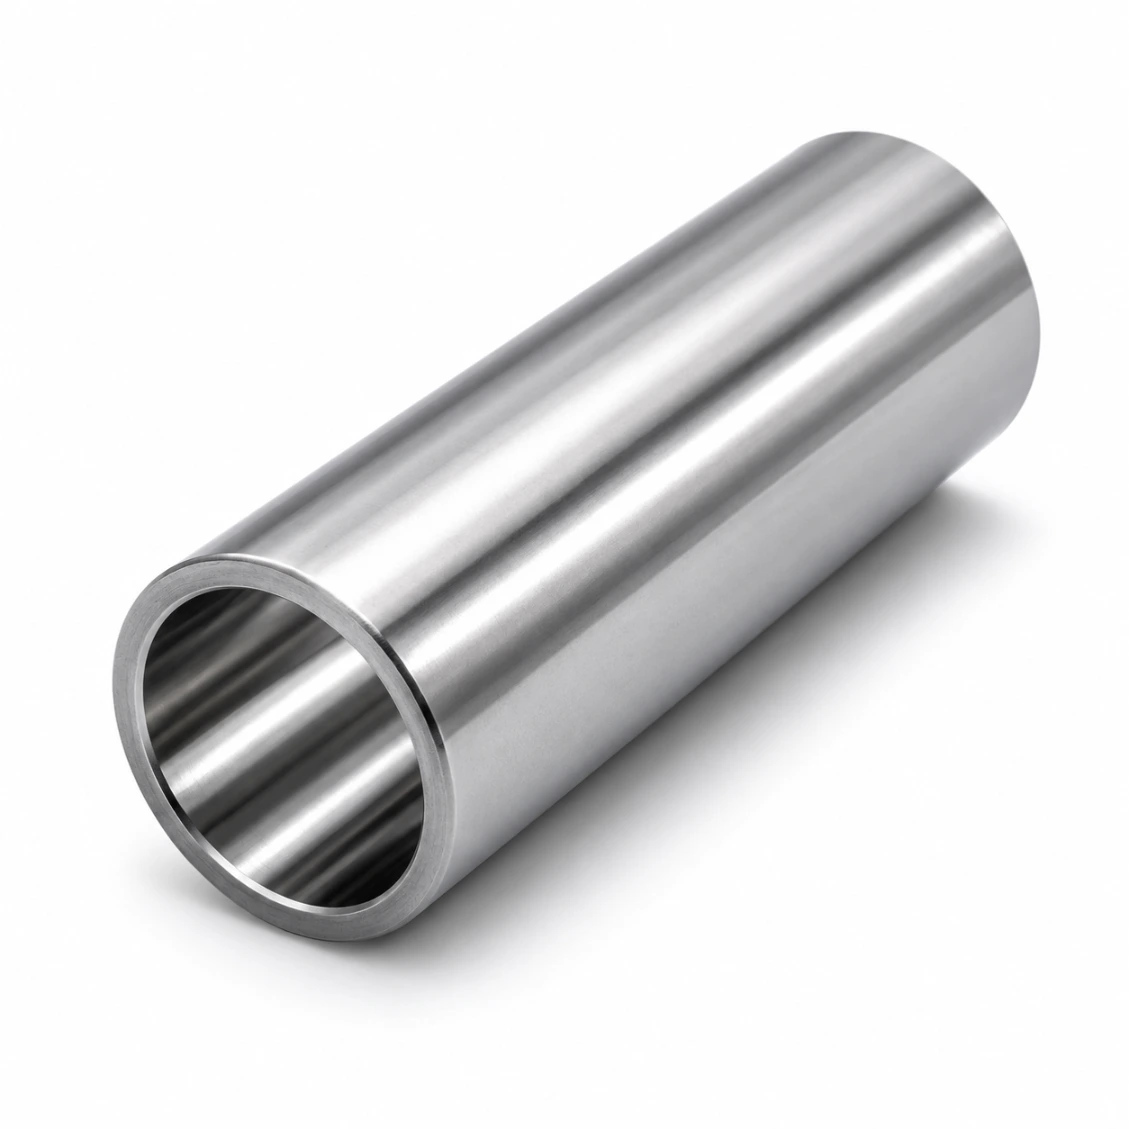 Al 6061 · Штамп/кодировщик
Тонкостенный вал для кодировщика
OD Ø20/ID Ø16 мм · Стенка 2 мм · 200 шт
 SUS316L · Медицинский
Тонкостенный медицинский вал — эндоскоп
OD Ø8/ID Ø5.5 мм · Стенка 1.25 мм · 50 шт
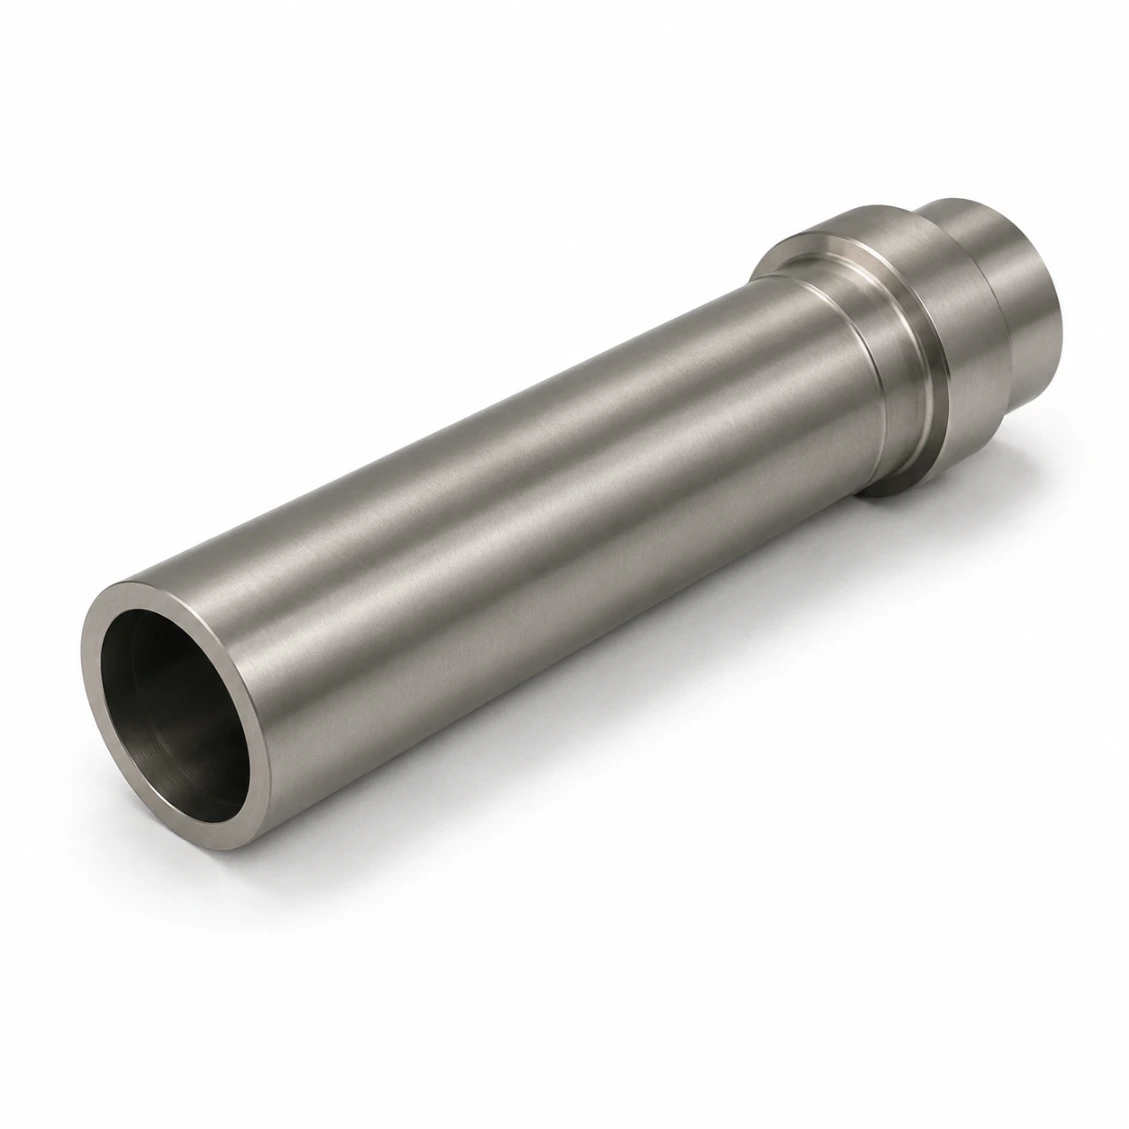 Ti Grade 5 · Аэро
Тонкостенный вал-драйвер — Аэро
OD Ø18/ID Ø14mm · Стена 2мм · 20 шт
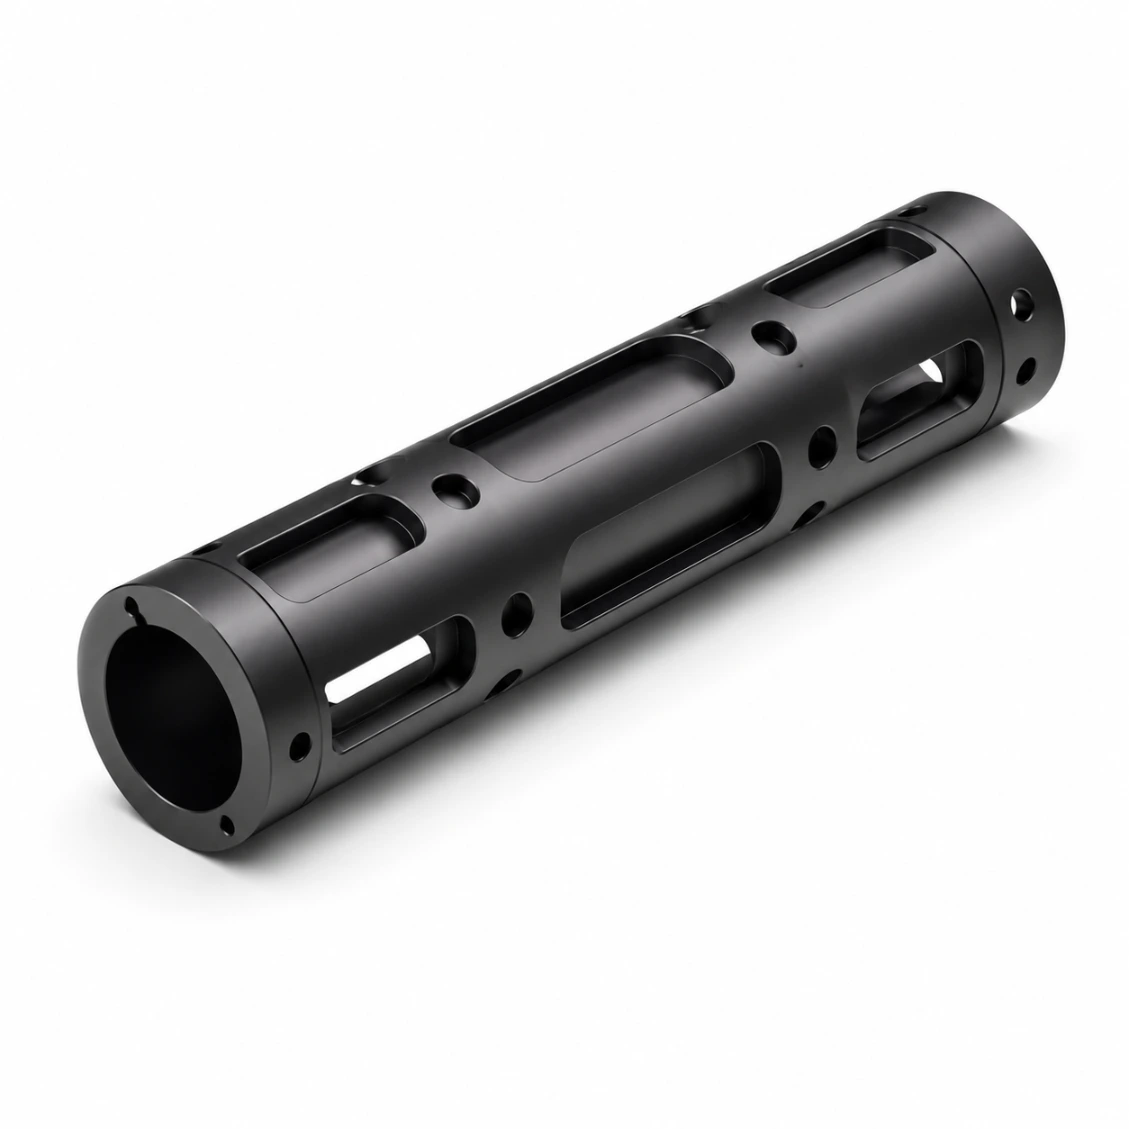 Al 7075 · Робот
Тонкостенная роторная ось — Робот
OD Ø25/ID Ø21мм · Анодированное · 60 шт
C45 · Инструмент
Тонкостенная оптическая ось
OD Ø14/ID Ø11мм · Ra 0.2µm · 80 шт
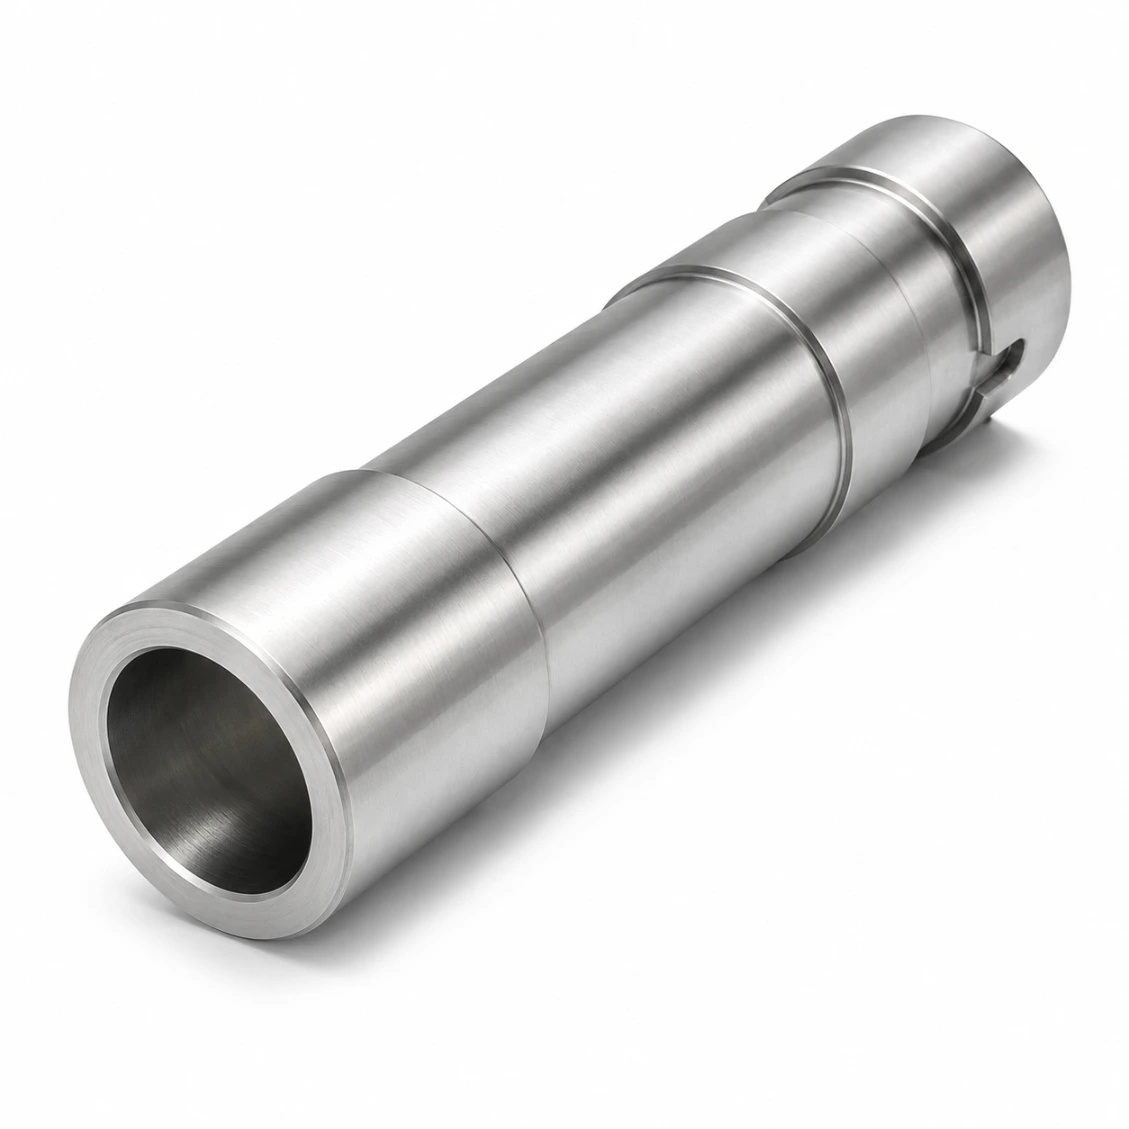 SUS303 · Насос
Тонкостенная насосная ось
OD Ø30/ID Ø24мм · Пассивация · 120 шт
 PEEK · Стерилизуемый
Тонкостенный вал PEEK — хирургический
OD Ø12/ID Ø9 мм · Толщина стенки 1,5 мм · 30 шт
 Проверено CMM
Толщина стенки и биение проверены
Каждое изделие CMM + ультразвуковая проверка стенки
Как работает
От чертежа до готового изделия
Загрузите свой чертеж — материал, допуски и поверхность обработки. Коммерческое предложение через 48 часов.
01
Загрузить чертеж
STEP, DXF, PDF или эскиз с ключевыми размерами и допусками.
02
Котировка за 48 часов
Материал, процесс, обработка поверхности и твердый срок выполнения.
03
ЧПУ-машина и контроль
Точная токарная обработка, шлифовка, проверка CMM, поверхностная обработка.
04
Доставка по всему миру
Полный размерный отчет. DHL / FedEx / морские перевозки.
Отзывы
Надежный производитель тонкостенных валов
★★★★★
"Исключительная согласованность размеров в каждой партии. Отчет CMM точно совпал с входным контролем. Сроки выполнения — как обещано."
AK
Алекс К.
Инженер-механик · Германия
★★★★★
"Рассмотрение DFM HXC выявило две проблемы дизайна до начала производства. Готовые детали были идеальны с первой сборки. Настоятельно рекомендуется."
SL
Софи Л.
Инженер-конструктор · Франция
★★★★★
"Три года закупки прецизионных осей у HXC. Качество стабильно, сроки надежны, инженеры всегда реагируют."
JT
Джеймс Т.
Старший инженер · Великобритания
Часто задаваемые вопросы
Тонкостенные валы — Часто задаваемые вопросы
Технические и операционные вопросы отвечают наши инженеры.
Тонкостенный вал — это пустотелый вал, где отношение толщины стенки к внешнему диаметру очень мало — обычно толщина стенки/вн.Ø < 0,15. При этом отношении вал подвержен резонансу во время точения, радиальному искажению под зажимным давлением и тепловым искажением при термообработке. Успешная обработка тонкостенных валов требует специальных приспособлений (распираемые кондукторы или мягкие захваты), последовательных легких проходов и тщательного подбора термообработки (нитрование вместо карборизации для минимизации искажений).
В стали и нержавеющей стали: 1,0 мм минимальная толщина стенки для диаметров выше Ø10 мм. В алюминии: минимум 1,5 мм. В титане: минимум 1,2 мм. В(PEEK) и инженерной пластмассе: 1.0 мм. Ниже этих пределов зажимные усилия при обработке продольного точения искажают отверстиe, и готовая деталь возвращается в исходное состояние при раздавливании, вызывая нецикличность. Для стенок толще 1,0 мм рассмотрите электроформование или трубчатый заготовок как заготовку вместо механической обработки из твердого блока.
HXC применяет три метода зажима для обработки тонкостенных валов: (1) Разжимной mandrel — гидравлический или механический mandrel расширяется, чтобы равномерно зацепить внутреннее отверстие, распределяя зажимное усилие без локального деформирования. (2) Мягкие губки, совпадающие по диаметру с внешним диаметром детали — максимизируют площадь контакта, чтобы снизить единичное давление. (3) Поперечные опоры для длинных тонкостенных валов — поддерживают заготовку посередине, предотвращая прогиб и резонанс. Выбор метода зависит от отношения диаметр/длина вала и материала.
Газовая нитридизация является предпочтительным методом упрочнения для тонкостенных валов: работает при 520°C (против 900°C для цементации), не требует ступени закалки и обеспечивает очень малые деформации — глубина слоя 0,1–0,3 мм, твердость поверхности HV 700–1 000. Индукционная закалка пригодна для более толстых стенок (толщина стенки ≥ 3 мм), если индукционная катушка может контролироваться, чтобы избежать прогрева через всю толщину. Цементацию и закалку обычно избегают для тонкостенных валов из-за высокого риска деформаций.
Прототип (1–5 шт, переработанные и прошли шлифовку): 5–8 дней. Малые партии (10–50 шт): 8–14 дней. Производство (100–1 000 шт): 12–18 дней. Нержавеющая сталь или титан: добавить 2–4 дня. Возможна срочная сборка.
нержавеющая сталь SUS316L / SUS303 для пищевой промышленности, фармацевтики, морской техники, медицины. Алюминий 6061 / Алюминий 7075 анодирование для снижения массы и корпусов энкодеров. Ti Группа 5 для аэрокосмической отрасли и биосовместимой медицинской техники. Нитридирование 42CrMo4 для промышленных приводов. ПИК / ПОМ для стерилизуемых или самосмазывающихся применений. Заготовка для трубок доступна, чтобы минимизировать удаление материала на очень тонких стенках.
HXC измеряет толщину стенки с использованием калиброванный ультразвуковой индикатор толщины стенки на нескольких угловых положениях и осевых станциях. Для критически тонкостенных валов измерение диаметров внутреннего отверстия и внешнего диаметра на одной и той же осевой позиции в CMM дает независимое расчет толщины стенки. Оба измерения приводятся в сертификате проверки.
Да — алюминиевые тонкостенные валы регулярно подвергаются анодированию с глубоким забором. Однако процесс анодирования добавляет 15–35 мкм к каждой поверхности, что означает диаметр отверстия увеличивается, а внешний диаметр слегка уменьшается (анодирование заменяет алюминий, а не покрывает его сверху). Для узко допускованных тонкостенных валов перед анодированием диаметр отверстия и внешний диаметр обрабатываются с компенсацией на наслоение покрытия — HXC рассчитывает допуск перед анодированием и обрабатывает соответственно.