info@hxcnc.com Shenzhen, Chine Réponse dans les 24 heures
Catégorie de produit
±0.02mm · Ra 0,4µm · Continuité G2 · Sans marques
HCS / 001 — 008

Fraisage CNC 5 axes
Pièces à forte courbure

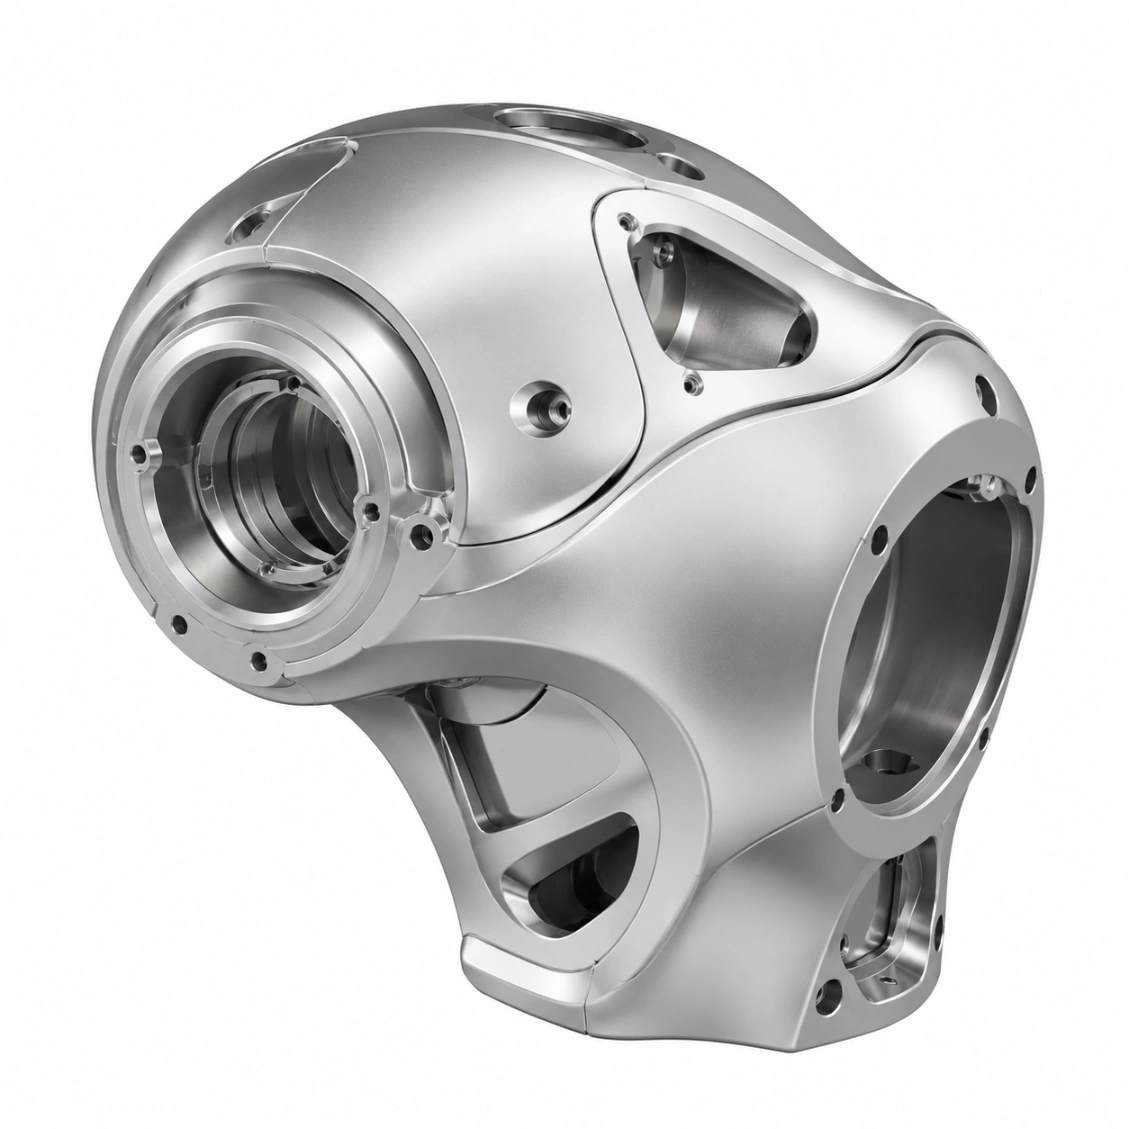
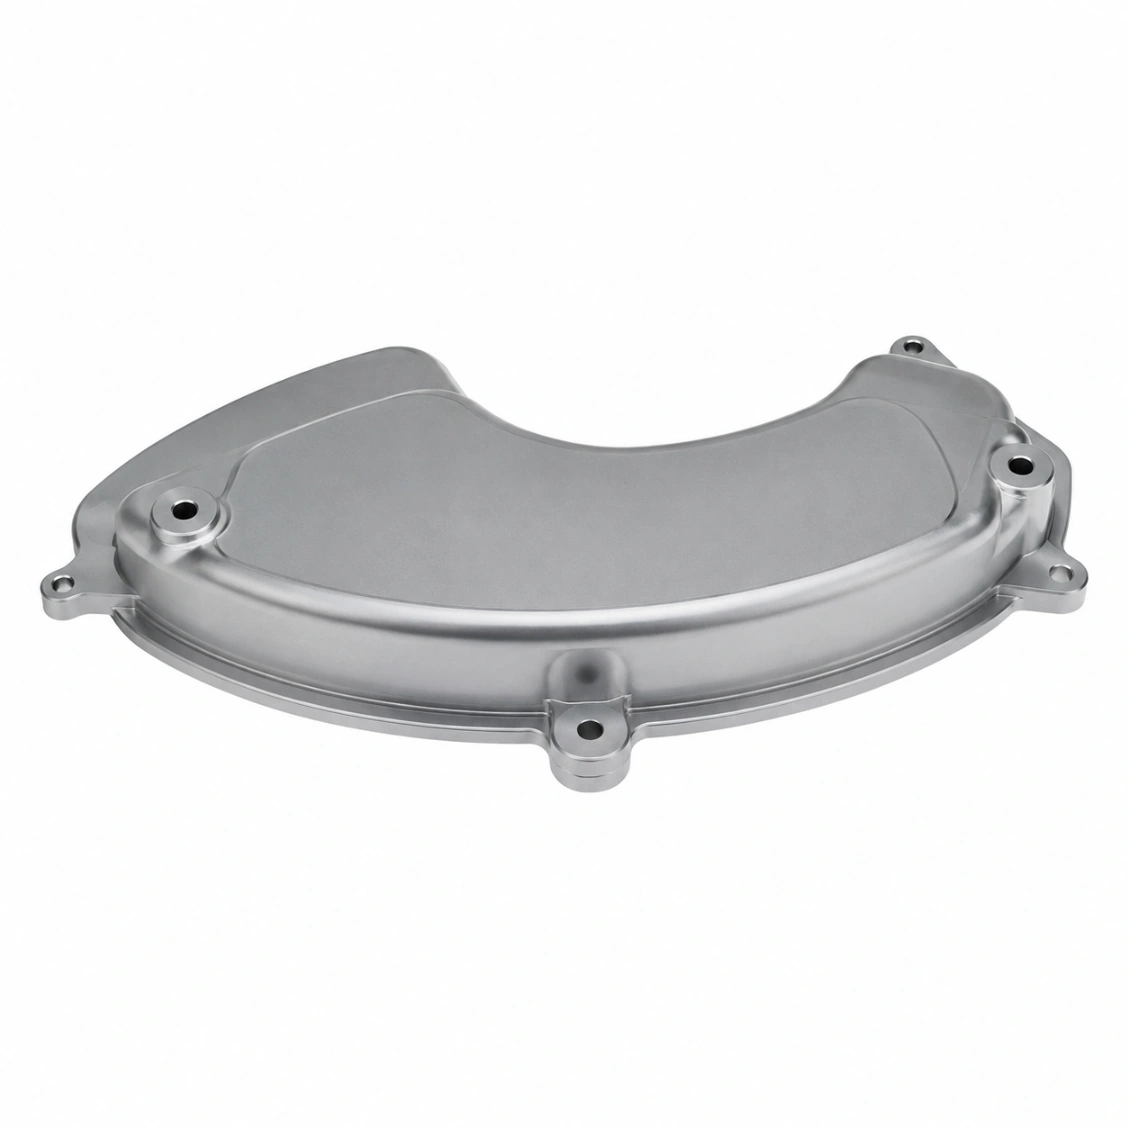
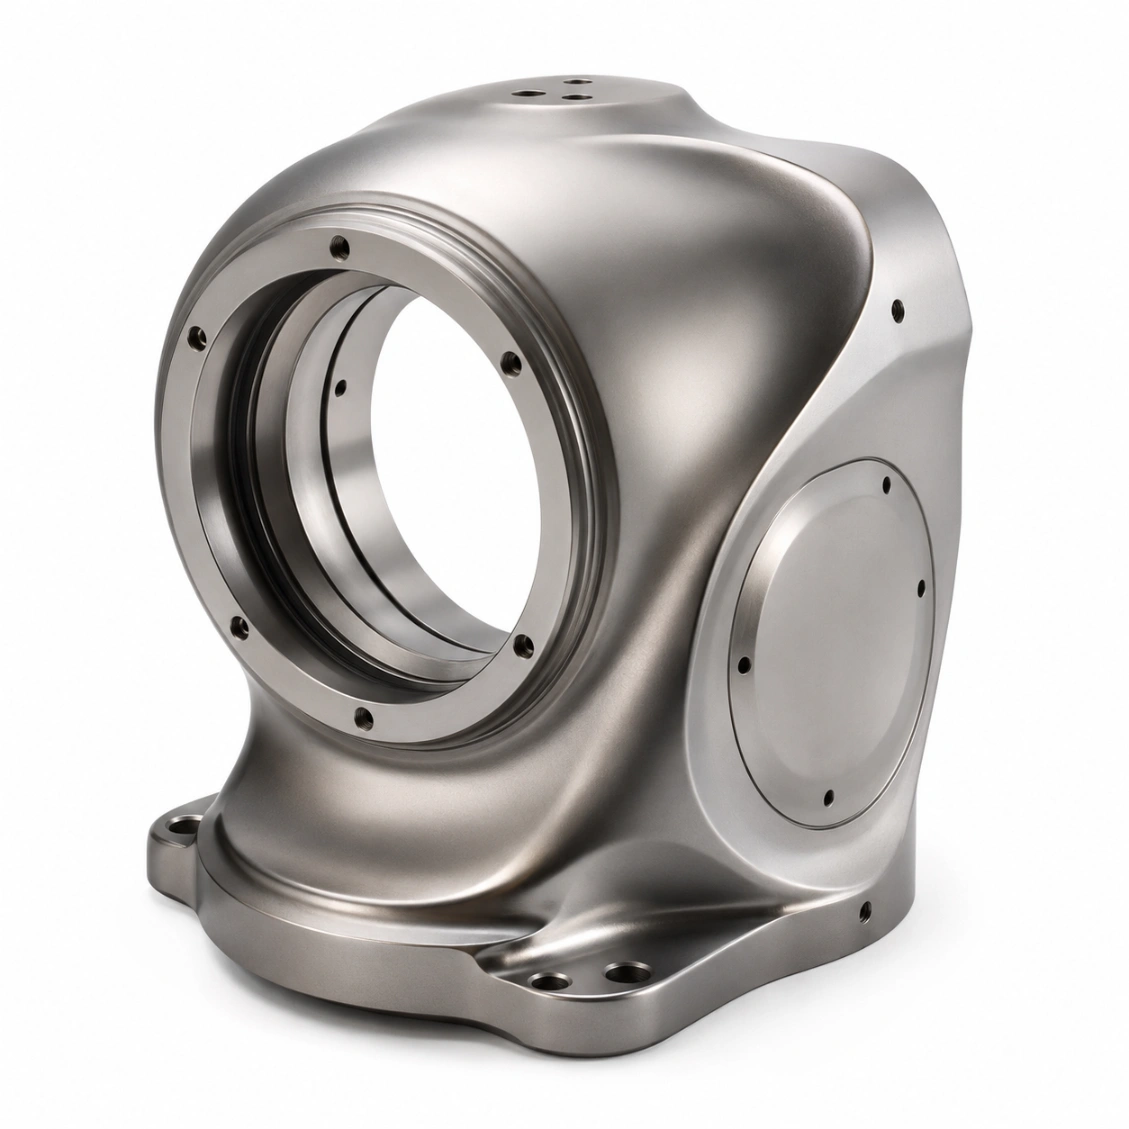
Composants usinés avec précision par CNC 5 axes avec des surfaces libres à forte courbure — Ra 0,4 µm cohérent dans toutes les zones de courbure, tolérance de profil ±0,02 mm, absence de marques de transition. Pour les structures aéronautiques, boîtiers optiques, instruments de précision et composants industriels haute performance nécessitant des surfaces courbes géométriquement complexes.

±0.02mm
Tolérance de profil.
Ra 0.4µm
Toute courbure
G2
Continuité
DESSIN PART · GARNITURE AÉROFOIL HCS-000 · Al 7075-T6 · G2 ISO 9001 · ADAPTATIF À LA COURBURE
Arc-In / Arc-Out
Inclinaison 5 axes FAIBLE κ · large 0,1 ÉLEVÉ κ · 0,03 ADAPTATIF ◀ Profil ±0,02 · Ra 0,4 PARTOUT SECTION · AÉROFOIL LIBRE · HSM 5 axes Continuité G1 vs G2 G1 uniquement tangent ligne subtile ⚠ Courbure G2 ◀ invisible ✓ TRANSITION D'OUTIL PLONGÉE marque de séjour ✗ ARC ◀ pas de marque ✓ ENGAGEMENT LISSÉ SCAN CMM · CARTE COULEUR Bande ±0,02 en tol bord au-dessus SURF-NORMAL CORRIGÉ FORME LIBRE · MATÉRIAU MATÉRIAU CTE α UTILISATION Al 7075-T6 ◀ 23.6 carénage aérodynamique Ti Grade 5 8.6 défense Invar 36 1.3 optique/espace SUS316L 16.0 médical PEEK / Delrin 47 esthétique ÉCHELLE 1 : 2 · MM
Aero · Optic · Robot · Défense · Med
Cas d'utilisation
Al · Ti · Invar · SUS · PEEK
Matériaux
48hr Devis · Prototype de 7 jours
Service
±0,02mm
Tolérance de profil
zones de forte courbure
Ra 0,4 µm
Finition de surface
sur toutes les courbures
G2
Continuité
Transitions
7 Jours
Livraison la plus rapide
commandes de prototypes
Pourquoi c'est difficile

Défis de l'usinage de surfaces à forte courbure

À mesure que la courbure de la surface augmente, il devient exponentiellement plus difficile de maintenir une qualité de surface cohérente et une précision du profil — les changements d'inclinaison de l'outil induits par la courbure, la variation de vitesse et la densité du parcours de l'outil se combinent.

📐
Trajectoires d'outil adaptatives à la courbure
À forte courbure, un pas fixe produit une hauteur de coquille inconstante — la coquille réelle augmente dans les zones concaves. HXC utilise pas adaptatif à la courbure qui réduit automatiquement le pas dans les zones à forte courbure pour maintenir une rugosité Ra ≤ 0,4 µm partout.
🔀
Contrôle de transition de trajectoire d'outil
Lorsque les passes de trajectoire d'outil adjacentes se rencontrent ou changent de direction, les événements de levage et de ré-engagement de l'outil créent des marques de surface. Les programmes HXC mouvements d'approche arc-in/arc-out à toutes les transitions de trajectoire d'outil — l'outil ne s'arrête jamais sur la surface.
🔬
Mesure de profil sur surfaces courbes
La tolérance de profil de mesure sur une surface à forte courbure nécessite que la sonde du CMM suive la normale de la surface en continu — la numérisation standard en ligne droite du CMM produit des erreurs sur les surfaces escarpées. HXC utilise une numérisation continue avec correction automatique de la normale de surface.
Notre travail

Pièces à surface à forte courbure que nous avons réalisées

Structures aéronautiques, boîtiers optiques, couvercles d'instruments et composants de machines de précision — Ra cohérent sur toutes les courbures.

Demander une pièce similaire →
Structure aérospatiale à haute courbure
Boîtier optique à haute courbure
Coque d’épaule de robot à haute courbure
Structure d’instrument médical courbé
Couvercle d’instrument de précision courbé
Boîtier d’équipement de défense courbé
Carénage à haute courbure pour UAV
Panneau courbé de structure spatiale
Capacités & Tolérances

Ce que nous pouvons livrer

Spécifications typiques pour ce type de produit — confirmer les exigences exactes lors de la demande.

Tolérance de profil±0,02 mm
Finition de surfaceRa 0,4 µm pour toutes les courbures
Stratégie de décalageAdaptatif à la courbure
Rayon de courbure minimalUsiné R1,0 mm
Marques de transitionAucune — arc-in/arc-out
Accès sous-coupeInclinaison à 5 axes
MatériauxAl, Ti, Acier inoxydable, Invar, PEEK
CAMSimultané 5 axes
Trajectoire d'outilRa constant adaptatif à la courbure
InspectionScan continu CMM + optique
Délai de fabrication (prototype)7–10 jours
Délai de fabrication (lot)12–18 jours
Comment ça fonctionne

De dessin à pièce finie

Téléchargez votre fichier 2D/3D — retour DFM, planification du parcours d'outil, et délai de livraison confirmé sous 48 heures.

01
Télécharger le dessin
STEP, IGES, DXF ou PDF. Inclure la qualité de surface et les appels de tolérance.
02
Revue DFM & Parcours d'outil
Revue DFM gratuite — contre-dépouilles, murs minces, accès au chemin de flux, stratégie de surface.
03
Usinage 5 axes & Contrôle qualité
Fraiseuse CNC 5 axes, sonde en cours de fabrication, CMM ou scan optique de surface.
04
Expédition dans le monde entier
Rapport dimensionnel complet inclus. DHL / FedEx / fret maritime.
Avis

De confiance des ingénieurs du monde entier

★★★★★
"La précision du profil de la lame était exceptionnelle — chaque pièce a passé notre contrôle CMM à l'entrée du premier coup. La finition de surface sur les surfaces de flux a dépassé notre spécification Ra 0,4 µm."
AK
Alex K.
Ingénieur systèmes fluides · France
★★★★★
"HXC a compris immédiatement les défis liés au parcours d'outils à 5 axes. Leur retour d'expérience en conception pour la fabrication a détecté un problème de sous-coupe que nous avions manqué. Délai de livraison tel que indiqué."
SL
Sophie L.
Ingénieur Conception · France
★★★★★
"Nous avons réalisé trois lots de production de pièces courbes complexes avec HXC. La cohérence dimensionnelle d'un lot à l'autre est la meilleure que nous ayons vue chez un fournisseur."
JT
James T.
Responsable Achats Senior · France
FAQ

Foire aux questions sur l'usinage de surfaces à haute courbure

Questions d'ingénierie et d'approvisionnement répondues par notre équipe d'usinage à 5 axes.

Oui — HXC utilise des trajectoires d'outil à 5 axes adaptatives à la courbure qui ajustent automatiquement la passe pour maintenir une hauteur de sillon constante sur toute la pièce. Là où une surface plane utiliserait une passe de 0,1 mm, une zone avec une courbure R2 mm reçoit automatiquement une passe de 0,03 mm — produisant le même Ra de 0,4 µm partout. La cohérence par lot est vérifiée par scan optique de surface sur le premier article de chaque lot.
Toutes les transitions de trajectoire d'outil utilisent des mouvements d'approche arc-in et arc-out: l'outil suit un arc lisse pour monter et descendre de la surface plutôt que de s'arrêter et de se réengager. Cela élimine la marque de séjour qu'une approche de plongée droite crée. De plus, toutes les passes adjacentes partagent une normale de surface commune à leur limite — empêchant la crête de coupe double qui se produit lorsque les passes adjacentes ont des directions d'approche différentes.
Aérospatiale: carénages, radômes, nacelles et structures aérodynamiques où la précision du profil influence la performance aérodynamique. Optique & photonique: boîtiers d'instruments, structures de télescopes et composants opto-mécaniques où la précision de surface influence la stabilité de l'alignement. Défense: couvercles de radar et de capteurs, boîtiers optiques de véhicules. Médical: boîtiers d'instruments de diagnostic et chirurgicaux courbés. Robotique haut de gamme: coques extérieures à profil complexe pour robots collaboratifs.
Surfaces convexes : rayon de courbure minimum R1,0 mm — limité par le rayon de l'outil à bout sphérique. Surfaces concaves : rayon de courbure minimum R1,5 mm avec outillage standard (l'outil doit pouvoir entrer dans la concavité). Pour les caractéristiques de R0,5 mm : micro-outils (R0,25 mm) avec avance et profondeur de coupe réduites. Une courbure inférieure à R0,5 mm sur de grandes surfaces peut nécessiter une finition par électroérosion.
HXC mesure les surfaces à haute courbure par balayage continu par MMT avec correction automatique de la normale à la surface. La tête de palpage tourne en continu pour maintenir la perpendicularité par rapport à la normale locale de la surface lorsqu'elle suit la surface courbée — évitant ainsi l'erreur d'Abbe qu'une MMT à tête fixe crée sur les surfaces abruptes ou courbées. Les déviations sont rapportées sous forme de carte de couleurs (bande de tolérance de ±0,02 mm affichée en vert/rouge) et sous forme de déviation maximale à chaque section de mesure.
G1 (continuité tangentielle): deux surfaces se rencontrent avec la même direction de tangente — pas de bord visible, mais il peut y avoir une discontinuité subtile de l’éclat sous lumière rasante. G2 (continuité de courbure): deux surfaces partagent le même rayon de courbure à leur frontière — totalement invisible sous n’importe quelle condition d’éclairage, y compris le point lumineux spéculaire. HXC réalise la continuité G2 à toutes les frontières de surface sur les pièces à haute courbure cosmétique.
Oui — HXC peut fournir un rapport d’inspection de surface optique indiquant la déviation complète de la surface par rapport au nominal (sous forme de carte de déviation colorée) et, sur demande, un rapport de continuité de courbure aux frontières de surface spécifiées. Ceci est utile pour la vérification des performances optiques et l’acceptation des surfaces aérodynamiques.
Prototype (nouveau programme d’adaptation de courbure) : 7–10 jours. Petite série : 10–16 jours. Production : 14–20 jours. Pièces en Invar : ajouter 5–7 jours pour l’approvisionnement en matériau.
Obtenir un devis

Envoyez votre dessin.
Obtenez un devis.

Chaque demande comprend une revue DFM — faisabilité des tolérances, confirmation du matériau et approche du processus avant le début de la production. MOQ 1 pièce.

24hr
Réponse au devis
Quantité Minimum de Commande 1
Prototypes OK
ISO
9001:2015
📐
Revue DFM sur chaque demande
Faisabilité des tolérances, stratégie de fixation et confirmation des matériaux. Retour spécifique et exploitable — pas de refus générique.
🎯
Inspection du premier article — Standard
Rapport FAI sur chaque nouvelle série. Certificats de matériaux et de traitement de surface inclus avec chaque expédition.
🔄
Même processus : Prototype à Production
Le plan de processus de votre prototype s'applique aux lots de production. Pas de requalification lors de la montée en gamme.
⚙
Usinage CNC 3 / 4 / 5 axes + tournage
Pièces structurelles complexes, arbres, boîtiers et composants de transmission. Métaux et plastiques d'ingénierie.
ISO 9001:2015 Fraisage 3/4/5 axes Tournage CNC Inspection CMM Livraison mondiale