info@hxcnc.com Shenzhen, China Răspunde în termen de 24 de ore
Categorie Produs
±0.02mm · Ra 0.4µm · Continuitate G2 · Fără urme
HCS / 001 — 008

CNC 5-Ax
Piese cu curburi înalte

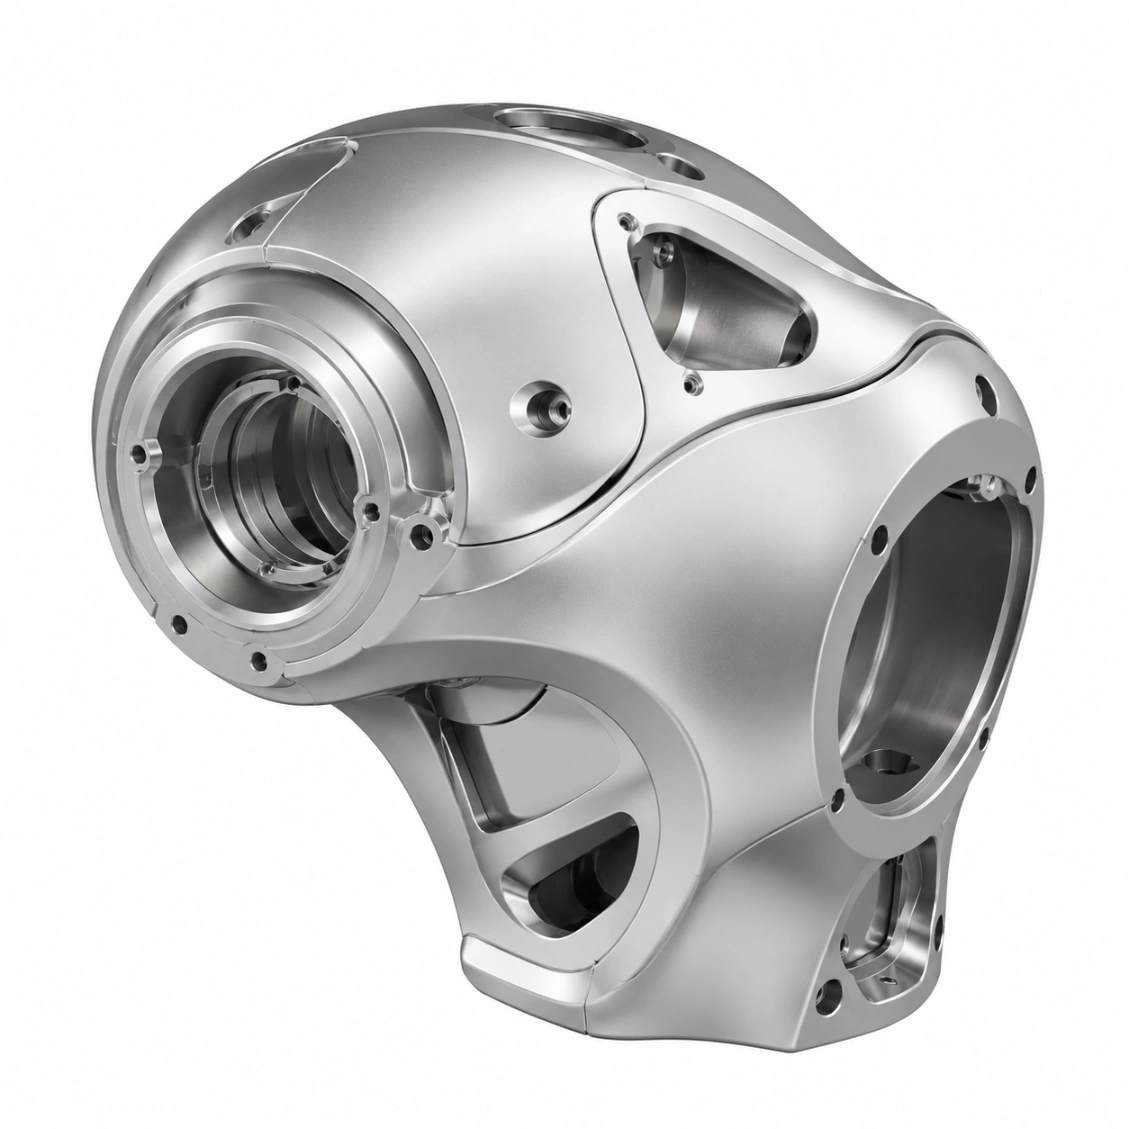
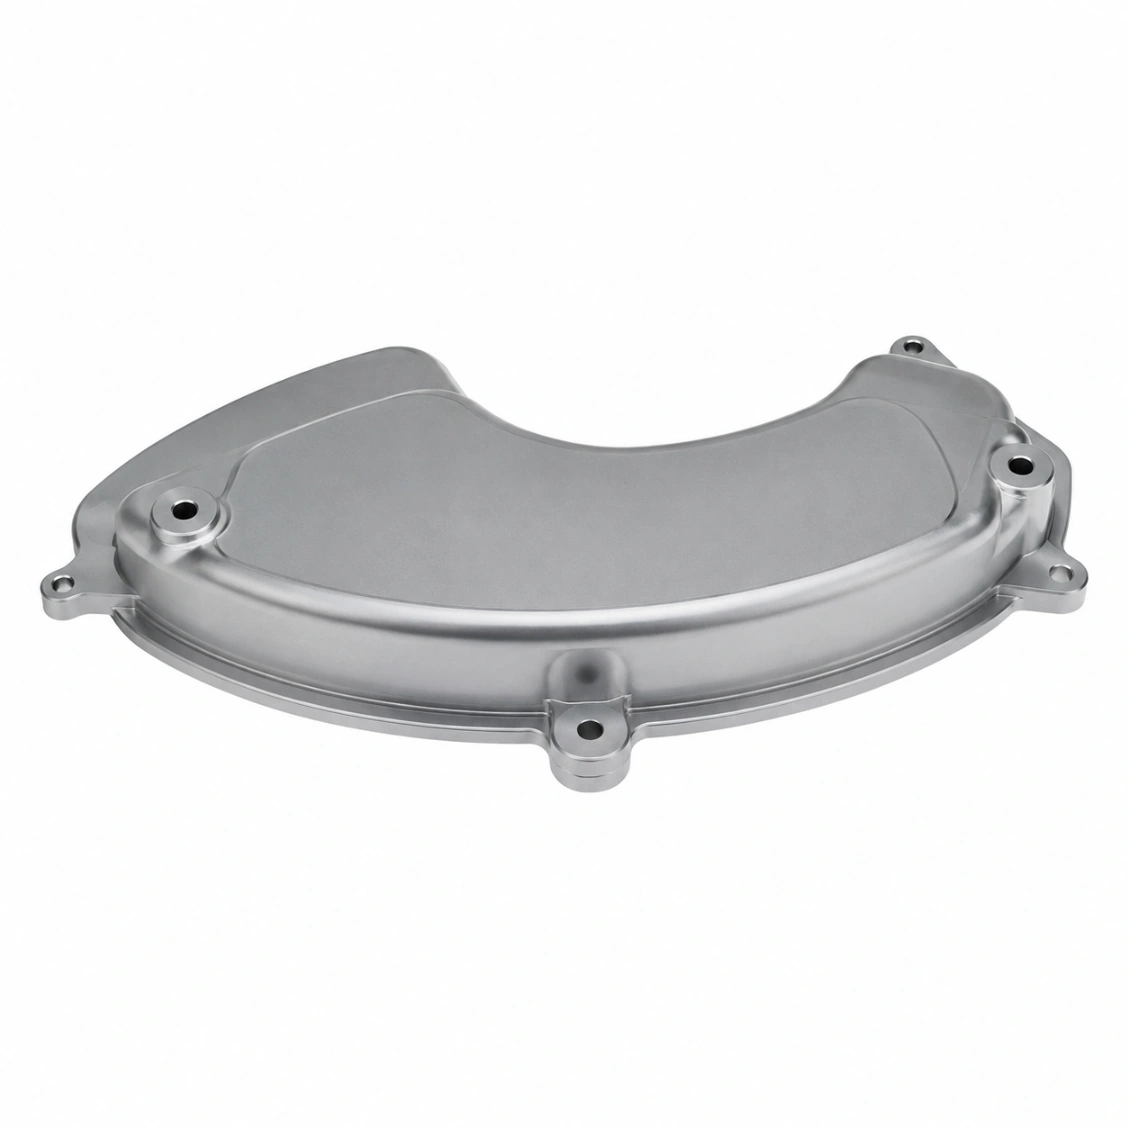
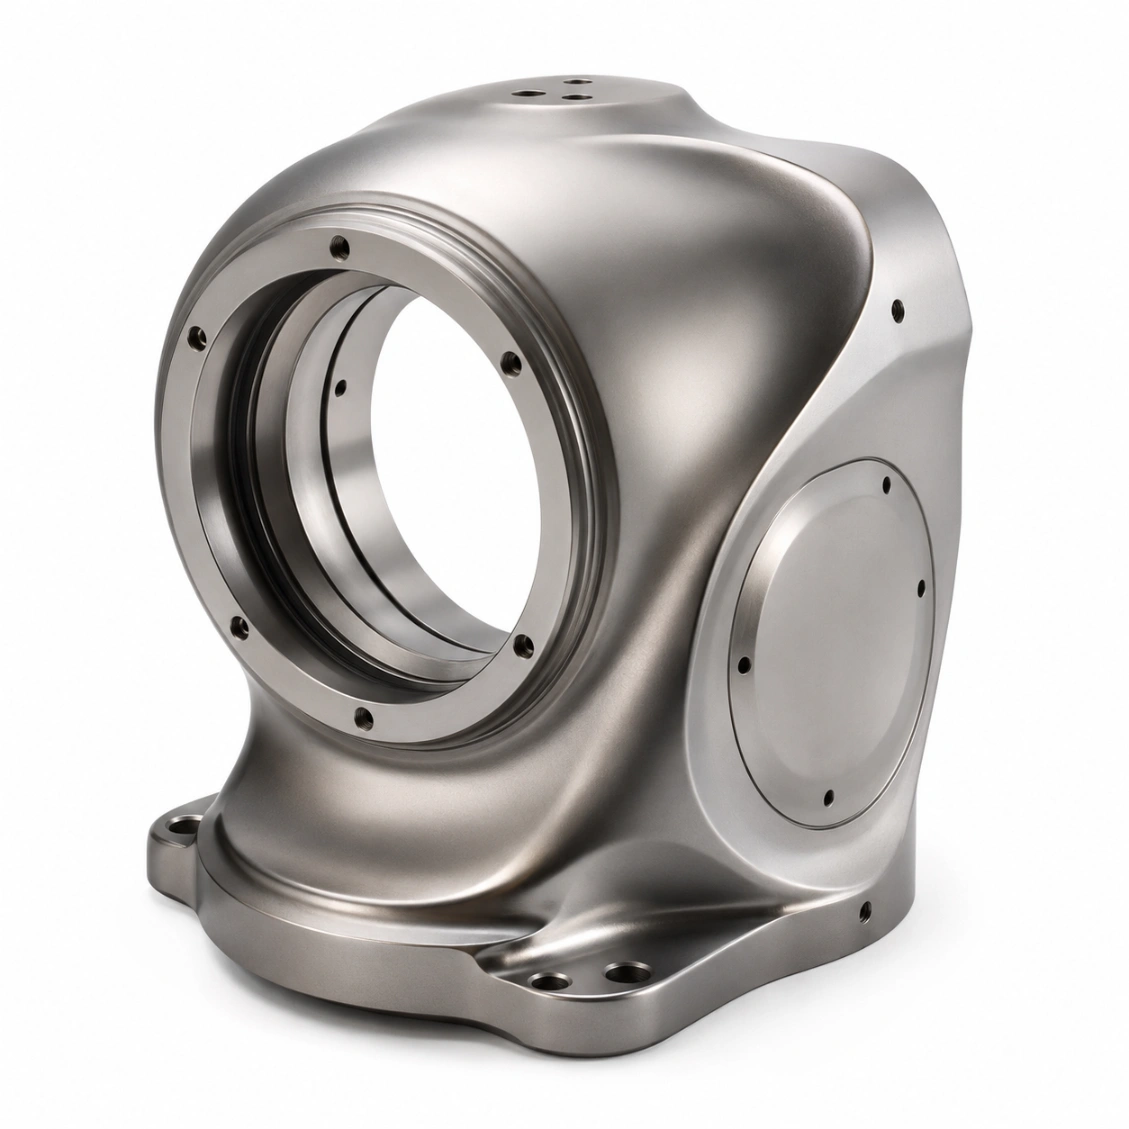
Componente prelucrate cu precizie pe mașini CNC cu 5 axe, cu suprafețe libere cu curburi înalte — Ra constant de 0,4 µm în toate zonele de curbă, toleranță de profil de ±0,02 mm, fără urme de tranziție. Pentru structuri aerospațiale, carcase optice, instrumente de precizie și componente industriale de înaltă performanță care necesită suprafețe curbate geometric complexe.

±0.02mm
Toleranță profil.
Ra 0.4µm
Toate curburile
G2
Continuitate
DESEN TEHNIC · Carenă aerodinamică HCS-000 · Al 7075-T6 · G2 ISO 9001 · ADAPTIV LA CURE
Arc-in / Arc-out
Înclinare 5-AX κ scăzut · larg 0.1 κ înalt · 0.03 ADAPTIV ◀ ±0.02 PROFIL · Ra 0.4 peste tot SECȚIUNE · Aerofoil liber · 5-AX HSM Continuitate G1 vs G2 G1 doar tangent linie subtilă ⚠ Curbură G2 ◀ invizibil ✓ TRanziție unealtă IMERSIUNE marcă de staționare ✗ ARC ◀ fără marcaj ✓ ANGAJARE NETEDĂ SCANARE CMM · HARTĂ COLORE ±0.02 BANDĂ în toleranță margine peste NORMA DE SUPRAFAȚĂ CORECTAT FORMĂ LIBERĂ · MATERIAL MATERIAL CTE α UTILIZARE Al 7075-T6 ◀ 23.6 carenaj aerodinamic Ti Gradul 5 8.6 apărare Invar 36 1.3 optică/spațiu SUS316L 16.0 medical PEEK / Delrin 47 cosmetic SCALĂ 1 : 2 · MM
Aero · Optic · Robot · Apărare · Med
Cazuri de utilizare
Al · Ti · Invar · SUS · PEEK
Materiale
48hr Citat · Proto de 7 zile
Serviciu
±0,02mm
Toleranță profil
zone cu curbură înaltă
Ra 0,4µm
Finisaj suprafață
de-a lungul tuturor curburilor
G2
Continuitate
tranziții
7 Zile
Livrare cea mai rapidă
comenzi pentru prototipuri
De ce este dificil

Provocări în prelucrarea suprafețelor cu curburi mari

Pe măsură ce curbura suprafeței crește, menținerea unei calități consistente a suprafeței și a acurateței profilului devine exponențial mai dificilă — schimbările de înclinare a instrumentului induse de curbură, variațiile de viteză și densitatea traseului instrumentului se combină.

📐
Traiectorii de instrumentare adaptative la curbură
La curburi mari, o pasare fixă produce o înălțime a scoicii inconsistență — scoica reală crește în zonele concave. HXC folosește pasare adaptativă la curbură care reduce automat pasarea în zonele cu curburi mari pentru a menține o Ra uniformă ≤ 0,4 µm peste tot.
🔀
Controlul tranziției traseului de instrumentare
Unde se întâlnesc sau se schimbă direcția trecerilor adiacente ale traseului de instrumentare, evenimentele de ridicare și reangajare a instrumentului creează urme pe suprafață. HXC programează mișcări de tip arc-in/arc-out la toate tranzițiile traseului de instrumentare — instrumentul nu se oprește niciodată pe suprafață.
🔬
Măsurarea profilului pe suprafețe curbate
Măsurarea toleranței profilului pe o suprafață cu curburi mari necesită ca sondele CMM să urmeze continuu normalul suprafeței — scanările standard pe linie dreaptă ale CMM-ului produc erori pe suprafețe abrupte. HXC folosește scanare continuă cu corecție automată a normalului suprafeței.
Lucrările noastre

Piese de suprafață cu curburi mari pe care le-am realizat

Structuri aerospațiale, carcase optice, capace de instrumente și componente de precizie — Ra consistentă pe toate curburile.

Solicită piesă similară →
Structură aeronautică cu curbură mare
Carcasă optică cu curbură mare
Carcasă pentru umăr de robot cu curbură înaltă
Structură de instrumente medicale curbate
Capac de instrumente de precizie curbate
Carcasă curbată pentru echipament de apărare
Carenă cu curbură înaltă pentru UAV
Panou curbat pentru structură spațială
Capacități și toleranțe

Ce putem livra

Specificații tipice pentru acest tip de produs. Confirmă cerințele exacte la solicitare.

Toleranța profilului±0,02 mm
Finisaj suprafațăRa 0,4 µm pentru toate curburile
Strategia de pasareAdaptivă la curbură
Rază minimă de curburăPrelucrat la 1,0 mm R
Marcaje de tranzițieNiciunul — arc în/exit
Acces subtăiereînclinare pe 5 axe
MaterialeAl, Ti, SS, Invar, PEEK
CAMSimultan 5 axe
Traiect de sculeRa constant adaptiv la curbură
InspecțieScanare continuă CMM + optică
Timp de livrare (proto)7–10 zile
Timp de livrare (lot)12–18 zile
Cum funcționează

De la desen la piesa finalizată

Încărcați fișierul dvs. 2D/3D — feedback DFM, planificare traseu scule și timp de livrare confirmat în 48 de ore.

01
Încărcați desenul
STEP, IGES, DXF sau PDF. Includeți calitatea suprafeței și notele de toleranță.
02
Revizuire DFM & traseu scule
Recenzie DFM gratuit — subtări, pereți subțiri, acces la traseul de flux, strategie de suprafață.
03
Prelucrare și control calitate pe 5 axe
CNC pe 5 axe, sondare în proces, CMM sau scanare optică a suprafeței.
04
Livrare în întreaga lume
Raport dimensional complet inclus. DHL / FedEx / transport maritim.
Recenzii

De încredere pentru ingineri din întreaga lume

★★★★★
"Precizia profilului lamei a fost excepțională — fiecare piesă a trecut prima dată controlul CMM de intrare. Finisajul suprafeței pe suprafețele de flux a depășit specificația noastră Ra 0,4 µm."
AK
Alex K.
Inginer Sisteme de Fluide · România
★★★★★
"HXC a înțeles imediat provocările traseului de scule pe 5 axe. Feedback-ul lor DFM a identificat o problemă de subtăiere pe care o ratasem. Timpul de livrare conform ofertei."
SL
Sophie L.
Inginer de proiectare · România
★★★★★
"Am realizat trei loturi de producție de piese complexe curbate prin HXC. Consistența dimensională de la lot la lot este cea mai bună pe care am văzut-o de la orice furnizor."
JT
James T.
Manager Achiziții Senior · Regatul Unit
Întrebări frecvente

Întrebări frecvent puse despre prelucrarea suprafețelor cu curburi mari

Întrebări de inginerie și achiziții răspunse de echipa noastră de prelucrare pe 5 axe.

Da — HXC utilizează traiecte de scule cu 5 axe adaptative la curbură care ajustează automat pasul pentru a menține înălțimea de scoatere constantă pe întreaga piesă. În timp ce o suprafață plană ar folosi un pas de 0,1 mm, o zonă cu curbură R2 mm primește automat un pas de 0,03 mm — producând același Ra de 0,4 µm peste tot. Consistența lotului este verificată prin scanare optică a suprafeței pe primul articol din fiecare lot.
Toate tranzițiile traiectului de scule utilizează mișcări de abordare arc-in și arc-out: scula urmează un arc lin pe suprafață, în loc să se oprească și să reia contactul. Acest lucru elimină marcajul de staționare creat de o abordare de tip plunge-in drept. În plus, toate trecerile adiacente împart o normală comună a suprafeței la granița lor — prevenind crearea unei creste de tăiere dublă care apare atunci când trecerile adiacente au direcții de abordare diferite.
Aerospațial: carenaje, radome, nacelle și structuri aerodinamice unde precizia profilului afectează performanța aerodinamică. Optică și fotonică: carcase pentru instrumente, structuri pentru telescoape și componente opto-mecanice unde precizia suprafeței afectează stabilitatea aliniamentului. Apărare: capace pentru radar și senzori, carcase pentru optica vehiculelor. Medical: carcase pentru instrumente de diagnostic și chirurgicale curbate. Robotică de înaltă gamă: carcase exterioare cu profil complex pentru roboți colaborativi.
Suprafețe convexe: raza minimă de curbura R1,0 mm — limitat de raza instrumentului cu vârf sferic. Suprafațe concave: raza minimă de curbatură R1,5 mm cu unelte standard (unealta trebuie să se potrivească în adâncitura). Pentru caracteristici R0,5 mm: micro-unele (R0,25 mm) cu avans redus și adâncime de tăiere. Curbura sub R0,5 mm pe suprafețe mari poate necesita finisare EDM.
HXC măsoară suprafețele cu curbură mare folosind scanare continuă CMM cu corecție automată a normalelor de suprafață. Capul sondei se rotește continuu pentru a menține perpendicularitatea față de normalul local al suprafeței în timp ce trasează suprafața curbate — evitând eroarea Abbe pe care o creează un CMM cu cap fix pe suprafețe abrupte sau curbate. Devițiile sunt raportate sub formă de hartă de culori (bandă de toleranță ±0,02 mm afișată în verde/roșu) și ca deviație maximă la fiecare secțiune de măsurare.
G1 (continuitate tangentială): două suprafețe se întâlnesc cu aceeași direcție tangentă — fără margine vizibilă, dar poate exista o subtilă discontinuitate a reflexiei sub lumină raking. G2 (continuitate de curbă): două suprafețe împart același radius de curbă la granița lor — complet invizibil sub orice condiție de iluminare, inclusiv reflexie speculară. HXC realizează continuitate G2 la toate limitele suprafeței pe părțile cosmetice cu curbură mare.
Da — HXC poate oferi un raport de scanare optică a suprafeței care arată deviația completă a suprafeței față de nominal (sub formă de hartă de deviație colorată) și, la cerere, un raport de continuitate a curburii la limitele specificate ale suprafeței. Acest lucru este util pentru verificarea performanței optice și acceptarea suprafețelor aerodinamice.
Prototip (program nou adaptiv pentru curbă): 7–10 zile. Lot mic: 10–16 zile. Producție: 14–20 zile. Piese din Invar: adăugați 5–7 zile pentru aprovizionarea cu material.
Solicită o ofertă

Trimite-ți desenul.
Obține o ofertă.

Fiecare solicitare include o revizuire DFM — fezabilitatea toleranței, confirmarea materialului și abordarea procesului înainte de începerea producției. MOQ 1 piesă.

24hr
Răspuns la ofertă
MOQ 1
Prototipuri OK
ISO
9001:2015
📐
Revizuire DFM pentru fiecare solicitare
Fezabilitatea toleranței, strategia de fixare și confirmarea materialului. Feedback specific și acționabil — nu respingeri generice.
🎯
Inspecția primului articol — Standard
Raport FAI pentru fiecare lot nou. Certificări de material și tratament de suprafață incluse cu fiecare livrare.
🔄
Același proces: prototipare până în producție
Planul de proces din prototipul dumneavoastră se aplică loturilor de producție. Fără re-qualificare atunci când scalați.
⚙
Frezare CNC 3 / 4 / 5-Axis + Strunjire
Piese structurale complexe, arbori, carcase și componente de transmisie. Metale și plastice de inginerie.
ISO 9001:2015 Frezare 3/4/5-Axis Frezare în strung CNC Inspecție CMM Livrare globală