
Le acier peut-il être anodisé ? Exploration du procédé, des avantages et des alternatives
Lorsque les clients nous demandent comment donner à leurs pièces en acier une finition durable et résistante à la corrosion, une question revient constamment : Le acier peut-il être anodisé ? C'est une question légitime. L'anodisation est la référence pour l'aluminium, offrant une résistance à l'usure exceptionnelle et un aspect élégant.
Cependant, la réponse courte est non—du moins pas de la manière dont vous pensez. Bien que nous puissions facilement anodiser l'aluminium, les composants en acier standard ne réagissent pas au même procédé.
La science de l'anodisation : pourquoi cela fonctionne sur l'aluminium mais échoue sur l'acier
Pour comprendre pourquoi Anodisation de l'aluminium contre celle de l'acier Étant donné qu'il s'agit d'une confrontation unilatérale, nous devons examiner la chimie qui se déroule à l'intérieur du réservoir.
Comment fonctionne l'anodisation (les bases)
L'anodisation est un procédé électrochimique qui transforme une surface métallique en une finition décorative, durable, à l'oxyde anodique. La pièce en métal est immergée dans un bain d'électrolyte acide, et un courant électrique y est passé.
- La pièce en métal agit comme le anode l'électrode positive.
- Les ions d'oxygène sont libérés de l'électrolyte.
- Ces ions se combinent avec les atomes de métal à la surface pour former une couche d'oxyde fortement intégrée.
Lorsque nous faisons cela avec de l'aluminium, cela crée un matériau contrôlé, uniforme et ultra-dur oxyde d'aluminium couche qui adhère parfaitement au métal de base, augmentant considérablement le dureté de la couche anodisée.
L'obstacle chimique pour l'acier
Alors, pourquoi ne pouvons-nous pas simplement plonger de l'acier au carbone ou de l'acier inoxydable dans ce même bain acide ? Tout se résume à la façon dont le fer réagit avec l'oxygène.
Lorsque vous tentez d'anodiser des métaux ferreux, la réaction électrochimique ne forme pas une barrière protectrice. Au contraire, elle accélère la corrosion standard de l'acier corrosion de l'acier.
- Le problème de l'écaillement : Au lieu d'une barrière microscopique étanche, l'acier forme une couche d'oxyde de fer lâche et poreuse — mieux connue sous le nom de rouille.
- Oxydation continue : Cette couche de rouille s'écaille constamment, exposant le métal frais en dessous à une destruction supplémentaire.
- Le piège du bain acide : Une solution d'anodisation acide standard dissolvera en réalité une pièce en acier au carbone plutôt que de la recouvrir.
L'exception (le procédé en laboratoire)
L'acier peut-il jamais être anodisé dans quelconque circonstance ? Techniquement, oui, mais uniquement en tant qu'exception en laboratoire.
Les scientifiques peuvent réaliser la formation d'un film de magnétite sur l'acier en utilisant un bain alcalin caustique très spécialisé et chaud.
Le contrôle de la réalité : Il s'agit d'un processus strict en laboratoire nécessitant des températures extrêmes, des produits chimiques dangereux et des tensions précises. Il crée une couche très fine et cassante de magnétite noire (Fe3O4).
Parce que ce processus est incroyablement instable, coûteux et dangereux pour la production de masse, il est totalement inviable pour les traitements de surface industriels or les finitions de usinage CNC personnalisées. Pour les besoins en ingénierie du monde réel, nous devons envisager des alternatives commerciales évolutives.
Comparer l'anodisation de l'acier et de l'aluminium
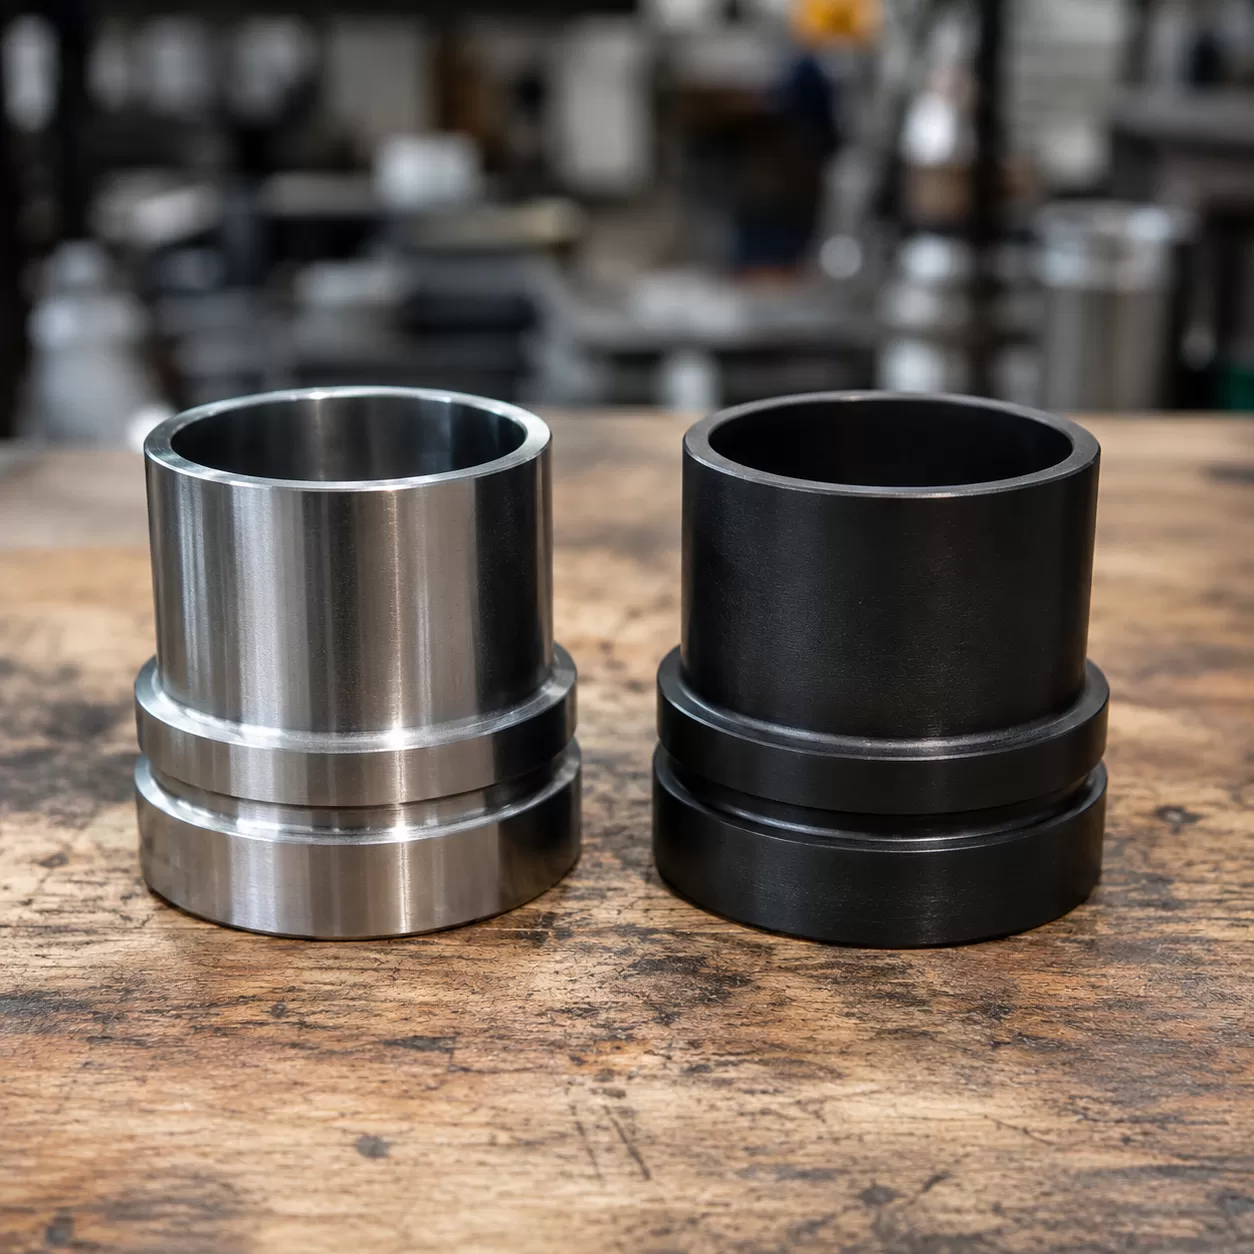
Lors de l'évaluation Anodisation de l'aluminium contre celle de l'acier, les différences métallurgiques dictent des chemins chimiques totalement différents. Alors que l'aluminium prospère dans un environnement acide pour construire une barrière protectrice, l'acier nécessite des conditions complètement différentes qui rendent l'anodisation traditionnelle commercialement impraticable.
Type d'électrolyte (Acide vs Alcalin)
Les deux processus divergent immédiatement au stade du bain chimique :
- Anodisation de l'aluminium : Utilise un électrolyte acide (généralement de l'acide sulfurique). L'acide crée une couche d'oxyde poreuse et contrôlée à la surface de l'aluminium sans dissoudre le métal de base.
- Anodisation de l'acier : Nécessite un procédé hautement spécialisé, bain alcalin chaud et caustique. Si vous placez de l'acier au carbone dans le bain acide utilisé pour l'aluminium, l'acide attaquera agressivement et dissoudra le métal ferreux au lieu de le revêtir.
Composant principal du revêtement (oxyde d'aluminium vs magnétite)
Les structures moléculaires résultantes offrent des niveaux de protection très différents :
| Caractéristique | Anodisation de l'aluminium | Anodisation de l'acier (laboratoire) |
|---|---|---|
| Composant principal | Oxyde d'aluminium (Al2O3) | Magnétite (Fe3O4) |
| Caractéristiques de la couche | Extrêmement dure, poreuse et très réceptive aux teintures décoratives. | Mince, cassante et sujette à l'écaillage sous contrainte mécanique. |
| Dureté de la couche anodisée | Offre une résistance exceptionnelle à l'usure et une isolation. | N'apporte qu'une augmentation minimale de la dureté du métal de base. |
Viabilité commerciale et applications courantes
Parce qu’un anodisage électrochimique véritable de l’acier donne un la formation d'un film de magnétite qui se brise facilement, il manque de viabilité commerciale.
Au lieu de cela, l’industrie s’appuie sur des revêtements de conversion chimique alternatifs pour les composants en acier. Pour les applications industrielles lourdes, la fabrication de pièces robustes comme roues à cliquet exige des traitements de surface plus fiables pour assurer une résistance à l’usure à long terme et une prévention de la rouille. L’anodisation de l’aluminium reste la norme d’excellence pour l’aérospatiale, l’électronique grand public et les garnitures automobiles, tandis que l’acier dépend d’autres finitions pour obtenir une protection contre la corrosion fiable.
Que se passe-t-il si vous tentez d’anodiser de l’acier dans une ligne d’aluminium standard ?
Mettre des pièces en acier dans une ligne d’anodisation d’aluminium standard est une recette pour le désastre. Parce que l’anodisation de l’aluminium et de l’acier repose sur des réactions chimiques complètement différentes, forcer des métaux ferreux dans un bain acide destiné à l’aluminium ne fera qu’endommager.
Risque pour le composant
Au moment où l’acier au carbone ou l’acier inoxydable entre dans les cuves d’acide sulfurique ou chromique, l’acide attaque le fer. Au lieu de construire une couche protectrice contrôlée, la solution ronge rapidement le métal. Cette réaction agressive provoque une piqûre sévère, ruine les tolérances dimensionnelles critiques et détruit complètement la finition de surface. Si vous traitez des pièces de grande valeur, comme une pièce complexe cadre usiné monolithique, cette erreur mettra instantanément au rebut l’ensemble du composant.
Risque pour l’équipement
Les dommages ne se limitent pas à vos pièces ; ils menacent également l’infrastructure des traitements de surface industriels.
- Contamination du bain : La dissolution rapide du fer empoisonne le bain chimique coûteux, rendant l’électrolyte inutilisable pour les futurs traitements d’aluminium.
- Dommages au réservoir et à la doublure : La réaction chimique incontrôlée peut provoquer une surchauffe localisée.
- Signaux d’alerte électriques : L’acier conduit le courant différemment de l’aluminium, créant des pics de courant dangereux qui peuvent endommager les redresseurs d’anodisation et les systèmes électriques.
Top 6 alternatives commerciales à l'anodisation de l'acier

Parce que l'acier standard ne peut pas être anodisé commercialement, les fabricants industriels comptent sur des alternatives très efficaces traitements de surface pour obtenir une protection contre la corrosion, une résistance à l'usure et un attrait esthétique. Selon la composition de l'alliage d'acier et l'application, plusieurs méthodes éprouvées offrent des résultats équivalents ou supérieurs à l'anodisation.
1. Passivation (pour l'acier inoxydable)
La passivation de l'acier inoxydable est un traitement chimique essentiel qui élimine le fer libre de la surface du métal à l'aide d'un bain d'acide citrique ou nitrique. Ce processus favorise la formation naturelle d'une fine couche passive d'oxyde de chrome, améliorant considérablement la protection contre la corrosion de l'acier sans modifier les dimensions des pièces.
2. Revêtement en oxyde noir
Ce revêtement de conversion chimique utilise un bain alcalin chaud et caustique pour convertir la surface des métaux ferreux en magnétite (Fe3O4). Le revêtement en oxyde noir pour l'acier offre une finition mate élégante, une résistance à la corrosion mineure lorsqu'il est huilé, et une stabilité dimensionnelle absolue, ce qui le rend idéal pour les pièces usinées de précision.
3. Galvanoplastie (Chrome, Zinc, Nickel)
Électrolyse l'assemblage de composants en acier implique l'utilisation d'un courant électrique pour déposer une fine couche d'un autre métal—tel que le chrome, le zinc ou le nickel—sur le substrat en acier. Ce processus améliore considérablement la résistance à l'usure des finitions en acier et offre des méthodes robustes de prévention de la rouille pour les métaux ferreux.
4. Dépôt Physique en Phase Vapeur (PVD)
Le revêtement PVD pour l'acier inoxydable et l'acier au carbone vaporise une matière source solide dans une chambre à vide, liant une couche céramique à haute densité à la pièce. Le PVD offre une dureté de surface extrême, un faible coefficient de friction, et des couleurs décoratives vibrantes qui durent plus longtemps que les finitions traditionnelles.
5. Phosphatage (Parkerisation)
Communément appelé Parkerisation, ce procédé chimique applique un revêtement de conversion phosphate électrochimique sur l'acier au carbone. La structure cristalline poreuse qui en résulte absorbe exceptionnellement bien les huiles et les lubrifiants inhibiteurs de la rouille, servant de base excellente pour la peinture ou une utilisation industrielle lourde.
6. Peinture en poudre
Revêtement en poudre applique une poudre électrostatique sèche qui coule librement et qui est durcie sous chaleur pour former une barrière résistante, semblable à une peau. Elle offre une résistance supérieure aux impacts, une protection environnementale épaisse, et un choix infini de couleurs, ce qui en fait un choix privilégié pour les traitements de surface industriels intensifs.
| Traitement alternatif | Avantage principal | Changement dimensionnel | Application courante de l'usinage CNC |
|---|---|---|---|
| Passivation | Optimise la résistance à la corrosion | Aucun | Pièces en acier inoxydable médical, aérospatial et alimentaire |
| Oxide noir | Anti-gougeage & esthétique noire mate | Négligeable | Fixations, outillage, et engrenages internes de machine |
| Électrolyse | Protection contre l'usure et protection sacrificielle supérieure | Minimale à modérée | Composants automobiles et quincaillerie décorative |
| Revêtement PVD | Dureté extrême et résistance aux rayures | Ultra-mince (microns) | Outils de coupe haut de gamme et produits de consommation haut de gamme |
| Phosphatage | Excellente rétention d'huile et base de peinture | Minimale | Matériel militaire et machinerie industrielle lourde |
| Revêtement en poudre | Barrière environnementale robuste | Élevé (couche épaisse) | Supports structurels, boîtiers et cadres extérieurs |
Comment choisir le traitement de surface adapté à vos composants en acier
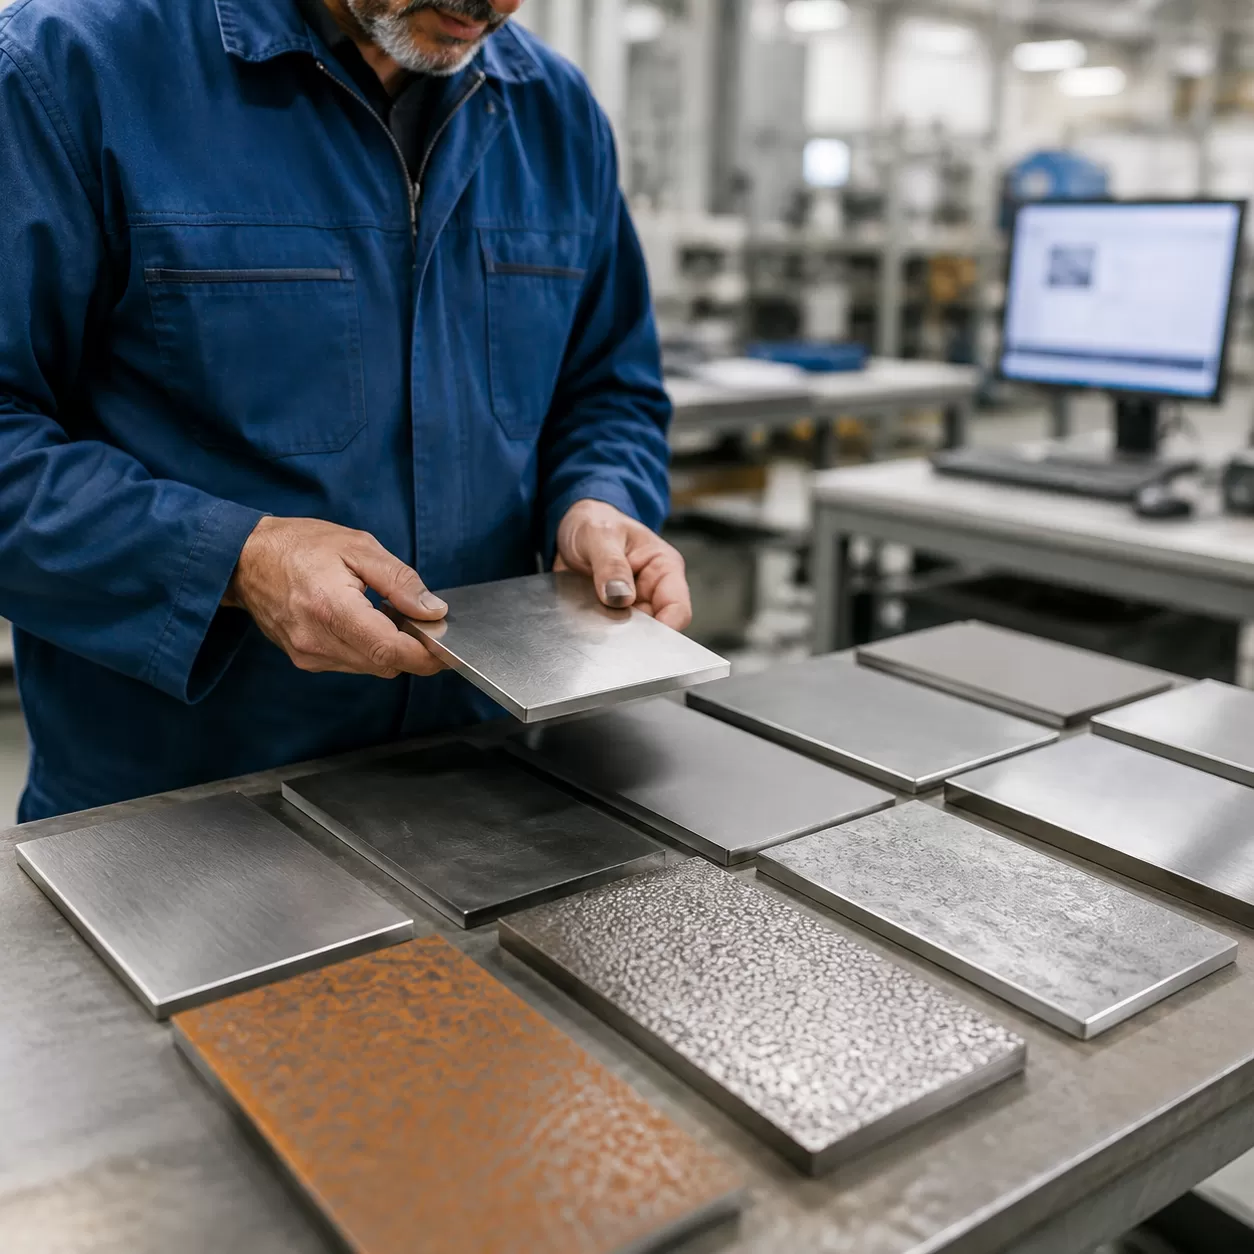
Choisir le traitement de surface industriel idéal pour vos pièces en acier nécessite de trouver un équilibre entre performance, apparence et coût. Parce que vous ne pouvez pas anodiser l'acier comme l'aluminium, vous devez évaluer l'utilisation de votre pièce pour sélectionner la meilleure alternative.
Esthétique vs. Fonctionnalité
Tout d'abord, déterminez si la pièce est un composant visuel ou une pièce mécanique dissimulée et robuste. Si l'aspect esthétique est primordial, des options comme le revêtement en poudre offrent des couleurs vives et des finitions élégantes. Pour un look moderne haut de gamme, le revêtement PVD pour l'acier inoxydable offre des finitions métalliques de qualité supérieure. Si la fonctionnalité est l'objectif principal, des procédés comme le revêtement en oxyde noir pour l'acier offrent un aspect mat discret tout en se concentrant entièrement sur la résistance à la galle et la légère résistance à la corrosion.
Tolérances dimensionnelles
Une ingénierie de précision ne laisse aucune place aux revêtements épais. Si vos finitions de usinage CNC sur mesure nécessitent des tolérances strictes, des revêtements lourds ruineront l'ajustement.
- Revêtements sans accumulation : La passivation et l'oxyde noir ne modifient pas les dimensions de vos pièces. Cela est crucial pour les composants filetés et les assemblages aérospatiaux ou automobiles de haute précision.
- Revêtements à accumulation importante : Le revêtement en poudre ajoute une couche significative (généralement de 2 à 6 mils), ce qui peut interférer avec l'assemblage pièces en acier inoxydable.
Exposition environnementale
L'environnement d'utilisation détermine votre stratégie de protection contre la corrosion de l'acier. Pour les environnements extérieurs, marins ou fortement chimiques, acier au carbone nécessite des méthodes robustes de prévention de la rouille pour les métaux ferreux, telles que le galvanisage au zinc ou le revêtement en poudre lourd. Pour les environnements médicaux ou de qualité alimentaire, la passivation standard de l'acier inoxydable est la référence de l'industrie pour éliminer le fer libre et prévenir la rouille sans ajouter de couches chimiques étrangères.
| Traitement de surface | Changement dimensionnel | Résistance à la corrosion | Avantage principal |
|---|---|---|---|
| Passivation | Aucun | Modéré (acier inoxydable uniquement) | Élimine le fer de surface, prévient la rouille |
| Oxide noir | Aucun | Faible à Modéré | Anti-galling, aucune modification dimensionnelle |
| Electrolytage (Zinc/Nickel) | Très minimal | Élevé | Excellente protection sacrificielle contre la rouille |
| Revêtement PVD | Microscopique | Élevé | Résistance extrême à l'usure et esthétique |
| Revêtement en poudre | Élevé (2–6 mils) | Excellent | Protection barrière maximale et choix de couleur |
Pourquoi collaborer avec HXCNC pour une finition de surface en acier supérieure ?
La fabrication de précision rencontre l'excellence de la finition
Obtenir une finition parfaite nécessite un partenaire de fabrication qui comprend à la fois le processus de usinage brut et la chimie de surface finale. Chez HXCNC, nous intégrons nos finitions avancées de usinage CNC personnalisé directement dans nos flux de traitement de surface. Que votre projet exige une passivation précise de l'acier inoxydable ou un électroplacage haute durabilité, nous contrôlons le processus depuis la coupe initiale jusqu'au revêtement final. Notre installation garantit le maintien de vos tolérances strictes, assurant une transition fluide du métal brut à un produit fini professionnel. Pour des applications spécialisées nécessitant des couches protectrices avancées, nous proposons également des solutions intégrées comme notre traitement sous vide élevé visible dans notre corps de chambre à vide fabrication.
Assurance qualité
Les traitements de surface industriels exigent une cohérence absolue. Une finition défectueuse entraîne une usure prématurée, de la rouille et une défaillance des pièces sur le terrain. Notre protocole d'assurance qualité garantit que chaque couche de protection contre la corrosion de l'acier — qu'il s'agisse d'un revêtement de conversion chimique ou d'une peinture en poudre résistante — adhère parfaitement et respecte les normes strictes de l'industrie française.
- Vérification de l'épaisseur de la couche : Mesure précise pour garantir que les revêtements ne compromettent pas la fonctionnalité des pièces.
- Test d'adhérence : Contrôles rigoureux pour prévenir le pelage, l’écaillage ou la floculation sous stress mécanique.
- Référencement à la résistance à la corrosion : Test de brouillard salin pour vérifier les méthodes de prévention de la rouille à long terme pour les métaux ferreux.
- Uniformité visuelle : Inspection stricte pour zéro défauts esthétiques, garantissant que vos pièces ont l’aspect aussi premium que leur performance.
Foire aux questions (FAQ)
L'acier inoxydable peut-il être anodisé ?
Techniquement, oui, mais ce n'est pas le même procédé utilisé pour l'aluminium. L'anodisation de l'acier inoxydable utilise une baignoire acide et de l'électricité pour modifier l'épaisseur de la couche d'oxyde de chrome naturellement présente sur la surface du métal. Au lieu de créer un revêtement épais et très protecteur, elle repose sur l'interférence lumineuse pour produire un large spectre de couleurs. Elle est principalement utilisée pour le style esthétique ou le codage couleur des dispositifs médicaux plutôt que pour une protection industrielle lourde.
L'oxyde noir offre-t-il la même durabilité que l'aluminium anodisé ?
Non, l’oxyde noir ne correspond pas à la durabilité ou à la dureté de l’aluminium anodisé. L’anodisation crée une couche d’oxyde d’aluminium épaisse et intégrée qui se situe juste en dessous du diamant sur l’échelle de dureté, offrant une résistance exceptionnelle aux rayures et à l’usure. L’oxyde noir est un micro-thin revêtement de conversion chimique (Fe3O4) qui offre une protection contre la corrosion modérée et un changement dimensionnel minimal. Il dépend fortement d’un scellant à base d’huile ou de cire supplémentaire pour prévenir la rouille, ce qui le rend moins adapté aux environnements à forte friction.
Quelle est la finition de prévention de la rouille la moins chère pour les pièces en acier au carbone ?
La méthode la plus économique de prévention de la rouille pour les pièces en acier au carbone dépend de vos exigences finales d’application :
- Phosphatation (Parkerisation) : Option économique excellente pour une couche de base durable, absorbant l’huile, sur des composants industriels ou manchons de spline internes.
- Oxyde noir : Le choix le moins cher pour une esthétique nette et sombre avec une protection contre la rouille en intérieur à faible niveau.
- Placage de zinc: Le choix économique standard pour une protection sacrificielle contre la rouille en extérieur.