info@hxcnc.com Shenzhen, Chine Réponse dans les 24 heures
Accueil/ Matériaux/ POM / Acétal / Delrin — Engrenages · Bushings · Sliders · Gabarits · Pièces de guide
Usinage CNC POM / Acétal / Delrin

POM / Acétal
Usinage CNC

POM-H (Delrin) POM-C (Copolymer) Pièces d'automatisation Engrenages & Bushings Gabarits & Pièces de guide

Usinage CNC de précision du homopolymère POM (Delrin) et du copolymère POM (Acétal) pour composants d'automatisation, engrenages, sliders, bushings, gabarits et pièces de guide — lorsque le métal est trop lourd ou corrosif, et lorsque la stabilité dimensionnelle, l'auto-lubrification et la tolérance constante sur les quantités de production sont essentielles.

Engrenages, paliers, pièces d’automatisation usinés CNC en POM Acetal Delrin
Coefficient de friction.
0.1–0.3
Palier tourné CNC en POM pour automatisation
Gabarit d’usinage CNC en Acetal Delrin pour engrenages
POM-H / POM-C
Deux grades en stock
±0,02 mm
Tolérance de précision
0.1–0.3
Coefficient de friction
24h
Délai de devis
Homopolymère Delrin POM-H ✦ Copolymère Acétal POM-C ✦ Composants d'équipement d'automatisation ✦ Engrenages en plastique de précision ✦ Sliders linéaires & chariots ✦ Bushings auto-lubrifiants ✦ Gabarits & dispositifs d'inspection ✦ Rails de guidage & pièces de direction ✦ Conforme à la réglementation FDA - Contact alimentaire ✦ Homopolymère Delrin POM-H ✦ Copolymère Acétal POM-C ✦ Composants d'équipement d'automatisation ✦ Engrenages en plastique de précision ✦ Sliders linéaires & chariots ✦ Bushings auto-lubrifiants ✦ Gabarits & dispositifs d'inspection ✦ Rails de guidage & pièces de direction ✦ Conforme à la réglementation FDA - Contact alimentaire ✦
Grades de matériaux

Deux grades de POM — Savoir lequel spécifier

POM-H
DuPont Delrin® · ISO 9988 · ASTM D4181
Rigidité et résistance à la fatigue supérieures — Préféré pour les engrenages
Le POM homopolymère (nom commercial Delrin, fabriqué par DuPont) est la variante haute performance : légèrement plus rigide, plus dur, et avec une meilleure résistance à la fatigue que le copolymère de POM — ce qui en fait la gamme privilégiée pour les engrenages de précision, mécanismes à encliquetage, et pièces mécaniques à haute cyclicité. Cependant, la barre de POM-H de diamètre supérieur à environ 50 mm présente une porosité centrale inhérente (un vide au centre géométrique créé lors de l'extrusion) qui peut être exposée lors de l'usinage de pièces avec de grands trous centraux. Pour des sections transversales pleines ou quasi-pleines, le POM-H est le premier choix.
3 100 MPa
Module de flexion
68 MPa
Résistance à la traction
M90 / R120
Dureté (Rockwell)
Excellent
Usinabilité
EngrenagesMécanismes à encliquetageCamesSièges de soupapeBlocs solides
Voir les détails du POM-H
Propriétés clés
Densité1,42 g/cm³
Point de fusion175–180 °C
Température maximale de service90–100 °C (continu)
Absorption d'eau0,2% (24h)
Coefficient de frottement (sec)0.15–0.35
Couleurs disponiblesNaturel, Noir
Avantages par rapport au POM-C
Module de flexion plus élevé — plus rigide sous charge
Endurance à la fatigue plus élevée — meilleur pour les charges cycliques
Légèrement meilleure dureté de surface
⚠ Porosité en ligne de centre dans la barre > 50 mm — à éviter pour les pièces avec de grands alésages centraux
POM-C
Copolyamide d'acétal · Hostaform® · Celcon® · ISO 9988
Structure homogène — aucune porosité, meilleure résistance chimique
Le copolymère de POM (également appelé copolymère d'acétal, noms commerciaux Hostaform et Celcon) possède une section transversale uniforme sans porosité en ligne de centre — ce qui en fait le choix approprié pour les pièces avec de grands alésages centraux, des parois fines ou des exigences de concentricité précise entre alésage et diamètre extérieur. Moins dur et légèrement moins rigide que le POM-H, mais la différence est minime en pratique. Le POM-C offre une meilleure résistance chimique (notamment aux nettoyants alcalins et à certains solvants organiques) et est légèrement moins sujet aux fissures de contrainte. Disponible en naturel conforme à la FDA et en couleurs sûres pour l’alimentation.
2 800 MPa
Module de flexion
62 MPa
Résistance à la traction
M80 / R115
Dureté (Rockwell)
Excellent
Usinabilité
DouillesGlissièresJigsPièces de guidePièces usinéesContact alimentaire
Voir les détails POM-C
Propriétés clés
Densité1,41 g/cm³
Point de fusion162–168 °C
Température maximale de service90–100 °C (continu)
Absorption d'eau0,2% (24h)
Coefficient de frottement (sec)0.15–0.35
Couleurs disponiblesNaturel, Noir, Bleu, Rouge
Avantages par rapport à POM-H
Pas de porosité en ligne de centre — structure uniforme partout
Meilleure résistance chimique — environnements alcalins et solvants
Moins sujet aux fissures de contrainte dans les milieux agressifs
Grades conformes à la FDA (naturel et coloré)
Grade bleu détectable par métal pour équipements de transformation alimentaire
✓ Choisissez POM-H (Delrin) lorsque…
→ Rigidité maximale pour engrenages, cames et mécanismes à fixation snap
→ Pièces à section transversale solide avec trou central nul ou petit
→ Applications de chargement en fatigue à haute cyclicité
→ Environnements chimiques doux (pas de nettoyants alcalins)
✓ Choisissez POM-C (copolymère) lorsque…
→ Pièces avec de grands alésages centraux ou des parois fines — aucun risque de porosité
→ Contact alimentaire, conformité FDA ou environnements hygiéniques
→ Exposition à des nettoyants alcalins, détergents ou solvants doux
→ Grade bleu détectable pour équipements de transformation alimentaire
Domaines d'application

Six applications où le POM Excelle

Composants d’équipement d’automatisation en POM usinés CNC Automatisation
Composants d'équipement d'automatisation
End effecteurs de pick-and-place, rails de guidage de convoyeur, supports de capteurs, corps d'actionneurs pneumatiques et blocs d'arrêt mécaniques — la combinaison de légèreté, stabilité dimensionnelle et auto-lubrification du POM en fait le plastique de choix pour la robotique d'assemblage et de manutention automatisés. Ne corrode pas, ne nécessite pas de lubrification et conserve ses dimensions sous les charges cycliques de l'automatisation à haute vitesse.
GradePOM-C ou POM-H
Tolérance±0,03–0,05 mm typique
AvantageLéger, rigide, non corrosif, auto-lubrifiant
Pick-and-PlacePièces de convoyeurSupports de capteursBlocs d'arrêt
Engrenage en plastique Acetal POM usiné avec précision CNC Engrenages
Engrenages en plastique de précision
Engrenages droits, engrenages hélicoïdaux, engrenages coniques et roues à vis sans fin en POM-H (Delrin) pour des entraînements à charges légères à moyennes où la operation silencieuse, la résistance à la corrosion et l'élimination de la lubrification sont requises. Les engrenages en POM fonctionnent contre des engrenages en métal ou en plastique avec un bruit minimal et sans lubrification dans des environnements propres. Préféré au nylon pour sa stabilité dimensionnelle face aux variations d'humidité — l'engrenage ne se serre pas dans des conditions humides.
GradePOM-H préféré (plus rigide)
ProcessusTournage CNC + Engrenage à profil
AvantageSilencieux, sans huile, maillage stable
Engrenages à dents droitesHélicoïdalConiqueRoue à vis sans fin
Chariot de glissière linéaire CNC pour automatisation Glissières
Sliders linéaires & chariots
Blocs de glissière linéaire, sliders à queue d'aronde, chariots à rainure en T et boîtiers de roulements linéaires usinés à partir de POM-C. La faible coefficient de friction du POM (0,1–0,3 contre l'acier) et sa résistance exceptionnelle à l'usure permettent un mouvement de glissement fluide contre l'aluminium anodisé, l'acier inoxydable et les rails de guidage durcis sans lubrification dans de nombreux cas. La stabilité dimensionnelle garantit un jeu de glissement constant malgré les variations de température dans les environnements industriels.
GradePréféré en POM-C (sans porosité)
Tolérance±0,02–0,03 mm sur les rainures de guidage
AvantageAuto-lubrifiant, silencieux, sans corrosion
Glissières linéairesQueue d'arondeBlocs à rainure en T
Palier auto-lubrifiant CNC tourné sur arbre en POM Douilles
Bouchons et manchons auto-lubrifiants
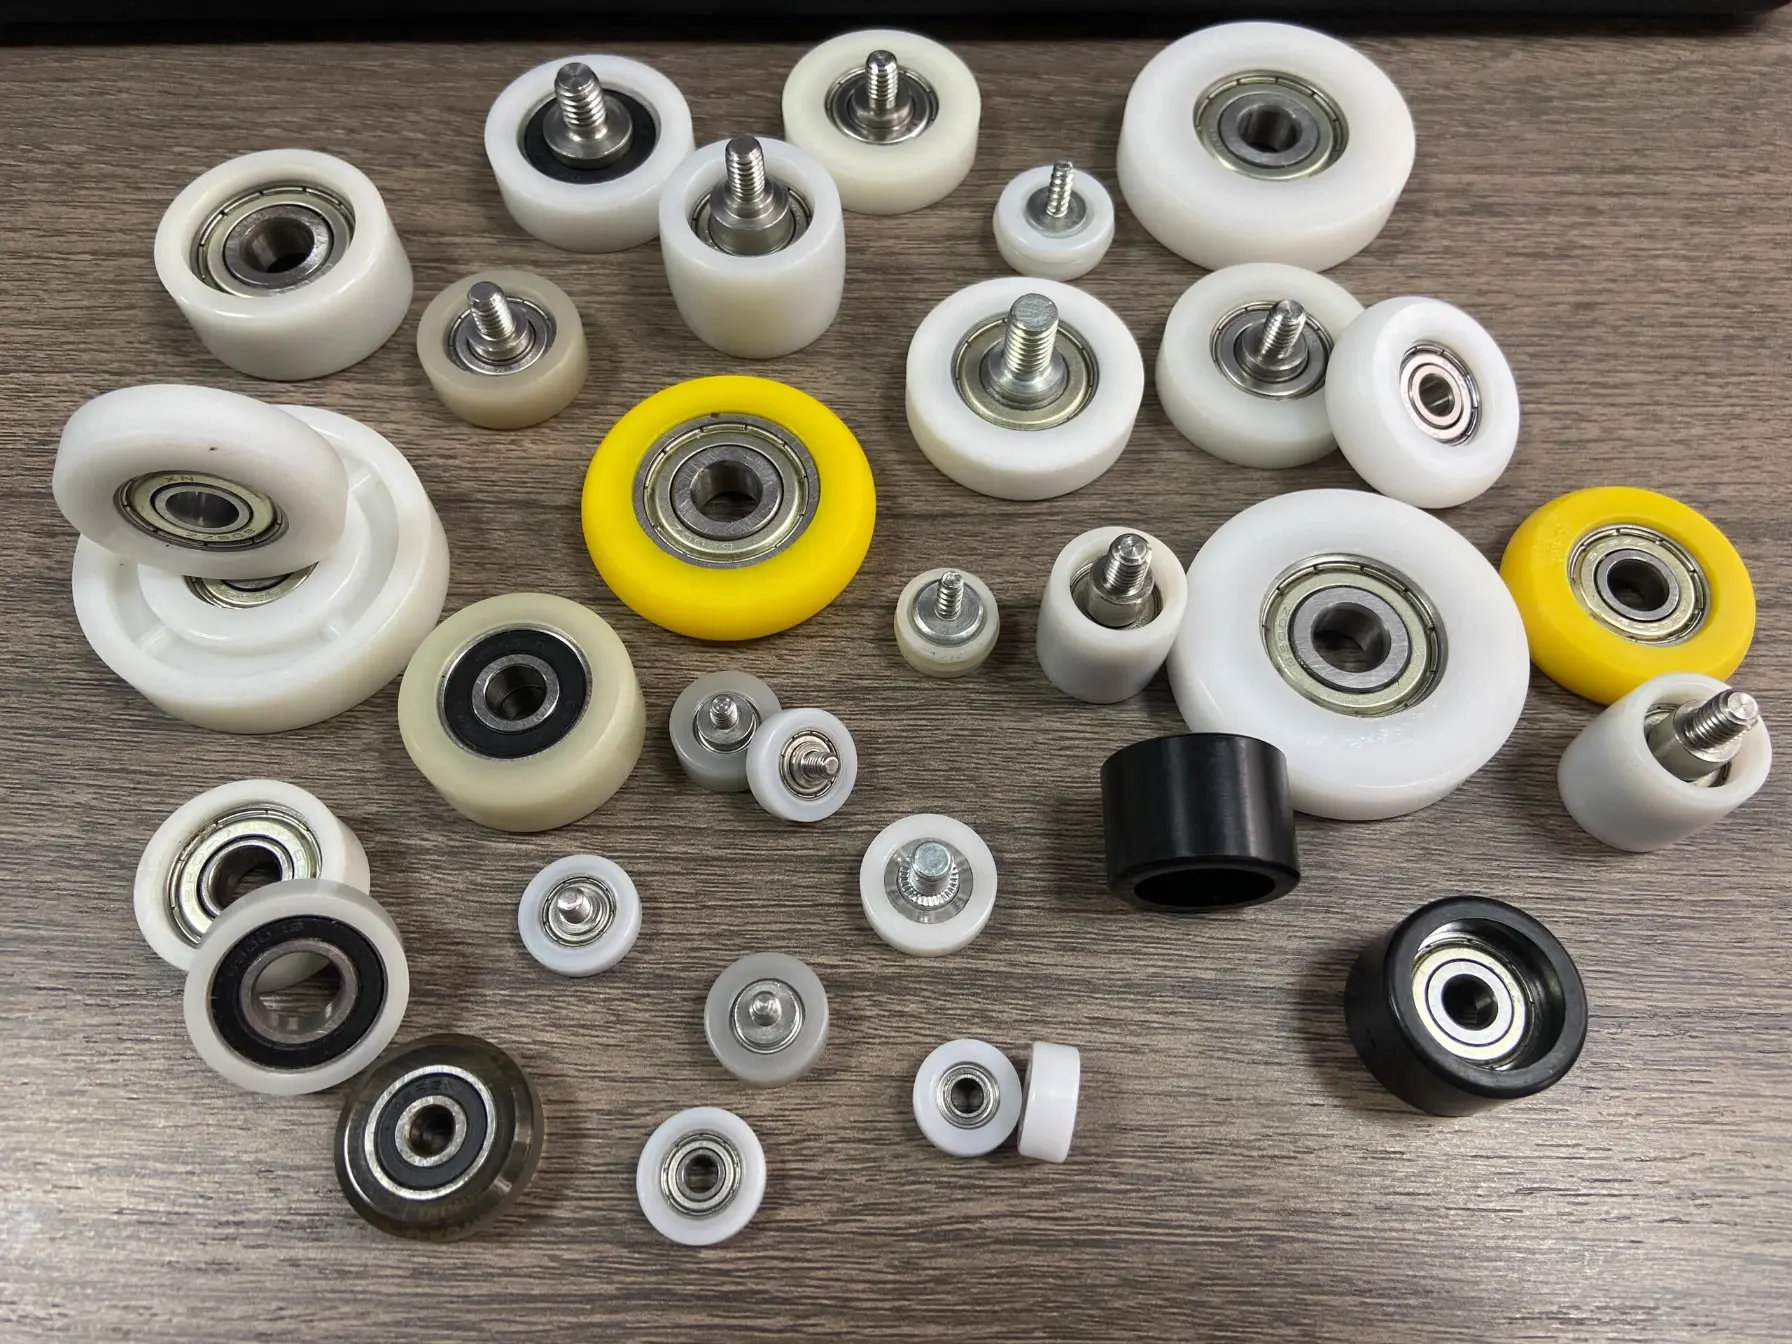
Bouchons d'arbre, bouchons à bride, roulements à manchon et rondelles de poussée en POM pour charges radiales légères à moyennes où les bouchons métalliques seraient sujets à la corrosion, créeraient des problèmes de galvanicité ou nécessiteraient une lubrification régulière. Les bouchons en POM fonctionnent à sec contre des arbres en acier ou en aluminium dans des machines légères, convoyeurs, équipements de transformation alimentaire et machines d'emballage. Contrairement au bronze, aucune lubrification n'est nécessaire — et contrairement au PTFE, le POM maintient des tolérances de diamètre serrées sous charge.
GradePOM-C (sans porosité de trou)
ToléranceAjustement de trou H7/H8, ±0,02 mm
AvantageSans huile, léger, conforme aux normes FDA disponibles
Douilles d'arbreÀ brideRondelles de poussée
Gabarit d’inspection en POM, fixture, CNC usiné Gabarits & Fixations
Jigs d'inspection et fixtures d'assemblage
Jauges go/no-go, gabarits d'alignement d'assemblage, nests de pick-and-place, fixtures de soudage et supports de composants usinés à partir de POM pour le contrôle qualité et l'assemblage en production. La combinaison de rigidité, stabilité dimensionnelle (absorption d'humidité extrêmement faible — ne gonfle pas comme le nylon), facilité d'usinage et propriétés non conductrices font du POM le plastique standard pour les fixtures de outillage de précision. Les dimensions restent stables que l'usine soit sèche ou humide.
GradePOM-C ou POM-H
Tolérance±0,02–0,05 mm
AvantageStabilité à l'humidité, non conducteur, usinable
Jauges go/no-goNestsAlignement
Lame de guide de rail, bande de usure, convoyeur, CNC usiné en POM Pièces de guide
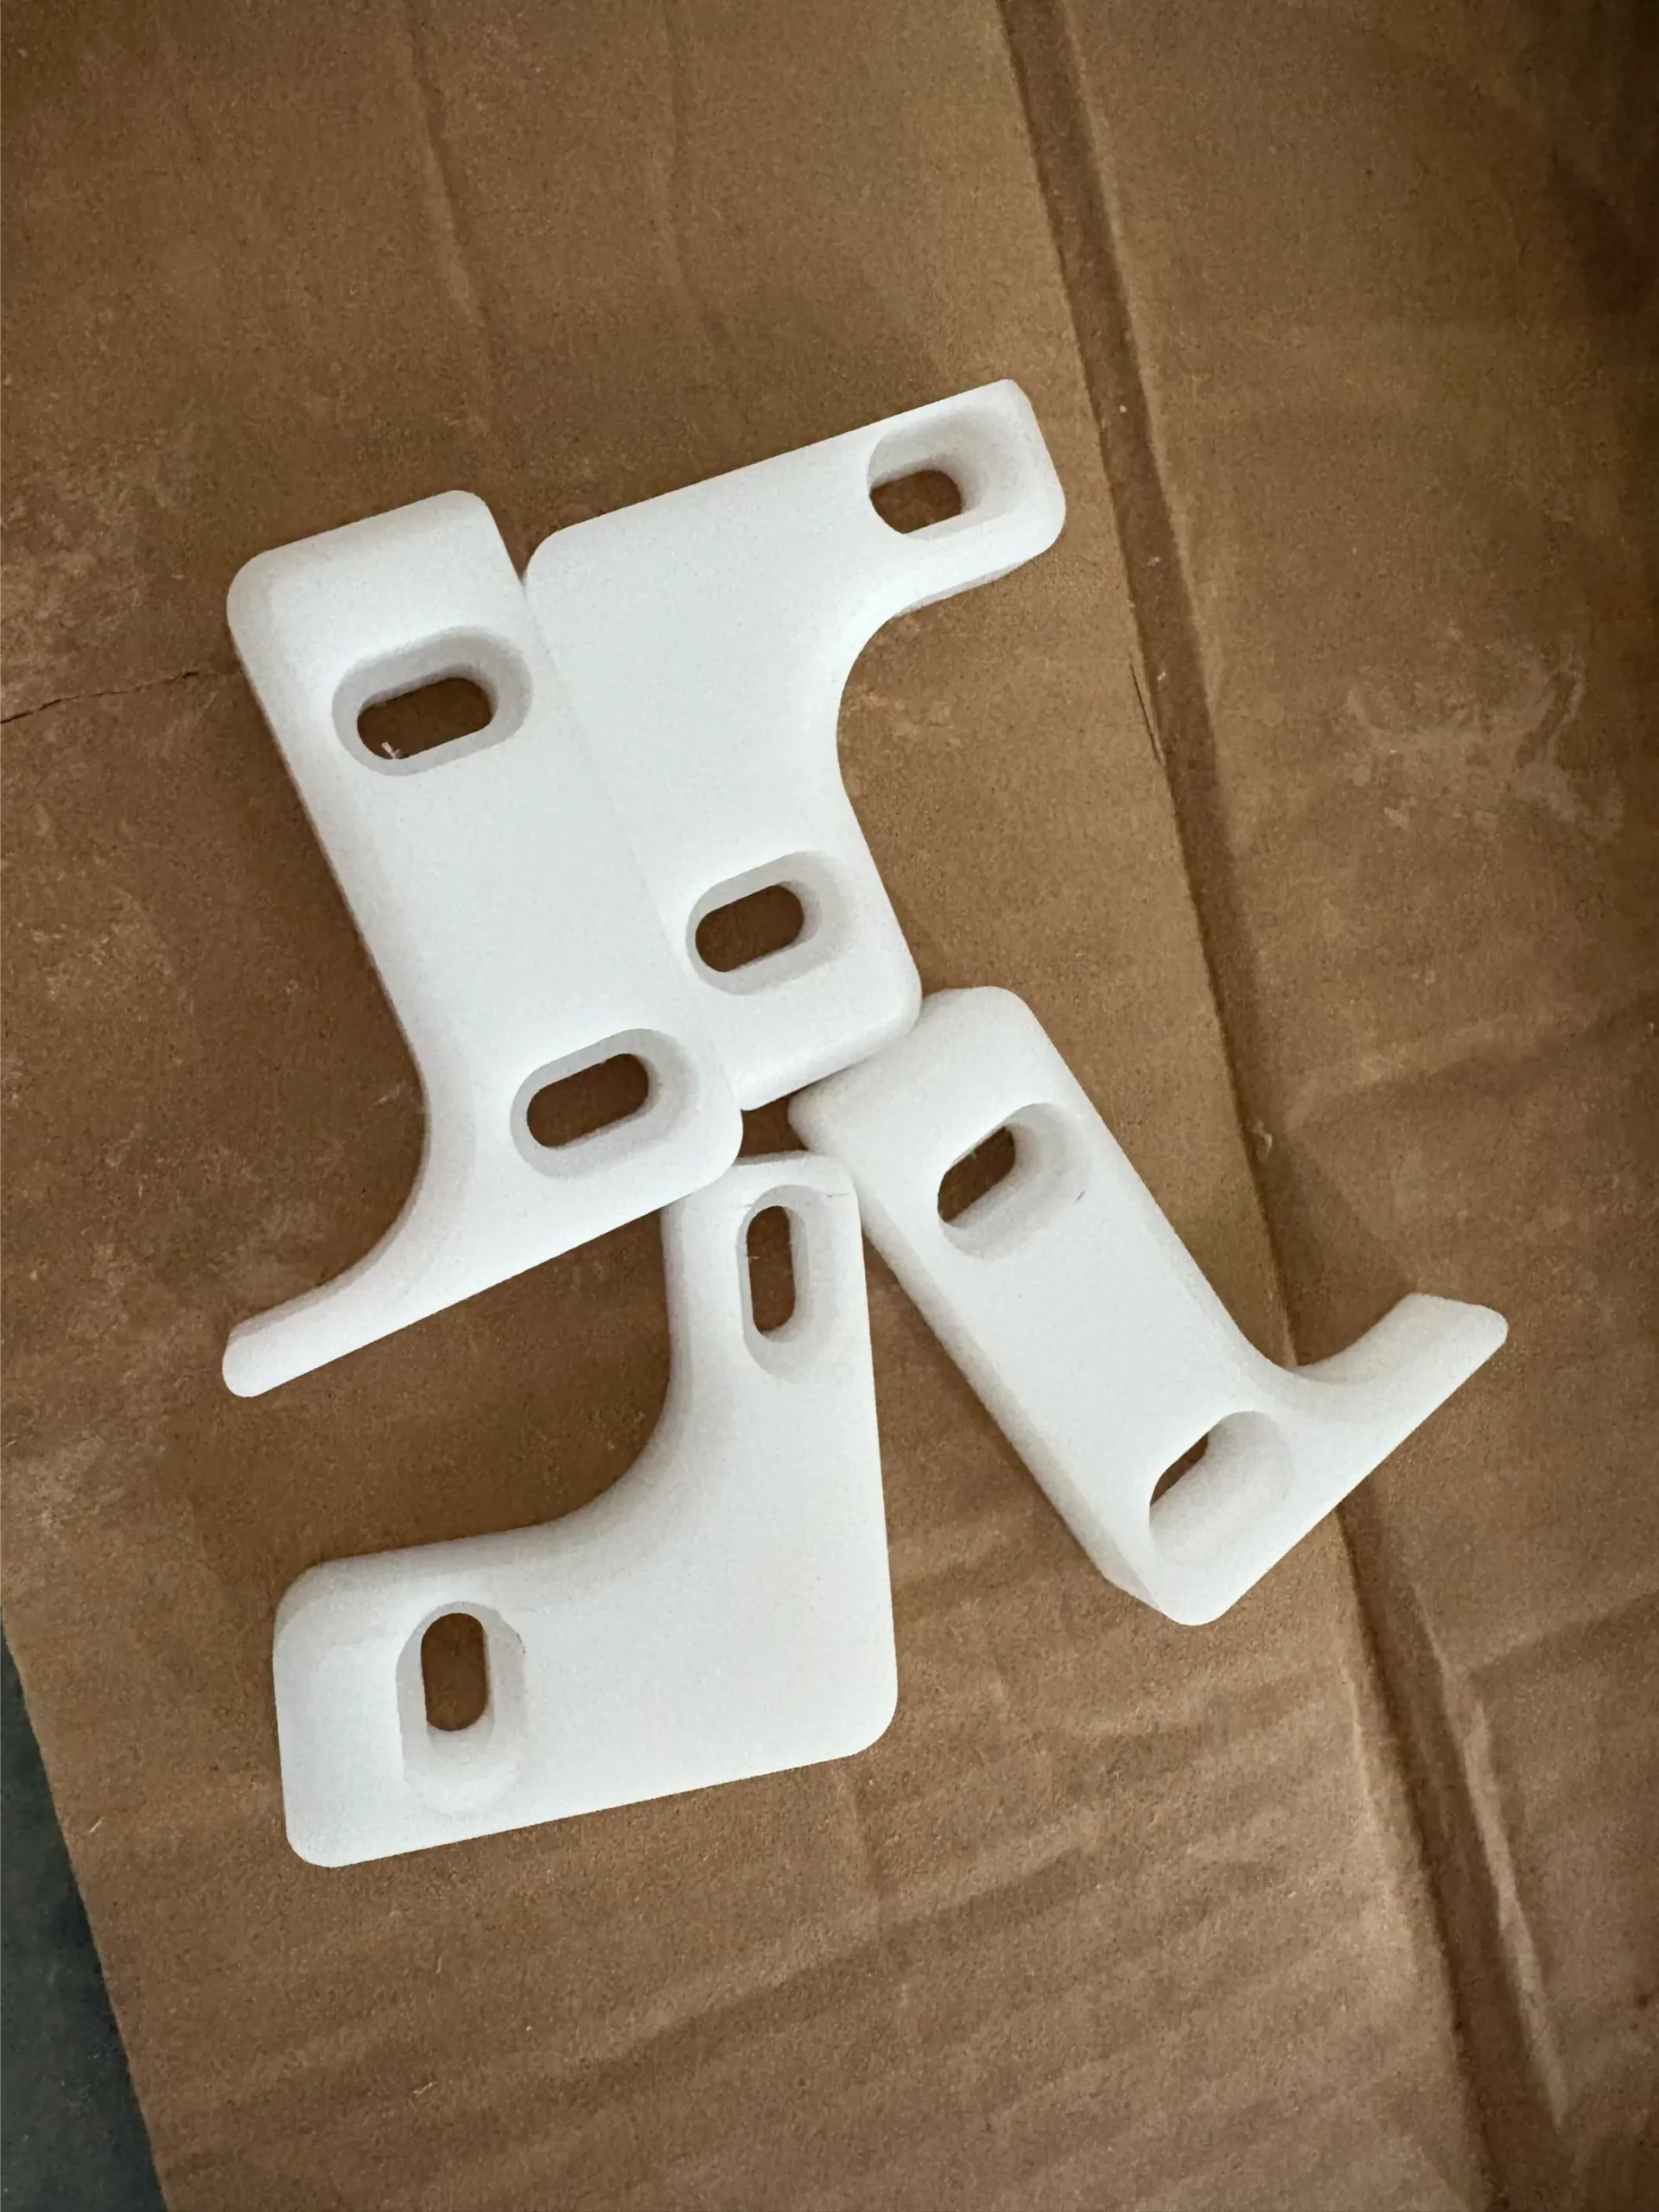
Rails de guidage, bandes d'usure et pièces de direction
Rails de guidage de convoyeur, directs de produits, bandes d'usure et diviseurs de voies usinés ou découpés dans une plaque ou un barreau de POM pour les systèmes de convoyage alimentaire, pharmaceutique et d'emballage général. Le POM glisse en douceur sous les charges de bouteilles, canettes et emballages sans lubrification, résiste aux agents de nettoyage et désinfectants, et répond aux exigences de contact alimentaire de la FDA en grade POM-C naturel/blanc. Composants d'usure remplaçables qui durent plus longtemps que la plupart des plastiques alternatifs en contact glissant.
GradePOM-C naturel ou bleu (FDA)
ProcessusFraisage CNC · Routing · Perçage
AvantageSans danger pour la FDA, auto-lubrifiant, nettoyable
Guides de convoyeurBandes d'usureDirecteursGrade FDA
Comparaison des matériaux

POM vs Nylon vs PTFE — Choisissez le bon plastique

Propriété POM-H (Delrin) POM-C (Copolymer) Nylon PA6 PTFE
Résistance à la traction 68 MPa — Le plus élevé 62 MPa 70–80 MPa 14–35 MPa
Module de flexion 3 100 MPa — Le plus rigide 2 800 MPa 2 500–3 000 MPa 650 MPa
Absorption d'eau (24h) 0,2% — Excellent 0,2% — Excellent 1,5–3,0% — Significatif 0.01%
Stabilité dimensionnelle Excellent Excellent Modéré — gonfle avec l'humidité Bon
Coefficient de frottement (sec) 0.15–0.35 0.15–0.35 0.3–0.5 0,04–0,20 — Le plus faible
Usinabilité ★★★★★ Excellent ★★★★★ Excellent ★★★★ Bon ★★★ Modéré (collant)
Tolérance réalisable ±0,02 mm ±0,02 mm (sans porosité) ±0,05 mm (dépendant de l'humidité) ±0,05–0,10 mm
Température maximale de service 90–100 °C 90–100 °C 80–120 °C 260 °C
Porosité en ligne centrale Oui — grande tige >50 mm Aucun — homogène Aucun Aucun
Contact alimentaire FDA Oui (qualité naturelle) Oui — qualités naturelles et colorées Oui (PA de qualité alimentaire) Oui
Meilleur pour Engrenages, cames, clips, pièces solides Douilles, glissières, pièces percées, contact alimentaire Pièces haute température, haute résistance aux chocs Résistance chimique, friction extrême faible
Notes de usinage

Usinage POM / Acétal — Considérations clés

⚠
Points à surveiller
!
Expansion thermique — 10× plus grande que l'acierLe POM a un coefficient de dilatation thermique (CTE) d'environ 110–140 ppm/K — environ 10 fois supérieur à celui de l'acier au carbone. Les pièces usinées à 20°C seront légèrement plus grandes dans un environnement de fabrication à 40°C. Pour des ajustements précis entre alésage et arbre, la plage de température de fonctionnement doit être prise en compte dans les calculs de jeu. Un manchon en POM de 50 mm de diamètre s'étendra d'environ 0,3 mm en diamètre pour chaque augmentation de 10°C de température — ce qui est significatif pour des ajustements serrés contre des arbres en acier.
!
Porosité de la ligne centrale POM-H dans une grande tige — spécifier POM-C pour les pièces foréesLe barreau en POM-H au-dessus d'environ 50 mm de diamètre développe un vide central lors de l'extrusion, car le matériau extérieur se solidifie avant le noyau. Lorsqu'un trou est usiné à travers le centre de la tige (par exemple, un manchon avec un diamètre de trou >40% du diamètre de la tige), ce vide est exposé — produisant une surface de trou rugueuse et poreuse. Toujours spécifier POM-C pour les manchons, bagues, et toute pièce avec un trou central important à partir d'une tige de grand diamètre.
!
Détente de contrainte avant l'usinage de précision de matière épaisseLes barres et plaques en POM contiennent des contraintes résiduelles issues du processus d'extrusion ou de pressage. Les pièces usinées à partir de matière épaisse sans détente préalable peuvent se déformer après usinage lorsque les contraintes internes sont libérées — en particulier sur les pièces à parois fines ou asymétriques. Pour des gabarits, fixations, et blanks d'engrenages de précision en matière épaisse, annealer à 120°C pendant 2 à 4 heures avant l'usinage final.
!
Gestion des copeaux — longs copeaux à certains paramètresLe POM peut produire de longs copeaux continus à certaines combinaisons de vitesse/alimentation — en particulier sur les trous profonds et les rainures. Ces copeaux peuvent recouper la surface s'ils ne sont pas évacués. Les forets à spirale, les cycles de perçage à coups sur les trous profonds, et les inserts à rupture de copeaux lors des opérations de tournage empêchent l'enchevêtrement des copeaux et les dommages de surface lors des productions.
!
Pas besoin de liquide de refroidissement en immersion — air comprimé ou brumisation préférésLe POM est usiné de manière plus efficace avec un refroidissement à l'air comprimé ou une brumisation légère. Un liquide de refroidissement en immersion peut provoquer un choc thermique et une variation dimensionnelle sur les pièces de précision. La faible friction inhérente au matériau signifie que les températures de coupe sont modérées — le refroidissement à l'air suffit pour presque toutes les opérations d'usinage du POM et évite l'incertitude dimensionnelle due aux variations de température induites par le liquide de refroidissement.
✓
Pourquoi le POM est un plaisir à usiner
✓
L'un des plastiques d'ingénierie les plus faciles à usinerLe POM produit des copeaux propres et cassés, maintient des tolérances strictes de manière cohérente, et offre une excellente finition de surface avec des outils en HSS ou en carbure tranchants. Contrairement au nylon (qui s'étire et peluche), au PTFE (collant et difficile à tolérer), ou au polycarbonate (sujet à des fissures de contrainte), le POM se comporte de manière prévisible et répétable du premier à la dernière pièce.
✓
Stable face à l'humidité — la tolérance dépend de ce que vous usinez, pas de la météoLe POM absorbe moins de 0,2% d'eau — contre 1,5 à 3% pour le nylon. Cela signifie que les dimensions mesurées en atelier sont identiques à celles dans la salle d'assemblage du client, qu'il fasse été ou hiver. Pour les gabarits de précision et les composants d'automatisation, c'est l'avantage critique par rapport au nylon.
✓
Autolubrifiant — pas d'huile nécessaire dans la pièce finieLa faible énergie de surface et la structure cristalline inhérentes au POM offrent une surface autolubrifiante contre les pièces en métal en contact. Les bagues, glissières, et pièces de guidage fonctionnent à sec contre l'acier et l'aluminium sans se bloquer ni s'user excessivement dans la plupart des applications à faible charge — éliminant le besoin de trous d'accès à la lubrification, de graisseurs, et de programmes d'entretien.
✓
Cycles rapides — production économiquement viable à tout volumeLe POM se machine beaucoup plus rapidement que les métaux d'ingénierie — les cycles de tournage et de fraisage CNC sont généralement 3 à 5 fois plus courts que pour des pièces en aluminium équivalentes, et 8 à 15 fois plus courts que pour l'acier inoxydable. Cela rend les pièces usinées en POM économiquement attractives même pour des volumes faibles à moyens où les coûts de moules d'injection ne sont pas justifiés.
✓
Pas de besoin de déburage secondaire dans la plupart des applicationsLe POM se machine avec peu de formation de bavures lorsque les outils tranchants sont maintenus. La plupart des pièces en POM nécessitent seulement un léger déflachage — aucune opération de déburage dédiée. Cela réduit les étapes du processus, la manipulation, et le risque de dommage à la pièce par rapport aux métaux nécessitant un déburage étendu des trous filetés et des arêtes.
Capacité de fabrication

Comment nous usinons Pièces POM

PROCESSUS / 01
Tournage CNC — Bagues, Arbres & Colliers
Tournage CNC de précision de bagues en POM-C et POM-H, manchons à bride, entretoises, colliers d'arbre et composants rotatifs. Tolérances de perçage H7/H8 et ajustements d'arbre f7/g6 couramment respectés. Refroidissement à l'air ou à la brume. Pas de bavures sur les trous ou les OD avec des outils tranchants.
POM-C & POM-HAjustement de perçage H7DouillesRondelles
PROCESSUS / 02
Fraisage CNC — Gabarits, Fixations & Blocs
Fraisage plat, fraisage de poches et profilage de gabarits en POM, fixations d'inspection, blocs d'automatisation et plaques de montage. Définition nette des bords avec carbure tranchant. Protocole de soulagement de stress appliqué aux pièces à section épaisse avant l'usinage final pour assurer la stabilité dimensionnelle après livraison.
Gabarits & FixationsBlocs d'automatisationSous stress
PROCESSUS / 03
Brochage d'engrenages — Engrenages en plastique & Roues à vis sans fin
Brochage d'engrenages en POM-H à denture droite, hélicoïdale et roues à vis sans fin selon la norme DIN 6–8. La rigidité du POM-H et sa faible absorption d'humidité garantissent un pas et un jeu constants d'une dent à l'autre dans toutes les conditions de fonctionnement. Module 0,5–6 usiné en interne.
POM-HDroit & HélicoïdalDIN 6–8Roue à vis sans fin
PROCESSUS / 04
Perçage, Filetage & Tournage de filetages
Perçage précis de trous, filetage métrique et UNC, et fraisage de filetages dans le POM. Les filetages en POM tiennent bien lorsqu'ils sont filetés avec des tarauds à spirale (empêche l'encombrement des copeaux). Pour des applications à haute fréquence de cycle, des inserts filetés (laiton ou inox) peuvent être installés par ultrasons dans le POM pour une résistance supérieure au dévissage du filet.
M2–M30Fraisage de filetsInserts en laiton
PROCESSUS / 05
Découpe par défonçage & Profilage — Rails de guidage & Bandes d'usure
Découpe CNC de plaques et bandes en POM pour rails de guidage de convoyeurs, bandes d'usure et systèmes de guidage de voies dans les industries alimentaire, des boissons et de l'emballage. Stock naturel ou bleu conforme à la FDA. Profils personnalisés, trous de montage et rainures usinés selon dessin. Rails de longue longueur jusqu'à 2000 mm.
POM-C Naturel/BleuGrade FDARails LongsConvoyeur
PROCESSUS / 06
Inspection & Documentation des Matériaux
Inspection dimensionnelle avec CMM sur pièces en POM de précision. Certificats de matériaux faisant référence à ISO 9988, FDA 21 CFR 177.2470 (contact alimentaire), ou conformité RoHS fournis. Rapports d'inspection du premier article (FAI) sur tous les nouveaux numéros de pièce. Traçabilité par lot pour les clients de l'industrie médicale et alimentaire.
Rapports CMMCertificat FDAISO 9988FAI
Secteurs desservis

Où POM / Acétal Remplace le métal

🤖
Automatisation
POM-C / POM-H
🍔
Alimentation & Boissons
POM-C FDA
💊
Pharmaceutique
POM-C FDA
📦
Emballage
Guides POM-C
🔬
Instruments
Gabarits POM-H
🚗
Automobile
Engrenages POM-H
De barre / plaque à pièce finie

Comment nous produisons Pièces POM

ÉTAPE 01
Sélection de grade et de stock
POM-H ou POM-C sélectionné en fonction de la géométrie de la pièce et des exigences. Forme barre ou plaque confirmée. Risque de porosité en ligne de centre évalué pour les pièces usinées en POM-H. Certificat FDA vérifié si nécessaire.
ÉTAPE 02
Détente des contraintes (si nécessaire)
Blocs de gabarits et de fixation à section épaisse annealés à 120°C pendant 2 à 4 heures avant l'usinage final. Libèrent les contraintes d'extrusion/pressage — empêchent la déformation après livraison sur les pièces de précision.
ÉTAPE 03
Usinage CNC
Tournage, fraisage, rainurage, engrenage de roue, et perçage avec des outils en carbure tranchants. Refroidissement à l'air ou à la brume. Évacuation cohérente des copeaux. Température vérifiée lors de longues séries de production pour confirmer la stabilité dimensionnelle.
ÉTAPE 04
Opérations secondaires
Installation d'inserts filetés par ultrasons, taraudage, reaming jusqu'à la taille finale du trou, et léger dégraissage. Aucun débrutage dédié requis dans la plupart des cas — les outils tranchants laissent des arêtes propres.
ÉTAPE 05
Contrôle et livraison
Contrôle dimensionnel CMM, vérification du calibre à trou, inspection de la finition de surface. Certificat de matériau (conformité FDA si applicable) et rapport FAI expédiés avec la commande.
Post-traitement

Options de post-traitement pour Pièces POM

Les pièces en POM sont généralement livrées usinées — les propriétés de surface inhérentes au matériau sont la exigence fonctionnelle. Lorsque des modifications de surface supplémentaires, des assemblages ou une résistance accrue au dévissage des filetages sont nécessaires, les options suivantes sont disponibles.

Inserts filetés (Ultrason)
Insert filetés en laiton ou en acier inoxydable installés par ultrasons dans des pièces en POM pour des applications de fixation à haute répétition. Résistance au dévissage de l'insert 5 à 10 fois supérieure à celle des filetages POM directement taraudés. Tailles standard M2 à M12. Nécessaire pour les pièces où les vis sont serrées et desserrées de façon répétée — coques d'automatisation, blocs de réglage de gabarits, et panneaux d'équipement.
M2–M12Laiton / Acier inoxydableHaute Torsion
Gravure Laser & Marquage de Pièces
Gravure laser des numéros de pièce, numéros de série, logos, et références dimensionnelles directement sur les gabarits et fixations en POM. Le POM-H blanc et le POM-C produisent une marque sombre claire. Le POM noir peut être marqué au laser en clair pour le contraste. Utilisé pour la traçabilité sur les gabarits d'inspection, outils de calibration, et fixations de production.
Numéros de PièceTraçabilitéNaturel & Noir
Nickel sans plâtre (Spécialisé)
La galvanisation au nickel sans plâtre sur POM est possible après activation de surface (gravure au plasma ou chimique) pour des applications spécialisées nécessitant une couche de surface conductrice ou plus dure — comme des couvercles d'automatisation blindés ou des surfaces de guidage résistantes à l'usure. L'impact sur la tolérance dimensionnelle (dépôt typique de 10 à 25 μm) doit être pris en compte lors de l'usinage avant la galvanisation.
SpécialiséConducteurActivation de surface requise
Soudage Ultrasonique & Rotation
Deux pièces en POM peuvent être jointes de façon permanente par soudure ultrasonique ou par rotation — créant un joint hermétique sans adhésifs. Utilisé pour les boîtiers, ports de fluides scellés, et assemblages en deux pièces qui doivent être scellés après l'installation des composants internes. La résistance du joint approche celle du matériau de base avec une conception correcte du joint (géométrie du conducteur d'énergie).
Étanchéité hermétiqueSans adhésifBoîtiers
POM-H / C
Les deux grades en stock
±0.02mm
Tolérance de précision
0.2%
Absorption d'eau
24hr
Délai de devis
Pourquoi travailler avec nous

Pourquoi nous choisir pour Usinage POM

CLP
Avis sur la porosité en ligne de centre — Bon grade, bonne pièce
Nous examinons chaque commande POM pour le risque de porosité en ligne de centre avant de faire une offre. Si une pièce POM-H possède un trou dépassant le ratio de sécurité pour le diamètre de la tige, nous conseillons de passer à POM-C — évitant la livraison de pièces avec des trous poreux qui n'apparaissent qu'au moment de l'assemblage par le client.
BUTÉE
Calcul de l'ajustement par dilatation thermique — Jeux qui fonctionnent en service
Pour les ajustements de bagues et de glissières, nous calculons le jeu du trou et de l'arbre à votre température de fonctionnement — pas seulement à température ambiante. Le POM se dilate 10 fois plus vite que l'acier ; l'ajustement correct sur le dessin doit être correct dans la machine, pas seulement en atelier.
FDA
Grades conformes à la FDA avec certification complète
POM naturel et bleu détectable métallique en grades conformes à la FDA 21 CFR 177.2470, stockés et fournis avec certification de matériau. Les clients dans la transformation alimentaire, pharmaceutique et équipements hygiéniques reçoivent toute la documentation FDA avec chaque livraison — pas de recherche de documents.
VOL
Production en volume élevé à coût unitaire compétitif
Les cycles rapides du POM en font l’un des plastiques CNC les plus économiques en grande série. Tournage en barre pour bagues et glissières à 2 000–10 000 pièces/mois avec une qualité constante — la bonne économie pour les OEM d’automatisation recherchant des composants d’usure standard.
FAQ

Foire Aux Questions

Questions fréquentes sur le POM, l’Acétal et le Delrin — choix de grade, porosité, tolérances, conformité au contact alimentaire, considérations d’usinage et post-traitement.

Le POM (Polyoxyméthylène, également appelé Acétal ou Delrin — Delrin étant la marque déposée de DuPont pour l'acétal homopolymère) est un thermoplastique semi-cristallin d'ingénierie connu pour sa combinaison exceptionnelle de rigidité, de faible friction, d'excellente usinabilité et de stabilité dimensionnelle. C'est l'un des plastiques les plus usinés car il produit des copeaux propres, maintient des tolérances strictes et ne nécessite pas de finition secondaire pour la plupart des applications. Le POM est utilisé pour les engrenages, les bagues, les glissières, les composants d'automatisation, les gabarits et les pièces de guidage où le métal serait trop lourd ou corrosif, et où les plastiques plus souples manqueraient de la rigidité et de la résistance à l'usure requises.
POM-H (homopolymère, nom commercial Delrin) possède une rigidité, une dureté et une résistance à la fatigue légèrement supérieures — préféré pour les engrenages et pièces mécaniques. Cependant, la barre POM-H de diamètre supérieur à environ 50 mm présente une porosité en ligne de centre (un vide au centre géométrique) qui peut apparaître lors de l’usinage de pièces avec de grands trous centraux. POM-C (copolymère) est plus homogène — pas de porosité en ligne de centre — ce qui le rend préféré pour les pièces usinées de précision avec des trous, et pour les pièces nécessitant une bonne résistance chimique. POM-C est également disponible en couleurs conformes à la FDA et détectables métalliquement pour l’alimentation. Pour la plupart des composants d’automatisation, bagues et pièces de guidage, l’un ou l’autre grade convient.
La tolérance standard CNC pour le POM est de ±0,05 mm. Pour les ajustements précis de trous, diamètres d’arbre et dimensions de guides de glissière, nous maintenons couramment ±0,02–0,03 mm. Notez que le POM a un coefficient de dilatation thermique supérieur à celui des métaux (environ 10 fois celui de l’acier) : pour des pièces fonctionnant sur une large plage de températures, la dilatation thermique doit être prise en compte dans le calcul des jeux. Un bague POM de 50 mm s’étendra d’environ 0,3 mm de diamètre pour chaque hausse de 10°C — ce qui est significatif pour des ajustements serrés contre des arbres en acier.
Les grades naturels (blanc/ivoire) POM-C et POM-H sont disponibles en formulations conformes à la FDA, adaptées au contact direct avec les aliments selon la FDA 21 CFR 177.2470. Pour les environnements de transformation alimentaire, le POM-C bleu détectable métallique est particulièrement utile — si un fragment de plastique se détache, il déclenche les détecteurs de métaux en ligne. Pour les applications de dispositifs médicaux, du POM de qualité médicale avec traçabilité complète du matériau et documentation de biocompatibilité selon ISO 10993 est disponible. Demandez toujours le certificat FDA à votre fournisseur pour les applications réglementées.
Le POM offre une meilleure stabilité dimensionnelle que le nylon (absorption d’humidité beaucoup plus faible — le nylon absorbe 1,5–31 % d’eau, provoquant des changements dimensionnels importants et un gonflement), une meilleure rigidité, un coefficient de frottement inférieur, et une meilleure usinabilité pour des tolérances serrées. Le nylon possède une meilleure résistance aux chocs, une résistance à la fatigue plus élevée, et de meilleures performances à haute température. Pour des applications nécessitant des dimensions constantes malgré les variations d’humidité — engrenages de précision, composants de guidage, et dispositifs de mesure — le POM est fortement préféré au nylon. Pour des applications à impact élevé ou à haute température, le nylon peut être plus approprié.
Le POM est l’un des plastiques d’ingénierie les plus faciles à usiner, mais plusieurs considérations sont importantes : (1) Expansion thermique — le POM se dilate considérablement avec la chaleur ; le refroidissement à l’air ou à la brume est préféré à la lubrification par bain de liquide. (2) Détente de contrainte — les grandes pièces en POM doivent être annealées avant l’usinage final pour libérer les contraintes résiduelles. (3) Porosité en ligne centrale dans la barre POM-H — pour les pièces avec de grands alésages centraux, spécifier le POM-C pour éviter le vide central. (4) Outils tranchants — des outils émoussés provoquent des bavures ; des outils en carbure ou en HSS tranchants donnent les meilleurs résultats. (5) Gestion des copeaux — les outils à spirale empêchent la recoupe des copeaux longs dans les caractéristiques profondes.
Le POM est disponible en naturel (blanc/ivoire), noir, bleu, rouge, et autres couleurs. Le POM naturel est le plus courant et possède la plus haute pureté pour les applications alimentaires et médicales. Le POM noir contient du pigment noir de carbone qui offre une résistance aux UV pour les applications extérieures. Le bleu et d’autres couleurs vives sont utilisées dans les équipements de transformation alimentaire pour une identification visuelle — certains grades bleus sont également détectables par métal. La couleur n’affecte pas significativement les propriétés mécaniques de base (rigidité, dureté, résistance à l’usure) mais peut influencer la stabilité UV et la résistance chimique.
Le POM a des options de collage limitées en raison de sa faible énergie de surface. Le collage adhésif est possible avec du cyanoacrylate après activation de la surface par UV/ozone ou traitement au plasma, mais la résistance du joint est modérée. Le fixation mécanique (vis, inserts à pression, clips) est la méthode de jonction préférée. Les inserts filetés peuvent être installés par ultrasons pour des points de fixation à haute résistance. Le POM peut être soudé par soudage ultrasonique, soudage à plaque chaude ou soudage par rotation pour assembler deux pièces en POM. La couche de surface n’est généralement pas appliquée car le POM possède une faible friction et une résistance chimique inhérentes.
Obtenir un devis

Envoyez votre dessin.
Obtenez un devis.

Chaque demande comprend une revue DFM — faisabilité des tolérances, confirmation du matériau et approche du processus avant le début de la production. MOQ 1 pièce.

24hr
Réponse au devis
Quantité Minimum de Commande 1
Prototypes OK
ISO
9001:2015
📐
Revue DFM sur chaque demande
Faisabilité des tolérances, stratégie de fixation et confirmation des matériaux. Retour spécifique et exploitable — pas de refus générique.
🎯
Inspection du premier article — Standard
Rapport FAI sur chaque nouvelle série. Certificats de matériaux et de traitement de surface inclus avec chaque expédition.
🔄
Même processus : Prototype à Production
Le plan de processus de votre prototype s'applique aux lots de production. Pas de requalification lors de la montée en gamme.
⚙
Usinage CNC 3 / 4 / 5 axes + tournage
Pièces structurelles complexes, arbres, boîtiers et composants de transmission. Métaux et plastiques d'ingénierie.
ISO 9001:2015 Fraisage 3/4/5 axes Tournage CNC Inspection CMM Livraison mondiale