info@hxcnc.com Shenzhen, Chine Réponse dans les 24 heures
Accueil/ Matériaux/ Métaux de spécialité — Cobalt · Tungstène · Molybdène · Tantalum · Nitinol
Métaux de spécialité et avancés CNC

Métal de spécialité
Usinage CNC

Alliages de cobalt (Stellite) Tungstène et alliage lourd W Molybdène / TZM Tantalum Nitinol (NiTi)

Usinage CNC de précision des alliages de cobalt, tungstène, molybdène, tantalum et Nitinol pour les applications aérospatiales, médicales, nucléaires, de défense et de semi-conducteurs où des propriétés de performance extrêmes — dureté, résistance à la température, résistance à l'usure, mémoire de forme — sont non négociables.

Pièces CNC en métaux spéciaux Cobalt Tungstène Molybdène Tantale Nitinol
Point de fusion du W
3 422 °C
Vanne de siège en cobalt Stellite usinée par tournage CNC
Dispositif médical Nitinol usiné par CNC
5 matériaux
Co · W · Mo · Ta · NiTi
3 422°C
Point de fusion du tungstène
PCD / CBN
Outils avancés
24h
Délai de devis
Alliages de cobalt · Stellite 6 / 21 ✦ Tungstène · Alliage lourd W-Ni-Fe ✦ Molybdène · Alliage TZM ✦ Tantale · Résistance Chimique ✦ Nitinol · Mémoire de Forme · Superélasticité ✦ Aérospatial · Médical · Nucléaire · Défense ✦ Outils en PCD · CBN · Céramique ✦ sièges de soupape · implants · protection contre les radiations ✦ Alliages de cobalt · Stellite 6 / 21 ✦ Tungstène · Alliage lourd W-Ni-Fe ✦ Molybdène · Alliage TZM ✦ Tantale · Résistance Chimique ✦ Nitinol · Mémoire de Forme · Superélasticité ✦ Aérospatial · Médical · Nucléaire · Défense ✦ Outils en PCD · CBN · Céramique ✦ sièges de soupape · implants · protection contre les radiations ✦
Grades de matériaux

Cinq métaux spéciaux, Cinq exigences extrêmes

⚠ TRÈS DURS À MACHINER
Co-Cr
Stellite 6 · Stellite 21 · ASTM F75 (CoCrMo)
Résistance à l'usure, à la corrosion et à la température — simultanément
alliages de cobalt-chrome-tungstène (Stellite 6) et de cobalt-chrome-molybdène (Stellite 21, ASTM F75) conçus pour résister à l'usure, à la corrosion et aux températures élevées en même temps — une combinaison que aucune autre famille de matériaux ne peut égaler. Utilisés dans le revêtement de turbines à gaz, les inserts de sièges de soupape, les implants de hanche et de genou chirurgicaux, et les pointes d'outils de coupe. Se durcissent rapidement — coupe continue requise.
~900 MPa
Résistance à la traction
HRC 36–46
Dureté
jusqu'à 900°C
Température de service
Faible
Usinabilité
Inserts de sièges de soupapeImplants de hanchePointes de turbinesOutils de coupe
Voir les détails du Cobalt
Composition (Stellite 6)
Cobalt (Co)Équilibre (~60%)
Chrome (Cr)26.0–32.0%
Tungstène (W)3.0–6.0%
Carbone (C)0.9–1.4%
Nickel (Ni) max3.0%
Propriétés clés
Résistance extrême à l'usure — à la fois abrasive et adhésive
Conserve la dureté à haute température (dureté à chaud)
Se durcit fortement au travail — aucune temporisation ou recoupe ne sont tolérées
ASTM F75 (CoCrMo) : grade implant biocompatible
⛔ EXTREME — W Pur
W / WHA
W pur · W-Ni-Fe · W-Ni-Cu · ASTM B760 / AMS 7725
Métal à point de fusion le plus élevé — Densité, Blindage et Haute Température
Tungstène pur : point de fusion 3 422 °C, densité 19,3 g/cm³ — utilisé pour les cibles de rayons X, les éléments chauffants de fours et les revêtements de tuyères de fusée. Fragile à température ambiante ; nécessite un usinage soigneux et sans vibrations. Alliages lourds de tungstène (WHA : 90–97 % W, le reste Ni-Fe ou Ni-Cu) : la phase liante ductile les rend beaucoup plus faciles à usiner tout en conservant une densité proche de celle du tungstène. Utilisés pour le blindage contre les radiations, les projectiles à énergie cinétique, les contrepoids d'amortissement des vibrations et les collimateurs médicaux.
3 422°C
Point de fusion
19,3 g/cm³
Densité
HRC 30–36
Dureté WHA
Très faible
Usinabilité
Blindage contre les radiationsContrepoidsCibles de rayons XPièces de four
Voir les détails du tungstène
Composition (W-Ni-Fe WHA)
Tungstène (W)90.0–97.0%
Nickel (Ni)2.0–5.0%
Fer (Fe)1.0–3.0%
Densité W pur19,3 g/cm³
Densité WHA17,0–18,5 g/cm³
Propriétés clés
Point de fusion le plus élevé de tous les éléments métalliques
Atténuation exceptionnelle des rayonnements gamma / X
Le tungstène pur est cassant à température ambiante — le WHA est ductile
Outillage PCD requis pour le tungstène pur ; carbure pour le WHA
⛔ EXTRÊME — Molybdène pur
Molybdène / TZM
Molybdène pur · TZM (Mo-0.5Ti-0.08Zr) · ASTM B386
Résistance à haute température, conductivité thermique et faible dilatation
Le molybdène et son alliage TZM (molybdène renforcé au titane-zirconium) combinent un point de fusion de 2 623 °C avec une conductivité thermique élevée, un coefficient de dilatation thermique très faible et une bonne rétention de résistance à des températures supérieures à 1 000 °C. Utilisés dans les diffuseurs de chaleur pour semi-conducteurs (CTE adapté au silicium), les éléments chauffants et les creusets de fours sous vide, les anodes de tubes à rayons X, les gorges de tuyères de fusées et les mandrins de formage du verre. Cassant à température ambiante sous sa forme pure — le TZM a une ductilité améliorée et est le grade usiné préféré.
2 623 °C
Point de fusion
138 W/m·K
Cond. Thermique.
5,1 ppm/K
CTE
Très faible
Usinabilité
Dispersateurs de chaleurÉléments de fourAnodes de rayons XTuyères de fusées
Voir les détails du molybdène
Composition (TZM)
Molybdène (Mo)Équilibre (~99,41 %)
Titane (Ti)0.40–0.55%
Zirconium (Zr)0.06–0.12%
Carbone (C)0.01–0.04%
Propriétés clés
Très haute conductivité thermique — meilleur substrat diffuseur de chaleur
Expansion thermique proche de zéro — CTE adapté aux puces Si/GaAs
TZM : ductilité et résistance au fluage améliorées par rapport au Mo pur
Ne doit pas être affecté — risque de fracture fragile à température ambiante
◆ DUR — Comportement de coupe gommeux
Ta
Ta pur · Ta-2.5W · ASTM B708 / B365
Résistance universelle aux acides, biocompatibilité et propriétés réfractaires
Le tantale est exceptionnel pour une raison déterminante : il résiste à pratiquement tous les acides, à toutes les concentrations jusqu'au point d'ébullition — y compris HCl, H₂SO₄, HNO₃ et l'eau régale — ce qui en fait le matériau de choix pour les environnements de traitement chimique les plus agressifs où aucun autre métal ne survit. Il est également entièrement biocompatible, dense (16,6 g/cm³) et a un point de fusion de 3 017 °C. Le tantale est relativement ductile et usinable par rapport à d'autres métaux réfractaires — le principal défi est son comportement de coupe gommeux et écrouissable plutôt que sa fragilité.
3 017 °C
Point de fusion
16,6 g/cm³
Densité
Universel
Résistance aux acides
Modéré
Usinabilité
Revêtements de réacteurs acidesImplants chirurgicauxAnodes de condensateursRaccords chimiques
Voir les détails du tantale
Composition (Ta pur)
Tantale (Ta)≥99,9%
Niobium (Nb) max0.10%
Tungstène (W) max0.005%
Oxygène (O) max0.015%
Propriétés clés
Résiste à tous les acides minéraux, y compris HCl, H₂SO₄, HNO₃, HF
Entièrement biocompatible — osseointegration avec le tissu osseux
Ductile à température ambiante — moins fragile que W et Mo
Carbure tranchant non revêtu avec refroidissement par inondation — empêche la formation de bavures
Ta-2,5W : résistance accrue, performance de corrosion similaire
⛔ EXTRÊME — Superélastique
NiTi
Nitinol · ASTM F2063 · 55Ni-45Ti (wt%)
Alloy à mémoire de forme et superélastique — Médical & Aérospatial
Le Nitinol est un intermetallic à base de nickel-titane quasi-équiatomique qui présente soit un effet de mémoire de forme (SME) — revenant à une forme prédéfinie lorsqu'il est chauffé — soit un comportement superélastique (SE) — récupérant de grandes déformations élastiques jusqu'à 8% sans déformation permanente. C'est l'un des alliages les plus difficiles à usiner : ressort superélastique, durcissement extrême, génération de chaleur importante et usure rapide des outils nécessitent un contrôle de processus extrêmement précis. Utilisé pour les stents endovasculaires, fils guide, fils d'arc orthodontique, actionneurs et fixations aéronautiques.
Jusqu'à 8%
Traction élastique
~900 MPa
RMS
HRC 30–35
Dureté
Extrême
Difficulté
StentsGuide-wiresFils orthodontiquesActionneursFixations aérospatiales
Voir les détails du Nitinol
Composition (Nitinol SE)
Nickel (Ni)54,5–56,5% (masse)
Titane (Ti)Équilibrage
Oxygène (O) max0.05%
Carbone (C) max0.02%
Température de transformation (Af)Composition ajustée
Propriétés clés
Superélastique — reprend jusqu'à 8% de déformation de manière élastique
Mémoire de forme — revient à la forme prédéfinie lors du chauffage
Biocompatible selon ASTM F2063 pour dispositifs implantables
Rétroaction extrême lors de l'usinage nécessitant une compensation
Carbure non revêtu ou PCD, liquide de refroidissement à haute pression, vitesses très lentes
Comparaison des matériaux

Comparaison complète des propriétés — Tous les Cinq Métaux Spéciaux

Propriété Alliage de Cobalt Tungstène (WHA) Molymdène (TZM) Tantalum Nitinol
Système de base Co-Cr-W / Co-Cr-Mo W-Ni-Fe (90–97% W) Mo-Ti-Zr Ta pur / Ta-2.5W Ni-Ti (~55/45 wt%)
Point de fusion ~1 350°C 3 422°C (W pur) 2 623 °C 3 017 °C ~1 310°C
Densité 8,3–8,6 g/cm³ 17,0–19,3 g/cm³ 10,2 g/cm³ 16,6 g/cm³ 6,45 g/cm³
Résistance à la traction ~900 MPa 700–1 000 MPa (WHA) 550–700 MPa (TZM) ~270 MPa (recristallisé) ~900 MPa + 8% élastique
Caractéristique clé Usure + corrosion + chaleur Densité + protection Conductivité thermique + coefficient de dilatation thermique Résistance universelle à l'acide Mémoire de forme / superélastique
Usinabilité Très dur — durcissement par travail Extrême (W pur) / Dur (WHA) Extrême — cassant, formation de copeaux Dur — collant, risque de formation d'arête adhérente (BUE) Extrême — reprise élastique
Outillage requis Carbure PVD AlTiN PCD (W pur) / Carbure (WHA) Carbure tranchant non revêtu Carbure tranchant non revêtu PCD / carbure non revêtu
Stratégie de fluide de coupe Fluide de coupe haute pression Sec (W pur) / Inondation (WHA) Sec / MQL Arrosage abondant préféré Fluide de coupe haute pression
Industrie principale Aérospatiale, Médical, Pétrole et gaz Défense, Nucléaire, Médical Semi-conducteurs, Aérospatiale Chimie, Médical, Nucléaire Médical, Aérospatiale
Notes de usinage

Métaux spécialisés pour l'usinage — Défis de niveau ingénierie

⚠
Défis propres à ces matériaux
!
Alliages de cobalt : coupe continue obligatoire — le durcissement à l'effort est sévèreLes grades de Stellite se durcissent à un rythme comparable ou supérieur à celui de l'acier inoxydable austénitique. Toute pause, recoupe ou frottement de l'outil à zéro avance crée instantanément une surface durcie, nettement plus dure que le matériau en bulk. Les programmes doivent maintenir l'engagement de la puce en permanence — aucune pause dans la coupe en aucune circonstance. Les coupes interrompues sont acceptables uniquement avec une géométrie de dégagement de copeaux agressive.
!
Tungstène pur : la fracture fragile est le principal risqueLe tungstène pur passe d'une fragilité à une ductilité à des températures supérieures à sa température de transition fragile (200–400°C). À température ambiante, la vibration ou la coupe interrompue provoquent des fissures plutôt que la formation de copeaux. Le montage doit éliminer complètement la vibration, et les coupes doivent être douces (profondeur de coupe faible, avance faible) pour éviter la fracture. La coupe à chaud — préchauffage de la pièce à une température supérieure à la TTF avant l'usinage — est utilisée pour les pièces complexes en W pur.
!
Molybdène : il est crucial de gérer l'écaillage au niveau du bord d'entrée et de sortieMo et TZM sont cassants à température ambiante — l'entrée et la sortie de l'outil de la pièce sont les moments à plus haut risque. Les angles d'avance de l'outil doivent être maximisés pour minimiser la force instantanée à l'entrée. La sortie des coupes interrompues doit se faire à une avance réduite. Toute impact lors de la manipulation avant ou pendant l'usinage peut provoquer des micro-fissures sur le bord qui se propagent lors des opérations de coupe suivantes.
!
Tantale : déformation par accumulation de matière (BUE) due à un comportement gommeuxLe tantale se comporte de manière similaire au titane pur lors de l'usinage — il est ductile et gommeux, favorisant l'adhésion du matériau de la pièce sur la face de coupe de l'outil. La déformation par accumulation de matière dégrade la finition de surface et peut entraîner une rupture soudaine de l'outil. Un carbure tranchant non revêtu (sans revêtement TiAlN — Ti dans le revêtement réagit avec Ta) avec un liquide de coupe en abondance est la bonne approche. Les vitesses de coupe doivent être conservatrices pour maintenir les températures en dessous du seuil d'adhésion.
!
Nitinol : la mémoire de forme superélastique rend le contrôle dimensionnel extrêmement difficileNitinol récupère jusqu'à 8% de déformation élastique après la libération des forces de coupe — ce qui signifie que le diamètre mesuré sous force de coupe peut différer de 0,1 à 0,3 mm par rapport à la dimension finale détendue. Tous les programmes de perçage et d'alésage du Nitinol nécessitent des passes de compensation de ressorts. De plus, le travail à durcissement par déformation rend chaque passe suivante de plus en plus difficile — les changements d'outil doivent être planifiés entre le dégrossissage et la finition.
✓
Comment nous abordons les défis de chaque matériau
✓
Stratégie CAM spécifique au matériau — pas une approche générique pour les superalliagesChacun des cinq matériaux présente un mode de défaillance complètement différent. Nous utilisons des post-traitements CAM dédiés et des stratégies de trajectoire d'outil pour chacun : fraisage en escalier continu pour les alliages de cobalt, trajectoires d'outil amorties par vibration pour les métaux réfractaires cassants, algorithmes de compensation de ressorts pour le Nitinol, et stratégies de prévention de l'usure adhésive pour le tantale.
✓
Inventaire avancé d'outillage — PCD, CBN, céramique et carbure non revêtu stockés par matériauNous maintenons un inventaire séparé d'outillage pour chaque métal spécialisé : inserts PCD pour W pur et Nitinol ; carbure tranchant non revêtu (grade K) pour Mo, Ta et matériaux proches du Ti ; CBN pour la finition d'alliage de cobalt ; céramique SiAlON pour le dégrossissage d'alliage de cobalt. Le mélange d'outils entre matériaux est interdit — la contamination affecte l'intégrité de surface sur les composants médicaux et nucléaires.
✓
Fixation rigide et analyse de vibration avant l'usinage de métaux réfractaires cassantsPour les pièces en W pur et Mo, nous effectuons une vérification de la rigidité de la fixation avant chaque opération — en confirmant que la configuration n'a pas de fréquence de résonance proche de la plage de vitesse de broche prévue. Des tampons d'amortissement de vibration et des fixations de secours solides sont standard pour tous les travaux sur métaux réfractaires.
✓
Compensation de ressorts du Nitinol — mesure et correction itérativesLes caractéristiques de précision du Nitinol (alésages, arbres, diamètres d'étanchéité) sont usinées en plusieurs étapes avec une mesure intermédiaire après chaque passe de finition. Le décalage de ressort est mesuré et intégré dans la correction de la passe suivante. Cette approche itérative — plutôt qu'un programme fixe — est la seule méthode fiable pour maintenir une tolérance de ±0,02 mm sur les caractéristiques de précision du Nitinol.
✓
Protocoles de propreté biocompatible et de grade nucléairePour les alliages de cobalt de qualité médicale (ASTM F75), le Nitinol (ASTM F2063) et les composants d'implants en tantale : dispositifs d'usinage dédiés, fluides de coupe et contenants de stockage — complètement séparés de la production standard. Aucune contamination croisée avec des copeaux ferreux ou des fluides de coupe standard. Traçabilité complète depuis la fonte de la matière première jusqu'à la pièce finie.
Capacité de fabrication

Comment nous usinons Pièces en métal spécialisé
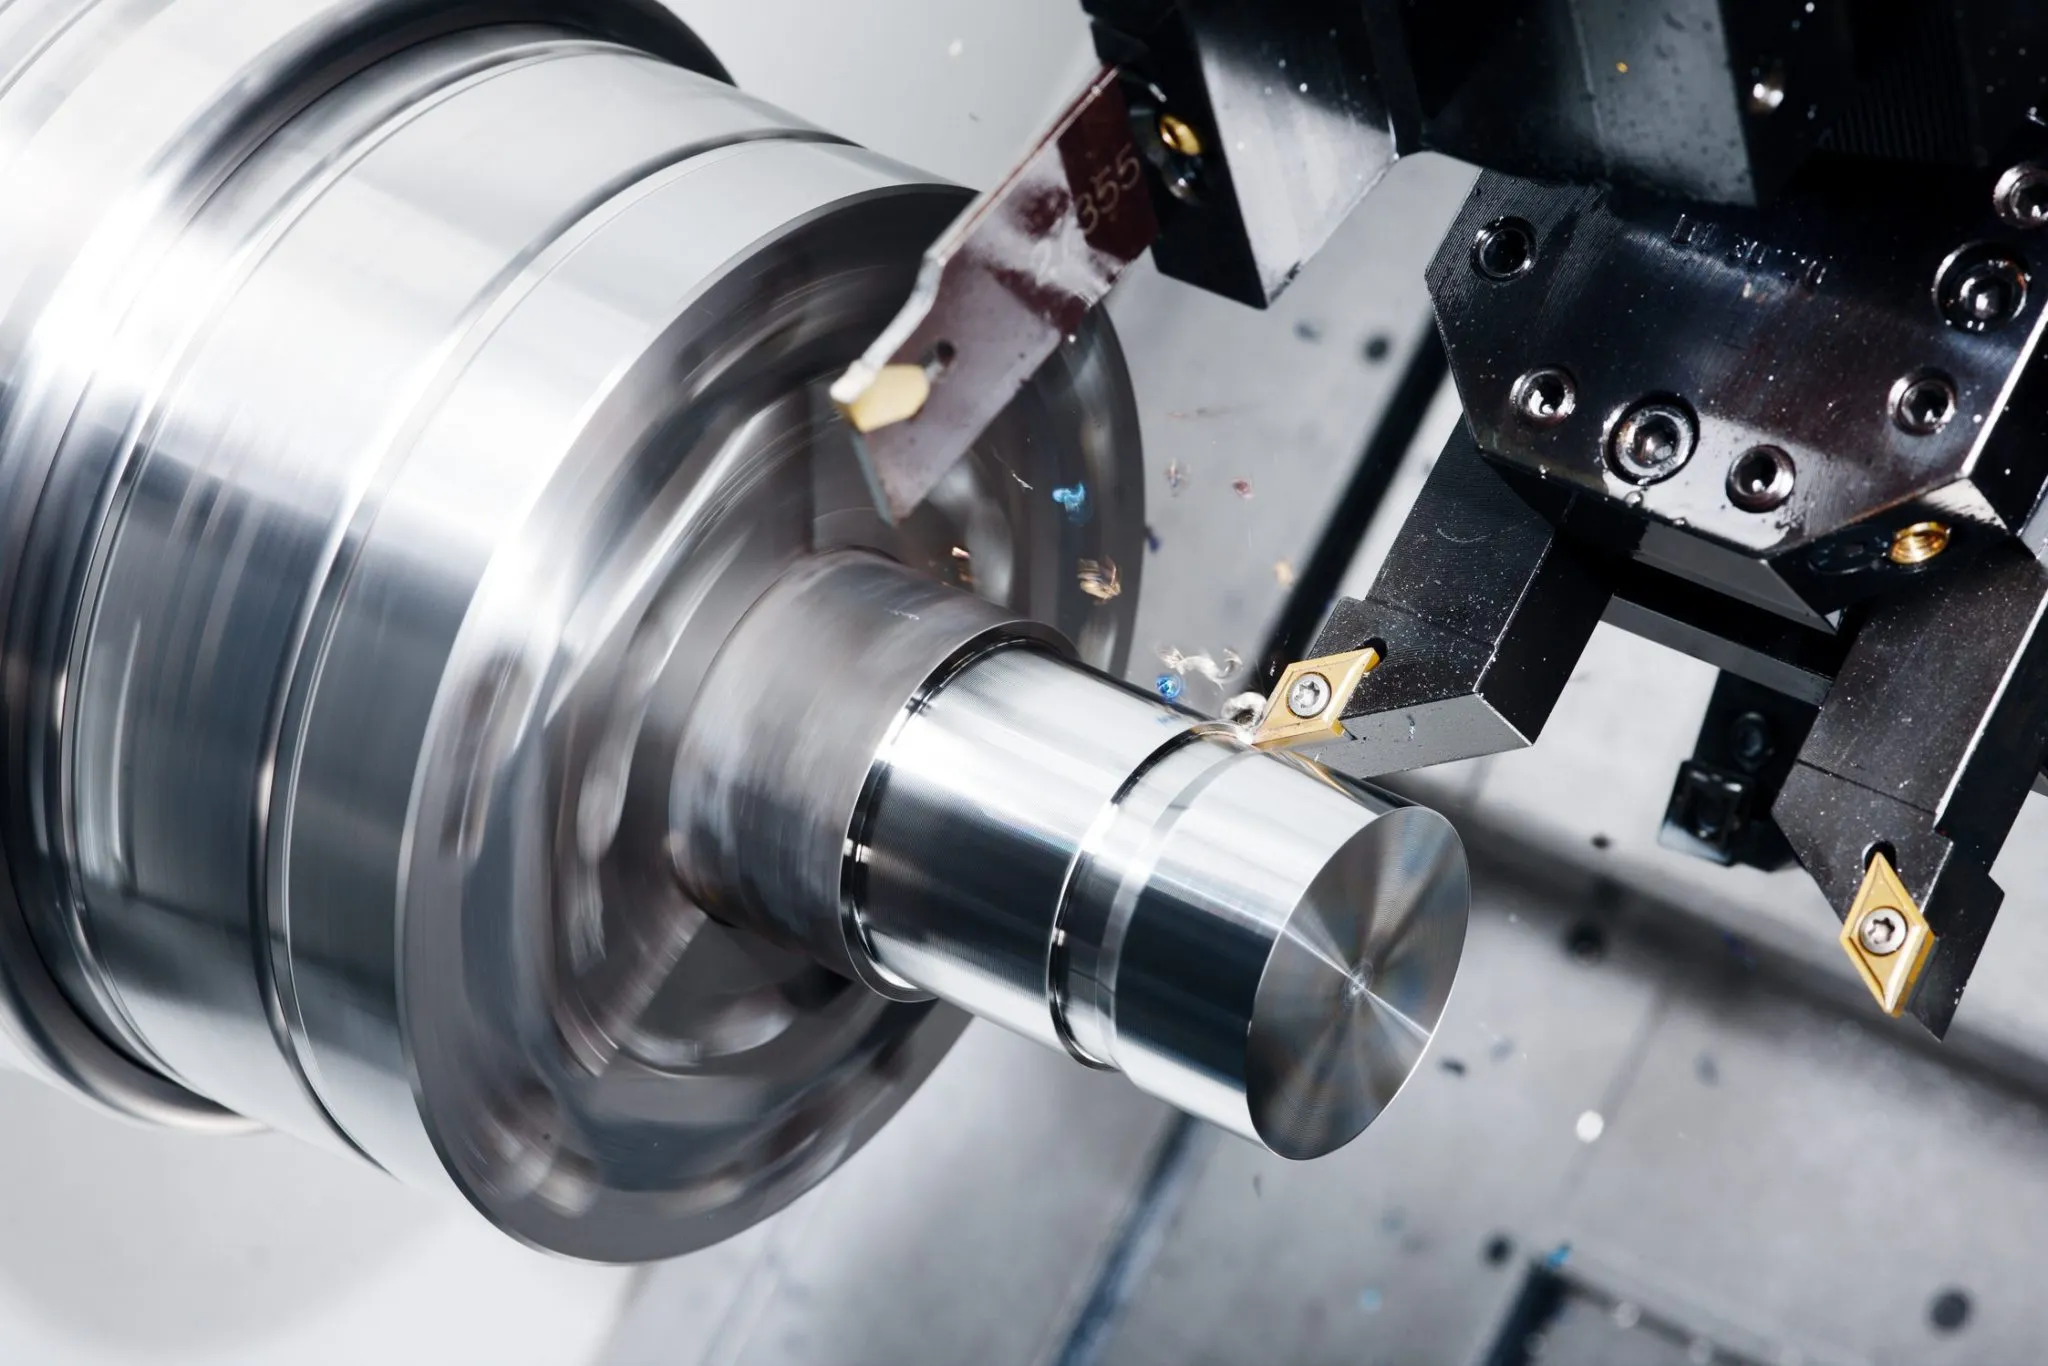
Insertion de siège de valve en cobalt Stellite usinée par CNC
PROCESSUS / 01
Tournage CNC — sièges de valves, arbres et blanks d'implants
Tournage CNC de précision d'alliages de cobalt (sièges de valves Stellite), arbres d'actionneur Nitinol, blanks d'implants en tantale, et cylindres de contrepoids en alliage lourd de tungstène. Outillage spécifique au matériau, liquide de coupe à haute pression, et stratégies d'engagement continu des copeaux pour chaque grade.
Cobalt / Nitinol / TaSièges de soupapeBlanks d'implants
Pièces de précision en tungstène et molybdène usinées par CNC
PROCESSUS / 02
Fraisage CNC — dissipateurs de chaleur, blindages et pièces structurelles
Fraisage plat et de contour de dissipateurs de chaleur en molybdène, blocs de blindage radiologique en tungstène, et inserts d'usure en alliage de cobalt. Fixation amortie par vibration pour métaux réfractaires. Fraisage de face PCD sur TZM pour une planéité et une rugosité de surface de qualité semi-conducteur.
Mo / W / CoDispersateurs de chaleurProtectionOutils PCD
Usinage 5 axes, métaux spéciaux, géométrie complexe
PROCESSUS / 03
Usinage 5 axes — Géométrie complexe aérospatiale et médicale
Usinage 5 axes d'inserts de turbine en alliage de cobalt complexe, de plaques d'implants crânio-faciaux en tantale, et d'ensembles d'actionneurs en Nitinol. La réalisation en une seule configuration minimise la manipulation de matériaux fragiles ou superélastiques entre les opérations — réduisant ainsi le risque de fracture et de déformation.
5-AxesCo / Ta / NiTiAérospatialeMédical
Galerie d'applications

Pièces métalliques spécialisées typiques Nous produisons
Insertion de siège de valve en cobalt Stellite usinée par CNC Cobalt / Stellite
Inserts de sièges de soupape
MatériauStellite 6 / 21 — usure & température
ProcessusTournage CNC · Meulage · Polissage
Secteur d'activitéPétrole & Gaz · Production d'énergie · Vannes
Bloc de blindage contre les radiations en alliage lourd de tungstène Tungstène WHA
Collimateurs de blindage contre les radiations
MatériauW-Ni-Fe 95% — médical / nucléaire
ProcessusFraisage CNC · Perçage · EDM
Secteur d'activitéImagerie médicale · Nucléaire
Disperseur de chaleur en molybdène TZM, semi-conducteur Molybdène TZM
Dispersants de chaleur pour semi-conducteurs
MatériauTZM — Coefficient de dilatation thermique adapté à Si/GaAs
ProcessusFraisage de face PCD · Polissage
Secteur d'activitéSemi-conducteur · Électronique de puissance
Secteurs desservis

Là où aucun métal ordinaire ne suffit Est Suffisant

✈
Aérospatiale
Co / W / Mo
🏥
Médical
Co / NiTi / Ta
☢
Nucléaire
W / Ta / Mo
🛡
Défense
Alliage lourd W
💻
Semi-conducteurs
Molybdène / TZM
⚗
Chimique
Tantalum
De la bille brute à la pièce certifiée

Comment nous produisons Pièces en métal spécialisé

ÉTAPE 01
Révision du matériau et de la certification
Bille entrante inspectée et certifiée selon la norme applicable (ASTM F75, F2063, B708, B386, B760). La composition chimique, la densité et la température de transformation (Nitinol) sont vérifiées avant la libération.
ÉTAPE 02
Usinage brut
Outillage spécifique au matériau sélectionné : céramique ou carbure PVD (alliages de cobalt), carbure (WHA / Ta), grade K non revêtu (Mo / W pur), PCD (Nitinol). Contrôle des vibrations pour métaux réfractaires. Coupe continue pour le cobalt et le Nitinol.
ÉTAPE 03
Usinage de finition
Dimensions finales avec outillage neuf. Nitinol : mesure et correction itératives du ressort de rappel. Métaux réfractaires : rectification ou EDM pour les tolérances finales lorsque la coupe ne permet pas un contrôle dimensionnel suffisant.
ÉTAPE 04
Traitement de surface
Électropolissage (alliages de cobalt, Nitinol, tantale pour médical) ; passivation ; polissage selon la norme Ra. Revêtement de protection contre l'oxydation pour Mo et W en service à haute température. Emballage propre pour les composants médicaux.
ÉTAPE 05
Contrôle et livraison
Vérification complète par CMM, rapport FAI, certificat de matériau et documentation de traçabilité thermique. Composants médicaux : emballage biocompatible, documentation ISO 13485. Tous les certificats expédiés avec la commande.
Post-traitement

Traitements de surface pour Pièces en métal spécialisé

Les métaux de spécialité sont généralement fournis avec un traitement de surface minimal — leur résistance à la corrosion inhérente ou leurs propriétés à haute température étant la principale exigence fonctionnelle. Lorsqu'une modification de surface est nécessaire, les traitements suivants sont compatibles avec les grades concernés.

Électropolissage
Surface passivée ultra-lisse pour alliages de cobalt de grade implant (ASTM F75), Nitinol (ASTM F2063) et composants chirurgicaux en tantale. Élimine les micro-bavures et contaminants de surface, améliore la résistance à la corrosion et réduit le frottement sur les surfaces articulées. Ra ≤ 0,05 μm réalisable sur les surfaces articulées en alliage de cobalt.
Co / NiTi / TaQualité médicaleRa ≤ 0,05 μm
Passivation
Passivation à l'acide nitrique ou citrique pour restaurer la couche d'oxyde native après usinage sur alliages de cobalt, tantale et Nitinol. Requise selon ASTM F86 pour dispositifs implantables. Élimine la contamination par fer libre de la surface usinée — essentielle pour la conformité à la biocompatibilité de grade médical.
Co / Ta / NiTiASTM F86Grade Implantable
Protection contre l'oxydation (Mo / W)
Le molybdène et le tungstène s'oxydent rapidement au-dessus de 300–400°C dans l'air, formant des oxydes volatils (MoO₃, WO₃) qui dégradent la surface et réduisent les dimensions. Pour un service à haute température en atmosphères oxydantes, les composants en Mo et W sont recouverts de siliciure (MoSi₂) ou de couches de diffusion aluminisées, ou fonctionnent en vide ou dans des enceintes à atmosphère inerte.
Mo / WRevêtement en siliciureHaute température
Revêtement dur PVD (Cobalt)
Dépôts par vaporisation physique (PVD) de TiN, TiAlN ou DLC (carbone semblable au diamant) appliqués sur les pièces d'usure en alliage de cobalt lorsque une dureté de surface supplémentaire ou un coefficient de frottement réduit est spécifié. Utilisé sur sièges de soupape Stellite et inserts d'outils de coupe pour une durée de vie prolongée dans des environnements abrasifs ou corrosifs au-delà des capacités de l'alliage de base.
Alliages de cobaltDLC / TiAlNPièces d'usure
5
Grades de métaux de spécialité
3,422°C
Point de fusion du W
±0.02mm
Tolérance de précision
24hr
Délai de devis
Atelier d'usinage CNC de métaux spéciaux et matériaux avancés
Pourquoi travailler avec nous

Pourquoi nous choisir pour Usinage de métaux de spécialité

5×
Cinq matériaux différents — Cinq stratégies totalement différentes
Les alliages de cobalt, tungstène, molybdène, tantale et Nitinol exigent chacun une stratégie d'outillage, de liquide de refroidissement, de fixation et de paramètres totalement différente. Nous maintenons des inventaires séparés d'outillage et une documentation de processus pour chacun — sans contamination croisée ou conjecture sur les paramètres.
NiTi
Compensation du ressort de rappel Nitinol — Itérative, pas supposée
Nous mesurons et corrigeons le décalage de ressort sur chaque caractéristique de précision en Nitinol plutôt que d'appliquer un décalage fixe programmé. Cette approche itérative est la seule méthode fiable pour maintenir ±0,02 mm sur le NiTi superélastique — et c'est ce qui distingue les ateliers capables d'usiner le Nitinol de ceux qui ne le peuvent pas.
ISO
Protocole de qualité médicale — Documentation ISO 13485
Composants en alliage de cobalt de qualité implant (ASTM F75), Nitinol (ASTM F2063) et tantale usinés selon un protocole médical dédié : dispositifs séparés, fluides de coupe biocompatibles, emballage en salle blanche, et documentation complète ISO 13485 pour la soumission réglementaire.
MTR
Traçabilité complète des matériaux depuis la fonte jusqu'à la pièce finie
Toutes les commandes de métaux spéciaux sont expédiées avec un MTR confirmant la composition chimique, les propriétés mécaniques et la norme applicable (ASTM F75, F2063, B708, B386, B760). La traçabilité du numéro de fonte est maintenue tout au long du processus. Rapport CMM et documentation FAI pour tous les nouveaux numéros de pièce.
FAQ

Foire Aux Questions

Questions fréquentes sur les alliages de cobalt, tungstène, molybdène, tantale et Nitinol — stratégies d'usinage, tolérances, outils, certifications de matériaux et traitements de surface.

Les métaux spéciaux (également appelés métaux avancés ou réfractaires) incluent les alliages de cobalt, tungstène, molybdène, tantale et alliages à mémoire de forme titane-nickel. Ils partagent des propriétés extrêmes : points de fusion très élevés, dureté ou résistance exceptionnelles, et forte résistance chimique — ce qui les rend essentiels dans l'aérospatiale, le médical, le nucléaire et la défense. Ce sont parmi les matériaux les plus difficiles à usiner en raison de leur dureté extrême, leur conductivité thermique très faible concentrant la chaleur à l'outil de coupe, leur durcissement rapide, et leur réactivité chimique avec les revêtements d'outils standards. Chaque alliage nécessite une stratégie d'outillage et de paramètres totalement différente.
Les alliages de cobalt (souvent connus sous le nom commercial de Stellite) sont des alliages de cobalt-chrome-tungstène ou de cobalt-chrome-molybdène conçus pour une résistance extrême à l'usure, une résistance à haute température et une résistance à la corrosion simultanément. Le Stellite 6 et le Stellite 21 sont les grades les plus couramment usinés. Ils sont utilisés pour les inserts de sièges de soupape, les revêtements de soudure dure, les outils de coupe, les implants chirurgicaux (alliages CoCrMo selon ASTM F75), et les revêtements de pointe de turbines. Les alliages de cobalt se durcissent fortement — l'usinage doit être continu et l'outil en carbure à rake positif est obligatoire.
Le tungstène pur a le point de fusion le plus élevé de tous les métaux (3 422°C) et est cassant à température ambiante, passant à un comportement ductile uniquement au-dessus de sa température de transition ductile-à-fragile (environ 200–400°C). L'usinage nécessite des outils en PCD, des vitesses de coupe très faibles (5–25 m/min pour le W pur), un montage rigide sans vibration, et une gestion soigneuse des copeaux. Les alliages lourds de tungstène (90–97% W avec liant Ni-Fe) sont nettement plus faciles à usiner grâce à la phase de liant ductile — un outillage en carbure standard à des vitesses modérées est efficace. La forme préférée pour la plupart des applications usinées est le WHA.
Le molybdène est un métal réfractaire avec un point de fusion de 2 623°C, une conductivité thermique élevée (138 W/m·K), une faible expansion thermique (5,1 ppm/K), et une excellente résistance à haute température. Il est utilisé dans les dissipateurs thermiques pour semi-conducteurs (CTE adapté aux puces en silicium et GaAs), composants de fours à vide, cibles pour tubes à rayons X, et liners de buses de fusée. Le molybdène pur et l'alliage TZM (Mo-0,5Ti-0,08Zr) sont les grades les plus couramment usinés. Le molybdène est cassant à température ambiante — un outillage en carbure tranchant non revêtu, peu de vibrations, et des profondeurs de coupe contrôlées sont nécessaires pour éviter l'écaillage des arêtes.
Le tantale résiste pratiquement à tous les acides à toute concentration jusqu'à leur point d'ébullition — y compris HCl, H₂SO₄, HNO₃, et l'aqua regia — ce qui en fait le matériau de choix pour les environnements de traitement chimique les plus agressifs. Il est également entièrement biocompatible et a un point de fusion de 3 017°C. Le tantale est relativement ductile comparé à d'autres métaux réfractaires — le principal défi d'usinage est son comportement gommeux lors de la coupe et sa tendance à s'accumuler sur les faces de l'outil. Un carbure tranchant non revêtu avec un liquide de coupe en pluie est l'approche privilégiée. Il est utilisé pour les liners de réacteurs chimiques, le matériel d'implants chirurgicaux, les anodes de condensateurs, et les applications nucléaires.
Le Nitinol est un alliage à mémoire de forme nickel-titane quasi équiatomique qui présente un effet mémoire de forme ou un comportement superélastique selon la composition et la température. Il est utilisé pour les fils guides médicaux, les stents, les fils d'arc orthodontiques, les actionneurs, et les fixations aérospatiales. Le Nitinol est l'un des alliages les plus difficiles à usiner : il est superélastique (rebondit significativement après la coupe), se durcit rapidement, génère une chaleur extrême dans la zone de coupe, et est très abrasif pour les outils. L'usinage nécessite des outils en carbure ou PCD très tranchants non revêtus, un liquide de refroidissement à haute pression, des vitesses très lentes, des coupes continues sans temps d'arrêt, et une mesure itérative du ressort de ressort et correction pour des caractéristiques dimensionnelles de précision.
Les tolérances réalisables sur les métaux spéciaux varient selon le matériau. Alliages de cobalt (Stellite) : ±0,02 mm standard, ±0,01 mm sur les caractéristiques de précision. Alliages lourds de tungstène : ±0,02 mm standard, plus serré avec meulage. Tungstène pur : ±0,05 mm en raison de sa fragilité. Molybdène et TZM : ±0,02–0,03 mm. Tantale : ±0,02 mm. Nitinol : ±0,02–0,03 mm avec compensation de ressort de ressort sur les caractéristiques de trous et d'arbres de précision. Inspection CMM et certification du matériau fournies pour tous les composants en métaux spéciaux.
Oui. Toutes les commandes de métaux spéciaux sont fournies avec des rapports d'essais de matériaux (MTR) conformes à la norme pertinente : ASTM F75 pour les alliages de cobalt de qualité implant, AMS 7725 ou ASTM B760 pour les alliages lourds de tungstène, ASTM B386 pour le molybdène, ASTM B708 pour le tantale, et ASTM F2063 pour le Nitinol dans les applications médicales. La traçabilité du numéro de fonte est maintenue tout au long de la production. Pour les applications médicales et aérospatiales, des rapports complets d'inspection du premier article (FAI), des rapports dimensionnels CMM, et la confirmation de la composition chimique sont disponibles.
Obtenir un devis

Envoyez votre dessin.
Obtenez un devis.

Chaque demande comprend une revue DFM — faisabilité des tolérances, confirmation du matériau et approche du processus avant le début de la production. MOQ 1 pièce.

24hr
Réponse au devis
Quantité Minimum de Commande 1
Prototypes OK
ISO
9001:2015
📐
Revue DFM sur chaque demande
Faisabilité des tolérances, stratégie de fixation et confirmation des matériaux. Retour spécifique et exploitable — pas de refus générique.
🎯
Inspection du premier article — Standard
Rapport FAI sur chaque nouvelle série. Certificats de matériaux et de traitement de surface inclus avec chaque expédition.
🔄
Même processus : Prototype à Production
Le plan de processus de votre prototype s'applique aux lots de production. Pas de requalification lors de la montée en gamme.
⚙
Usinage CNC 3 / 4 / 5 axes + tournage
Pièces structurelles complexes, arbres, boîtiers et composants de transmission. Métaux et plastiques d'ingénierie.
ISO 9001:2015 Fraisage 3/4/5 axes Tournage CNC Inspection CMM Livraison mondiale