info@hxcnc.com Shenzhen, Chine Réponse dans les 24 heures
Catégorie de produit
Ra 0,1µm · ±0,05° · ≤0,003mm Concent. · IT5
VLS / 001 — 008

Rectifié de précision
Sièges de soupape

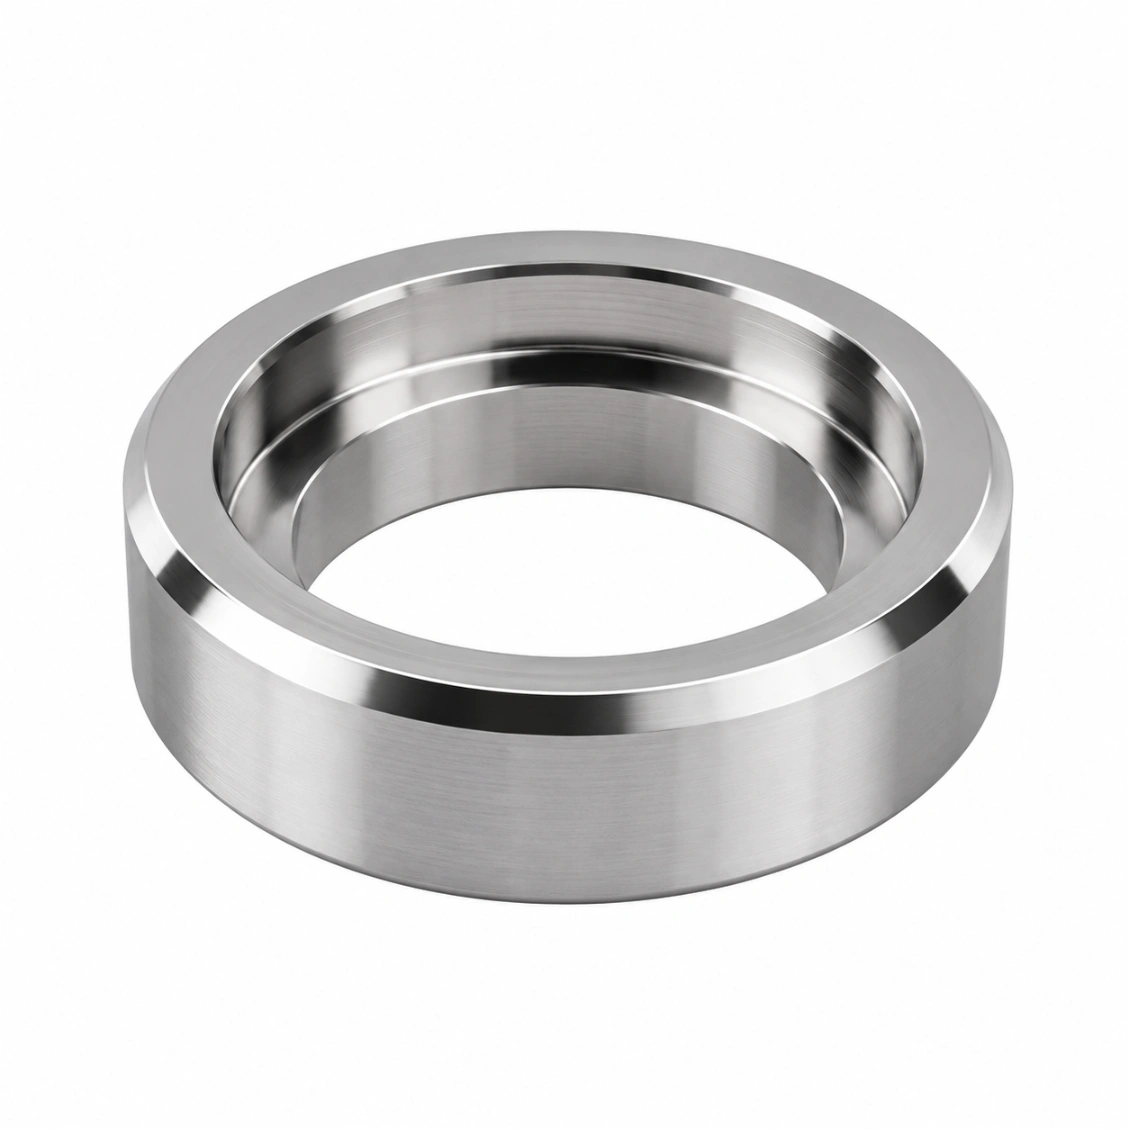
sièges de soupape usinés et usinés avec précision CNC — surface d'assise Ra 0,1 µm, tolérance d'angle d'assise ±0,05°, concentricité OD/ID ≤ 0,003 mm. Options en chrome dur ou en céramique. Pour les vannes à bille, clapets, vannes à aiguille et soupapes de sécurité.

Ra 0,1µm
Surface d'assise.
±0,05°
Angle d'assise
≤0,003mm
Concentricité
DESSIN PART · VLS-000 SIÈGE DE VANNES À BILLE · SUS440C HRC58 ISO 9001 · POLI Ra 0,1µm
Bille au-dessus de l'assise
Angle de cône 45°
45° ±0,05° BILLE SUS440C HRC58 Contact à 360° ✓ ⊙ ⌀0,003 A concentricité OD : h5 / IT5 Pression à ajustement SECTION · Ra 0,1µm POLI · ASSISE À 45° Ra · FINISH D'ASSISE Tourner Ra 1,6µm Meuler Ra 0,4 µm Polir ◀ Ra 0,1µm Lisser Ra 0,05µm CONTACT ENCRE · 360° ~270° FUIT ✗ 360° SCELLÉ ◀ ✓ FACE DURE STELLITE SUBSTRAT REVÊTEMENT PTA MOULER POLIR SUBSTRAT · SUS316L ou 42CrMo4 REVÊTEMENT · Stellite 6, 1,5-3mm MEULAGE · cône Ra 0,4 POLIR · Ra 0,1 · ±0,05° HV 500-650 MATÉRIAU · PAR SERVICE MATÉRIAU MAX °C SERVICE SUS440C ◀ 200 vanne à bille SUS316L 400 chimique Stellite 6 800 vapeur / chaud Inconel 718 700 gaz HP/HT Ti Grade 5 350 aéro / O₂ ÉCHELLE 2 : 1 · MM
Bille · Soupape de décharge · Vérification · Aiguille · Aéro
Cas d'utilisation
SUS440C · 316L · Stellite · Inconel · Ti
Matériaux
48hr Devis · Proto de 6 jours
Service
Ra 0,1µm
Surface d'assise
Finition critique pour fuite
±0,05°
Angle d'assise
classe de tolérance
≤0,003mm
Concentricité OD/ID
Contrôle de fuite
6 Jours
Livraison la plus rapide
commandes de prototypes
Défis de l'usinage

Défis de l'usinage du siège de soupape

Le siège de soupape est la surface d'étanchéité la plus critique dans un assemblage de soupape — sa finition de surface, la précision de l'angle et la concentricité déterminent le taux de fuite en position fermée.

✨
Surface d'assise Ra 0,1 µm
La surface d'assise doit être suffisamment lisse pour former un contact étanche à la fuite avec la bille, l'aiguille ou le piston. Ra 0,1 µm est la norme pour l'assise métal sur métal — obtenue par rectification ou superfinition dédiée après le tournage.
⦿
Angle d'assise & Concentricité
L'angle du cône d'assise doit correspondre à l'élément de la soupape en face à ±0,05°. La concentricité entre le diamètre intérieur du siège, la surface d'assise et le diamètre extérieur doit être ≤ 0,003 mm — toute eccentricité provoque un contact unilatéral et une fuite localisée.
🔩
Press-fit & Interface du logement
Les sièges de soupape sont insérés par pression ou vissés dans les corps de soupape. Le diamètre de press-fit extérieur doit être précis selon IT5 — empêchant le desserrage du siège sous cycle de pression ou choc thermique.
Notre travail

Sièges de soupape que nous avons fabriqués

Projets usinés en CNC réel — inspectés et livrés.
Demander une pièce similaire →
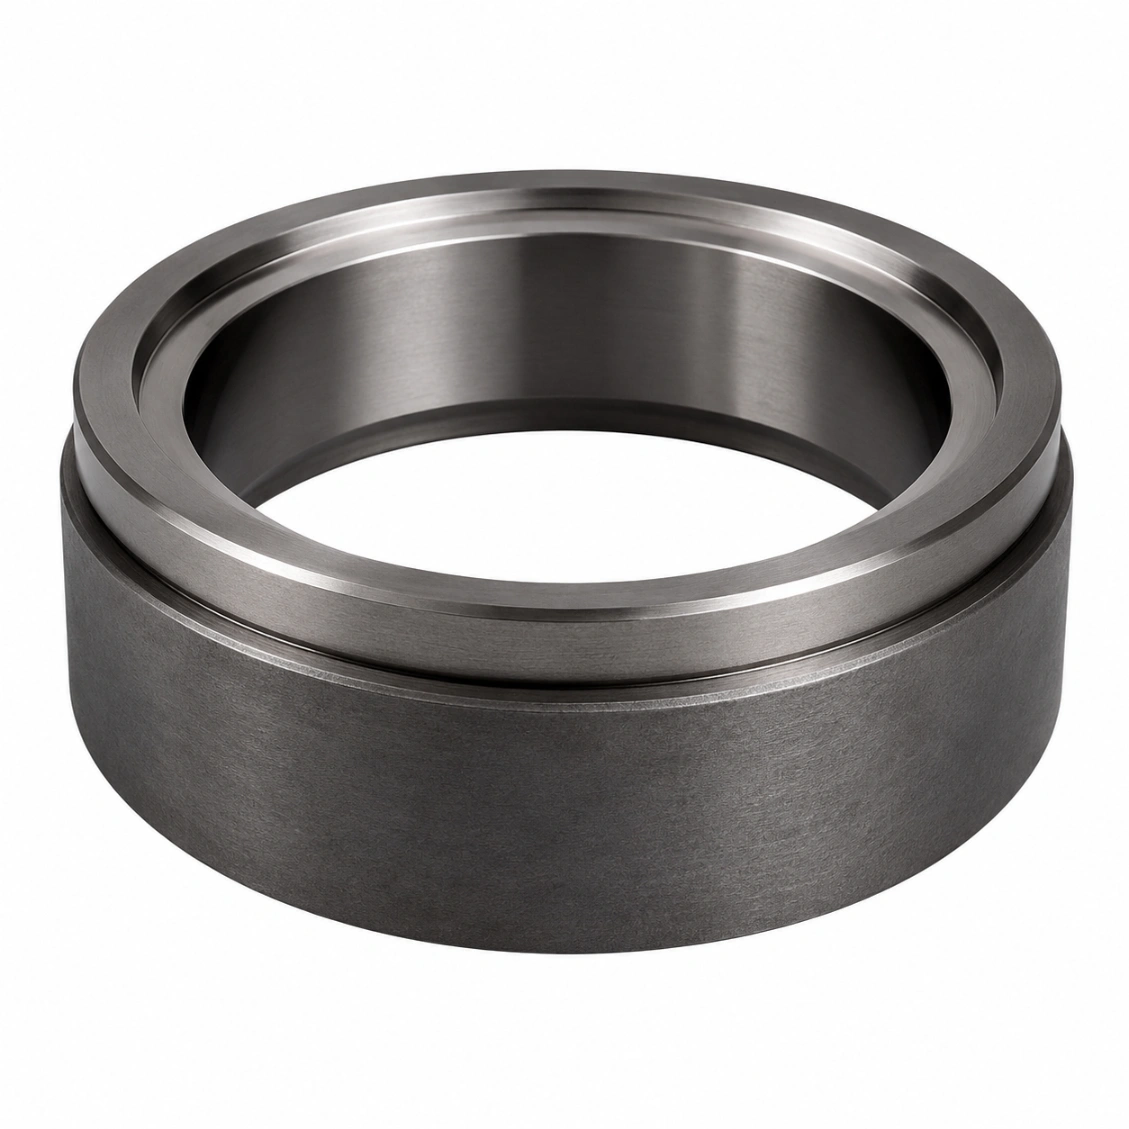
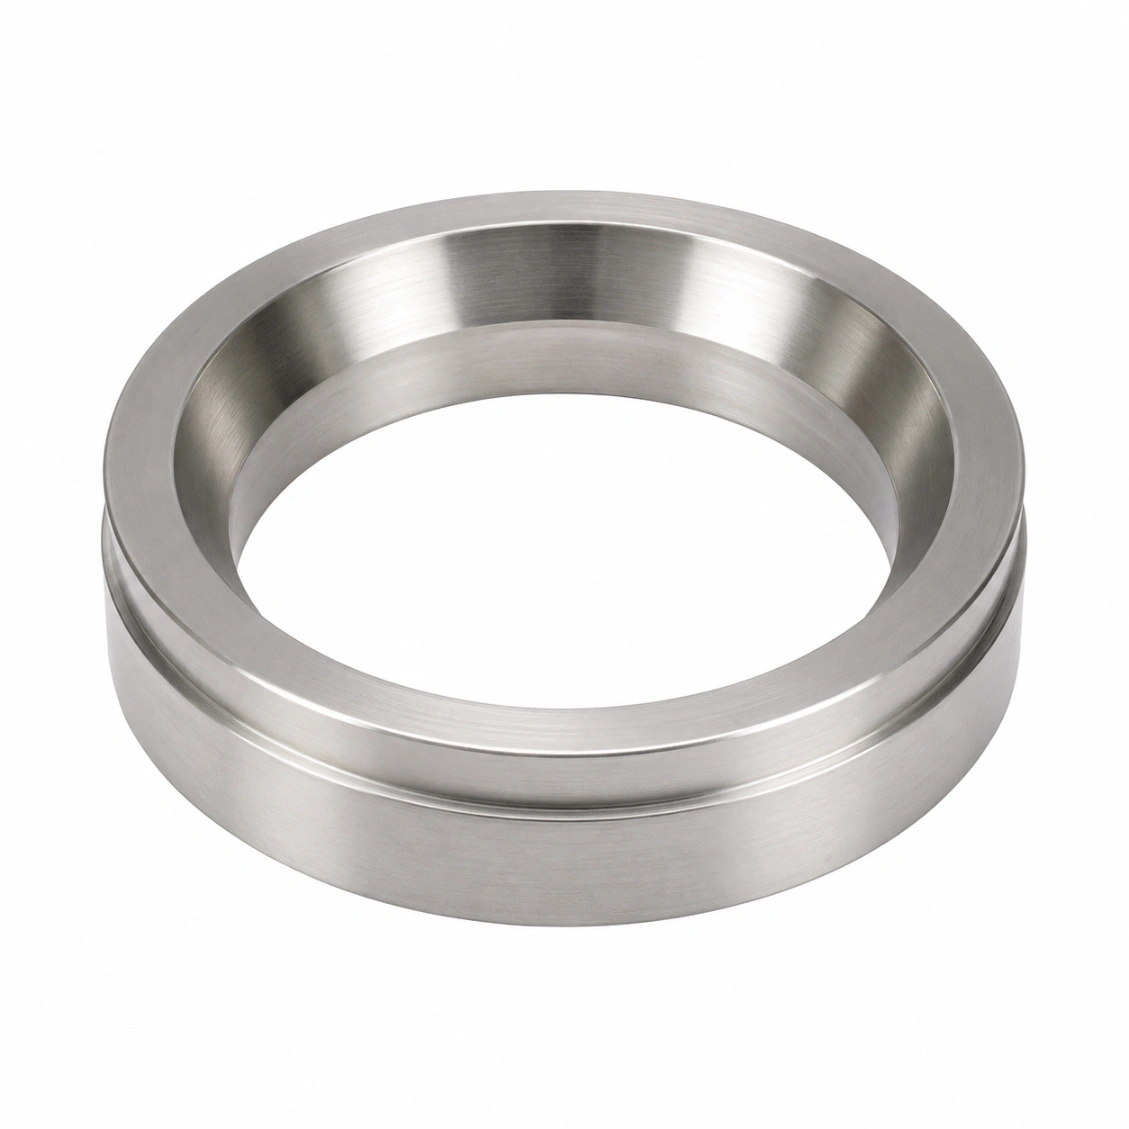
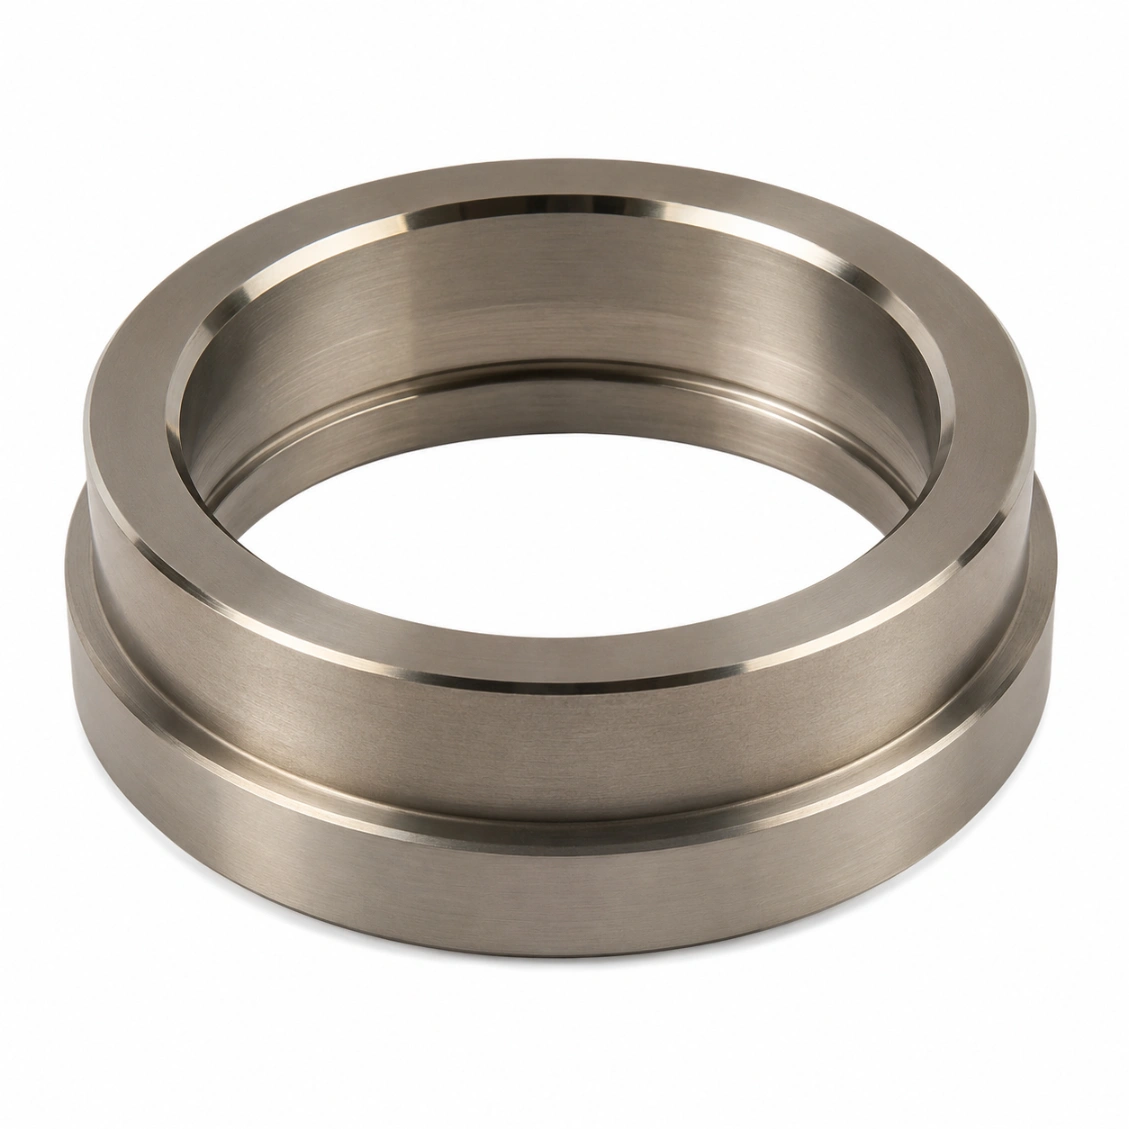
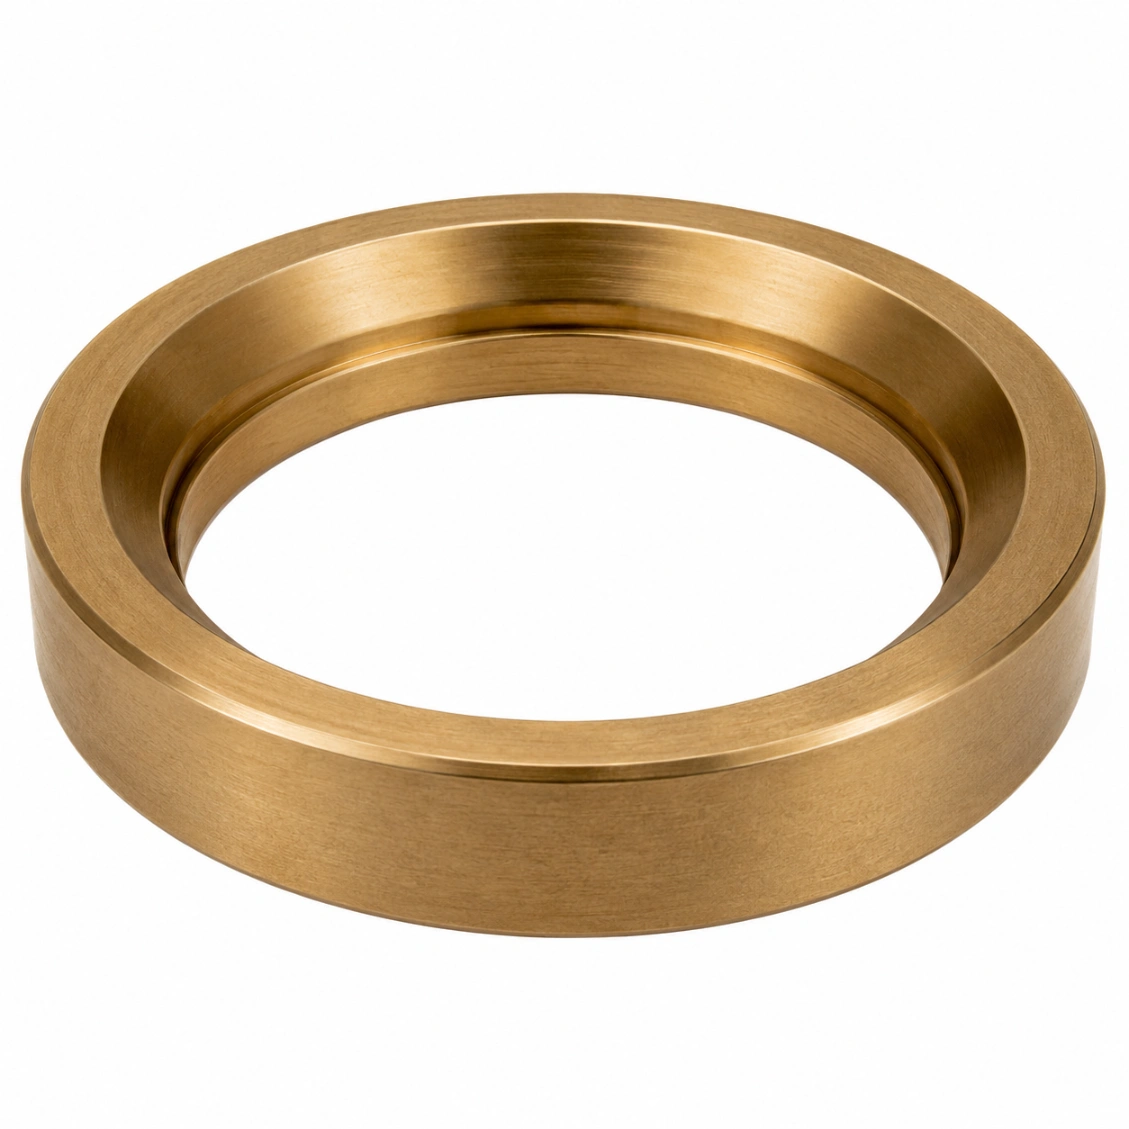
Siège de vanne à boule SUS440C
Siège de vanne haute température durci Stellite 6 · Haute Température
Siège de vanne résistant aux produits chimiques
Siège de soupape de décharge nitruré
Siège de vanne pour l'aérospatiale
Siège haute pression et haute température
Série de sièges de soupape de contrôle
Siège de vanne marine
Capacités & Tolérances

Ce que nous pouvons livrer

Spécifications typiques pour ce type de produit — confirmer les exigences exactes lors de la demande.

Ra de la surface d'assiseStandard 0,1 µm (rectifié)
Tolérance d'angle d'assise±0,05°
Concentricité OD/ID≤ 0,003 mm
Tolérance de press-fit extérieurIT5 (h5/h6)
MatériauxSUS440C, Stellite, Inconel, Ti
InspectionCMM + profilomètre Ra du siège
Traitement de surfaceChrome dur, céramique, revêtement Stellite
Plage d'angle de siège15°–90° standard ; tout angle disponible
Délai de fabrication (prototype)6–9 jours
Délai de fabrication (lot)10–16 jours
Paires assortiesSiège + boule/ aiguille disponible
Test de pressionTest d'étanchéité à 1,5× la pression nominale
Comment ça fonctionne

De dessin à pièce finie

Téléchargez votre dessin — revue DFM, usinage, test de pression/étanchéité si nécessaire, et expédition dans le délai convenu.

01
Télécharger le dessin
STEP, DXF, PDF. Inclure les spécifications du canal, les normes de filetage et les exigences d'étanchéité.
02
DFM & Devis
Revue DFM gratuite — accès au canal, faisabilité de l’ébavurage, stratégie de surface d’étanchéité. Devis en 48 h.
03
Machine & Test
Usinage CNC, déburring, nettoyage, inspection CMM, test de pression/fuite selon les spécifications.
04
Expédition dans le monde entier
Rapport d'inspection + enregistrements de tests joints. DHL / FedEx / fret maritime.
Avis

De confiance des ingénieurs du monde entier

★★★★★
"Les canaux traversants profonds ont été parfaitement débourrés — zéro bavure trouvé lors de notre inspection à l'arrivée. Test de fuite réussi du premier coup. Livraison exactement dans les délais."
MK
Martin K.
Ingénieur en systèmes hydrauliques · France
★★★★★
"Nous nous procurons des corps de valves de précision et des blocs de collecteurs chez HXC. La coaxialité du trou est constamment inférieure à 0,005 mm, la rugosité de la surface d'étanchéité est vérifiée sur chaque lot."
SL
Sophie L.
Responsable des achats · France
★★★★★
"HXC a immédiatement compris les exigences de propreté pour nos plaques de distribution de gaz pour semi-conducteurs. Le dossier de documentation était complet et traçable."
JT
James T.
Ingénieur de procédé · Taiwan
FAQ

Questions fréquemment posées sur l'usinage des sièges de soupape

Questions d'ingénierie et d'approvisionnement répondues par notre équipe.

Sièges de soupape métal sur métal : Ra 0,1 µm sur la surface d'assise — réalisée par une passe de rectification dédiée après le tournage. Pour les applications à taux de fuite ultra-faible (service gaz, cryogénie à haute pression) : Ra 0,05 µm avec polissage. Soupapes à siège en élastomère : Ra 0,8–1,6 µm est acceptable. Finition de surface mesurée par profilomètre en 3 positions angulaires sur le cône de siège.
L'angle de siège est mesuré par CMM utilisant une sonde sphérique de précision tracant le cône de siège — l'angle du cône est calculé à partir des données de nuage de points et comparé au nominal. Tolérance ±0,05° (3 minutes d'arc). Pour les soupapes de contrôle de haute précision : ±0,02° réalisable avec des passes de mesure et de correction supplémentaires.
Revêtement en Stellite 6: déposé par arc transféré au plasma (PTA) ou par soudage laser sur base 316L ou 42CrMo4, puis usiné à Ra 0,1 µm. Utilisé pour la vapeur, l'huile chaude et les soupapes à cycle élevé. Inconel 718: pour service de gaz à haute pression et haute température. Revêtement céramique (Al₂O₃ ou WC) : pour sièges de fluides corrosifs ou abrasifs. Les machines HXC traitent tous les matériaux de substrat ; le revêtement est appliqué par nos partenaires de processus.
Oui — des paires assorties sont produites lorsque la bille ou l’aiguille est usinée selon la géométrie spécifique du siège. L’angle de contact est vérifié par un contrôle de transfert d’encre — contact continu à 360° requis. Un rapport d’inspection de la paire assortie est fourni.
Sièges à montage par pression : diamètre extérieur usiné à IT5 (h5/p5) — interférence appropriée pour le matériau du logement et la température de fonctionnement. Sièges filetés : classe de filetage 4H/6g, vérifiée par jauge. Des sièges à sertir et à joint torique sont également disponibles. Spécifiez la méthode de fixation sur votre dessin et nous confirmerons la compatibilité lors de la revue DFM.
Oui — le placage en chrome dur (15–35 µm, HRC 68–72) est disponible pour les sièges de vannes hydrauliques nécessitant une haute résistance à l’usure et à la corrosion. Les revêtements PVD TiN ou DLC sont disponibles pour les applications à faible friction. Tous les revêtements sont appliqués par les partenaires de revêtement de HXC et la vérification dimensionnelle est effectuée après le revêtement.
(1) Mesure CMM du diamètre extérieur, intérieur, concentricité et angle du siège ; (2) Mesure au profilomètre de la rugosité de la surface de siège Ra ; (3) Vérification de la dureté (Rockwell ou Vickers) ; (4) Inspection visuelle sous grossissement 10× pour détecter les défauts de la surface du siège ; (5) Test d’étanchéité à 1,5× la pression nominale (paire assortie). Tous les résultats sont reportés.
Prototype : 6–9 jours. Lot (100–1 000 pièces) : 10–16 jours. Sièges à face dure en stellite : ajouter 4–6 jours.
Obtenir un devis

Envoyez votre dessin.
Obtenez un devis.

Chaque demande comprend une revue DFM — faisabilité des tolérances, confirmation du matériau et approche du processus avant le début de la production. MOQ 1 pièce.

24hr
Réponse au devis
Quantité Minimum de Commande 1
Prototypes OK
ISO
9001:2015
📐
Revue DFM sur chaque demande
Faisabilité des tolérances, stratégie de fixation et confirmation des matériaux. Retour spécifique et exploitable — pas de refus générique.
🎯
Inspection du premier article — Standard
Rapport FAI sur chaque nouvelle série. Certificats de matériaux et de traitement de surface inclus avec chaque expédition.
🔄
Même processus : Prototype à Production
Le plan de processus de votre prototype s'applique aux lots de production. Pas de requalification lors de la montée en gamme.
⚙
Usinage CNC 3 / 4 / 5 axes + tournage
Pièces structurelles complexes, arbres, boîtiers et composants de transmission. Métaux et plastiques d'ingénierie.
ISO 9001:2015 Fraisage 3/4/5 axes Tournage CNC Inspection CMM Livraison mondiale