
Catégorie de produit
h4/h5 OD · ≤0.005/300 Droite · Ra 0,2µm · CMM
PS / 001 — 008
Poli à haute rectitude
Arbres de positionnement
Arbres de positionnement usinés avec précision CNC pour des systèmes de positionnement linéaires et rotatifs sans jeu. Tolérance OD h4 / h5, rectitude ≤ 0,005 mm / 300 mm, Ra 0,2 µm — conçus pour des actionneurs linéaires de précision, entraînements à billes-spline, sondes CMM, positionneurs de banc optique et instruments de mesure.
h4 / h5
Tolérance OD
≤0,005mm
Par 300 mm Droite
Ra 0.2µm
Finition usinée
PLAN D'ENSEMBLE · ARBRE DE POSITIONNEMENT LINEAIRE PS-000 · GCr15 HRC 62
ISO 9001 · ENTRE CENTRES · CMM
≤0,005 mm / 300
h4 / h5 · Ra 0,2µm
Plateau Linéaire · CMM · Optique · Robot de laboratoire · Aéro
Applications
GCr15 · 42CrMo4 · SUS440C · 316L · Al 7075 · Ti Gr5
Matériaux
48hr Devis · Prototype en 5 jours
Service
h4 / h5
Tolérance OD
classe de positionnement
classe de positionnement
≤0,005 mm
Rectitude
par 300 mm de longueur
par 300 mm de longueur
Ra 0,2µm
Finition usinée
surface de glissement lisse
surface de glissement lisse
5 Jours
Livraison la plus rapide
arbres prototypes
arbres prototypes
Notre travail
Demander une pièce similaire →
Arbres de positionnement que nous avons fabriqués
Arbres de positionnement usinés avec précision CNC pour des applications automobiles, robotique, aérospatiale, médicales et industrielles.
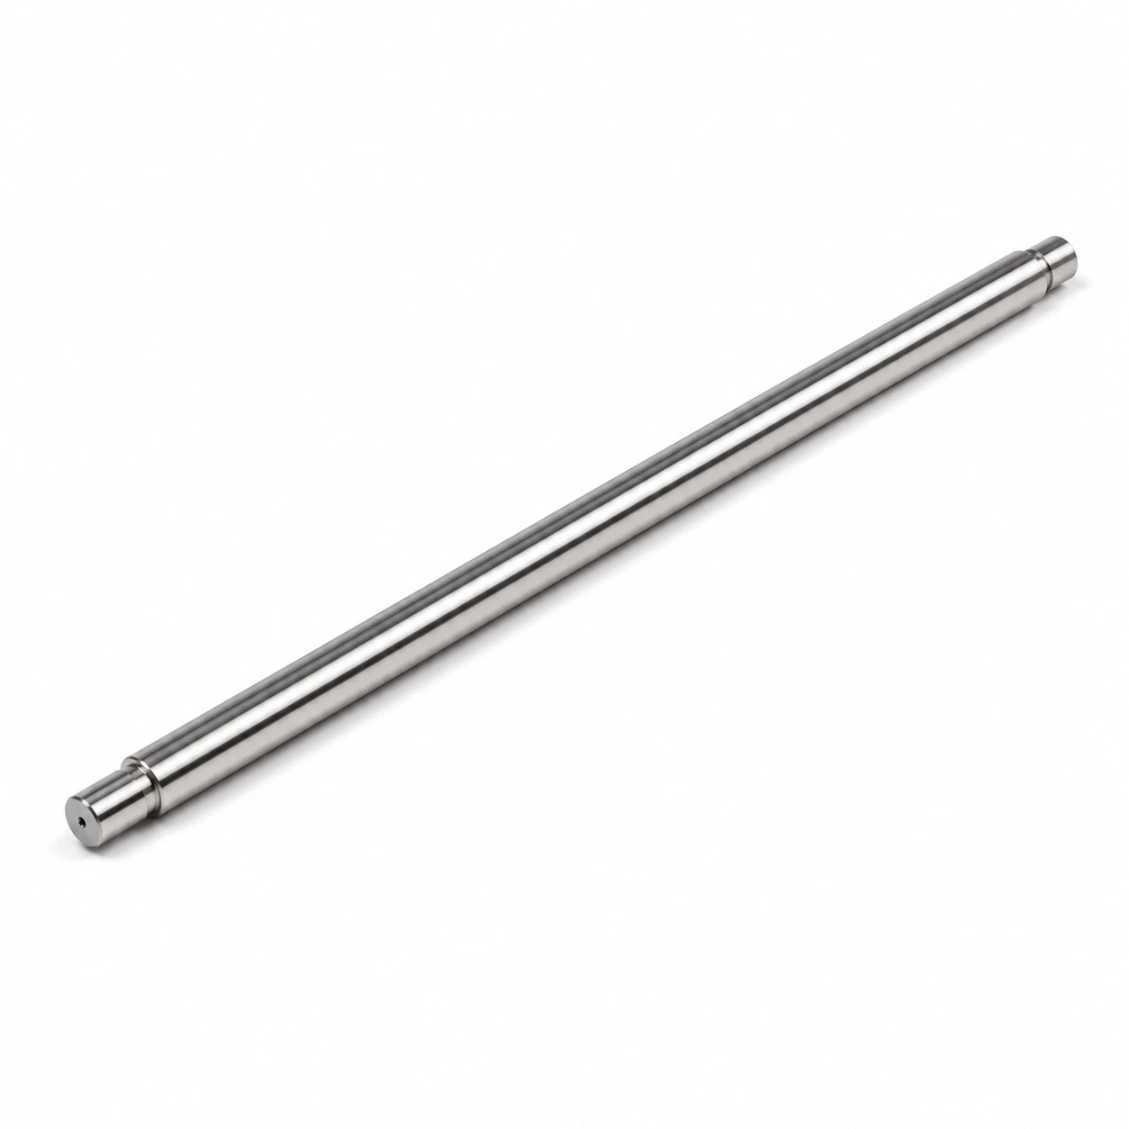 SUS303 · Linéaire
Arbre de positionnement — Plateau linéaire
Ø12h5 · L=400mm · Ra 0,2µm · 50 pièces
 42CrMo4 · CMM
Arbre de positionnement — Sonde CMM
Ø8h4 · Durci · 20 pièces
 Al 7075 · Optique
Arbre de positionnement pour banc optique
Ø10h5 · Anodisé · 30 pièces
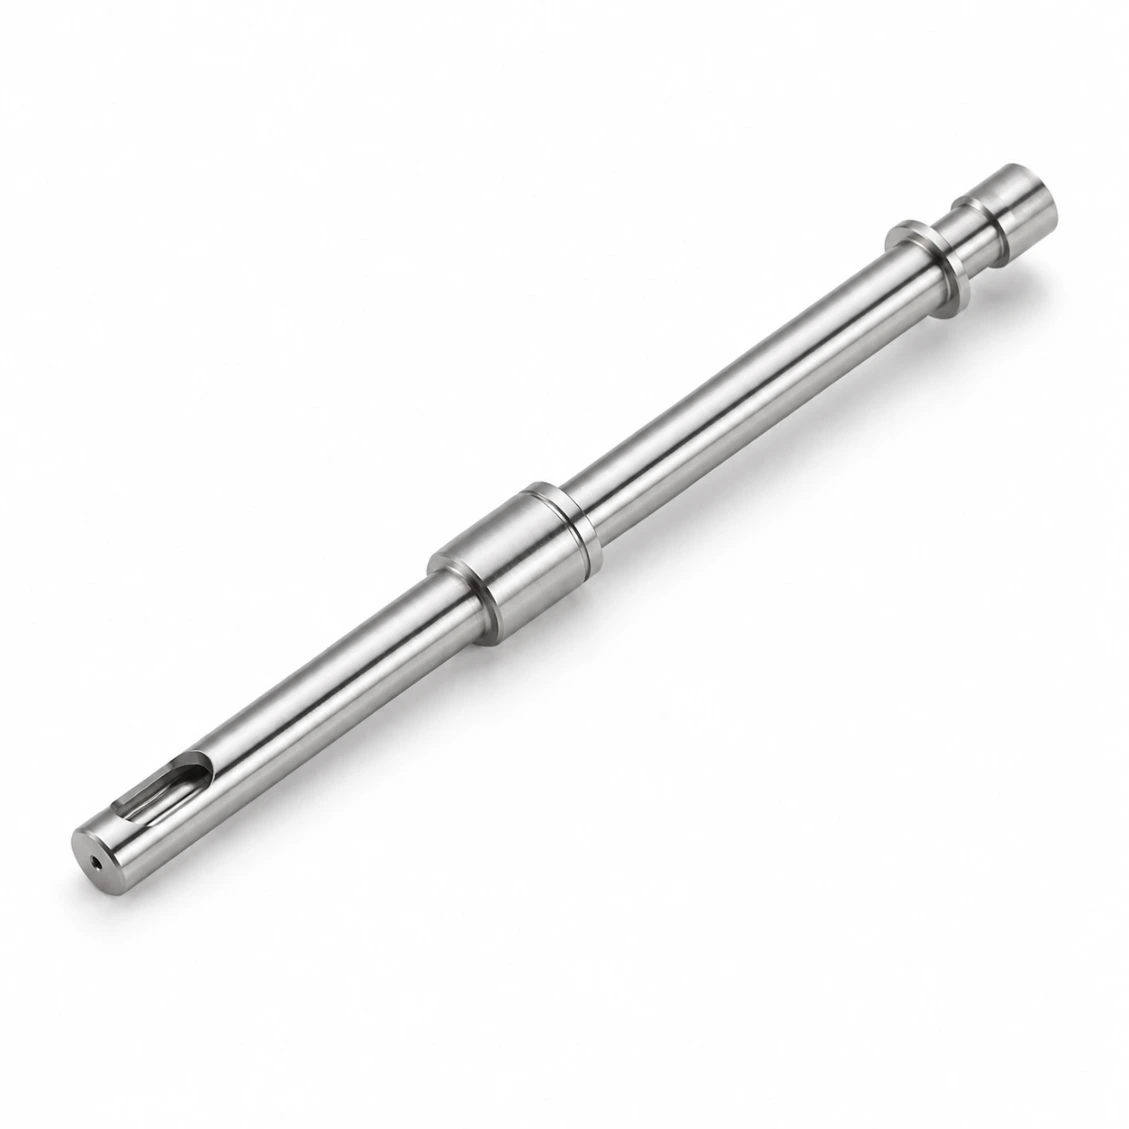 SUS316L · Médium
Arbre de positionnement — Robot de laboratoire
Ø6h5 · Passivé · 40 pièces
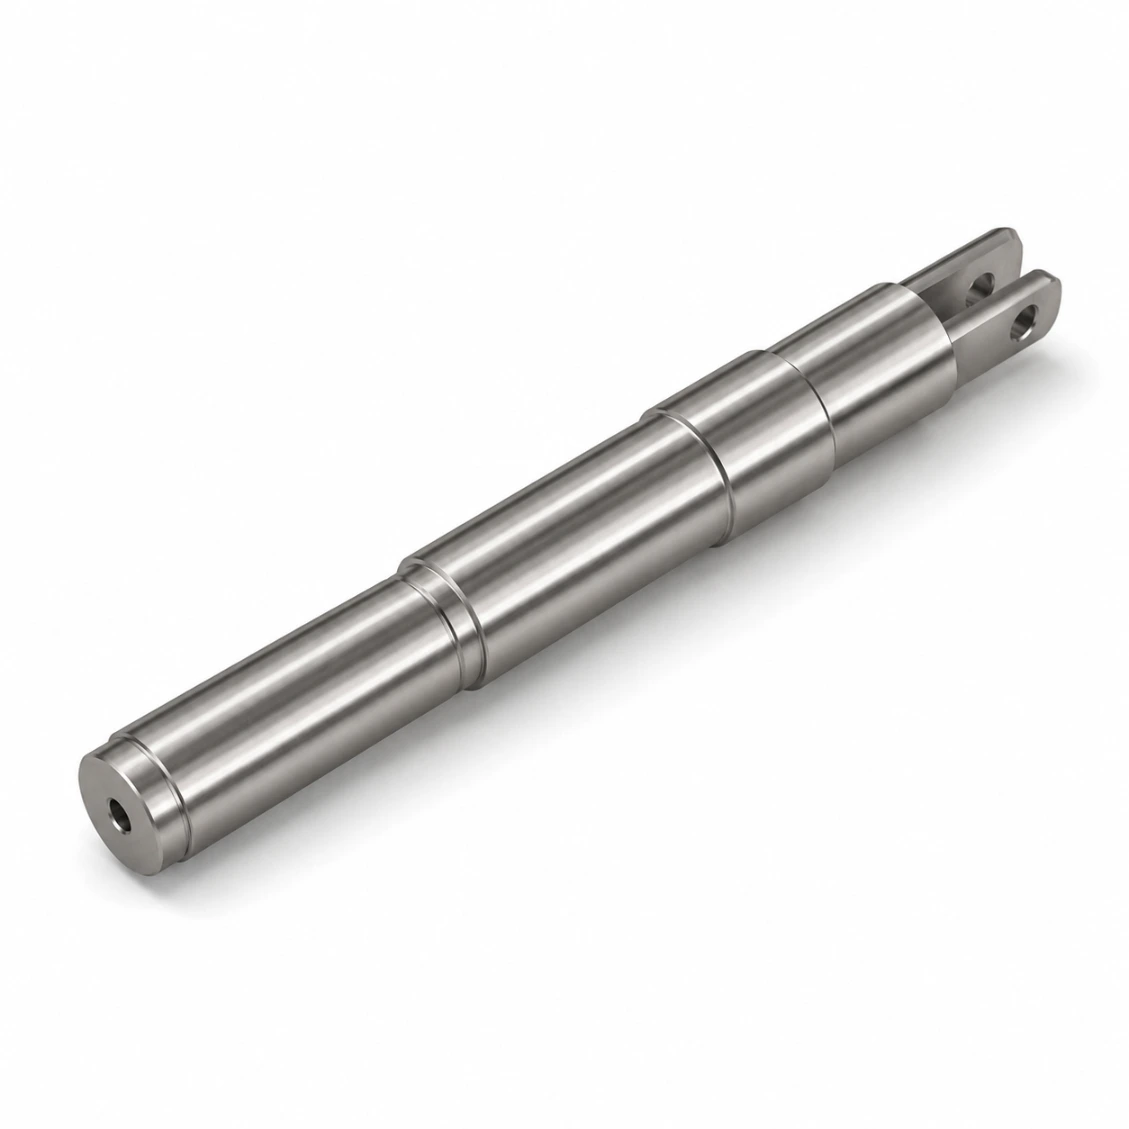 Ti Grade 5 · Aéro
Arbre de positionnement — Actionneur Aero
Ø14h5 · ±0,002mm de rectitude · 10 pièces
 GCr15 · Boule
Arbre de positionnement — Spline à billes
Ø16h4 · GCr15 HRC62 · 100 pièces
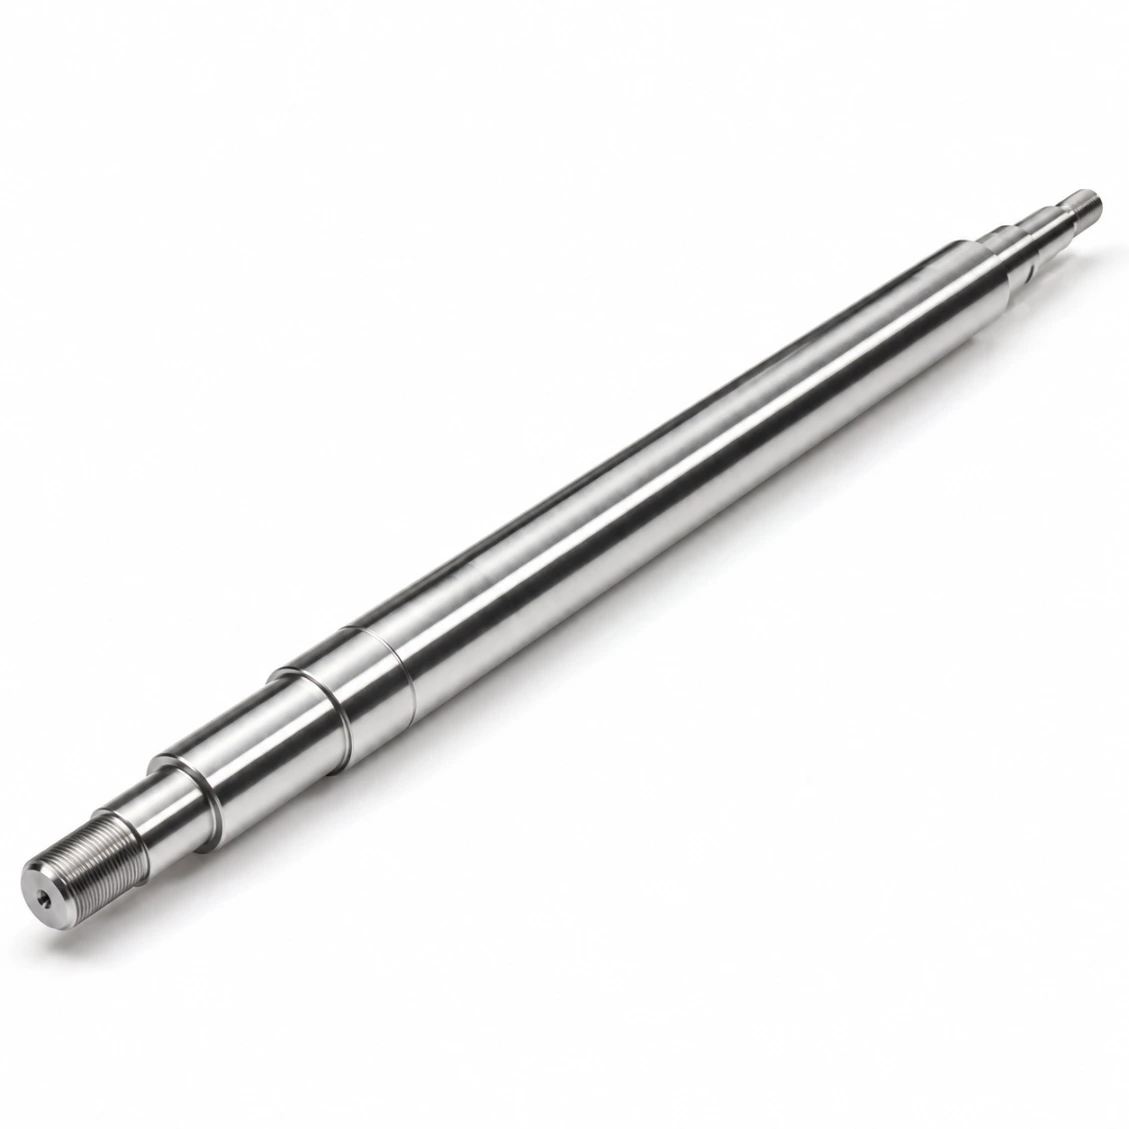 42CrMo4 · Servomoteur
Arbre de positionnement linéaire pour servomoteur
Ø20h5 · L=600mm · 60 pièces
 Vérifié par CMM
Rapport complet de rectitude et de diamètre extérieur
Courbes de rectitude de chaque arbre
Comment ça fonctionne
De dessin à pièce finie
Téléchargez votre dessin — matériau, tolérances et traitement de surface. Devis en 48 heures.
01
Télécharger le dessin
STEP, DXF, PDF, ou croquis avec dimensions clés et tolérances.
02
Devis en 48h
Matériau, processus, traitement de surface, et délai ferme.
03
Machine CNC & Inspection
Tournage de précision, rectification, vérification CMM, traitement de surface.
04
Expédition dans le monde entier
Rapport dimensionnel complet. DHL / FedEx / fret maritime.
Avis
Fabricant de arbres de positionnement de confiance
★★★★★
"Excellente cohérence dimensionnelle à chaque lot. Le rapport CMM correspond parfaitement à notre inspection d'entrée. Délai de livraison respecté."
AK
Alex K.
Ingénieur Mécanique · France
★★★★★
"La revue DFM de HXC a détecté deux problèmes de conception avant la production. Les pièces finies étaient parfaites dès la première fois. Fortement recommandé."
SL
Sophie L.
Ingénieur Conception · France
★★★★★
"Trois ans à sourcer des arbres de précision chez HXC. Qualité constante, délais fiables, ingénieurs toujours réactifs."
JT
James T.
Ingénieur Senior · France
FAQ
Arbres de positionnement — Foire aux questions
Questions techniques et de sourcing répondues par nos ingénieurs.
Un arbre de positionnement est un arbre usiné avec précision utilisé dans un système de positionnement linéaire ou rotatif où l’arbre lui-même détermine l’axe de mouvement. Contrairement à un arbre simple qui transmet le couple, un arbre de positionnement guide un chariot, une sonde ou un outil le long d’un trajet défini — sa rectitude, sa finition de surface et sa précision dimensionnelle déterminent directement la précision de positionnement du système. Applications courantes : arbres de plate-forme linéaire, extensions de sonde CMM, arbres de mouvement pour bancs optiques, entraînements à spline à billes, et tiges d’actionneur.
Le rectifiage cylindrique entre supports permet d’obtenir une rectitude ≤ 0,005 mm par 300 mm en standard. Pour des arbres plus longs ou des exigences plus strictes, des passes de rectification incrémentielles sont utilisées. Les arbres sont mesurés pour leur rectitude à l’aide d’un CMM dans un dispositif à bloc en V — le tracé complet de l’erreur de rectitude est inclus dans le rapport d’inspection. Pour des stages de positionnement ultra-précis nécessitant une rectitude inférieure à 0,001 mm/300 mm, consultez nos ingénieurs — cela requiert des opérations de lissage spécialisées.
Les arbres de positionnement fonctionnent souvent dans des douilles linéaires ou des écrous à billes-spline. La Ra de l'arbre influence directement : la cohérence de la précharge du roulement (les arbres rugueux provoquent une charge de contact variable des billes) ; la friction de glissement (les arbres rugueux provoquent le stick-slip dans les douilles lisses) ; et le taux d'usure du trou (les arbres rugueux abrasent plus rapidement le trou de la douille). Ra 0,2 µm est standard ; Ra 0,1 µm est disponible pour les applications nécessitant une variation minimale de friction.
Un arbre de positionnement est maintenu avec des tolérances plus strictes rectitude (ainsi que le diamètre et la finition) car il définit un axe géométrique plutôt que de simplement transmettre la force. Un arbre de transmission standard nécessite des tolérances de résistance et d'ajustement au niveau de ses sièges de roulement, mais sa rectitude en milieu de portée est moins critique. Un arbre de positionnement peut également être plus long par rapport à son diamètre, rendant la distorsion lors du traitement thermique et la correction de la rectitude les principales préoccupations de fabrication — chaque arbre est usiné entre pointes fixes et re-mesuré après le traitement thermique.
Prototype (1–5 pièces, trempé + usiné entre pointes) : 5–8 jours. Petite série (10–50 pièces) : 8–12 jours. Production (100–1 000 pièces) : 10–16 jours. Acier inoxydable ou titane : ajouter 2–4 jours. Arbres de plus de 600 mm : ajouter 2–3 jours pour la correction de la rectitude. Production express disponible.
GCr15 (SUJ2 / 100Cr6) Acier de roulement trempé en travers — le choix premium pour les arbres à billes-spline et les stages linéaires à roulements assortis, HRC 60–62. 42CrMo4 (durci par induction) pour actionneurs linéaires généraux et positionnement servo. SUS440C inoxydable durcissable pour les étapes en salle blanche et en chambre à vide. SUS303/316L pour l'automatisation chimique, pharmaceutique et de laboratoire. Al 7075 anodisé dur pour le positionnement sur banc optique. Ti Grade 5 pour actionneurs aérospatiaux.
Diamètre extérieur standard poli : Ra 0,4 µm. Surface de douille linéaire de précision : Ra 0,2 µm. Finition miroir pour applications à faible friction ou en vide : Ra 0,1 µm. Tous mesurés par profilomètre contact et reportés sur le certificat d'inspection.
Oui — les caractéristiques usinées en extrémité telles que les surfaces planes, extrémités filetées, rainures, trous traversants et épaules coniques pour montage par pince peuvent toutes être ajoutées dans la même configuration à 5 axes. La concentricité entre les caractéristiques intégrées et la longueur de glissement usinée reste dans un tolérancement de 0,003 mm TIR.
Longueur maximale entre centres : 1 500 mm. Pour les arbres de plus de 600 mm, la correction de la rectitude après traitement thermique est effectuée avant le rectifiage final pour maintenir ≤ 0,005 mm/300 mm. Pour les arbres de plus de 1 000 mm, indiquez la limite de rectitude sur toute la longueur (typiquement ≤ 0,02 mm sur toute la longueur) sur votre dessin — les arbres longs sont inspectés sur une plaque de surface en granit avec indicateur à cadran en plus du contrôle CMM sur bloc en V.