info@hxcnc.com Shenzhen, Chine Réponse dans les 24 heures
Accueil/ Produits/ Pièces de transmission de puissance en acier allié
Catégorie de produit
Traitement thermique géré
ALS / 001 — 025

Acier allié
Transmission de puissance
Pièces

25 lignes de produits en 42CrMo, 40Cr, 20CrMnTi et GCr15 — arbres de transmission, arbres à spline, arbres de engrenage, bielles, accouplements, engrenages carburés, et joints à haute charge. Chaque pièce traitée thermiquement. Chaque certificat livré.

25
Gamme de produits
1080MPa
42CrMo Q&T
HRC 58–62
Carburé par induction
Dessin de pièce · ALS-000 COMPOSITION ISO 9001 : 2015
42CrMo Q&T HRC 32
HRC de la pièce 58–62
DIN 5480 Classe 7
Spline DIN 5480 · TIR ≤0,01 ENGRENAGE CARBURÉ CONROD · CL ±0,02 GCr15 BAGUE · HRC 60
42CrMo · 20CrMnTi · GCr15
Grades principaux
Q&T · Carburé · Nitride
Traitement thermique
24hr Devis · MOQ 1
Réponse
25
Gamme de produits
1080MPa
42CrMo Q&T
HRC 58–62
Carburé par induction
Gestion H/T
De bout en bout
24hr
Délai de devis
Arbre de transmission à haute résistance ✦ Arbre d'entrée ✦ Arbre de sortie ✦ Arbre à spline ✦ Arbre de engrenage ✦ Bielle ✦ Connecteur de fourche ✦ Connecteur de direction ✦ Accouplement à haute résistance ✦ Manchon flange ✦ Blank de engrenage ✦ Roue dentée ✦ came ✦ Roue excentrique ✦ Manchon d'entraînement ✦ Doublure résistante à l'usure ✦ Engrenage carburisé ✦ Articulation de charge du bras robot ✦ Connecteur hydraulique ✦ Composant automobile ✦ Arbre de transmission à haute résistance ✦ Arbre d'entrée ✦ Arbre de sortie ✦ Arbre à spline ✦ Arbre de engrenage ✦ Bielle ✦ Connecteur de fourche ✦ Connecteur de direction ✦ Accouplement à haute résistance ✦ Manchon flange ✦ Blank de engrenage ✦ Roue dentée ✦ came ✦ Roue excentrique ✦ Manchon d'entraînement ✦ Doublure résistante à l'usure ✦ Engrenage carburisé ✦ Articulation de charge du bras robot ✦ Connecteur hydraulique ✦ Composant automobile ✦
Gammes de produits complètes

Acier allié 25
Pièces de transmission et structurelles

Sélectionnez un onglet de catégorie · 42CrMo · 40Cr · 20CrMnTi · Traitement thermique géré · MOQ 1 pièce
Demander tous les produits →
Catégories de produits
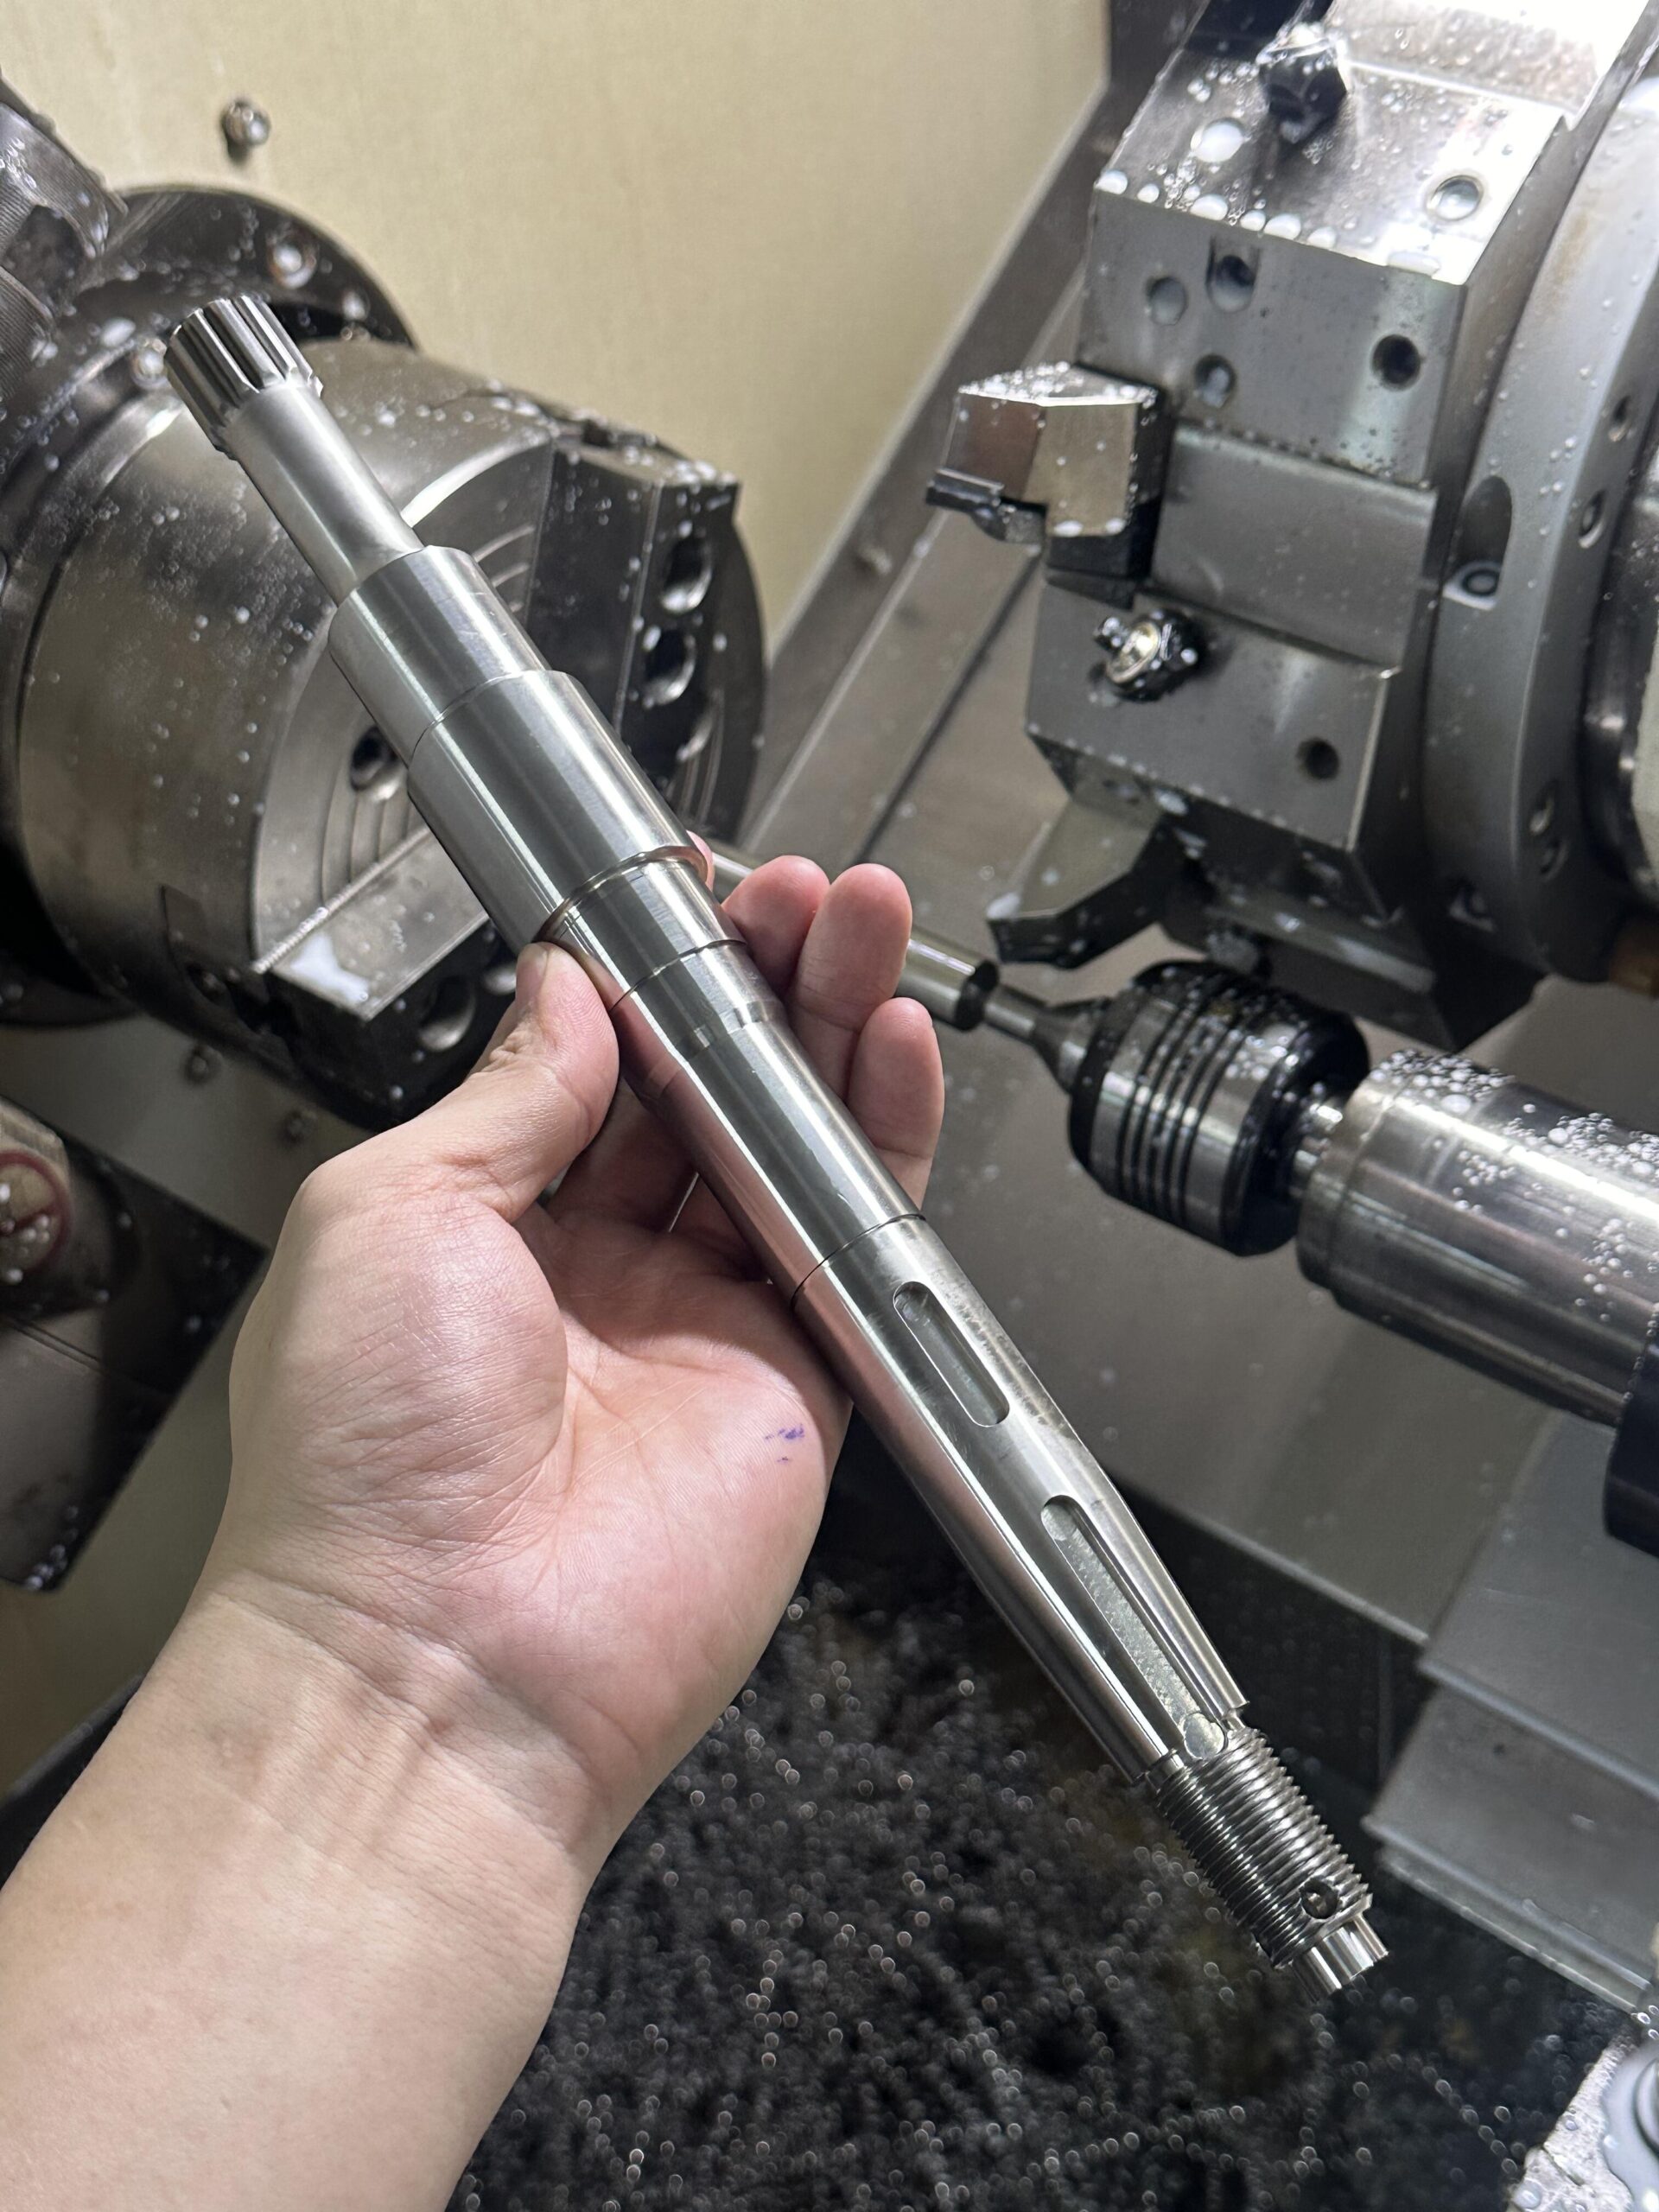
Arbres de transmission en acier allié CNC, entrée, sortie, engrenage à denture intérieure
Arbres de transmission5 produits · ALS-001 à 005Devis →
Cinq gammes de produits d'arbres de transmission en acier allié pour les trains d'entraînement de puissance — haute résistance, arbres d'entrée, de sortie, spline et d'engrenage. Tolérance OD du siège de roulement k6/m6 ; TIR ≤0,01 mm entre les sièges. Arbres à spline taillés selon DIN 5480 classe 7. Arbres d'engrenage avec pignon intégré ; dents taillées et carburisé en cas de HRC 58–62. Standard 42CrMo Q&T à 950–1080 MPa.
Arbre de transmission 42CrMo CNC en acier allié, siège de roulement, clavette, carburé en cas
ALS-001
ARBRES / 001 — EN VEDETTE
Arbres de transmission haute résistance
Arbres d'entraînement principal et de transmission soumis à une charge combinée de torsion, de flexion et de fatigue. Usinés à partir d'un bloc en 42CrMo4 (équivalent AISI 4140), trempés et revenu (Q&T) en HRC 28–32 ou HRC 32–36 pour atteindre une résistance à la traction de 950–1080 MPa. Tolérances OD du siège de roulement k6/m6 avec TIR ≤0,01 mm entre les paliers, mesurées et documentées. Rainure à clavette parallèle DIN 6885 avec largeur P9/profondeur JS9 ; position angulaire ±0,1°. Rayons de filet de l'épaulement ≥R1,5 mm à toutes les transitions de diamètre pour maximiser la durée de vie en fatigue dans les zones de concentration de contrainte. Surfaçage final des sièges de roulement après Q&T pour restaurer la précision dimensionnelle perdue lors du traitement thermique. Alésage de goujon H7 sur les versions creuses. Certificat de matériau et fiche de traitement thermique fournis avec chaque commande.
42CrMo Q&T HRC 32k6 · TIR ≤0,01mm950–1080 MPaUsiné après traitement thermique
42CrMo4 · 40Cr · SAE 4340Obtenir un devis
Arbre d'entrée de la boîte de vitesses, train d'entraînement, CNC en 42CrMo
ALS-002
ARBRES / 002
Arbres d'entrée
Arbres d'entrée de boîte de vitesses et de train d'entraînement. Alésage pilote de goujon H7 ; siège de roulement k6 ; TIR ≤0,01 mm. Q&T 42CrMo. Spline ou clavette à l'avant pour l'engagement de l'accouplement ; pilote ou palier intégré à l'arrière pour le support de la première vitesse/stade.
Alésage pilote H7Q&T 42CrMo
42CrMo · 40CrObtenir un devis
Arbre de sortie de la boîte de vitesses, entraînement, CNC en 42CrMo, tolérance serrée
ALS-003
ARBRES / 003
Arbres de sortie
Motez les arbres de sortie avec des sièges de roulements à tolérance serrée et une interface de couplage de sortie. Keyway DIN 6885 ou spline DIN 5480. Q&T 42CrMo HRC 28–36. Option de journal trempé pour un engagement de sortie à haute usure. Trempe par induction du journal de sortie disponible.
Q&T · Option IH
42CrMo · 40CrObtenir un devis
Arbre à spline DIN 5480, involute, CNC en acier allié, 20CrMnTi
ALS-004
ARBRES / 004
Arbres à Denture
Arbres à spline involutique selon DIN 5480 ou ANSI B92.1, tolérance de profil classe 7. 20CrMnTi carburé en bain : profondeur de bain 0,8–1,2 mm, HRC de surface 58–62, HRC du noyau 30–38. Spline à fraiser avant la carburisation ; profil du spline vérifié par machine de mesure d’engrenages après traitement thermique.
HRC de la pièce 58–62DIN 5480 classe 7
20CrMnTi · 42CrMoObtenir un devis
Arbre d'engrenage à pignon intégré, CNC en acier allié, 20CrMnTi, carburé en cas
ALS-005
ARBRE / 005
Arbres de transmission
Arbre de pignon intégral avec dents de roue à fraiser sur le corps de l’arbre. 20CrMnTi carburé en bain à HRC 58–62 ; siège de roulement h6 usiné après traitement thermique. Qualité des dents d’engrenage selon la norme DIN 3962 classe 8 ; disponible en classe 6 par usinage. Profil vérifié par machine de mesure d’engrenages.
HRC 58–62Classe DIN 3962 8
20CrMnTi · 17CrNiMo6Obtenir un devis
Matériaux : 42CrMo4 · 40Cr · 20CrMnTi · 17CrNiMo6 · SAE 4340
Demande Tout 5 →
Manchon de couplage à bride, tige de connexion, fourche de direction, CNC en acier allié
Accouplements, Manchons & Liaison5 Produits · ALS-006 à 010Devis →
Accouplements haute résistance, manchons à bride, bielles, connecteurs à fourche, et connecteurs de direction — le matériel de transmission de couple et de liaison de mouvement des trains d'entraînement et systèmes de direction à haute charge. Alésage de l’accouplement H7 ; déviation de diamètre extérieur ≤0,02 mm. Centre de l’alésage de la bielle ±0,02 mm. Alésage de la broche à fourche H7/H8 ; perpendicularité ≤0,02 mm. Toutes les pièces Q&T 42CrMo ou 40Cr avec certificat de matériau.
Tige de connexion 42CrMo CNC en acier allié, grand et petit diamètre, alésage H7, fatigue
ALS-011
LIAISONS / 011 — EN VEDETTE
Bielles
Bielles en acier allié pour mécanismes à manivelle et piston, compresseurs alternatifs, machines de forgeage par presse, et applications de reconstruction de moteurs. Usinées à partir de forge ou de barre en 42CrMo, Q&T à HRC 28–35. Tolérance du centre de l’alésage de la grande et petite tête ±0,02 mm — la spécification qui contrôle la précision cinématique du mécanisme assemblé. Alésage H7 à l’extrémité petite (goupille) ; H7 à la grande extrémité avant le rectifiage de l’alésage de roulement. Rayons de transition résistants à la fatigue R ≥ 1,5 mm aux intersections entre alésage et tige — pas de chanfreins arbitraires. Planéité de la face de la bride de boulon ±0,01 mm sur les versions à grande extrémité divisée. Peening à projection de particules disponible pour une durée de vie maximale à la fatigue dans les applications à haute répétition. Rapport de mesure du centre de l’alésage par CMM inclus.
CL ±0,02mmAlésage de la broche H7R≥1,5mm rayon de filetOption de peening à projection de particules
42CrMo · SAE 4340 · 40CrObtenir un devis
Couplage haute résistance, CNC en 42CrMo, alésage H7, diamètre extérieur, déviation
ALS-006
LIAISONS / 006
Accouplements à haute résistance
Moitiés d’accouplement rigides et à mâchoires en 42CrMo, Q&T HRC 28–35. Alésage H7 ; déviation de diamètre extérieur ≤0,02 mm pour équilibrage à haute vitesse. Rainure clé DIN 6885. Goulotte d’équilibrage sur le diamètre extérieur. Pour des niveaux de couple où les accouplements standard 45# sont sous-dimensionnés.
Alésage H742CrMo Q&T
42CrMo · 40CrObtenir un devis
Noyau de manchon à bride, CNC en 42CrMo, alésage H7, face de bride, allié
ALS-007
LIENAGES / 007
Manchons à bride
Manchons de moyeux à bride robustes et moyeux de raccordement d'arbre en 42CrMo. Alésage H7 ; planéité de la face de la bride ±0,02 mm ; motif de boulons ±0,01 mm. Options de rainure et de vis de réglage. Options de trempe et revenu ou trempe traversante.
±0,02 mm de bride
42CrMo · 40Cr · SS440CObtenir un devis
Fourche de yoke de raccordement, CNC en acier allié, alésage de broche H7, perpendicularité
ALS-012
LIENAGES / 012
Connecteurs à fourche / Yoke
Yokes à clavette en acier allié robuste et connecteurs à extrémité à fourche. Alésage de la broche H7/H8 ; largeur de la fourche ±0,05 mm ; perpendicularité du trou de la broche ≤0,02 mm par rapport à l'axe de filetage. Q&T 40Cr HRC 30–38. Pour les joints de liaison à haute charge.
Alésage de broche H7/H8HRC 30–38
40Cr · 42CrMoObtenir un devis
Raccord de direction, joint universel, yoke, CNC en acier allié, spline
ALS-013
LIENAGES / 013
Connecteurs de direction
Corps de joint de direction et de yoke de joint universel. Interface à spline, alésage en D ou rainure clé. 40Cr Q&T HRC 28–35. Traitement de surface : phosphate de zinc + huile standard ; chrome dur sur la broche pour la résistance à l'usure. Sur mesure selon dessin OEM.
Spline / Alésage en DDessin OEM
40Cr · 42CrMoObtenir un devis
Matériaux : 42CrMo · 40Cr · SAE 4340 · SS440C
Demande Tout 5 →
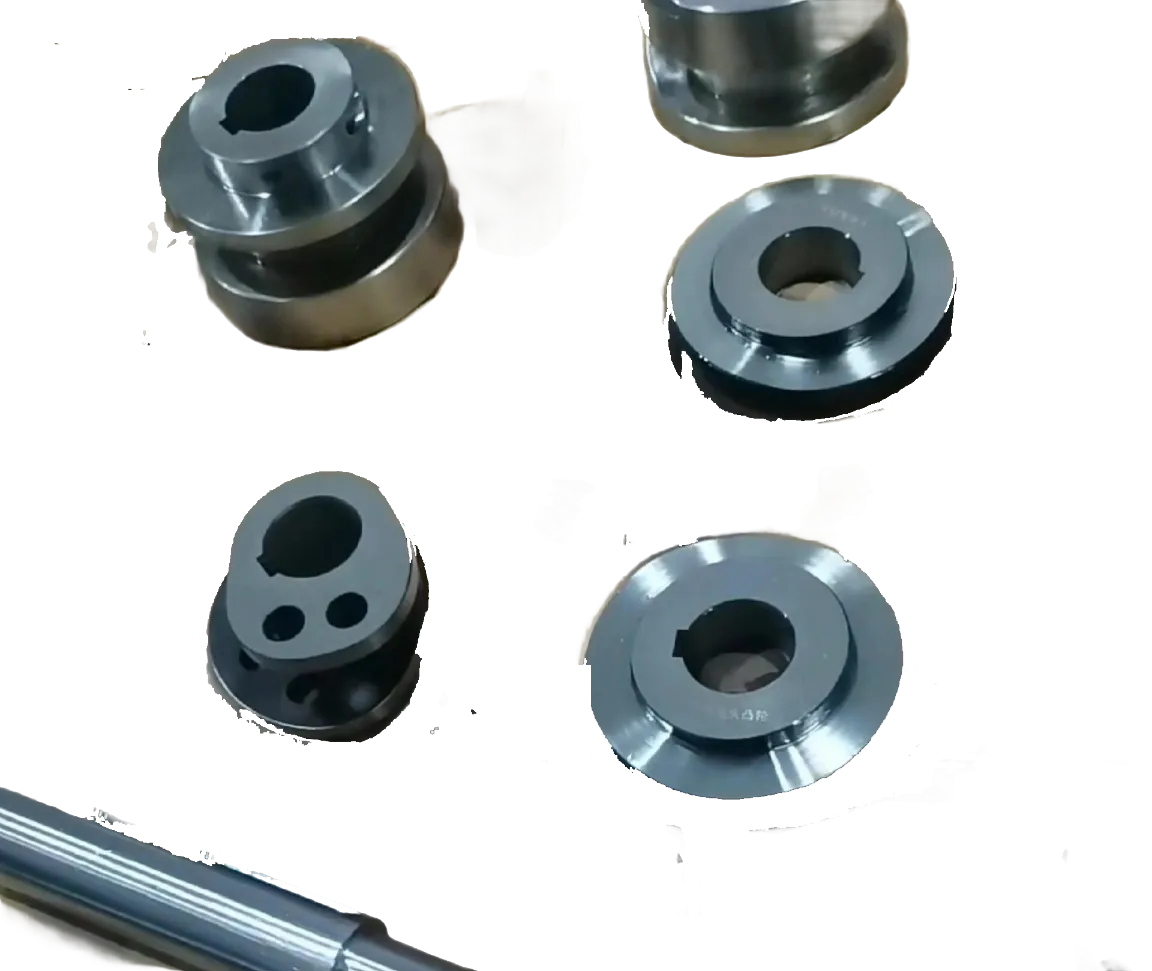
Roue dentée vide, came, excentrique, engrenage trempé en acier allié CNC
Engrenages, Roues dentées & Cames5 produits · ALS-014 à 018Devis →
Blancs d'engrenages, pignons, cames, roues excentriques et engrenages carburés — le profil et le matériel de génération du mouvement des systèmes de transmission de puissance. Diamètre extérieur du blanc d'engrenage h6 avec jeu de course entre le trou et le diamètre extérieur ≤0,01 mm ; parallélisme des faces ±0,01 mm pour la précision de taillage. Engrenage carburé : 20CrMnTi, profondeur de cas 0,8–1,2 mm, HRC 58–62. Dents de pignon taillées selon ISO 606 ou ANSI B29.1. Profils de came CNC-contournés à ±0,02 mm.
Engrenage trempé 20CrMnTi CNC, profondeur de cas, HRC 58-62, à denture intérieure DIN 3962
ALS-019
ENGRENAGES / 019 — EN VEDETTE
Engrenages carburés
Engrenages carburés en bain de cas et trempés en 20CrMnTi (standard) ou 17CrNiMo6 (automobile à haute charge). Carburisation au gaz jusqu'à une profondeur de cas de 0,8–1,2 mm ; trempe et revenu pour une dureté de surface HRC 58–62 et une dureté du noyau HRC 30–38. Dents de pignon taillées sur centre de tournage de précision avant la carburisation — trou de blanc H7, jeu de course de l'OD ≤0,01 mm. Après carburisation et trempe, le trou et les faces de référence sont usinés pour éliminer la distorsion due au traitement thermique : maintien du trou H7 ; jeu de course des faces ≤0,01 mm. Qualité du profil de denture DIN 3962 classe 8 (taillée) ; classe 6 après rectification d'engrenage. Erreur de profil et de pas vérifiées par machine de mesure d'engrenages. Rapport dimensionnel CMM pour les caractéristiques du trou et des faces. Certificat de matériau avec composition chimique selon le numéro de lot. Applications : étages de réduction de boîte de vitesses, engrenages coniques différentiels, porte-satellites planétaires et engrenages de synchronisation.
Surface HRC 58–62Cas 0,8–1,2 mmClasse DIN 3962 8Vérifié par machine d'engrenage
20CrMnTi · 17CrNiMo6 · 20CrObtenir un devis
Roue dentée chaîne CNC en acier allié ISO 606, alésage H7, rainure pour clavette
ALS-015
ENGRENAGES / 015
Pignons de chaîne
Pignons de chaîne personnalisés selon ISO 606 (métrique) ou ANSI B29.1 (pouce). Trou H7 ; rainure clé DIN 6885. 45# normalisé ou 40Cr Q&T HRC 40–45 pour des flancs de dents résistants à l'usure. Pas vérifié par méthode de mesure par broche.
ISO 606 / ANSI B29.1Mesuré par goupille
45# · 40Cr · GCr15Obtenir un devis
Profil de came CNC en acier allié, trempé en surface, surface de travail
ALS-016
ENGRENAGES / 016
Cames
Cames fraisées en contour CNC. Tolérance du profil de courbe de levée ±0,02 mm ; alésage H7 ; surface de travail cémentée HRC 55–60 pour la résistance à l'usure. Cercle de base et profil de montée/descente vérifiés par CMM. Courbes de came personnalisées selon dessin ou données de nuage de points.
Profil ±0,02 mmHRC 55–60
40Cr · GCr15 · 42CrMoObtenir un devis
Disque de roue excentrique CNC en acier allié, tolérance d'excentricité, trempé
ALS-017
ENGRENAGES / 017
Roue excentrique
Disques excentriques et cames décalées. Tolérance d'excentricité ±0,01 mm ; alésage H7 ; surface de travail extérieure durcie et rectifiée Ra ≤0,4 μm. Utilisé dans les étages d'entraînement de mécanismes alternatifs, les mécanismes à course réglable et les applications d'entraînement hors axe.
Excentricité ±0,01 mmOD usiné
40Cr · GCr15Obtenir un devis
Matériaux : 20CrMnTi · 17CrNiMo6 · 40Cr · GCr15 · 45#
Demande Tout 5 →
Capacité de fabrication

Pourquoi les pièces de transmission en acier allié exigent
un partenaire d'usinage spécialisé

🔥
Cémentation — 20CrMnTi à HRC 58–62
Cémentation gazeuse à une profondeur de couche de 0,8–1,2 mm suivie d'une trempe à HRC 58–62 en surface, HRC 30–38 au cœur. Nous gérons le cycle complet de cémentation — usinage de la pièce → cémentation → trempe → rectification de précision post-traitement thermique de l'alésage et des faces. Rapport de test de profondeur de couche et de dureté inclus.
Cas 0,8–1,2 mmHRC 58–62Meulage après traitement thermique
⚙
Siège de roulement rectifié après traitement thermique Q&T — TIR ≤0,01 mm
Sièges de roulement rectifiés après traitement thermique Q&T pour restaurer la précision dimensionnelle perdue lors de la déformation due au traitement thermique. TIR ≤0,01 mm mesuré et documenté — non supposé à partir des paramètres d'usinage. La spécification qui détermine la durée de vie des roulements et l'alignement de l'arbre.
Usiné après traitement thermiqueTIR ≤0,01mmDocumenté
🔩
Cannelure DIN 5480 Classe 7 — Vérifié par machine à engrenages
Profils de cannelure involute selon la classe 7 de la norme DIN 5480 vérifiés par une machine de mesure d'engrenages — non supposés à partir du programme CNC. Pour les arbres cannelés cémentés : taillés avant le traitement thermique, profil re-vérifié après le traitement thermique et le rectifiage. Erreur de profil et variation de pas signalées.
DIN 5480 classe 7Contrôle par machine à engrenagesVérifié après traitement thermique
🤖
Coaxialité de joint de robot ≤0,005 mm — 5 axes
Coaxialité de l'alésage du joint de bras de robot ≤0,005 mm en une seule opération 5 axes. Le re-positionnement introduit une erreur de ±0,01–0,05 mm et ne permet pas d'atteindre cette spécification. Rapport CMM GD&T complet sur chaque commande de joint de robot — coaxialité de l'alésage, circularité, faux rond de bride, perpendicularité.
≤0,005 mm coaxialOpération unique 5 axesCMM GD&T
⚖
42CrMo 1080 MPa — 44% Plus résistant que 45#
42CrMo Q&T à HRC 32 atteint 1080 MPa — 44% supérieur à l'acier au carbone 45# (750 MPa). Pour les arbres de transmission et les bielles soumis à des charges de fatigue, la différence de limite de fatigue (endurance) est encore plus grande — généralement une amélioration de 60–80 %. Pas cosmétique — dimensionné correctement, l'acier allié permet des pièces plus petites et plus légères pour la même charge.
1080 MPa Rm44% vs 45#Fatigue supérieure
📋
PPAP & SPC — Production Automobile
Documentation PPAP (Part Submission Warrant, Plan de contrôle, FMEA, analyse du système de mesure) disponible pour les commandes OEM automobiles. Rapports SPC et Cpk pour les dimensions critiques en production série. Documentation de qualité OEM pour les composants de groupe motopropulseur et de châssis.
PPAP disponibleCpk SPCDocs de qualité OEM
Spécifications de précision

Tolérances et traitement thermique de référence — Pièces en acier allié

📐
Tolérances par Fonctionnalité
Diamètre extérieur du siège de roulement
k6 / m6
TIR de l'arbre
≤0,01 mm
Alésage (Logement)
H7
Coax. d'articulation de robot.
≤0,005 mm
Faux-rond de flan de roue
≤0,01 mm
Profil de came
±0,02 mm
Excentricité
±0,01 mm
Dim. générale.
±0,05 mm
🔥
Référence de grade et de traitement thermique
42CrMo Q&T
1080 MPa
Condition HRC 32. Arbres, accouplements, articulations de robot à haute résistance. Meilleur grade de transmission en alliage polyvalent.
40Cr Q&T
900 MPa
Condition HRC 28. Arbres, fourches, connecteurs pour charges légères. Bonne usinabilité, économique.
20CrMnTi Carb.
HRC 58–62
Profondeur de la pièce 0,8–1,2 mm. Grade de carburisation standard pour les dents d'engrenage, arbres à spline. HRC du noyau 30–38.
GCr15 Durci
HRC 60–64
Acier à roulement trempé en profondeur pour des bagues résistantes à l'usure, des poussoirs de came, des arbres à rouleaux.
17CrNiMo6
HRC 58–62
Acier de carburisation de haute qualité pour engrenages automobiles soumis à de fortes charges. Meilleure ténacité du noyau que le 20CrMnTi.
SAE 4340
HRC 38–42
Ultra-résistance, 1200 MPa+. Bielles et articulations de robots dans des applications à charge extrême.
Choix des matériaux

Grades d'acier allié pour Pièces de transmission de puissance

Le choix du grade d'acier allié pour les pièces de transmission est dominé par la trempabilité, la limite de fatigue et le comportement à la carburisation en surface.

MAT / 01
42CrMo4 (AISI 4140)
1080 MPa · HRC 32 Q&T · Meilleur tout usage
Grade standard pour arbres de transmission à haute résistance, accouplements et articulations de charge. Le chrome 42% + molybdène 0,2% améliorent la trempabilité grâce à des sections plus grandes que le 40Cr. Meilleur compromis entre résistance, ténacité et machinabilité.
ArbresArticulations de robot
MAT / 02
40Cr
900 MPa · HRC 28 Q&T · Économique
Arbres, fourches et connecteurs de moindre charge où le 42CrMo est surdimensionné. Bonne trempabilité pour des sections jusqu'à 50 mm de diamètre. Choix économique pour les pièces de transmission de puissance à charge moyenne.
FourchesPignons de chaîne
MAT / 03
20CrMnTi
HRC en surface 58–62 · HRC du noyau 30–38 · Grade de carburisation standard
Classe de carburisation standard chinoise pour les dents de engrenage, arbres à spline et pièces de transmission nécessitant une coque dure + un noyau résistant. Carburisation au gaz jusqu'à une profondeur de coque de 0,8 à 1,2 mm. Norme pour les engrenages de boîte de vitesses automobiles. Équivalent à 20MnCr5 (européen).
EngrenagesArbre à spline
MAT / 04
17CrNiMo6 (16MnCr5)
HRC de la coque 58–62 · Résistance supérieure à la rupture du noyau
Acier de carburisation européen de qualité supérieure pour les engrenages automobiles à haute charge. L'ajout de nickel améliore la ténacité à l'impact du noyau par rapport à 20CrMnTi — préféré pour les engrenages de différentiel et de transmission sous charges d'impact. Documentation PPAP disponible pour les commandes OEM automobiles.
Engrenages AutomobilesPPAP
MAT / 05
GCr15 (SUJ2 / 52100)
HRC 60–64 · Résistance à l'usure la plus élevée · Acier à roulements
Acier à roulements pour les applications nécessitant la résistance à l'usure la plus élevée — bagues d'usure, poussoirs de came, arbres à rouleaux. Trempé à cœur jusqu'à HRC 60–64. Meilleure durée de vie à l'usure que 40Cr pour les pièces en contact roulant et glissant.
Bagues d'usureCames
MAT / 06
SAE 4340 (EN24)
1200+ MPa · Résistance ultra-élevée · Durcissement en profondeur
Alliage à haute résistance pour bielles et articulations de robots dans des applications à charges extrêmes. Le chrome-nickel-molybdène assure un durcissement en profondeur dans des sections jusqu'à 150 mm de diamètre. La meilleure résistance à la fatigue parmi tous les aciers alliés courants. Utilisé lorsque 42CrMo ne peut pas atteindre la résistance requise après Q&T.
BiellesArticulations de robot
Traitements de surface

Protection contre la corrosion et l'usure pour Pièces de transmission en acier allié

Le choix du traitement de surface pour les pièces de transmission en acier allié doit préserver la tolérance dimensionnelle — en particulier pour les sièges de roulements et les flancs d'engrenage.

🛡
Phosphate de zinc manganèse + huile
Le traitement de surface standard pour les pièces de transmission en acier allié. Excellente protection contre la corrosion, réduction de la friction et rétention d'huile dans les applications d'engrenages et de contact glissant. Aucune modification dimensionnelle — préserve toutes les tolérances usinées. Standard pour arbres, engrenages et accouplements.
ArbresEngrenages
🔲
Oxide noir
Oxydation noire à chaud pour une protection minimale contre la corrosion avec une modification dimensionnelle absolue nulle (<1μm). Utilisée pour les sièges de roulements usinés avec précision et les profils de came où toute épaisseur de revêtement dégraderait la tolérance. Appliquée après usinage.
Sièges de RoulementsProfil de came
✦
Plombage en chrome dur
Chrome dur 10–30 μm, HV 900–1200, Ra ≤0,1 μm après meulage. Pour les journaux d'arbre, les alésages de bielle et les surfaces de travail de came nécessitant une résistance à l'usure maximale. Alternatives sans chrome (PVD TiN, CrN) disponibles pour les applications conformes à la directive RoHS.
Journaux d'arbreDiamètre extérieur de la came
💧
Nickel sans électrolyte (EN)
Uniforme EN 25–75 μm pour connecteurs hydrauliques et pièces de boîte de vitesses dans des environnements corrosifs ou avec fluides hydrauliques. Résistance à la corrosion + dureté de surface ~500 HV. Nécessite une tolérance — confirmée lors de l'étape DFM avant l'usinage.
Pièces hydrauliquesEnvironnement corrosif.
🔥
Nitruration gazeuse / plasma
Nitruration gazeuse ou plasma des arbres 42CrMo pour une dureté de surface HV 900+ avec une profondeur de cas de 0,1–0,3 mm. Distorsion minimale par rapport à la carburisation — adaptée aux arbres qui ne peuvent pas être usinés après traitement thermique. Améliore la limite de fatigue et la résistance à l'usure sans compromettre la précision dimensionnelle.
Arbres 42CrMoAucune rectification nécessaire
🎨
Phosphatation zinc + Primaire
Sous-couche à base de phosphate de zinc + primaire époxy pour connecteurs structurels lourds, connecteurs d'équipement hydraulique et pièces en acier allié en environnement extérieur. Peinture de finition en toute couleur RAL en option. Standard pour boîtiers de transmission extérieurs et cadres.
StructurelExtérieur
Notre Avantage

Pourquoi les ingénieurs en transmission Spécifiez nos pièces en acier allié

HT
Traitement thermique + meulage après traitement — Un seul fournisseur
Les arbres de transmission en acier allié nécessitent que les sièges de roulement soient usinés après Q&T pour éliminer la déformation due au traitement thermique. Nous gérons le Q&T, la carburisation et le rectifiage de précision post-HT comme une commande complète. Vous recevez une pièce finie, usinée, certifiée — et non une pièce brute traitée thermiquement nécessitant un usinage séparé.
1080
42CrMo 1080 MPa — Documenté correctement
42CrMo Q&T à HRC 32 atteint une résistance à la traction de 1080 MPa — 44% supérieur à l'acier au carbone 45#. Certificat de matériau avec composition chimique et propriétés mécaniques par numéro de lot. Enregistrement du traitement thermique avec paramètres du procédé et résultats du test de dureté. Non revendiqué sans preuve.
5-Axes
Jonctions de robot coaxiales ≤0,005 mm — 5 axes
Les joints de bras de robot en acier allié usinés en une seule configuration à 5 axes pour une coaxialité de trou ≤0,005 mm. Rapport complet GD&T CMM sur chaque commande — pas seulement un contrôle dimensionnel pass/fail. La jonction supportant une charge cyclique combinée nécessite une géométrie documentée, non une précision supposée.
PPAP
Documentation de qualité automobile disponible
Documentation PPAP, rapport SPC Cpk, et approvisionnement en grades de matériaux OEM (17CrNiMo6, SAE 4340, 16MnCr5) disponibles pour les programmes de production OEM automobiles. La rigueur documentaire exigée par les chaînes d'approvisionnement OEM — et que la plupart des ateliers ne peuvent pas fournir.
Foire aux questions

Pièces de transmission en acier allié — Questions fréquentes

Questions techniques sur les grades d'acier, le traitement thermique, les normes d'engrenages et la chaîne d'approvisionnement pour les pièces de transmission de puissance en acier allié.

Nous usinons tous les grades standards d'acier allié : 42CrMo4 (AISI 4140 équivalent) — standard pour arbres de transmission à haute résistance, 950–1080 MPa, Q&T. 40Cr — arbres et connecteurs pour charges plus légères, 900 MPa. 20CrMnTi — grade chinois standard de carburisation pour dents d'engrenages et arbres à clavette, dureté HRC 58–62 en surface. 17CrNiMo6/16MnCr5 — grades de carburisation premium pour l'automobile, meilleure ténacité du noyau. GCr15 (acier à roulement) — bagues d'usure et poussoirs de came, HRC 60–64. SAE 4340 — bielles à résistance ultra élevée et joints de robot, 1200+ MPa.
Nous gérons tout le traitement thermique de A à Z : trempe & revenu (Q&T) de 42CrMo/40Cr à HRC 28–42 ; carburation gazeuse de 20CrMnTi à une profondeur de cas de 0,8–1,2 mm, HRC de surface 58–62 ; trempe par induction de sièges de roulements et de flancs d'engrenages pour un durcissement sélectif ; durcissement par revenu de GCr15 à HRC 60–64 ; nitruration gazeuse/plasma de 42CrMo à HV 900+ ; et recuisson pour relâchement des contraintes. Enregistrement du traitement thermique (certificat de processus + test de dureté) inclus avec chaque commande traitée thermiquement.
Les dentures d'involute usinées par hob à DIN 5480 (métrique) ou ANSI B92.1 (pouce), tolérance de profil classe 7 en standard ; classe 5–6 par rectification après traitement thermique. Pour les arbres à denture carburés en cas : usinés avant la carburisation, puis vérification du profil par machine de mesure d'engrenages après traitement thermique et rectification. Dentures à côtés droits selon DIN 5461 par alésage ou fraisage. Tous les profils de dents vérifiés par machine de mesure d'engrenages — non supposés à partir du programme CNC.
Blanc d'engrenage : Ø extérieur h6 (référence à l'usinage par hob) ; alésage H7; parallélisme face à face ±0,01 mm; course d'alésage à l'OD ≤0,01 mm. Arbre de engrenage : siège de roulement OD k6/m6; TIR ≤0,01 mm entre les manetons. Pour arbres de engrenage carburés : sièges de roulement fini rectifié après traitement thermique pour restaurer la tolérance. Rapport dimensionnel CMM avec chaque blank d'engrenage et commande d'arbre d'engrenage.
Oui. Bielles : 42CrMo Q&T ; centre de l'alésage ±0,02 mm; alésage de broche H7 ; rayons de rayon de filet certifiés pour la fatigue ≥R1,5 mm ; option de traitement par projection de billes. Rapport de centre d'alésage CMM inclus. Profils de came : CNC contournés pour ±0,02 mm; surface de travail trempée dur HRC 55–60 ; profil vérifié par CMM. Tolérance d'excentricité de la roue excentrique ±0,01 mm; surface de travail rectifiée.
Les aciers au carbone standard (45#, Q235) atteignent une résistance à la traction de 600 à 750 MPa. Les aciers alliés (42CrMo, 40Cr, 20CrMnTi) atteignent 900 à 1200 MPa après traitement thermique — 50 à 100 MPa de plus. La différence clé est la trempabilité — l'acier allié peut être trempé en travers dans des sections plus grandes que l'acier au carbone. Pour les arbres de transmission soumis à la fatigue, les accouplements et les dents de engrenage, l'acier allié est spécifié car l'acier au carbone ne peut pas atteindre la durée de vie en fatigue requise sous la charge appliquée sans augmentation disproportionnée de la taille et du poids.
Oui. Nous fournissons blocs d'engrenages usinés prêts pour le hobbing, ou engrenages complets avec dents hobbés, rasés ou rectifiés en interne ou via des partenaires certifiés en coupe d'engrenages. Qualité des engrenages : Classe DIN 3962 8 standard (hobbing commercial) ; classe 6 après rasage ou rectification. Pignons à ISO 606 (métrique) et ANSI B29.1 (pouce) avec alésage H7 et rainure de clavette. Toute la géométrie de l'engrenage vérifiée par une machine de mesure d'engrenages.
MOQ est 1 pièce. Pièces standard sans traitement thermique : 5–10 jours ouvrables. Pièces nécessitant Q&T : ajouter 5–7 jours ouvrables. Pièces nécessitant une carbururation de cas : ajouter 7–10 jours ouvrables. Pièces complexes à plusieurs fonctionnalités (arbres de engrenages, articulations de robot) : 10–15 jours ouvrables plus le temps de traitement thermique. Les lots de production automobiles : délais convenus à l'avance — veuillez discuter de votre prévision. Toutes les pièces expédiées avec certificat de matériau et enregistrement du traitement thermique.

Données structurées (FAQPage + ItemList + Product schema) intégrées dans l'en-tête de la page · Éligible pour les résultats enrichis FAQ de Google

Obtenir un devis

Envoyez votre dessin.
Obtenez un devis.

Chaque demande comprend une revue DFM — faisabilité des tolérances, confirmation du matériau et approche du processus avant le début de la production. MOQ 1 pièce.

24hr
Réponse au devis
Quantité Minimum de Commande 1
Prototypes OK
ISO
9001:2015
📐
Revue DFM sur chaque demande
Faisabilité des tolérances, stratégie de fixation et confirmation des matériaux. Retour spécifique et exploitable — pas de refus générique.
🎯
Inspection du premier article — Standard
Rapport FAI sur chaque nouvelle série. Certificats de matériaux et de traitement de surface inclus avec chaque expédition.
🔄
Même processus : Prototype à Production
Le plan de processus de votre prototype s'applique aux lots de production. Pas de requalification lors de la montée en gamme.
⚙
Usinage CNC 3 / 4 / 5 axes + tournage
Pièces structurelles complexes, arbres, boîtiers et composants de transmission. Métaux et plastiques d'ingénierie.
ISO 9001:2015 Fraisage 3/4/5 axes Tournage CNC Inspection CMM Livraison mondiale