Fabricant et usine de bagues d'engrenages internes · Fabriqué en Chine · Expédition dans le monde entier
Personnalisé Engrenages internes à anneau Usinage CNC de précision
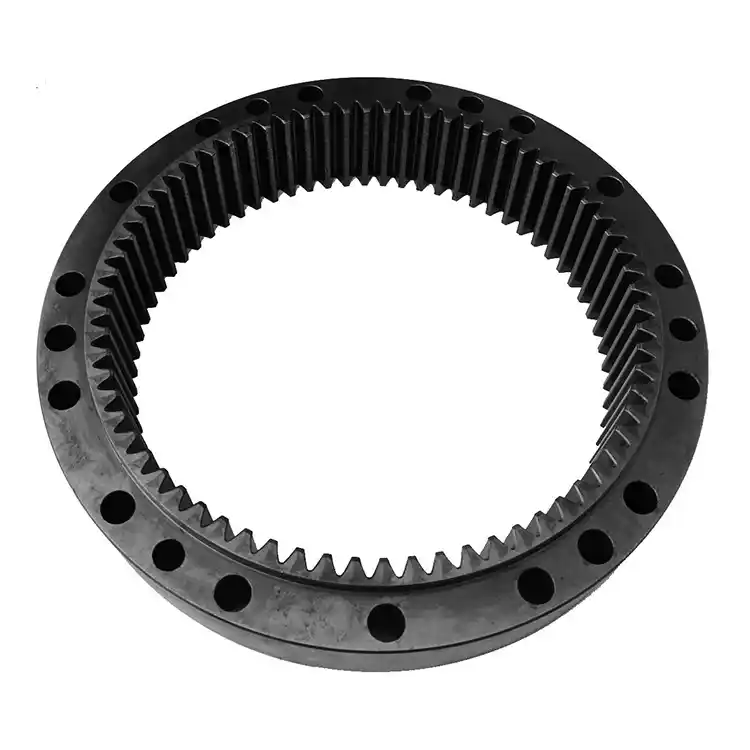
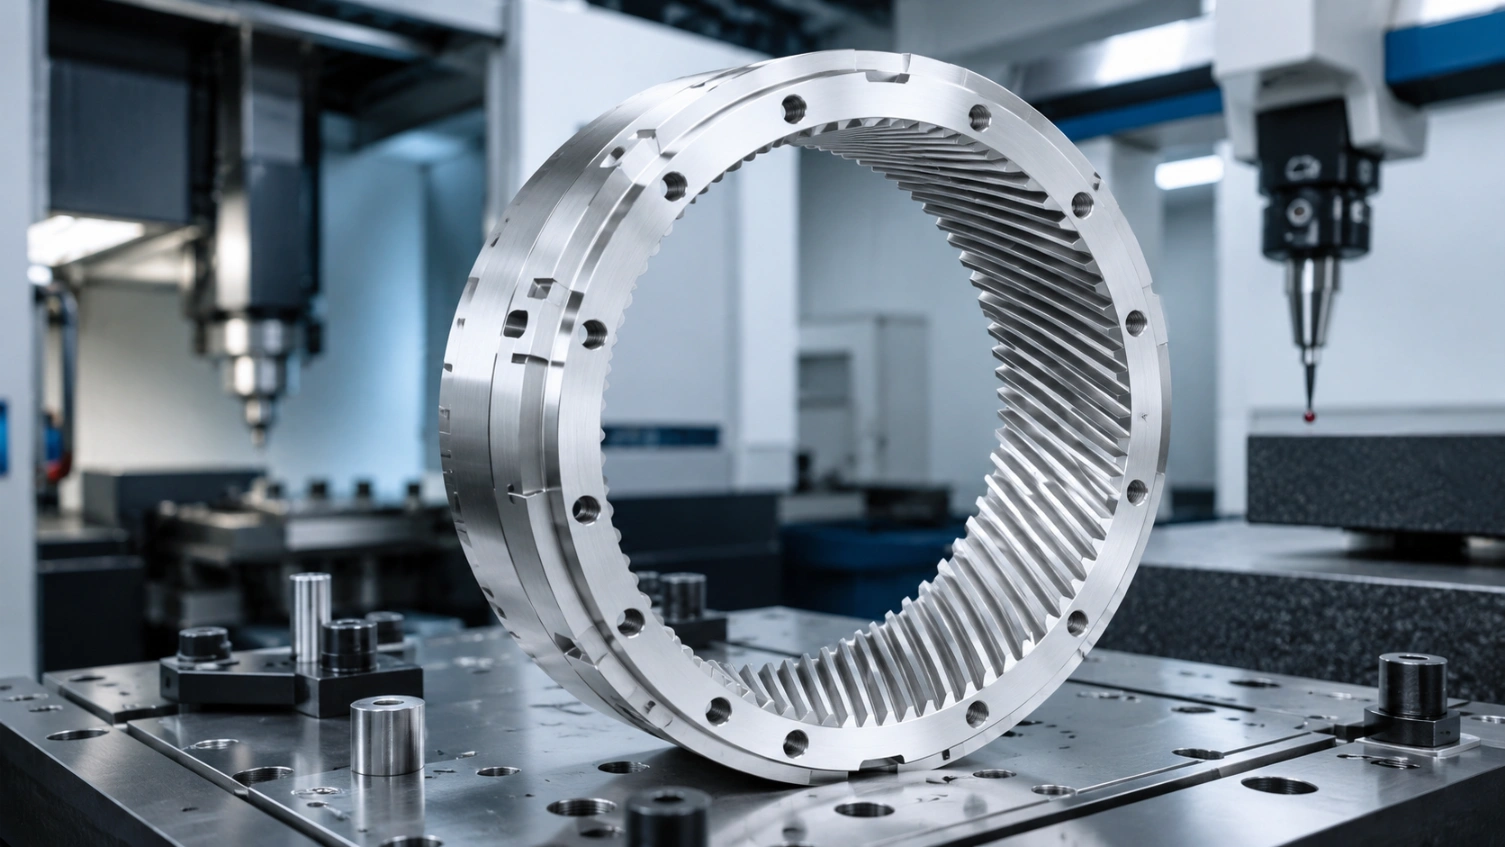
Engrenages internes de haute précision — également appelés engrenages annulaire ou bagues d'engrenages internes — pour boîtes de vitesses planétaires, entraînements différentiels et systèmes d'actionnement. Profils d'engrenages droits, hélicoïdaux internes, en métal et en plastique. Diamètres de perçage de 30 mm à 1 200 mm, y compris les engrenages d'anneau internes standard de 300 mm. Qualité DIN 5–9, devis personnalisé en 48 heures, chaque pièce inspectée au CMM.
✓ ISO 9001:2015✓ MOQ 1 pièce✓ Devis en 48h✓ DIN 5–9✓ Engrenages droits · Hélicoïdaux · Plastique
±0,005mm
Tolérance de profil
Ø30–1200mm
Gamme de tailles de perçage
M 0,5–16
Gamme de module
DIN 5–9
Classe de qualité
±0,005mm
Tolérance de profil Classe DIN 5 réalisable
Ø30–1200mm
Gamme de diamètres de perçage incl. classe standard de 300mm
5 Jours
Délai de livraison le plus rapide commandes de prototypes
1–10,000
Quantité de commande de prototype à la production
Notre travail
Engrenages d'anneau internes que nous avons fabriqués
Commandes réelles d'engrenages d'anneau internes — engrenages annulaire planétaires, engrenages d'anneau différentiel, engrenages hélicoïdaux internes, engrenages d'anneau en plastique — expédiés de notre usine en Chine vers des clients dans les secteurs automobile, robotique et industriel.
Capacités d'usinage des engrenages d'anneau internes
Quatre processus dédiés à la coupe d'engrenages internes — de la fraise d'engrenages internes en grande série à la rectification de profil interne de précision et à la fraiseuse 5 axes pour des logements d'engrenages complexes. Chaque processus disponible pour la production d'engrenages d'anneau internes sur mesure.
⚙️
Fraisage d'engrenages internes
Production en volume élevé
🔬
Rectification d'engrenages internes
Précision DIN 5–6
🏭
Brochage et façonnage
Engrenages d'anneau à paroi fine
🔧
Fraisage 5 axes
Logements d'engrenages complexes
Fraisage d'engrenages internes
Hobbing interne d'engrenages CNC utilisant des têtes de hob profilées pour générer des profils d'entailles internes précis à des taux de production élevés. Idéal pour les engrenages annulaires planétaires, les engrenages cylindriques internes et les engrenages hélicoïdaux internes en quantités de série en usine.
Gamme de module
0,8 – 12 mm
Diamètre du trou
Ø50 – 800 mm (incl. classe 300 mm)
Largeur de face maximale
200 mm
Classe de qualité
DIN 7–9 standard
Tolérance de profil
±0,012 mm
Hélicoïdal interne
Oui — jusqu'à 30° d'hélice
Quantité typique
50 – 10 000 pièces
Délai de livraison
8 – 16 jours
Rectification de profil d'engrenage interne
Rectification d'engrenages internes après hobbing ou après traitement thermique pour les engrenages annulaires planétaires nécessitant une précision DIN 5–6. Utilise des meules de rectification profilées pour atteindre les flancs d'entailles internes. Critique pour les boîtes de vitesses planétaires à haute charge et les engrenages d'anneau de précision — une capacité que la plupart des fournisseurs d'engrenages internes externalisent. Nous la réalisons en interne.
Gamme de module
0,5 – 8 mm
Diamètre du trou
Ø40 – 400 mm
Classe de qualité
DIN 5–6 précision
Tolérance de profil
±0,005 mm
Finition de surface Ra
0,4 – 0,8 µm
Traitement thermique après fabrication
Oui — rectification d'engrenage annulaire trempé
Délai de livraison
12 – 20 jours
Matériaux
20CrMnTi, 42CrMo4, M2
Profilage et alésage d'engrenages
Le profilage d'engrenages (outil reciprocant) est idéal pour les engrenages annulaires internes avec des parois fines, des trous borgnes ou des dents interrompues par un épaulement, où les outils de hobbing ne peuvent pas entrer. L'alésage est utilisé pour les longueurs d'engrenages internes nécessitant des taux de production élevés. Le profilage est également le procédé standard pour les engrenages annulaires internes en plastique (POM, nylon, PEEK).
Gamme de module
0,5 – 10 mm
Diamètre du trou
Ø30 – 600 mm
Classe de qualité
DIN 7–9
Tolérance de profil
±0.010 mm
Capacité pour parois fines
Oui — rapport paroi/module > 2
Trou borgne
Oui — uniquement formateur
Quantité Minimum de Commande
1 pièce (façonnage) / 50 pièces (broche)
Délai de livraison
7 – 14 jours
Fraisage CNC 5 axes
Pour les logements d'engrenages de roue dentée intégrant sièges de roulements, flasques de montage, passages d'huile et dents d'engrenage internes en une seule pièce. La fraiseuse 5 axes réalise toutes les fonctionnalités en une seule configuration, garantissant la concentricité entre le profil de l'engrenage interne et les caractéristiques du logement extérieur.
Gamme de module
1 – 16 mm
Ø Max
Ø1 200 mm
Fonctions intégrées
Flasques, trous de roulement, ports d'huile
Concentricité
≤ 0,010 mm (ID à OD)
Quantité Minimum de Commande
1 pièce
Délai de fabrication (prototype)
5 – 12 jours
Matériaux
Tous métaux + plastiques techniques
Classe de qualité
DIN 7–9
Matériaux
Plus de 50 matériaux certifiés
Certificats de fraisage complets et analyse spectrale sur chaque lot — acier, acier inoxydable, aluminium, laiton, bronze et plastiques techniques pour toute spécification d'engrenage interne personnalisé.
Métaux
Plastiques d'ingénierie
Acier 20CrMnTi
Traitement thermique de cas, dureté HRC 58–62 en surface. L'acier standard pour les engrenages internes durcis dans les boîtes de vitesses planétaires automobiles.
Charge élevéeTrempéAutomobile
Acier allié 42CrMo4
Traitement thermique par trempe, excellente résistance à la fatigue. Standard pour les engrenages internes à grand diamètre dans les réducteurs industriels lourds.
RobusteGrand diamètre
Al 6061-T6 / 7075
Engrenages internes en aluminium léger, anodisables. Actionneurs aérospatiaux et réducteurs d'articulations robotisées où la masse est importante.
LégerAnodisable
Laiton C36000
Engrenages internes en laiton à usinage libre, fonctionnement à faible bruit. Utilisés dans les horloges, instruments et petits systèmes silencieux.
Faible bruitRésistance à la corrosion.
Phosphore Bronze
Auto-lubrifiant contre une paire d'acier. Les engrenages internes en bronze excellent comme éléments d'anneau résistants à l'usure dans les entraînements à faible vitesse.
AutolubrifiantRésistance à l'usure.
Acier inoxydable SUS304 / 316L
Anneaux d'engrenage internes en acier inoxydable personnalisés — applications alimentaires, médicales et en salle blanche. Stérilisables.
Norme alimentaireMédical
POM (Delrin)
Engrenages internes en plastique auto-lubrifiants. Faible friction, dimensionnellement stables, fonctionnent souvent à sec — la norme pour les robots de service, produits de consommation et entraînements planétaires silencieux.
Auto-lubrifiéFaible bruit
Nylon PA66-GF30
Engrenages internes en nylon rempli de verre 30% avec une capacité de charge supérieure et une réduction du fluage par rapport au POM non rempli.
Haute résistanceLéger
PEEK
Engrenages internes en plastique PEEK haute température, classés à 260°C. Résistants aux produits chimiques et stérilisables pour instruments chirurgicaux et de laboratoire.
Haute TempératureRésistance Chimique.
Pourquoi HXC
Pourquoi choisir HXC comme votre fabricant d'engrenages internes
Une usine d'engrenages internes basée en France avec usinage par hob, rectification et inspection Klingelnberg en interne — prix direct d'usine, devis personnalisés en 48 heures, sans intermédiaire.
🏭
Usine d'engrenages internes établie en France
Notre usine d'engrenages internes HXC en Dongguan, France dispose de centres d'usinage CNC, de rectifieuses de profils internes et d'un laboratoire d'engrenages Klingelnberg dédié — tout sous un même toit. Fabriqué en France depuis 2008, exportant vers plus de 35 pays en tant qu'entreprise d'engrenages internes directe, et non agent commercial.
💬
Devis personnalisé en 48 heures
Envoyez votre dessin — nous vous retournons un devis personnalisé pour engrenages internes avec matériel, processus, tolérance, délai de livraison et prix unitaire. Pas de transfert par un commercial. Devis du fabricant directement par notre équipe d'ingénierie, avec une ventilation détaillée des coûts pour que vous sachiez exactement ce pour quoi vous payez.
🎯
Rectification interne en interne selon DIN 5
La plupart des fournisseurs et fabricants d'engrenages internes sous-traitent la rectification. Nous ne le faisons pas. Des rectifieuses de profil interne dédiées livrent Précision DIN 5–6 sur des engrenages d'anneau planétaire — essentiels pour les réducteurs d'articulation robotique, les actionneurs servo et les étages planétaires aérospatiaux.
🔧
Quantité minimale de 1 pièce · Personnalisation complète
Que vous ayez besoin de un engrenage interne personnalisé pour les tests de prototype ou les séries de production de 10 000 pièces, la même équipe d'ingénierie gère votre commande. Aucun frais de outillage pour les modules standard. La personnalisation des anneaux de engrenages internes est notre activité quotidienne — modules impairs, angles de hélice personnalisés, boîtiers intégrés.
🧪
Engrenages internes en métal et plastique
Acier, inox, aluminium, laiton, bronze et plastiques techniques — POM, nylon, PEEK. Engrenages internes en plastique pour robots de service, pompes médicales et produits grand public à faible bruit sont une spécialité de HXC que d'autres ateliers d'engrenages ne prennent pas la peine de traiter.
📏
Diamètres d'alésage Ø30 mm à Ø1 200 mm
Des engrenages en anneau interne miniature de 30 mm pour entraînements d'instruments, aux engrenages standards 300 mm d'anneaux internes pour réducteurs planétaires industriels, jusqu'aux grands engrenages en anneau de Ø1 200 mm pour l'énergie éolienne et l'industrie lourde. Une seule usine, toute la gamme, sans sous-traitance.
Études de cas
Projets réels d'engrenages en anneau interne
Du prototype d'engrenages planétaires à la production en grande série — résultats vérifiés par nos clients, tous fabriqués dans notre usine en Chine.
Automobile
Engrenage planétaire — Boîte de vitesses à 3 étages
Matériau
20CrMnTi
Diamètre d'alésage.
Ø220 mm
Module / Z
M3 / Z72
Quantité
500 pièces
✓ DIN 6 · Erreur de profil ≤ 0,006 mm · Vérifié par CMM 100%
Robotique
Engrenage hélicoïdal interne — Articulation de robot
Matériau
Al 7075-T6
Angle de hélice
20°
Grade
DIN 5
Quantité
60 pièces
✓ Approbation FAI du premier cycle · Concentricité ≤ 0,008 mm
Énergie éolienne
Grande roue dentée — Étape principale de l’éolienne
Matériau
42CrMo4
Diamètre d'alésage.
Ø800 mm
Module / Z
M8 / Z90
Quantité
20 pièces
✓ Trempé par induction · DIN 7 · Vérifié par Klingelnberg
Comment ça fonctionne
De la dessin à votre porte
Téléchargez votre dessin de la roue dentée interne — incluez le diamètre du trou, le module, le nombre de dents, l’angle de hélice (si applicable) et la classe de précision. Nous gérons le reste depuis notre usine en Chine.
01
Télécharger CAO / Dessin
STEP, DXF, DWG ou PDF. Spécifiez le diamètre du trou, le module, Z, l’angle de hélice, et la classe DIN.
02
Devis personnalisé en 48 heures
Devis du fabricant directement de notre équipe d’ingénierie — processus (hobbing / façonnage / rectification), matériau, délai de livraison, et prix détaillé de l’usine. Pas de marge d’intermédiaire.
03
Production & Contrôle Qualité CMM
Usinage de la roue interne avec Klingelnberg et mesure CMM — profil, concentricité, et déviation vérifiés avant expédition.
04
Expédition dans le monde entier
Emballage protecteur avec rapport d’inspection complet. DHL / FedEx / fret maritime depuis la Chine jusqu’à votre porte.
Qualité
Engagement zéro défaut
Chaque roue dentée interne quittant notre usine en Chine passe une inspection en 4 étapes couvrant la précision du profil interne, la concentricité, et la géométrie du trou.
Certifications & Équipements
✓
ISO 9001:2015
Système de gestion de la qualité — tous les processus de fabrication d'engrenages internes certifiés
📐
DIN 3961–3967 / Normes AGMA
Classes de tolérance pour engrenages internes 5–9. Concentricité (Fr) et profil (Ff) mesurés sur chaque pièce.
🔭
CMM Zeiss + Klingelnberg
Le CMM 3D vérifie la géométrie du trou et la planéité de la bride. Klingelnberg contrôle le profil des dents internes et la déviation de l'hélice.
📄
Certification complète du matériau
Certificat de fraise + analyse spectrale confirme la qualité de l'alliage avant l'usinage — essentiel pour les applications de roue dentée de sécurité critique.
Protocole d'inspection en 4 étapes
1
Contrôle des matériaux entrants
L'analyseur spectral vérifie la qualité de l'alliage. Les blanks d'anneaux forgés sont testés par ultrasons pour détecter les défauts internes avant la découpe des engrenages.
2
Contrôle après usinage (FAI)
Le CMM mesure le diamètre du trou, la circularité, la planéité et la concentricité. Klingelnberg vérifie le profil des dents internes sur le premier article avant l'approbation du lot.
3
Contrôle après traitement thermique
La dureté, la profondeur de la couche et la déformation sont vérifiées après la trempe. Les engrenages d'anneaux déformés sont corrigés avant le rectifiage — aucune concession sur la circularité du trou.
4
Inspection finale de sortie
Rapport complet de mesure interne — profil, concentricité, déviation, finition de surface — livré avec chaque commande, basé sur une inspection visuelle et un CMM complet échantillonné.
Avis
Fabricant de bagues d'engrenages internes de confiance en France
★★★★★
"Nous avions besoin d'engrenages d'anneau planétaires M3 en 20CrMnTi, à hobber et à rectifier selon la norme DIN 6. HXC a livré 500 pièces en 14 jours. L'erreur de profil était inférieure à 0,006 mm sur toutes les pièces. Leur format de rapport CMM correspondait exactement aux exigences de notre système qualité."
FK
Felix K.
Ingénieur en conception d'engrenages · France
★★★★★
"Les engrenages hélicoïdaux internes pour notre actionneur d'articulation de robot étaient complexes — Al 7075, hélice à 20°, DIN 5 avec une tolérance de concentricité stricte. HXC a réussi dès le premier article et a livré 60 pièces en 12 jours. Le jeu était meilleur que le dessin."
YM
Yuki M.
Responsable en mécatronique · Japon
★★★★★
"Engrenage d'Ø800mm en 42CrMo4 pour un boîtier d'éolienne — une pièce difficile. HXC a effectué la trempe par induction, le rectifiage et la mesure Klingelnberg. Les 20 pièces ont passé notre inspection à réception du premier coup."
PL
Pierre L.
Ingénieur mécanique · France
FAQ
Questions fréquemment posées sur la couronne intérieure — FAQ
Questions courantes des ingénieurs et acheteurs concernant les couronnes intérieures, les engrenages planétaires annulaire, les devis personnalisés pour les couronnes internes, et la fabrication.
Une couronne intérieure (également appelée engrenage annulaire or couronne d'engrenage interne) est un engrenage cylindrique avec des dents taillées sur sa surface de l'alésage intérieur, pointant vers l'intérieur en direction de l'axe central. L'engrenage en prise (engrenage planétaire ou pignon) fonctionne à l'intérieur de la couronne, dans la même direction de rotation. Les couronnes intérieures sont l'élément fixe ou tournant extérieur dans les systèmes d'engrenages planétaires, les boîtes de vitesses épicycloïdales et les ensembles de différentiel. Elles offrent un rapport de contact plus élevé que les paires d'engrenages externes et sont plus compactes pour un rapport de réduction donné.
Le coût de production d'une couronne intérieure dépend de six variables : (1) diamètre de l'alésage et module — une couronne intérieure de 300 mm en M3 coûte plus cher qu'une de 100 mm en M2 ; (2) grade de matériau — l'acier trempé 20CrMnTi est plus coûteux que le 42CrMo4 trempé par traitement thermique ; (3) classe de précision — DIN 5 (rectifiée) coûte environ deux fois plus cher que DIN 7 (only à fraiser) ; (4) traitement thermique — la carburisation et le rectifiage après trempe ajoutent 25–40 % au coût du matériau ; (5) quantité de commande — Les prototypes d'une pièce coûtent plus cher par unité que les lots de 100 pièces ; (6) fonctionnalités intégrées — les boîtiers avec sièges de roulement et ports d'huile coûtent plus cher que de simples inserts en anneau. Envoyez votre dessin pour un devis personnalisé gratuit — nous répondons généralement dans les 48 heures avec un prix ferme et un délai de livraison.
Trois façons d'obtenir un devis pour un anneau de engrenage interne personnalisé chez HXC : (1) Téléchargez votre dessin CAD / PDF via notre formulaire de devis — plus rapide, réponse en 48 heures. (2) Envoyez par email vos spécifications (module, nombre de dents, diamètre du trou, angle de hélice si applicable, matériau, classe de précision, quantité) directement à notre équipe d'ingénierie. (3) Planifiez un appel vidéo avec notre usine en Chine pour des projets complexes nécessitant une discussion DFM. Chaque devis du fabricant inclut une ventilation détaillée des coûts, des recommandations de processus, des options de matériaux alternatives, et un délai de livraison ferme. Gratuit, sans obligation, sans majoration par un commercial.
"Engrenage annulaire" et "engrenage interne" sont souvent utilisés de manière interchangeable, mais il existe une subtile distinction dans l'usage. Engrenage interne est le terme précis d'ingénierie pour tout engrenage avec des dents tournant vers l'intérieur. Engrenage annulaire est un nom commun qui fait le plus souvent référence à l'élément annulaire dans un système d'engrenages planétaires, ou à l'engrenage à dents internes de grand diamètre sur un volant moteur automobile (engagé par le démarreur). En pratique, les deux termes — ainsi que "anneau d'engrenage interne" — désignent la même géométrie dentaire : des dents sur la surface cylindrique intérieure.
Les engrenages annulaires internes sont fabriqués selon quatre principaux procédés : (1) Usinage par profilage d'engrenages (le plus courant) — un outil reciprocant génère progressivement les dents internes ; adapté à toutes les tailles de trous, y compris les trous borgnes. (2) Hobbing d'engrenages internes — plus rapide pour les engrenages annulaires à trou ouvert en quantités de production. (3) Brochage — le plus rapide pour des largeurs de face courtes en volumes élevés. (4) Fraisage CNC à 5 axes — pour des logements d'engrenages annulaires complexes intégrant d'autres fonctionnalités. Après la coupe, les engrenages annulaires de précision sont trempés en bain et profilés intérieurement par rectification pour atteindre une précision DIN 5–6.
Dans une boîte de vitesses planétaire (épiciclique), l'engrenage annulaire interne — le annulus — est l'élément le plus externe. Il peut remplir trois rôles selon l'élément fixé : (1) Engrenage annulaire fixe (le plus courant) — le porte-embiellage tourne, offrant une réduction de vitesse compacte. (2) Engrenage annulaire d'entrée — entraîne le porte-planetaires, avec l'engrenage soleil comme sortie. (3) Engrenage annulaire de sortie — tourne tandis que le soleil et le porte-embiellage sont en entrée/fixés. Le nombre de dents de l'engrenage annulaire (toujours plus grand que celui de l'engrenage soleil) détermine en grande partie le rapport de réduction de la étape. La précision des dents de l'engrenage annulaire contrôle directement le jeu, le bruit et l'efficacité de toute la étape planétaire.
Oui — engrenages annulaires hélicoïdaux internes sont produits par façonnage d'engrenages avec une fraise hélicoïdale ou par hélicoïdal interne. Ils offrent les mêmes avantages par rapport aux engrenages annulaires à denture droite internes qu'aux engrenages hélicoïdaux externes par rapport aux engrenages droits : fonctionnement plus silencieux, rapport de contact plus élevé et capacité de charge accrue. L'angle de la hélice de l'engrenage annulaire interne doit correspondre à celui de l'engrenage planétaire ou pignon en face (même angle, même main pour le pignon externe à l'intérieur d'un engrenage annulaire interne). Les angles de hélice courants sont 15°–25° pour les étapes planétaires dans les actionneurs servo et les boîtes de vitesses de précision.
La classe de précision dépend de l'application : DIN 7–9 est suffisante pour les boîtes de vitesses industrielles générales et automobiles où le bruit et l'efficacité ne sont pas critiques. DIN 6 est standard pour les transmissions de voitures particulières et les réducteurs en ligne industriels. DIN 5 est requise pour les actionneurs servo de précision, les articulations de robots et les étapes planétaires aérospatiales où le jeu doit être contrôlé à <0,02 mm. Les engrenages annulaires DIN 5 nécessitent un rectifiage interne après durcissement, ce qui est plus coûteux que le seul taillage. Nous proposons toutes les classes — nos ingénieurs recommanderont la précision adaptée à votre application et votre budget.
Le choix du matériau reflète la pratique des engrenages externes mais avec une contrainte supplémentaire : les blanks d'engrenages annulaires sont plus difficiles à tremper uniformément en raison de la variation de l'épaisseur des parois. 20CrMnTi (carburé) est standard pour les engrenages annulaires planétaires automobiles — sa profondeur de cas prévisible et sa faible déformation conviennent au rectifiage interne après durcissement. 42CrMo4 (trempé par travers) est utilisé pour les grands engrenages annulaires où la pénétration du carburage de cas serait insuffisante. Al 7075-T6 pour les engrenages annulaires de robot légers. SUS316L pour les applications alimentaires, médicales et de salles blanches. POM, nylon, PEEK pour les engrenages internes en plastique à faible charge dans les robots de service et les produits de consommation.
Contrairement aux engrenages externes (minimum de 17 dents pour éviter l'undercut à un angle de pression de 20°), les engrenages internes ont une différence minimale de nombre de dents contrainte entre l'engrenage à anneau et son pignon d'engrenage. Pour éviter les interférences involutes (où les extrémités des dents du pignon externe gênent la racine de l'engrenage interne), la différence de nombre de dents doit être d'au moins 10–12 dents pour les engrenages standard à angle de pression de 20°. Par exemple, si l'engrenage planétaire a 20 dents, l'engrenage à anneau doit avoir au moins 32 dents. Cette contrainte est moins restrictive à des angles de pression plus élevés (25°). Nos ingénieurs vérifient les conditions d'interférence pour chaque conception d'engrenage à anneau personnalisé dans le cadre de la revue DFM gratuite.
L'usine d'engrenages internes de HXC est située à Dongguan, Guangdong, Chine — un centre majeur de fabrication de précision dans le delta de la Rivière des Perles. Nous sommes un fabricant chinois d'engrenages internes depuis 2008, exportant vers des clients en Allemagne, en France, au Japon, en Italie, en Corée, et dans plus de 30 autres pays. Toutes les opérations de coupe d'engrenages, traitement thermique, rectification et inspection Klingelnberg sont effectuées en interne dans notre usine en Chine — sans sous-traitance. Les visites d'usine et les audits vidéo sont les bienvenus pour les acheteurs sérieux et les équipes d'approvisionnement qualifiant de nouveaux fournisseurs d'engrenages internes en Chine.
Engrenages externes ont des dents sur la surface cylindrique extérieure et tournent dans des directions opposées lorsqu'elles sont engrenées. Engrenages à anneau interne ont des dents sur la surface du trou intérieur et la roue dentée d'accouplement tourne dans la même direction — rendant les paires d'engrenages internes naturellement adaptées aux systèmes planétaires où une rotation dans la même direction est souhaitée. Les paires d'engrenages internes ont également un rapport de contact plus élevé et une vitesse de glissement entre dents plus faible que les paires externes du même module, ce qui signifie moins de friction, un fonctionnement plus silencieux et une durée de vie plus longue à charges équivalentes.
Les engrenages internes en anneau sont mesurés avec un équipement spécialisé : Analyseurs d'engrenages Klingelnberg ou Gleason équipés de sondes internes mesurent directement le profil de la dent, la déviation de l'hélice, l'erreur de pas et le jeu axial sur les dents internes. Pour les engrenages en anneau de plus grande taille, un CMM avec un module de mesure d'engrenages est utilisé — une sonde à pointe de rubis trace chaque flanc de dent pour établir le graphique de déviation du profil. La mesure du diamètre par sur-pointe (ou sur-bille) est utilisée pour des vérifications rapides de la taille sur le site de production. Tous les engrenages en anneau internes HXC sont mesurés avec un équipement Klingelnberg, et le rapport de mesure complet selon la norme DIN 3962 est fourni avec chaque commande.
Dans un système d'engrenages planétaires : le engrenage solaire est un petit engrenage externe au centre, entraîné par l'arbre d'entrée. Les engrenages planétaires sont des engrenages intermédiaires externes qui s'engrènent à la fois avec le soleil et l'anneau. roue dentée (annulus) est la grande roue interne à la périphérie. La puissance circule du soleil, à travers les planètes, et sort soit par le porte-satellites (pour la réduction) soit par l'anneau (pour un rapport différent). La roue dentée annulaire est toujours l'élément le plus grand et le plus lent; la roue dentée soleil est la plus petite et la plus rapide. Le rapport du nombre de dents entre l'anneau et le soleil détermine le rapport de la étape de la transmission.
Les modes de défaillance les plus courants des roues dentées annulaires sont : (1) Fatigue de piqûres — la contrainte de contact dépasse la limite du matériau, provoquant un écaillage de surface sur les flancs des dents internes ; évité par une dureté correcte, la taille du module et la lubrification. (2) Fatigue de flexion — la contrainte cyclique à la racine des dents dépasse la limite d'endurance ; évitée par un module correct, un profil approprié et un traitement de shot peening des racines. (3) Déformation du trou — les roues dentées annulaires à paroi fine se déforment lors du traitement thermique, provoquant un engagement inégal des dents ; atténuée par un support adéquat du blank lors de la carburisation et un rectifiage après durcissement. (4) Frottement micro-mouvement — micro-mouvement entre le diamètre extérieur de la roue dentée annulaire et le trou du logement ; évité par un ajustement par interference et une finition de surface appropriée sur le diamètre extérieur. Nous abordons tous ces points dans notre revue DFM.
Les différences clés : emplacement des dents — les engrenages à engrenage droit ont des dents sur la surface extérieure ; les roues dentées annulaires ont des dents sur le trou intérieur. Sens de rotation — les paires d'engrenages à engrenage droit externes tournent en sens opposé ; la roue dentée annulaire et le pignon tournent dans le même sens. Géométrie — les dents de l'engrenage interne ont un profil involute concave (creux) sur la face de la dent, comparé au profil convexe des dents d'engrenage externe ; cela nécessite des outils de coupe et des méthodes d'inspection différentes. Application — engrenages coniques sont utilisés dans des trains d'engrenages externes simples ; les engrenages d'anneau sont l'élément annulaire des systèmes planétaires et épicycliques. Nombre minimum de dents — limité par la règle de différence de nombre de dents, et non par la règle de sous-dentement.
Spécifier Classe de précision DIN (5–9) en fonction de la vitesse d'application et des exigences de bruit. Spécifiez également : Tolérance du diamètre du trou (généralement H7 pour l'installation par emmanchement dans un boîtier ou H6 pour les actionneurs de précision) ; Concentricité entre le diamètre intérieur du trou et le cercle de pas de l'engrenage (généralement 0,01–0,02 mm TIR pour les actionneurs, 0,02–0,05 mm pour les boîtes de vitesses industrielles) ; Déviation de face (pour les engrenages d'anneau situés axialement). Si vous n'êtes pas sûr, nos ingénieurs recommanderont des tolérances appropriées en fonction de votre rapport de réduction planétaire, couple d'entrée et vitesse — gratuitement avec chaque demande de devis.
Oui — nous usinons régulièrement des boîtiers d'engrenages à anneau qui intègrent des dents internes, des sièges de roulements (alésage du boîtier H7 ou P7 pour ajustement presse), des ports d'huile, des flasques de montage, des rainures pour joints toriques et des broches d'alignement en une seule pièce. La fraise CNC 5 axes garantit la concentricité entre le cercle de pas de l'engrenage interne et tous les alésages du boîtier dans une tolérance de 0,01 mm. Cela élimine l'erreur d'assemblage entre un insert d'engrenage à anneau séparé et son boîtier. Les boîtiers d'engrenages à anneau intégrés sont courants dans les actionneurs planétaires compacts pour la robotique et l'aérospatiale. Envoyez-nous votre dessin — nous l'examinerons dans le cadre de notre analyse DFM gratuite.
Les délais dépendent de la complexité et du processus : Prototype (1–5 pièces), façonnage d'engrenages + CMM: 5–10 jours. Petite série (10–50 pièces), hobbing + inspection standard: 8–14 jours. Série de précision (DIN 5–6), hobbing + trempe + rectification + Klingelnberg: 14–22 jours. Engrenages à anneau de grand diamètre (>Ø500mm): 18–28 jours selon le matériau et le traitement thermique. Nous fournissons des délais fermes avec chaque devis. La production urgente est disponible moyennant un supplément — discutez de votre délai lors du téléchargement de votre dessin.
Obtenir un devis
Envoyez votre dessin. Obtenez un devis.
Chaque demande comprend une revue DFM — faisabilité des tolérances, confirmation du matériau et approche du processus avant le début de la production. MOQ 1 pièce.
24hr
Réponse au devis
Quantité Minimum de Commande 1
Prototypes OK
ISO
9001:2015
📐
Revue DFM sur chaque demande
Faisabilité des tolérances, stratégie de fixation et confirmation des matériaux. Retour spécifique et exploitable — pas de refus générique.
🎯
Inspection du premier article — Standard
Rapport FAI sur chaque nouvelle série. Certificats de matériaux et de traitement de surface inclus avec chaque expédition.
🔄
Même processus : Prototype à Production
Le plan de processus de votre prototype s'applique aux lots de production. Pas de requalification lors de la montée en gamme.
⚙
Usinage CNC 3 / 4 / 5 axes + tournage
Pièces structurelles complexes, arbres, boîtiers et composants de transmission. Métaux et plastiques d'ingénierie.
ISO 9001:2015Fraisage 3/4/5 axesTournage CNCInspection CMMLivraison mondiale