Producător și fabrică de inele de angrenaj intern · Fabricat în China · Livrare în întreaga lume
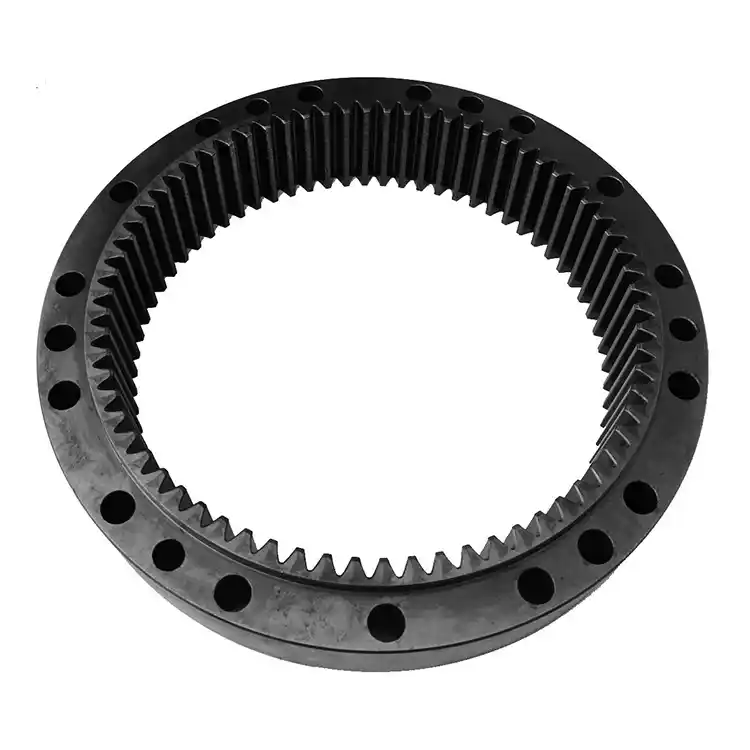
Personalizat Angrenaje interioare cu inel Prelucrare CNC de Precizie
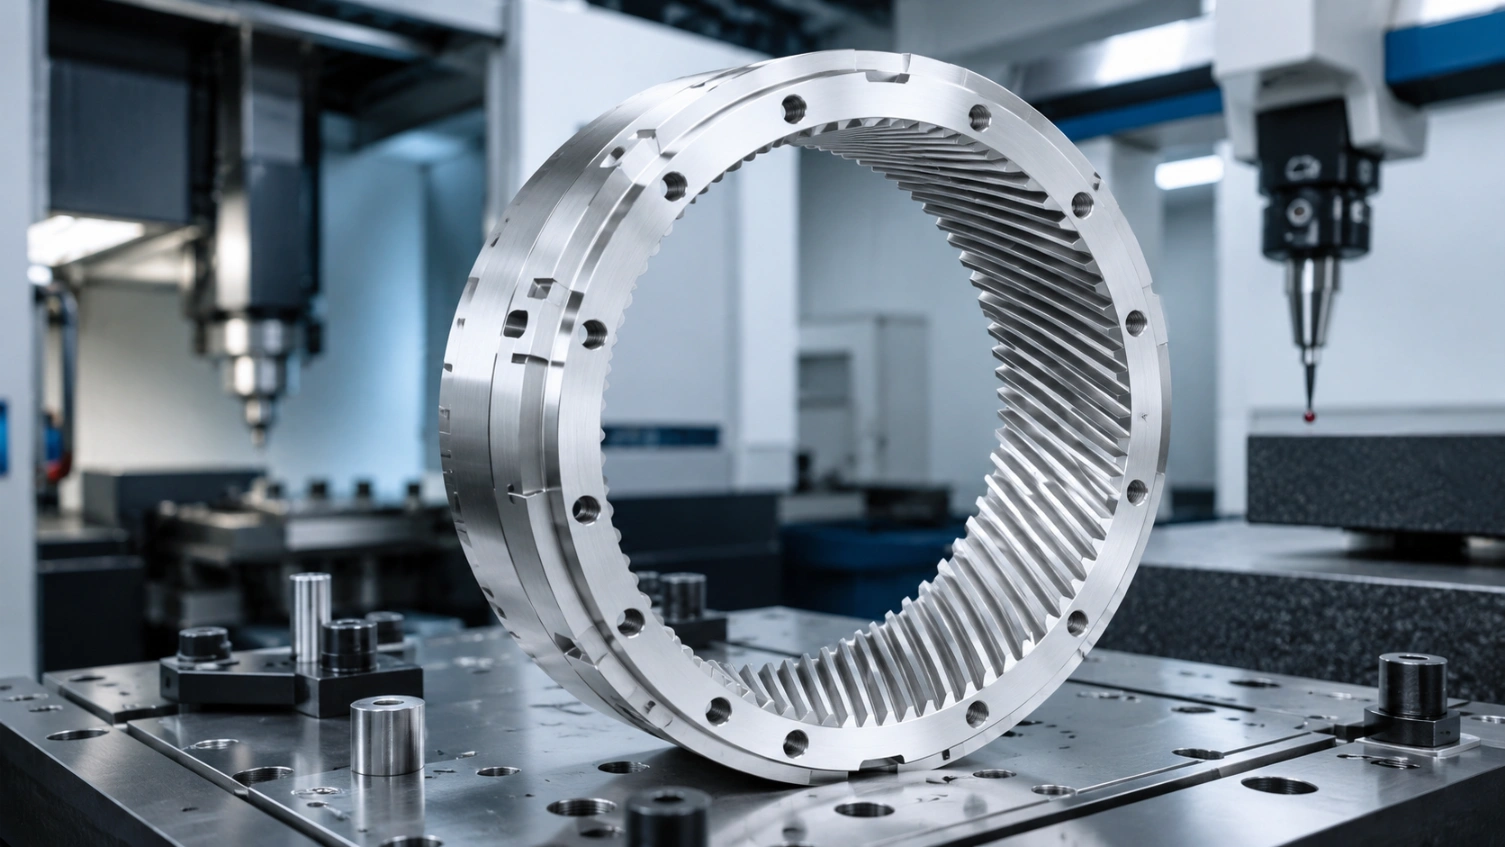
Inele de angrenaj intern de înaltă precizie — numite și angrenaje de tip inel sau inele de angrenaj intern — pentru cutii de viteze planetare, transmisii diferențiale și sisteme de acționare. Profile drepte, elicoidale interne, metalice și din plastic. Dimensiuni ale găurilor de la 30 mm până la 1.200 mm, inclusiv inele de angrenaj intern standard de 300 mm. Calitate DIN 5–9, ofertă personalizată în 48 de ore, fiecare piesă inspectată cu CMM.
✓ ISO 9001:2015✓ MOQ 1 buc✓ Ofertă în 48h✓ DIN 5–9✓ Drepte · Elicoidale · Plastic
±0.005mm
Toleranța profilului
Ø30–1200mm
Gama de dimensiuni ale găurilor
M 0.5–16
Intervalul de module
DIN 5–9
Clasa de calitate
±0.005mm
Toleranță profil Grad DIN 5 realizabil
Ø30–1200mm
Gama de diametre ale găurilor incl. clasa standard de 300mm
5 Zile
Timp de livrare cel mai rapid comenzi pentru prototipuri
1–10,000
Cantitate comandată de la prototip la producție
Lucrările noastre
Inele de angrenaj intern pe care le-am fabricat
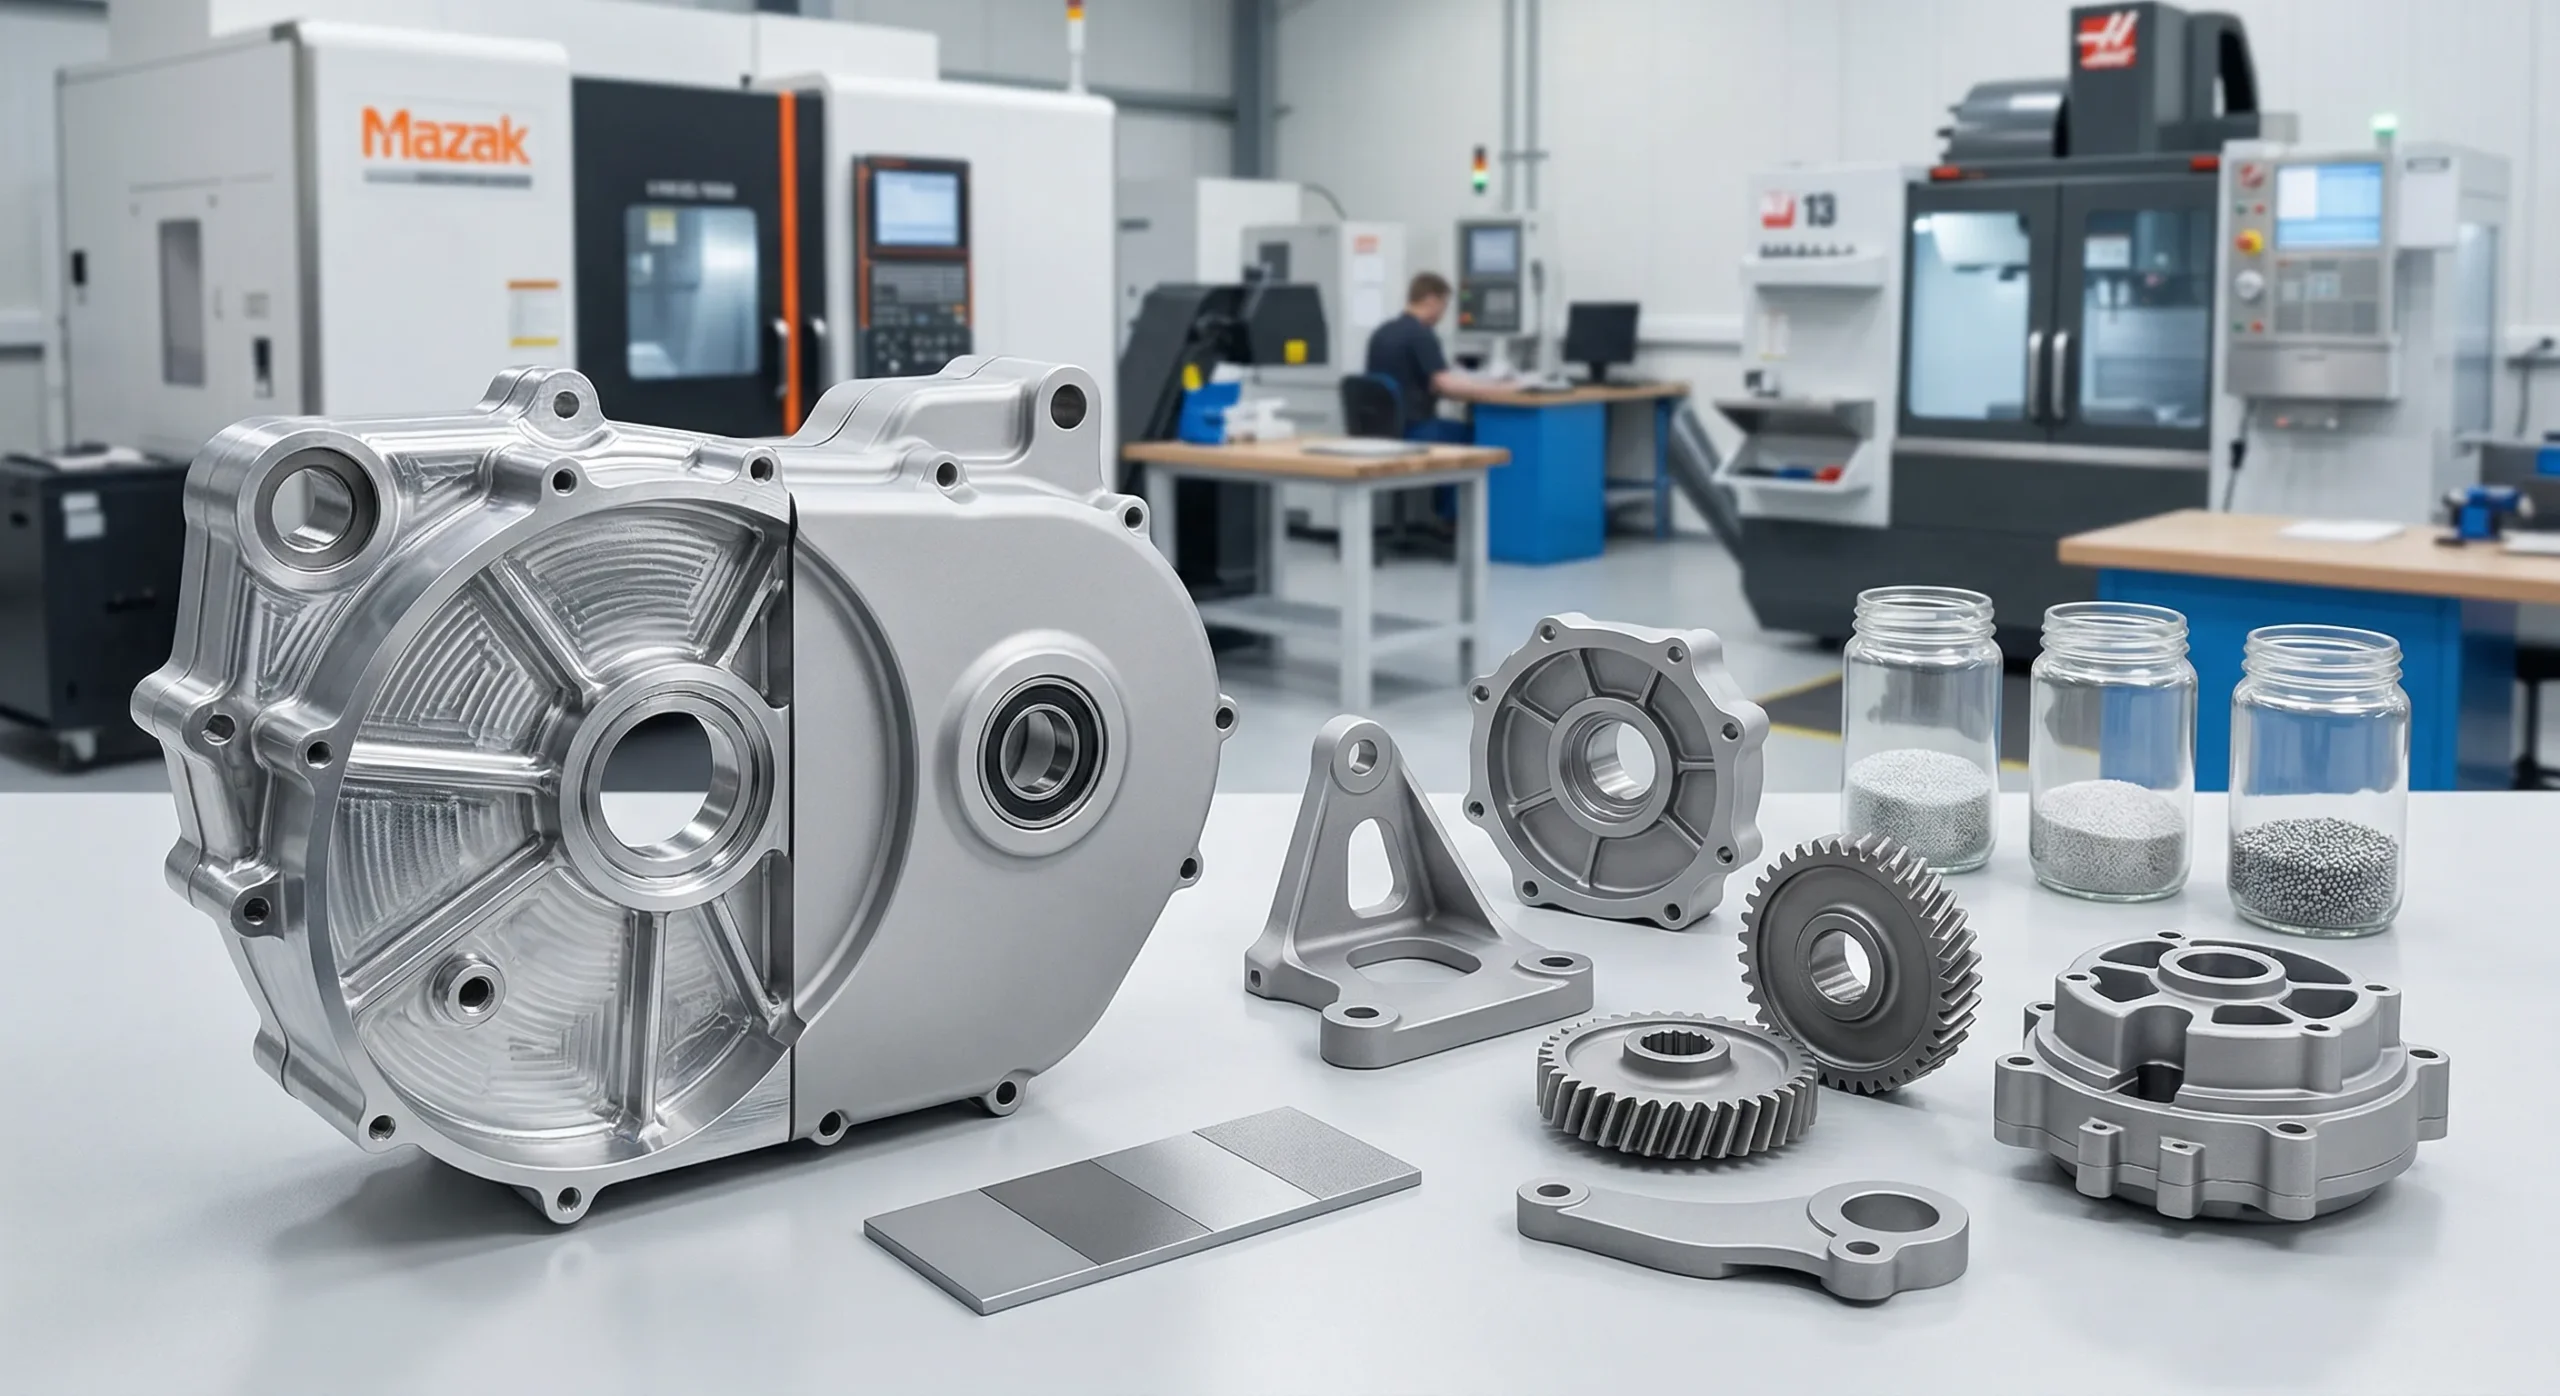
Comenzi reale pentru inele de angrenaj intern — angrenaje planetare de tip inel, inele de angrenaj diferențial, inele de angrenaj elicoidale interne, inele de plastic — expediate din fabrica noastră din China către clienți din sectorul auto, robotică și industrial.
Capacități de prelucrare a inelelor de angrenaj intern
Patru procese dedicate pentru tăierea inelelor de angrenaj intern — de la hobare de înalt volum la șlefuire de precizie a profilului intern și frezare pe 5 axe pentru carcase complexe de inele de angrenaj. Fiecare proces disponibil pentru producția personalizată de inele de angrenaj intern.
⚙️
Hobare de angrenaj intern
Producție de volum mare
🔬
Șlefuire de angrenaj intern
Precizie DIN 5–6
🏭
Broșare și formare
Coroane de inel cu perete subțire
🔧
Frezare pe 5 axe
Carcase complexe de inel
Hobare de angrenaj intern
Frezarea internă a dinților de angrenaj CNC folosind capete de frezare modelate generează profile precise ale dinților interni la rate mari de producție. Ideal pentru angrenaje planetare de inel (anvelope de inel), angrenaje de inel cu dinți drepți interni și angrenaje de inel cu dinți conici interni în cantități de serie.
Intervalul de module
0.8 – 12 mm
Diametrul găurii
Ø50 – 800 mm (incl. clasa de 300 mm)
Lățimea maximă a feței
200 mm
Clasa de calitate
DIN 7–9 standard
Toleranța profilului
±0,012 mm
Dinți conici interni
Da — până la 30° helix
Cantitate tipică
50 – 10.000 bucăți
Timp de livrare
8 – 16 zile
Frezarea profilului de angrenaj intern
Frezarea internă a dinților de angrenaj după broșare sau durificare pentru angrenaje planetare de inel care necesită precizie DIN 5–6. Utilizează role de frezare modelate pentru a ajunge la flancurile dinților interni. Critic pentru cutii de viteze planetare cu sarcină mare și angrenaje de inel pentru actuatori de precizie — o capacitate pe care majoritatea furnizorilor de inele interne o externalizează. Noi o realizăm în interiorul companiei.
Intervalul de module
0,5 – 8 mm
Diametrul găurii
Ø40 – 400 mm
Clasa de calitate
DIN 5–6 precizie
Toleranța profilului
±0.005 mm
Finisaj suprafață Ra
0,4 – 0,8 µm
Post-tratament termic
Da — frezare angrenaj de inel durificat
Timp de livrare
12 – 20 zile
Materiale
20CrMnTi, 42CrMo4, M2
Formare și broșare a angrenajelor
Formarea angrenajelor (cu cutter reciproc) este ideală pentru angrenaje interne cu pereți subțiri, găuri oarbe sau dinți cu întrerupere de umăr, unde uneltele de hobbing nu pot intra. Broșarea este utilizată pentru lungimi scurte ale angrenajelor interne care necesită rate de producție ridicate. Formarea este, de asemenea, procesul standard pentru angrenaje interne din plastic (POM, nailon, PEEK).
Intervalul de module
0.5 – 10 mm
Diametrul găurii
Ø30 – 600 mm
Clasa de calitate
DIN 7–9
Toleranța profilului
±0.010 mm
Capacitate pentru pereți subțiri
Da — raportul perete/modul > 2
Gaură oarbă
Da — doar formare
MOQ
1 buc (formare) / 50 buc (broșare)
Timp de livrare
7 – 14 zile
Frezare CNC 5 axe
Pentru carcase de angrenaje care integrează locasuri pentru rulmenți, flanșe de montaj, canale de ulei și dinți ai angrenajului intern într-o singură piesă. Frezarea pe 5 axe finalizează toate caracteristicile într-o singură configurare, asigurând concentricitatea între profilul angrenajului intern și caracteristicile carcasei exterioare.
Intervalul de module
1 – 16 mm
Diametru exterior maxim
Ø1.200 mm
Caracteristici integrate
Flanșe, găuri pentru rulmenți, porturi de ulei
Concentricitate
≤ 0,010 mm (ID la OD)
MOQ
1 buc
Timp de livrare (proto)
5 – 12 zile
Materiale
Toate metalele + plastice de inginerie
Clasa de calitate
DIN 7–9
Materiale
Peste 50 de materiale certificate
Certificate complete de fabricare și analiză spectrală pentru fiecare lot — oțel, inox, aluminiu, alamă, bronz și plastice de inginerie pentru orice specificație personalizată a roții dințate interne.
Metale
Plastice de inginerie
Oțel 20CrMnTi
Călit termic, suprafață HRC 58–62. Oțelul implicit pentru roți dințate interne călite în domeniul auto în cutiile de viteze planetare.
Greutate mareDurificatAutomotive
Oțel aliat 42CrMo4
Călit termic, rezistență excelentă la oboseală. Standard pentru inele mari de roți dințate interne în reductoare industriale grele.
Greutate mareGrosime mare
Al 6061-T6 / 7075
Roți dințate interne din aluminiu ușor, anodizabile. Actuatori aerospațiali și reductoare pentru articulații robotice unde masa contează.
UșorAnodizabil
Alama C36000
Roți dințate interne din alamă pentru prelucrare ușoară, funcționare cu zgomot redus. Folosite în ceasuri, instrumente și drive-uri mici și silențioase.
Zgomot redusRezistență la coroziune.
Bronz fosfor
Auto-lubrifiant față de partenerul de oțel. Roți dințate interne din bronz excelent ca elemente de inel rezistente la uzură în drive-uri cu viteză redusă.
Auto-lubrifiantRezistent la uzură.
Oțel inoxidabil SUS304 / 316L
Ineluri dințate interne din oțel inoxidabil personalizate — aplicații alimentare, medicale și în camere curate. Sterilizabile.
Calitate alimentarăMedical
POM (Delrin)
Roți dințate interne din plastic auto-lubrifiant. Fricțiune redusă, stabile dimensional, adesea funcționează uscat — standard pentru roboți de service, produse de consum și drive-uri planetare silențioase.
Auto-lubrifiantZgomot redus
Nylon PA66-GF30
Ineluri dințate interne din plastic nylon umplut cu sticlă 30%, cu capacitate de încărcare mai mare și reducere a alunecării în comparație cu POM neumplut.
Rezistență înaltăUșor
PEEK
Roți dințate interne din plastic PEEK rezistent la temperaturi înalte, rated până la 260°C. Rezistent la substanțe chimice și sterilizabil pentru instrumente chirurgicale și de laborator.
Temperaturi RidicateRezistență Chimică.
De ce HXC
De ce să alegi HXC ca producătorul tău de inele de antrenare interne
O fabrică de inele de antrenare interne din România, cu prelucrare internă, rectificare și inspecție Klingelnberg în casă — prețuri directe de fabrică, oferte personalizate în 48 de ore, fără intermediar.
🏭
Fabrică de inele de antrenare interne înființată în România
Fabrica noastră HXC de inele de antrenare interne în Dongguan, China funcționează cu centre CNC de prelucrare, rectificatoare pentru profil intern și un laborator dedicat de antrenare Klingelnberg — toate sub același acoperiș. Fabricat în China din 2008, exportând către peste 35 de țări ca o companie directă de inele de antrenare interne, nu ca agent comercial.
💬
Ofertă personalizată în 48 de ore
Trimite desenul tău — noi returnăm o ofertă personalizată pentru inele de antrenare interne cu material, proces, toleranță, timp de livrare și preț unitar. Fără transferuri între vânzători. Ofertă directă de la echipa noastră de ingineri, cu defalcare detaliată a costurilor, astfel încât să vezi exact pentru ce plătești.
🎯
Rectificare internă DIN 5 în casă
Majoritatea furnizorilor și producătorilor de inele de antrenare interne externalizează rectificarea. Noi nu. Rectificatoare dedicate pentru profil intern asigură Precizie DIN 5–6 performanță pe angrenaje planetare de anvelopă — critice pentru reductoare de articulații robotice, actuatori servo și etape planetare aerospațiale.
🔧
MOQ 1 bucată · Personalizare completă
Indiferent dacă ai nevoie de un inel de antrenare intern personalizat pentru testarea prototipului sau pentru serii de producție de 10.000 de bucăți, aceeași echipă de ingineri se ocupă de comanda ta. Fără taxă de matrițe pentru module standard. Personalizarea inelelor de antrenare interne este ceea ce facem zilnic — module neobișnuite, unghiuri helix personalizate, carcase integrate.
🧪
Inele de antrenare interne din metal și plastic
Oțel, inox, aluminiu, alamă, bronz și plastice de inginerie — POM, nailon, PEEK. Inele de antrenare interne din plastic pentru roboți de service, pompe medicale și produse de consum cu zgomot redus sunt o specializare HXC pe care alte magazine de angrenaje nu o abordează.
📏
Dimensiuni ale găurilor Ø30 mm până la Ø1.200 mm
De la roți dințate cu găuri minuscule de 30 mm pentru transmisii de instrumente, până la roți dințate interne standard 300 mm roți dințate interne pentru reductoare planetare industriale, până la roți dințate mari Ø1.200 mm pentru energie eoliană și industrie grea. O fabrică, gamă completă, fără externalizare.
Studii de caz
Proiecte reale de roți dințate interne
De la prototipuri de roți dințate planetare până la producție în masă — rezultate verificate de clienții noștri, toate fabricate în fabrica noastră din China.
Automotive
Roată dințată planetară — Cutie de viteze cu 3 trepte
Material
20CrMnTi
Diametru găură.
Ø220 mm
Modul / Z
M3 / Z72
Cantitate
500 buc
✓ DIN 6 · Eroare profil ≤ 0.006 mm · Verificat cu CMM 100%
✓ Aprobate FAI pentru primul ciclu · concentricitate ≤ 0.008 mm
Energie Eoliană
Roată dințată mare — Etapa principală a turbinei eoliene
Material
42CrMo4
Diametru găură.
Ø800 mm
Modul / Z
M8 / Z90
Cantitate
20 bucăți
✓ Întărire prin inducție · DIN 7 · Verificat de Klingelnberg
Cum funcționează
De la Desen la Ușa Ta
Încărcați desenul roții dințate interne — include diametrul găurii, modul, numărul de dinți, unghiul elicoidal (dacă există) și clasa de precizie. Noi ne ocupăm de restul din fabrica noastră din China.
01
Încărcați CAD / Desen
STEP, DXF, DWG sau PDF. Specificați diametrul găurii, modul, Z, unghiul elicoidal și clasa DIN.
02
Ofertă personalizată în 48 de ore
Ofertă directă de la echipa noastră de ingineri — proces (hobbing / shaping / grinding), material, timp de livrare și prețuri detaliate de fabrică. Fără adaos de intermediar.
03
Producție & Control Calitate CMM
Prelucrare roată dințată internă cu Klingelnberg și măsurare CMM — profil, concentricitate și runditudine verificate înainte de expediere.
04
Livrare în întreaga lume
Ambalaj de protecție cu raport complet de inspecție. DHL / FedEx / transport maritim din China până la ușa dumneavoastră.
Calitate
Angajament Zero Defecte
Fiecare roată dințată internă care părăsește fabrica noastră din China trece printr-o inspecție în 4 etape, acoperind acuratețea profilului intern, concentricitatea și geometria găurii.
Certificări și Echipamente
✓
ISO 9001:2015
Sistem de Management al Calității — toate procesele de fabricație ale roților dințate interne sunt certificate
📐
DIN 3961–3967 / Standardele AGMA
Clasele de toleranță pentru roți dințate interne 5–9. Concentricitatea (Fr) și profilul (Ff) sunt măsurate pe fiecare piesă.
🔭
Zeiss CMM + Klingelnberg
CMM 3D verifică geometria găurii și planitatea flanșei. Klingelnberg verifică profilul dinților interni și deviația elicoidală.
📄
Certificare completă a materialului
Certificatul de analiză spectrală + analiza spectrală confirmă gradul aliajului înainte de prelucrare — esențial pentru aplicațiile critice de siguranță ale angrenajului de inel.
Protocol de inspecție în 4 etape
1
Verificare material intrare
Analizatorul spectral verifică gradul aliajului. Bucățile forjate de inel sunt testate ultrasonor pentru defecte interne înainte de tăierea angrenajului.
2
Controlul după prelucrare (FAI)
CMM măsoară diametrul găurii, rotunjimea, planeitatea și concentricitatea. Klingelnberg verifică profilul intern al dinților pe primul articol înainte de aprobarea lotului.
3
Verificare după tratament termic
Duritatea, adâncimea stratului și deformarea sunt verificate după hardening. Angrenajele de inel deformate sunt corectate înainte de rectificare — fără compromisuri privind rotunjimea găurii.
4
Inspecția finală de ieșire
Raport complet de măsurare internă a angrenajului cu vizualizare 100% + măsurare CMM pe eșantion. Raport complet de măsurare a profilului, concentricitate, runout, finisaj suprafață — livrat cu fiecare comandă.
Recenzii
Producător de încredere de inele de angrenaj interne din China
★★★★★
"Aveam nevoie de angrenaje planetare M3 din 20CrMnTi, hobate și rectificate conform DIN 6. HXC a livrat 500 bucăți în 14 zile. Erorile de profil au fost sub 0,006 mm pentru toate piesele. Formatul raportului CMM a fost exact ceea ce necesita sistemul nostru de calitate."
FK
Felix K.
Inginer de proiectare a cutiei de viteze · România
★★★★★
"Inelurile helice interne pentru actuatorul articulației robotului nostru au fost complexe — Al 7075, helix de 20°, DIN 5 cu o specificație strictă de concentricitate. HXC a obținut primul articol corect și a livrat 60 de bucăți în 12 zile. Jocul a fost mai bun decât în desen."
YM
Yuki M.
Lider Mecatronică · Japonia
★★★★★
"Inelul de angrenaj Ø800mm din 42CrMo4 pentru o cutie de viteză a turbinei eoliene — o piesă provocatoare. HXC a realizat tratamentul de inducție, rectificarea și măsurarea Klingelnberg. Toate cele 20 de piese au trecut inspecția de primă intrare din prima."
PL
Pierre L.
Inginer mecanic · România
Întrebări frecvente
Inel de angrenaj intern — Întrebări frecvente
Întrebări comune de la ingineri și cumpărători despre inelele de angrenaj interne, angrenajele planetare de inel, cotațiile personalizate pentru inelele de angrenaj interne și fabricarea acestora.
Un inel de angrenaj intern (numit și roată inelară or inel dințat interior) este o roată cilindrică dințată cu dinții tăiați pe suprafața interioară a alezajului, având dinții orientați spre interior, către axa centrală. Roata complementară (roata planetară sau pinionul) se rotește în interiorul inelului, în aceeași direcție de rotație. Inelele dințate interne sunt elementul exterior fix sau rotativ în sistemele de angrenaje planetare, cutiile de viteze epiciclice și ansamblurile de angrenaje ale diferențialului. Ele oferă un raport de contact mai mare decât perechile de roți dințate exterioare și sunt mai compacte pentru un anumit raport de reducere.
Costul de producție al inelului dințat interior depinde de șase variabile: (1) diametrul alezajului și modulul — un inel dințat interior de 300 mm în M3 costă mai mult decât unul de 100 mm în M2; (2) calitatea materialului — Oțelul carburat pentru carcase 20CrMnTi este mai scump decât 42CrMo4 tratat prin întărire completă; (3) clasa de precizie — DIN 5 (șlefuit) este aproximativ de două ori mai scump decât DIN 7 (doar cu dinți tăiați cu freză); (4) tratament termic — carburizarea și șlefuirea post-întărire adaugă 25–40% la costul materialului; (5) cantitatea comandată — prototipurile dintr-un singur exemplar costă mai mult pe unitate decât loturile de 100 de bucăți; (6) caracteristici integrate — carcasele cu locasuri pentru rulmenți și porturi de ulei costă mai mult decât inserțiile simple de inel. Trimite desenul tău pentru o ofertă personalizată gratuit — răspundem de obicei în 48 de ore cu preț ferm și timp de livrare.
Trei moduri de a obține o ofertă personalizată pentru inelul de angrenaj intern de la HXC: (1) Încarcă desenul tău CAD / PDF prin formularul nostru de ofertă — cel mai rapid, răspuns în 48 de ore. (2) Trimite specificațiile tale pe email (modul, numărul de dinți, diametrul găurii, unghiul de helix dacă există, materialul, clasa de precizie, cantitatea) direct echipei noastre de inginerie. (3) Programează un apel video cu fabrica noastră din China pentru proiecte complexe care necesită discuție DFM. Fiecare ofertă de la producător include detalierea costurilor, recomandări de proces, opțiuni alternative de materiale și timp de livrare ferm. Gratuit, fără obligații, fără adaos de vânzător.
"Inel de angrenaj" și "angrenaj intern" sunt adesea folosite interschimbabil, dar există o diferență subtilă în utilizare. Angrenaj intern este termenul precis de inginerie pentru orice roată dințată cu dinți orientați spre interior. Roată dințată inelară este un nume comun care se referă cel mai adesea la elementul inelar într-un sistem de roți dințate planetare, sau la roata dințată cu diametru mare și dinți interni pe un volant auto (angajat de motorul de pornire). În practică, ambii termeni — împreună cu "inelul roții dințate interne" — se referă la aceeași geometrie a dinților: dinți pe suprafața cilindrică interioară.
Roțile dințate inelare interne sunt fabricate prin patru procese principale: (1) Formarea dinților prin frezare (cel mai comun) — un tăietor reciproc generatează dinții interni progresiv; potrivit pentru toate dimensiunile de găuri, inclusiv găuri oarbe. (2) Frezare internă a roților dințate — mai rapid pentru roți dințate inelare cu gaură deschisă în cantități de producție. (3) Broșare — cea mai rapidă pentru lățimi scurte ale feței în volume mari. (4) Frezare CNC cu 5 axe — pentru carcase complexe de roți dințate inelare care integrează alte caracteristici. După tăiere, roțile dințate inelare de precizie sunt tratate termic și profilate intern prin șlefuire pentru a atinge precizia DIN 5–6.
Într-un sistem de transmisie planetar (epicyclic), roata dințată inelară internă — inelul — este elementul cel mai exterior. Poate avea trei roluri, în funcție de elementul fixat: (1) Roată fixă cu inel (cel mai comun) — purtătorul se rotește, oferind o reducere de viteză compactă. (2) Roată de intrare cu inel — acționează purtătorul planetar, cu roata soare ca ieșire. (3) Roată de ieșire cu inel — se rotește în timp ce soarele și purtătorul sunt intrare/fixate. Numărul de dinți al roții de inel (întotdeauna mai mare decât cel al roții soare) determină în mare măsură raportul de transmisie al etapei. Precizia dinților roții de inel controlează direct jocul, zgomotul și eficiența întregii etape planetare.
Da — roți de inel cu helix intern sunt produse prin formare a dinților cu un cutter de formare helicoidal sau prin hobbing intern helicoidal. Oferă aceleași avantaje față de roțile de inel cu dinți drepți interne ca și roțile cu helix externe față de roțile drepte: funcționare mai silențioasă, raport de contact mai mare și capacitate de încărcare mai mare. Unghiul de helix al roții de inel interne trebuie să corespundă cu cel al roții planetare sau pinionului de cuplu (același unghi, aceeași mână pentru pinionul extern din interiorul unei roți de inel interne). Unghiurile de helix comune sunt 15°–25° pentru etapele planetare din actuatoare servo și cutii de viteze de precizie.
Clasa de precizie depinde de aplicație: DIN 7–9 este suficientă pentru cutii de viteze industriale generale și transmisii auto unde zgomotul și eficiența nu sunt critice. DIN 6 este standard pentru transmisii auto pentru pasageri și reductoare inline industriale. DIN 5 este necesară pentru actuatoare servo de precizie, articulații robotice și etaje planetare aerospațiale unde jocul trebuie controlat la <0,02 mm. Roțile dințate inelare DIN 5 necesită rectificare internă a profilului după călire, care este mai costisitoare decât frezarea singură. Oferim toate clasele — inginerii noștri vor recomanda precizia potrivită pentru aplicația și bugetul dumneavoastră.
Alegerea materialului reflectă practica angrenajelor externe, dar cu o constrângere suplimentară: golurile pentru roțile dințate inelare sunt mai dificil de tratat termic uniform din cauza variației grosimii peretelui. 20CrMnTi (călit prin cementare) este standard pentru roțile dințate inelare planetare auto — adâncimea predictibilă a stratului dur și distorsiunea redusă se potrivesc rectificării interne după călire. 42CrMo4 (călit integral) este utilizat pentru roțile dințate inelare cu alezaj mare, unde pătrunderea cementării ar fi insuficientă. Al 7075-T6 pentru roți dințate inelare robotice ușoare. SUS316L pentru aplicații alimentare, medicale și în camere curate. POM, nailon, PEEK pentru roți dințate inelare interne din plastic cu sarcină redusă în roboți de serviciu și produse de consum.
Spre deosebire de angrenajele externe (minim 17 dinți pentru a evita subcotarea la un unghi de presiune de 20°), angrenajele interne au o diferență minimă de număr de dinți constrângere între roata dințată inelară și pinionul său de cuplare. Pentru a evita interferența involută (unde vârfurile dinților pinionului extern ating piciorul roții dințate inelare interne), diferența de număr de dinți trebuie să fie de cel puțin 10–12 dinți pentru angrenaje standard cu unghi de presiune de 20°. De exemplu, dacă roata dințată planetară are 20 de dinți, roata dințată inelară necesită cel puțin 32 de dinți. Această constrângere este mai puțin restrictivă la unghiuri de presiune mai mari (25°). Inginerii noștri verifică condițiile de interferență pentru fiecare proiect personalizat de roată dințată inelară ca parte a revizuirii gratuite DFM.
Fabrica de roți dințate inelare interne HXC este situată în Dongguan, Guangdong, China — un important centru de producție de precizie în Delta Râului Perlelor. Suntem un producător chinez de roți dințate inelare interne din 2008, exportând către clienți din Germania, SUA, Japonia, Franța, Italia, Coreea și peste 30 de alte țări. Toate operațiunile de frezare a angrenajelor, tratament termic, rectificare și inspecție Klingelnberg sunt efectuate în regie proprie la fabrica noastră din China — fără externalizare către subcontractori. Vizitele la fabrică și auditurile video sunt binevenite pentru cumpărătorii serioși și echipele de achiziții care califică noi furnizori chinezi de roți dințate inelare interne.
Angrenaje externe au dinți pe suprafața cilindrică exterioară și se rotesc în direcții opuse când sunt angrenate. Roți dințate interioare au dinți pe suprafața alezajului interior și angrenajul de cuplare se rotește în aceeași direcție — făcând perechile de roți dințate interioare potrivite în mod natural pentru sistemele planetare unde se dorește rotația în aceeași direcție. Perechile de roți dințate interioare au, de asemenea, un raport de contact mai mare și o viteză de alunecare mai mică între dinți decât perechile exterioare de același modul, ceea ce înseamnă o frecare mai mică, o funcționare mai silențioasă și o durată de viață mai lungă la sarcini echivalente.
Roțile dințate inelare interioare sunt măsurate cu echipamente specializate: analizoare de roți dințate Klingelnberg sau Gleason echipate cu sonde interne măsoară profilul dintelui, deviația elicoidală, eroarea de pas și bătaia direct pe dinții interiori. Pentru roți dințate inelare mai mari, echipament de măsurare cu coordonate (CMM) cu modul de măsurare a roților dințate este utilizat — o sondă cu vârf de rubin urmărește fiecare flanc al dintelui pentru a construi graficul de deviație a profilului. Măsurarea diametrului peste dinte (sau peste bilă) este utilizată pentru verificări rapide ale dimensiunii în atelier. Toate roțile dințate inelare interioare HXC sunt măsurate pe echipamente Klingelnberg, iar raportul complet de măsurare DIN 3962 este furnizat cu fiecare comandă.
Într-un sistem de angrenare planetară: roata dințată solară este o roată dințată exterioară mică în centru, antrenată de arborele de intrare. roțile dințate planetare sunt roți dințate exterioare intermediare care se angrenează atât cu roata solară, cât și cu cea inelară. roata dințată inelară (inelul) este angrenajul intern mare de la periferie. Puterea intră din soare, prin planete, și iese prin fie purtător (pentru reducție) fie inel (pentru raport diferit). Angrenajul de inel este întotdeauna cel mai mare și cu rotație cea mai lentă; angrenajul de soare este cel mai mic și cel mai rapid. Raportul dintre numărul de dinți ai inelului și ai soarelui determină raportul de trepte al angrenajului.
Cele mai frecvente moduri de defectare ale angrenajului de inel sunt: (1) Oboseală prin ciocnire — stresul de contact depășește limita materialului, cauzând exfolierea suprafeței pe flancurile dinților interni; prevenit prin duritate corectă, dimensiunea modulului și lubrifiere. (2) Oboseală prin îndoire — stresul ciclic al rădăcinii dinților depășește limita de rezistență; prevenit prin modul corect, profil și tratament de șoc al rădăcinilor. (3) Deformarea găurii — angrenajele de inel cu perete subțire se deformează în timpul tratamentului termic, cauzând angajament inegal al dinților; atenuat prin suport adecvat al blank-ului în timpul carburizării și frezarea post-hardenare. (4) Fretting — micro-miscare între OD-ul angrenajului de inel și gaura carcasei; prevenit prin fixare cu interferență și finisaj superficial adecvat pe OD. Abordăm toate acestea în revizuirea noastră DFM.
Diferențele cheie: locația dinților — angrenajele cu dinți drepți au dinți pe suprafața exterioară; angrenajele inelare au dinți pe gaura interioară. Direcția de rotație — perechile de angrenaje cu dinți drepți externi se rotesc în sens opus; angrenajul inelar și pinionul se rotesc în aceeași direcție. Geometrie — dinții angrenajelor interne au un profil involut concav (gol) pe fața dinților, comparativ cu profilul convex al dinților angrenajelor externe; acest lucru necesită unelte de tăiere și metode de inspecție diferite. Aplicație — angrenajele cu dinți drepți sunt utilizate în angrenaje externe simple; angrenajele inelare sunt elementul inelului în sistemele planetare și epicycloide. Număr minim de dinți — condiționat de regula diferenței de număr de dinți, nu de regula de subtăiere.
Specificați Clasa de precizie DIN (5–9) în funcție de viteza de aplicare și cerința de zgomot. De asemenea, specificați: toleranța diametrului găurii (de obicei H7 pentru montajul în carcasă cu presiune sau H6 pentru actuatori de precizie); concentricitatea între ID-ul găurii și cercul de pitch al angrenajului (de obicei 0,01–0,02 mm TIR pentru actuatori, 0,02–0,05 mm pentru cutii de viteze industriale); rularea suprafeței (pentru angrenajele inelare poziționate axial). Dacă nu sunteți sigur, inginerii noștri vor recomanda toleranțe adecvate bazate pe raportul planetary, cuplul de intrare și viteza — gratuit cu fiecare solicitare de ofertă.
Da — prelucrăm în mod regulat carcase de coroană dințată cu dinți interni, scaune de rulmenți (alezaj carcasă H7 sau P7 pentru presare), porturi de ulei, flanșe de montaj, caneluri pentru O-ring și pini de centrare într-o singură piesă. Frezarea CNC pe 5 axe asigură concentricitatea între cercul de pas al coroanei dințate interne și toate alezajele carcasei în limita a 0,01 mm. Acest lucru elimină erorile de asamblare între un inel dințat separat și carcasa sa. Carcasele integrate cu coroană dințată sunt comune în actuatoarele planetare compacte pentru robotică și aerospațial. Trimiteți-ne desenul dvs. — îl vom analiza ca parte a analizei noastre gratuite DFM.
Termenele de livrare depind de complexitate și proces: Prototip (1–5 buc), formare dinți + CMM: 5–10 zile. Lot mic (10–50 buc), frezare + inspecție standard: 8–14 zile. Lot de precizie (DIN 5–6), frezare + călire + rectificare + Klingelnberg: 14–22 zile. Coroane dințate interne de diametru mare (>Ø500mm): 18–28 zile în funcție de material și tratament termic. Oferim termene de livrare ferme cu fiecare ofertă. Producția de urgență este disponibilă contra cost suplimentar — discutați calendarul dvs. la încărcarea desenului.
Solicită o ofertă
Trimite-ți desenul. Obține o ofertă.
Fiecare solicitare include o revizuire DFM — fezabilitatea toleranței, confirmarea materialului și abordarea procesului înainte de începerea producției. MOQ 1 piesă.
24hr
Răspuns la ofertă
MOQ 1
Prototipuri OK
ISO
9001:2015
📐
Revizuire DFM pentru fiecare solicitare
Fezabilitatea toleranței, strategia de fixare și confirmarea materialului. Feedback specific și acționabil — nu respingeri generice.
🎯
Inspecția primului articol — Standard
Raport FAI pentru fiecare lot nou. Certificări de material și tratament de suprafață incluse cu fiecare livrare.
🔄
Același proces: prototipare până în producție
Planul de proces din prototipul dumneavoastră se aplică loturilor de producție. Fără re-qualificare atunci când scalați.
⚙
Frezare CNC 3 / 4 / 5-Axis + Strunjire
Piese structurale complexe, arbori, carcase și componente de transmisie. Metale și plastice de inginerie.
ISO 9001:2015Frezare 3/4/5-AxisFrezare în strung CNCInspecție CMMLivrare globală