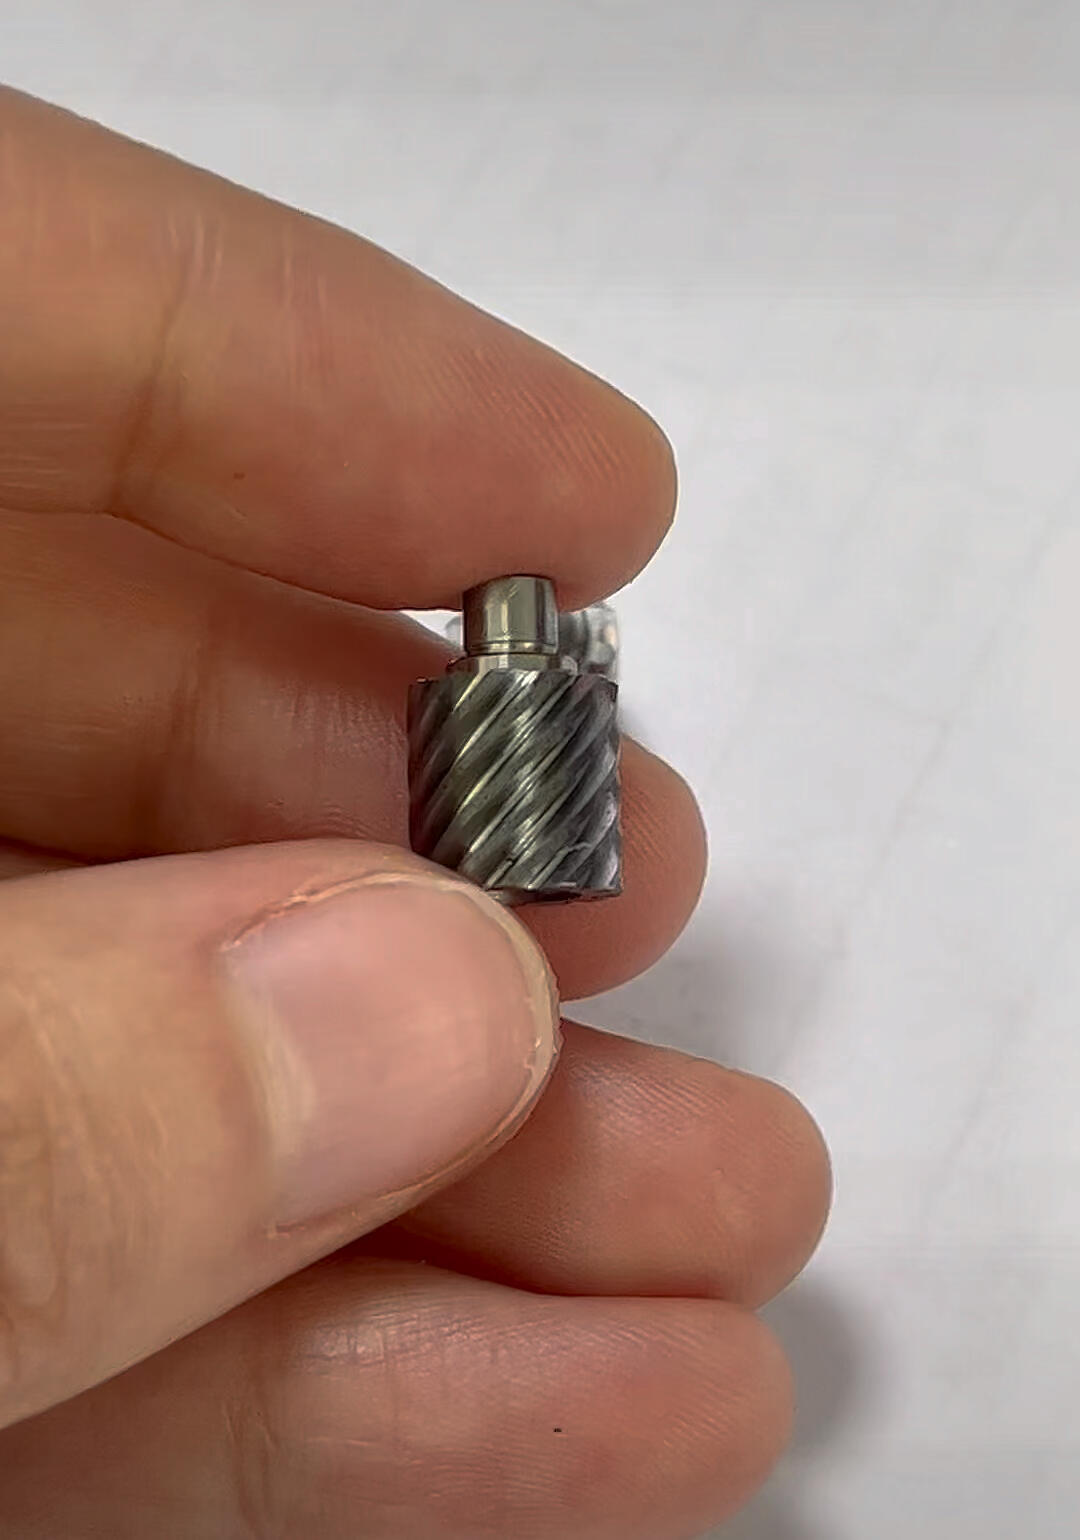
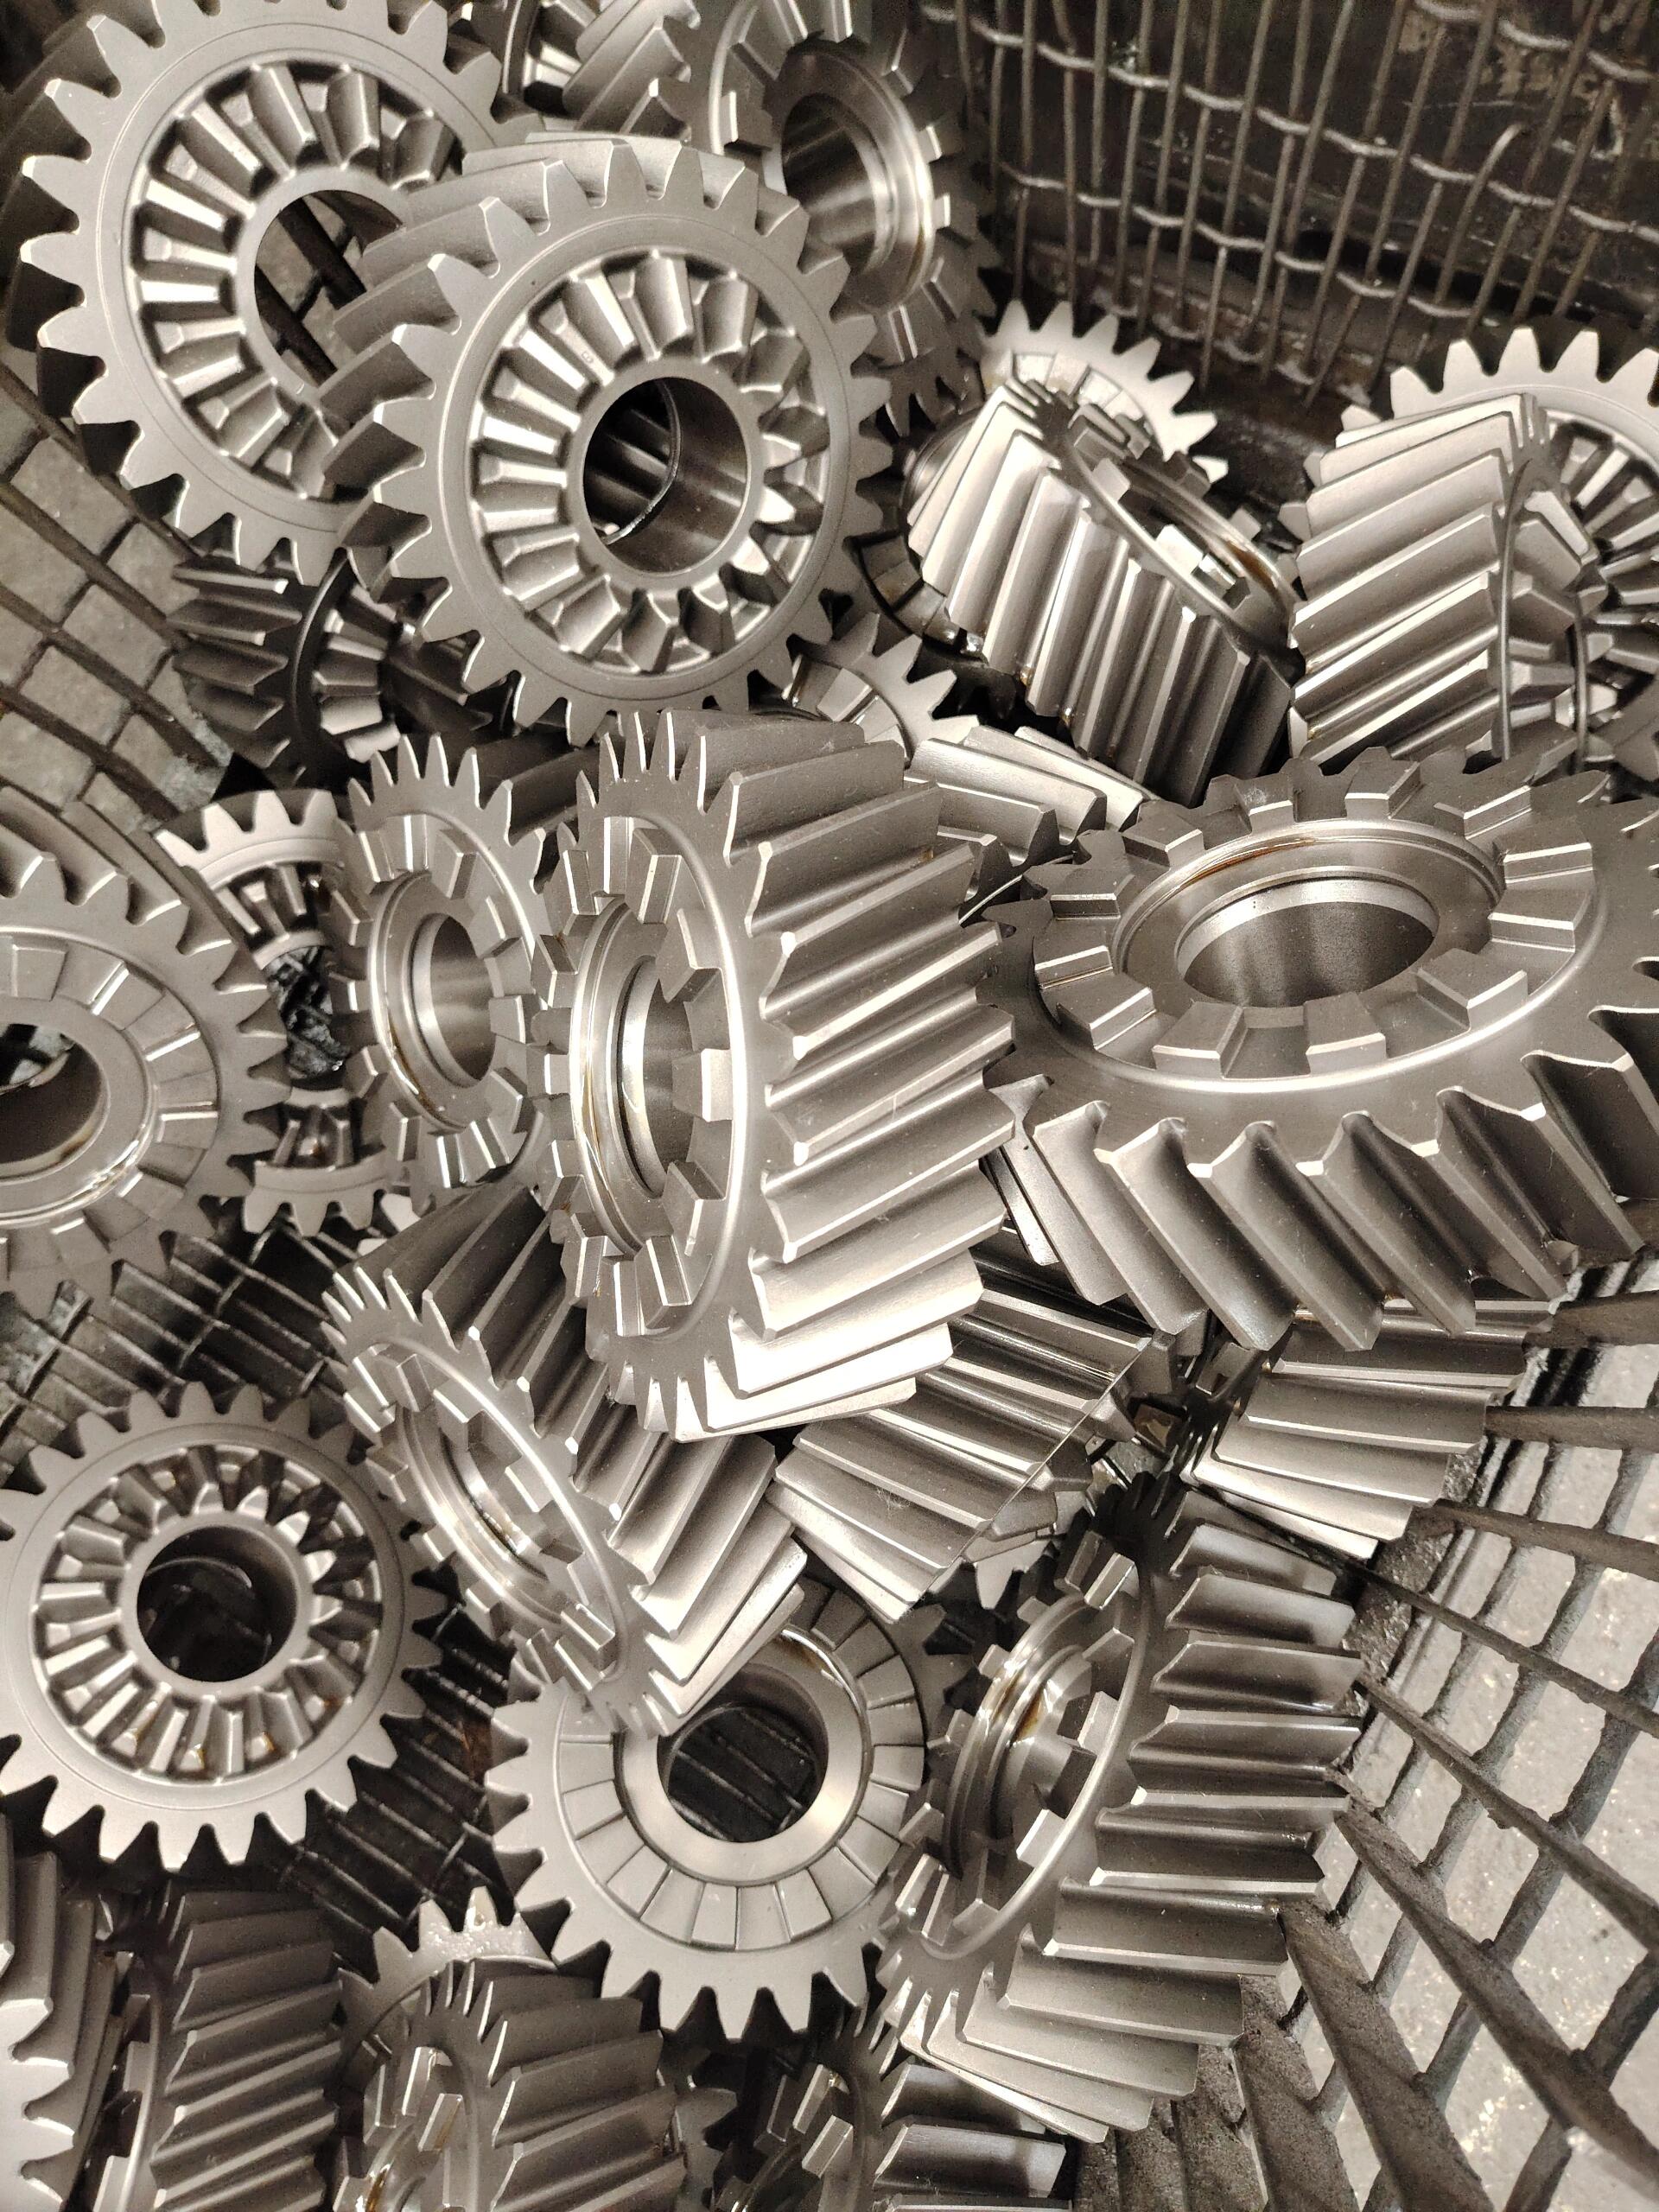
Engrenages hélicoïdaux haute performance — simple, double hélicoïdal (chevron), engrenages hélicoïdaux internes, arbres de pignon hélicoïdaux, hélicoïdaux croisés, et ensembles de crémaillère et pignon hélicoïdaux — fabriqués selon les normes DIN / AGMA. Angles de hélice de 5° à 45°, module 0,5 à 20 (métrique ou pouce), main gauche ou droite. Plus silencieux, plus solides et plus durables que les engrenages droits.
✓ ISO 9001:2015✓ MOQ 1 pièce✓ Devis en 48h✓ DIN 4–11✓ Main gauche & droite
±0,005mm
Tolérance de profil
5°–45°
Plage d'angle de hélice
M 0,5–20
Gamme de module
DIN 4–11
Classe de qualité
±0,005mm
Tolérance de profil Classe DIN 5 réalisable
5°–45°
Plage d'angle de hélice disponible en main gauche & droite
30% Plus silencieux
contre les engrenages droits Engagement progressif des dents
1–50,000
Quantité de commande du prototype à la production de masse
Notre travail
Engrenages hélicoïdaux que nous avons fabriqués
Commandes d'engrenages hélicoïdaux personnalisées — hélicoïdaux simples, doubles, arbres de pignon hélicoïdaux, crémaillère et pignon hélicoïdaux, et réducteurs d'engrenages hélicoïdaux en ligne — expédiées aux clients dans le monde entier.
Types d'engrenages hélicoïdaux que nous fabriquons
Hélicoïdaux simples, doubles, anneau interne, arbres de pignon, croisés, crémaillère, secteur — toute configuration d'engrenage hélicoïdal selon votre conception, en quantité allant d'un seul prototype à une production en gros de 50 000 pièces.
Engrenages hélicoïdaux simples
L'engrenage hélicoïdal externe standard — dents coupées à un seul angle d'hélice (généralement 15°–25°). La référence pour les réducteurs hélicoïdaux en ligne, les transmissions automobiles, et la plupart des entraînements industriels. Main gauche ou droite sur demande.
ExterneLH / RH
Engrenages hélicoïdaux doubles (en chevron)
Deux hélices opposées sur un seul blank — les poussées axiales s’annulent complètement, pas besoin de roulements de poussée. Le choix premium pour les entraînements de compresseurs haute puissance, la propulsion marine et les réducteurs industriels lourds. Engrenages hélicoïdaux doubles personnalisés dans n’importe quel module.
Poussée ZéroPuissance Lourde
Engrenages hélicoïdaux internes et à anneau
Dents hélicoïdales taillées à l’intérieur d’un anneau — essentiel pour les boîtes de vitesses planétaires compactes, les moyeux de roue intégrés et les réducteurs hélicoïdaux en ligne à rapport élevé. Fabriqués par façonnage d’engrenages, alésage ou EDM filaire dans n’importe quel angle d’hélice.
Anneau / AnnulairePlanétaire
Engrenages hélicoïdaux de pignon et arbres d’engrenage
Pignons hélicoïdaux et arbres d’engrenage hélicoïdaux de précision usinés en une seule pièce pour une concentricité maximale (TIR ≤ 0,008 mm). Standard pour moteurs à engrenages hélicoïdaux, moteurs à engrenages hélicoïdaux et servomoteurs à couple élevé.
Arbre intégréConcentrique
Engrenages hélicoïdaux croisés
Transmission de mouvement entre des arbres non parallèles et non intersectants — généralement à 90°. Les deux engrenages utilisent la même main ; l’angle de l’arbre est égal à la somme des angles d’hélice. Utilisé dans les commandes de vannes, arbres de distributeurs et instrumentation.
Arbres à 90°Non parallèles
Entraînements à crémaillère et pignon hélicoïdaux
Crémaillères hélicoïdales associées à des pignons hélicoïdaux assortis pour un mouvement linéaire à haute charge et faible bruit. Significativement plus silencieux que la crémaillère et pignon droits à haute vitesse. Standard pour les axes de machines-outils CNC, portiques et tables de levage. Métrique et impérial.
Mouvement LinéaireCommandes CNC
Engrenages hélicoïdaux sectoriels
Engrenages hélicoïdaux à arc partiel pour des applications à rotation limitée — commandes d’accélérateur, actionneurs de vannes, quadrants de direction automobile et mécanismes d’indexation. Même précision que les engrenages hélicoïdaux complets, usinés uniquement sur l’arc de travail.
Arc partielVanne / Accélérateur
Engrenages hélicoïdaux miniatures, petits et grands
Des engrenages hélicoïdaux miniatures (M 0,3, diamètre extérieur inférieur à 10 mm) pour instruments médicaux et optiques, aux engrenages hélicoïdaux de grand diamètre (diamètre extérieur jusqu'à 600 mm) pour l'énergie éolienne et les transmissions industrielles lourdes. Gamme complète en acier, laiton, inox, aluminium et plastique.
M 0,3–20Diamètre extérieur ≤ 600mm
Fiches techniques
Capacités d'usinage d'engrenages hélicoïdaux
De la découpe CNC d'engrenages hélicoïdaux en grande série au rectifiage de profil ultra-précis — nous couvrons l'hélicoïdal simple, double hélicoïdal, hélicoïdal croisé, et crémaillère et pignon hélicoïdaux. Options de fraisage CNC pour géométries en petites séries et sur mesure.
⚙️
Hobbing hélicoïdal
Production en volume élevé
🔬
Rectification de profil
Précision DIN 4–5
🏭
Fraisage 5 axes
Double hélicoïdal & sur mesure
📐
Fraisage de crémaillère hélicoïdale
Ensembles crémaillère et pignon
Hobbing CNC d'engrenages hélicoïdaux
Les centres de taillage CNC utilisent des têtes de fraise inclinées pour générer des formes de dents hélicoïdales (coupe hélicoïdale) précises en un seul passage. La méthode la plus économique pour les engrenages hélicoïdaux métriques, les engrenages hélicoïdaux standard et les ensembles d'engrenages hélicoïdaux en grande série où le prix de gros est important. Une précision constante de l'angle de la hélice sur des lots jusqu'à 50 000 pièces.
Gamme de module
0,8 – 16 mm
Angle de la hélice
5° – 45° (en sens gauche ou droit)
Ø Max
600 mm
Largeur de face maximale
300 mm
Classe de qualité
DIN 7–9 standard
Tolérance de profil
±0,012 mm
Quantité typique
100 – 50 000 pièces
Délai de livraison
7 – 14 jours
Meulage de profil d'engrenage hélicoïdal
Meulage de profil après taillage ou durcissement pour engrenages hélicoïdaux de précision utilisés dans des réducteurs d'engrenages hélicoïdaux, des réducteurs hélicoïdaux en ligne et des moteurs à engrenages hélicoïdaux. Atteint DIN 4–5 et Ra ≤ 0,4 µm sur les flancs des dents hélicoïdales — la norme d'excellence pour les engrenages hélicoïdaux usinés dans l'aérospatiale et les transmissions à haute torsion.
Fraisage CNC 5 axes pour engrenages hélicoïdaux doubles (en chevron), engrenages hélicoïdaux croisés, engrenages hélicoïdaux internes, angles de hélice personnalisés et engrenages hélicoïdaux sectoriels. Toutes les opérations — trous, clés, flasques — réalisées en une seule mise en place pour une concentricité maximale. La voie la plus rapide du dessin au premier article pour la fabrication d'engrenages hélicoïdaux sur mesure.
Gamme de module
1 – 20 mm
Angle de la hélice
N'importe quel angle, gauche ou droit
Ø Max
500 mm
Double hélicoïdal
Oui — profil en chevron
Hélicoïdal interne
Oui
Quantité Minimum de Commande
1 pièce
Délai de fabrication (prototype)
5 – 10 jours
Matériaux
Tous métaux + plastiques
Fraisage de crémaillère d'engrenage hélicoïdal
Crémaillères d'engrenage hélicoïdal de précision et pignons hélicoïdaux assortis pour les transmissions à crémaillère et pignon. Les crémaillères sont usinées à partir de barre plate ou ronde, durcies et usinées pour correspondre exactement à l'angle de la hélice de votre pignon hélicoïdal. Crémaillères hélicoïdales en pouces et métriques disponibles.
Gamme de module
1 – 12 mm
Angle de la hélice
14,5° – 25° standard
Longueur maximale de la crémaillère
2 000 mm (assemblée)
Précision
DIN 7 – DIN 9
Matériau de la crémaillère
C45, 42CrMo4, SUS304
Pignon associé
Oui — fourni en ensemble
Délai de livraison
10 – 16 jours
Traitement de surface
Oxide noir, zinc, trempe par induction
Matériaux
Plus de 50 matériaux certifiés
Certificats complets de fabrication et analyse spectrale sur chaque lot — acier, inox, laiton, bronze, aluminium et plastiques techniques.
Métaux
Plastiques d'ingénierie
Acier 20CrMnTi
Téflon trempé, surface durcie HRC 58–62. Matériau standard en acier pour engrenages hélicoïdaux destinés aux transmissions automobiles et aux entraînements lourds durcis.
Charge élevéeTrempéAutomobile
Acier allié au carbone 42CrMo4
Trempé en profondeur, excellente résistance à la fatigue. Engrenages hélicoïdaux en acier au carbone standard pour arbres d'engrenages hélicoïdaux industriels et réducteurs lourds.
RobusteIndustriel
Al 6061-T6 / 7075
Engrenages hélicoïdaux en aluminium léger, anodisables. Actionneurs aérospatiaux, servo-moteurs robotiques, instruments miniatures de précision.
LégerAnodisable
Laiton C36000
Engrenages hélicoïdaux en laiton à usinage libre, fonctionnement silencieux. Idéal pour petits engrenages hélicoïdaux dans les horloges, instruments et transmissions silencieuses.
Faible bruitRésistance à la corrosion.
Phosphore Bronze
Engrenages hélicoïdaux en bronze auto-lubrifiants, fonctionnement silencieux. Idéal comme compagnon de roue à vis sans fin et pour la transmission de puissance à basse vitesse.
AutolubrifiantRésistance à l'usure.
Acier inoxydable SUS304 / 316L
Engrenages hélicoïdaux en acier inoxydable personnalisés — de qualité alimentaire et médicale. Stérilisables, entièrement résistants à la corrosion.
Norme alimentaireMédical
POM (Delrin)
Engrenages hélicoïdaux en plastique auto-lubrifiants, faible friction, souvent fonctionnant à sec. La norme pour les transmissions automatisées silencieuses.
Auto-lubrifiéFaible bruit
Nylon PA66-GF30
Engrenages hélicoïdaux en nylon renforcé de verre 30% pour une capacité de charge supérieure. Engrenages hélicoïdaux en plastique usinés avec précision complète des dents.
Haute résistanceLéger
PEEK
Engrenages hélicoïdaux en PEEK résistant aux produits chimiques, classés jusqu’à 260°C. Mini-engrenages hélicoïdaux stérilisables pour instruments chirurgicaux et de laboratoire.
Haute TempératureRésistance Chimique.
Référence
Spécifications standard des engrenages hélicoïdaux
Module, angle de hélice, angle de pression, tolérance — les dimensions et spécifications standard des engrenages hélicoïdaux que chaque dessin doit définir. Référence de travail pour les ingénieurs préparant des CAO, des demandes de devis et des devis d’engrenages hélicoïdaux.
📏Modules d’engrenages hélicoïdaux standard (métriques)
Par ISO 54 / DIN 780, la même série de modules standard s’applique aux engrenages hélicoïdaux comme aux engrenages droits — mais pour les engrenages hélicoïdaux, cela se réfère toujours à le module normal (mₙ), mesuré perpendiculairement à la face de dent, et non le module transversal :
Série I (préférée)
Série II
Utilisation Typique
0.5, 0.8, 1, 1.25, 1.5
0.55, 0.7, 0.9, 1.125, 1.375
Mini-engrenages hélicoïdaux, instruments
2, 2.5, 3, 4, 5
1.75, 2.25, 2.75, 3.5, 4.5
Engrenages hélicoïdaux industriels, automobile
6, 8, 10, 12, 16, 20
5.5, 7, 9, 11, 14, 18
Réducteurs lourds, engrenages hélicoïdaux de grand diamètre
⊕Pas de denture diamétrale (système pouces)
Pour engrenages hélicoïdaux en pouces, Pas diamétral normal (Pₙ) définit la taille de la dent — le nombre de dents par pouce mesuré le long du plan normal :
DP (normal)
Module mn (mm)
Utilisation Typique
20, 24, 32, 48
1,27 → 0,53
Instruments, modèles d'entraînement
10, 12, 16
2,54 → 1,59
Robotique, petites machines
5, 6, 8
5,08 → 3,18
Boîtes de vitesses hélicoïdales industrielles
2, 2.5, 3, 4
12,7 → 6,35
Réducteurs industriels lourds
∠Angle de hélice & Angle de pression
Le angle de hélice (β) est le paramètre déterminant d'un engrenage hélicoïdal. Gammes standard et applications typiques :
Angle de hélice β
Cas d'utilisation
Compromis
5° – 10°
entraînements à faible poussée
Gain de bruit modeste par rapport à un engrenage droit
15° – 25°
Industriel / automobile
Équilibre optimal — gamme par défaut
30° – 40°
Turbines à haute vitesse
Besoin de roulements de poussée ou d'un hélicoïde double
45°
Maximum de douceur
Très haute poussée axiale
Angle de pression : 20° normal est la norme mondiale ; 14,5° apparaît dans les conceptions héritées ; 25° pour les applications à forte charge.
ƒFormules clés pour engrenages hélicoïdaux
Module normal vs transverse — spécifique aux engrenages hélicoïdaux :
mₜ = mₙ / cos(β) · diamètre de pas d = mₙ × z / cos(β)
Distance entre axes pour deux engrenages hélicoïdaux en prise (même sens opposé, hélice égale) :
a = mₙ × (z₁ + z₂) / (2 × cos β)
Nombre de dents virtuel zv = z / cos³(β) — utilisé pour le calcul de résistance et la vérification de l'undercut. Poussée axiale : Fa = Ft × tan(β).
✓Normes d'engrenages hélicoïdaux DIN / AGMA
Contrôles de la classe de qualité du profil d'erreur (Ff), déviation de l'hélice (Fβ), erreur de pas (Fp), et décalage axial. Selon DIN 3961–3967 / AGMA 2015 / ISO 1328:
Classe DIN
AGMA
Application
4 – 5
13 – 12
Aérospatiale, mesure, engrenages hélicoïdaux de précision
Boîtes de vitesses industrielles, réducteurs d'engrenages hélicoïdaux (standard)
10 – 11
7 – 6
Conduites commerciales à basse vitesse
📐Liste de contrôle pour la dessin d'engrenages hélicoïdaux
Un dessin complet d'engrenage hélicoïdal doit spécifier tout ce qui suit — l'absence de référence manuelle or l’angle de hélice au plan de référence empêchera la citation :
• Module normal (mₙ) ou DP normal
Obligatoire
• Nombre de dents (z)
Obligatoire
• Angle de hélice (β)
Obligatoire
• Main — gauche ou droite
Obligatoire
• Angle de pression normal (par défaut 20°)
Obligatoire
• Largeur de face (b)
Obligatoire
• Diamètre de pas / extérieur / de racine
Obligatoire
• Classe de qualité (DIN / AGMA / ISO)
Obligatoire
• Épaisseur de dent / jeu
Recommandé
• Matériau, traitement thermique, finition de surface
Obligatoire
Études de cas
Projets de engrenages hélicoïdaux réels
Des prototypes en pièce unique aux ensembles d'engrenages hélicoïdaux en grande série — résultats vérifiés par nos clients.
Industriel
Réducteur d'engrenages hélicoïdaux en ligne — Étape 1 & 2
Matériau
20CrMnTi
Processus
Hob + Meulage
Angle de hélice
20°
Quantité
1500 ensembles
✓ DIN 6 · Bruit 8 dB inférieur au design précédent d'engrenage droit
Transmission de puissance
Paire d'engrenages hélicoïdaux doubles (Chevron)
Matériau
42CrMo4
Angle de hélice
±30°
Caractéristique
Absence de poussée axiale
Quantité
80 pcs
✓ Roulement à zéro jeu de poussée requis · 40% couple supérieur par rapport à un hélicoïdal simple
Robotique
Engrenage hélicoïdal servo — Articulation de bras robotique
Matériau
Al 7075-T6
Processus
5 axes + Anodisation
Grade
DIN 5
Quantité
120 pcs
✓ Cycle initial approuvé FAI · jeu < 0,015 mm
Comment ça fonctionne
De la dessin à votre porte
Téléchargez votre dessin d'engrenage hélicoïdal ou fichier CAD — nous gérons la conception pour la fabrication, la sélection du processus et l'inspection complète CMM depuis notre atelier de mécanique de précision en Chine.
01
Télécharger CAO / Dessin
DXF, DWG, STEP, IGES ou PDF. Inclure l'angle de hélice, le sens, le module normal et la classe de précision.
02
Devis pour engrenage hélicoïdal en 48 heures
Devis pour usinage CNC d'engrenage hélicoïdal couvrant le processus (hobbing vs rectification), le matériau, le délai de fabrication et la ventilation des coûts. Tarification en gros pour les productions en grande série.
03
Production & Contrôle Qualité CMM
Coupe d'engrenage hélicoïdal CNC avec mesure en cours de processus Klingelnberg — déviation de la hélice, profil, pas et décalage axial.
04
Expédition dans le monde entier
Emballez sous vide avec rapport d'inspection complet. DHL / FedEx / fret maritime disponible.
Qualité
Engagement zéro défaut
Chaque engrenage hélicoïdal quittant notre atelier de mécanique de précision en Chine passe une inspection en 4 étapes couvrant la déviation de la hélice, l'erreur de profil, la précision du pas et la finition de surface.
Certifications & Équipements
✓
ISO 9001:2015
Système de gestion de la qualité certifié — Fabrication d'engrenages hélicoïdaux selon ISO tout au long
📐
DIN 3961–3967 / Normes AGMA
Normes d'engrenages hélicoïdaux AGMA et classes de tolérance DIN 4–11. Déviation de l'angle de hélice Fβ mesurée sur chaque lot.
🔭
Analyser d'engrenages Klingelnberg
Mesure dédiée d'engrenages hélicoïdaux : profil, hélice, pas, décalage axial, avance — tous rapportés selon DIN 3962.
📄
Certification complète du matériau
Certificat de fraise + analyse spectrale sur chaque lot de matériau — essentiel pour les applications d'engrenages hélicoïdaux sur mesure.
Protocole d'inspection en 4 étapes
1
Contrôle des matériaux entrants
Analyseur spectral confirmant la qualité de l'alliage. Pas de substitutions — 20CrMnTi est bien 20CrMnTi.
2
Inspection du premier article
Mesure complète Klingelnberg + CMM du premier engrenage hélicoïdal — angle de hélice, profil, erreur de pas confirmés avant la production en série.
3
Mesure d'engrenage en cours de processus
Contrôles périodiques pendant la production. Déviation de l'hélice Fβ, déviation de profil Ff, erreur de pas Fp — toutes conformes à la classe DIN.
4
Inspection finale de sortie
Analyse visuelle + échantillonnage de la roue dentée 100%. Rapport complet de mesure de la roue dentée hélicoïdale livré avec chaque commande.
Avis
Fabricant de roues dentées hélicoïdales de confiance
★★★★★
"Nous sommes passés d'un fabricant local de roues dentées hélicoïdales à HXC pour nos engrenages hélicoïdaux de boîte de vitesses. La qualité du rectifiage de profil est excellente — DIN 6 atteinte de manière constante. La déviation de l'angle de la hélice était inférieure à 5 µm sur toutes les 1 500 pièces. Délai de livraison : 14 jours."
TW
Thomas W.
Ingénieur en conception d'engrenages · France
★★★★★
"HXC a usiné un ensemble de roues dentées hélicoïdales doubles pour notre entraînement de compresseur haute puissance. La géométrie en chevron était difficile, mais ils ont réussi du premier coup. Aucun effort axial mesuré — exactement comme prévu. Très recommandé."
LB
Luca B.
Responsable en Génie Mécanique · France
★★★★★
"Nous avions besoin de roues dentées hélicoïdales sur mesure avec un angle de hélice de 25° en Al 7075 pour notre actionneur servo aérospatial. DIN 5, anodisé, rapport complet CMM. Premier article approuvé en un seul cycle. Le jeu était de 0,012 mm — plus serré que l'exigence du dessin."
SR
Sophie R.
Approvisionnement Aérospatial · France
FAQ
Roue dentée hélicoïdale — Questions fréquemment posées
Tout ce que les ingénieurs demandent sur les roues dentées hélicoïdales, la conception des roues dentées hélicoïdales, et la comparaison entre roue dentée hélicoïdale et roue dentée droite ou à denture droite — répondu par notre équipe.
Une roue dentée hélicoïdale est une roue cylindrique dont les dents sont taillées à un angle — le l’angle de hélice — par rapport à l'axe de rotation de la roue, plutôt que parallèlement comme dans une roue dentée droite. Cette forme de dent inclinée signifie que plusieurs dents s'engagent simultanément, produisant un motif de contact progressif et chevauchant. Le résultat est un fonctionnement plus silencieux, une capacité de charge supérieure et une transmission plus fluide comparé aux roues dentées droites, au prix d'une force de poussée axiale qui doit être prise en charge par des roulements de poussée. Les roues dentées hélicoïdales sont le type de roue dentée dominant dans les boîtes de vitesses automobiles, les réducteurs industriels et la transmission de puissance à haute vitesse.
An roue dentée hélicoïdale interne (également appelée roue dentée hélicoïdale en anneau ou engrenage hélicoïdal annulaire) possède des dents hélicoïdales taillées à l'intérieur d'un anneau creux plutôt qu'à l'extérieur d'un cylindre. Il s'engrène avec un pignon hélicoïdal externe qui se trouve à l'intérieur de l'anneau. Le pignon et l'anneau tournent dans la même direction, permettant des conceptions de réduction très compactes — c'est pourquoi les engrenages hélicoïdaux internes sont la base des boîtes de vitesses planétaires, des moyeux de roue intégrés et des réducteurs hélicoïdaux en ligne à rapport élevé. Les engrenages hélicoïdaux internes ne peuvent pas être fraisés à la hob, ils doivent être fabriqués par usinage de profil, par alésage ou par EDM filaire, ce qui les rend plus coûteux que les engrenages hélicoïdaux externes mais irremplaçables pour des systèmes compacts à rapport élevé.
Les engrenages hélicoïdaux sont utilisés partout où une transmission de puissance fluide, silencieuse et à haute vitesse est nécessaire entre des arbres parallèles. Les applications clés incluent : boîtes de vitesses automobiles et systèmes EPS ; réducteurs hélicoïdaux en ligne pour convoyeurs et entraînements industriels ; moteurs à engrenages hélicoïdaux et moteurs à engrenages hélicoïdaux; pompes à engrenages hélicoïdaux pour systèmes hydrauliques et de lubrification ; actionneurs aérospatiaux ; servo-moteurs robotiques (engrenages hélicoïdaux pour servo); et râtelier et pignon d'engrenage hélicoïdaux systèmes pour axes linéaires d'outils de machine. Les engrenages hélicoïdaux croisés transmettent le mouvement entre des arbres non parallèles et non intersectés.
Les roues dentées hélicoïdales transmettent la puissance entre arbres parallèles utilisant des dents inclinées sur un corps cylindrique. Engrenages coniques — y compris engrenages coniques hélicoïdaux — transmettent la puissance entre arbres qui se croisent, généralement à 90°, en utilisant des dents sur un corps conique. Un engrenage conique hélicoïdal combine les deux : corps conique pour le changement d'angle d'arbre plus dents hélicoïdales (courbées) pour un engagement plus fluide. En terminologie de boîte de vitesses, un réducteur d'engrenages coniques hélicoïdaux or unité d'engrenage conique hélicoïdal utilise une étape conique pour le changement d'angle droit et une étape hélicoïdale pour la réduction de vitesse principale.
Le classique engrenage hélicoïdal vs engrenage droit (ou engrenage droit vs engrenage hélicoïdal) comparaison : Les engrenages hélicoïdaux sont meilleurs pour une opération à haute vitesse, un faible bruit, une charge élevée et une transmission fluide — c'est pourquoi les boîtes de vitesses automobiles et les réducteurs d'engrenages hélicoïdaux en ligne industriels les utilisent. Les engrenages à engrenage droit sont meilleurs pour la simplicité, l'absence de poussée axiale, un coût inférieur et un positionnement précis à des vitesses modérées. Pour la plupart des transmissions de puissance en service continu à des vitesses supérieures à environ 3 m/s de vitesse de pas, choisissez l'hélicoïdal. Pour les instruments, les entraînements à indexation et les machines à basse vitesse, les engrenages à engrenage droit sont le choix pratique.
Pour le même module et la même largeur de face, les engrenages hélicoïdaux sont 20 à 40 fois plus résistants en flexion et en fatigue de surface que les engrenages à engrenage droit (découpe droite). Cela est dû au fait que les dents hélicoïdales ont une ligne de contact plus longue (le maillage diagonal répartit la charge sur une plus grande surface de dent) et un ratio de contact plus élevé. Dans le débat entre engrenages droits et hélicoïdaux : l'hélicoïdal l'emporte en termes de résistance et de bruit ; la découpe droite l'emporte en simplicité et absence de poussée axiale. Les engrenages droits sont-ils plus résistants que les hélicoïdaux ? Non — les engrenages hélicoïdaux supportent une charge plus importante pour une même taille de dent.
Les engrenages hélicoïdaux sont supérieurs aux engrenages droits dans la plupart des applications de transmission de puissance en service continu: plus silencieux (le plus grand avantage des engrenages hélicoïdaux par rapport aux engrenages droits), plus résistants, plus fluides, et capables de fonctionner à des vitesses plus élevées. Les avantages des engrenages hélicoïdaux par rapport aux engrenages droits incluent également un ratio de contact plus élevé et la capacité de supporter plus de couple par unité de taille. Cependant, le seul inconvénient des engrenages hélicoïdaux est la force de poussée axiale, qui nécessite des roulements capables de supporter cette poussée et augmente le coût du système. Pour les applications à basse vitesse, faible charge ou d'indexation de précision, les engrenages droits restent le choix le plus simple et le moins cher.
Les engrenages hélicoïdaux coûtent de 10 à 30 fois plus cher que des engrenages droits équivalents du même module et du même matériau. La prime provient d'une configuration de taillage plus complexe (tête de taillage inclinée), d'une usure accrue des outils en raison du chemin de coupe hélicoïdal, et du besoin de roulements de poussée dans l'assemblage. Cependant, pour la production en grande série utilisant le taillage d'engrenages hélicoïdaux CNC, la différence de coût par pièce se réduit considérablement. Les engrenages hélicoïdaux sur mesure pour de faibles volumes coûtent plus cher en raison du temps de mise en place. Chez HXC, nous proposons des prix compétitifs pour les engrenages hélicoïdaux et des devis pour des prototypes (1 pièce) jusqu'à la production en gros sans frais de outillage.
Oui — les engrenages hélicoïdaux ont généralement une durée de vie plus longue que les engrenages droits dans des applications comparables pour deux raisons : d'abord, la charge de contact répartie réduit la contrainte de contact (pression Hertzienne) sur les flancs des dents, ralentissant la fatigue par piqûres ; ensuite, l'engagement progressif des dents réduit les charges dynamiques et les contraintes d'impact qui causent des fissures de fatigue dans les racines des engrenages droits. Dans les boîtes de vitesses automobiles, le passage des engrenages droits aux engrenages hélicoïdaux au XXe siècle a été motivé en partie par la durabilité ainsi que par le bruit. Avec une lubrification appropriée et un angle de hélice correct, les engrenages hélicoïdaux en bon état de fonctionnement peuvent durer toute la vie de la machine.
Les principaux inconvénients des engrenages hélicoïdaux: (1) Poussée axiale — l'angle de hélice génère une composante de force le long de l'axe de l'arbre, nécessitant des roulements de poussée ou une configuration double hélicoïdale (en chevron) pour l'annuler. (2) Coût de fabrication plus élevé par rapport aux engrenages droits. (3) Conception plus complexe — l'angle de hélice, la pente et le sens doivent tous être spécifiés et assortis entre engrenages en prise. (4) Rendement légèrement inférieur à celui des engrenages droits en raison de la composante de glissement dans le contact des dents hélicoïdales (bien que la différence soit faible — généralement 0,5–1% par denture). Les avantages de l'engrenage double hélicoïdal incluent l'élimination de la poussée axiale au prix d'une complexité de fabrication encore plus grande.
A engrenage hélicoïdal à droite a des dents qui s'enroulent vers le haut et s'éloignent du spectateur dans une direction horaire (comme un filetage de vis standard) ; un roue hélicoïdale à gauche s'enroule dans le sens antihoraire. Pour les engrenages hélicoïdaux externes s'engrenant sur des arbres parallèles, l'un doit être à gauche et l'autre à droite — le même sens ne s'engrène pas. Pour les engrenages hélicoïdaux croisés (arbres non parallèles), les deux engrenages utilisent le même sens. La main doit toujours être spécifiée sur le dessin avec l'angle de la hélice. HXC fournit des engrenages hélicoïdaux à gauche et à droite en paires assorties, avec vérification du sens lors de chaque rapport d'inspection CMM. La main influence également la direction de la poussée axiale — utile lors de la conception des dispositifs de roulement de poussée.
Les engrenages hélicoïdaux sont nettement plus silencieux que les engrenages droits, surtout à haute vitesse. Les dents inclinées créent un engagement progressif et chevauchant plutôt que l'impact simultané de dents complètes des engrenages droits. Le bruit augmente avec : les erreurs de précision de l'angle de la hélice (meuler selon DIN 5–6 pour un fonctionnement silencieux), le mauvais alignement des roulements, la lubrification insuffisante et l'usure des flancs. À très haute vitesse ou avec de grands angles de hélice, la vibration axiale peut devenir une source de bruit. Les engrenages hélicoïdaux doubles sont les plus silencieux car les forces opposées de la hélice s'annulent, éliminant l'oscillation axiale.
Oui — les engrenages hélicoïdaux peuvent être à rétro-ingénierie tout comme les engrenages droits, car leurs angles normaux de dents créent une faible friction par rapport à la force motrice. Cela distingue les engrenages hélicoïdaux des engrenages à vis sans fin, qui sont auto-verrouillants à faibles angles de pas. Le engrenage à vis sans fin hélicoïdal (engrenage hélicoïdal croisé) est un cas particulier : à des ratios de réduction très élevés et de faibles angles de pas sur l'élément à vis, il peut devenir auto-verrouillant. Les ensembles d'engrenages hélicoïdaux à axe parallèle standard — dans des réducteurs ou boîtes de vitesses hélicoïdaux en ligne — sont toujours réversibles et peuvent être entraînés en marche arrière librement.
Oui — les engrenages hélicoïdaux en acier nécessitent une lubrification pour un fonctionnement efficace et durable. L'action de glissement entre les dents hélicoïdales (due à l'angle de hélice) est supérieure à celle des engrenages droits, générant plus de chaleur. La viscosité de l'huile de lubrification doit être choisie en fonction de la vitesse de ligne de pas, de la charge et de la température de fonctionnement — généralement ISO VG 150–320 pour les réducteurs d'engrenages hélicoïdaux industriels. L'exception est engrenages hélicoïdaux en plastique (POM, Nylon) : ceux-ci fonctionnent souvent à sec car la surface en polymère à faible friction et les charges de contact plus faibles rendent la lubrification inutile ou même nuisible. Dans les petits engrenages hélicoïdaux pour instruments, une application de graisse légère suffit souvent.
Le meilleur matériau dépend de l'application. Pour les réducteurs d'engrenages hélicoïdaux automobiles et industriels: 20CrMnTi (traités en surface, HRC 58–62) est le matériau le plus résistant pour les engrenages hélicoïdaux soumis à de fortes charges cycliques. Pour l'industrie lourde: 42CrMo4 traités en profondeur. Pour aérospatiale légère: Al 7075-T6 or Titane de grade 5. Pour pompes à engrenages hélicoïdaux et alimentaire/médical : Inox SUS316L. Pour automatisation à faible bruit: Engrenages hélicoïdaux en plastique POM. Pour les environnements à haute température : Engrenages hélicoïdaux miniatures en PEEK. Nous stockons et certifions tous ces matériaux avec des certificats de moulin complets.
Pour une résistance maximale à la fatigue de surface et de flexion, acier 20CrMnTi trempé en case (carburé à une profondeur de 0,8–1,2 mm, HRC de surface 58–62, HRC du noyau 30–45) est le choix standard pour les engrenages hélicoïdaux haute performance dans les boîtes de vitesses automobiles. l'acier à outils M2 fraisés selon la norme DIN 4, atteignent la dureté de surface la plus élevée mais sont plus cassants. Pour les engrenages hélicoïdaux aérospatiaux où le poids est important, Titane de grade 5 offre la meilleure résistance spécifique. Pour les engrenages hélicoïdaux en plastique, PEEK GF30 offre la meilleure résistance à la poids parmi les polymères d'ingénierie.
L'angle de helix pour les engrenages hélicoïdaux équilibre la réduction du bruit, la capacité de charge et la poussée axiale. En pratique : 15°–25° est la plage la plus courante pour les boîtes de vitesses industrielles et automobiles — cela offre une amélioration significative du rapport de contact et du bruit par rapport aux engrenages droits tout en maintenant la poussée axiale gérable. Angles de hélice de 30°–45° (utilisé dans les boîtes de vitesses de turbines à grande vitesse) maximisent la douceur mais nécessitent des roulements de poussée robustes ou une configuration à hélice double. Engrenages hélicoïdaux standard les fournisseurs du catalogue utilisent généralement des angles de hélice de 15° ou 19,5° pour l'interchangeabilité. Pour les engrenages hélicoïdaux sur mesure, nos ingénieurs recommandent 20° comme valeur par défaut sauf si votre application exige autrement.
La règle des 17 dents stipule qu'un engrenage à pignon à denture droite avec un angle de pression de 20° doit comporter au moins 17 dents pour éviter la sous-denture. Pour engrenages hélicoïdaux, le nombre effectif de dents est le nombre virtuel de dents (dents réelles ÷ cos³ψ, où ψ est l'angle de hélice), qui est toujours supérieur au nombre réel. Cela signifie qu'un engrenage hélicoïdal peut avoir moins de dents physiques que 17 sans sous-denture — l'un des avantages des engrenages hélicoïdaux par rapport aux engrenages droits pour des réductions compactes à rapport élevé en une seule étape. Par exemple, un pignon hélicoïdal avec 14 dents réelles à 20° d'hélice a un nombre virtuel de dents d'environ 16,8, bien au-dessus de la limite de sous-denture. Pour des nombres de dents très faibles, nos ingénieurs appliquent un décalage de profil pour éliminer complètement la sous-denture.
Obtenir un devis
Envoyez votre dessin. Obtenez un devis.
Chaque demande comprend une revue DFM — faisabilité des tolérances, confirmation du matériau et approche du processus avant le début de la production. MOQ 1 pièce.
24hr
Réponse au devis
Quantité Minimum de Commande 1
Prototypes OK
ISO
9001:2015
📐
Revue DFM sur chaque demande
Faisabilité des tolérances, stratégie de fixation et confirmation des matériaux. Retour spécifique et exploitable — pas de refus générique.
🎯
Inspection du premier article — Standard
Rapport FAI sur chaque nouvelle série. Certificats de matériaux et de traitement de surface inclus avec chaque expédition.
🔄
Même processus : Prototype à Production
Le plan de processus de votre prototype s'applique aux lots de production. Pas de requalification lors de la montée en gamme.
⚙
Usinage CNC 3 / 4 / 5 axes + tournage
Pièces structurelles complexes, arbres, boîtiers et composants de transmission. Métaux et plastiques d'ingénierie.
ISO 9001:2015Fraisage 3/4/5 axesTournage CNCInspection CMMLivraison mondiale