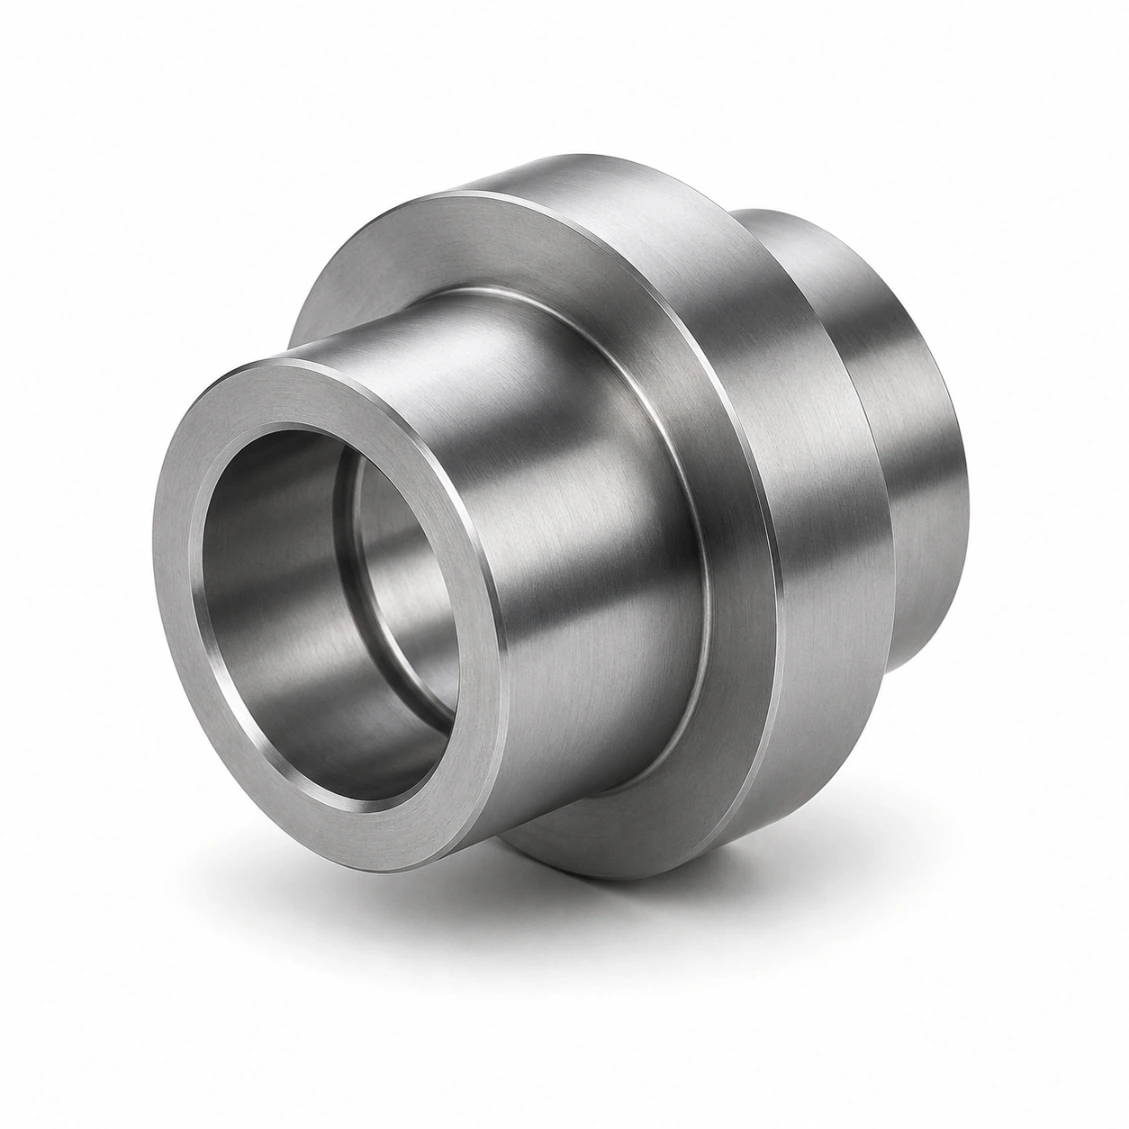
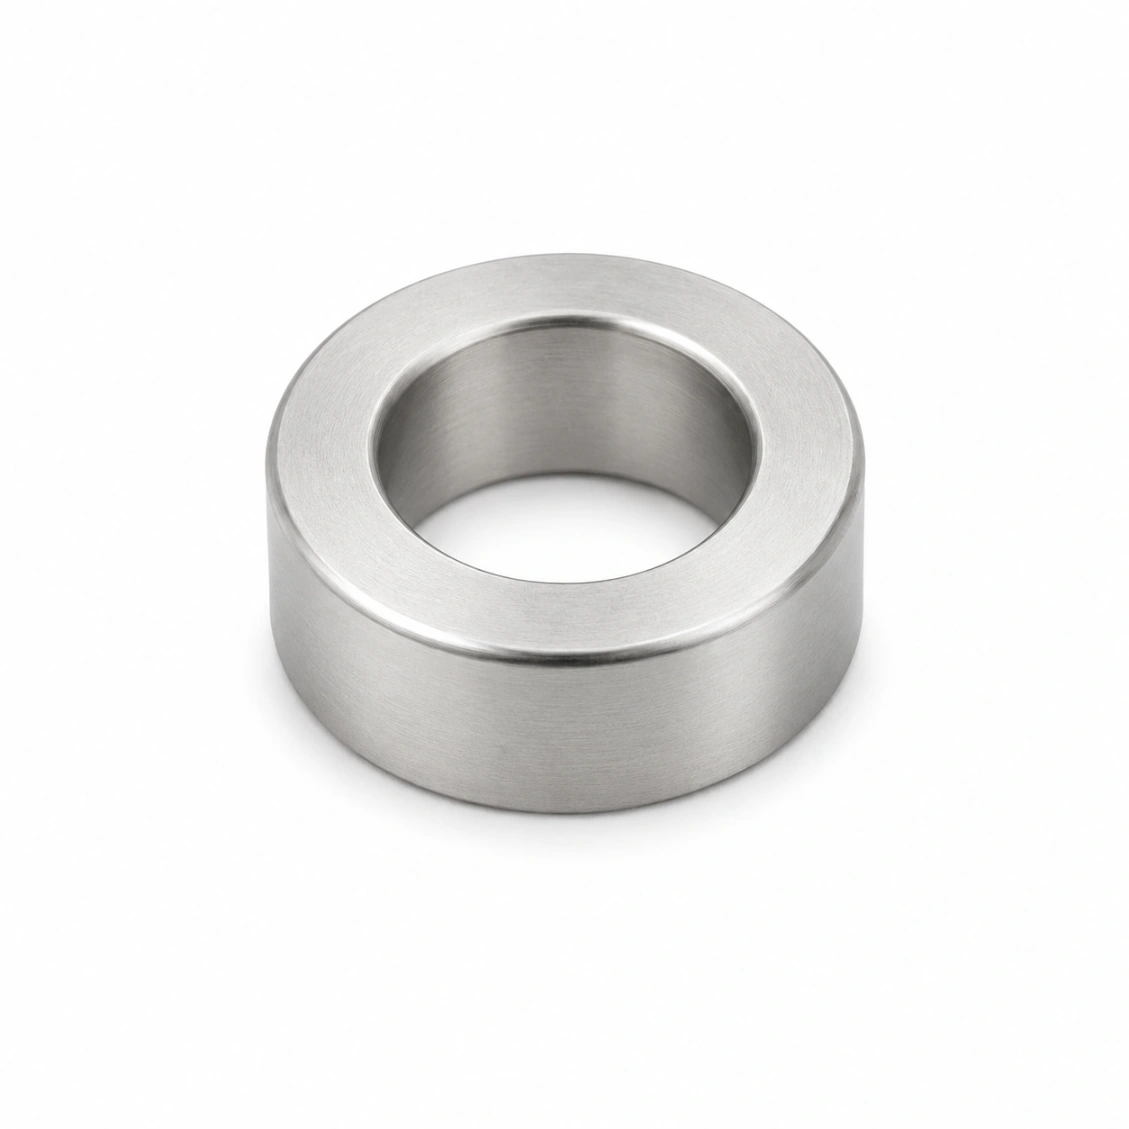
Manchons de transmission usinés avec précision CNC, entretoises et douilles d'adaptation pour boîtes de vitesses, servomoteurs
et systèmes de mouvement de précision. Concentricité du trou ±0.003 mm, déviation du diamètre extérieur ≤ 0.005 mm, finition rectifiée —
aluminium, acier et inoxydable.
Manchons de transmission de précision que nous avons fabriqués
Manchons de précision usinés, entretoises et bagues d'adaptation pour boîtes de vitesses, actionneurs servo, montages d'encodeurs,
logement de roulements et broches de machines-outils.
Des manchons de transmission de précision, de la conception à la finition
Téléchargez votre dessin de manchons de transmission de précision — dimensions, tolérances, matériau et traitement de surface.
01
Télécharger le dessin
STEP, DXF, PDF, ou croquis avec dimensions clés et tolérances.
02
Devis en 48h
Matériau, processus, traitement de surface, et délai ferme.
03
Machine CNC & Inspection
Usinage de précision, traitement thermique, traitement de surface, vérification CMM.
04
Expédition dans le monde entier
Rapport dimensionnel complet. DHL / FedEx / fret maritime.
Avis
Fabricant de manchons de transmission de précision de confiance
★★★★★
"Qualité excellente des manchons de transmission de précision de HXC. Le rapport dimensionnel correspond à notre CMM sur chaque pièce. Délai de livraison comme promis."
AK
Alex K.
Ingénieur Mécanique · France
★★★★★
"La revue DFM de HXC a détecté des problèmes de conception avant la production. Les manchons de transmission de précision finis étaient parfaits."
SL
Sophie L.
Ingénieur Conception · France
★★★★★
"Trois ans à sourcer des manchons de transmission de précision chez HXC. Qualité constante, délais fiables, ingénieurs toujours serviables."
JT
James T.
Ingénieur Senior · France
FAQ
Manchon de transmission de précision — FAQ
Questions fréquentes sur les manchons de transmission de précision, tolérances et applications.
Un manchon de transmission de précision est un pièce cylindrique à paroi fine avec un alésage et un diamètre extérieur usinés avec précision, utilisé pour adapter entre les diamètres d'arbre et de logement dans les boîtes de vitesses, les servomoteurs et les assemblages de roulements. Utilisations courantes : adapter un arbre moteur de Ø20 mm à un alésage d'entrée de boîte de vitesses de Ø25 mm ; espacer axialement des roulements dans un logement ; fournir une surface d'usure durcie pour un alésage de logement. Les paramètres critiques sont le diamètre de l'alésage, le diamètre extérieur, la concentricité entre l'alésage et le diamètre extérieur, la finition de surface et la longueur.
HXC réalise une concentricité de l'alésage à l'OD de ±0,003 mm TIR en standard sur les manchons de transmission de précision,
par rectification de l'alésage et de l'OD dans la même configuration sans repositionnement. Une
concentricité plus stricte (±0,001 mm) est disponible pour les applications de broches de précision et d'encodeurs moyennant un coût supplémentaire
et un délai de livraison plus long.
42CrMo4 trempés : manchons de boîte de vitesses et d'outils de machine — résistants à l'usure,
stables dimensionnellement. Al 7075-T6 anodisés : adaptateurs d'articulations de robot légers.
SUS316L passivés : applications médicales et alimentaires. Ti Grade 5:
économies de poids dans l'aérospatiale. C45 + chrome dur: manchons de broche d'outil de machine nécessitant une
surface d'usure durcie.
Épaisseur de paroi minimale pratique pour un manchon usiné avec précision : 1,0 mm pour l'acier inoxydable
et l'acier ; 1,5 mm pour l'aluminium (les parois plus fines se déforment lors de l'anodisation). En dessous de 1 mm,
le manchon devient trop flexible pour maintenir la circularité lors de la rectification. Pour les applications à parois très fines,
le nickel électrolytique ou le chrome dur sur un manchon plus épais est souvent une meilleure approche que l'usinage d'un manchon de précision très
fin.
Standard : Ra 0,4 µm sur les surfaces d'OD et d'alésage usinées. Pour les ajustements à pression de roulements : Ra 0,8 µm
OD (une surface plus rugueuse favorise un ajustement de friction cohérent). Pour les interfaces d'arbres d'encodeur : Ra 0,2 µm (plus lisse
réduit la contribution de la déviation par la texture de surface). Pour les manchons de broche en chrome dur : Ra 0,1–0,2 µm après
rectification du chrome.
Pour le roulement extérieur inséré (fixe) : tolérance OD P6 ou P7 (légère interférence).
Pour les boîtiers à bague extérieure rotative : tolérance du diamètre extérieur H7 (jeu de glissement). Les tolérances d'alésage
pour l'installation de la bague intérieure dépendent du diamètre intérieur du roulement — typiquement k5 ou m5 pour les ajustements à bague intérieure fixe. Spécifiez toujours la désignation du roulement et la classe d'ajustement sur le dessin ; les ingénieurs HXC confirment les dimensions correctes du manchon à partir des données du fabricant de roulements.
Oui — HXC usine régulièrement des manchons de précision avec des rainures de clavette, des trous taraudés, des gorges d'huile,
des gorges pour circlips et des faces de bride intégrées. Toutes les caractéristiques sont réalisées en une seule configuration 5 axes
pour maintenir la concentricité. Exemples : un manchon de transmission avec un alésage rainuré et une gorge de distribution d'huile ; un manchon adaptateur de roulement avec un filetage de verrouillage et une bride de butée intégrée.
Prototype (1–5 pièces, tourné + rectifié) : 4–7 jours. Petite série (20–100 pièces) : 7–12 jours. Production
(200–2 000 pièces) : 10–16 jours. Manchons chromés durs : ajouter 3–5 jours. Acier inoxydable ou titane : ajouter 2–3 jours.
Obtenir un devis
Envoyez votre dessin. Obtenez un devis.
Chaque demande comprend une revue DFM — faisabilité des tolérances, confirmation du matériau et approche du processus avant le début de la production. MOQ 1 pièce.
24hr
Réponse au devis
Quantité Minimum de Commande 1
Prototypes OK
ISO
9001:2015
📐
Revue DFM sur chaque demande
Faisabilité des tolérances, stratégie de fixation et confirmation des matériaux. Retour spécifique et exploitable — pas de refus générique.
🎯
Inspection du premier article — Standard
Rapport FAI sur chaque nouvelle série. Certificats de matériaux et de traitement de surface inclus avec chaque expédition.
🔄
Même processus : Prototype à Production
Le plan de processus de votre prototype s'applique aux lots de production. Pas de requalification lors de la montée en gamme.
⚙
Usinage CNC 3 / 4 / 5 axes + tournage
Pièces structurelles complexes, arbres, boîtiers et composants de transmission. Métaux et plastiques d'ingénierie.
ISO 9001:2015Fraisage 3/4/5 axesTournage CNCInspection CMMLivraison mondiale