
Наука о гальваническом покрытии: основные компоненты и принцип работы
Задумывались ли вы когда-нибудь, как необработанная, обработанная на станке с ЧПУ стальная деталь вдруг приобретает безупречное, зеркальное хромовое покрытие или антикоррозийный золотой слой? Всё сводится к процессу электроосаждения, специализированной технологии финишной обработки поверхности, которую мы используем для нанесения тонкого слоя металла на исходный материал.
В основе гальваники лежит постоянный электрический ток (DC) , который запускает химическую реакцию в жидком растворе. Управляя этим электрическим зарядом, мы можем изменять физические и механические свойства детали, повышая её устойчивость к коррозии, электропроводность, и общую прочность.
Ключевые компоненты объяснены
Для получения идеального, равномерного покрытия установка требует совместной работы четырёх важных элементов внутри электролитической ванны:
- Катод (деталь): Это отрицательный электрод. Это металлическая основа или деталь, которую вы хотите покрыть.
- Анод (металл для покрытия): Это положительный электрод. Он состоит из металла-источника, который вы хотите осадить на свою деталь (например, никель, медь или цинк).
- Электролитическая ванна: Специализированный химический раствор, содержащий растворённые ионы металла для покрытия. Он служит «магистралью» для перемещения ионов.
- Источник питания: Источник питания, обеспечивающий стабильный постоянный ток (DC) для работы всего процесса.
Пошаговый электрохимический механизм
Настоящая магия происходит на молекулярном уровне благодаря точным редокс-реакциям (восстановление и окисление). Вот как именно мы осуществляем это шаг за шагом:
- Активация тока: Мы погружаем как анод, так и катод в химическую ванну и включаем источник постоянного тока.
- Окисление на аноде: Электрический ток заставляет атомы металла на положительном аноде терять электроны. Эта реакция окисления растворяет твердый металл в ванне в виде положительно заряженных ионов металла.
- Миграция: Эти недавно освобожденные ионы металла естественным образом притягиваются к отрицательно заряженному катоду (вашей детали) через раствор.
- Восстановление на катоде: Когда ионы металла достигают вашей детали, они получают электроны в результате реакции восстановления.
- Осаждение твердого вещества: Когда ионы получают электроны, они снова превращаются в твердые атомы металла, прочно связываясь с поверхностью для создания особо прочного жертвенного покрытия с превосходными адгезионными свойствами.
Управляя плотностью тока и временем пребывания в ванне, мы достигаем точного, равномерного толщина покрытия адаптировано под ваши конкретные инженерные требования.
Пошаговый рабочий процесс промышленного электроплазирования
Для достижения безупречной отделки в процессе электродепозиции требуется тщательный, многоэтапный рабочий процесс. В HXCNC мы рассматриваем электроплазирование как точную науку. Если поверхность не подготовлена идеально, толщина покрытия будет неравномерной, и слой со временем начнет отслаиваться.
Вот как необработанная, точно обработанная деталь проходит через нашу промышленную линию электроплазирования.
Фаза 1: Предварительная обработка и подготовка поверхности (Критично для адгезии)
Невозможно получить отличные свойства сцепления, если наносить покрытие на масло, оксиды или микроскопический мусор. Предварительная обработка, пожалуй, самая важная фаза всей техники отделки поверхности.
- Механическая очистка: Детали подвергаются полировке, шлифовке или пескоструйной обработке для устранения физических дефектов поверхности, окалины и заусенцев.
- Химическое обезжиривание: Щелочные ванны удаляют охлаждающие жидкости, масла и жир, оставшиеся после обработки на станках с ЧПУ. Это особенно важно для сложных геометрий, таких как высокоточная шпуля клапана, где даже микроскопический слой масла может испортить покрытие.
- Кислотное травление: Кратковременное погружение в кислотный раствор удаляет поверхностные оксиды и ржавчину, оставляя химически чистый, необработанный субстрат, готовый к сцеплению.
- Промывка: Тщательная промывка деионизированной водой между каждым этапом предотвращает перекрестное загрязнение химических ванн.
Фаза 2: Выполнение покрытия
Когда субстрат становится химически чистым, он поступает в основную электролитическую ванну для непосредственного нанесения покрытия.
- Погружение: Инженерные детали устанавливаются на специальные стойки или помещаются в барабаны, затем погружаются в химический раствор.
- Активация тока: Мы подаем точный постоянный электрический ток (DC) в систему. Детали выступают в роли катода (отрицательного электрода), а металл для покрытия — в роли анода (положительного электрода).
- Окислительно-восстановительные реакции: Электрический ток вызывает процессы восстановления и окисления. Ионы металла перемещаются через электролитический раствор и осаждаются на поверхности компонента, создавая равномерное жертвенное покрытие или функциональный слой.
- Контроль плотности тока: Мы строго регулируем плотность тока и время погружения, чтобы контролировать точную толщину покрытия с точностью до микрона.
Этап 3: Постобработка и контроль качества
Процесс не заканчивается, когда деталь выходит из ванны. Постобработка обеспечивает долговечность, внешний вид и эксплуатационные характеристики готового изделия.
- Промывка и нейтрализация: Детали тщательно промываются для удаления остатков раствора для покрытия или кислот.
- Отжиг (устранение водородной хрупкости): Детали из высокопрочной стали подвергаются отжигу в специальных печах для предотвращения водородной хрупкости, чтобы металл не становился хрупким под нагрузкой.
- Пассивация или герметики: Для определённых металлов наносится химическое конверсионное покрытие для дополнительного повышения коррозионной стойкости.
- Контроль качества: Каждая партия проходит строгий контроль качества. Мы проверяем толщину покрытия, прочность сцепления и визуальную однородность, чтобы гарантировать соответствие компонентов строгим промышленным стандартам России.
Основные промышленные методы гальванического покрытия

Выбор правильной технологии финишной обработки поверхности полностью зависит от геометрии, размера и объёма производства вашей детали. Для различных применений требуются определённые настройки процесса электроосаждения для обеспечения равномерной толщины покрытия и оптимальных свойств адгезии.
Вот обзор четырёх основных промышленных методов гальванического покрытия, которые мы используем для получения высококачественных покрытий.
Барабанное гальваническое покрытие
Барабанное покрытие — основной метод для массовой, экономичной обработки мелких деталей.
- Как это работает: Детали помещаются внутрь вращающегося не проводящего ток барабана, погруженного в электролитическую ванну. Перемешивание обеспечивает электрический контакт, позволяя деталям равномерно покрываться.
- Лучше всего подходит для: Крепежа, винтов, гаек, мелких штамповок и массовой фурнитуры.
- Преимущества: Очень экономично; одновременно обрабатывает большие объемы; исключает необходимость индивидуального крепления деталей.
- Недостатки: Не подходит для хрупких, крупных или сложных компонентов, которые могут погнуться или поцарапаться во время перемешивания.
Гальваническое покрытие на стойках
При обработке крупных, сложных или хрупких компонентов предпочтительным инженерным решением является покрытие на стойках.
- Как это работает: Детали надежно закрепляются на прочных металлических стойках с помощью приспособлений, зажимов или проволоки. Эти стойки удерживают детали неподвижно во время погружения в ванну, направляя постоянный электрический ток (DC) точно к каждому компоненту.
- Лучше всего подходит для: Крупные конструкционные детали, сложные медицинские устройства и высокоточные детали, изготовленные на ЧПУ. Например, мы используем специальные стойки при нанесении защитных покрытий на сложные компоненты теплового управления, такие как прочная водяная охлаждающая пластина чтобы обеспечить соблюдение критических допусков.
- Преимущества: Предотвращает повреждение деталей; обеспечивает превосходный контроль плотности тока; идеально подходит для сложных форм.
- Недостатки: Более высокие затраты на труд из-за ручной установки; меньшая производительность по сравнению с барабанным методом.
Быстрое сравнение покрытия на стойках и барабанного покрытия
| Особенность | Барабанное гальваническое покрытие | Гальваническое покрытие на стойках |
|---|---|---|
| Размер детали | Мелкие, прочные изделия | Крупные, сложные или хрупкие изделия |
| Объем производства | Высокий объем, массовая обработка | Низкий или средний объем |
| Стоимость за деталь | Низко | Высокий |
| Риск повреждения | Умеренный (из-за перемешивания) | Низкий (детали остаются неподвижными) |
Импульсное гальваническое покрытие
Импульсное покрытие отходит от традиционного постоянного тока, используя быстрые электрические импульсы для совершенствования процесса электроосаждения.
- Как это работает: Ток быстро чередуется между определённым уровнем постоянного тока и нулём (или обратным током). Это периодическое прерывание изменяет окислительно-восстановительные реакции на химическом уровне.
- Лучше всего подходит для: Высокоточная электроника, полупроводники и специализированные компоненты для аэрокосмической отрасли.
- Преимущества: Значительно улучшает равномерность толщины покрытия; снижает внутренние напряжения в покрытии; позволяет увеличить скорость осаждения.
- Недостатки: Требует современных, дорогих источников питания и точной калибровки.
Гальваническое покрытие с использованием катушки (непрерывное)
Для высокоскоростных, непрерывных производственных линий гальваническое покрытие с использованием катушки обеспечивает непревзойдённую эффективность для длинных гибких материалов.
- Как это работает: Непрерывная полоса подложки проходит через серию станций предварительной обработки, электролитической ванны и последующей обработки с контролируемой скоростью.
- Лучше всего подходит для: Штампованные металлические полосы, катушки проволоки, разъёмы и рамки выводов.
- Преимущества: Исключительно высокая производительность; чрезвычайно стабильное качество; позволяет избирательно наносить покрытие на определённые участки для экономии драгоценных металлов.
- Недостатки: Ограничено гибкими материалами, которые можно наматывать на катушки; высокие первоначальные затраты на оснастку и автоматизацию.
Распространённые металлы для гальванического покрытия и их инженерные преимущества
Выбор подходящего металла для процессу электроосаждения — это не только вопрос внешнего вида; важно подобрать физические свойства покрытия к конкретным требованиям применения. В нашей мастерской мы уделяем внимание тому, как эти металлы взаимодействуют с основными материалами для обеспечения долговечности и высокой производительности.
| Металл для покрытия | Основное инженерное преимущество | Типичные области применения |
|---|---|---|
| Цинк | Превосходная жертвенного покрытия для предотвращения коррозии. | Крепёж, автомобильные кронштейны и фурнитура. |
| Никель | Исключительная износостойкость и блеск. | Декоративные накладки, шестерни и внутренних втулках со шлицами. |
| Хром | Высокая твёрдость и низкий коэффициент трения. | Гидроцилиндры, инструменты и детали двигателей. |
| Медная | Отлично электропроводность и теплопередача. | Производство печатных плат и подслой для адгезии. |
| Золото/Серебро | Максимальная электропроводность и устойчивость к окислению. | Премиальная электроника и телекоммуникационные разъёмы. |
| Олово | Высокая паяемость и нетоксичность. | Оборудование для пищевой промышленности и электронные компоненты. |
Почему выбор металла имеет значение
Выбор металла напрямую влияет на технологию финишной обработки поверхности и в целом на толщина покрытия требуемое для выполнения работы.
- Коррозионная стойкость: Цинк и никель являются отраслевыми стандартами для предотвращения окисления в агрессивных средах.
- Твердость: Твердое хромирование является основным выбором для промышленных компонентов, подвергающихся постоянному трению и абразивному износу.
- Проводимость: Для электрических компонентов медь и серебро обеспечивают минимальные потери сигнала и нагрев.
- Адгезия: Некоторые металлы служат “подслоем” для улучшения адгезионными свойствами последующих покрытий на сложных подложках.
Когда мы выполняем Механическую обработку корпусов ЧПУ, выбор правильного металла для покрытия — это завершающий этап, гарантирующий, что деталь выдержит условия эксплуатации и сохранит точные допуски.
Совместимость материалов: Какие подложки можно гальванизировать?
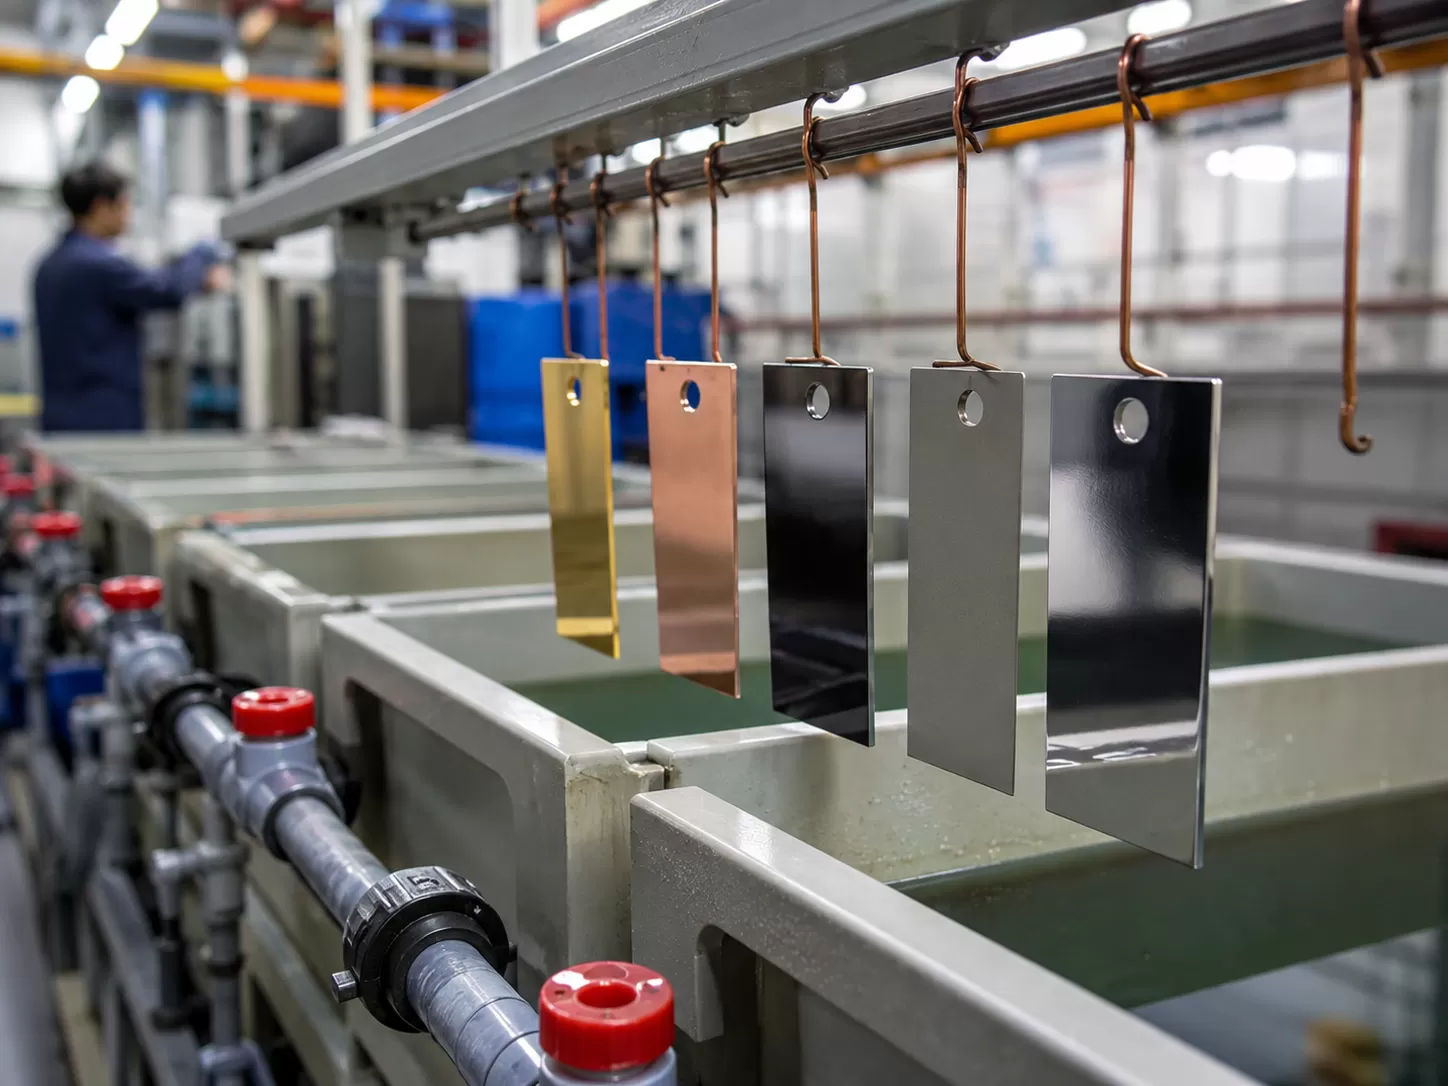
Выбор правильного материала подложки определяет успех процесса электроосаждения. Хотя металлы традиционно используются для покрытия, современные методы финишной обработки позволяют наносить покрытия на невероятно широкий спектр материалов для повышения коррозионной стойкости, износостойкости и улучшения внешнего вида.
Проводящие металлы
Стандартные металлы легче всего покрывать, так как они естественным образом выступают в роли катода в электролитической ванне. К наиболее распространённым проводящим подложкам относятся:
- Сталь и железо: Часто покрываются цинком или хромом для превосходной защиты от ржавчины.
- Медь и латунь: Высокопроводящие металлы, которые легко принимают слои покрытия, часто используются в качестве подслоев.
- Алюминий: Лёгкий металл, но требует специальной предварительной обработки цинкатом для обеспечения прочного сцепления.
- Суперсплавы: Специализированные материалы, такие как CNC-деталей из никелевых сплавов требуют точной химической активации для получения безупречного и высокопрочного покрытия.
Особые сложности при механической обработке
Механически обработанные детали создают уникальные трудности на этапе гальванизации. Острые углы, глубокие глухие отверстия и сложная геометрия изменяют плотность тока во время процесса гальваники.
- Острые кромки: Высокая плотность тока вызывает наращивание покрытия на углах, что приводит к хрупкости кромок.
- Углубления и отверстия: Области с низкой плотностью тока получают более тонкое жертвенное покрытие или могут остаться вовсе без покрытия без специального инструмента.
- Шероховатость поверхности: Грубые следы обработки могут задерживать масла или химикаты для гальваники, что портит покрытие. Точная подготовка поверхности обязательна для обеспечения надёжного сцепления.
Гальваническое покрытие на непроводящих подложках
Гальваника не ограничивается только металлами. Непроводящие материалы, такие как пластик (ABS, поликарбонат) и керамика, могут быть подвергнуты гальваническому покрытию с помощью специальной химической обработки, делающей поверхность проводящей.
- Травление: Подложка химически шерохуется для создания микроскопических пор, обеспечивающих механическую сцепку.
- Сенсибилизация и активация: Деталь погружается в раствор благородного металла (например, палладия) для осаждения микроскопического проводящего слоя.
- Химическое никелирование: Тонкий автокаталитический слой никеля или меди наносится без использования прямого электрического тока (DC).
- Стандартное гальваническое покрытие: После того как деталь становится проводящей, она помещается в стандартную электролитическую ванну для нанесения окончательного твердого хромового покрытия или декоративной отделки.
Основные преимущества и ключевые области применения гальваники
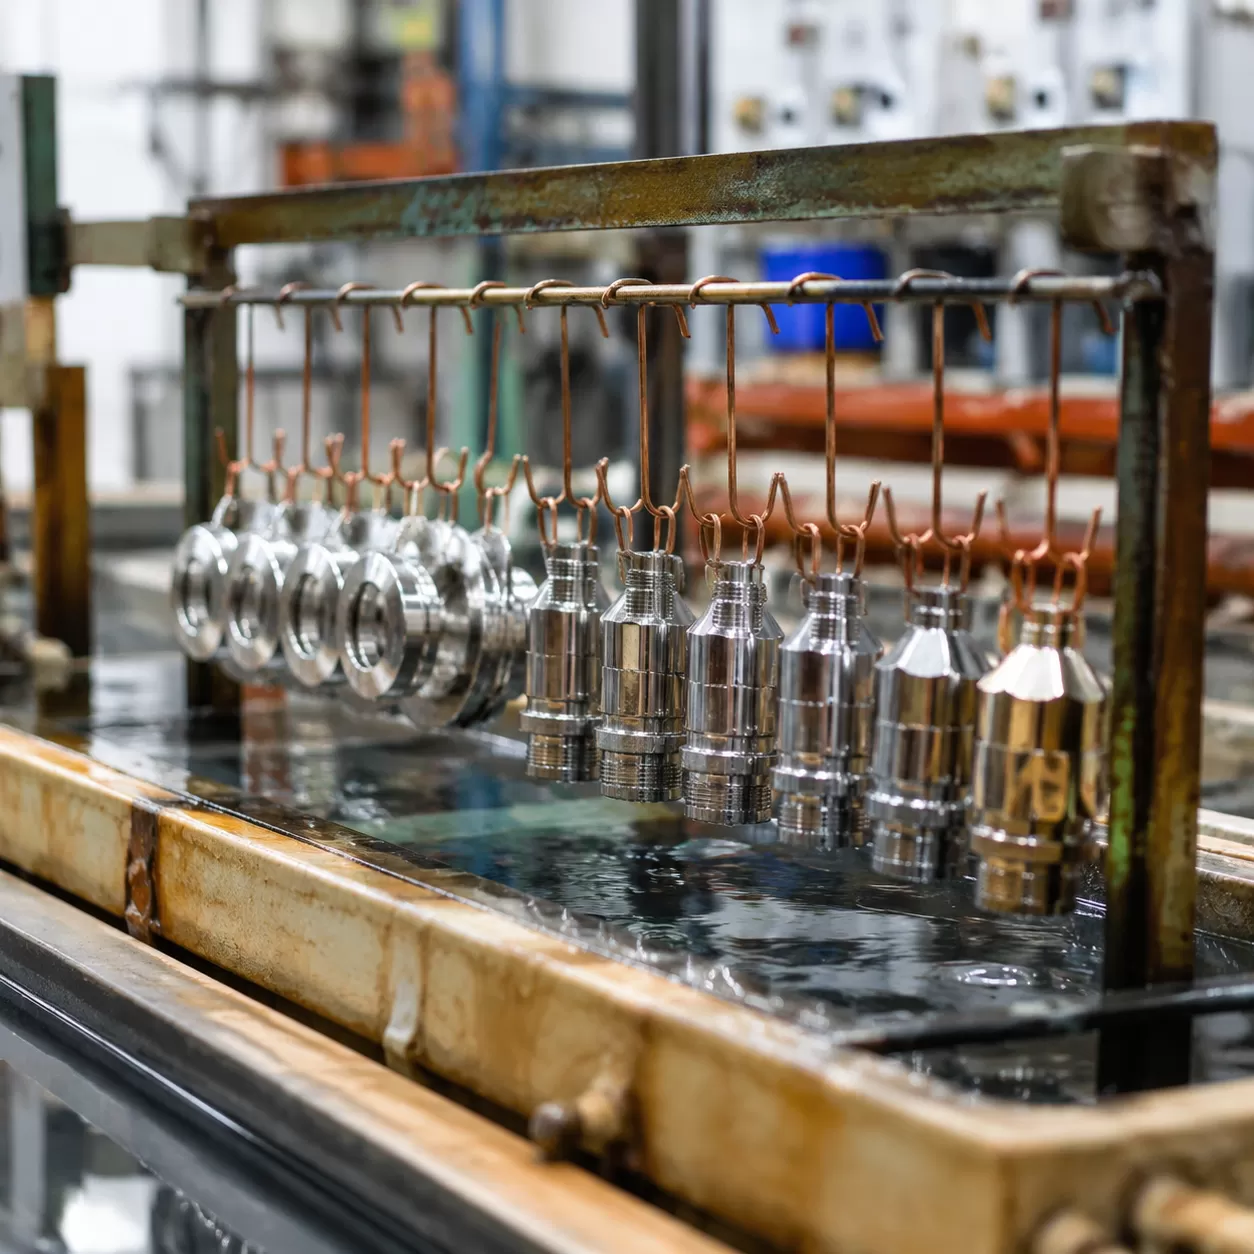
Гальваника — это революционный метод финишной обработки поверхности, который делает гораздо больше, чем просто изменяет внешний вид детали. С помощью прямого электрического тока (DC) для осаждения тонкого слоя металла на подложку мы можем кардинально изменить её физические и химические свойства.
Независимо от того, нужно ли повысить электрическую проводимость, остановить коррозию или придать потребительскому продукту премиальный вид, процесс электродепонирования обеспечивает предсказуемые и высокоэффективные результаты.
Функциональные свойства: больше, чем просто поверхность
В сложных инженерных задачах функциональные преимущества гальваники имеют решающее значение. Мы используем определённые металлические покрытия для достижения конкретных механических характеристик.
- Коррозионная стойкость: Нанесение жертвенного покрытия, такого как цинк или кадмий, защищает основной металл от агрессивных сред и влаги.
- Износ и твёрдость: Твердое хромирование значительно увеличивает твёрдость поверхности, снижает трение и продлевает срок службы движущихся механических деталей.
- Электрическая и тепловая проводимость: Покрытие непроводящих или слабо проводящих деталей золотом или серебром обеспечивает отличную передачу сигнала с минимальным сопротивлением.
- Улучшенные адгезионные свойства: Гальваническое покрытие может служить подслоем, который улучшает сцепление для последующей покраски или нанесения специальных покрытий.
| Металл для покрытия | Основное функциональное преимущество | Типовые промышленные применения |
|---|---|---|
| Золото | Исключительная электрическая проводимость и устойчивость к окислению | Авиакосмическая электроника, высококлассные разъёмы |
| Никель | Превосходная износостойкость и защита от коррозии | Автомобильные клапаны, внутренние компоненты камеры |
| Цинк | Экономичное жертвенное покрытие для предотвращения ржавчины | Крепёж, кронштейны, строительная фурнитура |
| Хром | Высокая твёрдость, низкое трение и устойчивость к царапинам | Гидравлические штоки, промышленные штампы |
Эстетические и декоративные улучшения
Хотя функциональность обеспечивает работоспособность деталей, внешний вид продаёт продукт. Гальваническое покрытие превращает необработанные, тусклые или обработанные детали в визуально привлекательные изделия с высокой эстетической ценностью.
Благодаря точному контролю электролитической ванны и плотности тока мы достигаем однородных покрытий — от зеркального глянцевого хрома до стильного современного матового никеля. Эти декоративные улучшения не только выглядят премиально — они обеспечивают прочный слой, устойчивый к потускнению, отпечаткам пальцев и ежедневному износу, что позволяет потребительским товарам сохранять свой престижный вид даже при интенсивной эксплуатации.
Ключевые отраслевые применения
Гальваническое покрытие — это базовый процесс практически для всех основных производственных отраслей России.
- Авиакосмическая и оборонная промышленность: Точное гальваническое покрытие обеспечивает важную термозащиту и надёжную электрическую проводимость для критически важных бортовых систем и прочных компоненты БПЛА-дронов работа в условиях экстремальных экологических нагрузок.
- Автомобильная промышленность: От декоративных хромированных накладок до функциональных цинк-никелевых покрытий на тормозных суппортах и крепеже под капотом — гальваника продлевает срок службы автомобилей.
- Электроника и полупроводники: Микропроцессоры, печатные платы и разъёмы зависят от сверхтонкого осаждения золота и меди для обеспечения безупречной передачи данных.
- Медицинские изделия: Хирургические инструменты и имплантаты используют биосовместимое покрытие из золота или титана для обеспечения стерильности, коррозионной стойкости и безопасного взаимодействия с тканями человека.
Проектирование деталей для оптимальных результатов гальваники: взгляд инженеров HXCNC
Безупречная отделка обработанных деталей начинается не в гальванической ванне, а на чертёжной доске. В HXCNC мы знаем, что успешное гальваническое покрытие во многом зависит от грамотной геометрии детали. Если деталь спроектирована без учёта процесса финишной обработки, возникает риск неравномерной толщины покрытия, задержки химикатов и преждевременного выхода детали из строя.
Эффект “плотности тока”
Во время процесса электродепонирования постоянный электрический ток (DC) распределяет ионы металла по детали. Однако электрический ток не распространяется равномерно. Он концентрируется на острых углах, внешних кромках и выступах, вызывая высокую плотностью тока что приводит к образованию толстых, хрупких отложений.
Наоборот, глубокие углубления, внутренние резьбы и глухие отверстия страдают от низкой плотности тока, что приводит к тонкому или полностью отсутствующему защитному покрытию. Управление этим распределением тока — секрет достижения равномерной толщины покрытия по всей поверхности материала.
Правила DFM (проектирование для производства) для гальваники
Чтобы обеспечить оптимальное сцепление и равномерную отделку, инженеры должны внедрять специальные правила DFM (проектирования для производства) уже на этапе создания CAD-модели:
- Переосмыслите кромки: Заменяйте острые углы 90 градусов плавными радиусами и скруглениями. Минимальный радиус 0,76 мм (0,030 дюйма) помогает сгладить плотность тока.
- Дренажные и вентиляционные отверстия: Глубокие углубления и глухие отверстия задерживают жидкость из электролитической ванны. Добавляйте специальные дренажные отверстия, чтобы предотвратить перенос химикатов и обеспечить свободное течение раствора.
- Ослабление резьбы: Накопление покрытия может испортить точные допуски на резьбовых элементах. Проектируйте внутренние резьбы с соответствующим запасом или используйте индивидуальную направляющий вал конструкцию, где точное маскирование защищает критические размеры.
- Точки подвеса: Всегда проектируйте отдельную, не функциональную область, где стойка или провод могут обеспечить надежное электрическое соединение без ухудшения внешнего вида детали.
Бесшовная интеграция ЧПУ-обработки с поверхностной отделкой
В HXCNC мы устраняем разрыв между точной обработкой и выбором современных методов поверхностной отделки. Мы не просто режем металл и передаем его дальше; наша инженерная команда анализирует ваши чертежи, чтобы согласовать траектории обработки с требованиями финальной ванны для покрытия.
Анализируя, как геометрия влияет на окислительно-восстановительные реакции во время покрытия, мы оптимизируем каждый этап — от сырья до финального слоя. Независимо от того, требуется ли вам твердое хромирование для износостойкости или эстетическая отделка для потребительских товаров, наш интегрированный процесс гарантирует детали, которые идеально подходят и надежно работают под нагрузкой.