info@hxcnc.com Шэньчжэн, Китай Ответ в течение 24 часов
Оптические устройства и Инструментальная часть

ЧПУ-обработки решенияКомпоненты оптических устройств и инструментов

Высокоточные обработанные детали для оптических сборок, креплений инструментов, зажимов зондов и стабильных структур настройки.

Мы обрабатываем крепления линз, структуры оптических столов, механизмы тонкой настройки, пластины инструментов, держатели зондов и упорные кольца для метрологии, научного оборудования и систем точной визуализации — с финишной обработкой поверхности и угловыми допусками, требуемыми оптическими характеристиками.

Прецизионные детали для оптики и инструментов
±0.003 мм · Ра 0.4 μm · Инвар / Алюминий / Сталь
±0.003 мм
Точность положения
Ra 0.4 мкм
Отделка поверхности
Инвар / Алюминий / Сталь
Варианты материалов
10–18 дней
Срок изготовления
Промышленные проблемы
Проблемы производства в этой отрасли

Болевые точки в производстве, с которыми наши клиенты в этой отрасли сталкиваются чаще всего — и как мы решаем каждую из них, прежде чем она станет проблемой на вашей сборочной линии.

Структура точной сборки оптического прибора для прецизионной выравнивания

Требования к прецизионному выравниванию

Работа оптической системы напрямую зависит от угловой и линейной точности механических креплений. Смещение оси линзы, эксцентричность и вращательная погрешность ухудшают качество изображения. Мы обрабатываем с таким уровнем, чтобы сохранять оптическое выравнивание во всем диапазоне рабочих температур.

Стабильные интерфейсы крепления при изменении температуры

Структуры инструментов должны сохранять размерные соотношения на протяжении температурных циклов и длительного срока эксплуатации. Выбор материалов (Инвар, Super Инвар), управление остаточным напряжением и отделочная поверхность способствуют устойчивости крепления.

Тонкие структуры в компактных геометриях

Оптические держатели сочетают небольшой общий размер с высокой плотностью функций — диаметры быстр, узлов крепления, резьбы для регулировки и проходы кабелей все конкурируют за одно пространство. Многоосевая обработка является необходимой для этого класса деталей.

Поверхностная и размерная согласованность между наборами

Оптические системы часто используют несколько идентичных или зеркальных структур крепления. Различия в размерах между деталями влияют на воспроизводимость сборки при замене компонентов в процессе монтажа или обслуживания.

Части по фрезеровке
Типичные оптические и инструментальные детали, которые мы производим

Держатели линз, структуры оптической тестовой плиты, кинематические столы, держатели зондов и упоры для определения положения для научных приборов, систем метрологии и прецизионных сборок Imaging.

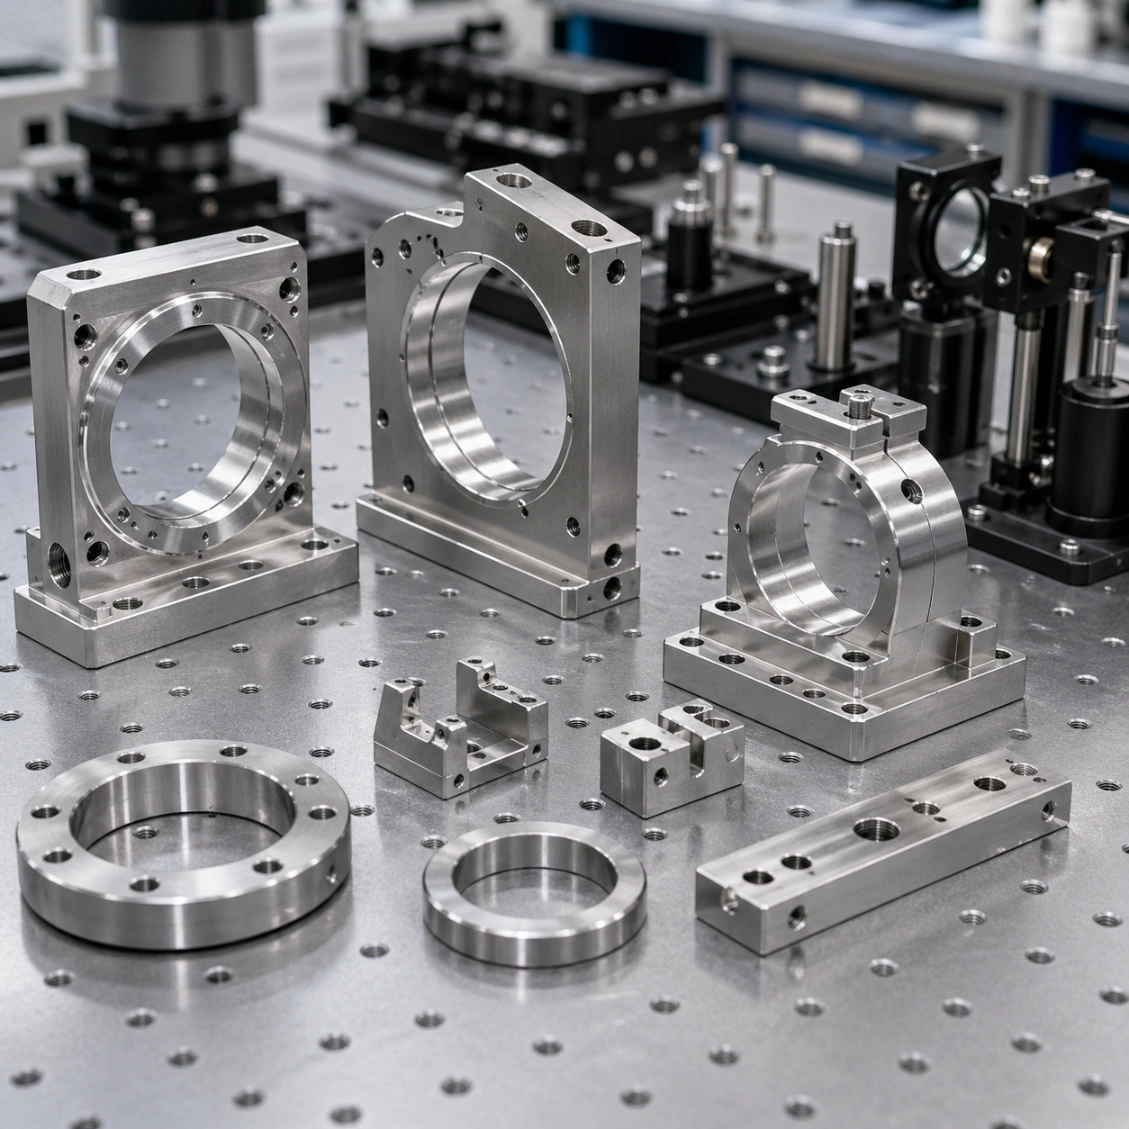
Прецизионная обработка корпуса монтажной линзы
Плита крепления прибора с высокой плоскостностью
Точная база регулировки кинематической опоры
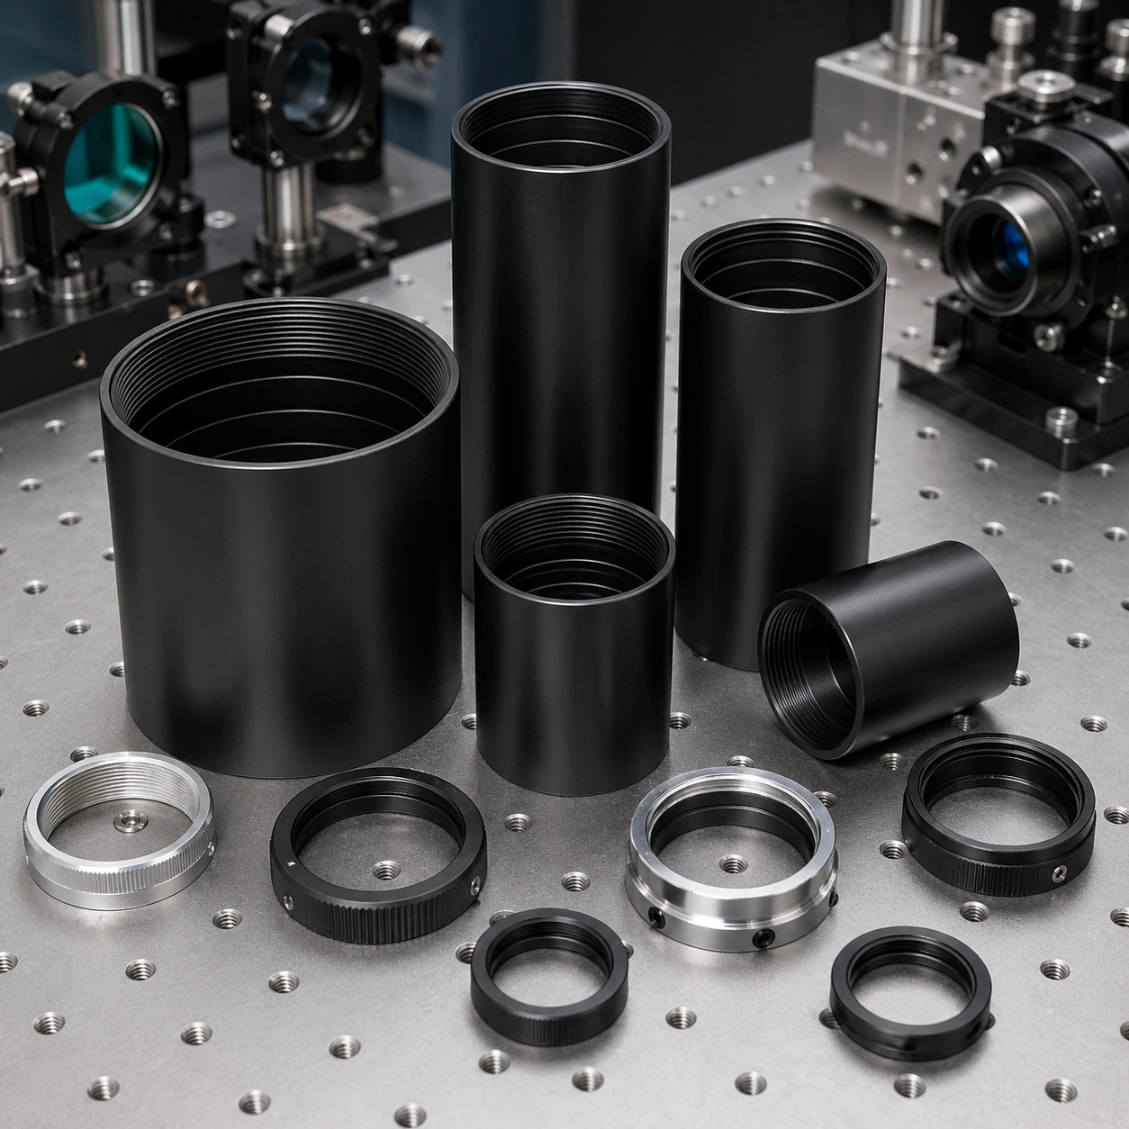
Оптические кожуховые трубки и кольца фильтров
Каретка сцены трансляции и вращения, оптическая
Фиксирующая кольцевая опорная скоба держателя проб
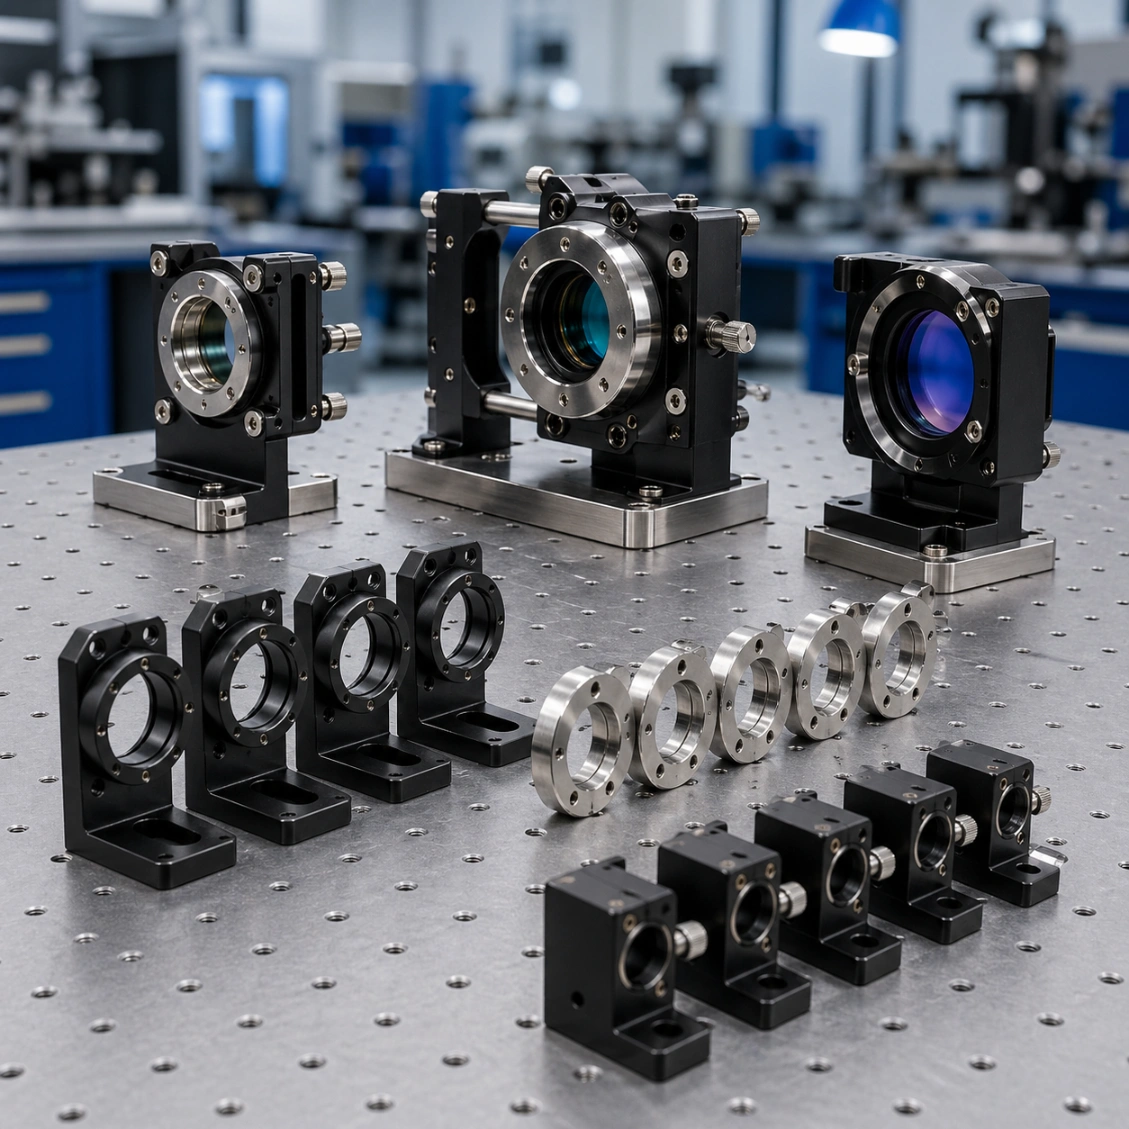
Детали линз и крепления оптики
Держатели линз — C-монт, M42, индивидуальные
Оптические узлы труб
Кольца-поддержки фильтров
Глухие трубы
Кольца диафрагм
Детали приборов и стенда
Платы крепления приборов
Платы-адаптеры оптической стойки
Корпусы поворотного узла
Каретки трансляционной стойки
Платы интерфейса макетной платы
Части позиционирования и зондирования
Базы точной настройки
Корпусы кинематической опоры
Кронштейны держателя зонда
Наборы позиционных колец
Стойкие к вибрациям элементы монтажа
Нужна индивидуальная обйектная крепёжная система или структура прибора? Отправьте чертежи для 24-часовой расчёт цены. Запросить предложение Отправьте ваши чертежи
Наши преимущества
Почему клиенты в этой отрасли сотрудничают с нами

Специфическая обработка, качество и возможности поддержки проектов, соответствующие требованиям этой отрасли — а не общие утверждения.

Прецизионная оптическая установка угловых измерений
Шлифовальная плоская поверхность оптического инструмента
Invar с низким коэффициентом температурного дрейфа — прецизионная обработанная деталь
Черная анодированная оптическая прецизионная компонента
01
ТочнаяAngular точность, необходимая оптической производительности

Мы обрабатываем перпендикулярность и углы квадратности интерфейсов крепления линз до ≤0.01 мм на 100 мм — уровня, который предотвращает tilt оси от ввода аберраций в вашу оптическую систему.

02
Поверхностная отделка на критических апертурах

Поверхности бороздок внутри трубок линз и световых экранирующих устройств обрабатываются до Ra 0.4 мкм и завершаются оптическим затемнением — управляется как единый процесс от одного поставщика.

03
Экспертиза материалов с низким коэффициентом теплового расширения

Invar 36 и Super Invar требуют специальных стратегий обработки, чтобы избежать упрочнения. Мы разработали параметры для этих материалов, обеспечивающие стабильные размеры без дрейфа после поставки.

04
Лучшая стабильность сборки и воспроизводимость выравнивания

Постоянное качество размеров на множестве идентичных креплений обеспечивает корректное выравнивание оптических сборок с первой попытки — меньше итераций проставки, быстрее интеграция системы.

Работаете с Invar 36 или Super Invar? Получите обзор осуществимости на ваш элемент. Получить расчет выполнимости Отправьте ваши чертежи
Как мы помогаем
Как мы помогаем вам строить быстрее и надёжнее

От вашего первого чертежа до стабильной поставки в производство — чёткий процесс, который держит ваш график разработки и производства в рамках.

Оптическое конструкторское чертеж угловое допуск
01
Обзор оптических и механических требований

Мы рассматриваем чертежи креплений в контексте оптической системы — допуски по углу, требования к КЭТ и требования к затемнению подтверждаются перед квотированием.

02
Рекомендации по материалу и процессу

Мы рекомендуем оптимальный материал (алюминий, Invar, нержавеющая сталь) и последовательность процессов (обработка, шлифование, полировка, затемнение) для вашего конкретного применения.

03
Первые образцы с угловым и поверхностным отчетом

Первые детали включают отчет CMM с угловыми измерениями, цилиндричностью, плоскостью и контролем шероховатости поверхности — не только базовые размеры.

04
Постоянное качество партии для мультидетальных систем

Для систем с несколькими идентичными креплениями мы обрабатываем из одной зафиксированной программы и проверяем размерную согласованность по всей партии перед поставкой.

Материалы, процессы и отделки
С чем мы работаем для этой отрасли

Материал, процесс механообработки и отделка поверхности координируются на этапе ценового предложения. Каждая из ниже перечисленных комбинаций проверяется на активных программах заказчиков.

Обычные материалы
6061-T6 алюминийСтандартные оптические крепления, адаптеры для монтажной доски, рамы приборов
Литая алюминиевая плита MIC-6 для инструментовПоверхности эталонной высокой плоскостности, монтажные плиты для оптической стенки
Invar 36 / Super InvarТемпературостойкие конструкции в широком диапазоне температур
Нержавеющая сталь 304 / 316LДержатели зондов, крепления датчиков, коррозионностойшие части приборов
Обработки
Фрезерная обработка по 5 оси
ЧПУ-обработка на токарно-обрабатывающем станке с живой подачей
Прецизионная шлифовка (поверхность и цилиндрическая)
Полировка (плоскость ≤0.005 мм, Ra ≤0.2 мкм)
Зачистка резьбы под оптические интерфейсы
ЭДМ для тонких профилей отверстий
Поверхностная отделка
Черная анодировка (Тип II) Прозрачная анодировка Матовая черная никелировка без электрообработки Пассивация Никелирование без г электрообработки (Invar) Оптическое чернение
Коробки проектов
Образцовые детали из реальных клиентских программ

Выбор завершённых проектов из этой отрасли. Каждая деталь поставлялась с полным отчётом CMM-инспекции и сертификатом материала.

Набор креплений для К-монтажа по стандарту C
Изображение

Набор креплений для К-монтажа по стандарту C

Корпуса линз из алюминия 6061-T6 под К-монтаж. Просверленное отверстие до класса H5, концентричность 0,003 мм TIR. Черное анодирование. 30 наборов для OEM систем машинного зрения. Доставка через 12 дней.
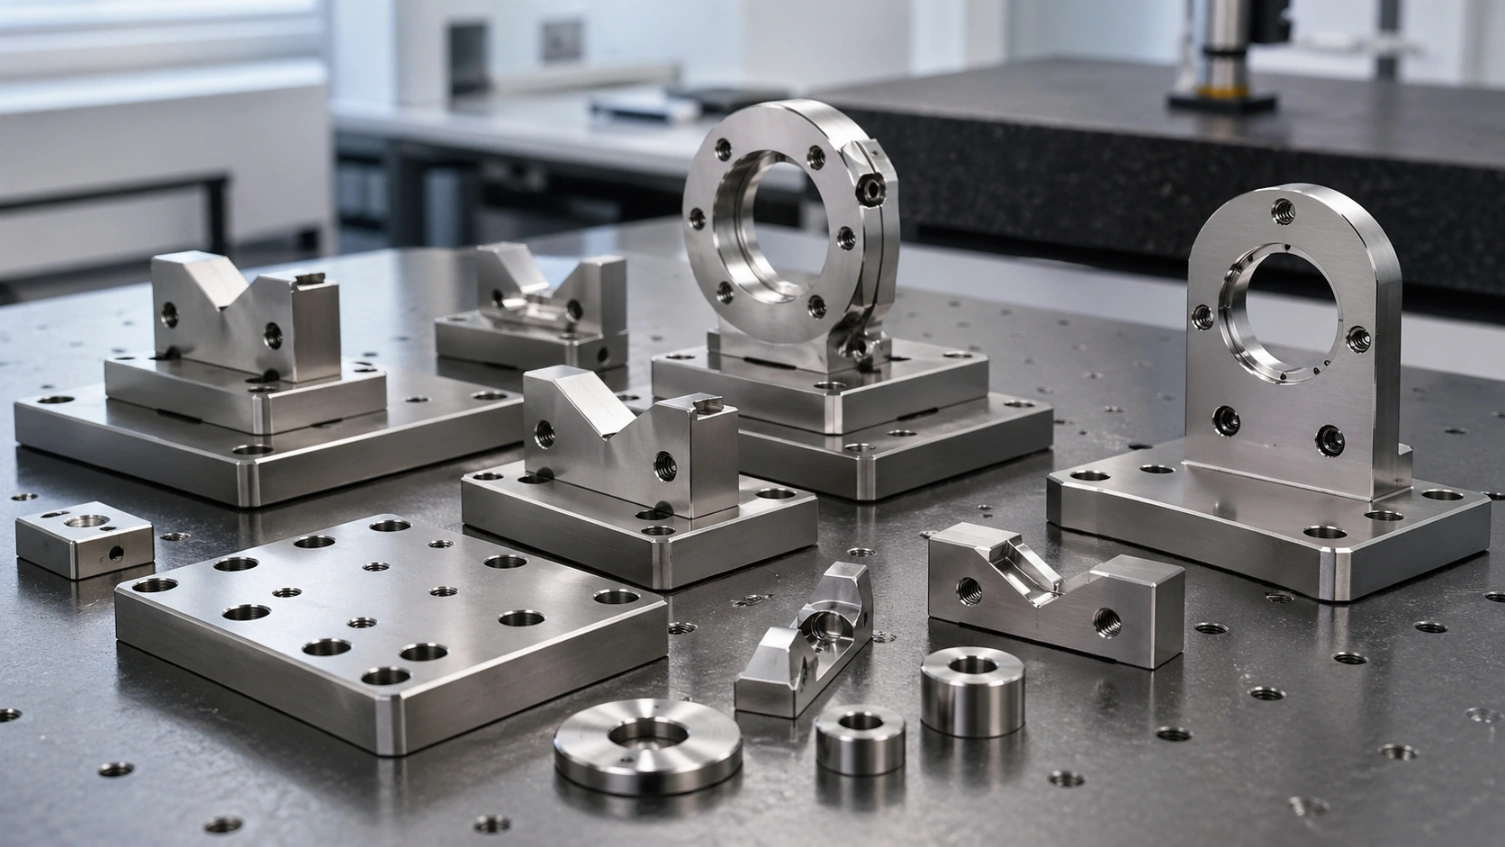
Опора кинематическая из Invar 36
Метрология

Опора кинематическая из Invar 36

Кинематические основания из Invar 36 для прецизионного узла отсчета CMM. Снятое напряжение, V-канавки ±0,002 мм, никелирование без электролитического процесса. Температурный дрейф менее 0,5 мкм/°C.

Опорные пластины для оптической стойки MIC-6
Научный

Опорные пластины для оптической стойки MIC-6

Пластины из алюминия MIC-6, доведенные до плоскости ≤0,008 мм на пролет 500 мм. Анодированы, заготовлена матрица монтажной платы M6. Для сборки лазерной оптики на стойке.

Система крепления зонда
Зонд

Система крепления зонда

Кронштейны держателя зонда из нержавеющей стали 316L для системы метрологического сканирования. ±0,005 мм, пассивированы. 50 комплектов с отчетом по угловым измерениям для каждой партии.

Есть похожий проект оптики или прибора? Предложение с материальным планом в течение 24 часов. Начать ваш проект Отправьте ваши чертежи
Часто задаваемые вопросы

Распространенные вопросы от инженеров и команд по закупкам в этой отрасли. Не можете найти ответ? Спрашивайте напрямую →

Мы обрабатываем проточки крепления линзы до посадки H5. Для резьб интерфейса камер C-маски и M-серии мы обтачиваем опорную поверхность проточки и точной единоразовой обработкой выполняем точение резьбы в той же настройке — что обеспечивает соосность с отклонением не более 0,003 мм TIR.
Да. Мы обрабатываем Invar 36 и Super Invar с использованием твердосплавных инструментов и консервативных параметров, чтобы минимизировать релаксацию деформации. Детали подвергаются снятию остаточного напряжения между циклами черновой и чистовой обработки, где критична размерная стабильность.
Да. Мы полируем плоские эталонные поверхности до Ra ≤ 0.2 μm и плоскостности ≤ 0.005 мм. Плита инструментальная из литьевого алюминия MIC-6 — наша предпочтительная основа для плоских оптических инструментальных пластин благодаря своей выдающейся размерной стабильности после обработки.
Да. Мы обрабатываем конические опоры 3-2-1, устанавливающие пластины с V-канавками и конические скользящие установки на основе флексуры. Глубина V-канавок обрабатывается с последовательностью по глубине до ±0,002 мм и точностью угла ±0,01°.
Чёрная анодировка (MIL-A-8625 Type II, чёрное крашение) является наиболее распространённой отделкой для оптических алюминиевых конструкций. Для очень низкого коэффициента отражения внутренних поверхностей рекомендуется матовая чёрная химическая nickel-покрытие. Пассивация нержавеющей стали используется для креплений зондов и датчиков.
Для Invar 36 и Super Invar мы делаем черновую обработку с остатком 0,5 мм, термообработку для снятия внутренних напряжений при 315°C, затем дообрабатываем до окончательных размеров. Это снимает большую часть остаточных напряжений, индуцируемых механообработкой, и минимизирует смещение по размеру после поставки.
Получить предложение

Отправьте ваш чертеж.
Получить предложение.

Каждое обращение включает DFM-обзор — проверку пригодности допусков, подтверждение материалов и подход процесса до начала производства. MOQ 1 штука.

24hr
Ответ по предложению
Минимальный заказ 1
Прототипы OK
ИСО
9001:2015
📐
DFM-обзор по каждому обращению
Проверка пригодности допусков, стратегия фиксации и подтверждение материалов. Конкретная, действенная обратная связь — без общего сопротивления.
🎯
Первичный контроль — стандарт
FAI-отчет по каждому новому запуску. Сертификаты материалов и сертификации покрытий включаются в каждую поставку.
🔄
Тот же процесс: от прототипа к производству
План процесса от вашего прототипа применяется к производственным партиям. Повторная квалификация не требуется при масштабировании.
⚙
3 / 4 / 5-ось CNC + токарная обработка
Сложные структурные детали, валы, корпуса и компоненты трансмиссий. Металлы и инженерные пластики.
ИСО 9001:2015 Фрезерование 3/4/5 осей Токарная обработка на станках с ЧПУ CMM-инспекция Глобальная доставка