
Știința electrolizării: Componentele de bază și principiul de funcționare
V-ați întrebat vreodată cum o piesă brută, prelucrată CNC din oțel, primește brusc o finisare perfectă, lucioasă ca o oglindă sau un strat de aur rezistent la rugină? Totul se reduce la procesul de depunere electrochimică, o tehnică specializată de finisare a suprafeței pe care o folosim pentru a lega un strat subțire de metal pe un material de substrat brut.
În esență, electroliza folosește un curent electric continuu (DC) pentru a declanșa o reacție chimică într-o soluție lichidă. Prin controlul acestei sarcini electrice, putem modifica proprietățile fizice și mecanice ale unei piese, sporindu-i rezistența la coroziune, conducția electrică, și durabilitatea generală.
Componentele cheie explicate
Pentru a obține o finisare perfectă și uniformă, configurația necesită patru elemente critice care lucrează împreună într-un bainaj electrolitic:
- Electroda Catodică (Piesa): Aceasta este electroda negativă. Este substratul metalic sau piesa pe care doriți să o placăm.
- Electroda Anodică (Metalul de placare): Aceasta este electroda pozitivă. Constă din metalul sursă pe care doriți să îl depuneți pe piesa dvs. (cum ar fi nichel, cupru sau zinc).
- Bainajul electrolitic: O soluție chimică specializată care conține ioni de metal dizolvați ai materialului de placare. Acționează ca autostrada pentru ioni să călătorească.
- Sursa de Alimentare: O sursă de alimentare care furnizează un curent continuu (CC) constant pentru a alimenta întregul proces.
Mecanism Electrochimic Pas cu Pas
Magia reală se întâmplă la nivel molecular prin precise reacții redox (reducere și oxidare). Iată exact cum realizăm acest lucru pas cu pas:
- Activarea Curentului: Scufundăm atât anodul, cât și catodul în baia chimică și pornim sursa de curent continuu.
- Oxidare la Anod: Curentul electric determină atomii de metal de la anodul pozitiv să piardă electroni. Această reacție de oxidare dizolvă metalul solid în baie sub formă de ioni metalici cu sarcină pozitivă.
- Migrare: Acești ioni metalici eliberați sunt atrași în mod natural spre catodul încărcat negativ (partea dumneavoastră) prin soluție.
- Reducere la Catod: Odată ce ionii metalici ajung la piesa dumneavoastră, aceștia captează electroni printr-o reacție de reducere.
- Depunere Solidă: Pe măsură ce ionii captează electroni, aceștia se transformă înapoi în atomi de metal solid, legându-se strâns de suprafață pentru a crea un strat protector durabil strat protector sacrificial cu proprietăți superioare de aderență.
Prin gestionarea densității curentului și timpul petrecut în baie, obținem o grosime de placare exactă și uniformă grosimea de placare adaptată cerințelor dvs. specifice de inginerie.
Flux de lucru pas cu pas pentru procesul industrial de electroliză
Obținerea unui finisaj impecabil în timpul procesului de depunere electrochimică necesită un flux de lucru meticulos, în mai multe etape. La HXCNC, tratăm electroplacarea ca o știință exactă. Dacă suprafața nu este pregătită perfect, grosimea de placare va fi inegală, iar stratul de acoperire se va decoji în cele din urmă.
Iată exact cum un component brut, prelucrat cu precizie, trece prin linia noastră industrială de electroliză.
Faza 1: Pre-tratament și pregătirea suprafeței (Crucial pentru aderență)
Nu puteți obține proprietăți excelente de aderență dacă plasați peste ulei, oxizi sau resturi microscopice. Pre-tratamentul este, probabil, cea mai critică etapă a întregii tehnici de finisare a suprafeței.
- Curățare mecanică: Piesele sunt supuse lustruirii, șlefuiri sau sablării pentru a elimina defectele fizice ale suprafeței, rugina și bavurile.
- Degresare chimică: Baia alcalină elimină lichidele de tăiere, uleiurile și grăsimea rămase în urma prelucrării CNC. Acest lucru este deosebit de important pentru geometria complexă, cum ar fi un supapă de bobină, unde chiar și un strat microscopic de ulei poate deteriora acoperirea.
- Decapare cu acid: O scufundare scurtă într-o soluție acidă elimină oxizii de pe suprafață și rugina, lăsând un material de bază curat chimic, gata pentru lipire.
- Clătire: Clătirea temeinică cu apă deionizată între fiecare etapă previne contaminarea încrucișată a băilor chimice.
Faza 2: Executarea placării
Odată ce substratul este chimic curat, acesta intră în baia electrolitică principală pentru realizarea efectivă a placării.
- Scufundare: Părțile proiectate sunt montate pe suporturi specializate sau plasate în butoaie, apoi scufundate în soluția chimică.
- Activarea curentului: Introducem un curent electric direct precis (DC) în sistem. Părțile acționează ca catod (electrod negativ), în timp ce metalul de placare acționează ca anod (electrod pozitiv).
- Reacții redox: Curentul electric determină reducerea și oxidarea. Ionii de metal migrează prin soluția electrolitică și se depun pe suprafața componentelor, creând un strat de protecție sacrificator sau un strat funcțional uniform.
- Monitorizarea densității curentului: Reglăm strict densitatea curentului și timpul de imersie pentru a controla grosimea exactă a placării, până la micron.
Faza 3: Post-tratament și controlul calității
Procesul nu se încheie atunci când piesa iese din rezervor. Tratamentul post-procesare asigură longevitatea, aspectul și performanța produsului finit.
- Clătirea și Neutralizarea: Piesele sunt clătite temeinic pentru a elimina orice soluție de placare sau acizi reziduali.
- Coacerea (Remedierea fragilității prin hidrogen): Piesele din oțel de înaltă rezistență sunt coapte în cuptoare specializate pentru a preveni fragilitatea cauzată de hidrogen, asigurând ca metalul să nu devină fragil sub stres.
- Passivare sau Sigilante: Pentru metale specifice, se aplică un strat de conversie chimică pentru a spori rezistența la coroziune.
- Inspecția de Control al Calității: Fiecare lot trece prin verificări stricte de calitate. Testăm grosimea stratului, rezistența la aderență și uniformitatea vizuală pentru a garanta că componentele respectă standardele industriale stricte din România.
Metode majore de electroplacare industrială

Alegerea tehnicii potrivite de finisare a suprafeței depinde în totalitate de geometria, dimensiunea și volumul de producție al piesei. Diferite aplicații necesită configurații specifice ale procesului de depunere electrochimică pentru a asigura o grosime uniformă a stratului și proprietăți optime de aderență.
Iată o prezentare a celor patru principale metode industriale de electroplacare pe care le utilizăm pentru a oferi finisaje de înaltă calitate.
Electroplacare în butoi
Electroplacarea în butoi este metoda preferată pentru procesarea în volum mare, economică, a pieselor mai mici.
- Cum funcționează: Piesele sunt plasate în interiorul unui butoi rotativ neconductiv scufundat în baia electrolitică. Acțiunea de rotire stabilește contactul electric, permițând pieselor să cadă și să asigure o acoperire uniformă.
- Cel mai bine utilizat pentru: Fixări, șuruburi, piulițe, mici piese turnate și hardware de volum mare.
- Pro: Foarte rentabil; gestionează volume mari simultan; elimină fixarea individuală a pieselor.
- Contras: Nu este potrivit pentru componente delicate, mari sau foarte complicate, care s-ar putea îndoi sau zgâria în timpul tamburării.
Placare pe suporturi
Atunci când se lucrează cu componente mari, complexe sau fragile, placarea pe suporturi este soluția inginerească preferată.
- Cum funcționează: Piesele sunt montate în siguranță pe suporturi metalice rezistente, folosind dispozitive, cleme sau sârme. Aceste suporturi mențin piesele staționare în timp ce sunt scufundate în baia de placare, direcționând curentul electric direct (DC) precis către fiecare componentă.
- Cel mai bine utilizat pentru: Componente structurale mari, dispozitive medicale complexe și piese prelucrate CNC de înaltă precizie. De exemplu, utilizăm configurații speciale de suporturi atunci când aplicăm finisaje protectoare pe componente complexe de management termic, cum ar fi o placă de răcire cu apă rezistentă placă de răcire cu apă pentru a ne asigura că toleranțele critice sunt menținute.
- Pro: Previne deteriorarea pieselor; oferă un control superior asupra densității curentului; ideal pentru forme complexe.
- Contras: Costuri de manoperă mai mari datorită fixării manuale pe suporturi; productivitate mai mică comparativ cu metodele de placare în tambur.
Comparație rapidă: Placare pe suporturi vs. Placare în tambur
| Caracteristică | Electroplacare în butoi | Placare pe suporturi |
|---|---|---|
| Dimensiunea Piesei | Obiecte mici, durabile | Obiecte mari, complexe sau delicate |
| Volumul de producție | Volum mare, procesare în masă | Volum scăzut până la mediu |
| Cost Pe Piesă | Scăzut | Ridicat |
| Riscul de deteriorare | Moderată (din cauza rotirii) | Scăzut (piesele rămân stationare) |
Plating cu Pulsuri
Platingul cu pulsuri se îndepărtează de curentul continuu tradițional, utilizând impulsuri rapide de electricitate pentru a rafina procesul de depunere electrochimică.
- Cum funcționează: Curentul alternează rapid între un nivel specific de curent continuu și zero (sau un curent invers). Această întrerupere periodică modifică reacțiile redox (reducere și oxidare) la nivel chimic.
- Cel mai bine utilizat pentru: Electronice de înaltă precizie, semiconductori și componente specializate pentru aerospațiu.
- Pro: Îmbunătățește semnificativ uniformitatea grosimii placării; reduce stresul intern în strat; permite rate de depunere mai rapide.
- Contras: Necesită surse de alimentare avansate și costisitoare și calibrare precisă.
Plating continuu Reel-to-Reel
Pentru linii de producție rapide și continue, platingul reel-to-reel oferă eficiență neegalată pentru materiale lungi și flexibile.
- Cum funcționează: O bandă continuă de material substrat este înfășurată printr-o serie de stații de pre-tratament, baie electrolitică și post-tratament la o viteză controlată.
- Cel mai bine utilizat pentru: Benzi metalice ștampilate, role de sârmă, conectori și cadre de conducere.
- Pro: Randament excepțional de mare; calitate extrem de consistentă; permite platinarea selectivă pentru a economisi metale prețioase.
- Contras: Limitat la materiale flexibile care pot fi înfășurate pe role; costuri inițiale ridicate pentru unelte și configurare de automatizare.
Metale de placare comune și beneficiile lor inginerești
Alegerea metalului potrivit pentru procesul de depunere electrochimică nu este doar despre aspect; este despre potrivirea proprietăților fizice ale acoperirii cu cerințele specifice ale aplicației. În atelierul nostru, ne concentrăm pe modul în care aceste metale interacționează cu materiale de substrat pentru a asigura durabilitate și performanță pe termen lung.
| Metal de placare | Beneficiu inginerește principal | Aplicații tipice |
|---|---|---|
| Zinc | Superior strat protector sacrificial pentru prevenirea ruginei. | Fixări, suporturi auto și accesorii. |
| Nichel | Rezistență excepțională la uzură și strălucire. | Elemente decorative, angrenaje și mânșe de splină interne. |
| Crom | Densitate mare și coeficient de frecare scăzut. | Cilindri hidraulici, scule și piese de motor. |
| Cupru | Excelent conducția electrică și transfer de căldură. | Fabricarea PCB-urilor și placarea de bază pentru aderență. |
| Aur/Argint | Conductivitate maximă și rezistență la oxidare. | Conectori pentru electronice premium și telecomunicații. |
| Staniu | Lipibilitate ridicată și proprietăți netoxice. | Echipamente pentru procesarea alimentelor și componente electronice. |
De ce contează alegerea metalului
Alegerea metalului influențează direct... tehnică de finisare a suprafeței și în general grosimea de placare necesar pentru muncă.
- Rezistența la coroziune: Zincul și Nichelul sunt standardele industriei pentru prevenirea oxidării în medii dure.
- Duritate: Placare cu crom dur este alegerea principală pentru componentele industriale care se confruntă cu frecare constantă și uzură abrazivă.
- Conductivitate: Pentru componente electrice, cuprul și argintul asigură pierderi minime de semnal și acumulare de căldură.
- Aderență: Unele metale servesc ca un strat de “strat” pentru a îmbunătăți aderență aderența stratului ulterior pe substraturi dificile.
Când manipulăm prelucrare CNC a carcasei de închidere, alegerea metalului de placare potrivit este pasul final pentru a asigura supraviețuirea piesei în mediul de operare, menținând toleranțe stricte.
Compatibilitatea materialelor: Ce substraturi pot fi electroplacate?
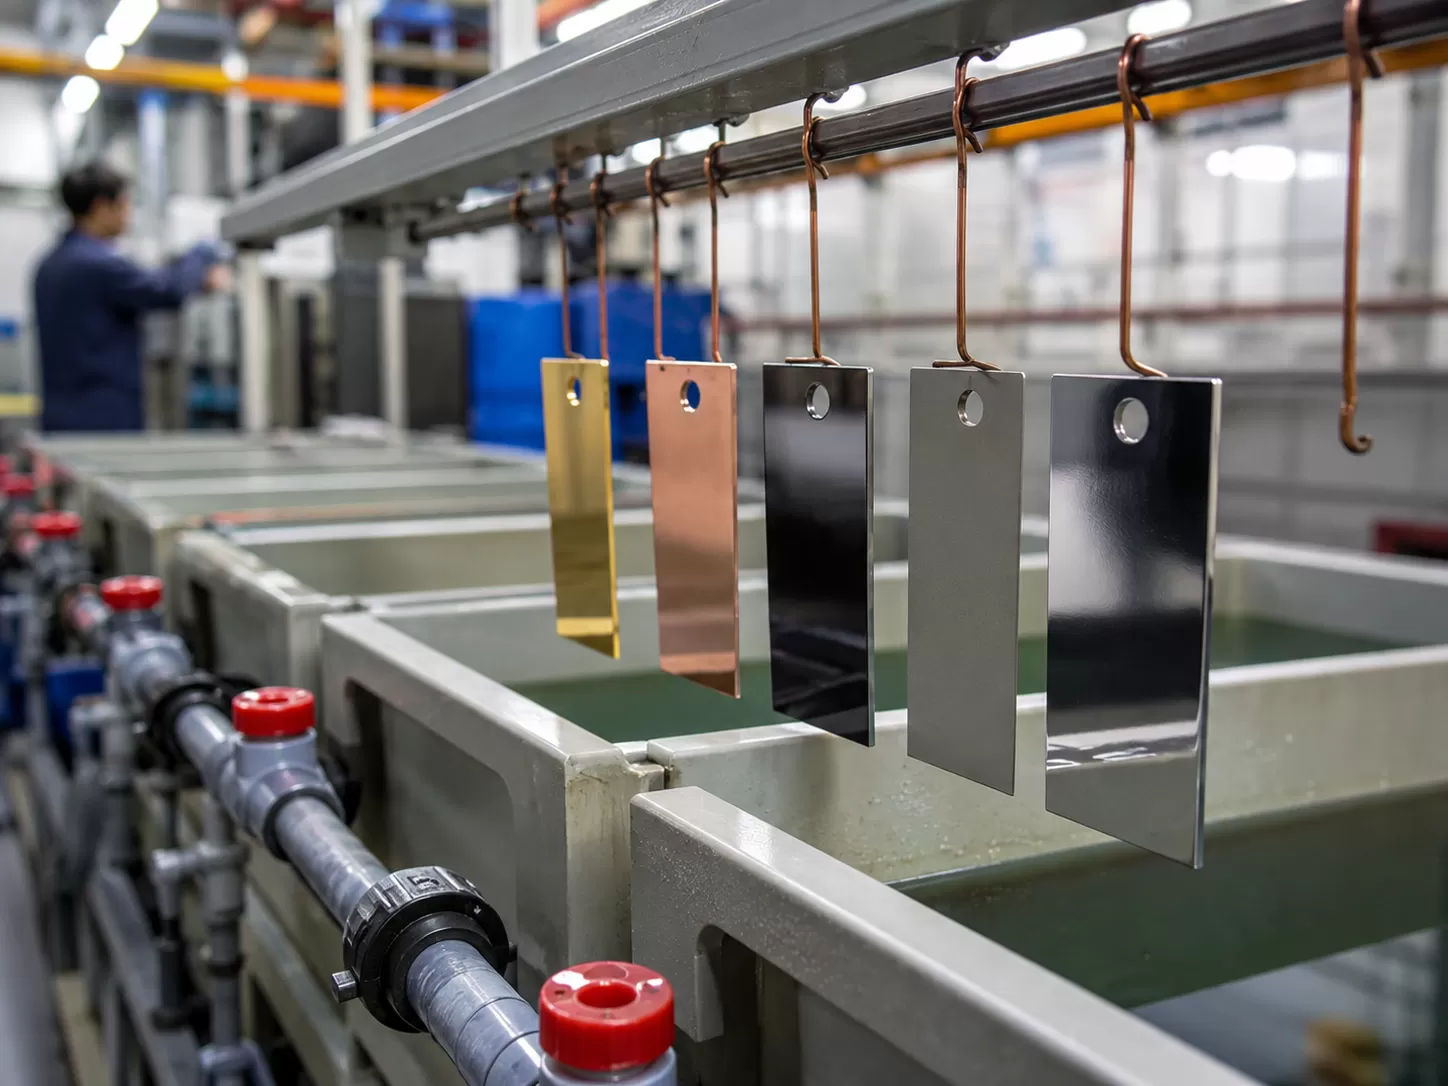
Alegerea materialului de substrat potrivit determină succesul procesului de electrodare. În timp ce metalele sunt alegerea tradițională pentru acoperire, avansurile în tehnicile de finisare a suprafeței ne permit să placăm o gamă incredibil de diversă de materiale pentru a îmbunătăți rezistența la coroziune, uzură și aspectul.
Metale conductoare
Metalele standard sunt cele mai ușor de placat deoarece acționează în mod natural ca un catod în baia electrolitică. Cele mai comune substraturi conductoare includ:
- Oțel și Fier: Frecuent placate cu zinc sau crom pentru o protecție superioară împotriva ruginei.
- Cupru și Alamă: Metale cu conductivitate ridicată care acceptă cu ușurință straturi de placare, adesea folosite ca straturi inferioare.
- Aluminiu: Ușor de prelucrat, dar necesită un tratament prealabil specializat cu zincat pentru a asigura proprietăți de aderență puternice.
- Superaliaje: Materiale specializate precum piese CNC din aliaj pe bază de nichel care necesită activare chimică precisă pentru a obține o finisare impecabilă, de înaltă durabilitate.
Provocări speciale în prelucrare
Piesele prelucrate prezintă obstacole unice în etapa de placare. Colțurile ascuțite, găurile adânci și geometria complexă modifică densitatea curentului în timpul procesului de electroliză.
- Muchii ascuțite: Densitatea mare a curentului cauzează acumularea de placare pe colțuri, conducând la margini fragile.
- Recesuri și găuri: Zonele cu densitate scăzută a curentului primesc un strat sacrificator mai subțire sau pot lipsi complet de acoperire fără unelte personalizate.
- Nodul de suprafață: Urmele de prelucrare grea pot captura uleiuri sau chimicale de placare, distrugând finisajul. Pregătirea precisă a suprafeței este obligatorie pentru a asigura o aderență corespunzătoare.
Placare pe substraturi neconductoare
Placarea nu se limitează doar la metale. Materialele neconductoare precum plasticul (ABS, policarbonat) și ceramicile pot fi electroplacate prin aplicarea unei soluții chimice speciale pentru a face suprafața conductivă.
- Gravură: Substratul este rugosificat chimic pentru a crea pori microscopici pentru îmbinarea mecanică.
- Sensibilizare & Activare: Piesa este scufundată într-o soluție de metal nobil (cum ar fi paladiu) pentru a depune un strat conductiv microscopici.
- Placare electroless: Se depune un strat subțire auto-catalitic de nichel sau cupru fără a folosi un curent electric direct (DC).
- Placare electrochimică standard: Odată ce piesa devine conductivă, intră în baia electroliților standard pentru a primi placarea finală cu crom dur sau finisaj decorativ.
Cele mai importante beneficii și aplicații principale ale placării electrochimice
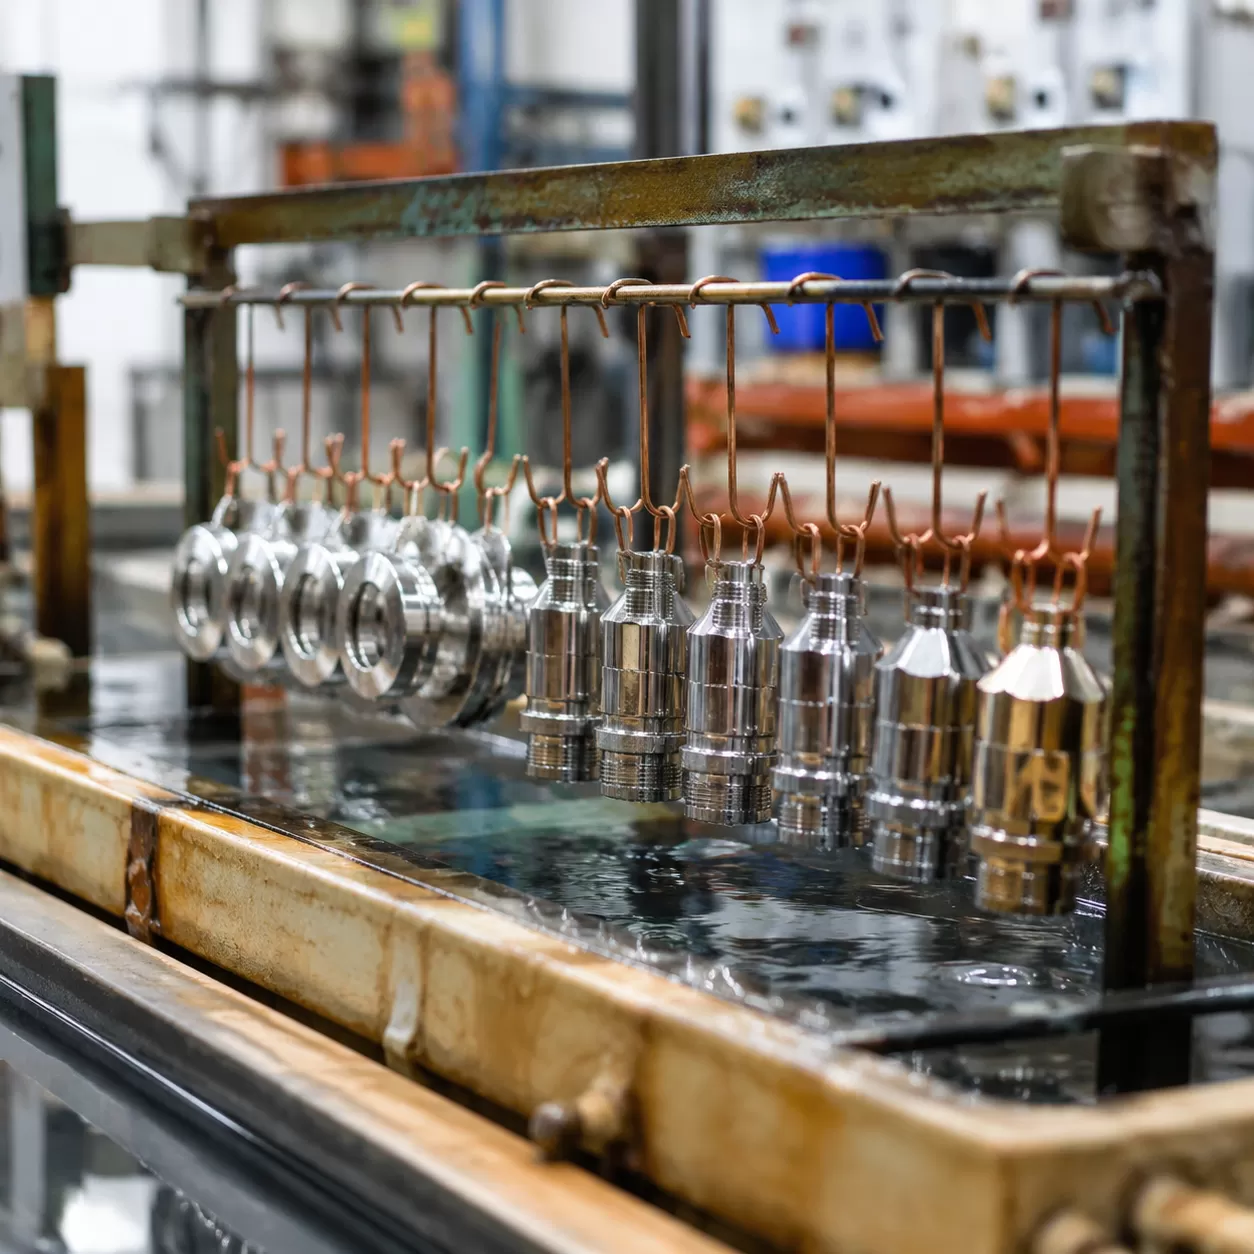
Placarea electrochimică este o tehnică revoluționară de finisare a suprafeței care face mult mai mult decât să schimbe aspectul unui component. Prin utilizarea unui curent electric direct (DC) pentru a depune un strat subțire de metal pe un material de substrat, putem schimba fundamental proprietățile fizice și chimice ale acestuia.
Indiferent dacă trebuie să crești conductivitatea electrică, să oprești rugina sau să oferi unui produs de consum un aspect premium, procesul de depunere electrochimică oferă rezultate previzibile și de înaltă performanță.
Proprietăți funcționale: Dincolo de suprafață
În aplicațiile de inginerie exigente, beneficiile funcționale ale electroplacării sunt critice. Folosim acoperiri metalice specifice pentru a viza nevoile exacte de performanță mecanică.
- Rezistența la coroziune: Aplicarea unui strat sacrificator precum zinc sau cadmiu protejează metalul de bază subiacente de mediile dure și umiditate.
- Uzură și Duritate: Electroplacarea cu crom dur sporește dramatic duritatea suprafeței, reducând frecarea și prelungind durata de viață a pieselor mecanice în mișcare.
- Conductivitate Electrică și Termică: Acoperirea pieselor neconductive sau slab conductoare cu aur sau argint asigură o transmisie excelentă a semnalului cu rezistență minimă.
- Proprietăți Îmbunătățite de Aderență: Electroplacarea poate servi ca strat de bază care îmbunătățește legătura pentru vopsirea ulterioară sau acoperiri specializate.
| Metal de placare | Beneficiu Funcțional Principal | Cazuri de utilizare industrială comune |
|---|---|---|
| Aur | Conductivitate electrică excepțională și rezistență la oxidare | Electronice aerospațiale, conectori de înaltă calitate |
| Nichel | Rezistență superbă la uzură și protecție împotriva coroziunii | Valve auto, componente interne ale camerei |
| Zinc | Acoperire sacrificatoare rentabilă pentru prevenirea ruginei | Fixări, suporturi, accesorii de construcție |
| Crom | Duritate înaltă, frecare redusă și rezistență la zgârieturi | Bare hidraulice, matrițe pentru prelucrare industrială |
Îmbunătățiri estetice și decorative
În timp ce funcționalitatea menține părțile în funcțiune, aspectul vinde produse. Cromarea electrochimică transformă componente brute, mate sau prelucrate prin așchiere în piese vizual impresionante cu valoare estetică ridicată.
Prin control precis al băii electrochimice și densității curentului, obținem finisaje consistente, variind de la crom lucios, oglindă, până la nichel satinat modern, șlefuit. Aceste îmbunătățiri decorative nu doar arată premium — oferă un strat durabil care rezistă la oxidare, amprente și uzură zilnică, asigurând produselor de consum menținerea aspectului sofisticat pe ani de utilizare intensă.
Aplicații cheie în industrie
Cromarea electrochimică este un proces fundamental în aproape toate sectoarele majore de fabricație din România.
- Aeroespacial & Apărare: Cromarea de precizie oferă protecție termică vitală și conductivitate electrică fiabilă pentru sistemele critice de zbor și componente robuste drone UAV care operează sub stres extrem de mediu.
- Industria auto: De la ornamente decorative cromate până la acoperiri funcționale de zinc-nichel pe cilindri de frână și șuruburi sub capotă, cromarea prelungește ciclurile de viață ale vehiculelor.
- Electronice & Semiconductori: Microprocesoare, plăci de circuite și conectori se bazează pe depunere electrochimică ultra-subțire de aur și cupru pentru a menține o transmisie de date impecabilă.
- Dispozitive medicale: Instrumente chirurgicale și implanturi utilizează cromare biocompatibilă de aur sau titan pentru a asigura sterilitatea, rezistența la coroziune și interacțiunea sigură cu țesuturile umane.
Proiectarea pieselor pentru rezultate optime în cromare electrochimică: O perspectivă de inginerie HXCNC
Obținerea unui finisaj impecabil pe piesele prelucrate nu începe în rezervorul de cromare — începe pe tabla de proiectare. La HXCNC, știm că succesul în cromarea electrochimică depinde în mare măsură de geometria inteligentă a piesei. Dacă o piesă este proiectată fără a ține cont de procesul de finisare a suprafeței, riscați grosimea neuniformă a stratului, chimicale blocate și defecte premature ale piesei.
Efectul de “Densitate a Curentului”
În timpul procesului de depunere electrochimică, curentul electric direct (DC) distribuie ionii de metal pe suprafața piesei. Totuși, curentul electric nu se răspândește natural uniform. Se concentrează intens pe colțurile ascuțite, marginile exterioare și proiecții, cauzând un densității curentului care duce la depuneri groase și fragile.
Din contră, adânciturile, filetele interne și găurile oarbe suferă de o densitate scăzută a curentului, rezultând un strat sacrificator subțire sau complet inexistent. Gestionarea acestei distribuții a curentului este secretul pentru obținerea unei grosimi uniforme a placării pe întregul material de substrat.
Reguli de Placare DFM (Design for Manufacturing)
Pentru a asigura proprietăți optime de aderență și o finisare uniformă, inginerii ar trebui să implementeze reguli specifice de Design for Manufacturing (DFM) în etapa inițială de CAD:
- Gândește din nou marginile: Înlocuiește colțurile ascuțite de 90 de grade cu raze generoase și îmbinări. Un radius minim de 0,030 inci ajută la netezirea densității curentului.
- Găuri de drenaj și ventilație: Adânciturile și găurile oarbe captivează lichidul din baie electroliților. Includeți găuri dedicate de drenaj pentru a preveni transferul chimicalelor și pentru a asigura fluxul liber al soluției.
- Relief pentru filet: Depozitul de placare poate distruge toleranțele stricte ale caracteristicilor filetate. Proiectează filetele interne cu o rezervă adecvată sau utilizează un ghid personalizat ax de ghidare unde mascarea de precizie protejează dimensiunile critice.
- Puncte de agățare: Proiectați întotdeauna o zonă discretă, nefuncțională, unde un suport sau un fir poate menține o conexiune electrică solidă fără a strica aspectul estetic al piesei.
Integrarea fără probleme a prelucrării CNC cu finisarea suprafețelor
La HXCNC, facem legătura între prelucrarea de precizie și alegerea tehnicilor avansate de finisare a suprafețelor. Nu doar tăiem metalul și îl predăm; echipa noastră de ingineri analizează schițele pieselor dumneavoastră pentru a alinia traiectoriile sculelor de prelucrare cu cerințele băii de placare finale.
Analizând modul în care geometria influențează reacțiile redox în timpul placării, optimizăm fiecare pas, de la materia primă la stratul de acoperire final. Fie că aveți nevoie de placare cu crom dur pentru rezistență la uzură sau de un finisaj estetic pentru bunuri de larg consum, fluxul nostru de lucru integrat garantează piese care se potrivesc perfect și funcționează fiabil sub presiune.