info@hxcnc.com Shenzhen, China Răspunde în termen de 24 de ore
Categorie Produs
Ra 0.1µm · ⏥ ≤0.003mm · Așezare circumferențială · Suprapunere
SFP / 001 — 008

Prelucrare de precizie
Piese pentru suprafața de etanșare

Componente de suprafață de etanșare prelucrate CNC de precizie — Ra 0.1 µm pe suprafețe de etanșare metal-metal, planeitate ≤ 0.003 mm, modelul texturii suprafeței controlat pentru compresia constantă a O-ring-ului și garniturii. Surfaces de etanșare statice, dinamice și de față pentru aplicații de înaltă presiune și vacuum.

Ra 0.1µm
Finisajul etanșării
≤0.003mm
Planeitate
Controlată
Așezare suprafață
DESEN PART · SFP-000 SUPRAFAȚĂ DE ETANȘARE METALICĂ · Suprapunere · Ra 0.1 ISO 9001 · Suprapunere + Honare
Așezare circumferențială
Gaură pentru O-Ring ±0.02
O-Ring ±0.02 W Așezare circumferențială SUPRAFAȚĂ DE ETANȘARE · Ra 0.1 · ⏥ 0.003 Ra · URMĂRIRE PROFIL MĂCINAT Ra 1.6 ✗ LAPAT ◀ Ra 0.1 ✓ 16× MAI NETED · FĂRĂ SCURGERI PLANAȚE · HARTĂ CMM +2µ +1µ +2µ +1µ ⏥ ≤ 0.003 mm max−min ≤ 3µm CMM 9 puncte ✓ în bandă ✓ lapat Așezare · CIRCULAR vs RADIAL RADIAL ✗ CIRC ◀ ✓ O-RING blochează fluxul circular FINIȘARE · PROCES PROCES Ra µm UTILIZARE Lapping ◀ 0.1 etanșare plată Polizare fină 0.1 cilindru bore Superfinish 0.05 extrem Tăiere aeriană 0.4 Față O-ring Electropolizare 0.4 vid SCALĂ 1 : 1 · MM
Valvulă înaltă P · Vacuum · Chimic · Aero · Med ·
Cazuri de utilizare
SUS316L · 440C · 42CrMo4 · Ti · Inconel
Materiale
48hr Citat · Proto de 7 zile
Serviciu
Ra 0.1µm
Finisajul suprafeței de etanșare
grad de metal-to-metal
≤0.003mm
Nodul de etanșare plat
grad de etanșare statică
Controlată
Textura suprafeței
pentru compresia garniturii O-ring
7 Zile
Livrare cea mai rapidă
comenzi pentru prototipuri
Provocări în prelucrare

Provocări ale componentelor suprafeței de etanșare

Suprafețele de etanșare sunt punctul unic unde un sistem de fluide fie pierde, fie nu — finisajul suprafeței, planeitatea și controlul texturii la această interfață determină fiabilitatea întregului sistem.

✨
Etanșare metalică Ra 0,1µm
Suprafețele de etanșare metalice necesită Ra 0,1 µm pentru a forma un contact etanș la scurgere. Suprafețele trebuie să fie lipsite de urme de șlefuire, micro-șanțuri sau orice defect de suprafață care creează o cale de scurgere. HXC atinge Ra 0,1 µm prin lustruire dedicată sau finisare superfinisată.
📐
Planeitatea pentru etanșările statice
Suprafețele de etanșare statică (garnitură, O-ring) trebuie să fie plane până la ≤ 0,003 mm — orice ondulare concentrează forța de etanșare în zonele înalte și creează o potențială cale de scurgere în zonele joase. HXC realizează tăieturi și finisaje cu control al temperaturii pentru suprafețele de etanșare.
🔬
Controlul texturii suprafeței
Pentru etanșările cu față de O-ring, textura suprafeței (direcția stratului, profil Rz) determină comportamentul de așezare al O-ring-ului. Este necesar un anumit tipar de așezare (circumferențial sau spiral) — textura aleatorie a prelucrării nu este acceptabilă pentru etanșări critice.
Lucrările noastre

Piese de față de etanșare pe care le-am realizat

Proiecte reale prelucrate cu CNC — inspectate și livrate.

Solicită piesă similară →
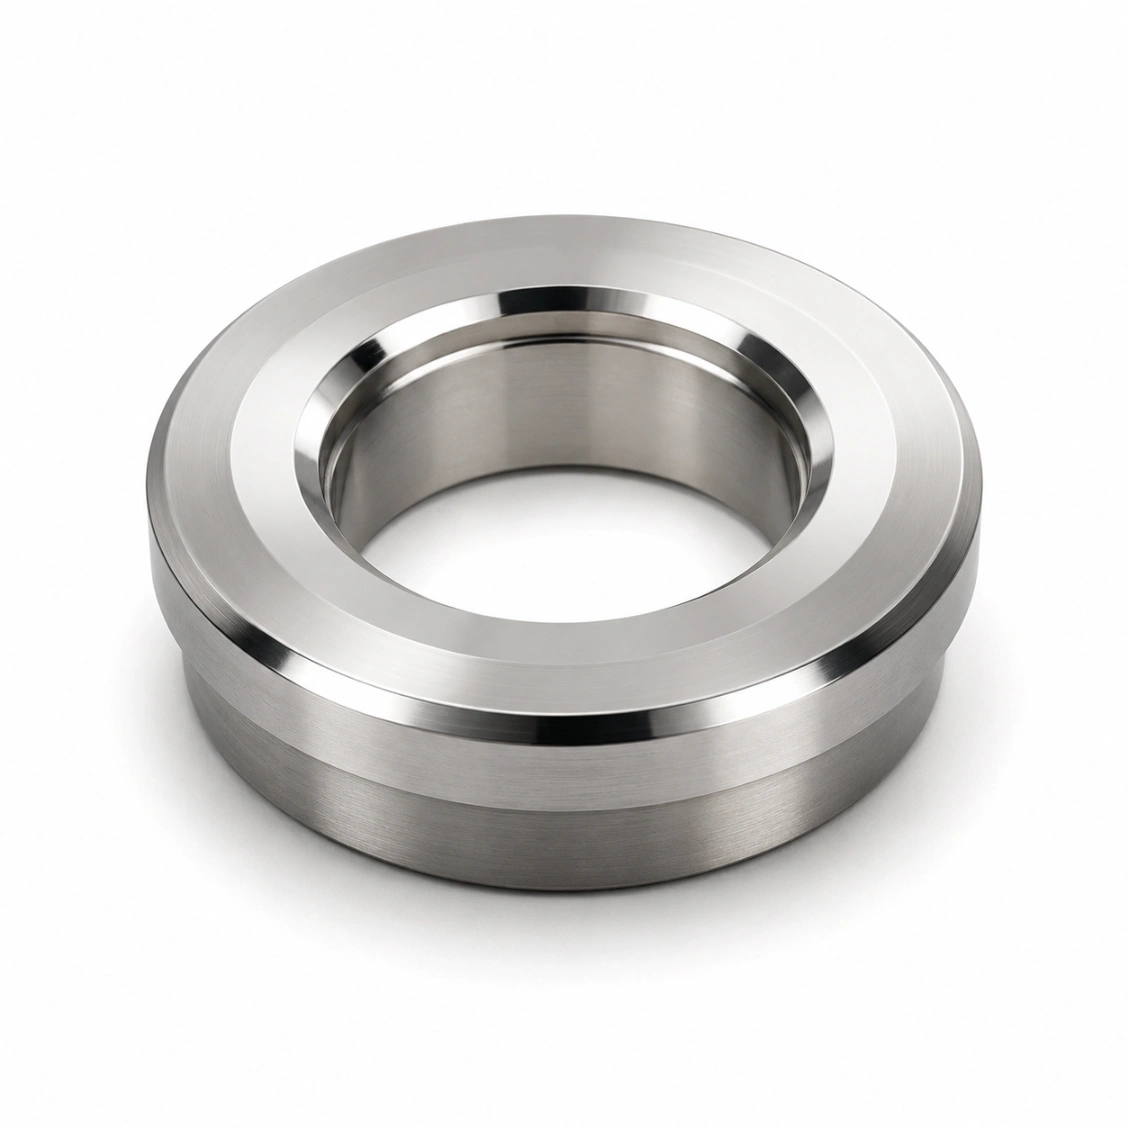
Piesa de suprafață de etanșare de înaltă presiune
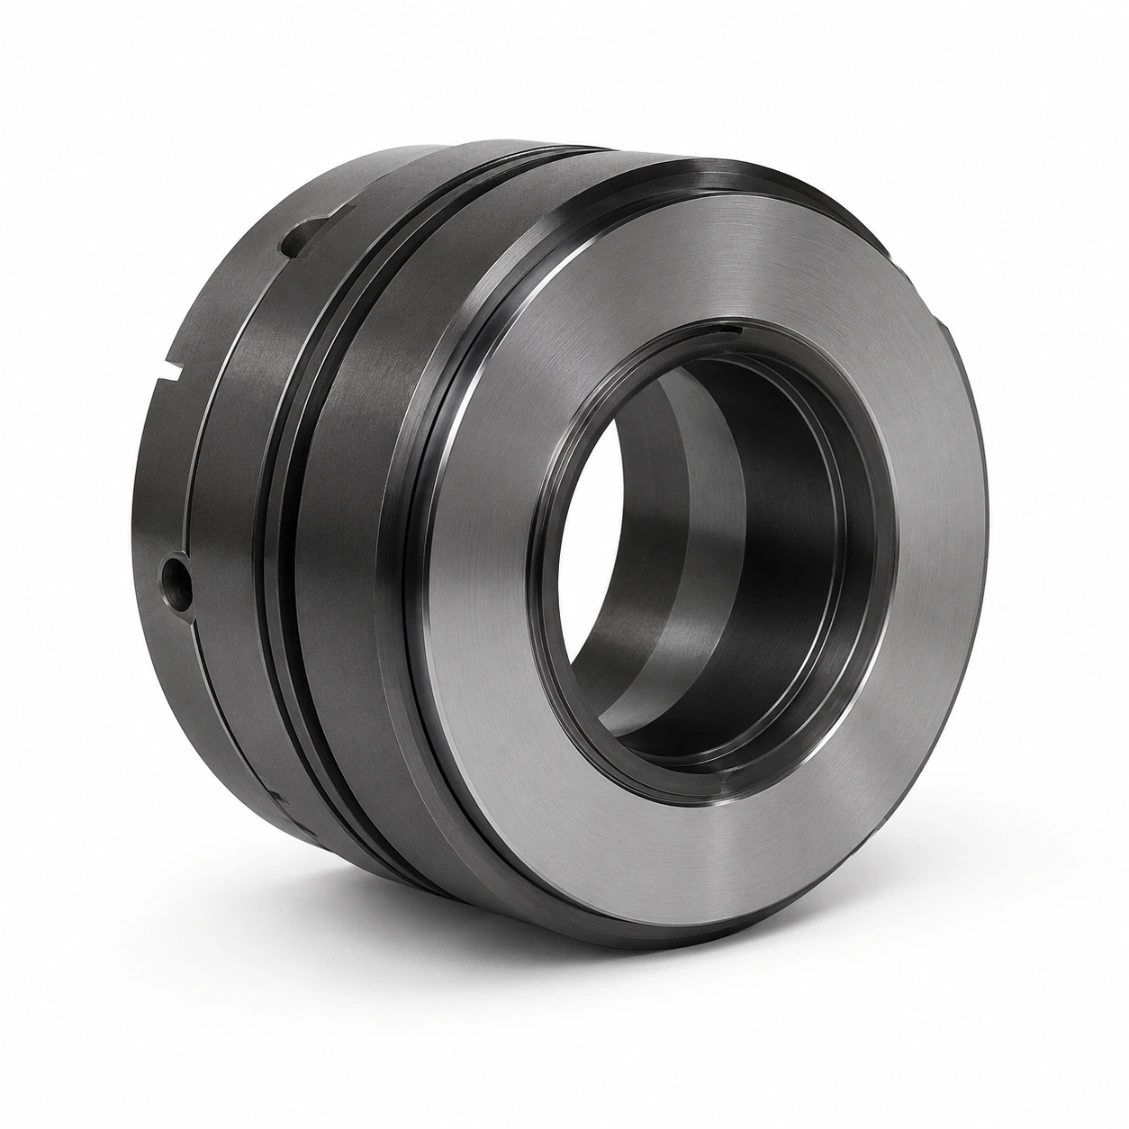
Suprafața de etanșare a cilindrului hidraulic
Inserție de etanșare pentru supapa cu bilă
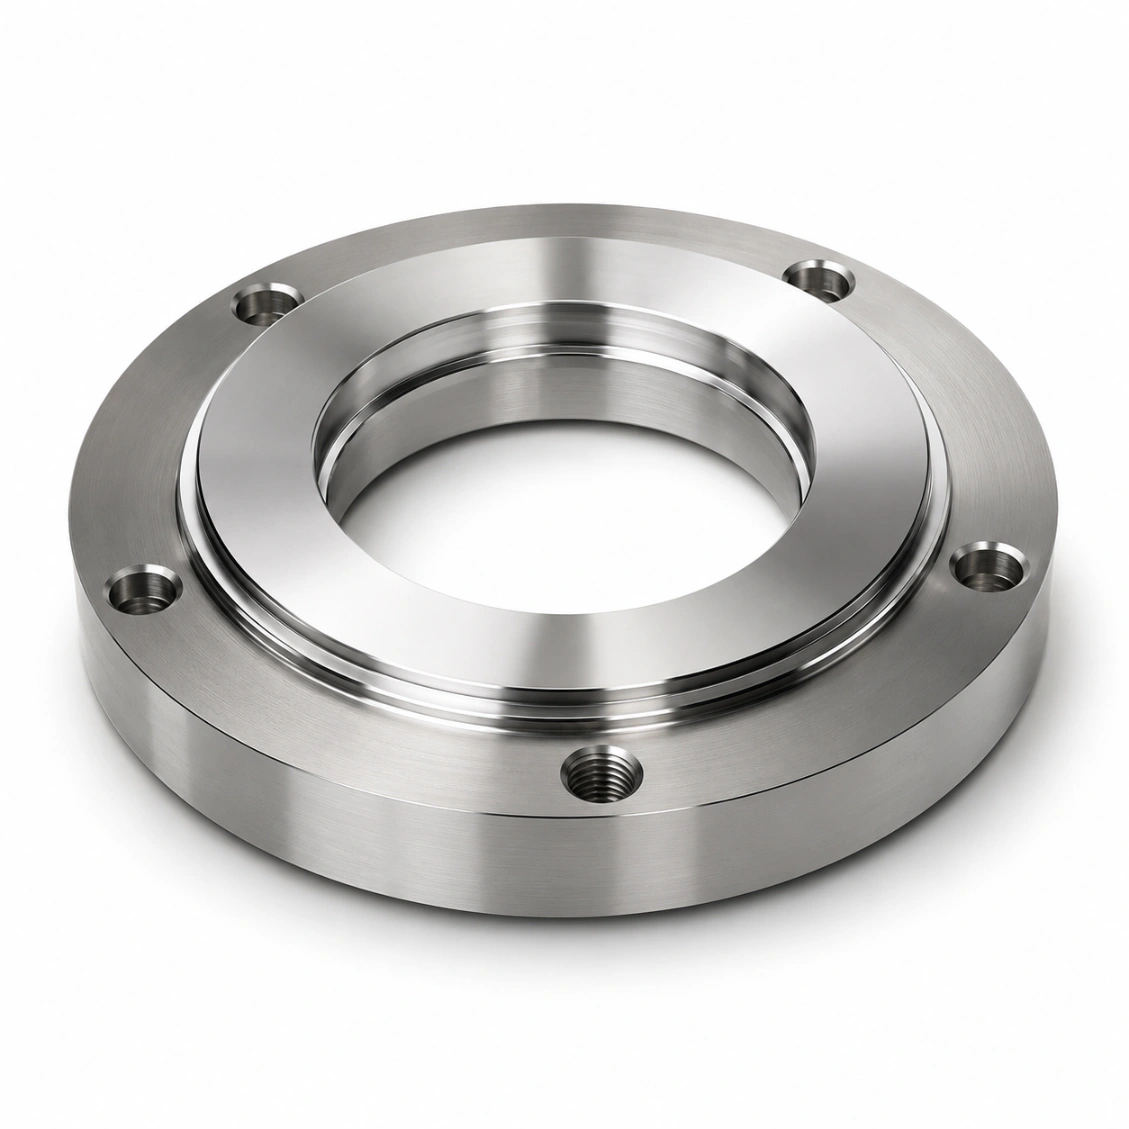
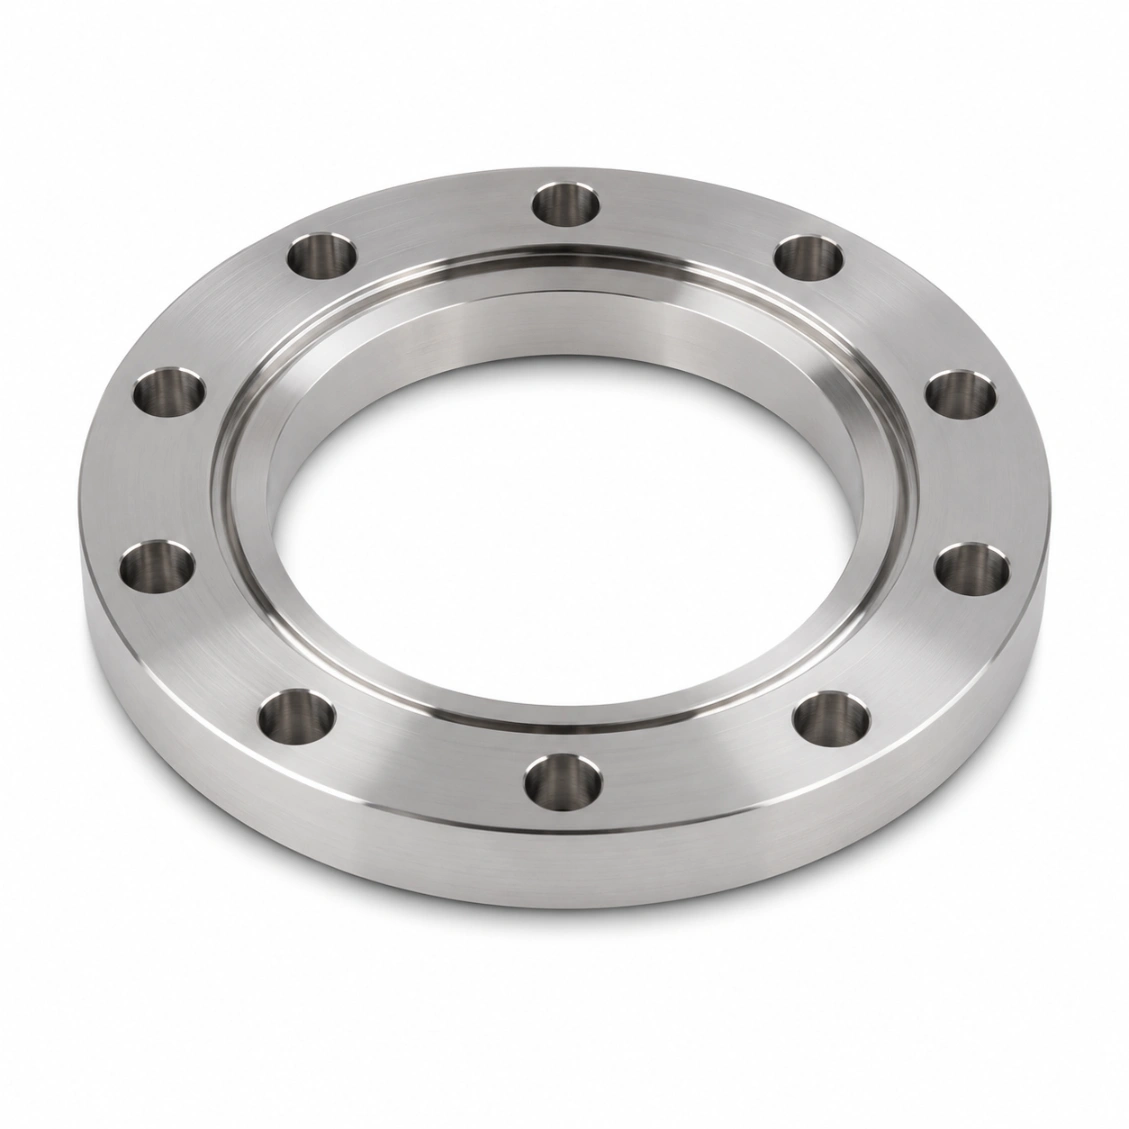
Suprafața de etanșare a flanșei de vid
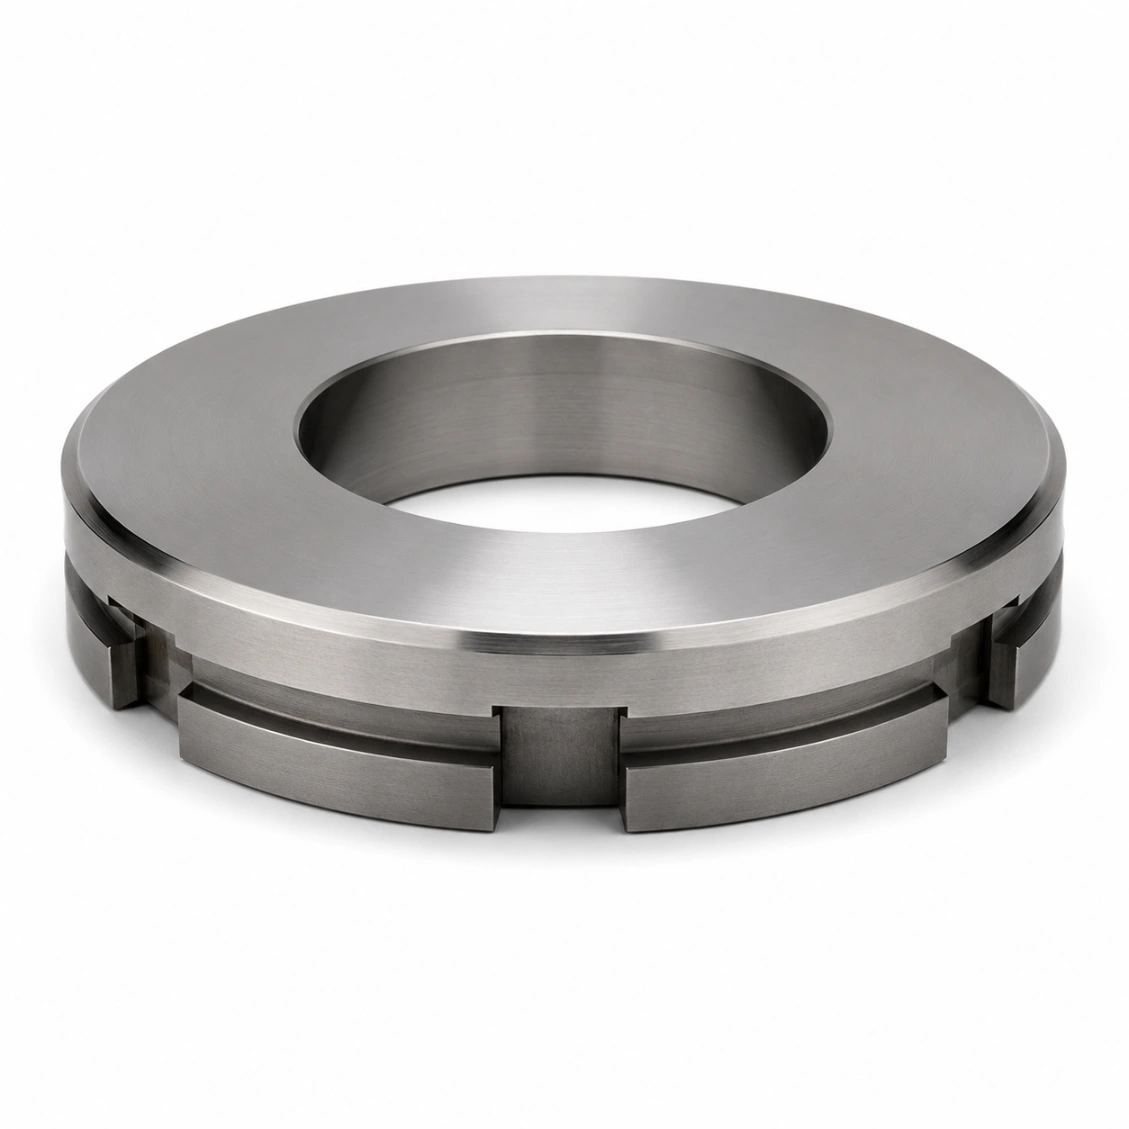
Componentă de suprafață de etanșare pentru aerospațial
Suprafață de etanșare la temperaturi înalte
Suprafață de etanșare pentru dispozitive medicale
Suprafață de etanșare statică industrială
Capacități și toleranțe

Ce putem livra

Specificații tipice pentru acest tip de produs. Confirmă cerințele exacte la solicitare.

Ra metalic-to-metal0,1 µm (lustruit sau finisat cu lapare)
Ra pentru fața de etanșare a O-ring-ului0,4 µm cu direcție controlată
Planitate ( etanșare statică)≤ 0.003 mm
Planitate (inel O)≤ 0.008 mm
Controlul așezării suprafețeiCircumferențial sau spiral
VerificareProfilometru + hartă de planitate CMM
MaterialeSUS316L/440C, 42CrMo4, Ti, Inconel
FinisareRafinare, șlefuire, superfinisare
InspecțieRa profilometru + hartă de planitate CMM
Timp de livrare (proto)7–10 zile
Timp de livrare (lot)12–18 zile
Test de scurgereDisponibil — test pentru perechea compatibilă
Cum funcționează

De la desen la piesa finalizată

Încărcați desenul dvs. — revizuire DFM, prelucrare, test de presiune/scurgere dacă este necesar și livrare în termenul convenit.

01
Încărcați desenul
STEP, DXF, PDF. Include specificațiile canalului, standardele filetelor și cerințele de etanșare.
02
DFM & Ofertă
Revizuire DFM gratuită — acces la canal, fezabilitatea deburring, strategia suprafeței de etanșare. Ofertă în 48 de ore.
03
Mașinare și Testare
Prelucrare CNC, deburring, curățare, inspecție CMM, test de presiune/scurgere conform specificațiilor.
04
Livrare în întreaga lume
Raport de inspecție + înregistrări de testare incluse. DHL / FedEx / transport maritim.
Recenzii

De încredere pentru ingineri din întreaga lume

★★★★★
"Canalele adânc perforate au fost deburrate perfect — zero bavuri găsite la inspecția noastră de recepție. Testul de scurgere a trecut din prima încercare. Livrare exact la timp."
MK
Martin K.
Inginer Sisteme Hidraulice · România
★★★★★
"Achiziționăm corpuri de valve de precizie și blocuri manifold de la HXC. Coaxialitatea găurilor este constant sub 0,005 mm, suprafața de etanșare Ra verificată pentru fiecare lot."
SL
Sophie L.
Manager Achiziții · România
★★★★★
"HXC a înțeles imediat cerințele de curățenie pentru plăcile noastre de distribuție a gazelor pentru semiconductori. Pachetul de documentație a fost complet și trasabil."
JT
James T.
Inginer Proces · România
Întrebări frecvente

Întrebări frecvente despre prelucrarea suprafeței de etanșare

Întrebări despre inginerie și achiziții răspunse de echipa noastră.

Etanșări statice metal-metal (con, plan, lamă): Ra 0.1 µm — realizat prin rafinare sau superfinisare. Etanșări de suprafață cu inel O: Ra 0.4 µm cu așezare circumferențială controlată. Suprafețe de etanșare a garniturii: Ra 0,8–1,6 µm. Muchie de cuțit ConFlat: Ra 0,2 µm cu raza vârfului de cuțit ≤ R0,1 mm. Finisajul suprafeței măsurat cu profilometru în 3 poziții; raportat în certificatul de inspecție.
Pentru etanșările cu garnitură în formă de O, este necesară o așezare circumferențială a suprafeței (urme de prelucrare concentrică paralele cu garnitura în formă de O) — așezarea radială creează o cale de scurgere pe direcția de așezare. Programele HXC programează o trecere circulară dedicată sau o rotire pentru suprafețele de etanșare — producând o textură circumferențială indiferent de geometria piesei. Direcția de așezare este verificată prin inspecție optică la mărire de 10×.
Etanșările plane metal-metal: ≤ 0,003 mm planeitate — realizată prin lustruire pe o placă de suprafață de precizie. Pentru etanșările metalice conice: precizia unghiului conului este controlată la ±0,05°. Pentru muchia de cuțit ConFlat: geometria muchiei de cuțit (înălțime, unghi, raza vârfului) este verificată cu profilometru de contact.
Ra 0.1 µm se măsoară prin profilometru de contact calibrat (radiusul vârfului stiloului ≤ 2 µm) în 3 poziții pe suprafața de etanșare. Pentru suprafețele șlefuite: se raportează atât rugozitatea medie (Ra), cât și Rz (înălțimea maximă). Pentru aplicații critice în domeniul aerospațial și vacuum: măsurare Ra pe 5 puncte cu raportare statistică. Referința certificatului de calibrare a profilometrului este inclusă în documentația de calitate.
Lapping: pentru suprafețele plane de etanșare care necesită o planeitate ≤ 0.003 mm și Ra 0.1 µm. Polizare fină: pentru găurile cilindrice de etanșare — obține Ra 0.1 µm cu un model controlat de crosshatch. Superfinisare: proces oscilatoriu de abrazare pentru suprafețele externe de etanșare — obține Ra 0.05 µm. Electropolizare: pentru suprafețele de etanșare din oțel inoxidabil unde compatibilitatea chimică este importantă.
Da — testarea perechilor compatibile pentru scurgere este disponibilă: piesa de suprafață de etanșare este asamblată împotriva componentului de cuplare cu garnitura sau O-ring-ul specificat, presurizată la 1.5× presiunea nominală și se măsoară rata de scurgere. Testul de scurgere cu heliu (<1×10⁻⁹ mbar·l/s) este disponibil pentru suprafețele de etanșare vacuum. Rezultatele testului sunt raportate împreună cu certificatul de inspecție.
SUS440C (HRC 58–60): cel mai dur oțel inoxidabil, cea mai bună rezistență la uzură pe suprafețele de etanșare, polishabil până la Ra 0.05 µm. Stellite pentru suprafață durificată pe 316L: pentru servicii la temperaturi înalte și corozive. Strat de acoperire din carbură de tungsten: pentru servicii abrazive. Nitrurat 42CrMo4: pentru suprafețe de etanșare hidraulică cu cicluri înalte.
Prototip: 7–10 zile. Lot: 12–18 zile. Suprafețe finisate UHV-grade: se adaugă 2–3 zile.