info@hxcnc.com Shenzhen, China Răspunde în termen de 24 de ore
Categorie Produs
Coajă de scoică ≤0.003 · Ra 0.4 · G2 Cont. · ±0.01 Interfață · MOQ 1
FSS / 001 — 010

Constant-Scallop G2
Coajă de suprafață liberă

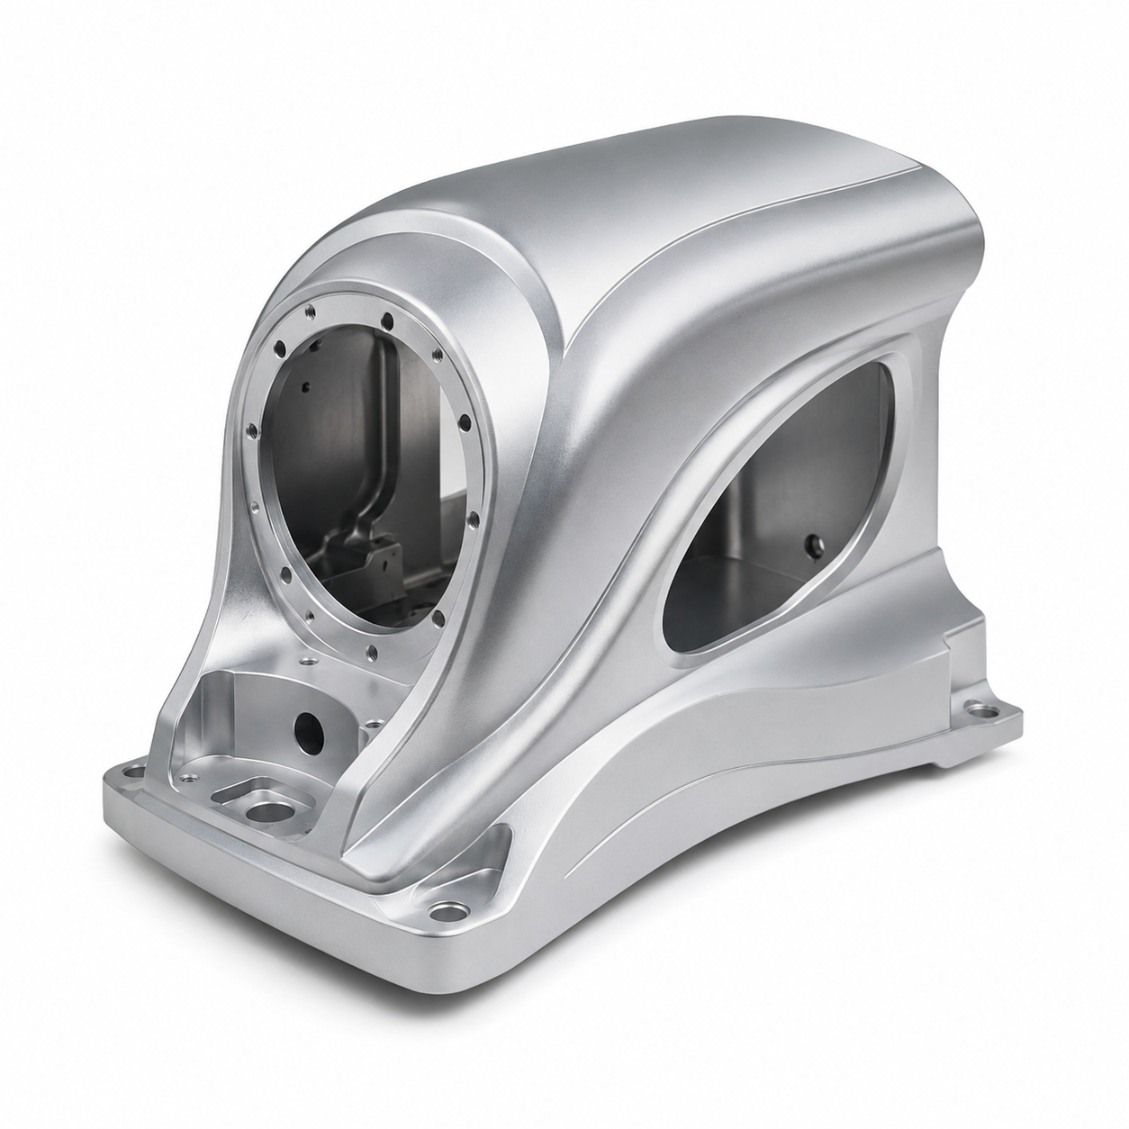
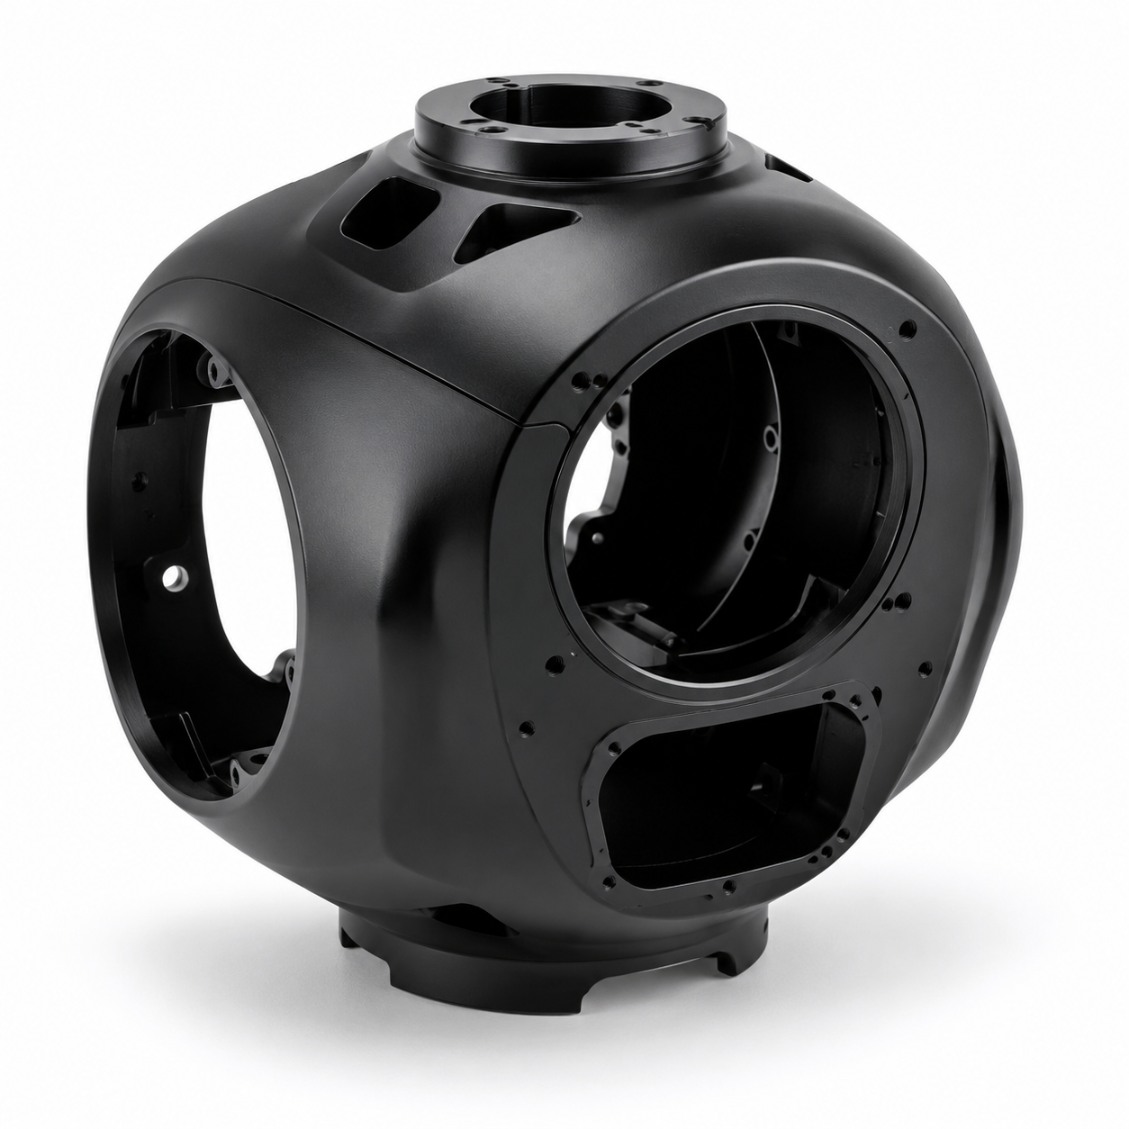
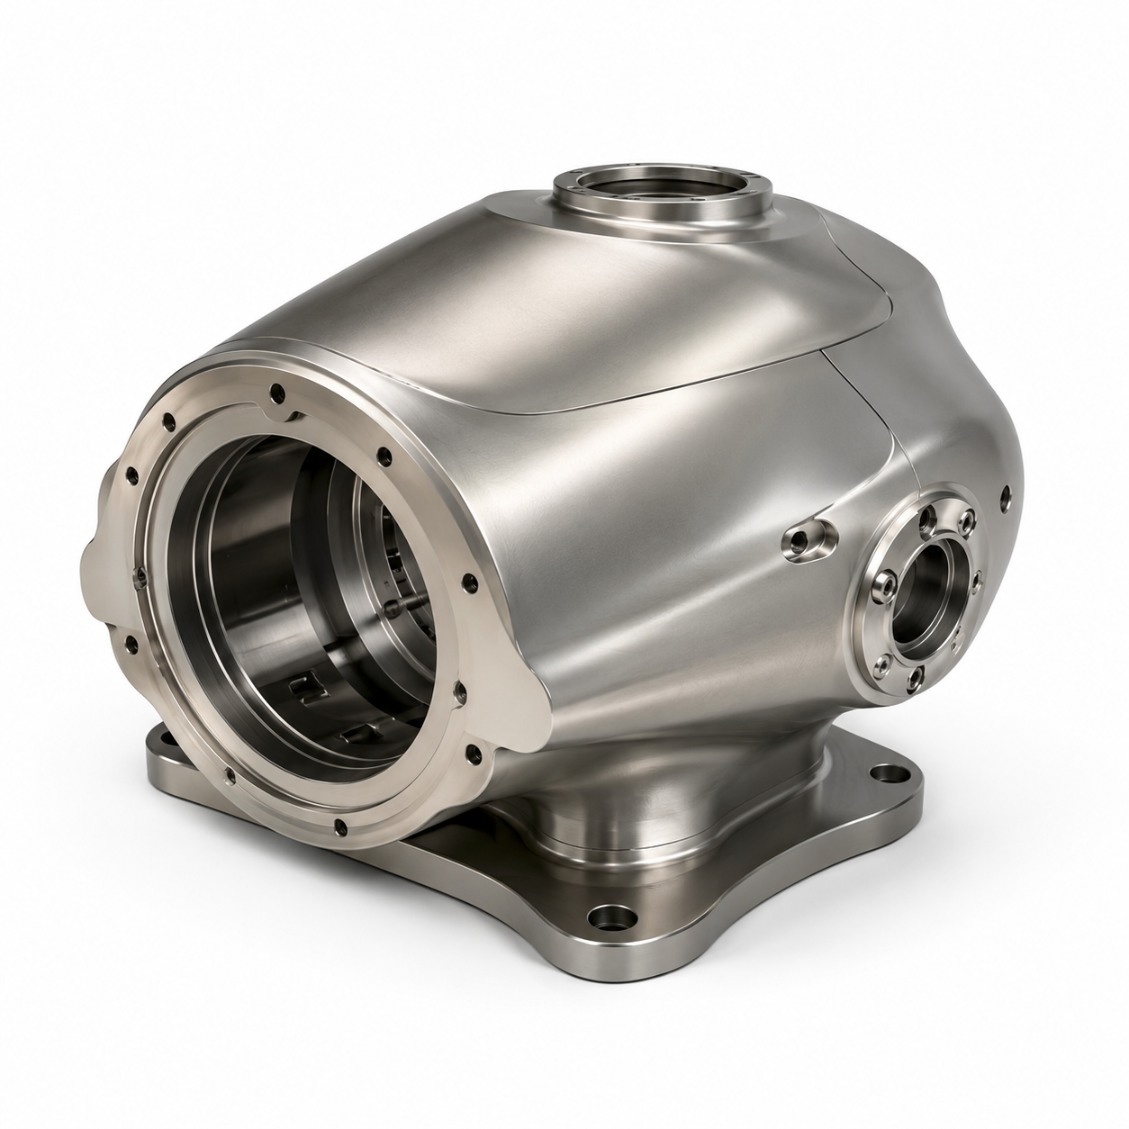
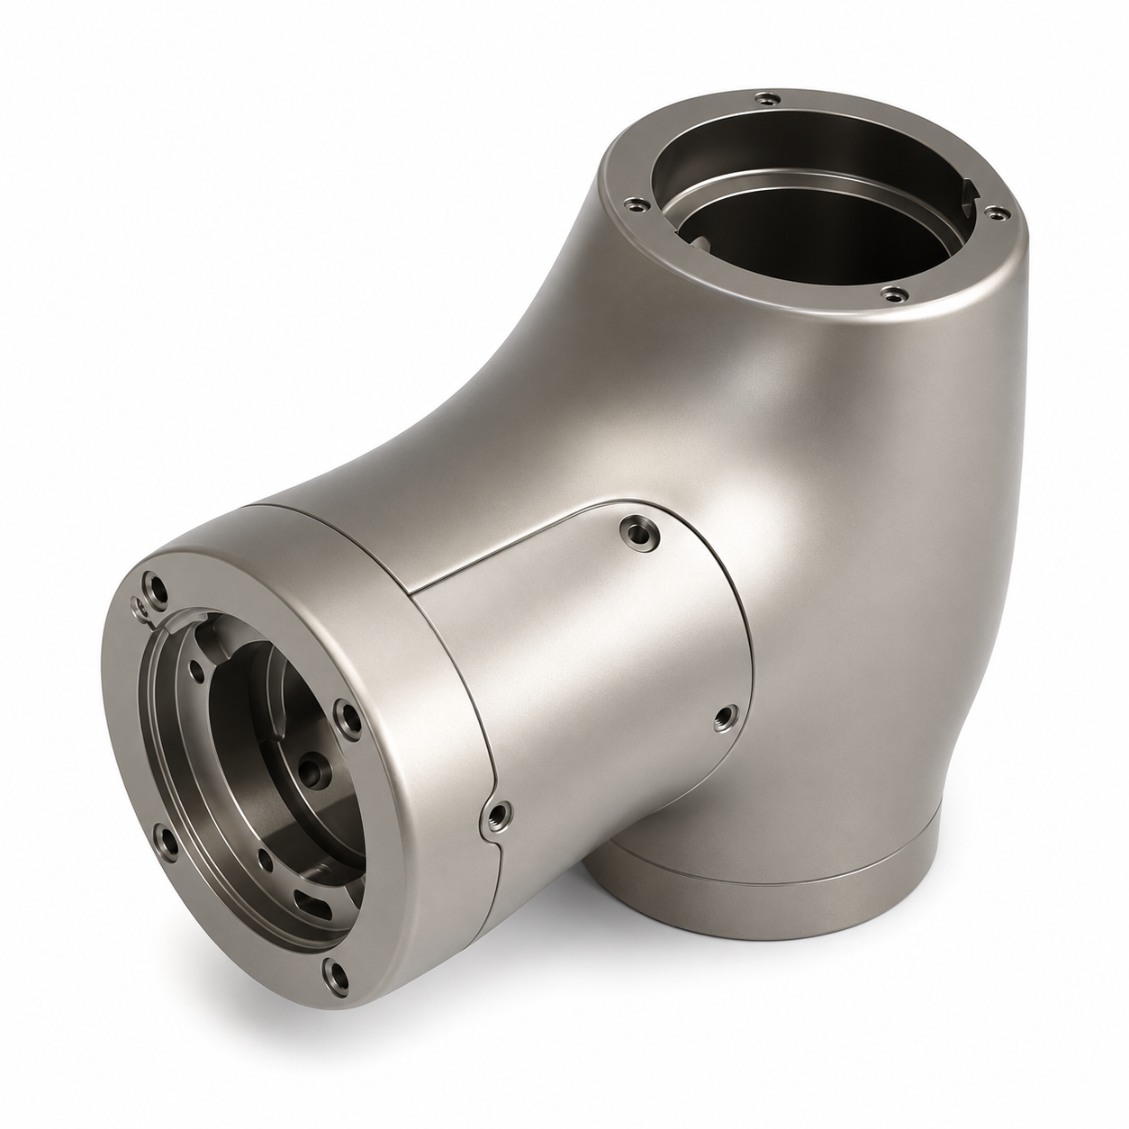
Coajă și carcase de suprafață liberă prelucrate CNC 5 axe personalizate — trasee de scobire constantă cu ≤ 0.003 mm scobire teoretică, Ra 0.4 µm suprafață vizibilă direct de pe mașină, continuitate de curbură G2 pe toate limitele suprafeței, precizie de interfață de asamblare ±0.01 mm prelucrată în aceeași configurație. Pentru carcase de roboți, carcase de instrumente, acoperiri de automatizare și structuri opto-mecanice.

Ra 0.4µm
Suprafață vizibilă
±0.01mm
Interfață de asamblare.
G2
Continuitate
Desen PART · FSS-001 Carcasă robot · Al 7075 HA · Ra 0.4 · G2 ISO 9001 · 5-Axe · CMM + Scanare OPT
Scobire constantă
Înclinare 5-Axe 35°
Carcasă liberă · Curbă compusă Al 7075 HA · Scobire constantă · Ra 0.4 · G2 ±0.01 INTERFAȚĂ BILĂ-NOZĂ Înclinare 5-AX Zoom scobire 50× ≤0.003 mm Ra 0.4 G2 GĂRBUIA A GĂRBUIA B SUPRAFAȚĂ + INTERFAȚĂ · O singură configurație SUPRAFAȚĂ · CONTINUITATE poziție G0fațetată tangenta G1marcă vizibilă Curbură G2 ◀amestec invizibil accelerare G3.spectacol de clasă A COSMETIC · ȚINTĂ Ra 0.4 → anodizare ◀decorativ Ra 0.8 → vopsireprimer ok Ra 1.6 → pulbereaderență Lustruire oglindăSUS Ra ≤0.1 CARCASĂ · TIP ROBOT ◀ UAV INSTR CONS UNDERCUT · ÎNCLINARE 5-AX MINIMĂ PERETE 1.5 · COSMETIC MATERIAL · FINIȘARE Al 7075 HA ◀Tip III 15-25 µm Al 6061 Tip IIanodizare decorativă polish SUS316Lmedical · alimentar Ti Gradul 5 claraeronautic Pre-finisare cu șlefuire cu perle.homogenizare SCALĂ 1:1 · MM
Robot · UAV · Instrument · Medical · Consumator · Aero
Aplicații
Al 7075 HA · Al 6061 · SUS316L · Ti Gr5 · PEEK
Materiale
48hr Citat · Proto 7-Zile · MOQ 1
Serviciu
Ra 0,4µm
Finisaj vizibil al suprafeței
toate fețele cosmetice
±0.01mm
Interfața de asamblare
precizie
G2
Continuitatea suprafeței
fără urme de scallop
7 Zile
Livrare cea mai rapidă
comenzi pentru prototipuri
De ce este dificil

Provocări în prelucrarea suprafeței de tip shell liber

O carcasă de tip shell liber trebuie să arate perfect pe exterior, în timp ce se potrivește precis pe interior — realizând atât calitatea suprafeței cosmetice, cât și precizia interfeței de asamblare în același timp.

✨
Continuitatea suprafeței (G2)
O suprafață de carcasă cosmetică trebuie să fie lipsită de urme de scallop, defecte de ridicare a instrumentului și ondulare a suprafeței. HXC utilizează cale de scule cu scallop constant cu înălțimea teoretică a scallop-ului ≤ 0,003 mm pe suprafețele vizibile — producând Ra ≤ 0,4 µm direct de pe mașină.
🔩
Precizia interfeței de asamblare
Carcasa trebuie să se potrivească cu componentele interne la flanșe, boss-uri și fețe de referință — la ±0,01 mm. Toate interfețele de asamblare sunt prelucrate în aceeași configurare de 5 axe ca și suprafețele cosmetice, asigurând că aspectul exterior și potrivirea internă sunt referențiate la același sistem de coordonate.
🎨
Pregătirea pentru finisare preliminară
Suprafețele vizibile care vor fi anodizate sau vopsite trebuie să fie prelucrate fără urme care să se vadă prin finisaj. HXC selectează direcția instrumentului și pasul de avans pentru a asigura că urmele de suprafață sunt sub nivelul de zgomot al procesului de finisare.
Lucrările noastre

Carcase și învelișuri de tip shell liber pe care le-am realizat

Carcase pentru roboți, învelișuri pentru instrumente și structuri opto-mecanice — finisaj cosmetic, interfețe de asamblare de precizie.
Solicită piesă similară →
Carcasă exterioară pentru robot colaborativAl 7075 · Robot
Carcasă exterioară pentru robot colaborativ
Ra 0.4µm · HA · 30 buc
Carcasă pentru instrument de precizieAl 6061 · Instrument
Carcasă pentru instrument de precizie
Curbă complexă · Anodizare · 20 buc
Carcasă pentru încărcător UAVAl 7075 · UAV
Carcasă pentru sarcină utilă UAV — Formă liberă
Ușor · Anodizare neagră · 50 buc
Carcasă pentru dispozitiv medical în formă liberăSUS316L · Medical
Carcasă pentru dispozitiv medical în formă liberă
Passivat · Ra 0.4µm · 15 buc
Modul de cameră cu corp în formă liberăAl 7075 · Cameră
Modul de cameră cu corp în formă liberă
Suprafață G2 · Anodizare · 40 buc
Carcasă pentru senzori aerospațialiTi Gradul 5 · Aero
Carcasă pentru senzori aerospațiali
Ti · Ra 0.4µm · 8 buc
Carcasă opto-mecanicăAl 7075 · Optic
Carcasă opto-mecanică
Curbat · Fără fațete · 12 buc
Carcasă structurală pentru dispozitiv de consumAl 7075 · Consumator
Carcasă structurală pentru dispozitiv de consum
Profil complex · 100 buc
Capacități și toleranțe

Ce putem livra

Specificații tipice — confirmați cerințele exacte la solicitare.

Cel mai mic scallop de suprafață0.003 mm teoretic
Finisaj vizibil al suprafețeiRa 0.4 µm standard
Toleranță interfață de asamblare.±0.01 mm
Continuitatea suprafețeiG2 (curbură-continuă)
Gestionarea subtăieriiAcces înclinat pe 5 axe
Cel mai mic perete (estetic)1,5 mm
MaterialeAl, SS, Ti, PEEK
PrelucrareSimultan 5 axe
FinisareAnodizare, șlefuire cu mărgele, pregătit pentru vopsire
InspecțieScanare de suprafață CMM + optică
Timp de livrare (proto)7–10 zile
Timp de livrare (lot)12–18 zile
Cum funcționează

De la desen la piesa finalizată

Încărcați fișierul dvs. 2D/3D — feedback DFM, planificare traseu scule și timp de livrare confirmat în 48 de ore.

01
Încărcați desenul
STEP, IGES, DXF sau PDF. Includeți calitatea suprafeței și notele de toleranță.
02
DFM & Traiectorie de scule
DFM Gratuit — tăieturi subțiri, pereți subțiri, strategie de suprafață.
03
5-Axis & QC
CNC pe 5 axe, sondare în proces, CMM sau scanare optică a suprafeței.
04
Livrare în întreaga lume
Raport dimensional complet inclus. DHL / FedEx / transport maritim.
Recenzii

De încredere pentru ingineri din întreaga lume

★★★★★
"Calitatea suprafeței cosmetice pe carcasele noastre de roboți a fost excepțională — anodizarea a fost aplicată uniform, fără urme vizibile de unealtă. Fiecare piesă a trecut inspecția noastră de recepție."
AK
Alex K.
Designer Industrial · România
★★★★★
"HXC a înțeles imediat provocările traseului de scule pe 5 axe. Feedback-ul lor DFM a identificat o problemă de subtăiere pe care o ratasem. Timpul de livrare conform ofertei."
SL
Sophie L.
Inginer de proiectare · România
★★★★★
"Am realizat trei loturi de producție de piese complexe curbate prin HXC. Consistența dimensională de la lot la lot este cea mai bună pe care am văzut-o de la orice furnizor."
JT
James T.
Manager Achiziții Senior · Regatul Unit
Întrebări frecvente

Carcase de suprafață liberă — Întrebări frecvente

Întrebări de inginerie și achiziții răspunse de echipa noastră de prelucrare pe 5 axe.

Da — mașinile HXC utilizează cale de finisare constantă cu scallop pentru suprafețe libere pe 5 axe. Pasul de avans este calculat pentru a atinge o înălțime teoretică a scallop-ului ≤ 0,003 mm, rezultând Ra ≤ 0,4 µm direct de pe mașină, fără lustruire manuală. Consistența loturilor este controlată prin utilizarea aceluiași program NC și verificată prin scanare optică a suprafeței pe primul articol din fiecare lot.
Tranziții multi-suprafețe (unde două suprafețe libere se întâlnesc): (1) Cale de finisare G2 sunt programate la toate limitele de suprafață — unealta menține continuitatea curburii pe întreaga limită, nu doar tangenta; (2) Passuri de amestecare a limitelor sunt adăugate acolo unde este nevoie pentru a netezi zona de tranziție; (3) Scanare optică a suprafeței piesa finalizată identifică orice discontinuitate de tranziție înainte ca piesa să fie aprobată pentru livrare.
Da — suprafețele vizibile destinate anodizării sunt prelucrate pentru a avea Ra ≤ 0,4 µm cu urme de scallop orientate uniform (paralel cu axa lungă a piesei). Acest lucru asigură ca stratul de anodizare să producă un aspect uniform și consistent. Pentru piese care necesită sablare cu mărgele înainte de anodizare, prelucrăm la Ra 0,8 µm, iar sablarea cu mărgele uniformizează textura. Pentru vopsea sau pulbere: Ra 0,8–1,6 µm asigură o aderență bună.
Zonele subtiri sunt accesate prin înclinare pe 5 axe — înclinarea uneltei pentru a ajunge în zona subțire fără o configurare separată. Pentru zonele subtiri severe (>45° față de verticală), folosim poziționare în clemă înclinată sau dispozitiv rotativ și prelucrăm regiunea subțire dintr-un al doilea unghi de înclinare în același program. Zonele subterane care nu pot fi accesate prin înclinare pe 5 axe sunt revizuite în timpul DFM — oferim sfaturi despre opțiuni de linie de divizare sau strategii alternative de prindere.
Al 7075-T6: cel mai bun echilibru între manevrabilitate, calitatea suprafeței după anodizare și rezistența structurală. Al 6061-T6: rezultat cosmetic ușor mai bun la anodizare decât 7075, rezistență mai scăzută. SUS316L lustruit oglindă: pentru cochilii medicale și pentru contactul cu alimentele care necesită o finisare reflectorizantă. Ti Gradul 5: pentru cochilii aerospațiale și critice din punct de vedere al greutății — rețineți că Ti nu anodizează pentru un finisaj decorativ colorat; doar anodizare clară.
Anodizare de tip II: 5–8 µm — protecție decorativă și împotriva coroziunii standard. Tipic pentru carcase de roboți și învelișuri de instrumente. Anodizare dură de tip III: 15–25 µm — pentru cochilii care necesită rezistență la uzură (de exemplu, carcase UAV expuse la abraziune). Compensare dimensională prealabilă aplicată înainte de anodizare pe interfețele de asamblare de precizie.
Da — HXC poate accepta date de scanare 3D furnizate de client (nor de puncte sau plasă) ca referință pentru prelucrare. Scanarea este convertită într-un model de suprafață parametric pentru programarea CAM. Această abordare este utilizată pentru: (1) replicarea pieselor vechi unde nu există CAD; (2) reverse-engineering pentru produse ale concurenței; (3) producerea de carcase compatibile pentru o asamblare existentă.
Prototip (cochilie freeform, nou program CAM): 7–10 zile. Lot mic (10–50 bucăți): 10–16 zile. Producție cu anodizare: 14–20 zile. Cochilii SUS316L lustruite oglindă: adăugați 3–5 zile.
Solicită o ofertă

Trimite-ți desenul.
Obține o ofertă.

Fiecare solicitare include o revizuire DFM — fezabilitatea toleranței, confirmarea materialului și abordarea procesului înainte de începerea producției. MOQ 1 piesă.

24hr
Răspuns la ofertă
MOQ 1
Prototipuri OK
ISO
9001:2015
📐
Revizuire DFM pentru fiecare solicitare
Fezabilitatea toleranței, strategia de fixare și confirmarea materialului. Feedback specific și acționabil — nu respingeri generice.
🎯
Inspecția primului articol — Standard
Raport FAI pentru fiecare lot nou. Certificări de material și tratament de suprafață incluse cu fiecare livrare.
🔄
Același proces: prototipare până în producție
Planul de proces din prototipul dumneavoastră se aplică loturilor de producție. Fără re-qualificare atunci când scalați.
⚙
Frezare CNC 3 / 4 / 5-Axis + Strunjire
Piese structurale complexe, arbori, carcase și componente de transmisie. Metale și plastice de inginerie.
ISO 9001:2015 Frezare 3/4/5-Axis Frezare în strung CNC Inspecție CMM Livrare globală