info@hxcnc.com Shenzhen, China Răspunde în termen de 24 de ore
Categorie Produs
Canal Ra 0.8 · Flat ≤0.01 · Scurgere 1.5× · Burduf H8
CFP / 001 — 010

Canal Serpentină
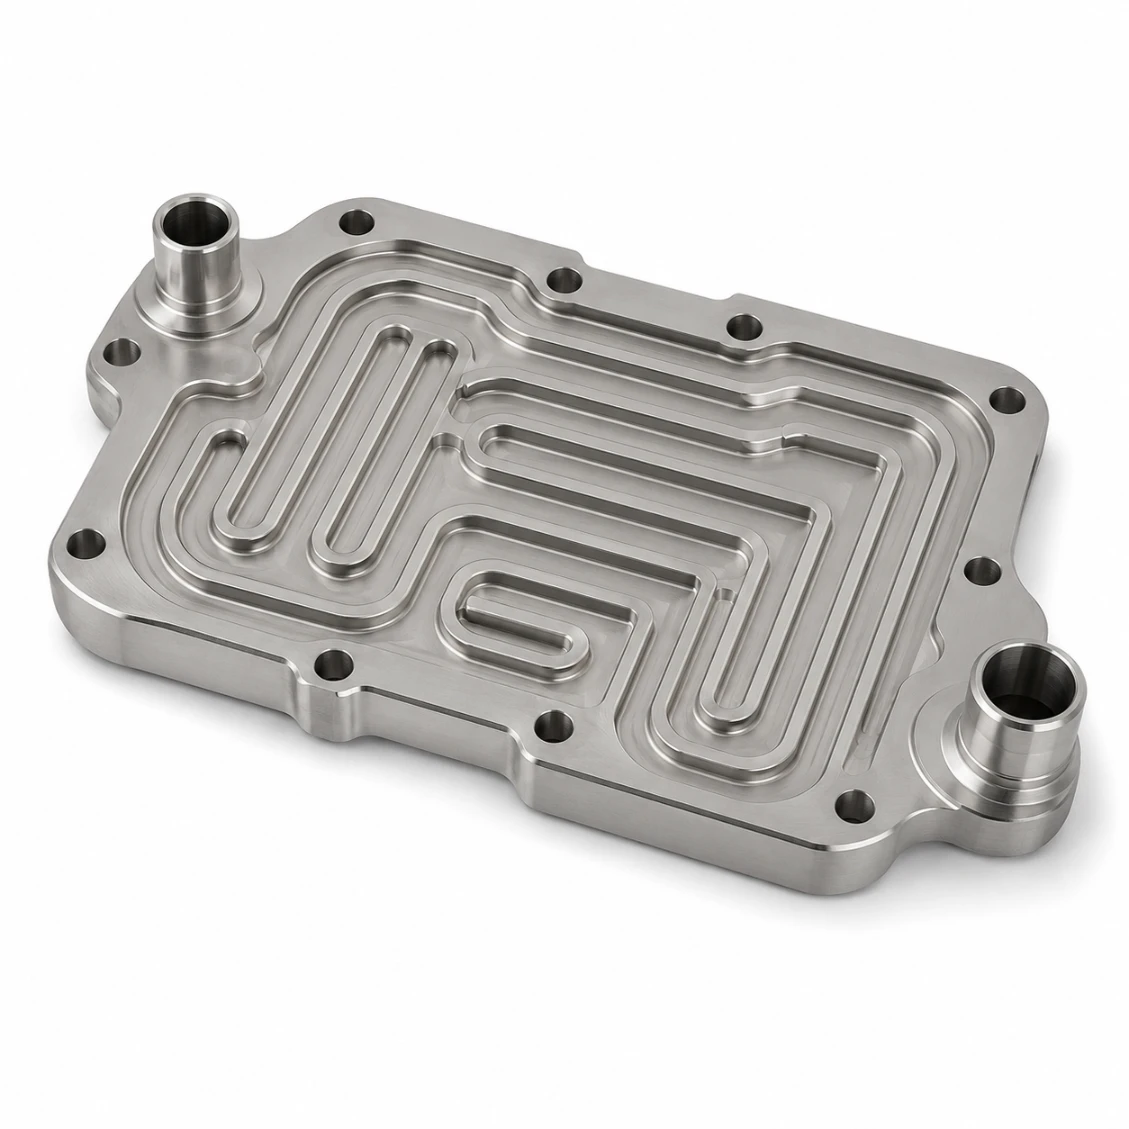
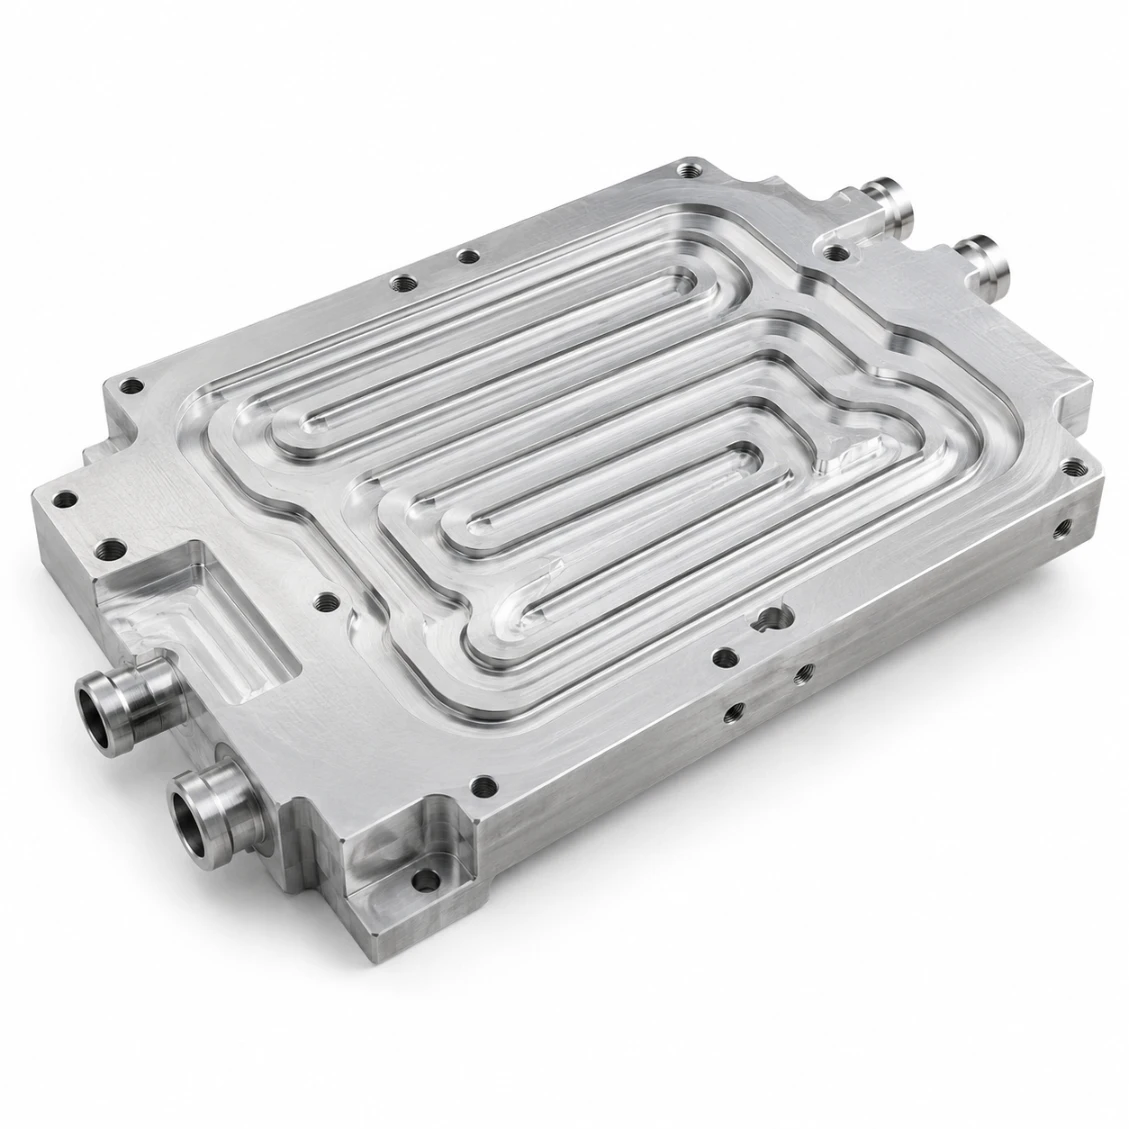
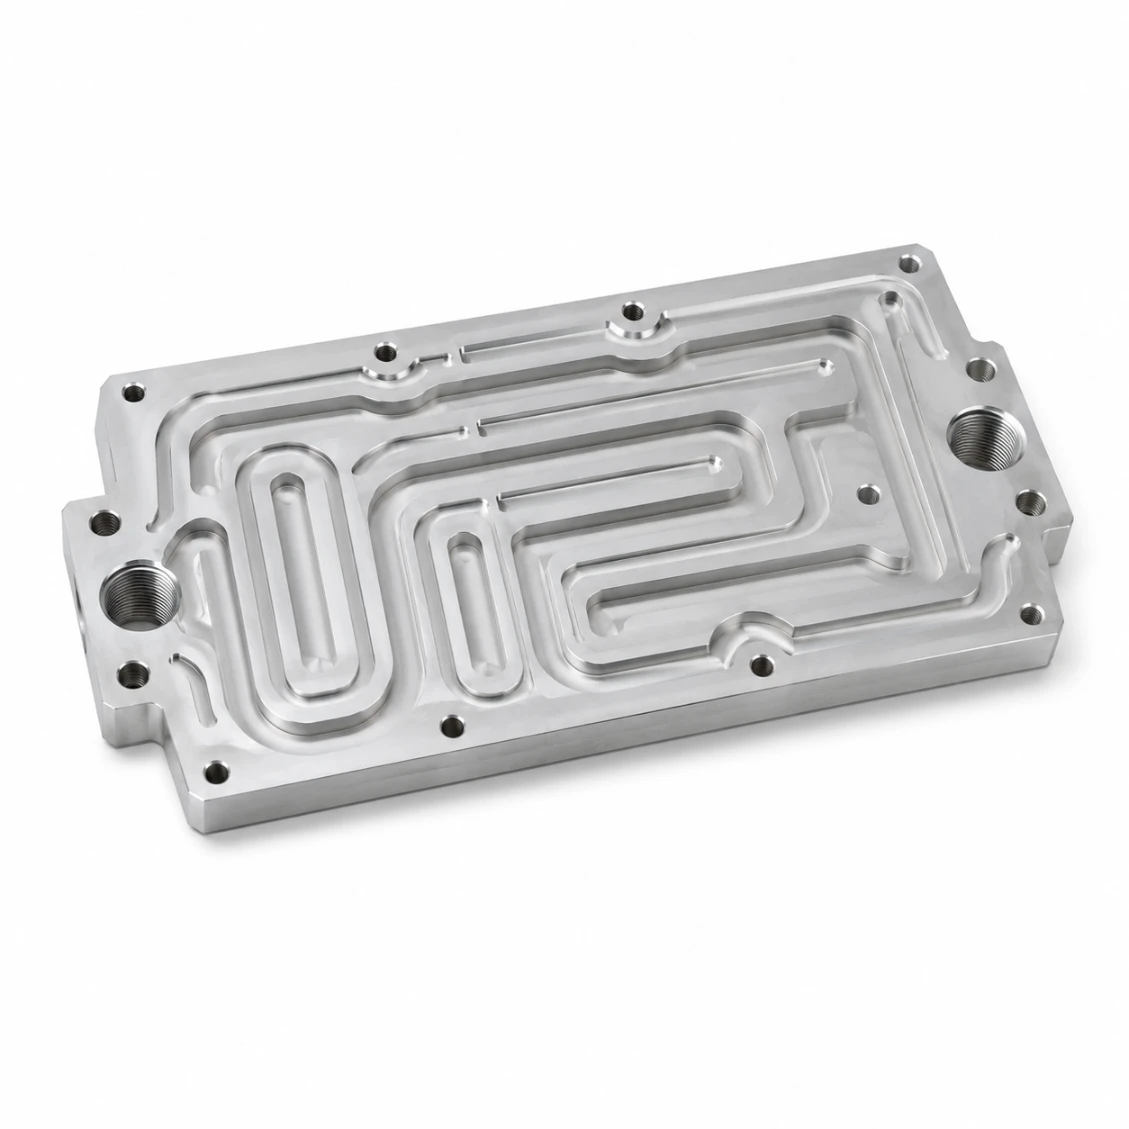
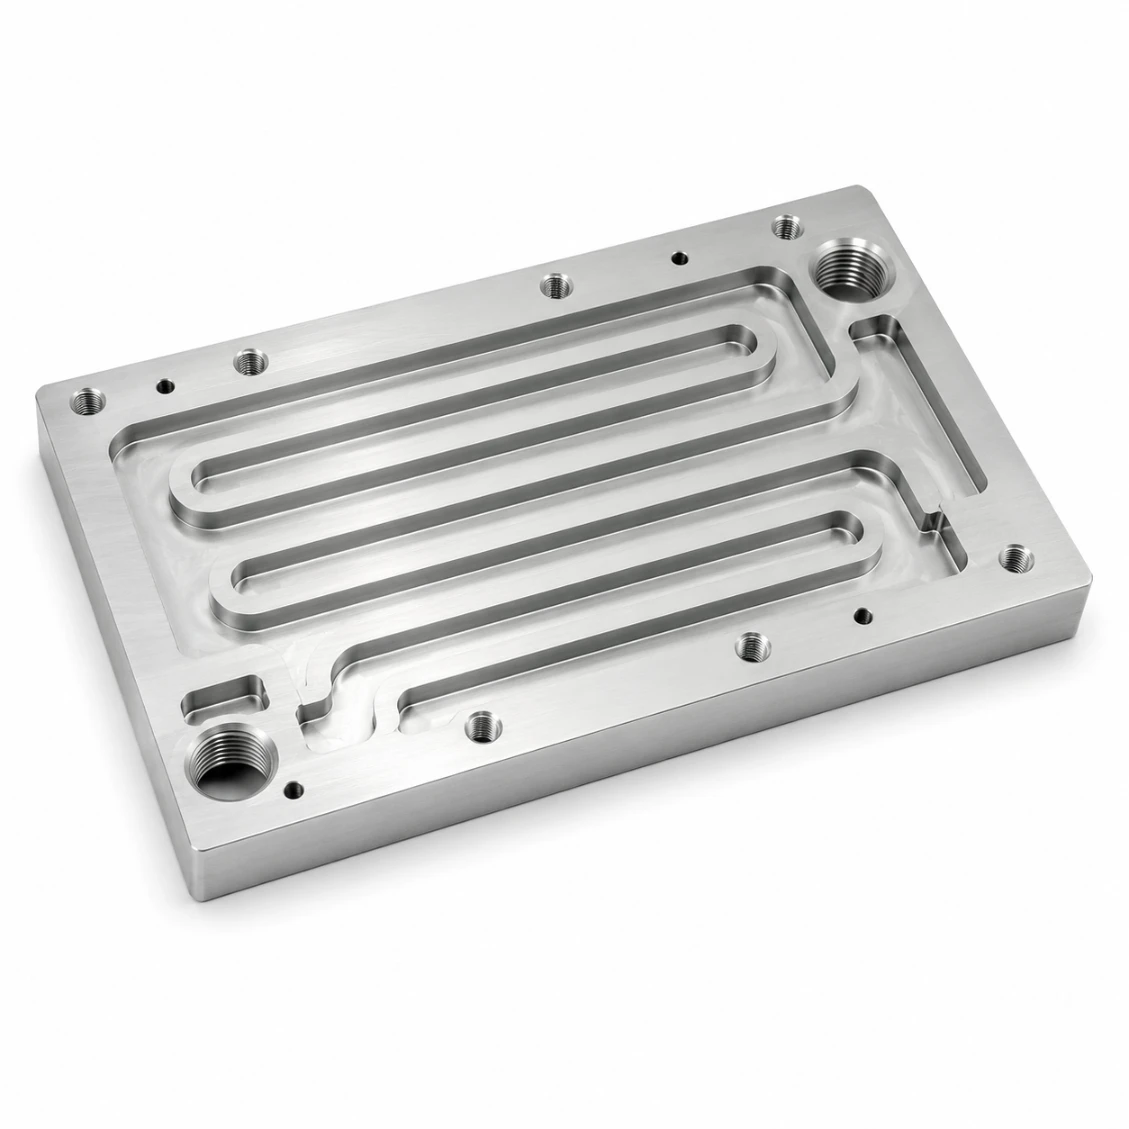
Plăci de răcire cu flux de răcire

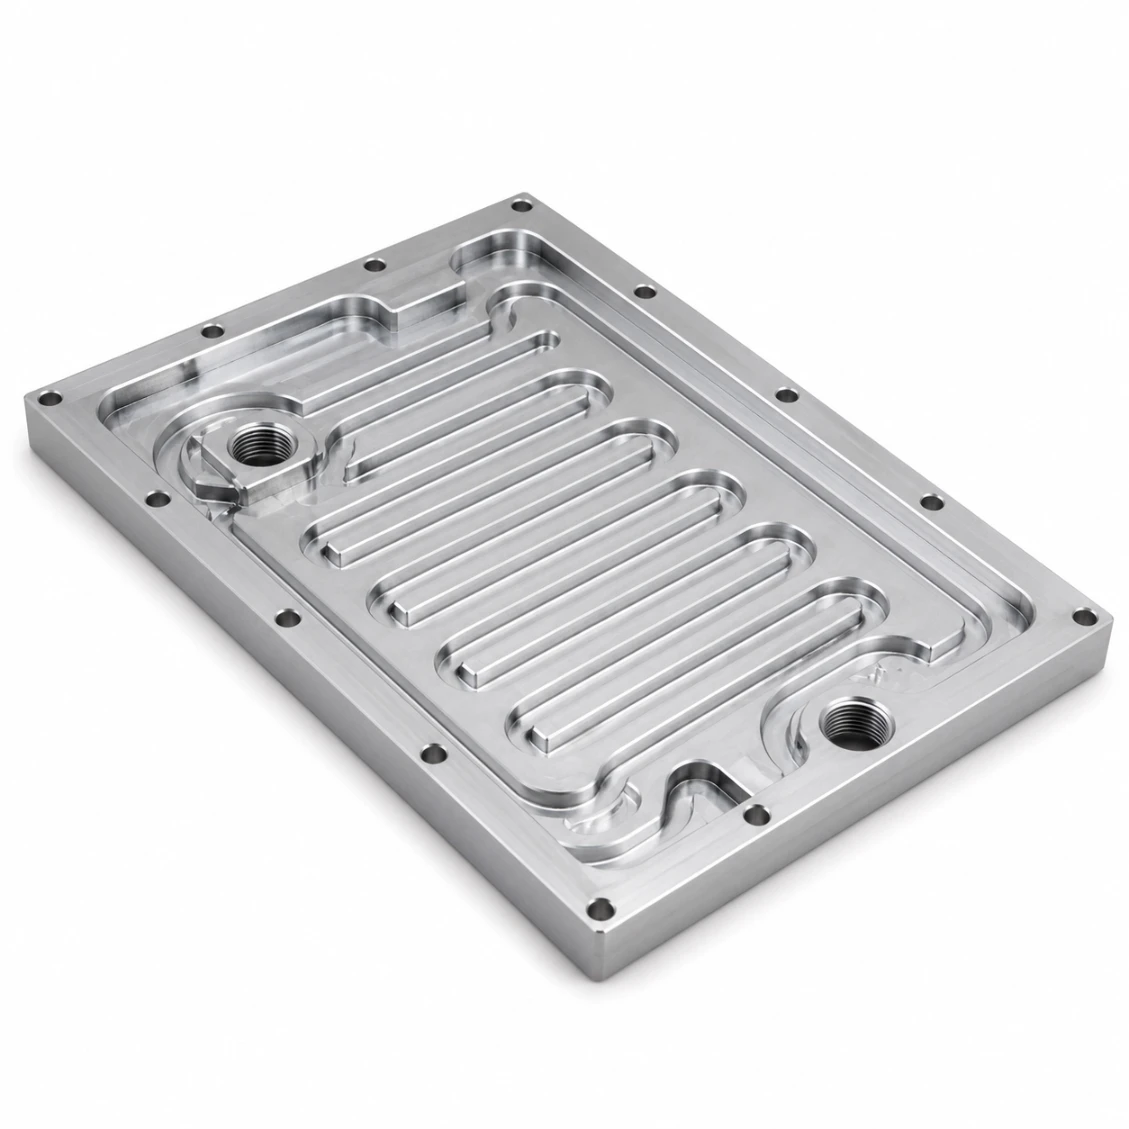
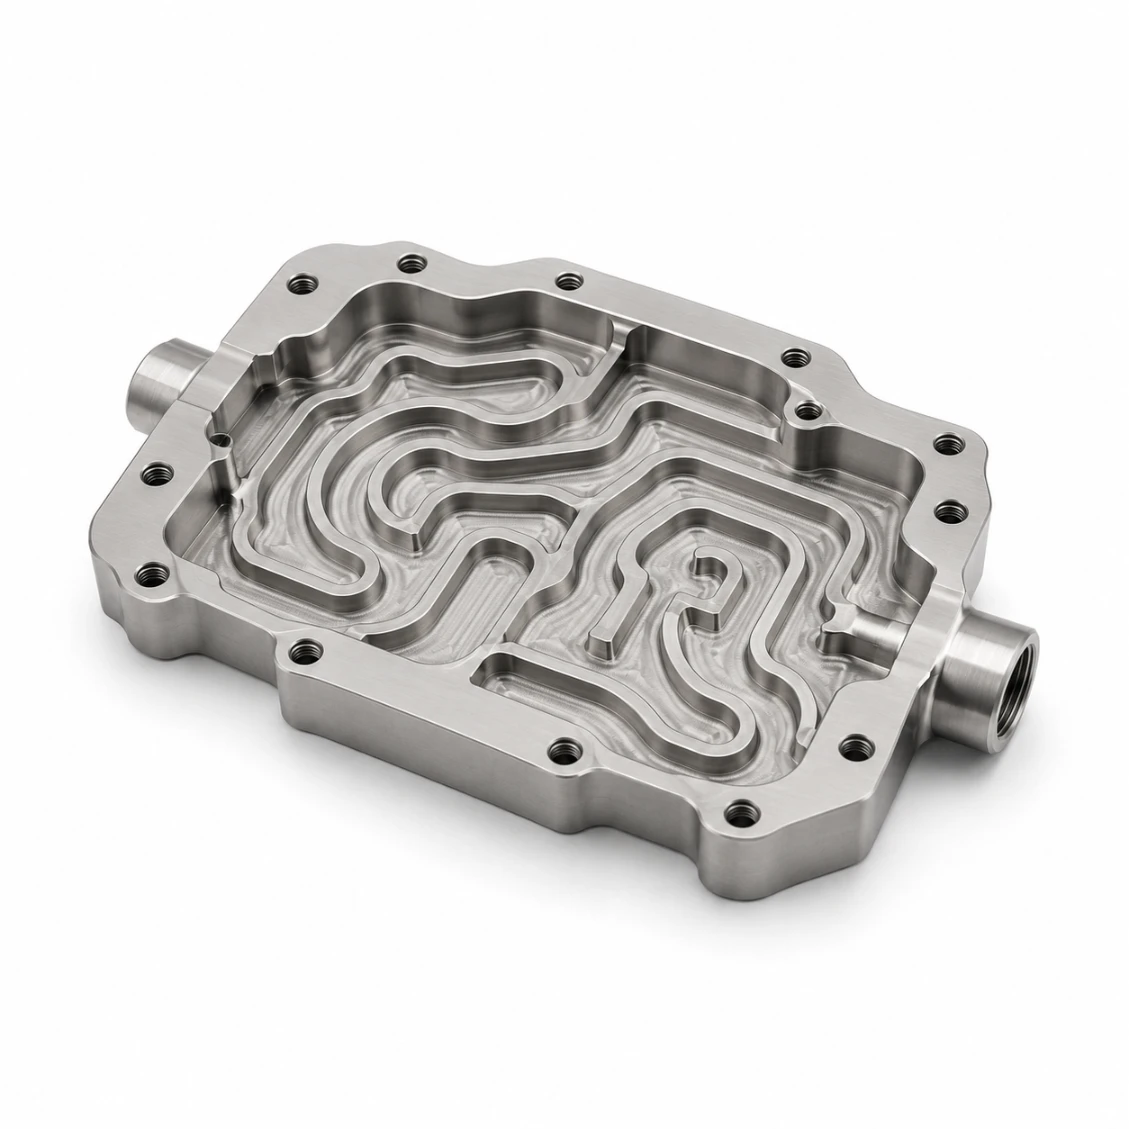
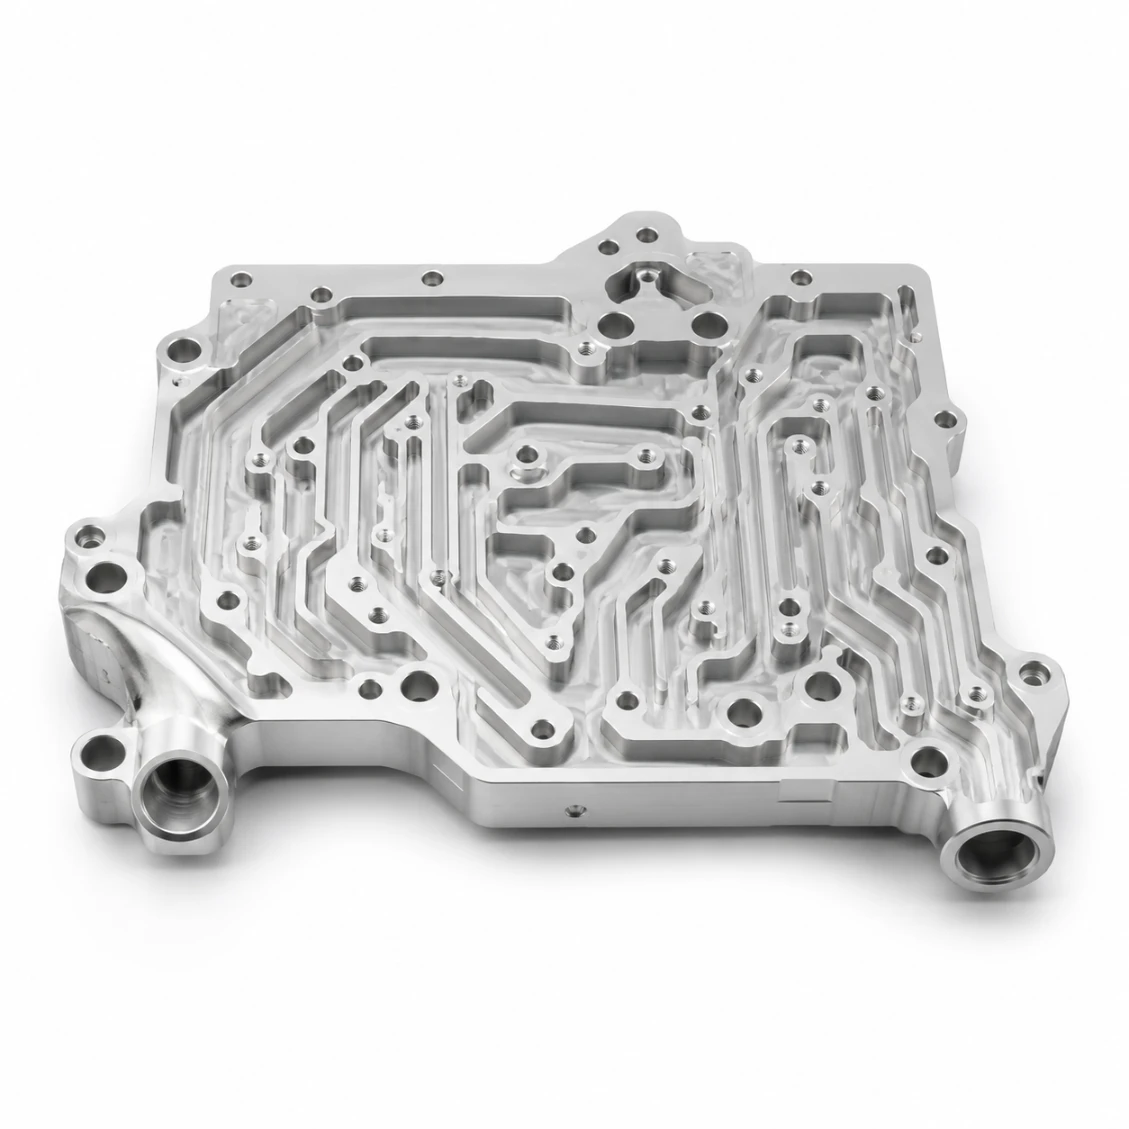
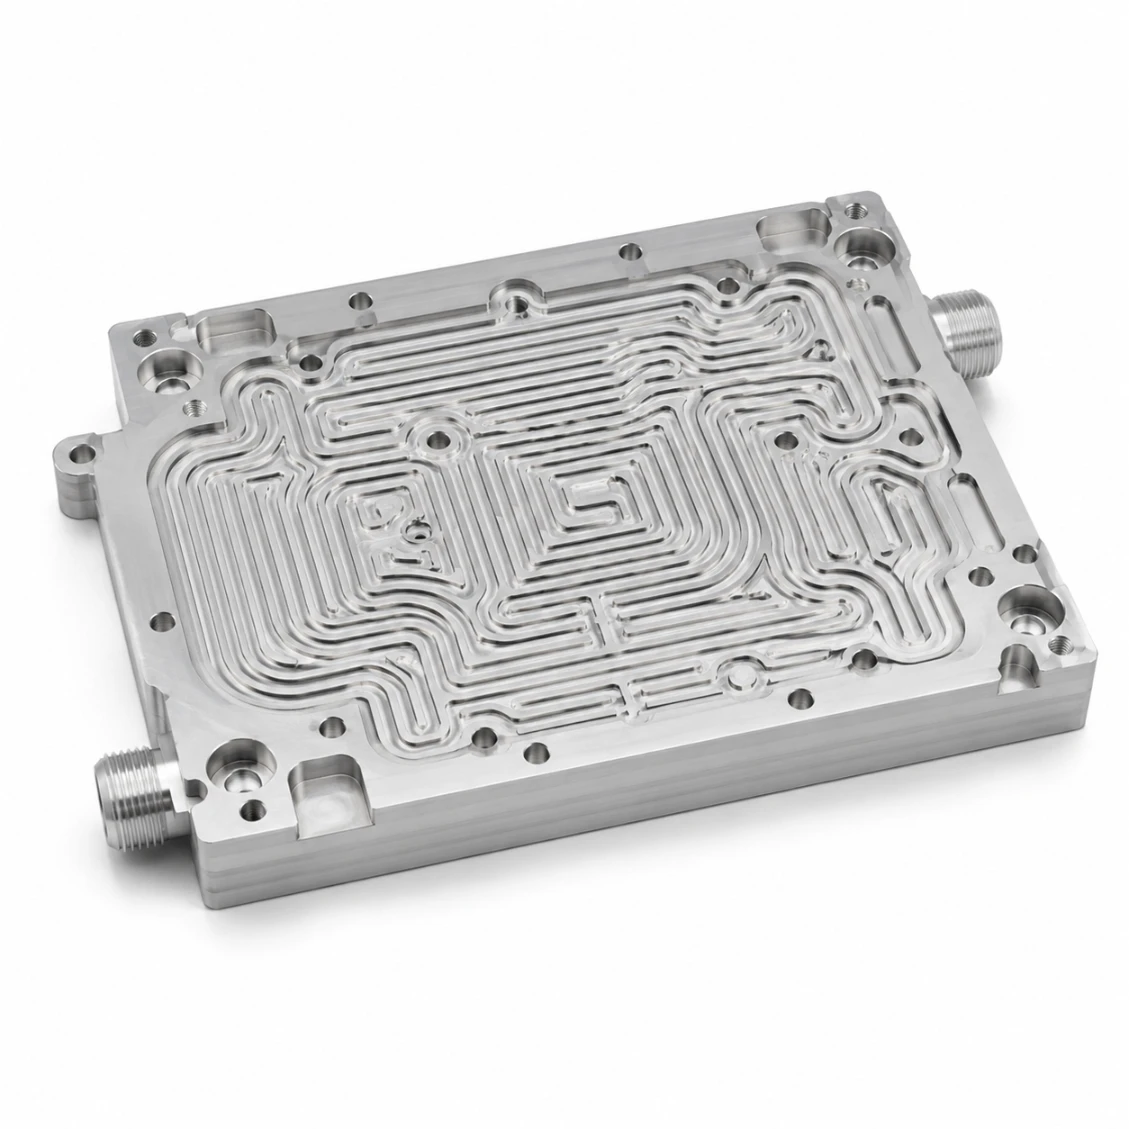
Plăci de răcire prelucrate CNC de înaltă precizie cu rețele complexe de canale interne — flux serpentin, paralel și ramificat. Ra Canal 0.8 µm, planeitate ≤ 0.01 mm pe fețele de contact, testate pentru presiune până la 1.5× presiunea de lucru. Al 6061 sau SUS316L pentru electronice de putere, laser industriale, baterii EV și management termic al echipamentelor.

Ra 0.8µm
Finisaj Canal
≤0.01mm
Planeitatea Feței
Testat pentru scurgeri
Fiecare Placă
DESEN TEHNIC · CFP-001 SERPENTINĂ · Al 6061 · 200×140 · 1.5× SCURGERE ISO 9001 · PRESIUNE · CMM
Serpentină 7 Treceri
Capac Phantom
PLACĂ DE RĂCIRE SERPENTINĂ · VEDERE SUPERIOARĂ Al 6061 · 200×140 · CH W 4 · D 3 · SCURGERE 1.5× ≤0.01 FLAT SERPENTINĂ · 7 TRECERI IN IEȘIRE A X-SEC · CANAL capac W ±0.03 · D ±0.05 Ra 0.8 1.5× PRESIUNE · 5 MIN METODA DE ETANȘARE Sângerare în vidhermetic aluminiu FSWstare solidă Capac O-ring ◀reparabil Garnitură cu șurubreparație pe teren SECȚIUNEA TRANSVERSALĂ CH Rectangular ◀milling la capăt bore circularH8 Profil personalizat5 axe Min W 1.5 · aspect 5:1 CANAL · TIP SERP ◀ PARA BRCH MIX Flux uniform · H8 ≤0.03 mm Ø VARIAȚIE MATERIAL · TERMIC Al 6061 ◀k=167 W/m·K Al 7075k=130 · rezistent SUS304 / 316Lk=16 · coroziune Cupru C110k=391 · maxim Tratament dur · EPopțiuni de tratament SCALĂ 1:2 · MM
Energie Electrică · Laser · EV · RF · Medical · Industrial
Aplicații
Al 6061 · Al 7075 · SUS304 · SUS316L · Cu
Materiale
48hr Ofertă · Proto 6 Zile
Serviciu
Ra 0.8µm
Finisaj Canal
serpentină + paralel
≤0.01mm
Planeitatea Feței
gradul suprafeței de cuplare
Testat pentru scurgeri
Fiecare Placă
apă sau N₂ 1.5×
6 Zile
Livrare cea mai rapidă
comenzi pentru prototipuri
Provocări în prelucrare

Provocări ale plăcilor de flux de răcire

Plăcile de răcire trebuie să asigure o distribuție uniformă a fluidului printr-un rețea complexă de canale, menținând în același timp planeitatea suprafeței necesară pentru contact termic — două cerințe de prelucrare contradictorii pe aceeași piesă.

🌊
Uniformitatea canalului de flux
Toate canalele de răcire paralele trebuie să aibă aceeași secțiune transversală — orice variație cauzează flux preferențial prin trasee cu rezistență mai mică, creând puncte fierbinți. HXC menține diametrul canalului la toleranța H8 pe întreaga placă.
📐
Planeitatea suprafeței de cuplare
Placa de răcire apasă împotriva unei surse de căldură — rezistența termică depinde de planeitatea suprafeței. Suprafața de șlefuire HXC finisează suprafața de cuplare pentru ≤ 0.01 mm planeitate după prelucrarea tuturor canalelor, prevenind deformarea suprafeței din cauza stresului rezidual din frezarea canalelor.
🔒
Integritatea canalului etanșat
Canalele interne sunt închise printr-o placă de acoperire (brazare, FSW sau etanșare cu O-ring). Marginea canalului trebuie să fie plană și fără bavuri pentru o etanșare fiabilă. Mașinile HXC realizează margini de canal cu Ra 0,8 µm și verifică prin CMM înainte de asamblare.
Lucrările noastre

Plăci de flux de răcire pe care le-am realizat

Plăci de flux de răcire prelucrate CNC, inspectate și testate sub presiune.
Solicită piesă similară
Placă de răcire cu laser industrialAl 6061 · Laser
Placă de răcire cu laser industrial
Serpentină · ≤0,01mm · 20 bucăți
Placă de răcire pentru electronice de putereAl 6061 · Putere
Placă de răcire pentru electronice de putere
Canale paralele · 50 bucăți
Placă de răcire medicalăSUS316L · Med.
Placă de răcire medicală
Passivat · 10 buc
Placă de răcire pentru invertor EVAl 7075 · EV
Placă de răcire pentru invertor EV
Rețea complexă · 100 bucăți
Placă de răcire pentru amplificator RFAl 6061 · RF
Placă de răcire pentru amplificator RF
Canale dense · 30 bucăți
Echipament de răcire pentru alimenteSUS304 · Alimentar
Echipament de răcire pentru alimente
Compatibil CIP · 15 buc
Echipament de răcire pentru sudurăAl 6061 · Sudor
Echipament de răcire pentru sudură
Serpentină · 25 buc
Tavă de răcire pentru producție în loturiAl 6061 · Lot
Tavă de răcire pentru producție în loturi
500 buc · Consistent
Capacități și toleranțe

Ce putem livra

Specificații tipice — confirmați cerințele exacte la solicitare.

Toleranță adâncime canal.±0,05 mm
Toleranță lățime canal.±0,03 mm
Nesfărâmarea suprafeței≤ 0,01 mm finisaj suprafață
Test de presiune1,5× rated, apă sau N₂
Fileturi portBSP, NPT, metric
Ra canal0,8 µm standard
MaterialeAl 6061/7075, SUS304/316L, Cu
Metoda de etanșareSârmă de vid, FSW, garnitură cu O-ring, garnitură
CurățareUltrasunet + suflare
Timp de livrare (proto)6–9 zile
Timp de livrare (lot)10–16 zile
Dimensiunea maximă a plăcii600 × 400 mm
Cum funcționează

De la desen la piesa finalizată

Încărcați desenul dvs. — revizuire DFM, prelucrare, test de presiune/scurgere dacă este necesar și livrare în termenul convenit.

01
Încărcați desenul
STEP, DXF, PDF. Include specificații pentru canale, filete, etanșare.
02
DFM & Ofertă
DFM gratuit — acces la canal, deburring, suprafață de etanșare. Ofertă în 48 de ore.
03
Mașinare și Testare
CNC, deburring, curățare, CMM, test de presiune/scurgere conform specificațiilor.
04
Livrare în întreaga lume
Inspecție + înregistrări de testare incluse. DHL / FedEx / transport maritim.
Recenzii

De încredere pentru ingineri din întreaga lume

★★★★★
"Canalele adânc perforate au fost deburrate perfect — zero bavuri găsite la inspecția noastră de recepție. Testul de scurgere a trecut din prima încercare. Livrare exact la timp."
MK
Martin K.
Inginer Sisteme Hidraulice · România
★★★★★
"Achiziționăm corpuri de valve de precizie și blocuri manifold de la HXC. Coaxialitatea găurilor este constant sub 0,005 mm, suprafața de etanșare Ra verificată pentru fiecare lot."
SL
Sophie L.
Manager Achiziții · România
★★★★★
"HXC a înțeles imediat cerințele de curățenie pentru plăcile noastre de distribuție a gazelor pentru semiconductori. Pachetul de documentație a fost complet și trasabil."
JT
James T.
Inginer Proces · România
Întrebări frecvente

Plăci de flux de răcire — Întrebări frecvente

Întrebări despre inginerie și achiziții răspunse de echipa noastră.

Flux uniform necesită rezistență egală a canalului: diametru identic al canalului (toleranță H8), lungime egală a canalului și geometrie simetrică a manifoldului de intrare/ieșire. HXC folosește o operație de găurire sau frezare cu singură trecere pentru toate canalele paralele — același instrument, aceleași parametri — asigurând o variație a diametrului canalului de ≤ 0,03 mm de la canal la canal. Pentru aplicații critice, uniformitatea fluxului poate fi verificată prin testarea diferenței de presiune.
(1) Sudură prin vid: canale frezate, placă de acoperire sudată prin vid — etanșare hermetică. (2) Sudură prin fricțiune (FSW): plăci de aluminiu sudate de-a lungul capacelor canalelor. (3) Placă de acoperire etanșată cu O-ring: capac de protecție susținut de fixări cu sigilant de canal cu O-ring — reparabil pe teren. HXC furnizează componente prelucrate pentru toate cele trei metode; sudură prin aliaj și FSW sunt disponibile prin partenerii de proces ai HXC.
Standard: ≤ 0,01 mm pe o lungime de 400 mm. Fața de cuplare este șlefuită la suprafață după finalizarea tuturor prelucrărilor canalului — prevenind deformarea cauzată de stresul residual al frezării canalului. Pentru plăci termice de referință CMM: se poate realiza ≤ 0,005 mm. Planeitatea verificată la peste 25 de puncte cu CMM.
Standard: 1,5× presiunea maximă de lucru, minim 3 bar, timp de 5 minute fără scădere a presiunii. Mediu de testare: apă sau azot. Înregistrările testelor sunt furnizate cu fiecare placă. Pentru sistemele de răcire auto (de exemplu, agent de răcire pentru bateriile EV): testate conform SAE J2740 sau specificației clientului.
Secțiuni transversale dreptunghiulare (standard), circulare (forjate) și personalizate (cu profil milimetric). Lățimea minimă a canalului: 1,5 mm. Raportul maxim de adâncime la lățime: 5:1 fără unelte speciale.
Da — plăcile de răcire din aluminiu sunt anodizate dur de tip II sau III după prelucrare. Anodizarea interiorului canalului este verificată prin inspecție cu colorant de penetrare a vopselei pe un eșantion de secțiune transversală. Pre-compensarea dimensională aplicată pentru creșterea anodizării.
Envelope-ul standard pentru prelucrare CNC: 600 × 400 mm. Pentru plăci mai mari (până la 1200 × 800 mm): disponibilă frezarea de precizie + șlefuirea de suprafață, planeitate ≤ 0,02 mm pe o lungime de 1000 mm.
Prototip: 6–9 zile. Lot mic: 10–16 zile. Producție: 14–22 zile.
Solicită o ofertă

Trimite-ți desenul.
Obține o ofertă.

Fiecare solicitare include o revizuire DFM — fezabilitatea toleranței, confirmarea materialului și abordarea procesului înainte de începerea producției. MOQ 1 piesă.

24hr
Răspuns la ofertă
MOQ 1
Prototipuri OK
ISO
9001:2015
📐
Revizuire DFM pentru fiecare solicitare
Fezabilitatea toleranței, strategia de fixare și confirmarea materialului. Feedback specific și acționabil — nu respingeri generice.
🎯
Inspecția primului articol — Standard
Raport FAI pentru fiecare lot nou. Certificări de material și tratament de suprafață incluse cu fiecare livrare.
🔄
Același proces: prototipare până în producție
Planul de proces din prototipul dumneavoastră se aplică loturilor de producție. Fără re-qualificare atunci când scalați.
Frezare CNC 3 / 4 / 5-Axis + Strunjire
Piese structurale complexe, arbori, carcase și componente de transmisie. Metale și plastice de inginerie.
ISO 9001:2015 Frezare 3/4/5-Axis Frezare în strung CNC Inspecție CMM Livrare globală