info@hxcnc.com Shenzhen, China Răspunde în termen de 24 de ore
Acasă/ Produse/ Piese CNC din oțel pentru scule și matrițe
Oțel pentru unelte, oțel pentru matrițe, piese prelucrate CNC, EDM, șlefuire
Categorie Produs
26 Linii de Produse
TMS — 001 până la 026

Oțel pentru scule și
Oțel pentru matrițe
Piese CNC

26 linii de produse în cinci categorii de oțel pentru unelte și matrițe — piese pentru matrițe de injecție, piese pentru matrițe de ștanțare, piese pentru matrițe de turnare prin presiune, unelte și dispozitive, și unelte speciale și de uzură. P20, H13, D2, S136, M2, NAK80. Frezare CNC, EDM, EDM cu fir, șlefuire de precizie, lustruire oglindă, nitrurare.

⚙
Freză CNC
→
⚡
EDM / Fir
→
🔥
Tratament termic
→
💠
Măcinare
→
✨
Polish
Profil EDM cu fir
±0.003 mm
Profilul cavității pentru ciocan și matriță — controlul spațiului liber
Profil EDM cu penetrare
±0.005 mm
Ribă a cavității, colțuri și caracteristici de textură
Lustruire oglindă
Ra ≤0.025 μm
SPI A1 — finisaj optic pentru cavități
Diametrul tijei de ghidare
h5 · Ra ≤0.1 μm
Întărit SUJ2 / GCr15
Nitrurare (H13)
HV 900+
Rezistență la oboseală termică a cavității de turnare prin presiune
26
Game de produse
±0.003mm
EDM cu fir
Ra ≤0.025μm
Lustruire oglindă
HV 900+
Nitrurat H13
24hr
Timp de răspuns pentru ofertă
Miez de Matriță ✦ Inserție pentru cavitate ✦ Lovitură ✦ Cavitatea matriței ✦ Ghidaj ✦ Ghidaj pentru bucșă ✦ Bloc de formare ✦ Unitate de alunecare / came ✦ Piesă pentru sistemul de încălzire rapidă ✦ Suport pentru scule ✦ Placă de uzură ✦ Piesă pentru turnare prin injecție ✦ Suport pentru unelte ✦ Gaură de inspecție ✦ Miez de Matriță ✦ Inserție pentru cavitate ✦ Lovitură ✦ Cavitatea matriței ✦ Ghidaj ✦ Ghidaj pentru bucșă ✦ Bloc de formare ✦ Unitate de alunecare / came ✦ Piesă pentru sistemul de încălzire rapidă ✦ Suport pentru scule ✦ Placă de uzură ✦ Piesă pentru turnare prin injecție ✦ Suport pentru unelte ✦ Gaură de inspecție ✦
Gama completă de produse

Oțel pentru scule și matrițe P20 și Oțel pentru scule și matrițe de 26 de tipuri
Piese din 5 categorii diferite

Selectați o filă de categorie · P20 · H13 · D2 · S136 · M2 · EDM + EDM cu fir · Șlefuire · Polizare · MOQ 1 piesă

Solicitați Toate Produsele →
Categorii de produse
Miez pentru matrițe de injecție, inserție cavitate, glisieră, sistem de încălzire prin conducte, CNC, EDM, P20, H13, S136
Piese pentru matrițe de injecție7 produse · TMS-001 până la 007Citat →
Șapte linii de componente pentru matrițe de injecție în P20, H13, S136 și NAK80 — miezuri de matriță, inserții pentru cavitate, inserții interschimbabile, pini de poziționare, unități de glisare și came, piese pentru canal de încălzire și stâlpi de suport. Frezare CNC 3D, EDM cu scufie pentru caracteristici ascuțite, EDM cu fir pentru profile prin, șlefuire de precizie și polizare a cavității pentru finisaj oglindă SPI A1/A2. Toate piesele sunt livrate cu raport de inspecție dimensională.
Inserție cavitate pentru matrițe de injecție S136, lustruită oglindă, SPI A1 A2, EDM, CNC
TMS-002
INJECTARE MATRIȚĂ / 002 — FEATURED
Inserții pentru cavitatea matriței — Finisaj oglindă
Inserții pentru cavitatea matriței S136 (SUS420J2, 1.2083) și NAK80 pentru piese transparente, cosmetice și optice, care necesită cea mai înaltă calitate a suprafeței. Frezare CNC 3D pentru eliminarea majorității materialului; EDM cu scufie pentru colțuri interne ascuțite (R <0.1mm), nervuri adânci și detalii texturate; finisaj manual progresiv prin diferite grade de piatră până la finisaj final cu pastă de diamant. Gradele de finisaj ale suprafeței livrate: SPI A2 (Ra ≤0.025μm, pastă de diamant — pentru piese optice transparente), SPI A3 (Ra ≤0.05μm), SPI B1 (Ra ≤0.1μm, piatră fină) sau textură VDI (mată cu șlefuire cu bile). S136 preferat pentru finisaj oglindă — conținut scăzut de incluziuni de sulfide previne pitting-ul la gradele fine de finisare. NAK80 pentru designuri intensive în EDM care necesită o precizie excelentă și o calitate superioară a suprafeței. Duritatea cavității: S136 până la HRC 48–52; NAK80 pre-hardened HRC 37–43. Găurirea canalelor de răcire și a buzunarelor pentru ecran de apă realizate integral. Raport de verificare a profilului 3D CMM inclus.
Ra ≤0.025μm SPI A2 EDM ±0.005mm S136 / NAK80 Profil 3D CMM
S136 · NAK80 · P20Solicită ofertă
Miez pentru matrițe P20, CNC, EDM, canal de răcire, matrițe de injecție
TMS-001
INJECTARE / 001
Nucleuuri de matrițe
Matrice P20 (pre-întărită HRC 28–34) și H13. Profil 3D CNC + nervură EDM și detaliu colț. Canale de răcire forate sau prelucrate. Toleranță profil ±0.01mm; suprafețe de închidere a liniei de separare șlefuite plan ±0.005mm. Raport CMM inclus.
P20 / H13Canale de răcire
P20 · H13 · S136Solicită ofertă
Inserție pentru matrițe P20, H13, interschimbabilă, CNC, EDM, precizie
TMS-003
INJECTARE / 003
Inserții de matriță interschimbabile
Inserții pentru cavități și miezuri interschimbabile P20 / H13 pentru sisteme de matrițe modulare. Diametrul exterior al inserției la h6 pentru o fixare strânsă în buzunar; profil conform desenului; detalii EDM. Toate inserțiile sunt livrate ca seturi compatibile cu verificare de poziție între piese cu CMM.
Fixare OD la h6Seturi compatibile
P20 · H13 · NAK80Solicită ofertă
Unitate de glisieră pentru matrițe de injecție, unitate de camă, P20, H13, față glisantă, unghi șlefuit
TMS-005/006/007
INJECTARE / 005–007
Trepte, Elemente pentru Hot Runner și Piese de Suport
Unități de glisare, hot runner și suport P20/H13 (față de alunecare Ra ≤0.2μm, unghi ±0.05°); manifold hot runner H13 și corpuri de duze (orificiu poartă ±0.002mm, nitrurate); și stâlpi de suport P20 (înălțime compatibilă ±0.01mm). Toate conform desenului.
Unghi ±0.05°Opțiune nitrurare
P20 · H13 · H11Solicită ofertă
Materiale: P20 (1.2311) · H13 (SKD61) · S136 (1.2083) · NAK80 · 718 / 718H
Solicită Toate 7 →
Bloc de formare pentru matrițe de ștanțare, punch, cavitate, bloc de formare, D2, SKD11, EDM cu fir, CNC
Piese pentru matrițe de stamping5 Produse · TMS-008 până la 012Citat →
Cinci linii de piese pentru matrițe de ștanțare D2/SKD11 — matrițe, cavități, blocuri de formare, blocuri de prindere și suporturi de tăiere. Precizie profil EDM cu fir ±0.003mm standard pentru profilele de punch și cavități; spațiu de tăiere controlat în funcție de material și grosime. Toate piesele D2 sunt durificate HRC 58–62 după profilarea cu fir EDM — secvența corectă care evită deformările tratamentului termic afectând precizia profilului cu fir EDM.
Cavitate pentru punch de ștanțare D2, SKD11, EDM cu fir, profil, ±0.003mm, HRC 58-62
TMS-008/009
MATRIȚĂ DE ȘTANȚARE / 008–009 — FEATURED
Punch-uri și cavități pentru matrițe D2/SKD11
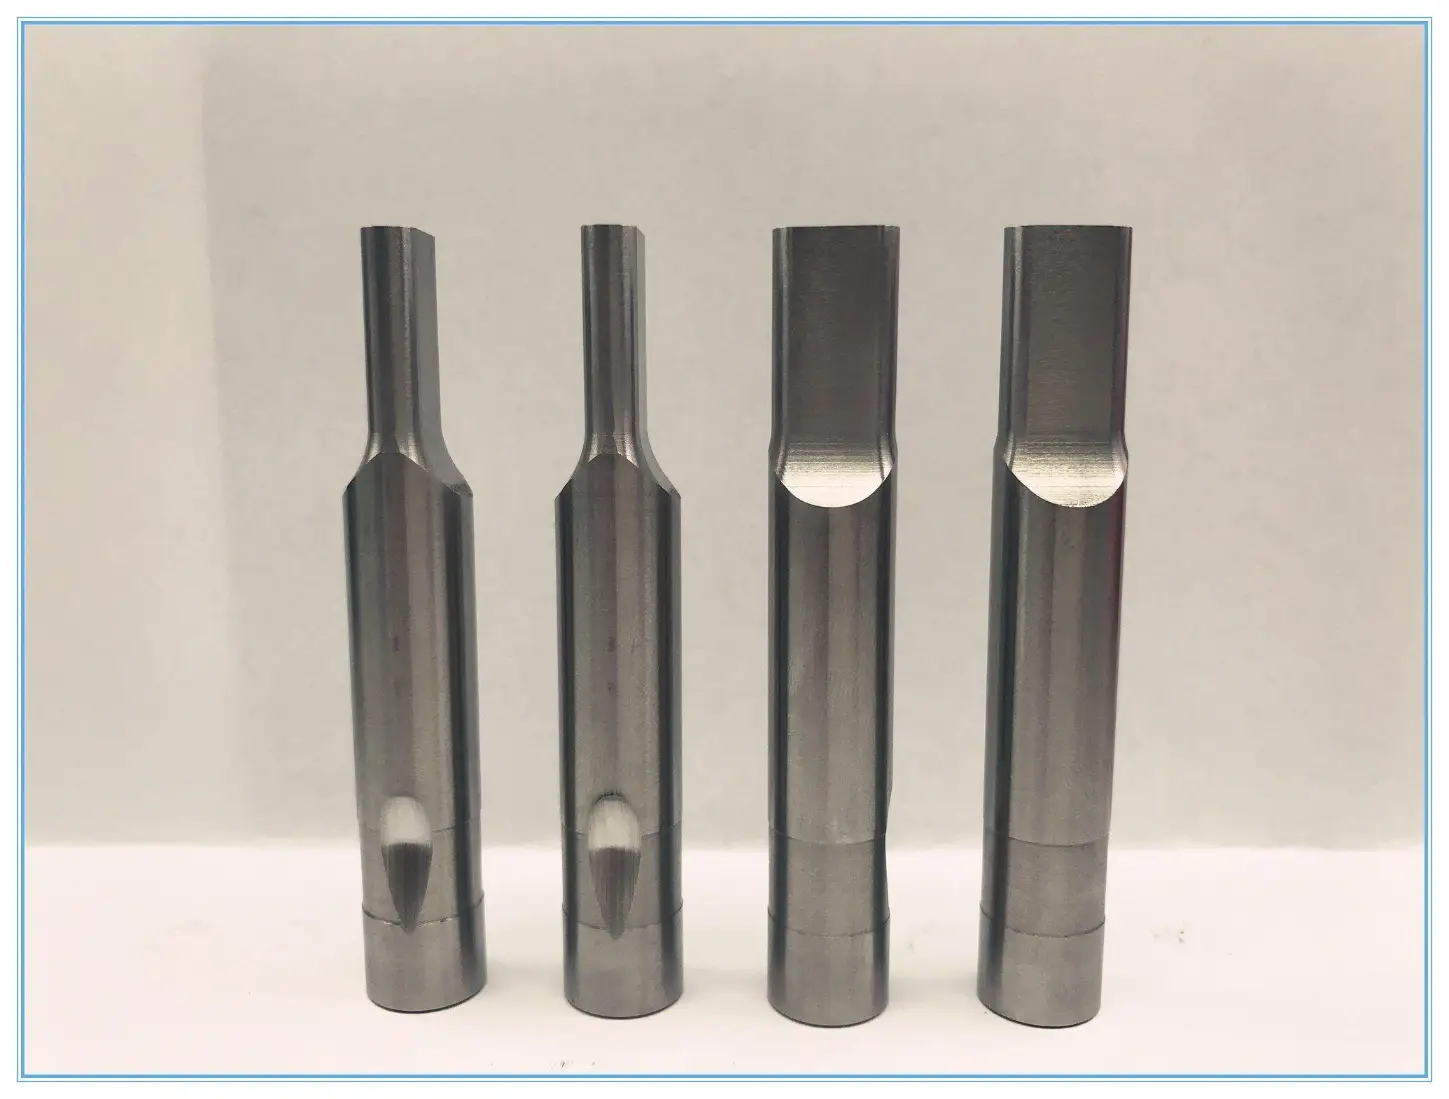
Punch-uri de tăiere D2 (Cr12MoV / SKD11) și plăci de cavitate pentru matrițe pentru operațiuni de ștanțare de precizie. Precizie profil EDM cu fir ±0.003mm — control direct al spațiului de tăiere punch-cavitate. Secvența corectă: prelucrare brută → durificare și revenire la temperatură HRC 58–62 → profilare cu fir EDM în condiție complet durificată. Aceasta elimină deformările de tratament termic din dimensiunea finală a profilului — prelucrare brută înainte de durificare, apoi durificare și profilare cu fir EDM după asigură menținerea toleranței profilului la duritatea finală, fără a fi compromisă de deformările post-EDM. Spațiu de toleranță pe parte: 5–12% din grosimea materialului (specificat în desen sau calculat la revizuirea DFM). Orificiu pentru placă de retenție punch H6 pentru o fixare strânsă a tijei punch-ului. Planflatate ±0.003mm fața de referință superioară. Raport de verificare a profilului punch-ului și cavității matriței cu CMM. Seturi de punch și matrițe compatibile livrate și verificate cu CMM ca perechi.
Precizie EDM cu fir ±0.003mm HRC 58–62 HT înainte de EDM Seturi compatibile
D2 · SKD11 · Cr12MoV · M2Solicită ofertă
Bloc de prindere D2, M2, suport de tăiere, placă de dezmembrare, CNC, durificat
TMS-011/012
STAMPARE / 011–012
Blocuri de prindere și suporturi de tăiere
Blocuri de prindere D2 (fața de contact plană ±0.005mm, HRC 58–62) și suporturi de tăiere D2/M2 (scaun lamă Ra ≤0.2μm, HRC 60–62). Profiluri de canelură cu EDM cu fir; față de referință șlefuite. Boring pentru șurubul de stripper conform desenului.
contact ±0.005mm
D2 · M2 · SKD11Solicită ofertă
Materiale: D2 · SKD11 · Cr12MoV · M2 / SKH51 · H13
Solicitați toate cele 5 →
Capacități de fabricație

Ce piese de oțel pentru unelte și matrițe necesită
Dincolo de frezarea CNC standard

⚡
EDM cu fir — Profil ±0.003mm în oțel durificat
Tăieturile EDM cu fir realizează profile complexe de puncție și matriță prin D2 complet durificat (HRC 58–62) cu precizie ±0.003mm — independent de duritatea materialului. Secvența corectă: durifică mai întâi, apoi EDM cu fir. Durificarea după EDM cu fir introduce deformări care compromit toleranța profilului. Machinăm în secvența corectă.
±0.003mmD2 durificatDupă tratament termic
⚙
EDM cu penetrare — Colțuri ascuțite, nervuri adânci, textură
Caracteristici ale mașinilor EDM cu penetrare imposibile prin frezare: colțuri interne R1:5), suprafețe texturate ale cavităților (VDI 3400 conform standardului), și pereți laterali fără unghi de înclinare. Precizie ±0.005mm. Finisajul suprafeței după EDM: Ra 0.4–2.0μm în funcție de setarea arcului electric — lustruirea ulterioară elimină stratul de recast.
Colțuri R<0.1mmTextură VDI±0.005mm
✨
Polish oglindă — SPI A1 Ra ≤0.025μm
Progresul lustruirii cavităților: piatră brută → piatră medie → piatră fină → hârtie abrazivă umed/uscat → pastă de diamant. Standardul SPI A2 (Ra ≤0.025μm) pentru părțile transparente. S136 și NAK80 specificate pentru lustruire oglindă — conținutul scăzut de incluziuni de sulfide evită pitting-ul care apare în P20 în etapele de lustruire fină. Ra măsurat cu profilometru și documentat.
SPI A1/A2S136 / NAK80Verificat cu profilometru
🔥
Nitrurare H13 — HV 900+ Rezistență la oboseală termică
Nitrurare cu gaz sau plasmă a cavităților matriței din H13 la HV 900+, adâncimea stratului 0.1–0.2mm. Obligatoriu pentru toate cavitățile de turnare prin injecție — nitrurarea este prima linie de apărare împotriva crăpăturilor de oboseală termică și eroziunii/soldering-ului aluminiului topit. Nu este opțional. Aplicată după toate prelucrările și EDM — nitrurarea este ultimul proces înainte de asamblare.
HV 900+Adâncime strat 0.1–0.2mmObligatoriu pentru H13
💠
Prelucrare de precizie — planeitate ±0.003mm Post-HT
Toate fațetele de referință, suprafețele de închidere și caracteristicile de ghidare sunt prelucrate cu precizie după tratamentul termic — restabilind acuratețea dimensională pierdută din cauza deformărilor cauzate de HT (în mod obișnuit 0.05–0.2mm). Planeitatea suprafeței standard ±0.003mm. Diametrul tijei ghidajului OD h5, gaura bushing-ului de ghidare H6 — toate prelucrate după HT. Verificare CMM după prelucrare.
Șlefuire după HT±0.003mmh5 / H6
📋
Verificare profil 3D cu CMM
Toate profilele 3D ale matriței și ale cavităților, verificate cu CMM după prelucrare — nu doar fațetele de referință. Raportul de hărți de deviație de profil arată eroarea de formă reală comparativ cu CAD-ul nominal. Permite identificarea caracteristicilor specifice care necesită reparații înainte de asamblarea matriței. Seturile de punch/die corelate verificate cu CMM ca perechi pentru confirmarea spațiului liber.
Profil 3D verificat cu CMMHartă de culoriVerificare pereche potrivită
Specificații de precizie

Toleranțe & Referință Proces — Piese din oțel pentru unelte și matrițe

📐
Toleranțe după caracteristică
Profil EDM cu fir
±0.003 mm
Profil EDM cu penetrare
±0.005 mm
Polish pentru cavități (SPI A2)
Ra ≤0.025 μm
Față de referință plană
±0.003 mm
Diametrul tijei de ghidare
h5 / ±0.003mm
Gaură ghidaj pentru tije
H6
Poziția pinului de poziționare.
±0.005 mm
Orificiu pentru poarta supapă
±0.002 mm
🔥
Referință pentru calitatea și duritatea oțelului
P20 (1.2311)
HRC 28–34
Preîntărit. Corpuri mari pentru matrițe de injecție. Cea mai bună prelucrare a oțelurilor pentru matrițe. Limitat la lustruirea ~SPI B1.
H13 (SKD61)
HRC 44–52
Oțel standard pentru turnare prin presiune și matrițe de injecție. Nitrurat pentru turnare prin presiune. Cea mai bună rezistență la oboseala termică.
S136 (1.2083)
HRC 48–52
Oțel pentru matrițe de injecție cu lustruire în oglindă. SPI A1/A2. Cea mai bună alegere pentru piese transparente și cosmetice.
D2 (SKD11)
HRC 58–62
Oțel standard pentru scule de rece. Ciocane, cavități pentru matrițe, plăci de uzură. EDM cu fir după hardening.
M2 (SKH51 HSS)
HRC 62–65
Oțel rapid pentru ciocane care necesită duritate la cald și uzură maximă în tăierea foilor subțiri.
SUJ2 / GCr15
HRC 60–64
Stâlpi de ghidare și buloane. Cea mai bună durată de uzură în contact alunecător. Perechi compatibile verificate de CMM.
Selecție de materiale

Grade de oțel pentru scule și matrițe pentru Fiecare aplicație de prelucrare

Selecția gradei de oțel pentru scule este determinată de mecanismul principal de defectare al aplicației — uzură, oboseală termică sau cerința de rezistență la impact.

MAT / 01
P20 (1.2311 / P20H)
HRC 28–34 pre-hardened · Cea mai bună prelucrare
Oțel standard pentru matrițe de injecție pentru baze și corpuri mari de matrițe. Pre-hardened — nu necesită tratament termic post-prelucrare. Cea mai bună prelucrare a oțelurilor pentru matrițe. Limitat la finisajul de suprafață SPI B1. Nu pentru turnare prin injecție (rezistență insuficientă la oboseala termică).
Matriță de injecțiePiese mari
MAT / 02
H13 (SKD61 / 1.2344)
HRC 44–52 · Rezistent la oboseală termică
Oțel universal pentru prelucrare la cald. Matrițe pentru turnare prin injecție, componente pentru canale calde, miezuri de matrițe pentru injecție care necesită duritate înaltă. Nitrurat pentru turnare prin injecție. Cea mai bună rezistență la oboseală termică dintre oțelurile pentru matrițe comune. Conține Cr-Mo-V mai mult decât H11.
Turnare prin injecțieCanal cald
MAT / 03
S136 (1.2083 / SUS420J2)
HRC 48–52 · Polizare oglindă până la SPI A1
Oțel pentru matrițe de injecție rezistent la coroziune pentru PVC, rășini chimic agresive și piese cosmetice/optice care necesită finisaj oglindă SPI A1/A2. Conținutul scăzut de sulfide previne formarea de găuri în etapele de finisare fină. De asemenea, utilizat pentru matrițe pentru contactul cu alimentele și dispozitive medicale.
Lustruire oglindăMatrițe pentru PVC
MAT / 04
D2 (SKD11 / Cr12MoV)
HRC 58–62 · Cea mai bună rezistență la uzură pentru lucru la rece
Oțel standard pentru matrițe de lucru la rece. Matrițe pentru perforare, matrițe de decupare, blocuri de formare, plăci de uzură. Conținutul ridicat de carbon și crom oferă o rezistență excelentă la uzură în aplicații de formare la rece și decupare. Profilare cu EDM după hardening.
Matrițe pentru perforarePlăci de uzură
MAT / 05
M2 (SKH51 / HSS)
HRC 62–65 · Rezistență la temperaturi înalte
Oțel rapid pentru perforatoare care necesită atât duritate maximă, cât și retenție a rezistenței la temperaturi înalte în decuparea de foi subțiri la viteză mare. Adăugările de tungsten și molibden asigură retenția durității la temperaturi ridicate în timpul decupării rapide, unde temperatura perforatorului crește semnificativ.
Decupare finăRezistență la temperaturi înalte
<<div class="num">MAT / 06
NAK80
HRC 37–43 pre-întărit · Cea mai bună calitate EDM
<<div class="dc">Oțel pentru matrițe japonez — calitate excelentă a suprafeței EDM și bună polizare conform SPI A3/B1. Pre-întărit HRC 37–43. Precizie și calitate a suprafeței EDM mai bune decât P20. Folosit pentru modele de cavități și matrițe cu cerințe intensive de EDM, care necesită atât calitate EDM, cât și finisaj de polizare moderată.
Intensiv EDMSPI A3/B1
Tratament de suprafață

Finisare suprafață pentru Piese din oțel pentru unelte și matrițe

Alegerea tratamentului de suprafață în oțelul pentru matrițe determină durata de viață a matriței, aspectul piesei și comportamentul de eliberare — nu aspectul cosmetic.

✨
Polizare oglindă (SPI A1/A2)
Polizare manuală până la SPI A2 (Ra ≤0.025μm, pastă de diamant) pentru cavități de matrițe transparente și optice. S136 și NAK80 specificate — sulfida scăzută previne pitting-ul la grade fine. Ra măsurat cu profilometru. Stratul de recast de la EDM trebuie îndepărtat înainte de polizare.
S136 / NAK80Piese optice
🔥
Nitrurare cu gaz / plasmă (H13)
HV 900+, grosime 0.1–0.2mm. Obligatoriu pe toate suprafețele cavităților de turnare prin presiune H13 — rezistență la oboseală termică și protecție împotriva eroziunii de aluminiu. Aplicat după toate prelucrările, EDM și șlefuirea fațetei de referință. Ultimul proces înainte de asamblare. Nu este opțional pe matrițe de turnare prin presiune.
Turnare prin presiune H13Canal cald
💠
PVD TiN / TiAlN Coating
Strat PVD de 2–4μm pe matrițe și unelte de formare — duritate superficială HV 2300–3500, fricțiune redusă și aderență a materialului de tăiere. Extinde durata de viață a uneltelor de 3–5 ori în tăierea oțelului inoxidabil și de înaltă rezistență. Aplicat după șlefuirea finală; schimbarea dimensională de 2–4μm pe suprafață este luată în calcul în șlefuire.
Matrițe pentru perforareMatrițe de formare
🔲
Oxid negru / Fosfat
Oxid negru fierbinte sau fosfat de zinc pentru protecție ușoară împotriva coroziunii pe piese din oțel pentru scule în timpul depozitării și transportului. Schimbare dimensională zero — păstrează toate toleranțele prelucrate. Standard pentru stâlpi ghidaj, plăci de uzură și componente de fixare care nu necesită alte tratamente.
Stâlpi ghidajTransport
🌟
Textură cu șoc VDI / SPI
Perlă de sticlă sau șoc de alumina pentru a produce o textură mată controlată pe suprafețele cavităților de matrițare prin injecție: SPI D1–D3 (Ra 0,8–3,2μm) sau textură personalizată compatibilă cu EDM. Folosit pentru textură structurală și decorativă pe piese turnate prin injecție. Aplicat după toate prelucrările și EDM — nu trebuie să atingă suprafețele lustruite.
Matrițe texturateSPI D1–D3
❄
Tratament criogenic (D2)
Tratament criogenic la -196°C după quench convertește austenita reținută în D2 în martensită — îmbunătățind stabilitatea dimensională și rezistența la uzură. Folosit pentru blocuri de măsurare de precizie și plăci de uzură unde contează stabilitatea dimensională pe termen lung. Reduce uzura matrițelor și a puncțiilor cu 15–25% în operațiuni de tăiere cu ciclu înalt.
Blocuri de măsurarePlăci de uzură
Flux de lucru pentru producție

De la desen la Piesă de sculă durificată, prelucrată și lustruită

01
Revizuire DFM
Se confirmă selecția de calitate, secvența HT, fezabilitatea EDM versus frezare, gradul de lustruire și domeniul de nitrurare. 24 de ore.
02
Frezare CNC
Frezare brută și semi-finisare a profilului 3D. Canale de răcire forate. Marjă HT lăsată pe toate suprafețele.
03
Tratament termic
Durificare și temperare conform specificațiilor. Tratament criogenic unde este specificat. Test de duritate pe piesă.
04
EDM / EDM cu fir
Profiluri EDM cu fir ±0,003mm; colțuri, nervuri, texturi EDM cu scufundare ±0,005mm — toate în oțel durificat.
05
Șlefuire și lustruire
Suprafețe de referință șlefuite ±0,003mm; caracteristici ghidaj h5/H6. Lustruire în oglindă conform SPI A1/A2 unde este necesar.
06
Tratament & Livrare
Nitrurare / PVD / oxid negru conform specificațiilor. Raport de profil 3D CMM. Înregistrare HT și certificat de material incluse.
Avantajul nostru

De ce fabricanți de matrițe Specificați Părțile Noastre din Oțel de Unelte

Secvență
Secvența corectă a procesului — HT înainte de EDM
D2 lovește și cavitățile matriței pentru electroerosie cu sârmă profilate după hardening — nu înainte. Hardening-ul după electroerozierea cu sârmă introduce o deformare de 0,05–0,2 mm care compromite toleranța profilului. Acesta este cea mai frecventă greșeală în fabricarea oțelului pentru scule. Procesăm în secvența corectă de fiecare dată.
Nit
Turnare prin turnare sub presiune H13 — Nitrare nu este opțională
Suprafațele cavităților pentru turnare prin turnare sub presiune H13 nitrurate prin nitrurare standard cu HV 900+ — nu ca opțiune premium. Nitrurarea reprezintă principalul mijloc de apărare împotriva crăpăturilor cauzate de oboseala termică și eroziunii de aluminiu topit. Un matriț de turnare prin turnare sub presiune fără suprafețe nitrurate ale cavităților este insuficient echipat, indiferent de duritatea oțelului de bază.
A2
SPI A2 Ra ≤0.025μm — Verificat cu profilometru
Polishul oglinzii Ra măsurat cu profilometrul și documentat — nu revendicat din inspecția vizuală. S136 și NAK80 specificate (nu P20) pentru polishul oglinzii — conținutul scăzut de sulfură este proprietatea materialului care determină dacă finisajul fin produce o oglindă uniformă sau o suprafață cu găuri.
CMM
Harta de culoare a abaterii pentru profil 3D CMM
Profiluri 3D pentru miez și cavitate din lut, verificate cu CMM, cu raport complet de hărți de culoare a deviațiilor — afișând eroarea reală de formă față de CAD pe toate suprafețele, nu doar pe fețele de referință. Caracteristici care necesită reparații identificate înainte de asamblarea matriței. Seturi de piese de forjat/matrice verificate cu CMM ca perechi pentru confirmarea spațiului de decupare.
Întrebări frecvente

Oțel pentru unelte și oțel pentru matrițe — Întrebări frecvente

Întrebări tehnice despre gradele de oțel pentru unelte, EDM, lustruire, secvența tratamentului termic și nitrurarea pentru turnare prin presare.

Matrice de injecție: P20 (HRC 28–34 pre-întărite, corpuri mari), H13 (HRC 44–52, turnare prin presare și sistem de încălzire rapidă), S136 (HRC 48–52, lustruire oglindă și PVC), NAK80 (HRC 37–43, EDM excelent). Matrițe de ștanțare: D2/SKD11 (HRC 58–62, uzură la lucru rece), M2/SKH51 (HRC 62–65, duritate la cald pentru puncție de înaltă viteză). Turnare prin presare: H13/H11 (rezistență la oboseală termică, nitrurate). Ghidaje/uzură de posturi: SUJ2/GCr15 (HRC 60–64, perechi compatibile).
Combinație de trei procese: (1) prelucrare CNC prin frezare — profil 3D brut și semi-finis, Ra ≤0.4μm în P20/NAK80 pre-întărite; (2) EDM de tip sinker — colțuri interne ascuțite (R<0.1mm), nervuri adânci, suprafețe texturate, precizie ±0.005mm; (3) Măcinare — fețe de referință ±0.003mm, caracteristici de ghidare h5/H6, toate post-tratament termic. Suprafața finală: lustruire manuală pentru cavități cosmetice SPI A1/A2; șlefuire cu perie pentru textură. EDM cu fir pentru profilele de puncție și matrițe ±0.003mm în oțel complet durificat.
Precizia profilului EDM cu fir: ±0.003mm profile de cavități pentru punch și matriță — standard pentru controlul jocului de tăiere. OD-ul punch-ului / diametrul matriței după EDM cu fir: ±0.003mm. Șlefuire: OD-ul punch-ului h5/h6; planul de referință al suprafeței plăcii de matriță ±0.003mm. Controlul jocului: profilele punch-ului și matriței menținute la ±0.003mm fiecare — jocul total al perechii pe fiecare parte menținut în limitele de ±0.006mm față de nominal, de obicei 5–12% din grosimea materialului.
Secvența de turnare prin matriță H13: (1) prelucrare brută în stare de alea; (2) annealing pentru reducerea tensiunilor; (3) întărire la HRC 44–52; (4) finisare prin șlefuire a suprafețelor de referință și a găurilor de ghidare; (5) detalii prin EDM; (6) nitrurare cu gaz sau plasmă HV 900+, strat de acoperire 0.1–0.2mm — obligatoriu pentru rezistența la oboseală termică și eroziunea aluminiului; (7) lustruirea suprafețelor cavității Ra ≤0.2μm după nitrurare. Nitrurarea este ultimul proces de prelucrare înainte de asamblare. Înregistrarea tratamentului termic și certificatul de nitrurare sunt incluse cu fiecare componentă de turnare prin matriță H13.
EDM (prelucrare prin descărcare electrică) elimină materialul prin eroziune controlată cu scântei — permițând realizarea unor caracteristici imposibile prin frezare. EDM cu scufundare: colțuri interne R1:5), texturi ale cavității, precizie de ±0.005mm. EDM cu fir: profile 2D complexe prin grosimea completă a plăcii — standard pentru profilele punch și găurile de cavitate ale matriței, precizie de ±0.003mm. Avantajul principal: precizia EDM este independentă de duritatea materialului — D2 la HRC 62 este prelucrat cu aceeași precizie ca și oțelul alezat. Acest lucru permite EDM cu fir după întărire — secvența corectă care evită deformările cauzate de tratamentul termic și afectează precizia profilei.
Gradele SPI furnizate: A1 (Ra ≤0.012μm, pastă de diamant — clar optic); A2 (Ra ≤0.025μm — transparent/cosmetic standard); A3 (Ra ≤0.05μm); B1 (Ra ≤0.1μm, piatră fină); C1 (Ra ≤0.4μm, șlefuire cu piatră); D1–D3 (matificat prin șlefuire cu bule de sticlă). Texturi EDM VDI 3400 de la VDI 12 la VDI 45. S136 și NAK80 specificat pentru SPI A1/A2 — P20 limitat la ~B1 din cauza pitting-ului cu sulf la gradele fine de lustruire. Ra măsurat cu profilometru și documentat.
Da — furnizat ca perechi compatibile verificate cu CMM. Stâlp ghidaj: SUJ2 HRC 60–64, OD h5 (±0.003mm), cylindricitate ≤0.003mm pe întreaga lungime, Ra ≤0.1μm. Bucșă ghidaj: gaură H6, concentricitate OD/gaură ≤0.003mm. Joc pe fiecare parte: 0.008–0.015mm. Ambele din duritate compatibilă SUJ2 — perechi cu duritate diferită se uzează asimetric. Dimensiuni standard Ø12–Ø60mm; personalizat conform desenului. Opțiune pentru bucșă auto-lubrifiantă din bronz. Raport CMM inclus cu fiecare set.
MOQ: 1 piesă. Timp de livrare: piese simple durificate/șlefuite (stâlpi ghidaj, pini, plăci de uzură): 7–14 zile lucrătoare. Miezuri/cavități complexe pentru matrițe 3D (CNC + EDM + HT + lustruire): 15–25 zile lucrătoare. Turnare prin injecție H13 cu nitrurare: 18–28 zile lucrătoare. Seturi de matrițe pentru ștanțare cu EDM cu fir: 10–18 zile lucrătoare. Reparație urgentă a uneltelor: serviciu accelerat disponibil — vă rugăm să discutați programul. Toate piesele cu raport de inspecție dimensională și înregistrare HT.

Date structurate (FAQPage + ItemList + schema Product) încorporate în antetul paginii · Eligibile pentru rezultate bogate Google FAQ

Solicită o ofertă

Trimite-ți desenul.
Obține o ofertă.

Fiecare solicitare include o revizuire DFM — fezabilitatea toleranței, confirmarea materialului și abordarea procesului înainte de începerea producției. MOQ 1 piesă.

24hr
Răspuns la ofertă
MOQ 1
Prototipuri OK
ISO
9001:2015
📐
Revizuire DFM pentru fiecare solicitare
Fezabilitatea toleranței, strategia de fixare și confirmarea materialului. Feedback specific și acționabil — nu respingeri generice.
🎯
Inspecția primului articol — Standard
Raport FAI pentru fiecare lot nou. Certificări de material și tratament de suprafață incluse cu fiecare livrare.
🔄
Același proces: prototipare până în producție
Planul de proces din prototipul dumneavoastră se aplică loturilor de producție. Fără re-qualificare atunci când scalați.
⚙
Frezare CNC 3 / 4 / 5-Axis + Strunjire
Piese structurale complexe, arbori, carcase și componente de transmisie. Metale și plastice de inginerie.
ISO 9001:2015 Frezare 3/4/5-Axis Frezare în strung CNC Inspecție CMM Livrare globală