
Поверхность
Полир.‑
инга
Мы устраняем каждый след инструмента, линию подачи и шероховатость обработки — превращая деталь с ЧРА 3,2 μм после металлообработки в зеркальную поверхность Ra ≤ 0,05 μм. Пять методов полировки, все материалы, Ra измеряется профилометром и документируется для каждого заказа.
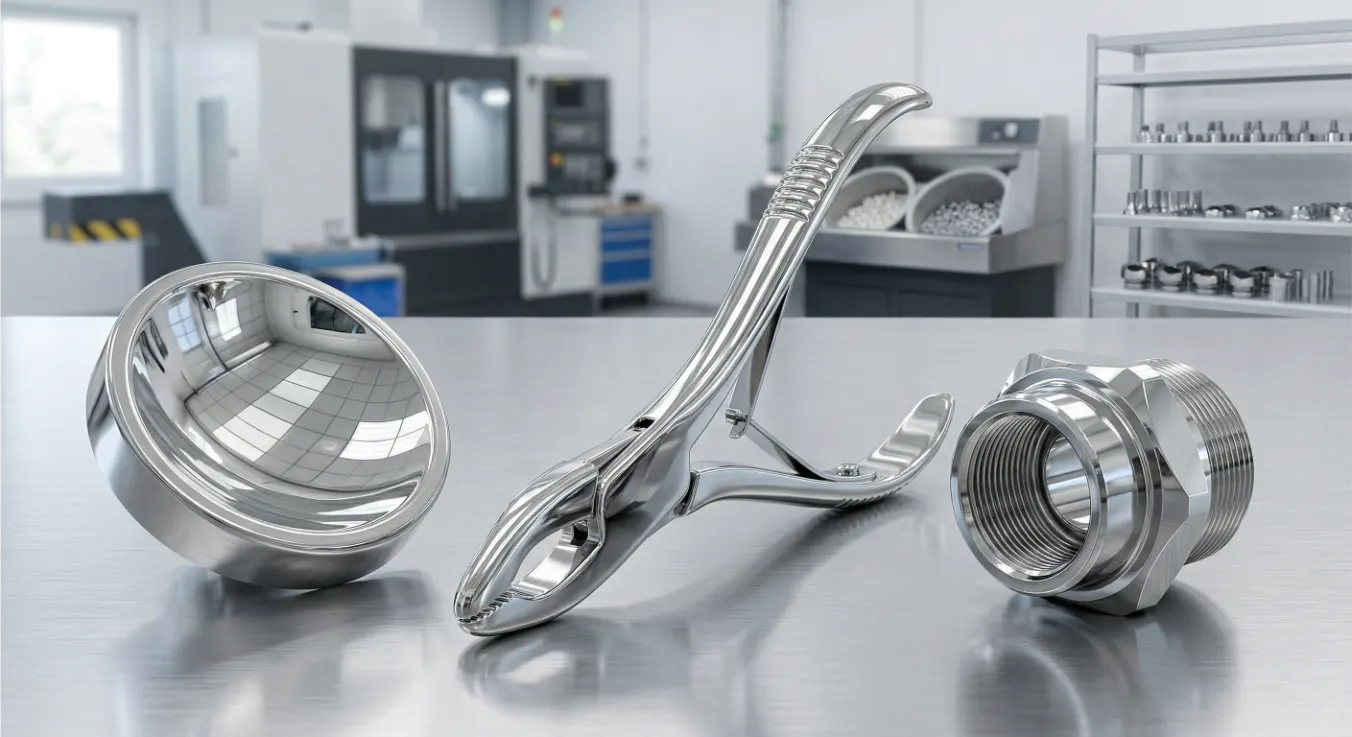
Постепенная удаление абразива —
От обработанной поверхности до зеркала в измеримых шагах
Полировка — это контролируемая, последовательная серия абразивных этапов — на каждом этапе удаляется рисунок царапин, образовавшийся на предыдущем этапе, и заменяется более тонким. Начиная с заготовленного Ra (обычно Ra 0,8–3,2 мкм), каждый этап снижает глубину царапины и высоту пика, пока не достигнется целевой Ra.
Основное правило: нельзя пропускать градации. Переход напрямую с абразива 240 на полировальную пасту оставляет царапины 240-го зерна, которые паста не может удалить — вы полируете вокруг них, а не через них. Наши маршруты полировки спроектированы исходя из начального Ra и целевого Ra: размер начального зерна, количество промежуточных этапов и итоговая гранулировка пасты указываются на карте маршрута до начала работ.
Ra — измеряемый размерной параметр (ISO 1302 / ISO 4287) — не визуальная оценка. Мы измеряем Ra контактным профилометром после полировки на каждой детали по чертежному значению Ra. Место измерения, направление и частота обрезания (λc) указаны в DFM. Результаты фиксируются в отчете об инспекции.
Правильный метод для каждой геометрии —
Материал и целевой Ra
Пошаговая ручная полировка
Применяется обученными полировщиками с использованием вращающихся войлочных шариков, лепестковых колёс, абразивных пальцев и алмазной шлифовальной пленки. Этот метод необходим для сложных 3D-профилей, форм свободной формы и внутренних контуров к которым машина полировки не может получить доступ. Оператор выполняет последовательность зернистости, документированную в последовательности: P240 → P400 → P800 → P1200 → P2000 → алмазная смесь 3 μm → смесь 1 μm → алмазная паста 0.25 μm.
Каждый этап проверяется под рисовым светом под углом 45° перед переходом к следующей зернистости. Распространенная ошибка оператора — прижатие слишком большого усилия на этапе пасты — вызывает локальные размазывания и неровное отражение. Наши полировщики используют легкие пересекающиеся штрихи со свежей пастой на чистом войлочном шарике на каждом этапе. Рисующий свет под углом 45° выявляет любые оставшиеся царапины с предыдущего этапа, прежде чем деталь продолжит работу.
Электролитическая (электрохимическая) полировка
Деталь погружается в кислотный электролит и применяется постоянный ток — металл растворяется с пиков поверхности быстрее, чем из долин (более высокая плотность тока на пиках), выравнивая поверхность электрохимическим действием без механического контакта. Результат — исключительно равномерная Ra во всех поверхностях, с которыми контактирует электролит — включая внутренние отверстия, выемки и поперечные ходы, до которых ручная полировка не добирается.
Электролитическая полировка одновременно удаляет свободные железные примеси и обогащает пассивирующий слой оксидов хрома на нержавеющей стали — обеспечивая пассивацию, эквивалентную или лучшую, чем пассивация азотной кислотой по ASTM A967. По этой причине это предпочтительная финальная обработка поверхности для медицинских устройств SS, оборудования пищевой обработки и внутренностей фармацевтических сосудов. Дополнительный отдельный этап пассивации после электролитической полировки не требуется.
Ленточная и машинная шлифовка
Полуавтоматическая шлифовка абразивной лентой, колесом и оттиском (бобингом) для плоских лицевых поверхностей, цилиндрических наружных диаметров, простых кривых и внешних труб. Постоянная скорость ленты и контролируемое давление контакта дают более однородный Ra, чем ручная шлифовка на обычной геометрии — при значительно более высокой производительности. Используется для пред anodizing обработки плоских алюминиевых панелей (Ra ≤ 0.4 мкм перед компрессией типа II), обработки труб и прутков из нержавеющей стали и полировки цилиндрических деталей перед нанесением покрытия.
Ленточная полировка образует направленный след царапины — зерно идёт в одном направлении. Это часто приемлемо или желательно (создает сатиновый эффект металлизированной обработки). Для полировки без направления переходим к полировке вращающимся колесом с пастой. Ленточная полировка обычно в 3–8 раза быстрее ручной полировки на обычной геометрии.
Шлифовка и суперfinishing
Ультраточные абразивные процессы для достижения Ra ≤ 0,1 μm и исключительная плоскостность (≤ 0,5 μm / 100 мм) одновременно. Шлифовка использует литейную стальную или керамическую опорную плиту с абразитивной суспензией — деталь перемещается в произвольном узоре «8», усредняя любые выпуклости для получения математически плоской поверхности. Используется для седел клапанов, торцевых поверхностей уплотнений и оптических плоскостей, где Ra одного недостаточно — также необходимо контролировать отклонение по плоскостности.
Суперfinishing использует возвратно-поступающую абразивную камень, применяемую к вращающимся цилиндрическим поверхностям (упорные кольца подшипников, шейки валов, шейки коленчатого вала) под легким давлением и режущей жидкостью. Процесс удаляет аморфный поверхностный слой, образовавшийся при шлифовке, и создаёт плоско-граппированную текстуру — пики удалены, впадины сохранены — это удерживает смазку в рабочем состоянии и значительно снижает износ при пуске в условиях высоких нагрузок в подшипниках.
Спецификации полировки — Что мы специфицируем, контролируем и измеряем
Каждый параметр ниже указан на этапе DFM, применяется в производстве и проверяется на инспекции.
| Параметр | Спецификация | Как мы контролируем это | Измерение |
|---|---|---|---|
| Шероховатость поверхности Ra | Ra 0.05 – 0.8 мкм По обозначению чертежа или требованиям приложения | Зафиксированная последовательность зернистости на маршруте. Начальная зернистость от обработанной Ra, алмазный состав для Ra ≤ 0.2 мкм. | Контактный профилометр ISO 4287. Местоположение и направление указаны в DFM. |
| Удаление материала | 0.005 – 0.05 мм на каждую поверхность Электролитическое: 0.005–0.02 мм · Ручное зеркало: 0.03–0.05 мм | Запас припуска добавлен в DFM. Точность отверстий рассчитана на номинал после полировки до обработки. | Сравнение прецизионного калибра CMM или микрометра до/после полировки на первом образце. Зафиксировано для деталей с повышенной точностью. |
| Зернистость | P240 → P400 → P800 → P1200 → P2000 → 3 мкм → 1 мкм → 0.25 мкм Настроено на запускающий Ра и целевой Ра | Последовательность на карте маршрута. Не может быть изменена без инженерной замены. Контролер проверяет соответствие. | Подпись по карте маршрута. Визуальная проверка в течение светового освещения на каждом этапе перед переходом к следующей шкурке (зерну). |
| Поверхностная температура | < 120 °C непрерывно · < 60 °C for hardened steel > HRC 55 Применяется ко всем методам механической полировки | Перерывы в полировке с периодами охлаждения. Мониторинг пирометром для закаленной формовочной стали. | Контактный пирометр на поверхности детали. Документировано для закаленных деталей, где есть риск отпускa (> 160 °C). |
| Электролитные параметры | 3–8 A/dm² · 3–12 мин · 50–70 °C ванна Стандартные условия ванны из нержавеющей стали | Температура и плотность тока контролируются непрерывно. Время — таймер. Электролитный состав по SOP. | Измерение pre/post Ra. Визуальная проверка однородности. Испытание на соль-пуска по медицинским/пищевым деталям. |
| Спецификация маскировки | Все отверстия H8 и точнее · Все резьбы · Все контактные поверхности уплотнения Указано в DFM на маршрутизаторной карте | Заглушки, крышки, воск и лента, рассчитанные на полировальные составы. Подтверждено перед началом полировки в каждой партии. | Визуальная проверка маскированных элементов до и после. CMM-проверка маскированных точных отверстий после полировки. |
Реальные проекты — Спецификация, вызов и измеренный результат
Три производственные задания по полировке с фактическими целевыми Ra, материалами, проблемами и результатами, измеренными профілометрией.

Корпус хирургического инструмента — Ra ≤ 0.2 мкм + пассивация

Полость инжекционной формы — зеркальная отделка SPI A1, Ra ≤ 0.025 μm
Гидравлическая посадочная поверхность клапана — плоскость ∥ 0,5 мкм, обслуживание при 350 bar
Полировка по материалу — Метод, Ra и ключевые заметки
Полировка — Детальные технические ответы
Распространённые технические вопросы о спецификации полировки на ЧПУ-деталях — ответы инженерного уровня.
Глубокая посадочная канавка уплотнения упора резиновой прокладки: Ra ≤ 0.8 мкм — уплотнение деформируется, заполняя мелкие неровности. Перешлифовка до Ra ≤ 0.05 мкм увеличивает стоимость без функциональной пользы. Сегмент уплотнения поршневого штока динамический: Ra ≤ 0.2 μm — слишком гладкая (Ra < 0.05 μm) поверхность препятствует удержанию смазки в пленке уплотнения и увеличивает износ уплотнения. Уплотнение металл-металл: Ra ≤ 0.4 μm + плоскостность ≤ 1 μm. Цилиндр гидравлический проход: Ra ≤ 0.4 μm выравнивание plateau.
Свяжитесь с нами указав ваш тип уплотнения, жидкость и рабочее давление — мы порекомендуем правильное значение Ra, а не будете переоценивать требования.
Полировка вручную зеркальная (Ra 1.6 μm → Ra 0.05 μm): примерно 0.03–0.05 мм на каждую поверхность. Тонкая ручная полировка (Ra 0.8 μm → Ra 0.2 μm): 0.01–0.02 мм. Электрохимическая полировка: 0.005–0.015 мм. Полировка пальцем/шлифование: 0.001–0.005 мм.
Для большинства внешних поверхностей это в пределах нормального допускa чертежа — предполировочная коррекция размеров не требуется. Для точных отверстий с малыми допусками (H7/H6), уплотняющих диаметров и шага резьбы: мы рассчитываем размер до полировки на стадии развития модели (DFM), чтобы после полировки размер достигал номинального значения чертежа. Прямо полируемые функции, которые не должны полироваться, маскируются до начала полировки.
Пассивация (ASTM A967 азотная или цитратная кислота) растворяет свободное железо с поверхности и восстанавливает естественный пассивационный слой хром-оксидной природы. Она не улучшает шероховатость поверхности и не удаляет обработанные царапины.
Электрохимическая полировка делает поверхность гладкой (уменьшает Ra), удаляет большее количество свободного железа, чем пассивация, и образует пассивационный слой, обогащённый хромом, в 30–50 раз толще стандартной пассивации. Соотношение хром/железо после электрополировки (Cr:Fe > 1.5) значительно выше, чем после одной пассивации — лучше коррозионная стойкость в условиях солевого тумана. Для медицинской и пищевой контактной нержавеющей стали: электрополировка является предпочтительным одношаговым обработком — отдельный этап пассивации после не требуется.
Да — метод зависит от геометрии канала. Электрохимическая полировка: достигает всех внутренних поверхностей, к которым контактирует электролит — включая blind holes, cross-holes и глубокие узкие бурты. Наиболее эффективна для улучшения внутренней поверхности нержавеющей стали. Полировка доводочная (грундовая): полируют внутренние поверхности отверстий expanding abrasive stone — достигает Ra ≤ 0,2 μm и одновременно корректируют цилиндричность отверстия. Диапазон ∅5–∅300 мм. Гибкие абразивные инструменты: абразивные листы с спиральной намоткой — для коротких отверстий ∅8–∅50 мм, требующих Ra ≤ 0,4 μм. Очень узкие глубокие отверстия (L/D > 10, диаметр < 3 мм): электролитическая полировка — единственно практичный вариант.
Ra измеряется с помощью контактного профилометра (щупового типа) по ISO 4287. Основные параметры измерения: длина оценки (ln = 5 × порог λc — например, для Ra 0,05–0,4 μм: λc = 0,25 мм, ln = 1,25 мм). Радиус щупа: стандартный 2 μм.
В отчете по инспекции приводится: значение измеренного Ra на каждом указанном месте, направление измерения, идентификатор прибора и дата калибровки (прослеживаемо до NIST/NPL), а также допуск/недопуск по допуске чертежа. Для первой детали критических частей прилагается полный профиль поверхности в виде PDF во вложении.
Лощение устанавливается, когда одновременно должны контролироваться Ra и плоскостность — ручная/ленточная полировка улучшает Ra, но не контролирует плоскостность. Указывайте лощение, если: отклонение по плоскостности должно быть ≤ 1 μм (полировка не достигает этого устойчиво).
Типичные применения лопастного шлифования: седла гидравлических клапанов (герметизация металл-металл под высоким давлением), оптические плиты и окна (плоскость ≤ λ/4), поверхности прецизионных калибров (сертифицированная плоскость для прослеживаемости калибровки), седла шаровых кранов (газонепроницаемое закрытие). Наши пластины для шлифовки имеют диаметр от 100 мм до 400 мм, допускающие детали до 350 × 250 мм для плоскостной шлифовки.