
Отжиг — это контролируемый процесс термической обработки, используемый для смягчения металла, восстановления пластичности, снижения остаточного напряжения и создания более однородной микроструктуры для последующего производства.
Прокатка, изгиб, вытяжка, сварка, литьё и обработка могут оставить материал с упрочнением при работе, неравномерным напряжением или нестабильными размерами. Правильно спроектированный тепловой цикл изменяет это внутреннее состояние без изменения основной геометрии компонента.
Результат зависит от гораздо большего, чем достижение температуры печи. Класс материала, предыдущая обработка, толщина сечения, атмосфера, время выдержки, равномерность нагрева и скорость охлаждения должны работать вместе как один контролируемый процесс.
Микроскопическая наука: что происходит во время отжига?
Производство изменяет металл ниже видимой поверхности. Пластическая деформация увеличивает плотность дислокаций, в то время как тепловые градиенты и неравномерное формование могут оставить закреплённые остаточные напряжения. Эти эффекты могут повысить прочность и твердость, но также снизить пластичность, усложнить обработку и увеличить вероятность деформации детали при удалении дополнительного материала.
Кристаллическая решётка и плотность дислокаций
Во время холодной обработки, кристаллы металла деформируются, и дислокации умножаются и взаимодействуют. По мере усложнения движения дислокаций материал упрочняется: прочность и твердость растут, а пластичность обычно снижается.
Отжиг обеспечивает достаточную тепловую энергию для перехода структуры к состоянию с меньшей энергией. Точный ответ зависит от типа металла, его предыдущего напряжения и выбранного температурно-временного цикла.
Три стадии микроструктурных изменений
Восстановление
Дислокации перераспределяются, и некоторое остаточное напряжение уменьшается, обычно с ограниченными изменениями формы зерен и механических свойств.
Рекристаллизация
Новые, относительно бездефектные зерна нуклеируют и растут, снижая твердость и восстанавливая пластичность после холодной обработки.
Рост зерен
Продолжительное время или чрезмерная температура позволяют зернам расти, что может снизить прочность и нарушить баланс желаемых свойств.
Диаграммы фаз и критические температуры
Отжиг стали часто используют диаграмму фаз железо-углерод для определения областей трансформации. Температура A1 отмечает границу эвтектоидной трансформации, а A3 — для гипоэвтектоидных сталей, а Acm — для гиперэвтектоидных сталей. Фактические температуры трансформации при нагревании и охлаждении также смещаются в зависимости от состава и скорости нагрева.
Полное отжиг может нагреть соответствующий сорт стали выше его соответствующей критической границы, удерживать его достаточно долго для установления требуемой аустенитной структуры, а затем медленно охлаждать. Подкритический отпуск и технологический отжиг работают ниже этих границ преобразования. Это различие важно при выборе маршрута для механическая обработка на ЧПУ из углеродистой стали.
Важно: Температура отжига не является универсальным числом. Правильный цикл должен определяться точной спецификацией сплава, исходным состоянием, геометрией секции, возможностями печи и требуемыми конечными свойствами.
Зачем отжигать? Основные преимущества в производстве
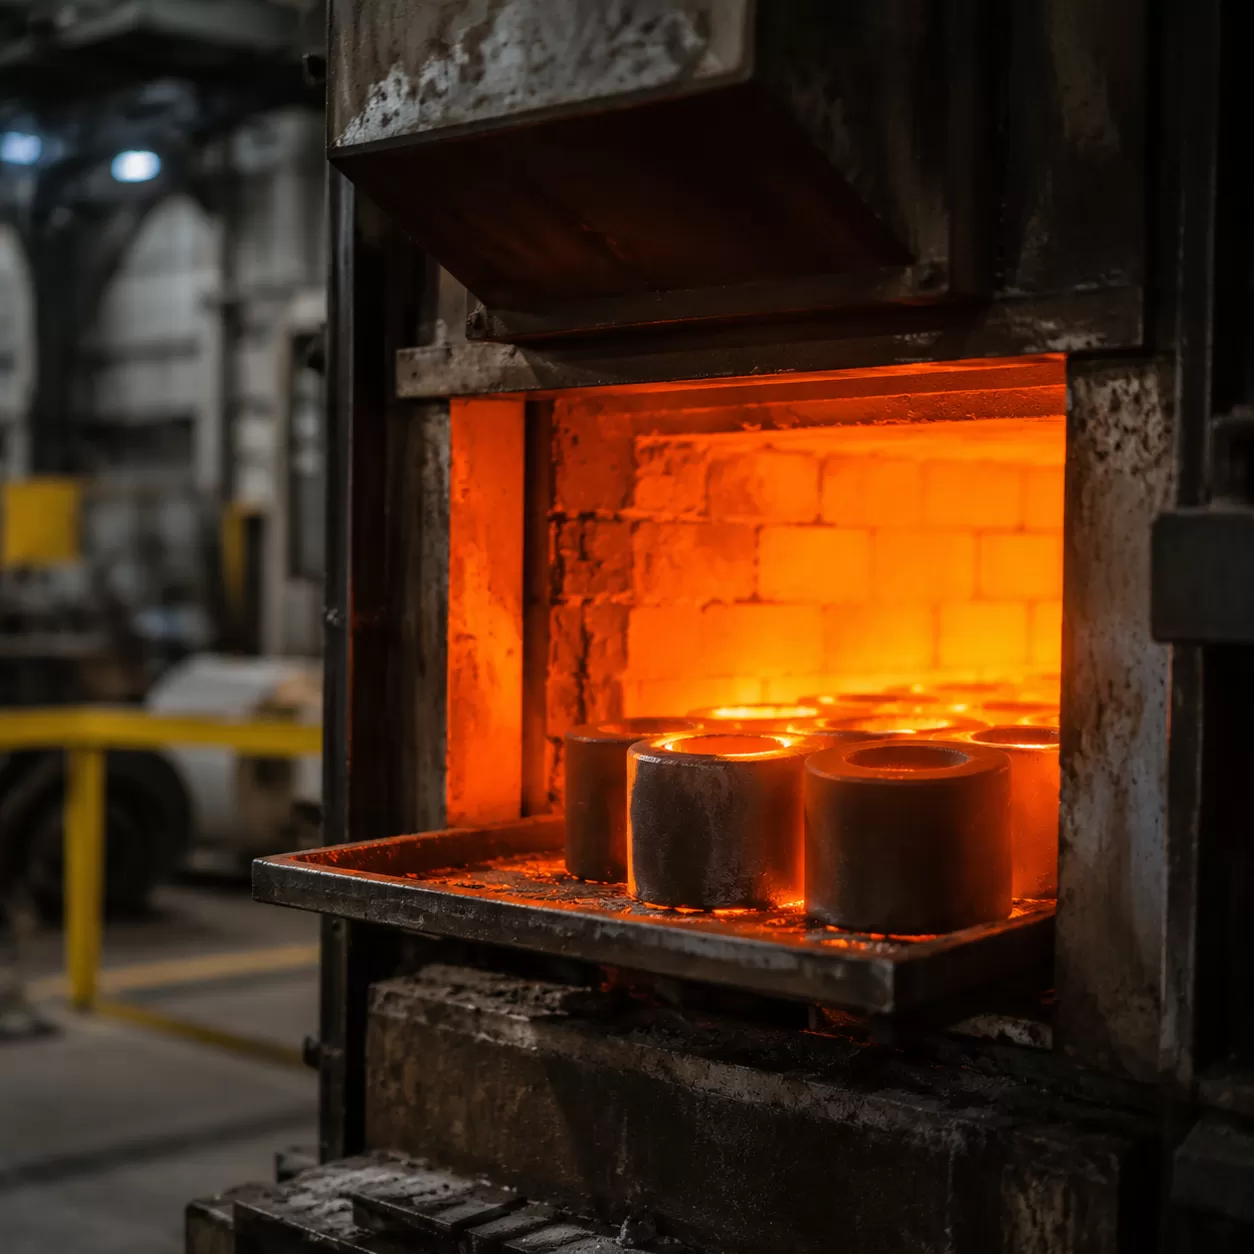
Отжиг используется, когда текущее состояние материала создает риск для формовки, обработки, контроля размеров или долгосрочной эксплуатации. Обработка не автоматически улучшает все свойства; скорее, она сознательно жертвует некоторой твердостью или прочностью ради более обрабатываемого и стабильного состояния.
Ключевые преимущества в производительности
- Улучшенная обрабатываемость: Облегчение мягкости выбранных сталей может снизить силы резания, улучшить формирование стружки и увеличить срок службы инструмента перед ЧПУ-м milling или точением.
- Снижение остаточных напряжений: Контролируемый цикл снятия напряжений может снизить риск деформации, вызванной сваркой, литьем, формовкой или крупным удалением материала.
- Восстановленная пластичность: Рекристаллизация может обратить обратное холодное упрочнение и позволить дальнейшее вытягивание, изгиб, прокатку или штамповку.
- Однородность микроструктуры: Правильный цикл может обеспечить более предсказуемое поведение материала по всему заготовке.
- Электрическая и магнитная настройка: Некоторые применения медных сплавов, электротехнической стали и специальных сплавов используют отжиг для улучшения проводимости или магнитных характеристик.
| Проблемы производства | Реакция на отжиг | Потенциальная выгода для производства |
|---|---|---|
| Высокие режущие силы | Уменьшить твердость в подходящем grade | Более стабильное обработка и более длительный срок службы инструмента |
| Движение детали после разжимания | Уменьшить градиенты остаточного напряжения | Лучшая размерная стабильность после доводки |
| Трещины при формовке | Восстановление пластичности после холодной обработки | Большая глубина формовки и меньше бракованных деталей |
| Переменная реакция материала | Разработка более однородной микроструктуры | Более предсказуемые подачи, отделка и результаты инспекции |
Общие типы процессов отжига
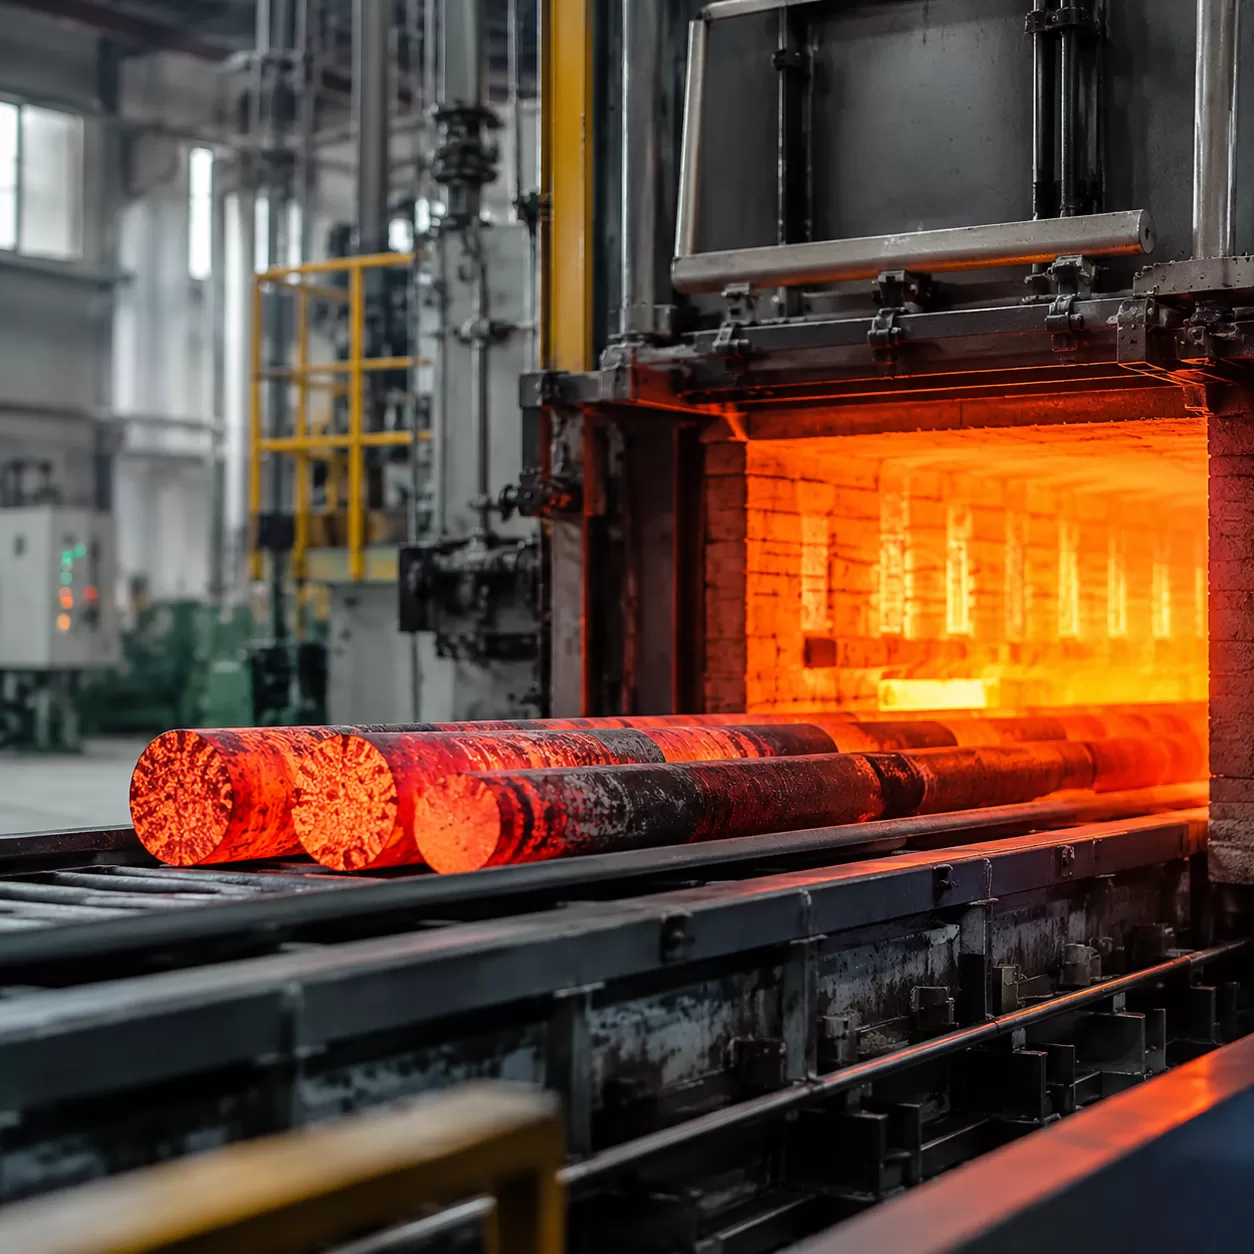
Ни один цикл отжига не решает все производственные задачи. Процесс выбирается в зависимости от семейства сплавов, содержания углерода, предыдущей деформации, требуемой твердости и следующего этапа производства.
Полный отжиг
Для подходящих сталей полный отжиг включает нагрев до аустенитной области, выдержку для преобразования и равномерности температуры, а затем медленное охлаждение, обычно в печи. В результате получается грубая перлитная структура, которая мягче и обычно легче обрабатывается, чем нормализованное или закаленное состояние.
Процесс или промежуточный отжиг
Этот субкритический режим обработки обычно используется между операциями холодной обработки в низкоуглеродистых сталях и цветных сплавах. Нагрев выше диапазона рекристаллизации материала восстанавливает пластичность без использования полного пути фазового преобразования, связанного с полным отжигом стали.
Отжиг для снятия напряжений
Отжиг для снятия напряжений использует температуру ниже основного диапазона преобразования для уменьшения остаточного напряжения при ограничении изменений твердости и микроструктуры. Он полезен для сварных конструкций, отливок и сильно обработанных деталей, таких как части вакуумной камеры.
Отжиг сфероидизации
Высокоуглеродистые и инструментальные стали могут выдерживаться или циклироваться вблизи температуры перлитного превращения для преобразования морфологии карбида в округлые частицы в ферритной матрице. Это улучшает обрабатываемость и подготавливает материал к последующему закаливанию. Особенно актуально для инструментальной и формовочной стали обработки.
Производственный процесс отжига
Рецепт отжига — это контролируемое соотношение между температурой, временем, атмосферой, расположением нагрузки и скоростью охлаждения. Графики печи и термопары на деталях часто более информативны, чем только установка температуры печи, поскольку толстые и тонкие секции нагреваются с разной скоростью.
Постепенно поднимайте нагрузку, чтобы ограничить тепловые градиенты, деформацию и трещины.
Держите после достижения необходимой температуры секции, чтобы преобразование или снятие напряжений происходили равномерно.
Используйте печь, воздух или другой одобренный способ охлаждения для получения предполагаемой конечной структуры и свойств.
Шаг 1: подготовка и равномерный нагрев
Детали должны быть чистыми и расположены так, чтобы тепло могло циркулировать равномерно. При необходимости могут использоваться защитные атмосферы, вакуумные печи, покрытия или допуски на обработку, чтобы контролировать окисление, накипь или декарбонизацию.
Слишком агрессивный нагрев может создать большие температурные градиенты между поверхностью и сердцевиной. Эти градиенты могут искажать точные геометрические формы или вызывать трещины в сильно ограниченных и закаливаемых материалах.
Шаг 2: Настаивание и выравнивание температуры
Время пропитки начинается, когда контролирующая часть нагрузки достигает заданной температуры, а не просто когда дисплей печи достигает своей уставки. Требуемое время варьируется в зависимости от сплава, толщины секции, плотности нагрузки, типа печи и цели процесса.
Известная фраза “один час на дюйм” может служить приблизительной исторической конвенцией для некоторых термических обработок стали, но это не универсальное правило отжига. Производственные циклы должны соответствовать применимой спецификации материала, квалифицированной процедуре или металлургическому расчету.
Шаг 3: Контролируемое охлаждение
- Охлаждение в печи: Общее для полного отжига стали, когда требуется медленное охлаждение для формирования более мягкой феррито-перллитной структуры.
- Охлаждение в спокойном воздухе: Используется в выбранных циклах снятия напряжений и при обработке неметаллических материалов, когда материал не требует чрезвычайно медленного охлаждения в печи.
- Контролируемое или ускоренное охлаждение: Применяется только при указании для сплава и желаемого состояния; метод охлаждения может существенно изменить конечные свойства.
Для крупных асимметричных деталей, таких как вакуумный коллектор, равномерность охлаждения особенно важна, поскольку различные толщины стенок могут иначе вновь вызвать напряжения и движение.
Сталь против алюминия против медных сплавов
Железные и неметаллические сплавы реагируют на нагрев по-разному. Циклы обработки стали могут включать превращения в аустенит и из него, в то время как многие отжиги алюминия, меди и латуни в основном основаны на восстановлении, рекристаллизации и росте зерен после холодной обработки.
Железные сплавы: углерод, карбиды и кривые охлаждения
В углеродистых и легированных сталях химический состав и критические температуры контролируют фазы, образующиеся при нагревании и охлаждении. Медленное охлаждение из аустенитной области может способствовать образованию более мягкой феррито-перллитной структуры, а не твердого мартенсита, связанного с быстрым охлаждением. Высокоуглеродистые стали могут использовать сфероидизацию для улучшения обрабатываемости перед окончательной закалкой.
Эти различия важны для подшипной стали при ЧПУ-обработке, где состояние карбидов, твердость и последующая термическая обработка сильно влияют на маршрут процесса.
Неметаллические сплавы: рекристаллизация после холодной обработки
Алюминий, медь и латунь обычно отжигают путём восстановления и рекристаллизации холоднотянутой структуры, а не такими же аустенитными преобразованиями, как в стали. Диапазоны температур могут значительно перекрываться между семействами сплавов, но правильный цикл зависит от состава, термической обработки, предыдущего уменьшения и требуемого размера зерна.
HXCNC планирует отдельные стратегии механической обработки для алюминиевых сплавов, меди, и латунных компонентов поскольку их тепловая история также влияет на образование заусенцев, поведение стружки и стабильность размеров.
Общая матрица отжига
| Семейство материала | Типичная логика процесса | Рассмотрение охлаждения | Основная цель |
|---|---|---|---|
| Углеродистая и низколегированная сталь | Подкритическая релаксация напряжений, полный отжиг или сферификация в зависимости от марки | Часто охлаждается в печи для полного отжига | Снизить твердость, напряжения или сложность обработки, связанную с карбидами |
| Алюминиевые сплавы | Нагрев до диапазона отжига, специфичного для марки, после холодной обработки | Чувствительность к охлаждению варьируется; используйте указанный режим термической обработки | Восстановить пластичность и снизить упрочнение при обработке |
| Медь и латунь | Перекристаллизационное отжиг по составу и предыдущей деформации | Воздушное охлаждение или закалка могут быть приемлемыми в зависимости от сплава и процесса | Восстановление формуемости и контроль остаточного напряжения |
Как отжиг поддерживает точность ЧПУ-обработки
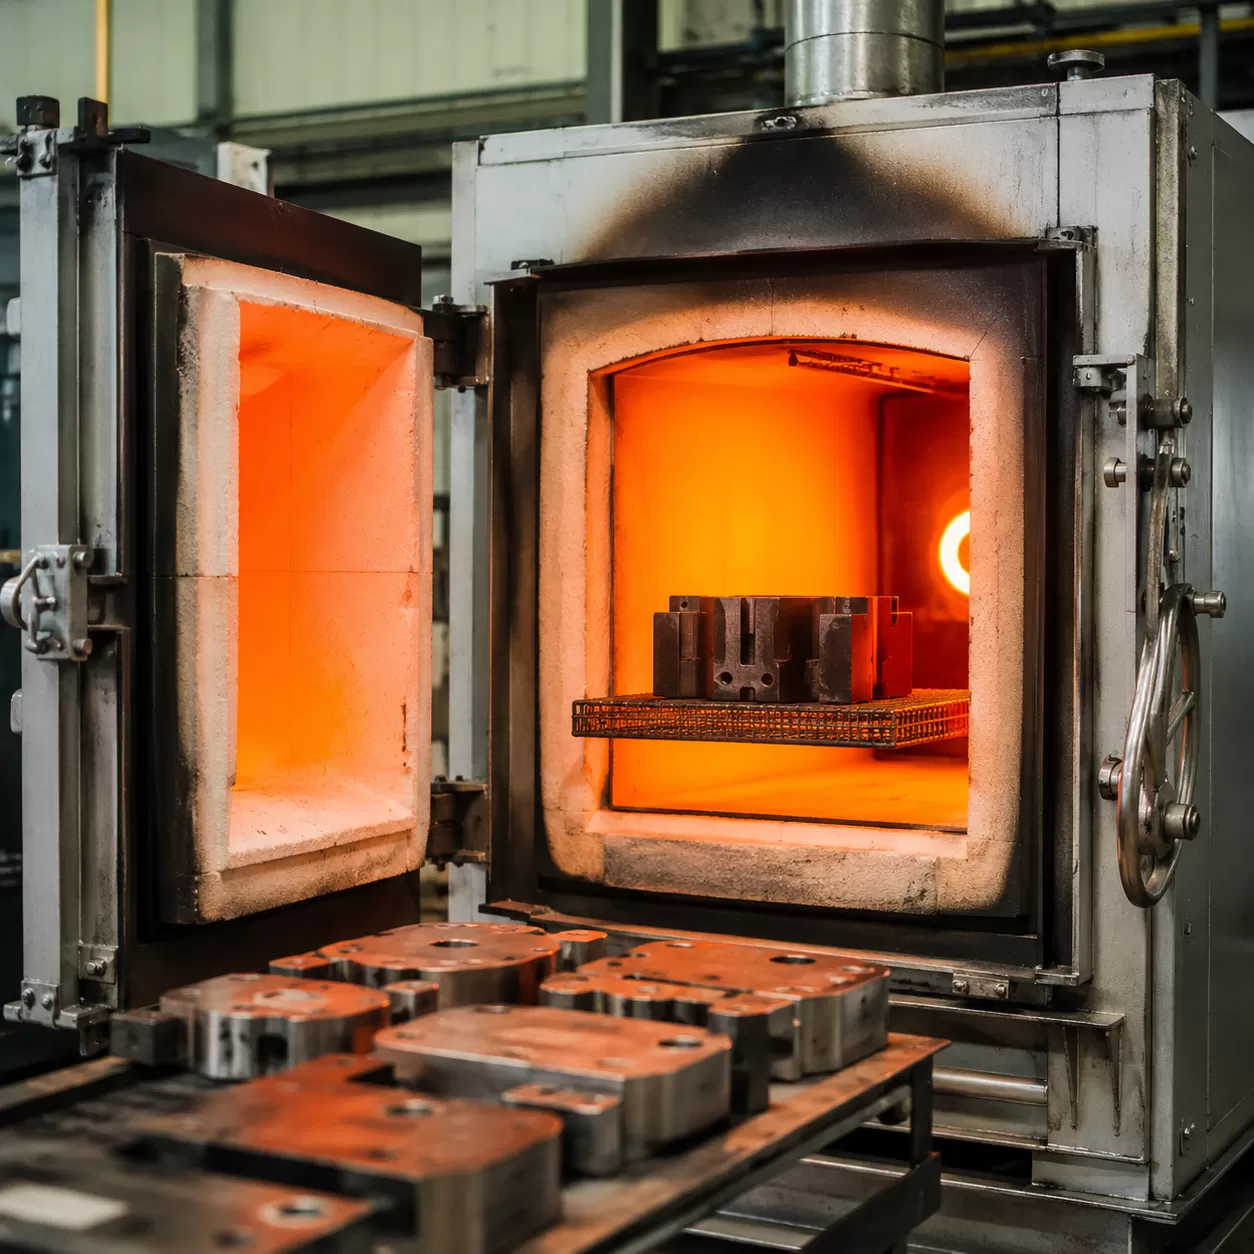
Для компонентов с точными допусками стабильность материала может быть так же важна, как и точность станка. Многофункциональный центр обработки не может предотвратить деформацию, если заготовка содержит сильное асимметричное поле остаточного напряжения. HXCNC учитывает состояние материала и тепловую историю при планировании процесса услуги точной ЧПУ-обработки.
Снижение возврата и размерных движений
Удаление материала изменяет баланс внутреннего напряжения. Тонкие стенки, глубокие карманы, длинные валы и монолитные конструкции могут изгибаться или скручиваться во время черновой обработки или после снятия зажима. Разрядка напряжения между черновой и финальной обработкой может снизить этот риск, хотя не может компенсировать плохую фиксацию, чрезмерный нагрев или нестабильный дизайн.
Этот подход полезен для крупных компонентов, таких как монолитную фрезерованную раму, где небольшие перемещения по длинному пролету могут исчерпать доступный допуск по GD&T.
Улучшение срока службы инструмента и однородности поверхности
- Более равномерная твердость: Уменьшает внезапные изменения силы резания и отклонения инструмента.
- Подходящая мягкость: Может снизить абразивный износ и сколы кромки в сложных условиях стали.
- Предсказуемое формирование стружки: Поддерживает стабильные подачи, скорости и качество поверхности.
- Меньший риск искажения: Помогает сохранить допуск на обработку для финальной операции.
Отжиг не всегда создает зеркальную поверхность сам по себе. Качество поверхности по-прежнему зависит от марки материала, включений, геометрии инструмента, жесткости, охлаждающей жидкости, параметров резания и выбранного процесса отделки, такого как прецизионная шлифовка.
Долгосрочная стабильность в критических приложениях
Остаточное напряжение может продолжать перераспределяться во время эксплуатации, особенно при тепловых циклах или вибрациях. Проверенное термическое обработка, в сочетании с стабильной механической обработкой и инспекцией, помогает снизить долгосрочный сдвиг размеров части вакуумного оборудования для полупроводников, аэрокосмические конструкции, прецизионное оборудование и сборки, чувствительные к метрологии.
Часто задаваемые вопросы
В чем разница между отжигом и отпуском?
Отжиг обычно направлен на смягчение материала, восстановление пластичности, снижение напряжений или изменение микроструктуры с помощью контролируемого цикла нагрева и охлаждения. Отпуск обычно выполняется после закалки стали; он уменьшает хрупкость и регулирует баланс твердости, прочности и ударной вязкости.
Можно ли металлу переотжечь?
Да. Чрезмерная температура или время выдержки могут вызвать нежелательный рост зерен, окисление, декарбуризацию, потерю прочности, плохое состояние поверхности или изменение размеров. Точный режим отказа зависит от сплава и среды печи.
Сколько длится промышленный отжиг?
Цикл может занимать несколько часов или значительно больше. Скорость нагрева, размер нагрузки, толщина сечения, время выравнивания, температура процесса и требования к охлаждению — все это влияет. Продолжительность должна рассчитываться или уточняться для конкретной детали и печи, а не выбираться по общему правилу.
Почему для полного отжига используют охлаждение в печи?
Медленное охлаждение в печи позволяет подходящим сталям преобразовываться к более мягкой равновесной структуре и снижает вероятность образования более твердых продуктов трансформации. Требуемая скорость охлаждения зависит от марки и размера сечения, поэтому охлаждение в печи должно соответствовать применяемой технологической спецификации.