
Категория продукта
k5/m5 Подшипник fit · G1.0 Баланс · ↗ 0.005 · Земляной
МС / 001 — 008
Точная обработка и балансировка
Валы для двигателей
Точные токарно-шлифованные моторные валы для BLDC, сервоприводов, шаговых двигателей и переменного тока. Посадка подшипника k5/m5 (хват-пресс), посадка ротора IT5, D-плоскость, шпонка и резьба на конце вала — все в одной настройке токарного станка. Биение вала ≤ 0.005 мм; динамический баланс по ISO 1940-1 G1.0 (доступен G0.4).
k5 / m5
Посадка подшипника
≤0,005mm
Биение вала
G1.0
Класс Баланса
ДЕТАЛЬ ДРЕВ · MS-000 СЕРВОМЕТОРНЫЙ ВАЛ · 42CrMo4 IH HRC 58
ISO 9001 · ЗАНИЖЕН · BALANCED G1.0
k5/m5 Подшипник Fit
G1.0 Балансированный
BLDC · Серво · Шаговый · AC · Дрон · шпиндель
Типы моторов
42CrMo4 · C45 · SUS316L · Al 7075 · Ti Gr5
Материалы
48hr Котировка · 5-дневный прототип
Сервис
k5 / m5
Допуск посадочного подшипника
соответствие стандартной оси мотора по посадке
соответствие стандартной оси мотора по посадке
≤0.005 мм
Биение вала
подшипник к подшипнику
подшипник к подшипнику
G1.0
Динамическое балансирование
моторы высокой скорости
моторы высокой скорости
5 дней
самая быстрая доставка
прототипные валы
прототипные валы
Наша работа
Запросить аналогичную деталь →
Валы моторов, которые мы сделали
Прецизионные ЧПУ обработанные валы моторов для автомобильной, робототехнической, аэрокосмической, медицинской и промышленной сфер.
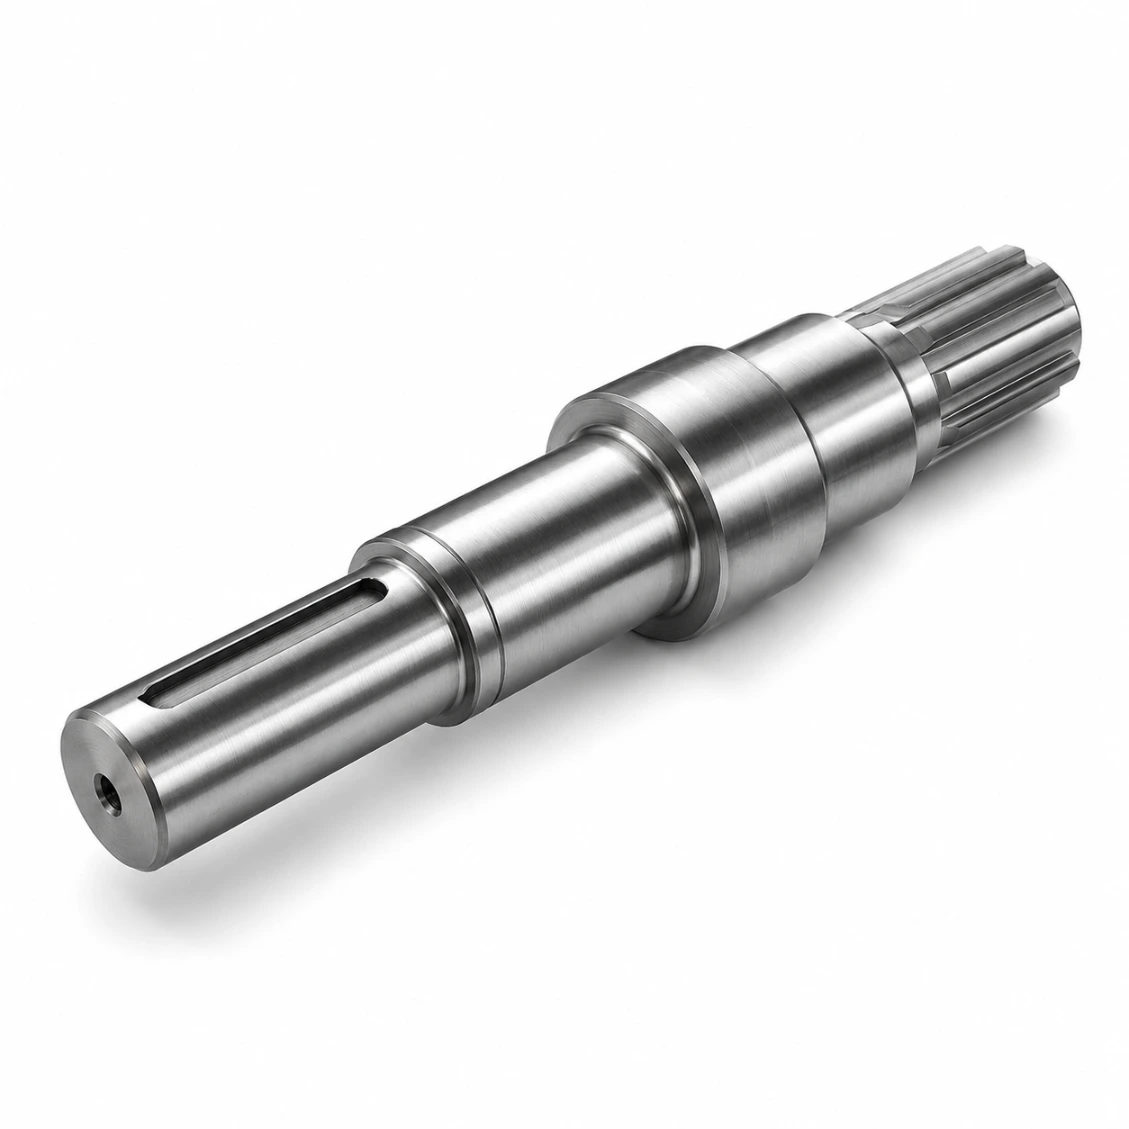 42CrMo4 · Серво
Серво моторный вал — промышленный робот
Ø22mm · посадочные конические k5 · шпонка · 500 шт
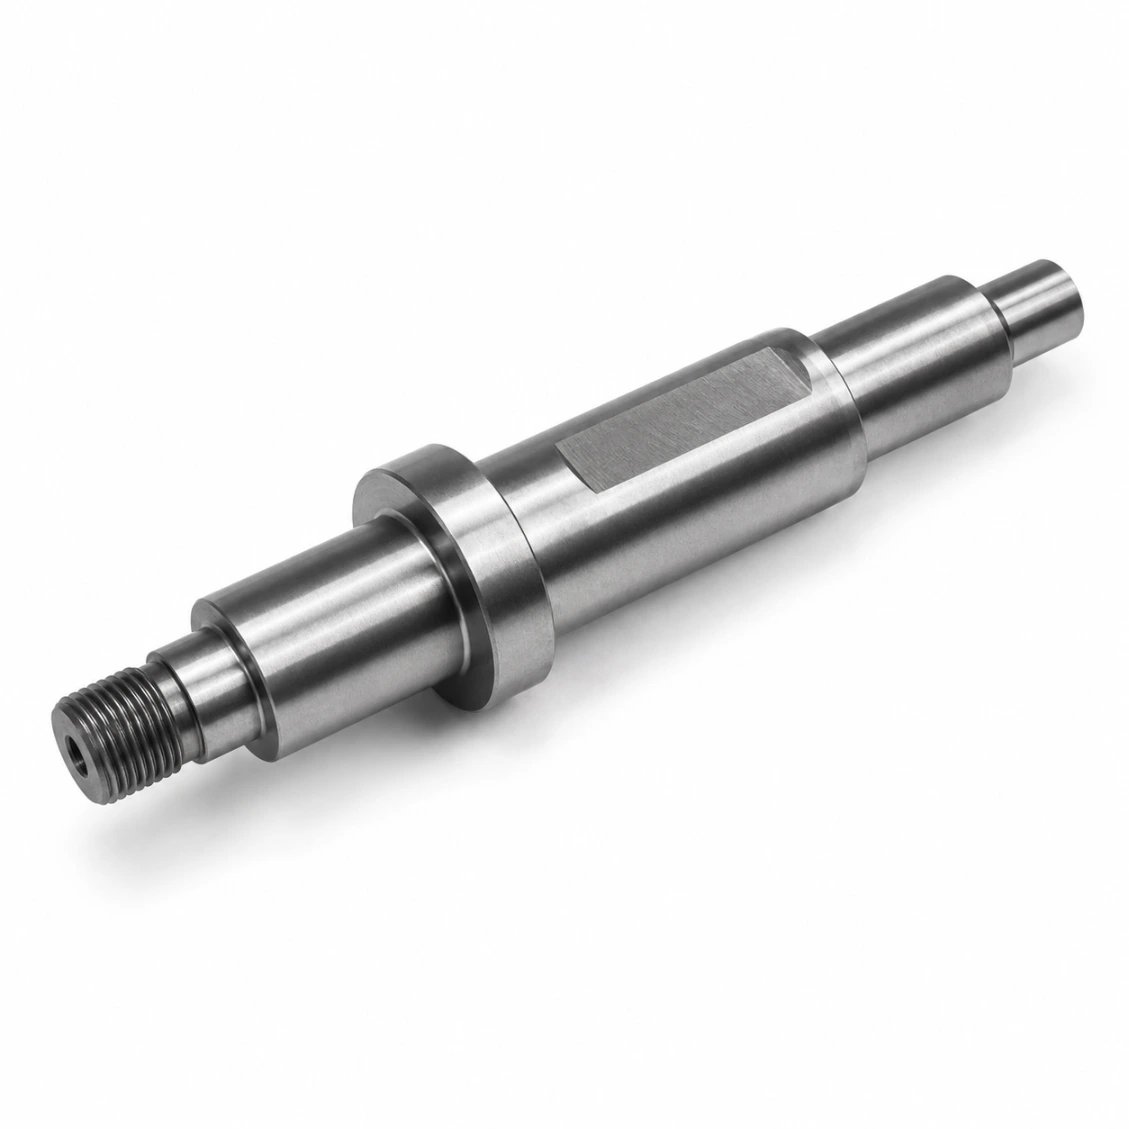 C45 · BLDC
BLDC моторный вал — вспомогательное устройство для EV
Ø18mm · D-ровный · 1 000 шт
 SUS316L · Медицинский
Вал мотора — медицинский робот
Ø12mm · пассивирован · балансировка G1.0 · 80 шт
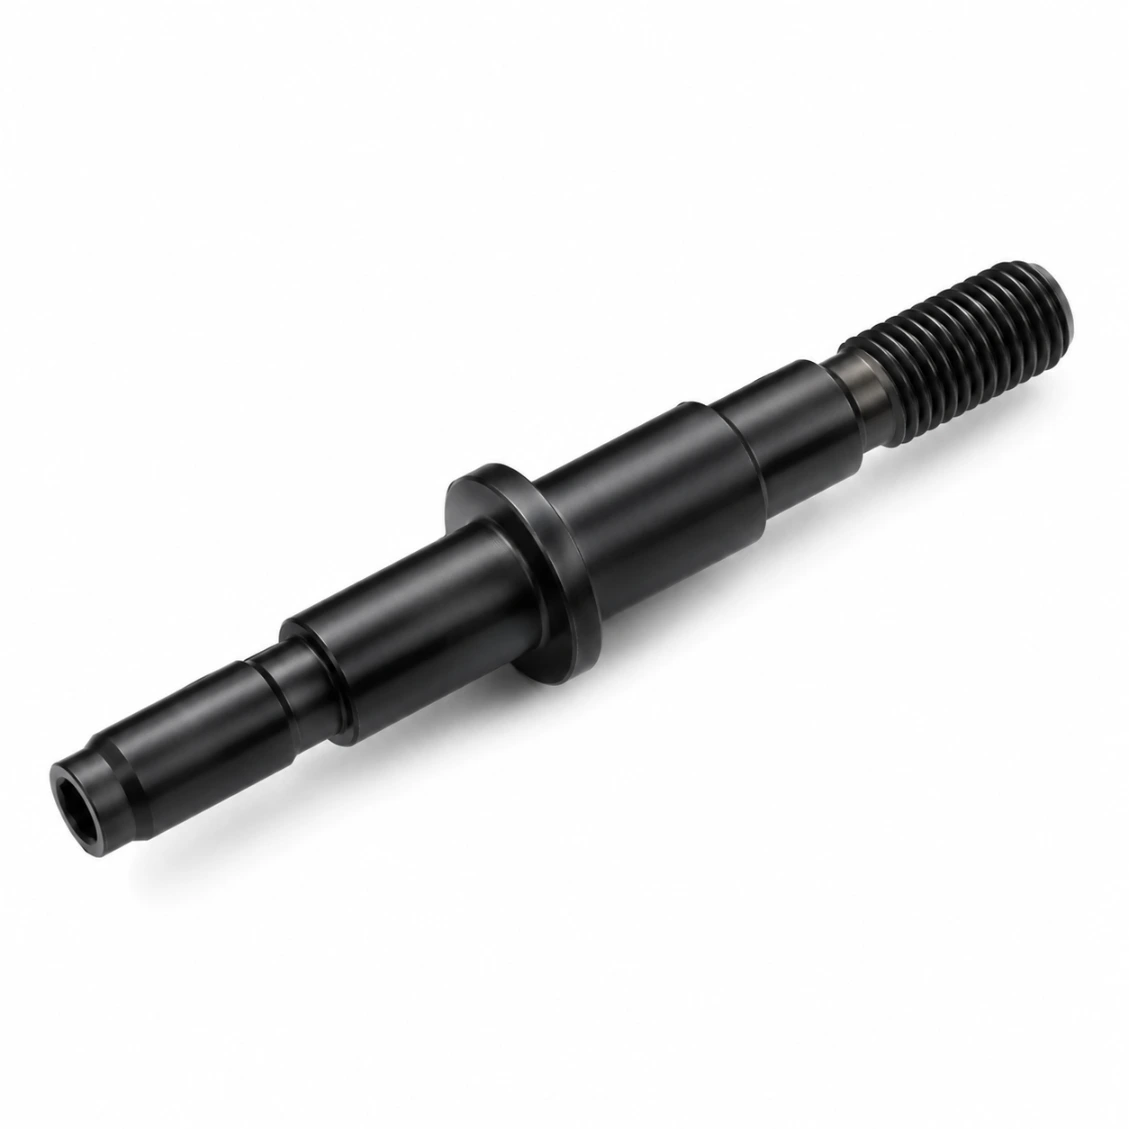 Al 7075 · дрон
Моторный вал — БПЛА / Дрон
Ø8мм · Анодированый · ультралегкий · 300 шт
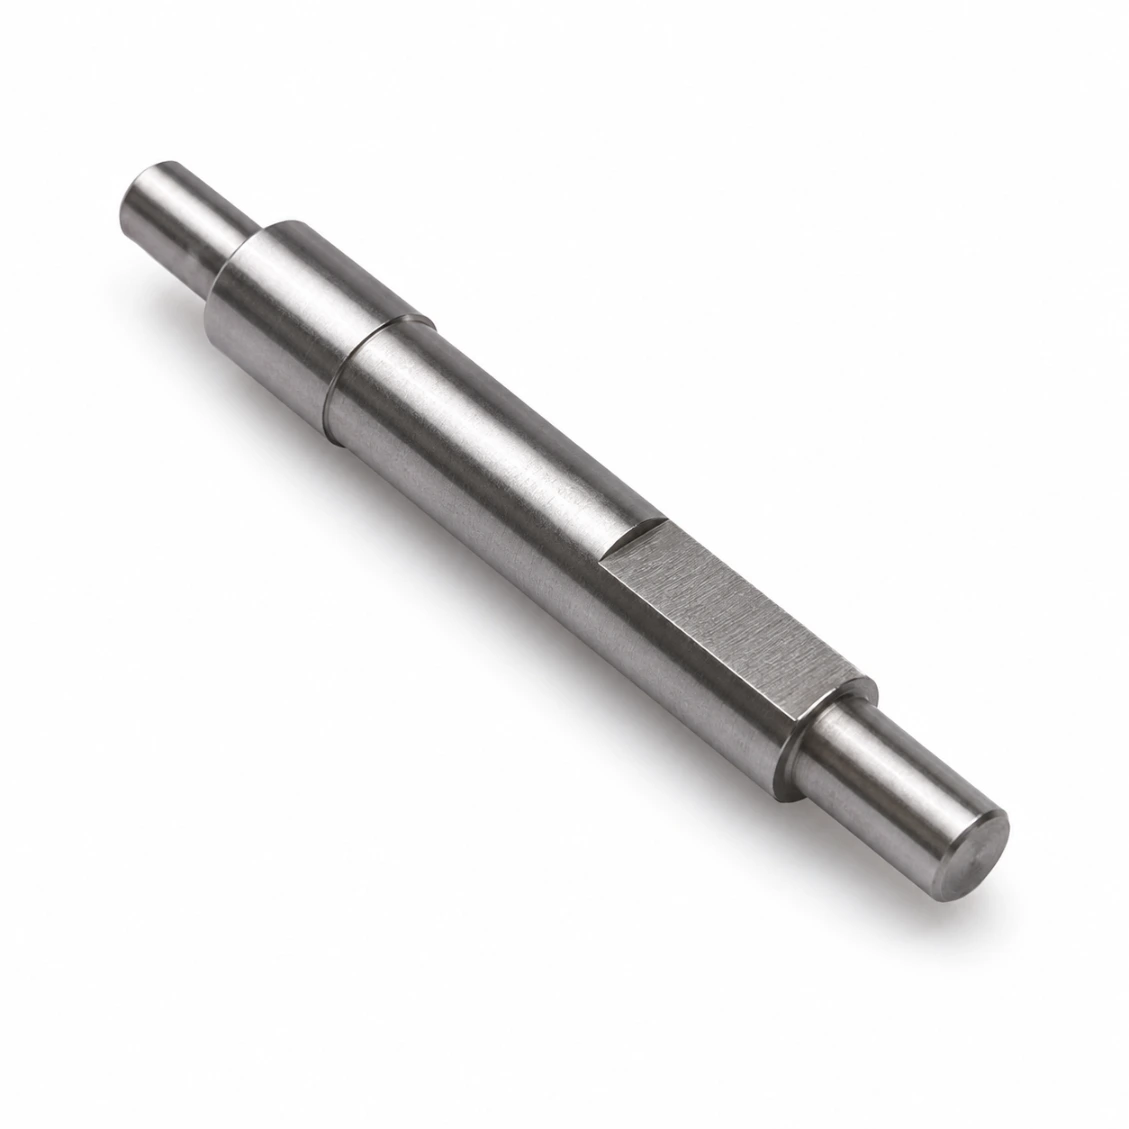 42CrMo4 · Шаговый
Валы двигателей шагового типа
Ø6.35мм · D-образный шлиц · 2 000 шт
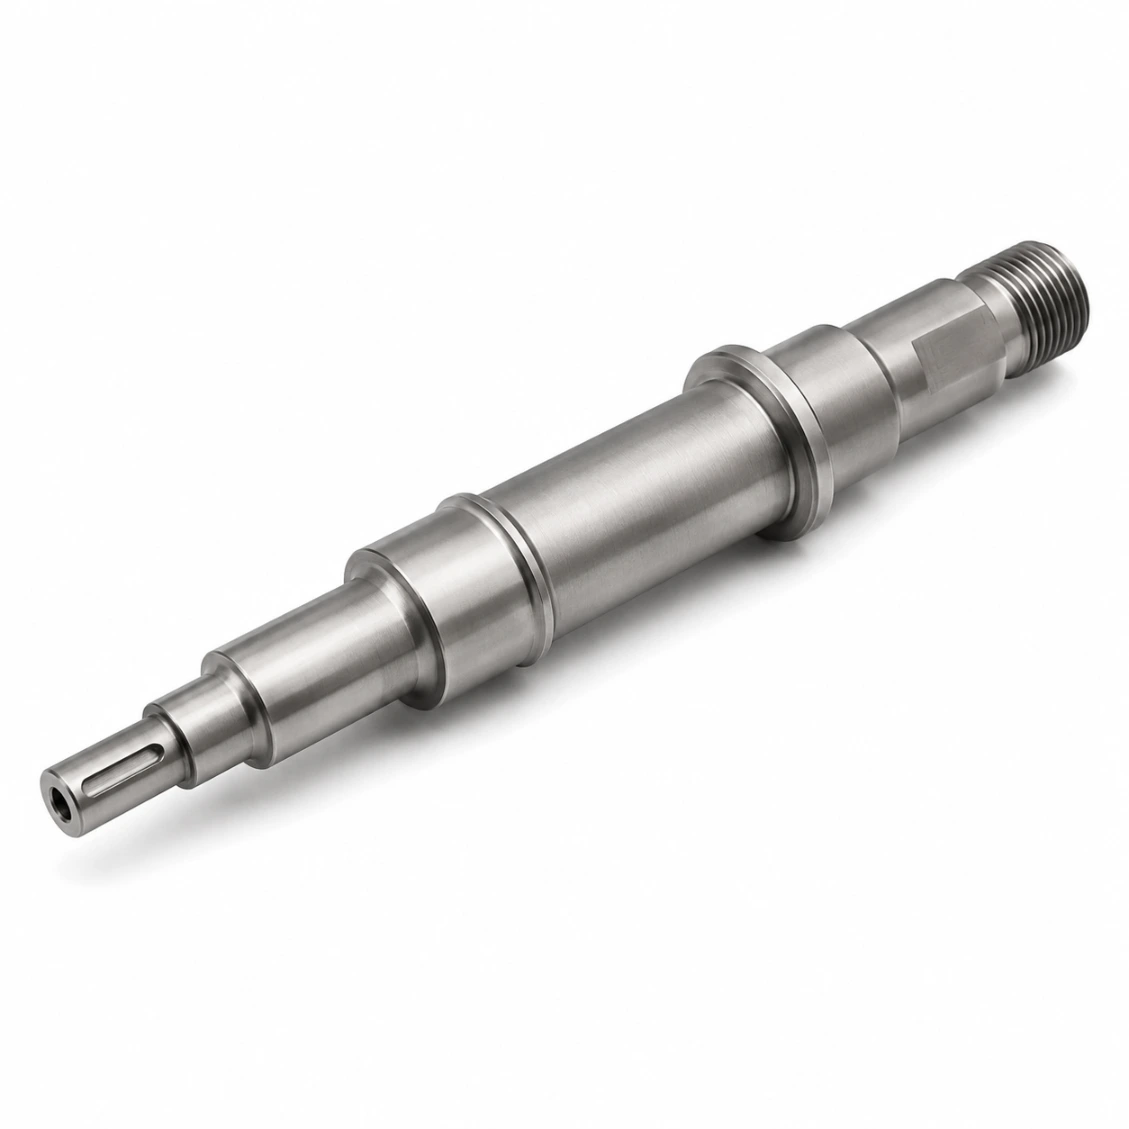 Ti Grade 5 · Аэро
Моторный вал — Аэрокосмический исполнитель
Ø14мм · сбалансированность G0.4 · 20 шт
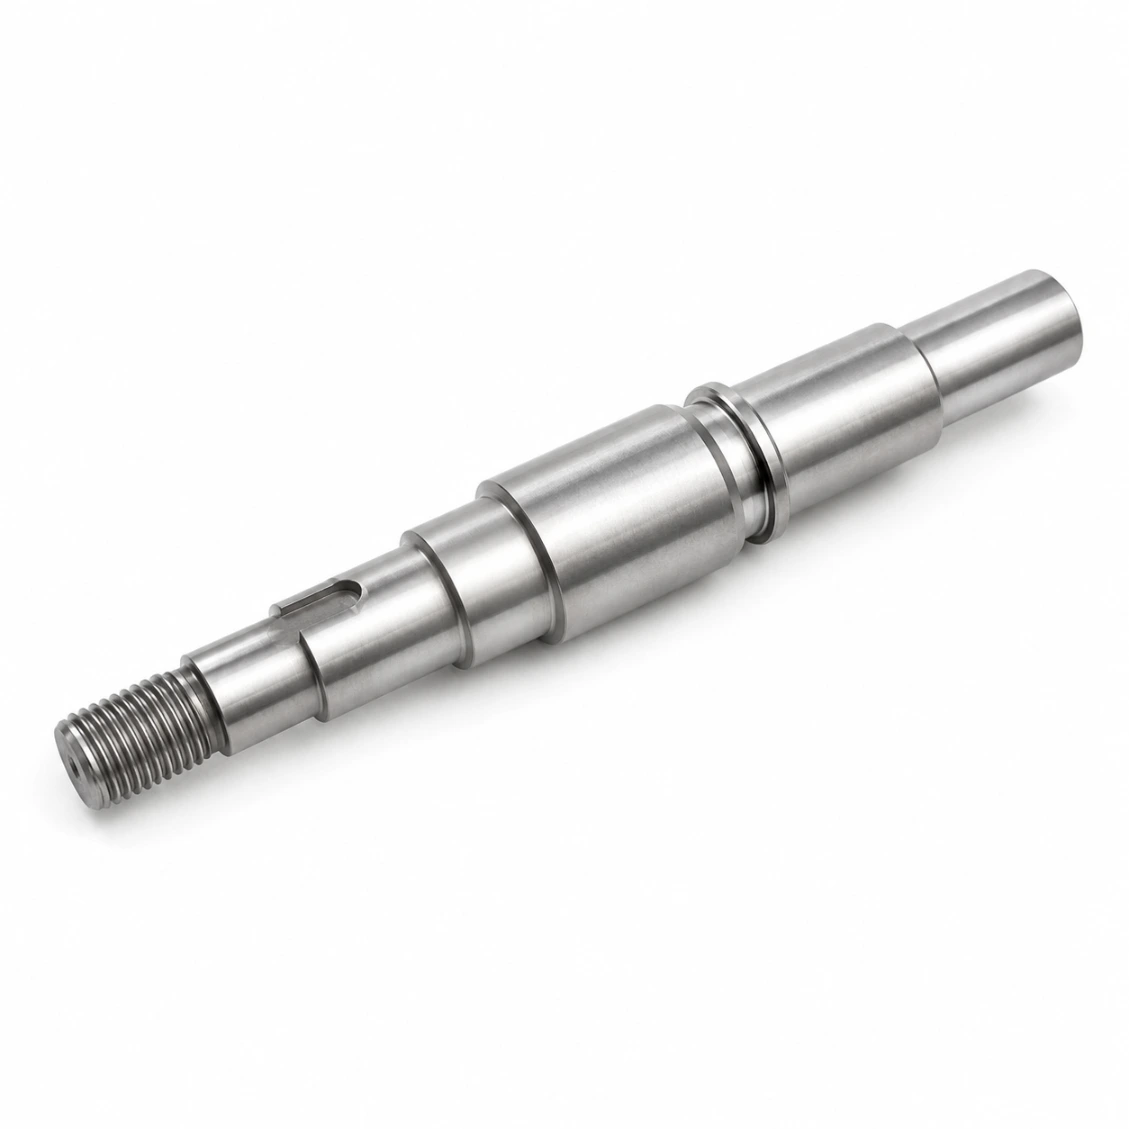 SUS303 · Насос
Моторный вал — Глубоководный насос
Ø20мм · SUS303 · пассивирован · 200 шт
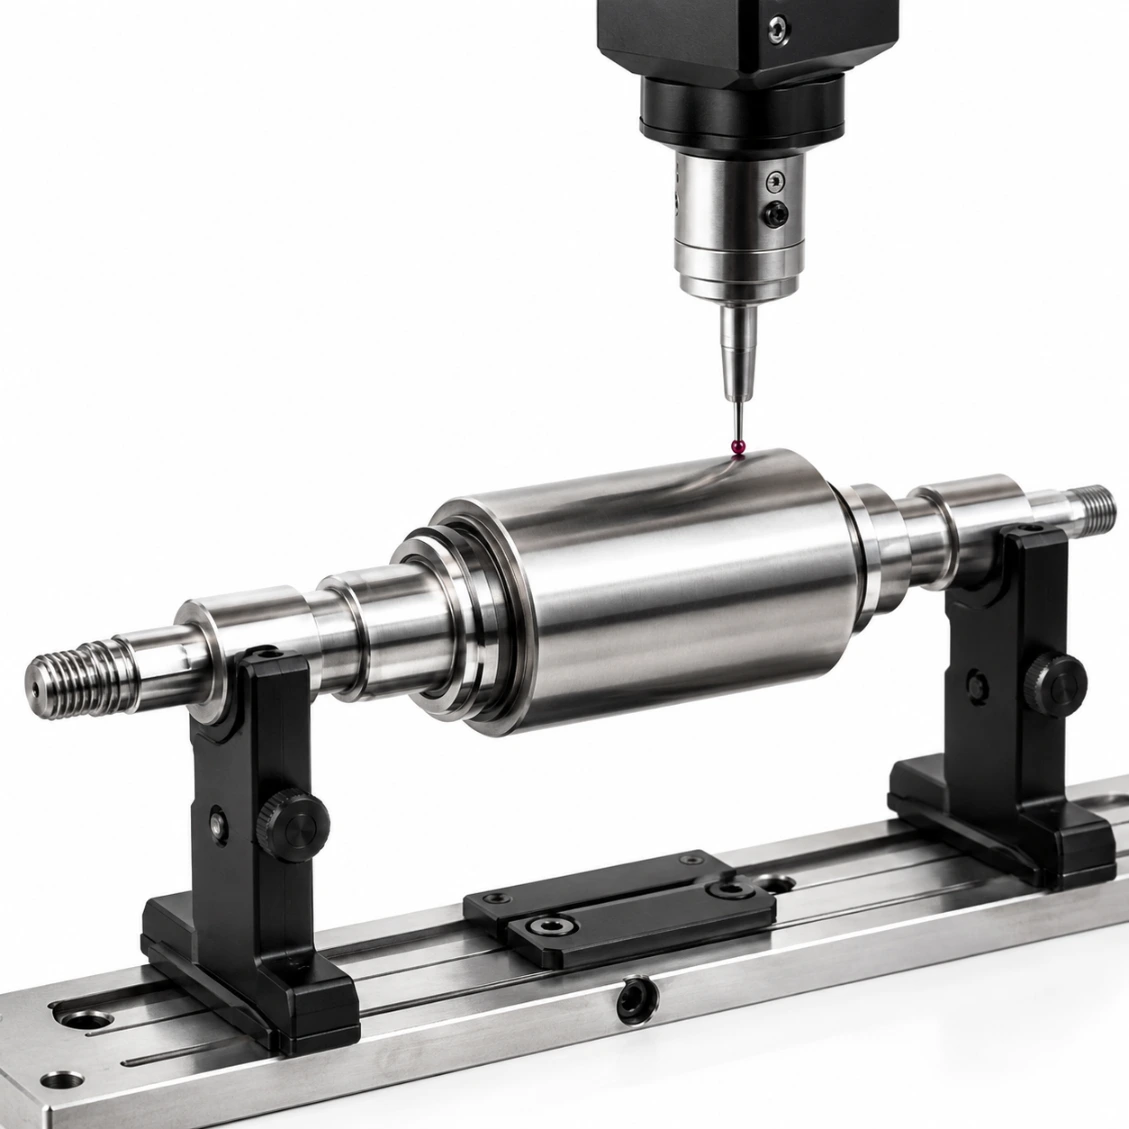 Баланс сертифицирован
Отчет о динамическом балансе G1.0
Каждый вал высокой скорости балансируется
Как работает
От чертежа до готового изделия
Загрузите свой чертеж — материал, допуски и поверхность обработки. Коммерческое предложение через 48 часов.
01
Загрузить чертеж
STEP, DXF, PDF или эскиз с ключевыми размерами и допусками.
02
Котировка за 48 часов
Материал, процесс, обработка поверхности и твердый срок выполнения.
03
ЧПУ-машина и контроль
Точная токарная обработка, шлифовка, проверка CMM, поверхностная обработка.
04
Доставка по всему миру
Полный размерный отчет. DHL / FedEx / морские перевозки.
Отзывы
Надежный производитель моторных валов
★★★★★
"Исключительная согласованность размеров в каждой партии. Отчет CMM точно совпал с входным контролем. Сроки выполнения — как обещано."
AK
Алекс К.
Инженер-механик · Германия
★★★★★
"Рассмотрение DFM HXC выявило две проблемы дизайна до начала производства. Готовые детали были идеальны с первой сборки. Настоятельно рекомендуется."
SL
Софи Л.
Инженер-конструктор · Франция
★★★★★
"Три года закупки прецизионных осей у HXC. Качество стабильно, сроки надежны, инженеры всегда реагируют."
JT
Джеймс Т.
Старший инженер · Великобритания
Часто задаваемые вопросы
Валы моторов — Часто задаваемые вопросы
Технические и операционные вопросы отвечают наши инженеры.
Вал двигателя — это вращающийся выходной элемент электродвигателя — он передает электромагнитный момент от ротора приводимой нагрузке. Валы двигателей должны иметь: точные диаметры опорных шеек подшипников (к5 или м5 для посадки внутреннего обоймы подшипника на пресс-слой), точную посадку отверстия стека ротора или внешние посадки, и торец вала, 구성 для приводного соединения ( паз шлица, D-подрезка, резьба, зубчатая, или гладкая). Точность размеров напрямую влияет на предварительную нагрузку подшипников, шум и КПД мотора.
Валы двигателей используют к5 или м5 допуск вала для пресс-сада внутренней обоймы — они обеспечивают небольшой зазор, предотвращающий вращение внутренней обоймы на валу (фреттинг). k5 для меньших подшипников (≤ Ø30 мм); m5 для больших подшипников или больших радиальных нагрузок. Правильная посадка зависит от класса допуска отверстия подшипника (ISO Normal класс использует 0/− допуск по отверстию) и радиальной нагрузки. Инженеры HXC подтверждают посадку по обозначению подшипника на вашем чертеже.
Динамический баланс исправляет остаточное неравновесие массы на валу путем измерения дисбаланса на балансировочном станке и удаления небольшого количества материала. Необходим при: рабочей скорости > 3 000 об/мин; длине вала > 5× диаметр; или при строгих требованиях по вибрации/шуму. HXC предлагает балансировку до ISO 1940-1 G1.0 (стандартные индустриальные двигатели), G0.4 (прецизионные шпиндельные двигатели и аэрокосмическая промышленность), и G6.3 (общая промышленность). Укажите балансный класс и рабочую скорость на вашем чертеже.
HXC производит все стандартные конфигурации торцевых частей валов моторов: Кейвей (DIN 6885 параллельный ключ); D-плоский (для моторов-сюрпризов и валов шаговых моторов); Сплайн (DIN 5480, SAE); Резьбовый конец ( метрическая или UNF, для фиксации шкива); Конический (ISO 4044 метрический конический мотор); Гладкий цилиндрический (для пресс-ремешных соединений); или любая пользовательская конфигурация. Оба конца вала могут иметь разные конфигурации — укажите каждый конец на чертеже.
Прототип (1–5 шт., обработано на токарном станке и шлифовано): 5–7 дней. Небольшая серия (10–50 шт): 7–12 дней. Производство (100–1 000 шт): 10–16 дней. Балансированные или титанные вал-ы: добавляются 2–4 дня. Срочное производство доступно.
20CrMnTi (закалка индустриальной целью) для сервомоторов и промышленных двигателей. C45 / S45C для BLDC и шаговых двигателей. SUS303/316L нержавеющая сталь для насосов для пищевой, фармацевтической отрасли, морских глубинных насосов. Al 6061/7075 жестко анодированные для беспилотников и легковесных применений. Ti Группа 5 для авиационной исполнительной моторной установки. 42CrMo4 (карбурирование) для валов моторов с высокой цикличностью привода.
Стандартная шлифовка по внешному диаметру: Ra 0,4 мкм. Прецизионные посадки под подшипники: Ra 0,2 мкм. Зеркальная отделка для уплотнений: Ra 0,1 мкм. Все измерения — контактным профилометром и отражены в сертификате инспекции.
Да — канавки под шлицы, шлицевые соединения, резьбы, сквозные отверстия, плоскости и конические поверхности обрабатываются в одной 5-осевой настройке токарно-фрезерной обработки, обеспечивая концентричность всех функций до 0,003 мм TIR.
Обычные диаметры вала сервомоторов: 6 мм, 8 мм, 9,5 мм (3/8"), 12 мм, 14 мм, 19 мм — по стандарту IEC 60072; станки HXC работают под любым диаметром, допуск k5/m5 для посадок пресс--fit или h6 для скольжения. Если вы укажете размер рамы мотора (IEC 56 до 315 oder NEMA 23 до 56), мы можем подтвердить стандартный диаметр вала и посадку шпонки.
Да — HXC регулярно модифицирует существующие валы моторов: добавление второго торцевого конца вала (заднее удлинение); изменение диаметра или длины конца вала; вырезка канавки под шпонку на существующем валу; или повторная обработка изношенного посадочного журнала под подшипник для принятия втулки. Для работ по модификации валов прошу выслать чертеж существующего вала или реальные размеры — мы предложим стоимость модификации, если это выгоднее, чем новая изготовление.