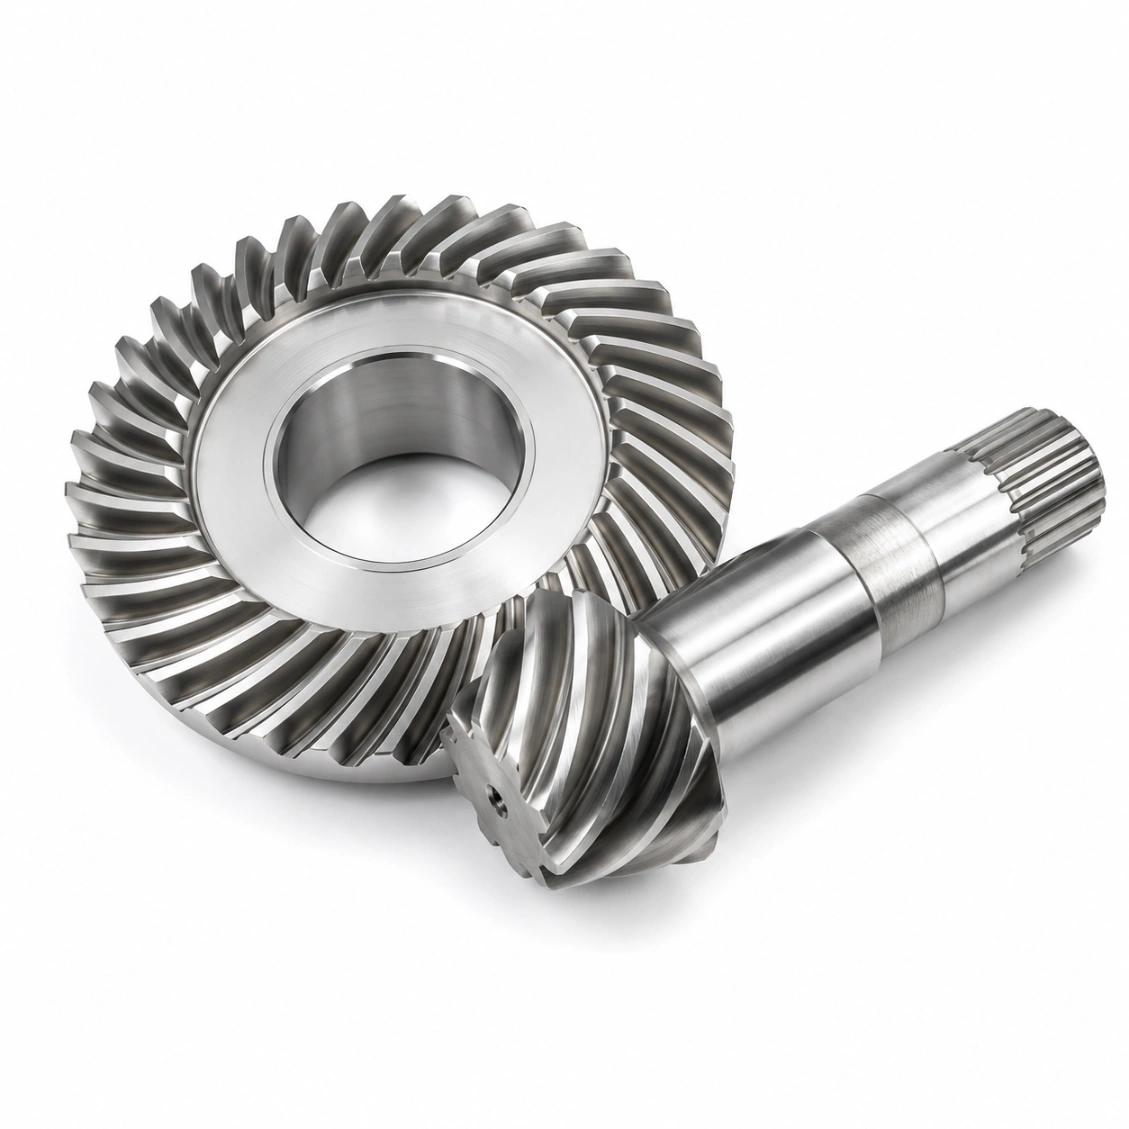
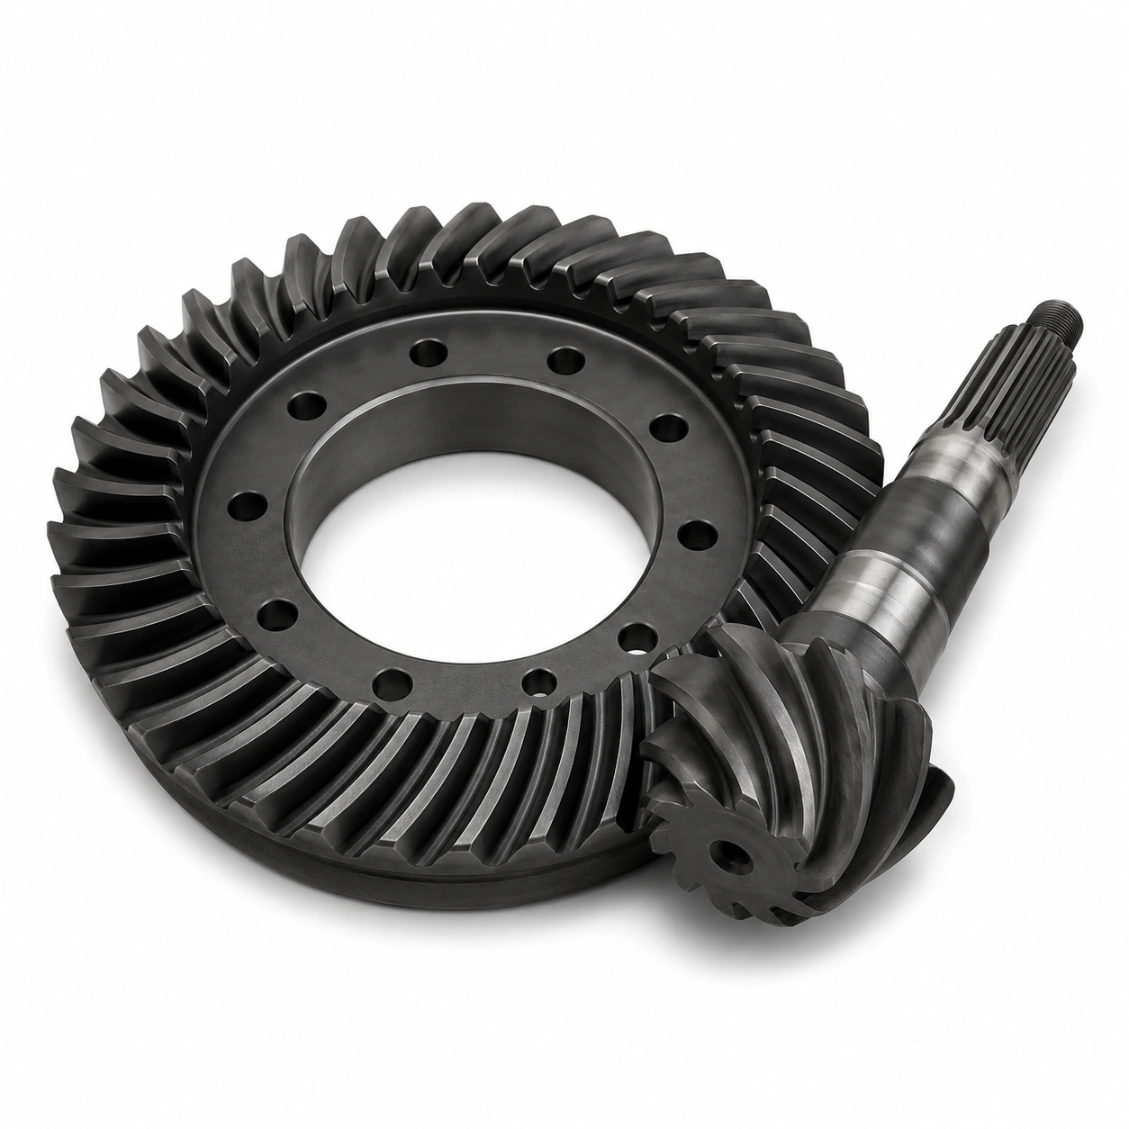
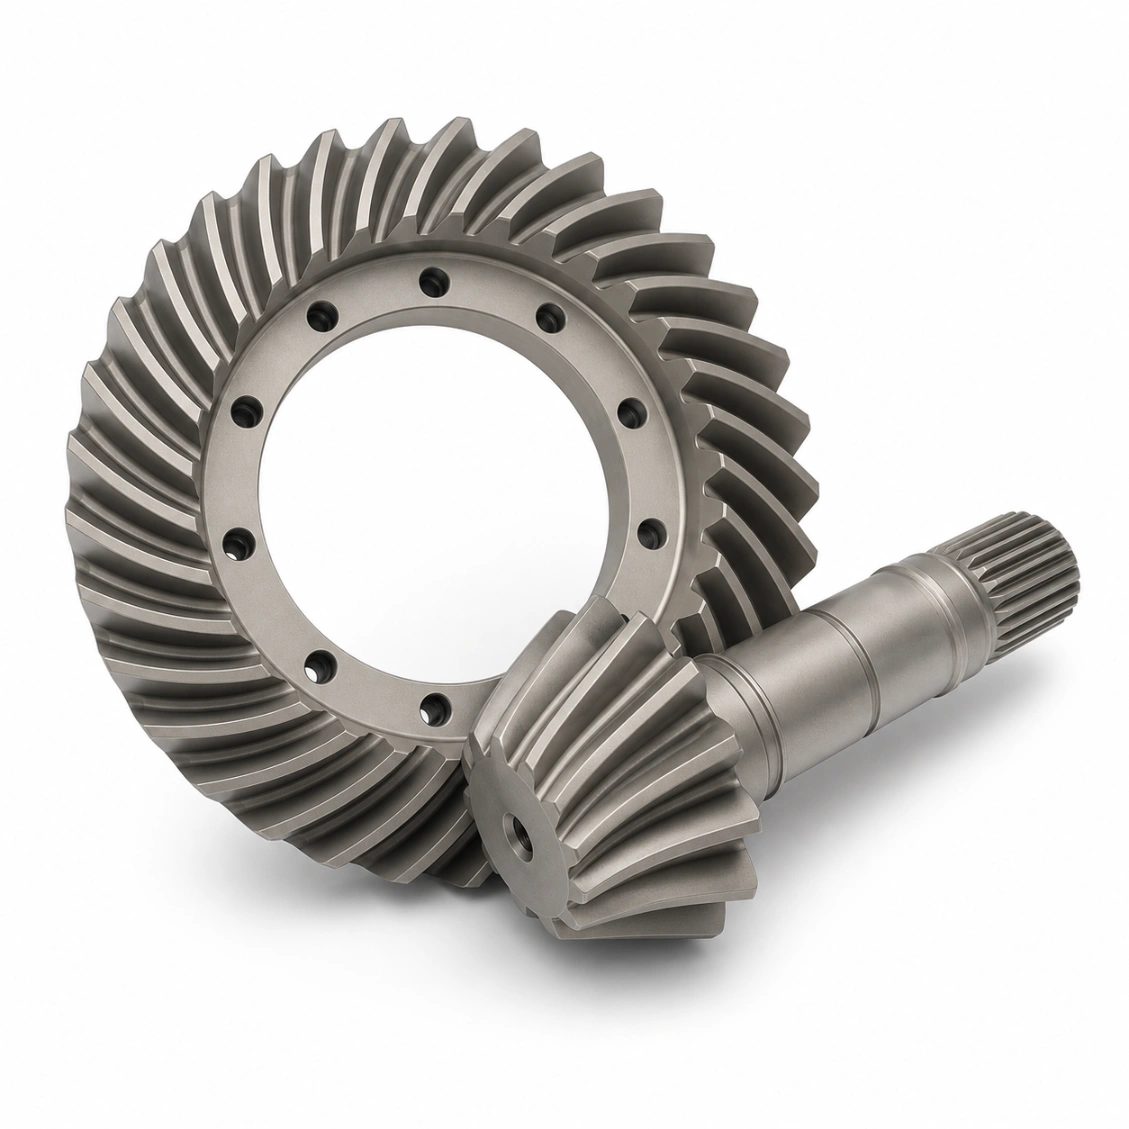
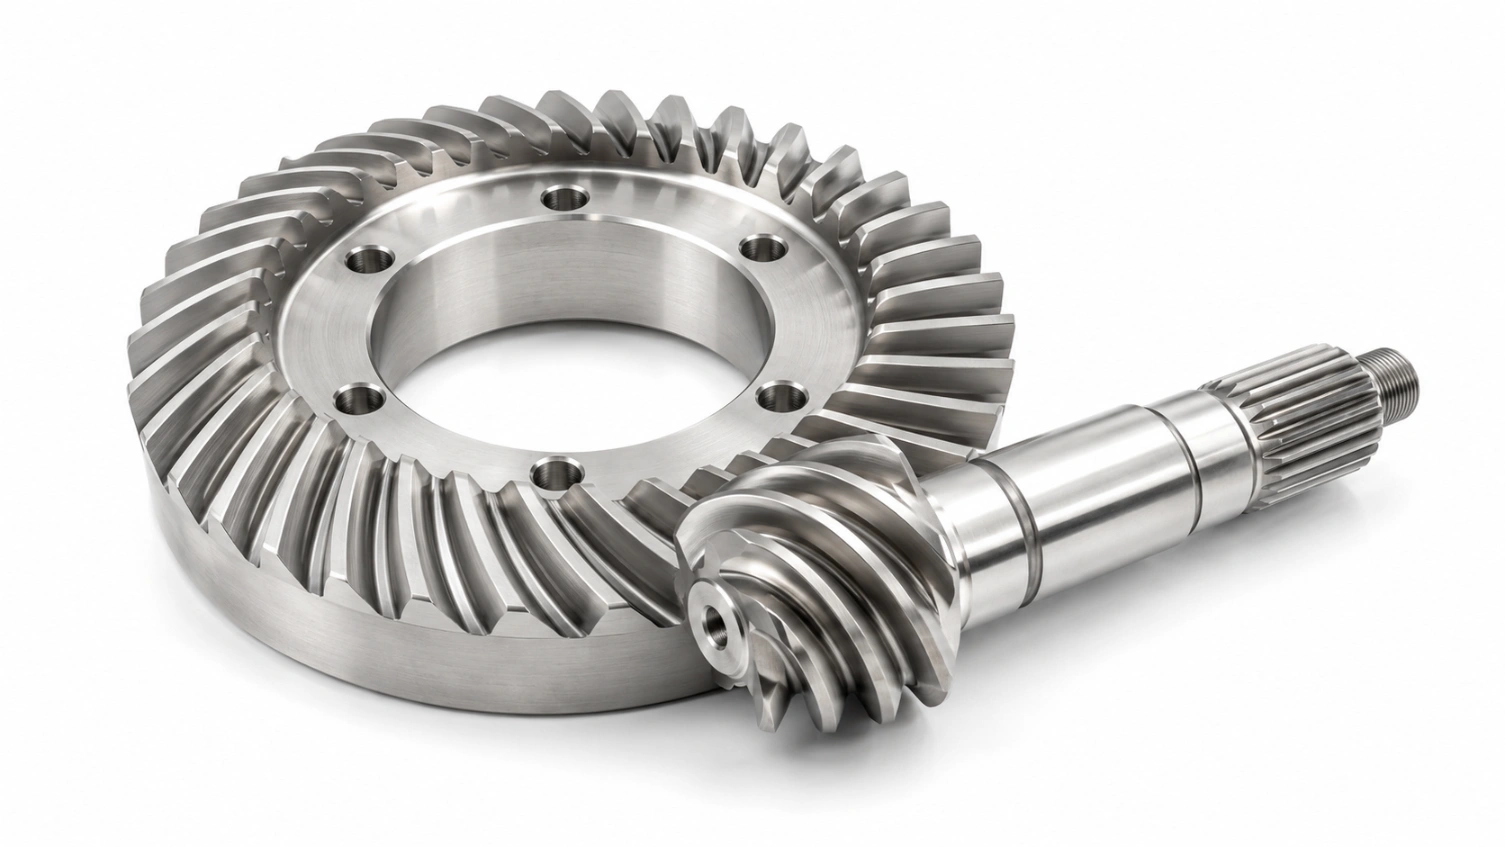
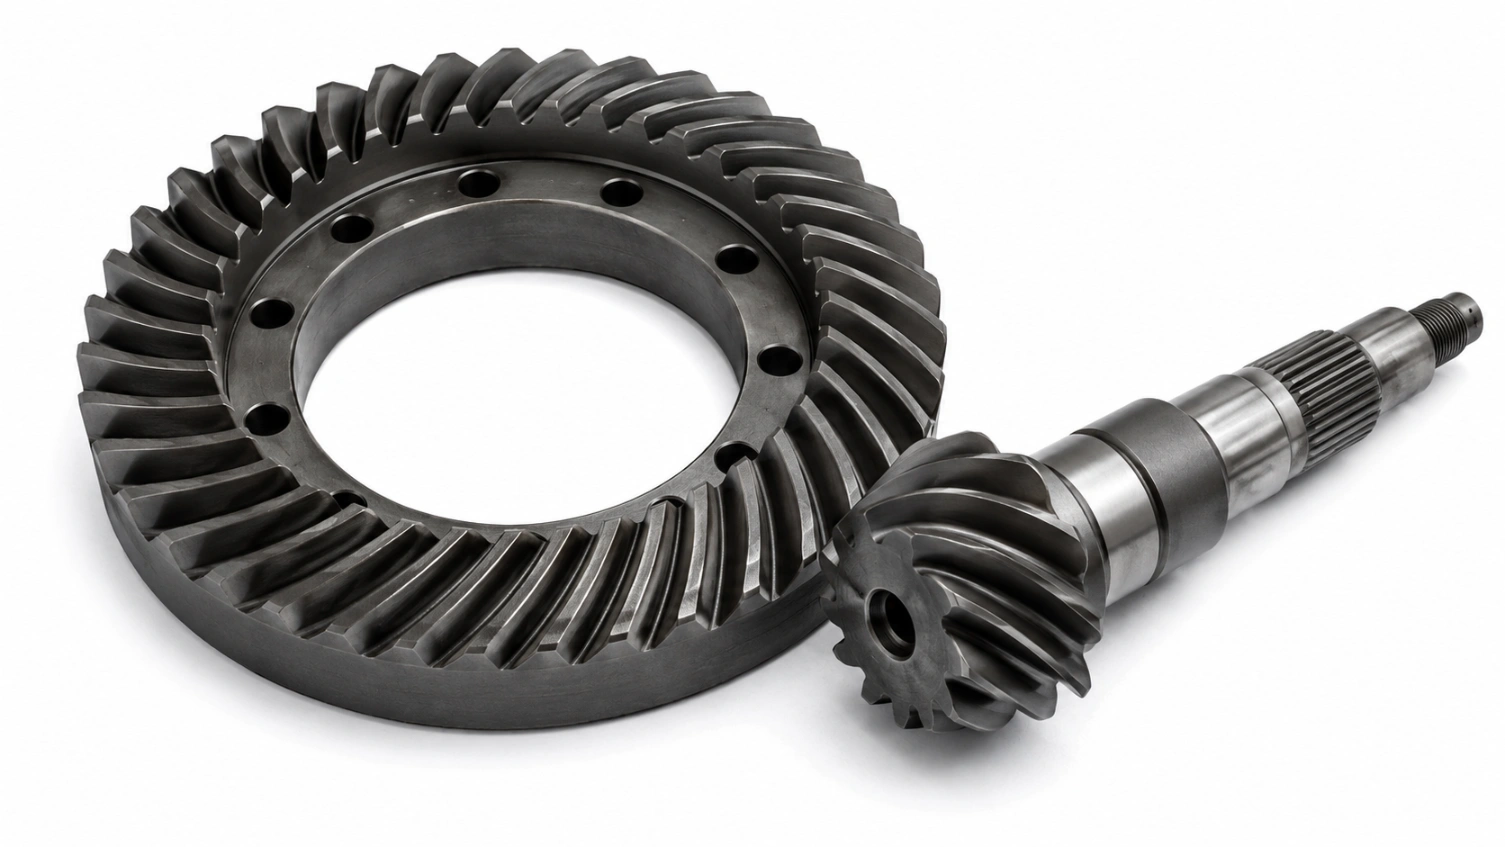
Roți dințate conice elicoidale de înaltă precizie conform standardelor Gleason și DIN. Modul 1–16, orice unghi de arbore, orice unghi de elice — de la prototip la producție de masă, fiecare piesă inspectată complet cu CMM, cu verificare a modelului de contact.
Capacități de prelucrare a angrenajelor spiral bevel
Patru procese — de la angrenaje de față frezate cu Gleason până la seturi de înaltă precizie șlefuite pentru aerospațial.
⚙️
Frezare de față (Gleason)
Volum mare
🔬
Șlefuire bevel
Ultra-precizie
🏭
Lăcuire (seturi compatibile)
Zgomot redus / NVH
🔧
Frezare CNC 5 axe
Prototip / unghi personalizat
Frezare de față — Sistem Gleason
Mașinile CNC de frezare de față Gleason generează geometria dinților cu taper duplex, standard în diferențiale auto și angrenaje de transmisie de putere. Ideal pentru producție de volum mediu până la mare de seturi compatibile de pinion și roată dințată.
Intervalul de module
1.5 – 16 mm
Diametru de pitch maxim.
600 mm
Unghiul arborelui
45° – 135° (standard 90°)
Clasa de calitate
DIN 6–9 standard
Toleranța profilului dinților.
±0,012 mm
Cantitate tipică
50 – 20.000 buc
Timp de livrare
10 – 18 zile
Materiale
Oțel, Al, Inoxidabil
Măcinare angrenaj cu bevel
Măcinare CBN după tăiere sau după hardening pe mașini dedicate pentru bevel. Realizează precizia DIN 4–5 dinților
și finisajul flancului Ra ≤ 0,4 µm pentru aplicații aerospațiale și instrumente de precizie.
Intervalul de module
1 – 10 mm
Diametru de pitch maxim.
350 mm
Clasa de calitate
DIN 4–6 precizie
Toleranța profilului dinților.
±0.006 mm
Finisaj suprafață Ra
0.2 – 0.6 µm
Post-tratament termic
Da — măcinare durificată
Timp de livrare
12 – 22 zile
Materiale
20CrMnTi, 42CrMo4, M2 HSS
Lapping — Seturi de potrivire exacte
Lapping-ul angrenajelor implică rularea pinionului și a angrenajului de ring împreună cu compus abraziv pentru a dezvolta un model de contact optim
și a minimiza NVH. Seturile potrivite sunt marcate, ambalate și livrate împreună pentru asamblare directă.
Intervalul de module
1.5 – 12 mm
Diametru de pitch maxim.
500 mm
Model de contact
Conform desenului clientului
Reducerea zgomotului
3–8 dB față de tăierea doar
Finisaj suprafață Ra
0.3 – 0.8 µm
Marcaj
Număr de serie al setului compatibil
Timp de livrare
12 – 20 zile
Utilizare comună
Automotive, motoare marine
Frezare CNC 5 axe
Roți dințate spirală personalizate cu unghiuri de ax non-standard, flanșe integrate sau geometrie unică
prelucrate complet într-o singură configurare pe 5 axe. Ideal pentru prototipuri și modele speciale de volum redus.
Intervalul de module
2 – 16 mm
Diametru de pitch maxim.
480 mm
Unghiul arborelui
Orice — complet programabil
Clasa de calitate
DIN 7–9
Toleranța profilului dinților.
±0.018 mm
MOQ
1 buc
Timp de livrare (proto)
7 – 12 zile
Materiale
Toate metalele + plastice de inginerie
Materiale
Peste 50 de materiale certificate
Certificate complete de frezare și analiză spectrală pentru fiecare lot.
Metale
Plastice de inginerie
Oțel inoxidabil SUS316L
Aplicații spiral bevel de calitate marină, pentru procesarea alimentelor și medicale.
MarineCalitate alimentară
Oțel aliat 42CrMo4
Durificat prin căldură, rezistență excelentă la oboseală și impact pentru transmisii grele.
Greutate mareIndustrial
Al 7075-T6
Rezistență mai mare decât 6061, anodizabil. Transmisii pentru avioane și UAV-uri.
UșorAerospațial
Alama C36000
Prelucrare ușoară, zgomot redus, excelent pentru instrumente și transmisii bevel ușoare.
Zgomot redusInstrumente
Oțel 20CrMnTi
Durificat în carcasă, suprafață HRC 58–62, miez dur. Standard industrial pentru roți dințate bevel auto.
Greutate mareDurificat
POM (Delrin)
Auto-lubrifiant, stabil dimensional. Transmisii bevel ușoare cu zgomot redus.
Auto-lubrifiantZgomot redus
Nylon PA66-GF30
Umplut cu sticlă 30% pentru o rigiditate mai mare. Creep redus sub sarcină susținută.
Rezistență înaltăUșor
PEEK
Rezistent la substanțe chimice, rated până la 260°C. Roți dințate bevel medicale sterilizabile.
Temperaturi RidicateRezistență Chimică.
Studii de caz
Proiecte reale, rezultate reale
Comenzi selectate care evidențiază gama noastră — de la prototipuri individuale până la serii de producție de peste 5.000 de seturi compatibile.
Automotive
Set diferențial pentru axa spate
Material
20CrMnTi
Proces
Gleason + Lap
Cantitate
1.500 de seturi
Timp de livrare
18 zile
✓ Modelul de contact aprobat în 1 ciclu · zero retururi în garanție
Aerospațial
Set spiral bevel pentru cutie de viteze UAV
Material
Ti-6Al-4V
Proces
5-Axis + Șlefuire
Cantitate
40 de seturi
Calitate
DIN 5
✓ Aprobat de FAI primul ciclu · raport complet CMM inclus
Marine
Pereche de roți dințate de direcție marine bevel
Material
SUS316L
Proces
Frezare față + Passivare
Cantitate
120 seturi
Timp de livrare
14 zile
✓ Certificări de material DNV furnizate · testare cu spray de sare 500 h
Cum funcționează
De la Desen la Ușa Ta
Încărcați fișierul CAD sau fișa de sumar Gleason — gestionăm totul de la DFM până la validarea modelului de contact și expedierea globală.
01
Încărcați CAD / Desen
STEP, IGES, DXF, DWG, fișa de sumar Gleason sau datele dinților PDF — orice format acceptat.
02
Ofertă în 48 de ore
Recomandare de proces, selecție de material, analiză raport de contact și timp de livrare ferm, cu defalcare a costurilor.
03
Verificare prelucrare și contact
Tăiere CNC a roților dințate cu măsurare în proces Klingelnberg și verificare a modelului de contact înainte de expediere.
04
Livrare în întreaga lume
Seturi compatibile ambalate în vid, cu numere de serie, raport de inspecție complet inclus. DHL / FedEx / transport maritim.
Calitate
Angajament Zero Defecte
Fiecare roată dințată spirală bevel trece printr-un protocol de inspecție în 4 etape, inclusiv verificarea modelului de contact, înainte de a părăsi fabrica noastră.
Certificări și Echipamente
✓
ISO 9001:2015
Sistem de Management al Calității — toate procesele certificate
📐
Gleason / Standarde DIN
Clasele de toleranță DIN 3965 4–10, calculul geometriei Gleason disponibil
🔭
Tester Klingelnberg + Gleason
Testere dedicate pentru roți conice măsoară modelul de contact al dinților, abaterea de rotație și eroarea de spațiere a dinților
📄
Certificare completă a materialului
Certificat de fabrică + analiză spectrală pentru fiecare lot de material; certificate de terță parte disponibile
Protocol de inspecție în 4 etape
1
Verificare material intrare
Analizor spectral verifică gradul aliajului și numărul de încălzire înainte de orice prelucrare.
2
Inspecție pentru primul articol
Măsurare completă CMM a primului pinion — toate dimensiunile critice confirmate înainte de începerea producției în lot.
3
Verificarea modelului de contact
Testerul Klingelnberg confirmă locația și forma modelului de contact al dinților față de zona țintă aprobată de client.
4
Inspecția finală de ieșire
CMM vizual + eșantionat 100%. Raport complet de măsurare și fotografie a modelului de contact expediate cu fiecare comandă.
Recenzii
De încredere pentru ingineri din întreaga lume
★★★★★
"1.500 de seturi de conice potrivite pentru linia noastră de asamblare a punții spate. Modelul de contact a fost perfect pe fiecare set — a trecut inspecția la primire prima dată, fără retușuri. Consistent lot cu lot."
TF
Thomas F.
Inginer sistem de transmisie · România
★★★★★
"Roți conice spiralate prototip din titan pentru cutia noastră de viteze UAV au sosit în 9 zile. Raportul CMM a fost amănunțit. FAI aprobat primul ciclu și acum suntem în producție de serie cu HXC."
LB
Lena B.
Inginer Sisteme · România
★★★★★
"Roți conice marine din oțel inoxidabil care necesitau certificate de material DNV. HXC a furnizat documentația completă, iar roțile au trecut testul de pulverizare cu sare fără nicio problemă. Livrare exact la timp."
PK
Piotr K.
Manager Achiziții · Polonia
Întrebări frecvente
Întrebări frecvente
Tot ce întreabă inginerii și cumpărătorii despre roțile conice spiralate — răspunsuri de la echipa noastră de producție.
O roată conică spiralată este o roată conică ale cărei dinți sunt tăiați de-a lungul unei căi curbate, oblice pe suprafața conului roții — spre deosebire de dinții radiali drepți ai unei roți conice drepte. Dintele curbat produce o angrenare graduală, suprapusă a dinților mai degrabă decât un contact brusc pe o linie, ceea ce conferă roților conice spiralate avantajele lor caracteristice: capacitate de încărcare mai mare, zgomot mai redus și funcționare mai lină. Sunt utilizate oriunde trebuie transmisă putere între arbori intersecți — aproape întotdeauna la 90°, deși sunt posibile și alte unghiuri.
Ambele tipuri transmit putere între arbori intersecți și au aceeași geometrie conică. Diferența constă în forma dinților: roțile conice drepte au dinți care indică direct spre vârful conului — simple de fabricat, dar mai zgomotoase și cu o capacitate de încărcare mai mică. Roțile conice spiralate au dinți curbați, oblice, care se angrenează gradual, oferindu-le o capacitate de încărcare cu 20–40% mai mare pentru aceeași dimensiune, zgomot mult mai redus (de obicei cu 10–15 dB mai silențioase) și o capacitate mai mare a vitezei pe linia de pas. Compromisul este o complexitate de fabricație mai mare și necesitatea unui rulment de împingere pentru a gestiona sarcina axială generată de unghiul spiralat.
Unghiul spiralat (β) este unghiul dintre traseul dintelui la conul de pas și un generator al conului de pas. Acesta determină gradul de oblicitate al dinților. Unghiul spiral standard este
35° în angrenajele sistemului Gleason — o valoare care echilibrează capacitatea de încărcare, forța axială și
fabricabilitatea. Unghiurile spirale mai mari cresc raportul de contact (funcționare mai lină), dar cresc
și forța axială. Unghiurile de la 25° la 45° sunt comune; sistemul Gleason utilizează un unghi spiral mediu
de 35° ca implicit pentru majoritatea proiectelor auto și industriale.
"Gleason" se referă la sistemul de geometrie a dinților dezvoltat de Gleason Works (Rochester, NY) pentru angrenaje conice
și hipoide — standardul dominant în angrenajele auto și industriale la nivel mondial. Angrenajele conice spirale Gleason utilizează un proces de frezare frontală care generează o adâncime conică a dintelui
(Duplex Taper), cu conicitatea dintelui potrivită între roata de coroană și pinion. Sistemul Gleason
definește toți parametrii: raza frezei, unghiul spiral, unghiul de presiune, tipul conicității dintelui și
metodele de calcul pentru contactul dinților. Un sistem alternativ este Klingelnberg
(Palloid), care utilizează un proces continuu de frezare frontală, producând o adâncime uniformă a dintelui.
Ambele arată similar, dar diferă în geometria arborelui: angrenajele conice spirale au axe intersecțioase — axa pinionului și axa roții de coroană se intersectează într-un punct. Roți conice hypoid au axe decalate
(neintersectate, neparalele) — axa pinionului este decalată sub (sau deasupra) axei roții de coroană.
Angrenajele hipoide permit ca pinionul să fie mai mare și mai rezistent pentru aceeași dimensiune a roții de coroană, permit ca
arborele de transmisie să fie mai jos (utilizat în majoritatea punților spate auto pentru o înălțime mai mică a podelei) și pot suporta
mai multă sarcină, dar sunt mai puțin eficiente din cauza acțiunii de alunecare și necesită ulei de angrenaj pentru presiuni extreme (EP).
Angrenajele conice spirale sunt mai simple, mai eficiente și preferate atunci când decalajul axei nu este necesar.
Angrenajele conice spirale sunt soluția standard oriunde puterea trebuie să-și schimbe direcția între
arbori intersecțioși: automotiv diferențiale, cutii de transfer și prize de putere (PTO);
aeronautic cutii de viteze accesorii și acționări pentru actuatoare de elicoptere; marin
sisteme de direcție și acționări pentru propulsoare; industria grea acționări cu unghi drept pentru mixere,
convectoare și mașini de frezat; startup de robotică articulații de încheietură și sisteme de pan-tilt pentru camere;
și agricultură cutii de transfer de putere. Orice aplicație care combină cuplu mare,
viteză moderată spre mare și o configurație cu arbore intersectat este un candidat natural.
Principalele avantaje față de angrenaje drepte cu con: capacitate de încărcare mai mare (20–40% mai mult pentru același dimensiune — contactul suprapus al dinților distribuie mai bine sarcina); zgomot și
vibrații mai reduse (angrenajele cu con elicoidal se angajează treptat, de obicei cu 10–15 dB mai silențios); viteza liniei de pitch
mai mare (angrenajele drepte cu con sunt limitate la aproximativ 5 m/s; angrenajele cu con spiralate
funcționează lin și peste 40 m/s); transmiterea mai lină a cuplului — fără încărcare de impact;
și durată de viață mai lungă sub încărcare ciclică. Principalele compromisuri sunt costuri de fabricație mai mari
și sarcini axiale de avans care necesită rulmenți de sprijin.
Principalele limitări sunt: complexitate și costuri de fabricație mai mari — tăierea necesită
mașini specializate Gleason sau Klingelnberg, nu mașini obișnuite de frezat; sarcină axială de avans
— unghiul spiral generează o componentă semnificativă de forță axială care trebuie absorbită de rulmenții de sprijin, adăugând complexitate carcasei; sensibilitatea modelului de contact — distanța de montare precisă
și preîncărcarea rulmenților sunt critice, deviațiile modifică modelul de contact și reduc durata de viață a angrenajului;
sensul spiralului contează — pinioanele cu sens invers nu sunt interschimbabile;
și lăcuirea este adesea necesară pentru aplicații auto pentru a optimiza modelul de contact,
adăugând un pas în proces.
Modelul de contact este zona de pe fața dinților unui angrenaj conic care transmite efectiv sarcina în timpul
cuplării. Este vizualizat prin aplicarea unui compus de marcaj subțire pe dinți și rularea perechii de angrenaje
sub sarcină ușoară — compusul se transferă pe dintele de cuplare, dezvăluind zona de contact.
Un model de contact ideal este centrat pe fața dinților, ușor biasat spre vârful (capătul mic) sub fără sarcină, și se deplasează spre călcâi (capătul mare) sub sarcină completă. Modelele care sunt
prea aproape de vârful sau călcâiul concentrează stresul și cauzează uzură prematură sau oboseală. Verificarea modelului de contact
este o etapă obligatorie în inspecția de ieșire a HXC pentru toate comenzile de angrenaje conice.
Sensul spiralului descrie direcția în care curbura dinților traversează fața conului. Privit din spatele angrenajului, dreapta (RH) curba dinților în sensul acelor de ceasornic, departe de vârf;
stânga (ST) curba dinților în sensul invers acelor de ceasornic. O pinionă cu sens dreapta se îmbină întotdeauna cu o roată dințată cu inel cu sens stâng și vice versa — nu sunt interschimbabile. Sensul spiralului determină, de asemenea, direcția forței de tracțiune axială: sub sarcină de conducere, o pinionă cu sens dreapta generează tracțiune departe de vârf. Acest lucru trebuie specificat pe desen și compatibil cu aranjamentul rulmenților. Mașinile HXC pot produce ambele sensuri la comandă; vă rugăm să specificați pe desenul sau solicitarea dvs.
Cele mai comune unghiuri de presiune în roțile dințate conice spiralate Gleason sunt 20° și 22,5°. Un unghi de presiune de 20° este standard pentru majoritatea roților dințate industriale și auto. Un unghi de presiune de 22,5° crește rezistența rădăcinii dinților și reduce tendința de subtăiere a rădăcinii dinților la numere mici de dinți. 20° este implicit la HXC; 22,5° și 25° sunt disponibile la cerere. Unghiurile de presiune mai mari cresc forța normală asupra dinților (și, prin urmare, sarcinile asupra rulmenților), dar permit dinți mai scurți și mai rezistenți. Unghiul de presiune trebuie să fie compatibil între pinion și roată dințată cu inel — nu pot fi amestecate.
Roțile dințate conice spiralate pot fi produse în aproape orice raport, dar intervalul practic pentru raporturi cu un singur etaj
variază de la 1:1 până la aproximativ 8:1. Raporturile peste 8:1 sunt posibile, dar pinionul devine
foarte mic, cu puține dinți, ceea ce îl face slab din punct de vedere structural; de obicei, se preferă o configurație cu două etaje
peste 8:1. Intervalul cel mai comun este 1,5:1 până la 5:1. La raportul de 1:1 (roți dințate conice cu unghi drept) ansamblul este simetric și ambele roți sunt identice — foarte frecvent în acționări pentru instrumente și brațe robotice. HXC
poate calcula numărul optim de dinți pentru orice raport necesar; specificați pur și simplu raportul și viteza axului în solicitare.
O roată conică cu unghi drept este pur și simplu o roată conică cu raport 1:1 — ambele roți sunt de aceeași dimensiune
și au același număr de dinți. Sunt folosite pentru a schimba direcția axului cu 90° fără a modifica
viteza. Deoarece ambele roți sunt identice, un ansamblu de roți conice cu unghi drept este cel mai economic design de conicitate (un SKU
în loc de două). Pot fi forme drepte, spiralate sau zerol. Roțile conice spiralate oferă aceleași avantaje de zgomot și capacitate de încărcare ca și celelalte roți conice spiralate și sunt frecvent utilizate în acționări la unghi drept pentru instrumentație, robotică și cutii de viteze industriale compacte.
Roțile conice Zerol sunt un caz special: au dinți curbați precum roțile conice spiralate, dar un
zero înseamnă unghi de spirală — dinții se curbează pe față, dar sunt tangent la generatorul conului de pitch la punctul median. Aceasta înseamnă că roțile conice Zerol au fără sarcină axială netă
de împingere (un avantaj față de roțile conice spiralate), păstrând în același timp angajamentul gradual al dinților și
zgomotul mai redus al dinților curbați (un avantaj față de conicile drepte). Compromisul este o capacitate de încărcare mai mică
decât roțile conice spiralate de aceeași dimensiune, deoarece raportul de contact este mai mic. Roțile conice Zerol sunt
utilizate în principal în accesorii pentru aeronave și transmisii de instrumente, unde eliminarea forței axiale este mai
importantă decât maximizarea capacității de încărcare.
Pentru cea mai lungă durată de contact și rezistență la oboseală de îndoire — transmisii auto și industriale —
oțel tratat termic 20CrMnTi (carburizat până la HRC 58–62) și 18CrNiMo7-6
sunt alegerile standard ale industriei, ambele supuse tratamentului termic și apoi șlefuite conform DIN 5–6. Pentru transmisii industriale robuste de colț drept, 42CrMo4 preferabil tratament termic până la HRC 50–55.
Pentru medii marine și corozive, Oțel inoxidabil SUS316L cu pasivare. Pentru
aerospace cu greutate critică, Ti-6Al-4V or Al 7075-T6. Pentru transmisii cu sarcină redusă,
transmisii cu unghi drept cu zgomot redus, cupru C36000 or POM asortat cu un
antrenor din oțel reduce semnificativ zgomotul.
Furnizați cât mai mult posibil din următoarele: modul (sau pitch diametral),
numărul de dinți pe pinion și angrenajul de cutie (sau raportul necesar), unghiul
axului (de obicei 90°), mână de spirală (pinion LH sau RH), unghiul
de presiune (20° dacă nu se specifică), lățimea feței, distanta de montare și unghiul din spate, clasa de calitate (clasa DIN), material, tratament termic și duritate, cerința pentru finisajul suprafeței, și
cantitate. O foaie de rezumat Gleason sau fișier STEP cu date despre dinți este ideal. Dacă aveți doar un raport și o cerință de putere, inginerii noștri pot calcula geometria completă — doar furnizați viteza arborelui, cuplul și constrângerile de înveliș.
Jocul în roțile dințate conice este spațiul liber dintre fațetele dinților ne-motorizați ale unui cuplu de dinți care se angajează, măsurat la cercul de pitch în planul normal. Este ajustat în timpul asamblării prin șuruburi de ajustare
arborele sau inelul de angrenare axial, nu șlefuit în dinții individuali — de aceea, jocul montat
este specificația relevantă, mai degrabă decât toleranțele individuale ale dinților. Valorile tipice ale jocului pentru un set de roți dințate conice spiralate de modul 3 pentru automobile sunt 0,08–0,18 mm; pentru un set de instrumente de precizie modul
1,5, 0,02–0,06 mm. DIN 3967 definește clasele de toleranță pentru joc. Pentru
seturi compatibile, HXC poate verifica jocul asamblat pe testerul nostru de roți dințate și poate furniza o recomandare pentru grosimea șurubului de ajustare.
Solicită o ofertă
Trimite-ți desenul. Obține o ofertă.
Fiecare solicitare include o revizuire DFM — fezabilitatea toleranței, confirmarea materialului și abordarea procesului înainte de începerea producției. MOQ 1 piesă.
24hr
Răspuns la ofertă
MOQ 1
Prototipuri OK
ISO
9001:2015
📐
Revizuire DFM pentru fiecare solicitare
Fezabilitatea toleranței, strategia de fixare și confirmarea materialului. Feedback specific și acționabil — nu respingeri generice.
🎯
Inspecția primului articol — Standard
Raport FAI pentru fiecare lot nou. Certificări de material și tratament de suprafață incluse cu fiecare livrare.
🔄
Același proces: prototipare până în producție
Planul de proces din prototipul dumneavoastră se aplică loturilor de producție. Fără re-qualificare atunci când scalați.
⚙
Frezare CNC 3 / 4 / 5-Axis + Strunjire
Piese structurale complexe, arbori, carcase și componente de transmisie. Metale și plastice de inginerie.
ISO 9001:2015Frezare 3/4/5-AxisFrezare în strung CNCInspecție CMMLivrare globală